
Bearbetad ytjämnhet beskriver de mikroskopiska toppar och dalar som kvarstår på en detalj efter bearbetning. Dessa ojämnheter kan vara för små för att synas tydligt, men de kan påverka friktion, tätning, slitage, smörjning, beläggningsvidhäftning, utmattningsbeteende, dimensionell passform och utseende. En jämnare yta är inte automatiskt bättre, den korrekta finishen beror på hur detaljen kommer att fungera.
Den här guiden förklarar ytjämnhet vid bearbetning, Ra- och Rz-värden, ytjämnhetsdiagram, ritningssymboler, mätmetoder, CNC-processfaktorer, skillnader mellan fräsning och svarvning och praktiska sätt att förbättra ytfinishen. Den förklarar också hur man väljer ett lämpligt ytjämnhetskrav utan att lägga till onödig bearbetningstid och kostnad.
Vad är maskinbearbetad ytjämnhet?
Bearbetad ytjämnhet är den finskaliga textur som lämnas efter en skärprocess. Den skapas av verktygsgeometri, matningsrörelse, materialbeteende, vibrationer, verktygsslitage och andra bearbetningsförhållanden. Ytjämnhet är bara en del av den totala ytstrukturen, men det är vanligtvis den parameter som oftast anges på CNC-ritningar.
Hur CNC-bearbetning skapar yttoppar och dalar
Ett skärverktyg lämnar inte en perfekt plan yta i mikroskopisk skala. Varje svep skapar små åsar, dalar, matningsmärken eller utbuktningar.
Vid svarvning skapar verktygsnosradien och matningen per varv en upprepande profil längs ytan. Vid fräsning producerar tandingrepp, övergång, verktygskast och skärgeometri sina egna karakteristiska märken.
Materialets beteende förändrar också resultatet. Aluminium kan skära rent med ett vasst verktyg, medan rostfritt stål kan generera eggbildning eller revor om skärförhållandena är dåliga.
Ytjämnhet kontra ytfinish
Ytjämnhet är en mätbar komponent av ytstruktur.
Ytfinish är en bredare term som kan inkludera ojämnhet, vågighet, lager, defekter och det visuella utseendet på en bearbetad yta.
En detalj kan därför ha ett acceptabelt Ra-värde men ändå uppvisa vibrationsmärken, repor eller riktade verktygsmönster som gör den olämplig för sin tillämpning.
Ojämnhet Vs Vågighet vs. Lay
Ojämnheter består av relativt små, tätt placerade ytojämnheter.
Vågighet avser större och mer vitt spridda variationer, ofta orsakade av vibrationer, maskinnedböjning, termisk rörelse eller fixturinstabilitet.
Läggning beskriver ytmönstrets dominerande riktning. Svarvning producerar vanligtvis en omkretsformad läggning, medan planfräsning skapar ett annat riktningsmönster.
Dessa tre egenskaper bör inte behandlas som samma sak.
Varför ytjämnhet är viktigt för CNC-delar
Ytstrukturen påverkar hur två delar kommer i kontakt med varandra.
En tätningsyta kan läcka om texturen är för grov eller felaktigt orienterad. En glidyta kan slitas snabbt om ojämnheterna är för höga. Ett lagersäte kan kräva en kontrollerad ytbehandling för stabil kontakt.
Ojämnheter kan också påverka beläggningens vidhäftning och utseende. Av denna anledning bör ytfinishen specificeras utifrån funktion snarare än att bara begära lägsta möjliga Ra.
Vilka är de viktigaste parametrarna för ytjämnhet?
Ra är den mest allmänt kända ytjämnhetsparametern, men den beskriver inte alla ytegenskaper. Rz, Rq, Rt och andra parametrar ger ytterligare information om profilhöjd och variation. NIST:s ytkalibreringsarbete inkluderar parametrar som Ra, Rq, Rz och Rt, vilket visar varför ytstruktur inte alltid kan representeras av enbart ett tal.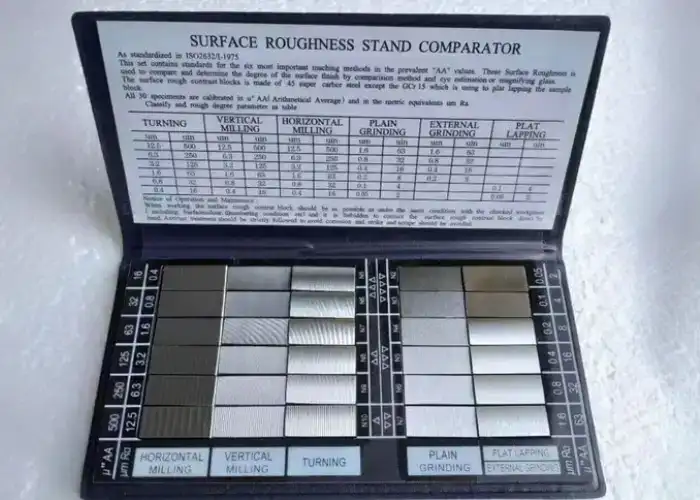
Ra: Genomsnittlig ytjämnhet
Ra är det aritmetiska medelvärdet av de absoluta avvikelserna i ojämnhetsprofilen från dess medellinje över en utvärderingslängd.
Inom praktisk CNC-tillverkning används Ra ofta eftersom det ger ett enkelt och allmänt känt tal för att jämföra ytor.
Ett lägre Ra indikerar generellt en jämnare genomsnittlig yta, men det säger inte hur enskilda toppar eller djupa dalar är fördelade.
Rz: Ytjämnhet från topp till dal
Rz utvärderar den vertikala profilhöjden med hjälp av topp- och dalinformation över samplingssektioner.
Eftersom den är känsligare för uttalade toppar och dalar än Ra, kan Rz avslöja ytegenskaper som ett medelvärde kan dölja.
Detta kan vara användbart för tätning, slitage och kontaktytor där en isolerad djup dal eller hög topp spelar större roll än det totala genomsnittet.
Rq: Rotmedelkvadratgrovhet
Rq är rotmedelkvadratet av profilavvikelserna.
Eftersom större avvikelser viktas starkare än med ett enkelt aritmetiskt medelvärde, kan Rq vara mer känsligt för betydande toppar och dalar.
Det specificeras mindre vanligt på vardagliga CNC-ritningar än Ra men är användbart vid teknisk analys och ytkarakterisering.
Rt: Total profilhöjd
Rt representerar det vertikala avståndet mellan den högsta toppen och den lägsta dalen inom den utvärderade profilen.
Den är därför känslig för isolerade ytdefekter.
En yta kan ha ett rimligt Ra men ändå ha ett högt Rt om det finns en repa, urholkning eller hög topp.
När man ska använda Ra Vs Rz
Ra fungerar bra för allmän tillverkningskommunikation eftersom det ger en stabil genomsnittlig representation.
Rz blir användbart när topp-till-dal-beteendet påverkar funktionen.
Till exempel kan två tätningsytor ha liknande Ra-värden men olika Rz-värden eftersom den ena innehåller djupare dalar.
Ingenjörer bör därför specificera den parameter som återspeglar det faktiska funktionella problemet snarare än att anta att Ra ensamt beskriver varje yta.
Hur man läser ett ytjämnhetsdiagram och Ra-värden
Ett ytjämnhetsdiagram hjälper till att jämföra ytjämnhetsvärden, enheter, historiska N-sorter och praktiska bearbetningsnivåer. Värdena bör användas som vägledning snarare än universella processgarantier eftersom uppnåelig ytfinish beror på maskinens skick, verktygsgeometri, material, skärparametrar och mätmetod.
| Typisk Ra | Mikrotum Ungefär. | Allmän tolkning |
| 6.3 μm | 250 µin | Grov bearbetad yta |
| 3.2 μm | 125 µin | Allmän CNC-fräst yta |
| 1.6 μm | 63 µin | Finbearbetad / precisionsfinish |
| 0.8 μm | 32 µin | Fin funktionell yta |
| 0.4 μm | 16 µin | Mycket fin finish, kräver ofta kontrollerad efterbehandling |
| 0.2 μm | 8 µin | Högkvalitativ finish, som ofta kräver specialiserade processer |
Mikrometrar vs. Mikrotum
Metriska ritningar uttrycker vanligtvis ojämnhet i mikrometer.
Amerikanska ritningar kan använda mikrotum.
De två enheterna beskriver samma fysiska ytskala men använder olika numeriska värden. Till exempel motsvarar ungefär 1.6 µm cirka 63 µin.
Bekräfta alltid enheterna innan du accepterar eller lämnar en offert på ett ytbehandlingskrav.
Ytjämnhetsgrader från N1 till N12
Äldre eller äldre ritningar kan använda N-grader för att representera ojämnhetsnivåer.
Lägre N-tal motsvarar jämnare ytor, medan högre tal representerar grövre ytor.
Moderna ritningar specificerar i allt högre grad den faktiska ytjämnhetsparametern och värdet eftersom detta ger tydligare mätinformation.
Ra 6.3 För grovbearbetning
Ra 6.3 µm kan vara lämpligt där ytstrukturen inte är särskilt funktionell och huvudsyftet är materialavlägsnande.
Det kan finnas på dolda strukturella ytor, grovbearbetat material eller icke-kritiska områden.
Det faktiska utseendet kan fortfarande variera avsevärt beroende på fräsning, svarvning, material och verktygsskick.
Ra 3.2 För allmän CNC-bearbetning
Ra 3.2 µm är en vanligt förekommande nivå för generell bearbetning. Vissa CNC-leverantörer använder 3.2 µm Ra som standardfinish vid bearbetning, även om detta är en leverantörskapacitet eller kommersiell konvention snarare än en universell bearbetningsstandard.
För många höljen, fästen, plattor och allmänna mekaniska komponenter ger denna nivå en praktisk balans mellan ytkvalitet och produktionseffektivitet.
Ytfinish Ra 1.6 för precisionsbearbetade delar
Ett krav på ytjämnhet Ra 1.6 kräver vanligtvis mer kontrollerad finbearbetning än vanlig grovbearbetning.
Det kan kräva en dedikerad finbearbetningsbana, lägre matning, god maskinstyvhet, stabil arbetsstyckeshållning och en vass skäregg.
Ra 1.6 beaktas vanligtvis när ytor har funktionell kontakt, utseende, glidning eller mer krävande monteringskrav.
Ra 0.8 och lägre för fina funktionella ytor
Ra 0.8 µm och lägre kräver vanligtvis striktare kontroll över hela bearbetningssystemet.
Verktygskast, vibrationer, materialbeteende, kylvätsketillstånd och finbearbetningsmån blir viktigare.
Vid mycket låga Ra-värden är svarvning eller fräsning kanske inte längre den mest ekonomiska vägen. Slipning, hening, läppning eller polering kan ge bättre processkapacitet.
Varför Ra och Rz inte bör omvandlas direkt
Ra och Rz beskriver olika aspekter av profilen.
Ungefärliga omvandlingsförhållanden visas ibland i referensdiagram, men det finns ingen universell fast omvandling som exakt gäller för alla ytor.
Olika tillverkningsprocesser kan producera samma Ra med mycket olika topp-till-dal-strukturer. För tekniskt arbete, använd den angivna parametern snarare än att förlita sig på en grov omvandling.
Hur man läser symboler för ytjämnhet på tekniska ritningar
En symbol för ytjämnhet kommunicerar mer än ett enda Ra-värde. Beroende på ritningsstandarden kan den indikera om materialborttagning krävs eller förbjuds, vilken ytjämnhetsparameter som gäller, den acceptabla gränsen, processinformation, bearbetningstillägg och ytbehandling. ISO 21920-1:2021 definierar de nuvarande ISO-reglerna för att indikera profilytstruktur med grafiska symboler.
Grundläggande symbol för ytjämnhet
Grundsymbolen identifierar ett krav på ytstruktur.
Ytterligare information placeras sedan runt symbolen enligt gällande ritningsstandard.
Läsaren bör inte tolka enbart den grafiska markeringen, parameterbeteckningen och toleransvärdet är lika viktiga.
Symboler för obligatorisk eller förbjuden borttagning av material
Olika symbolformer kan indikera om material kan produceras genom någon process, om materialborttagning krävs eller om borttagning är förbjuden.
Detta gäller för gjutna, smidda, formgjutna, slipade eller på annat sätt bearbetade ytor.
Att bearbeta en yta som är markerad för att förbli obearbetad kan bryta mot konstruktionsavsikten även om dess dimensioner förblir acceptabla. ISO 21920-1 definierar uttryckligen grafiska symbolvarianter för dessa produktionsförhållanden.
Hur Ra-värden visas på ritningar
En ytjämnhetsanrop bör identifiera parametern och dess erforderliga värde enligt den specificerade standarden.
Modern ISO-praxis enligt ISO 21920 använder parameterbeteckningar som Ra eller Rz med toleransgränsen, snarare än att enbart förlita sig på ett omärkt nummer.
Detta minskar oklarheter och hjälper tillverkaren att välja rätt mätmetod.
Symboler för ytläggningsriktning
Läggningssymboler anger den dominerande orienteringen av ytmönstret.
Lagning kan påverka tätning, glidning, smörjning, visuellt utseende och kontaktprestanda.
En svarvad tätningsyta och en planfräst tätningsyta kan ha liknande Ra-värden men beter sig olika eftersom verktygsmärkena har olika riktning.
Bearbetningstillägg och processanteckningar
Vissa ritningar inkluderar bearbetningstillägg eller krav på tillverkningsprocess tillsammans med indikation på ytstruktur.
Dessa anteckningar kan avgöra hur mycket material som finns kvar för slipning eller polering.
De kan också specificera att en viss process måste användas när den resulterande texturen eller det metallurgiska tillståndet är funktionellt viktigt.
Hur mäts maskinbearbetad ytjämnhet?
Ytjämnheten måste mätas med en metod som är lämplig för egenskapen och specifikationen. Kontaktprofilometrar är vanliga vid bearbetningsinspektion, medan optiska system kan mäta ömtåliga, mycket små eller komplexa ytor utan att vidröra dem. Provtagningsförhållanden och mätriktning kan avsevärt påverka det rapporterade värdet.
Kontakta Profilometrar
En kontaktprofilometer flyttar en penna över ytan.
Stiftet följer den mikroskopiska profilen, och instrumentet beräknar parametrar som Ra eller Rz.
Denna metod används ofta eftersom den är praktisk, väletablerad och lämplig för många bearbetade metallytor.
Mycket mjuka ytor, smala spår eller ömtåliga beläggningar är dock kanske inte idealiska för kontakt med pennan.
Optisk och kontaktfri mätning
Optiska system använder ljus snarare än en fysisk penna för att mäta yttopografi.
De kan vara användbara för mycket små detaljer, mjuka material, komplexa former eller fall där kontakt kan skada ytan.
Mätresultaten kan bero på reflektivitet, ytlutning, optisk metod och databehandling, så metoden bör överensstämma med specifikationen.
Provtagningslängd och utvärderingslängd
En profilometer mäter inte bara en godtycklig kort linje.
Provtagnings- och utvärderingslängder avgör vilka ytvåglängder som ingår i beräkningen.
Om längden är olämplig kan avläsningen innehålla för mycket vågighet eller misslyckas med att fånga representativ ojämnhet.
Därför måste ytstrukturspecifikationer och mätstandarder beaktas tillsammans.
Mätriktning och ytbehandling
Mätningen bör normalt korsa den dominerande markytan snarare än att göras parallellt med den när målet är att fånga de primära ojämnheterna i ytan.
Mätning i olika riktningar kan ge olika Ra-värden på samma yta.
För riktningsfräsning eller svarvningsmärken kan denna skillnad vara betydande.
Vanliga fel vid mätning av ytjämnhet
Smutsiga ytor, repor, olja, felaktig riktning på pennan, instabil fixtur, felaktiga filterinställningar och olämpliga utvärderingslängder kan alla förvränga resultaten.
Ett annat vanligt misstag är att bara kontrollera en lämplig plats på en stor yta.
För kritiska delar bör mätplatsen och -riktningen definieras konsekvent.
Vilka faktorer påverkar ytjämnheten vid bearbetning?
Bearbetningens ytjämnhet styrs av hela skärsystemet snarare än av en enda parameter. Matning, hastighet, verktygsgeometri, slitage, skärdjup, styvhet, kylvätska, arbetsstyckehållning och materialbeteende samverkar med varandra. För att förbättra ytjämnheten krävs det därför att den dominerande orsaken identifieras snarare än att inställningarna ändras slumpmässigt.
Matningshastighet och verktygsbanavstånd
Matningen har en direkt inverkan på avståndet mellan verktygsmarkeringarna.
Vid svarvning ökar högre matning per varv generellt den teoretiska profilhöjden som produceras av verktygsnosen.
Vid fräsning påverkar stegning och matning per tand avståndet mellan kammusslor och ytmönster.
Att minska matningen kan förbättra finishen, men för låg matning kan orsaka friktion snarare än ren skärning.
Skärhastighet och spindelhastighet
Skärhastigheten påverkar spånbildning, temperatur och eggbildning.
Att öka hastigheten inom ett lämpligt område kan förbättra ytfinishen för vissa material eftersom skäreggen skär materialet renare.
Men för hög hastighet ökar värme och verktygsslitage, vilket kan försämra ytbehandlingen.
Rätt hastighet beror på material, verktygsbeläggning, fräsdiameter och kylvätskestrategi.
Skärdjup och finbearbetningstillägg
Höga skärkrafter under grovbearbetning kan skapa nedböjning och vibrationer.
En kontrollerad finbearbetningsmån gör att en jämn mängd material avlägsnas vid den sista svängen.
Om det finns för lite material kvar kan verktyget skava. Om det finns för mycket kvar kan finbearbetningen utsättas för onödig skärkraft och nedböjning.
Verktygsgeometri och skäreggsradie
Verktygsnosradie, spånvinkel, eggförberedelse, spångeometri och skärstil påverkar alla den slutliga texturen.
En större nosradie kan förbättra svarvningens finhet vid en given matning, men den kan också öka de radiella skärkrafterna.
För tunna eller flexibla delar kan dessa ytterligare krafter orsaka vibrationer eller dimensionsfel.
Verktygsslitage och uppbyggd egg
Ett slitet verktyg skär inte längre med den geometri som antogs under processplaneringen.
Kantslitage ökar skärkraften och kan riva sönder materialet.
Eggsbildning uppstår när arbetsstyckets material fastnar på verktyget och regelbundet bryts loss, vilket skapar en ojämn yta.
Det är därför viktigt att övervaka verktygens skick när kraven på ytjämnhet är höga.
Maskinstyvhet, vibrationer och vibrationer
Ett stabilt skärsystem är nödvändigt för en jämn finish.
Långt verktygsöverhäng, svaga fixturer, flexibla arbetsstycken, spindelkast eller otillräcklig maskinstyvhet kan orsaka vibrationer.
Kraftiga vibrationer skapar vibrationsmärken som kan förbli synliga även om genomsnittligt Ra verkar acceptabelt på utvalda platser.
Arbetsstyckets material och materialtillstånd
Olika material bildar flis på olika sätt.
Fribearbetning av aluminium och mässing ger generellt renare ytor än gummiartade eller deformationshärdande legeringar under jämförbara förhållanden.
Värmebehandling, hårdhet, inneslutningar, fiberförstärkning och kvarvarande spänningar kan också ändra bearbetningsresponsen.
Hur påverkar fräsning och svarvning ytjämnheten?
Fräsning och svarvning kan uppnå liknande Ra-värden, men de skapar olika ytmönster. Verktygsrörelse, skäringrepp, matningsriktning och detaljrotation bestämmer ytjämnheten och det visuella utseendet, vilket kan påverka funktionen även när den uppmätta ytjämnheten är likartad.
CNC-fräsningsyta
Fräsning skapar intermittenta snitt när enskilda tänder går in i och ut ur materialet.
Planfräsning kan generera cirkulära eller bågformade verktygsmärken, medan sidfräsning skapar olika riktningsmönster.
Running mellan fräständerna kan göra att ett skär skär djupare än de andra, vilket minskar ytkonsistensen.
CNC-svarvning Ytjämnhet
Svarvning producerar ett spiralformat ytmönster när detaljen roterar och verktyget matar längs axeln.
Matningshastighet och verktygsnosradie påverkar starkt den teoretiska finhackningen.
Stabil arbetsstyckeshållning och lågt spindelkast är viktigt eftersom vibrationer eller detaljnedböjning kan skapa periodiska märken runt diametern.
Kulfräsning och spetshöjd
Kulfräsar används ofta för krökta tredimensionella ytor.
Eftersom intilliggande verktygsbanor överlappar varandra, kvarstår små kammusslor eller spetsar mellan dragen.
Minskad överstegsfräsning minskar spetshöjden och förbättrar finhögheten, men det ökar också bearbetningstiden dramatiskt.
Detta är en viktig kostnadsaspekt i formar, flyg- och rymdytor och komplexa femaxliga delar.
Verktygsmärken och skillnader i ytbehandling
Olika verktygsbanor kan uppnå liknande genomsnittlig ojämnhet men lämna olika riktningsmönster.
En enriktad finishpassage kan ge ett jämnt lager, medan kryssstreckade eller flerriktade passningar kan skapa en annan visuell och funktionell yta.
Det bästa tillvägagångssättet beror på om utseende, tätning, friktion eller beläggningsprestanda är viktigast.
Varför samma Ra kan se olika ut efter olika processer
Ra beräknar medelvärdet av profilavvikelser.
Den beskriver inte avstånd, läggning, vågighet eller varje enskild defekt.
Som ett resultat kan en svarvad yta, en slipad yta och en fräst yta alla mäta runt samma Ra samtidigt som de ser ut och beter sig olika.
Detta är en anledning till att funktionella ytor inte bör specificeras enbart med Ra när andra texturegenskaper är viktiga.
Hur man förbättrar bearbetad ytjämnhet
Förbättrad ytjämnhet börjar med stabil skärning. Ett vasst verktyg, stabil uppställning, kontrollerad finbearbetningsmån, lämplig matning och hastighet samt god spånavgång ger vanligtvis mer fördelar än att bara minska matningen. Sekundära processer bör endast läggas till när enbart bearbetning inte ekonomiskt kan uppnå den önskade ytan.
Minska matningen under efterbehandling
En lägre finmatning minskar den teoretiska verktygsmärkeshöjden i många svarv- och fräsningsoperationer.
Matningen bör dock förbli tillräckligt hög för att skäreggen ska kunna klippa materialet istället för att skava.
Mycket låg matning med ett slipat eller slitet verktyg kan öka värmen och skapa en smetig yta.
Använd vassa och stabila skärverktyg
Finbearbetningsverktyg bör ha kontrollerad geometri och minimalt slitage.
Dedikerade finbearbetningsskär eller pinnfräsar är ofta mer förutsägbara än att använda ett kraftigt slitet grovbearbetningsverktyg för den sista passeringen.
Verktygsbalans och rundgång blir också allt viktigare i takt med att ytkraven blir striktare.
Minimera verktygsöverhäng och vibrationer
Kortare verktygsöverhäng ökar styvheten.
Fixturer bör stödja arbetsstycket nära skärzonen, särskilt för tunna väggar eller långa axlar.
Om det förekommer vibrationer kan det hända att enbart sänkt matning inte löser problemet. Spindelhastighet, verktygslängd, ingrepp, arbetsstyckeshållning eller skärgeometri kan behöva ändras.
Optimera hastighet, skärdjup och kylvätska
Ytbehandlingsparametrarna bör matchas med materialet.
Ett kontrollerat skärdjup håller verktyget inkopplat på ett jämnt sätt.
Kylvätska eller luftblåsning kan ta bort spånor innan de skärs om, minska termisk instabilitet och förhindra att spånor repar den färdiga ytan.
Lägg till ett dedikerat efterbehandlingspass
Att separera grovbearbetning och finbearbetning förbättrar processkontrollen.
Grovbearbetning avlägsnar det mesta materialet snabbt, medan finbearbetningen använder lägre skärbelastning och jämnare material.
Detta gör det också möjligt att välja ett annat verktyg specifikt för ytkvaliteten.
Använd slipning, honing, läppning eller polering vid behov
Vissa ytbehandlingar är svåra eller oekonomiska att uppnå enbart genom fräsning eller svarvning.
Slipning kan förbättra dimensionskontrollen och ytfinishen på härdade delar.
Henning är användbart för precisionsborrningar, medan läppning och polering kan uppnå mycket fina ytor.
Den sekundära processen bör väljas enligt både ytjämnhet och geometri.
Hur man väljer rätt ytjämnhet för en CNC-del
Rätt ytjämnhet är den minst krävande ytbehandlingen som fortfarande uppfyller detaljens funktion. Att specificera ett onödigt lågt Ra kan öka bearbetningstiden, verktygskostnaden, inspektionsarbetet och ledtiden utan att förbättra prestandan.
Allmänna strukturella och icke-kritiska ytor
Fästen, invändiga strukturella ytor och dolda ytor kräver ofta inte extremt fina ytbehandlingar.
En normal maskinbearbetad yta kan vara tillräcklig om området inte tätar, glider, får fäste eller bär en kritisk beläggning.
Att minska onödiga krav på ytbehandling på dessa ytor kan spara avsevärd cykeltid.
Parnings- och glidande ytor
Parnings- och glidytor kräver mer noggrant val.
Om ytan är för grov kan höga punkter orsaka slitage eller ojämn kontakt.
Om den är alltför slät kan vissa smorda gränssnitt hålla kvar mindre olja.
Rätt textur beror på materialpar, belastning, hastighet och smörjning.
Tätningsytor
Tätningsytor kan kräva både kontrollerad ytjämnhet och kontrollerad läggning.
En yta kan ha ett lågt Ra men ändå läcka om bearbetningsmärken skapar kontinuerliga banor över tätningen.
Planhet, vågighet och ytriktning kan därför vara lika viktiga som genomsnittlig ojämnhet.
Axlar, lager och roterande komponenter
Lagersäten och roterande axlar kräver ofta kontrollerad ytstruktur eftersom ojämnheter påverkar passform, slitage, kontaktspänning och installation.
Ytkraven bör överensstämma med lager- eller tätningstillverkarens funktionella rekommendationer snarare än att väljas enbart utifrån utseende.
Kosmetiska och belagda ytor
Synliga ytor kan behöva konsekventa verktygsmärken även om Ra-kravet inte är extremt lågt.
Belagda eller anodiserade ytor kan också uppvisa bearbetningsfel efter ytbehandling.
När utseendet spelar roll bör bearbetningsstrategin inte bara kontrollera Ra utan även verktygsbanans riktning och konsistens.
Matcha Ra med funktion istället för enbart utseende
Det bästa värdet för grovhet är inte det lägsta talet.
Ett funktionellt ytkrav bör vara knutet till behov av tätning, slitage, glidning, utmattning, utseende eller beläggning.
Om det inte finns någon funktionell anledning att använda Ra 0.8 istället för Ra 3.2, kan det strängare kravet helt enkelt öka kostnaden.
Hur påverkar ytjämnhet kostnaden för CNC-bearbetning?
Lägre Ra-krav ökar vanligtvis kostnaden eftersom de minskar processfriheten. Tillverkaren kan behöva långsammare finbearbetningspassager, ytterligare verktyg, stabilare fixturer, sekundär finbearbetning och mer detaljerad inspektion.
Varför lägre Ra-värden ökar cykeltiden
Förbättrad finish kräver ofta lägre matning och mindre översteg.
På stora eller komplexa ytor ökar dessa förändringar verktygsbanans längd och maskintid avsevärt.
Femaxliga friformsytor är särskilt känsliga eftersom en liten minskning av överstegen kan mångdubbla antalet finbearbetningspassager.
Ytterligare verktyg och efterbehandlingsoperationer
En vanlig fräs kan uppfylla Ra 3.2, medan ett finare krav kan kräva dedikerade skär eller en ytterligare slipningsoperation.
Specialpolering och läppning ökar också manuell eller maskinell tid.
Varje extra process medför kostnader för hantering, installation och kvalitetskontroll.
Inspektions- och mätningskrav
Krav på lösa ytor kan bekräftas visuellt eller med standardproduktionskontroller när kontraktskraven tillåter.
Kritiska ytjämnhetsvärden kräver generellt en kalibrerad profilometer eller lämpligt optiskt system.
Om flera ytor kräver mätning ökar inspektionstiden i motsvarande grad.
När en tätare ytfinish tillför lite funktionellt värde
Att specificera samma fina finish på varje yta är sällan ekonomiskt.
En invändig ficka som aldrig kommer i kontakt med en annan komponent behöver kanske inte samma Ra som tätningsyta.
Genom att separera kritiska ytor från vanliga bearbetade områden kan tillverkningsinsatser koncentreras där de faktiskt skapar värde.
Vilka är vanliga problem med maskinbearbetade ytor?
Dålig ytfinish har oftast en igenkännbar orsak. Verktygsmärken, vibrationer, repor, eggbildning och inkonsekvent textur kan ofta spåras till verktyg, arbetsstyckets fasthållning, flisor, vibrationer eller instabila skärförhållanden.
Synliga verktygsmärken
Regelbundna verktygsmärken kan bero på för hög matning, stora översteg, skärkast eller otillräckliga finbearbetningspassager.
Vissa verktygsmärken är normala och acceptabla om de håller sig inom den angivna texturen.
Problemet uppstår när de överskrider kraven på ytjämnhet eller stör funktionen.
Chatter- och vibrationsmönster
Vibrationer skapar upprepade vågor eller märken som ofta är synliga utan mätutrustning.
Möjliga orsaker inkluderar långt verktygsöverhäng, svaga fixturer, flexibla komponenter, dåligt val av spindelhastighet eller instabilt skäringrepp.
Eftersom vibration är ett problem på systemnivå kanske det inte löser att bara ändra en skärparameter.
Repor och uppbyggda kantskador
Lösa flisor som fastnar mellan verktyget och ytan kan orsaka repor.
En uppbyggd egg kan med jämna mellanrum brytas loss och riva sönder arbetsstyckets yta.
Förbättrad spånavgång, korrekt skärhastighet, lämplig kylvätska och vassa verktyg kan minska dessa defekter.
Inkonsekvent ojämnhet över en yta
En stor yta kan mäta olika från en plats till en annan på grund av förändringar i skäringrepp, verktygsnedböjning, rundgång eller materialhårdhet.
Fixturförvrängning kan också förändra skärförhållandena över ytan.
Konsekvent ytjämnhet kräver konsekvent verktygsingrepp och stabil maskingeometri.
Ytjämnhet Utvändiga ritningskrav
Om ett uppmätt värde överstiger kravet är det inte alltid enkelt att bearbeta detaljen på nytt.
Ytterligare polering kan ändra dimensioner, kanter eller ytgeometri.
Det bästa tillvägagångssättet är att kontrollera ojämnheter under processplaneringen snarare än att bara behandla dem som ett slutligt inspektionsproblem.
Vilka är vanliga misstag när man specificerar ytjämnhet?
Konstruktionsfel kan öka bearbetningskostnaden lika lätt som processfel. De vanligaste problemen är att specificera onödigt låga Ra-värden, använda samma krav överallt, förvirra ytjämnhetsparametrar och ignorera hur ytan faktiskt kommer att mätas.
Ange ett lägre Ra än vad funktionen kräver
En konstruktör kan välja Ra 0.8 eftersom det verkar mer exakt än Ra 3.2.
Om ytan endast är en icke-kritisk monteringsyta kan det stramare värdet inte ge någon funktionell förbättring.
Resultatet blir längre cykeltid och potentiellt onödig efterbehandling.
Att behandla Ra och Rz som direkta motsvarigheter
Ra och Rz mäter olika profilegenskaper.
De bör inte bytas ut med en fast konvertering om inte kunden och leverantören har kommit överens om lämplig teknisk grund.
Om ritningen anger Rz, bör processen och mätplanen styra Rz.
Applicera samma grovhet på varje yta
Ett krav på generell ytjämnhet tvingar tillverkaren att ytbehandla ytor som kanske inte har något funktionellt behov.
En bättre ritning identifierar kritiska tätnings-, glid-, lager- och synliga ytor separat samtidigt som den möjliggör normal bearbetning av mindre viktiga funktioner.
Ignorerar ytbehandling och bearbetningsriktning
Ett lågt Ra-värde ensamt garanterar inte en lämplig tätnings- eller glidyta.
Riktade spår kan påverka vätskeläckage, friktion och slitage.
Om riktningen har en funktionell betydelse bör ritningen kommunicera det kravet.
Specificera ytjämnhet utan att beakta mätmetod
Vissa ytor är svåra att komma åt med en penna.
Mycket små spår, djupa fickor, böjda ytor och ömtåliga material kan kräva alternativa mätmetoder.
Den specificerade texturen bör därför vara realistiskt mätbar på den färdiga detaljen.
Vanliga frågor
Ändrar anodisering ytjämnheten hos en maskinbearbetad aluminiumdel?
Ja, anodisering kan ändra den slutliga ytstrukturen eftersom oxidskiktet följer med och kan modifiera den underliggande bearbetade ytan. Om ojämnheten är funktionellt kritisk efter anodisering bör ritningen ange om kravet gäller före eller efter ytbehandling.
Kan ett lågt Ra-värde garantera en läckagefri tätningsyta?
Nej. Tätningen beror också på planhet, vågighet, läggningsriktning, packningstyp, kontakttryck och defekter. Ett lågt Ra-värde ensamt garanterar inte tätningsprestanda.
Bör ytjämnhet specificeras före eller efter beläggning?
Ritningen ska tydligt ange vilket tillstånd som kontrolleras. Beläggning, plätering, polering eller blästring kan förändra den slutliga ytan, så det erforderliga mätsteget ska matcha delens funktionella skick.
Vad händer om en yta inte kan nås med en kontaktprofilometer?
En optisk eller annan beröringsfri mätmetod kan vara mer lämplig. Tillverkare och kund bör komma överens om metod, mätplats och acceptanskriterier före produktion när åtkomst är begränsad.
Slutsats
Bearbetad ytjämnhet är inte bara ett kosmetiskt värde. Ra, Rz, ytstruktur, vågighet, verktygsmärken och mätförhållanden påverkar alla hur en färdig del presterar. Det mest effektiva tillvägagångssättet är att specificera ytjämnheten enligt funktion och sedan välja bearbetningsparametrar, verktyg, finbearbetningsoperationer och inspektionsmetoder som konsekvent uppfyller det kravet utan att lägga till onödiga processkostnader.
På TiRapid erbjuder vi precisions-CNC-bearbetning och tillverkningstjänster för prototyper och produktionsdetaljer. Vårt team kombinerar kontrollerad fräsning och svarvning, praktiska ytbehandlingsstrategier, dimensionsinspektion och verifiering av ytkvalitet för att hjälpa kunder att uppnå önskad yta samtidigt som vi balanserar detaljernas prestanda, bearbetningseffektivitet och kostnad.
















