
Bladbearbetning producerar eller förfinar vingprofilen, fästfunktionerna och eggarna som gör att ett blad kan passa sin montering och interagera med arbetsvätskan. Utmaningen är att kontrollera dessa egenskaper medan materialborttagning förändrar arbetsstyckets styvhet. En slät yta är otillräcklig om dess profil, tjocklek eller förhållande till roten är felaktigt.
Denna guide fokuserar på bearbetning av metalliska turbin- och kompressorblad. Den förklarar hur utgångsämnet och materialet påverkar processen, när samtidig femaxlig fräsning är till hjälp, var andra processer behövs och hur man definierar inspektionskrav. Ingenjörer och inköpare kan använda dessa principer för att utarbeta tydligare ritningar och jämföra tillverkningsförslag.
Vad är bladbearbetning?
Bladbearbetning är kontrollerad materialavverkning som används för att skapa eller ytbehandla ett blads aerodynamiska egenskaper och fästegenskaper. Det kan innebära bearbetning av en vingprofil från massivt material eller selektiv ytbearbetning av ett gjutet eller smidd ämne. De nödvändiga operationerna beror på bladets design, material och startförhållande.

Bearbetning från massivt material och nästan färdiga ämnen
Bearbetning från massivt material ger en praktisk väg för vissa utvecklingsdelar, kompressorkomponenter och bladkonstruktioner vars geometri och materialkrav passar den metoden. Processen etablerar vingprofilen genom att ta bort material runt ett stödt ämne.
Ett nästan nätbaserat ämne innehåller redan en stor del av bladformen. Bearbetningen kan koncentreras på roten, plattformen, spetsen, tätningsfunktionerna och utvalda vingprofilområden snarare än att generera varje yta från grunden. Inkommande geometri och bearbetningstillägg blir viktiga eftersom ämnet inte är en exakt kopia av den nominella CAD-modellen.
Många turbinblad i jetmotorer i högtryckssteg förlitar sig på investeringsgjutning, inklusive riktningsstelnade eller enkristallgjutningar där så anges. Att fräsa en liknande yttre form från vanligt stångmaterial reproducerar inte den materialstrukturen. Komplexa interna kylkanaler kan formas under gjutning med keramiska kärnor, följt av bearbetning och andra efterbehandlingsoperationer.
Individuella blad och integrerade bladdelar
Ett enskilt blad kan hållas fast genom sin rot, tillfälliga delar eller en lämplig fixtur. En blisk integrerar blad med skivan, så angränsande blad begränsar åtkomst till skäraren. Impeller innehåller också tätt placerade flödeskanaler, men deras geometri och funktion kräver sin egen processplanering.
Denna guide fokuserar på enskilda blad och de bearbetningsprinciper som delas med relaterade turbomaskineridelar. Turbinblad bör specificeras utifrån sin faktiska komponenttyp snarare än att behandlas som en enda utbytbar familj.
Hur formar geometri och material processen?
Bladets geometri avgör åtkomst, stöd och förhållandet mellan funktionella ytor. Materialet avgör skärbeteende och lämpliga bearbetningsvägar. Granska båda tillsammans eftersom en verktygsbana som fungerar på en tillgänglig demonstrationsdel av aluminium kan vara olämplig för ett tunt produktionsblad av nickellegering.
Krav för vingprofil, rot och kant
Vingprofilen ändrar krökning och tvärsnitt längs sitt spann. Tryck- och sugytor, vridning, korda och tjockleksfördelning måste förbli i linje med konstruktionen. Att mäta total längd och bredd kan inte fastställa om den avsedda vingprofilen har producerats.
Roten och plattformen etablerar mekaniska och geometriska relationer med konstruktionen. Deras position i förhållande till vingprofilen är lika viktig som deras individuella dimensioner. Fram- och bakkanter kräver också definierade profiler, snarare än en instruktion för att göra varje kant så skarp som möjligt.
| Bladregionen | Tillverkningsproblem | Krav på att förtydliga |
| Vingprofilytor | Ändra krökning och skärkontakt | Profil, sektionsdefinition och ytstruktur |
| Tunna sektioner | Nedböjning när materialet tas bort | Tjocklek och acceptabla inspektionsförhållanden |
| Rot och plattform | Anpassning av fästelement och datumrelationer | Geometri, plats och orientering |
| Fram- och bakkanter | Grader, överskärning och avrundning | Kanttjocklek, radie och tillåten blandning |
| Spets eller hölje, där sådant finns | Tillgång till och relation till angränsande funktioner | Färdig geometri och monteringskrav |
Materialval och bearbetbarhet
Materialspecifikationen bör komma från komponentens driftskrav. Titanlegeringar är viktiga i många kompressor- och fläkttillämpningar, medan nickelbaserade superlegeringar förknippas med varmare turbinområden. Ångturbinblad kan använda lämpliga rostfria eller legerade stål, beroende på design och driftsförhållanden.
| Materialfamilj | Relevant applikationskontext | Bearbetningsövervägande |
| Nickelbaserade superlegeringar | Varmprofilerade komponenter där den specificerade legeringen och strukturen är lämpliga | Värmekoncentration, deformationshärdning och verktygsslitage |
| Titanlegeringar | Många kompressor- och fläktkomponenter | Skärzonsvärme, verktygsvidhäftning och arbetsstyckets flexibilitet |
| Rostfritt och legerat stål | Lämpliga ångturbin- och industriella bladkonstruktioner | Sort, hårdhet, skärkrafter och verktygsval |
| Aluminiumlegeringar | Utvalda utvecklingsmodeller och lämpliga tillämpningar vid lägre temperaturer | Gradkontroll och deformation av tunna profiler |
En legeringsfamilj i sig är inte en fullständig specifikation. Inkludera exakt sort, materialform, värmebehandlingsförhållanden och tillämpliga materialkrav. Ändring av legerings- eller ämnesrutt kan förändra både bearbetbarhet och komponentens lämplighet för användning.
Hur fungerar bladbearbetningsprocessen?
En bearbetningsplan för blad börjar normalt med modell- och ritningsgranskning, följt av förberedelse av referenspunkten, kontrollerad grovbearbetning, mellanfinbearbetning och finbearbetning. Sekvensen måste bibehålla stödet samtidigt som det erforderliga förhållandet mellan vingprofilen och monteringsfunktionerna upprättas. Ett gjutet ämne och ett massivt valsämne följer inte nödvändigtvis samma väg.
Granska modellen och etablera referenser
Kontrollera att CAD-modellen (datorstödd design) och ritningen beskriver samma revision. Identifiera de kontrollerade vingprofilytorna, sektionsplaceringarna, rotgränssnitten, bearbetningsgränserna och funktioner som måste förbli orörda. Åtgärda saknade kantdefinitioner före programmering.
Det datorstödda tillverkningssystemet (CAM) översätter den produktgeometrin till planerade skäroperationer. Bekräfta modellenheter, ytkontinuitet, verktygsdefinitioner och återstående lager innan banor genereras. En tydlig förhandsvisning av verktygsbanorna fastställer inte att den programmerade geometrin eller bearbetningstoleransen matchar ritningen.
Planera hur tillverkningsreferenser relaterar till inspektionsdatum. En tillfällig fastspänningsfunktion kan underlätta produktionen utan att bli en konstruktionsdatum. Omvänt är det endast användbart att hålla en färdig rot om fixturen positionerar den konsekvent utan skador eller deformation.
Fixturkonstruktionen måste också ge åtkomst för senare operationer. En klämma som säkert håller fast ämnet kan blockera plattformen efter att vingprofilen är färdigställd. Om detaljen måste överföras mellan fixturer, upprätta en repeterbar referensöverföring och skydda de färdiga kontaktytorna. Bekräfta att den frigjorda detaljen, snarare än bara den fastklämda formen, uppfyller det angivna acceptansvillkoret.
För ämnen som nästan är färdiga, kontrollera att det finns tillräckligt med material i de avsedda finbearbetningsområdena. En kontroll av inkommande form kan identifiera felplacerat material eller lokala brister innan dyr bearbetning påbörjas. Att flytta ämnet för att förbättra bearbetningsmålet måste fortfarande behålla det angivna förhållandet till funktionella egenskaper.
Rå utan att förlora stöd
Grovbearbetning avlägsnar bulkmaterial samtidigt som tillräckligt med material och styvhet bibehålls för efterföljande operationer. Målet inkluderar förutsägbart skäringrepp, effektiv spånavgång och ett arbetsstycke som förblir stabilt när dess tvärsnitt ändras.
En sekvens där man finbearbetar ena tunnsidan medan man lämnar tungt material på den andra kan skapa en ogynnsam balans mellan kraft och styvhet. Beroende på konstruktionen kan stegvis borttagning från motsatta sidor eller stegvis bearbetning längs bladet ge bättre stöd.
Anta inte att tidig borttagning av mer material alltid förkortar hela cykeln. Extra vibrationer, ytskador eller deformation kan skapa ytterligare efterbehandlings- och inspektionsarbete. Det användbara måttet är en tillförlitlig färdig komponent, snarare än enbart grovbearbetningshastigheten.
Semifinish för förutsägbara slutklipp
Halvfinbearbetning bringar arbetsstycket nära sin slutliga form och etablerar en kontrollerad fördelning av återstående material. Jämn finbearbetning bidrar till att undvika abrupta förändringar i skärbelastningen över vingprofilen.
Detta steg är också ett tillfälle att kontrollera material, verktygsskick och dimensionstrender innan ytan blir svår att återställa. Om bladet har rört sig efter lossning eller en tidigare operation, undersök orsaken innan du tillämpar en filtverktygsoffset.
Materialavverkning kan omfördela kvarvarande spänningar, medan skärning kan medföra ytterligare effekter nära ytan. Mellanfinbearbetning eliminerar inte automatiskt dessa spänningar. Alla värmebehandlings- eller stabiliseringssteg måste passa materialspecifikationen och den godkända tillverkningsvägen.
Färdigställ vingprofilen och skydda kanterna
Finbearbetning etablerar den specificerade profilen och texturen genom kontrollerad kontakt mellan skärverktyget. Planera infart, utgång, övergång och övergångar så att verktyget inte stannar eller gör abrupta riktningsändringar i känsliga områden.
Fram- och bakkanter behöver särskild uppmärksamhet eftersom verktygsingrepp och lokal styvhet kan ändras snabbt. Bevara den specificerade tjockleken och radien genom både bearbetning och senare gradning. En visuellt ren kant kan fortfarande vara oacceptabel om blandningen tar bort för mycket material.
Inspektera funktioner som senare operationer kan skymma eller förändra. Till exempel kan kontroll av en yta före beläggning stödja processkontroll, medan slutgiltigt godkännande kan kräva ytterligare inspektion efter beläggning och kantbehandling.
När behöver bladbearbetning 5-axlig CNC?
Simultan femaxlig CNC är användbar när verktygsorienteringen måste ändras kontinuerligt för att nå och följa en vriden bladyta. Tillgängliga funktioner kan bearbetas med fasta axlar eller indexerade metoder. Välj maskinarrangemang utifrån geometri, räckvidd, styvhet och verifieringsbehov snarare än att behandla axelantalet som en kvalitetsgaranti.

Indexerad positionering och samtidig rörelse
Vid indexerad, eller 3+2, bearbetning etablerar roterande positionering en orientering före en skäroperation med fast orientering. Samtidig femaxlig bearbetning gör att verktygets orientering i förhållande till detaljen kan ändras under skärningen.
Kontinuerlig orienteringskontroll kan förbättra åtkomsten runt vingprofiler och minska behovet av långa verktyg eller upprepad ompositionering. Det introducerar också begränsningar för maskinrörelser som måste hanteras vid programmering. Rotationsrörelsebegränsningar, snabba orienteringsförändringar och tillgängligt utrymme kan alla påverka den praktiska rutten.
Färre uppställningar kan bidra till att bevara funktionsrelationer, men en femaxlig maskin garanterar inte att hela bladet kan finbearbetas med en enda fastspänning. Arbetshållningsfunktioner kan behöva tas bort, och specialiserade operationer kan kräva annan utrustning.
Verifiera hela maskinens rörelse
Kontrollera skäraren, hållaren, fixturen, arbetsstycket och relevanta maskinkomponenter. En verktygsspets kan följa den avsedda ytan medan hållaren närmar sig en plattform eller den roterande enheten närmar sig en rörelsegräns.
Simulering av det efterbearbetade numeriska styrprogrammet (NC) hjälper till att utvärdera koden som är avsedd för den faktiska maskinen, inklusive rörelser som introduceras under efterbehandlingen. Simuleringen måste använda representativa verktygslängder, hållare, material, fixturer och maskinkonfiguration.
Simulering stöder planering men mäter inte faktiska skärkrafter eller bevisar den färdiga profilen. Verifiering av uppställningen och kontrollerad första detaljinspektion är fortfarande nödvändig för att bekräfta att den fysiska processen följer planen.
Vilka verktyg och verktygsvägar passar för bladytor?
Verktygsvalet bör matcha lokal krökning, räckvidd, material och det önskade ytresultatet. Kulfräsning, bullfräsning, flankfräsning och cirkelsegmentfräsning betjänar olika geometrier. En lämplig strategi bibehåller användbar skärkontakt utan överdriven nedböjning, kollisioner eller okontrollerade förändringar i ingreppet.
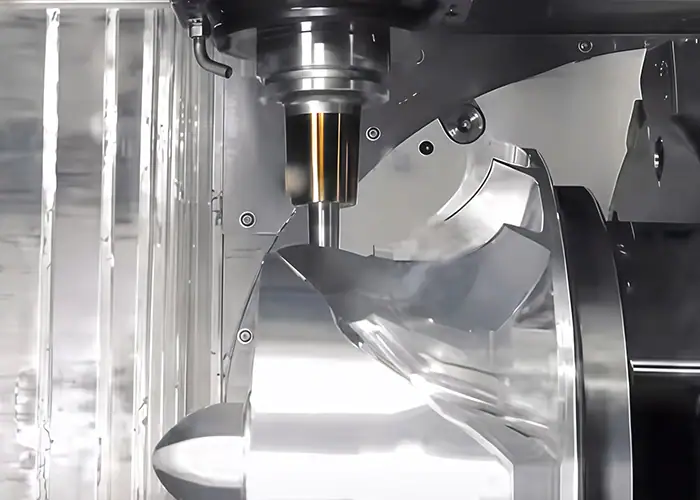
Matcha skärarens kontakt med lokal geometri
Rundnos- och bullnosfräsar ger flexibilitet för skulpterade ytor. Med ett rundnosverktyg har kontakten nära mitten mycket låg skärhastighet, så verktygsorienteringen kan påverka skärbeteendet såväl som spelrummet.
Flankfräsning använder den sida av fräsen där ytgeometrin tillåter lämplig kontakt. Den bör inte tillämpas på alla vridna ytor bara för att den kan avlägsna material effektivt. Kontrollera den geometriska passformen och resulterande avvikelse.
Cirkelsegment- eller tunnfräsar erbjuder en större effektiv kontaktradie för kompatibla ytbehandlingsytor. De kräver verktygsdefinitioner och CAM-strategier som representerar den faktiska skärgeometrin. Deras användning måste bedömas mot åtkomst- och profilkrav snarare än ett generiskt löfte om snabbare bearbetning.
Välj Stepover och Ytövergångar
Stegövergången påverkar de kvarvarande skalorna mellan intilliggande passeringar, men resultatet beror också på skärgeometri och lokal ytkrökning. Ett enda avståndsvärde över hela bladet kan producera olika ytmönster i olika regioner.
Planera övergångar mellan huvudvingprofilen, kantområdena och plattformsblandningarna. Dessa gränser kan avslöja märken för felmatchning även när enskilda verktygsbanor verkar acceptabla. Granska den kombinerade modellen för återstående material och inspektera den faktiska övergången efter skärning.
Att enbart skärpa CAM-beräkningstoleransen kommer inte att korrigera verktygsnedböjning eller fixturrörelse. Ställ in programmeringsparametrar med förståelse för de fullständiga felkällorna och ritningens acceptanskriterier.
Kontrollera värme, inkoppling och vibrationer
Verktygssort, geometri, beläggning, skärdata och kylvätsketillförsel måste passa materialet och driften. Undvik att överföra parametrar från en aluminiumutvecklingsmodell direkt till en värmebeständig legering.
Håll verktygsenheterna så styva som åtkomsten tillåter. Långt överhäng, svagt lokalt stöd och ogynnsam kraftriktning kan orsaka nedböjning eller vibrationer. Att ändra spindelhastighet eller matning kan hjälpa ett visst tillstånd, men ett ihållande stöd- eller räckviddsproblem kräver vanligtvis en bredare uppställningsgranskning.
Verktygsslitage påverkar också den färdiga profilen. Upprätta kontroller och utbyteskriterier kring den kritiska funktionen, snarare än att fortsätta tills ett verktyg är synligt skadat. Där kompensation används, verifiera den resulterande geometrin istället för att anta att en offset korrigerar varje område.
Var passar slipning, gnistgnist och laserbearbetning in?
Bladbearbetning kan kombinera fräsning med slipning, elektrisk urladdningsbearbetning (EDM) och laserbearbetning när specifika funktioner kräver det. Rätt kombination beror på rotdesign, kylgeometri, material, beläggningsskick och krav på ytintegritet. Dessa operationer kompletterar fräsning snarare än att bilda en universell sekvens.
Rotslipning och kontrollerad ytbehandling
Krypmatningsslipning är ett etablerat alternativ för lämpliga rotegenskaper hos turbinbladen, inklusive former som granträd. Andra metoder kan vara lämpliga beroende på design, material, produktionsvolym och godkänd process.
Slipning kräver kontroll av skivans skick, skärpning, kylvätsketillförsel och termiska effekter. En geometriskt noggrann yta kan fortfarande behöva undersökas om processen har orsakat oacceptabla termiska skador.
Polering och kantbehandling bör också ha definierade gränser. De avlägsnar material och kan ändra vingprofilen, eggradien eller den tunna sektionen. Inspektera kritisk geometri efter de operationer som fastställer dess levererade skick. Spegelspegelutseende ersätter inte en specificerad ytstruktur eller ett sunt materialskick.
Kylhål och interna passager
Vissa varma profilblad kräver kylhål, formade utlopp eller andra kylfunktioner. Gnistborrning används på elektriskt ledande material, medan laserprocesser erbjuder andra alternativ för lämpliga hål- och beläggningsapplikationer.
Hålets position, riktning, form, genombrottsegenskaper och lokala väggförhållanden spelar alla roll. En process måste undvika att skada den motsatta innerväggen vid penetration av ett ihåligt blad. Termisk bearbetning kan skapa omgjutet material eller andra yteffekter, så acceptans och eventuell efterföljande behandling måste definieras för den valda rutten.
Skilj borrade kylfunktioner från komplexa slutna interna passager. En konventionell fräs kan inte nå alla slutna interna kanaler. Dessa passager kan ha sitt ursprung i gjutgodset eller en annan kvalificerad tillverkningsprocess.
Beläggningssekvensen är ett annat planeringsbeslut. Vissa rutter borrar före beläggning, medan andra använder kontrollerad beläggningsborttagning och borrning efteråt. Bekräfta den avsedda sekvensen och det slutliga hålets skick innan du väljer utrustning eller ger en offert på arbetet.
Hur verifieras kvaliteten på bladbearbetning?
Verifieringen måste omfatta vingprofilens geometri, infästningsförhållanden, kanttillstånd, ytstruktur och eventuella specificerade material- eller interna krav. Koordinatmätmaskiner (CMM), optisk skanning och specialiserad testning besvarar olika frågor. En komplett plan definierar vad som mäts, hur delen är uppriktad och i vilket tillverkningsstadium godkännande sker.
Verifiera geometrin mot de korrekta referenserna
Bladinspektion kan utvärdera sektionsprofiler, tjocklek, vridning, korda och fram- eller bakkantsegenskaper. Rot- och plattformsfunktioner behöver kontroller som bevarar deras specificerade förhållande till vingprofilen.
En koordinatmätmaskin kan samla in taktila data från definierade objekt och sektioner. Optiska system kan ge information om tät yta, särskilt användbart för att visualisera avvikelser över en vingprofil. Välj täckning och osäkerhet för kravet snarare än att välja utrustning enbart för att den producerar fler punkter.
Uppriktning är en del av utvärderingen. En obegränsad ytlig bästa passform kan dölja ett relationsfel som är viktigt när bladet installeras genom sin rot. Använd ritningens referensschema och dokumentera alla tillåtna monteringsmetoder.
Separera ytstruktur från materialtillstånd
Profilfel, vågighet och ojämnhet beskriver olika aspekter av den färdiga ytan. Ett blad kan ha en slät lokal yta medan dess övergripande vingprofilform är felaktig. En ojämnhetsavläsning identifierar inte heller alla möjliga sprickor eller defekter under ytan.
Använd vid behov specificerad oförstörande provning eller intern inspektion. Datortomografi (CT) eller radiografiska metoder kan stödja vissa interna utvärderingar, men lämpligheten beror på material, geometri, upplösning och den defekt eller dimension som bedöms.
Inspektionspaketet bör därför koppla varje krav till en lämplig metod. Undvik att behandla en ytskanning, dimensionsrapport eller polerat utseende som bevis på alla andra kvalitetsegenskaper.
Bekräfta det levererade skicket
Registrera ritningsrevisionen, materialidentitet, utvärderade egenskaper, uppriktning, mätmetod och resultat. Identifiera om rapporten beskriver det bearbetade, värmebehandlade, belagda eller helt färdiga tillståndet.
Maskinbaserad avkänning kan stödja uppställning och processkontroll, medan godkännandekontroll måste uppfylla den överenskomna mätplanen. Om en mellankontroll används som godkännandebevis måste dess omfattning och lämplighet fastställas explicit.
För upprepade beställningar, kom överens om hur verktygsbyten, fixturbyten och processrevisioner ska utvärderas. En godkänd första artikel visar den inspekterade artikelns skick. Produktionskonsekvens kräver lämpliga löpande kontroller och register.
Vad bör en offertförfrågan för bladbearbetning innehålla?
En användbar offertförfrågan (RFQ) för bladbearbetning inkluderar CAD-modell, kontrollerad ritning, material- och ämnesskick, kritisk geometri, ytbehandlingskrav och godkännandedokumentation. Identifiera den avsedda komponenten och produktionsstatusen så att leverantörer kan utvärdera den faktiska tillverkningsomfattningen snarare än att offerera en ospecificerad bladform.
För precisionsbearbetning av turbinmotordelar påverkar skillnaden mellan en utvecklingsmodell och servicehårdvara vilket material, vilka processer och vilka godkännandebevis som krävs. Gör den statusen tydlig från början.
| Anbudsförfrågan-artikel | Information att tillhandahålla |
| Produktdefinition | CAD-modell, ritningsrevision, komponenttyp och avsedd användning |
| Utgångsmaterial | Exakt kvalitet, skick, lagerstatus och vem som levererar ämnet |
| Kritisk geometri | Vingprofiler, referenspunkter, rotgränssnitt, kanter och tunna sektioner |
| Specialfunktioner | Kylhål, inre passager, oåtkomliga områden och befintliga beläggningar |
| Efterbehandlingsomfattning | Krav för slipning, polering, kantbehandling, beläggning och ytbehandling |
| Accept | Nödvändiga rapporter, mätförhållanden, specialtester och kundgodkännanden |
| Orderomfattning | Kvantitet, förväntade återbeställningar, leveransbehov och ansvar för levererade delar |
Jämför förslag mot samma krav. Fråga vilka operationer som ingår, vilka som behöver specialiserad bearbetning och vilka bevis som medföljer den levererade delen. Lös föreslagna toleranser eller processändringar före produktion, med den godkända produktdefinitionen uppdaterad vid behov.
Vanliga frågor
Kan CNC-bearbetning ersätta gjutning för turbinblad?
Endast när design- och materialkraven tillåter det. Bearbetning av vanligt stångmaterial kan inte reproducera den enkristallstruktur eller riktningsstelnade struktur som krävs av vissa turbinblad. CNC-bearbetning kompletterar ofta gjutning genom att finbearbeta rotdelar, spetsar och utvalda ytor.
Vilka toleranser kan uppnås vid bladbearbetning?
Uppnåeliga toleranser beror på material, geometri, arbetshållning och processkontroll. Vingprofil, tjocklek, rotdimensioner och kantgeometri kräver separata specifikationer. Kapaciteten bör bekräftas mot ritningen och inspektionsplanen, snarare än enbart maskinens positioneringsnoggrannhet.
Vad avgör kostnaden för bladbearbetning?
Viktiga kostnadsfaktorer inkluderar material, ämnets skick, avverkning, geometri, verktyg, orderkvantitet och inspektion. Specificerad slipning, kylhål och beläggningar lägger till ytterligare operationer. Jämför offerter med samma ritningsrevision, materialkrav, ytbehandlingsomfattning och acceptanskriterier.
Slutsats
Bladbearbetning kräver en process som kopplar samman startämnet med den färdiga vingprofilen och fästgeometrin. Materialval, stegvis materialborttagning, verktygsorientering och lämpliga ytbehandlingsmetoder påverkar alla om detaljen kan uppfylla sina krav.
För ingenjörer och inköpare är den starkaste utgångspunkten en fullständig produktdefinition och en överenskommen inspektionsplan. Dessa gör det lättare att jämföra tillverkningsförslag och hjälper till att förhindra att utseende eller axelantal misstas för kvalitetsbevis.
TiRapid erbjuder CNC-bearbetningstjänster för specialbeställda delar. Skicka din ritning och CAD-modell med material, ämnets skick, kritiska bladegenskaper, kvantitet, ytbehandlingskrav och inspektionsförväntningar för en projektspecifik bedömning. Inkludera alla nödvändiga processkvalifikationer så att tillverknings- och verifieringsomfattningen kan diskuteras innan beställning.
















