
Ett maskinbearbetat hus kan ha en plan monteringsyta, en djup ficka, ett lagersäte och gängade hål. En axel kan behöva färdiga diametrar, spår och ett axiellt hål. Varje funktion ställer olika krav på skäreggen, så att producera en komplett del kräver vanligtvis flera verktyg som arbetar igenom en planerad sekvens.
Att förstå CNC-bearbetningsverktyg hjälper ingenjörer att bedöma tillverkningsbarhet och hjälper köpare att ställa användbara frågor om en föreslagen process. Den här guiden förklarar de viktigaste verktygsfamiljerna, hur man väljer dem för detaljkrav och hur verktygshållning och arbetsstyckehållning stöder deras prestanda.
Vad är CNC-bearbetningsverktyg?
CNC-bearbetningsverktyg är de verktyg som används för att forma och finbearbeta arbetsstycken på datorstyrda maskiner. De viktigaste skärverktygen inkluderar fräsar, svarvar, borrar, arborrverktyg, brotschar och gängverktyg. Deras geometri och tillämpning avgör vilka funktioner de kan producera.
CNC-maskinen levererar kontrollerad rörelse, kraft och positionering. Skärverktyget griper tag i materialet. Under fräsning roterar skäret normalt medan det följer en programmerad bana. Vid konventionell svarvning roterar arbetsstycket mot ett verktyg som rör sig längs dess yta.
Termen CNC-skärverktyg beskriver specifikt verktyg som avlägsnar material genom skärning. Bredare diskussioner om CNC-verktyg inkluderar även verktygshållare, fixturer och uppställningsutrustning. En hylsa håller en skärare, en fixtur lokaliserar arbetsstycket och en sond stöder mätning. Dessa stödanordningar har andra funktioner än själva skäreggen.
Vilka är de viktigaste typerna av CNC-bearbetningsverktyg?
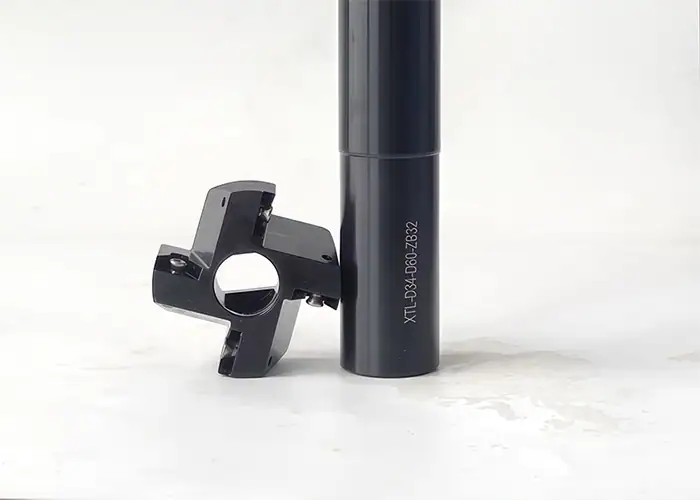
De huvudsakliga verktygsfamiljerna är organiserade kring fräsning, svarvning, hålbearbetning, gängning, spårfräsning och kantfinbearbetning. Välj en familj utifrån önskad funktion och utvärdera sedan det specifika verktyget mot åtkomst-, material- och ritningskrav.
| Drift | Vanliga verktyg | Typiska funktioner | Huvudvalskontroll |
| Fräsning | Pinnfräsar, planfräsar | Ytor, fickor, väggar, profiler | Åtkomst till skärare och hållare |
| Vrida | Svarvningsskär och hållare | Ytterdiametrar, skuldror, ändytor | Kantgeometri och arbetsstyckesstöd |
| Borrning | Spiralborrar, specialiserade djuphålsborrar | Inledande hål | Djup och spånavgång |
| Boring | Borrbommar, justerbara borrhuvuden | Förstorade eller färdiga hål | Styvhet och tillgängligt bidrag |
| brotschning | brotschar | Färdig hålstorlek och yta | Kvaliteten på föregående hål |
| threading | Gängtappar, gängfräsar, gänginsatser | Invändiga och utvändiga gängor | Gängspecifikation och användbart djup |
| Spårfräsning och avstickning | Spårfräsningsskär, avstickningsblad | Urtag, spår för låsringar, separeringssnitt | Bredd, räckvidd och spånkontroll |
| Kantfinishing | Fasfräsar, försänkare, avgradningsverktyg | Fasningar, skruvsäten, borttagning av grad | Specificerad kantgeometri och åtkomst |
Frässkärare
Fräsar bearbetar plana ytor, fickor, spår, väggar och konturerade element. Pinnfräsar använder sina skärändar och perifera eggar för en rad olika operationer. Planfräsar producerar vanligtvis breda, plana ytor, ofta med utbytbara skär.
För ett hölje kan en pinnfräs öppna en invändig ficka medan en planfräs förbereder monteringsytan. Fräsdiametern påverkar hörnåtkomsten, och hela verktygsaggregatet måste gå fria från omgivande väggar och klämmor. Dessa begränsningar kan påverka detaljlayouten innan bearbetningen påbörjas.
För en närmare jämförelse av kulnos, hörnradie, spårfräsar och andra profiler, se vår guide till typer av fräsar.
Svarvnings- och planeringsverktyg
Svarvverktyg bearbetar roterande delar som axlar, hylsor och bussningar. Utvändig svarvning fastställer ytterdiametrar och stegprofiler. Plansvarvning producerar ändytor, medan lämpliga profileringsverktyg följer skuldror, koner och konturer.
Många svarvaggregat kombinerar ett utbytbart skär med en hållare. Hållaren positionerar och stöder skäret, medan skärgeometrin, skärmaterialet och nosradien påverkar hur eggen skär och bildar spånor. Båda måste passa den tillgängliga infartsriktningen och omgivande egenskaper.
Grovbearbetning och finbearbetning ställer olika krav på eggen. En geometri som är utformad för tyngre skärningar kanske inte kontrollerar spånorna effektivt under en lätt finbearbetningspassage. Planeringen bör anpassa skäret till den faktiska matningen och skärdjupet, samtidigt som man tar hänsyn till arbetsstyckets styvhet. En smal axel kan behöva ytterligare stöd och en annan skärstrategi än en kort, styv bussning.
Borrverktyg
Borrar skapar hål genom att föra in i arbetsstycket. Vanliga alternativ inkluderar solida borrar och utföranden med utbytbara spetsar eller insatser. Spiralborrar används ofta, medan specialiserade djuphålsverktyg lämpar sig för applikationer där räckvidd, styrning och kylvätsketillförsel kräver en särskild metod.
Håldjup, ingångsyta, utgångsförhållanden och spånavgång är centrala urvalsfaktorer. En lutande ingång kan belasta skäreggarna ojämnt. Spånor som fastnar i ett djupt hål kan skada verktyget eller hålytan. Verktygsgeometri, kylvätsketillförsel och borrcykeln måste därför samverka.
En punktuttagning kan hjälpa till att etablera en lämplig ingång för vissa borrkonstruktioner, men dess geometri måste vara kompatibel med borren. Den bör inte läggas till automatiskt i varje håltagningsrutt. Likaså kan enbart borrning uppfylla ett krav på ett frigångshål. Ytterligare efterbehandling är motiverad när ritningen eller den demonstrerade processkapaciteten kräver det.
Tråkiga verktyg
Borrverktyg förstorar eller finbearbetar ett befintligt hål. En svarv använder vanligtvis en borrstång inuti en roterande komponent, medan en fleroperationsmaskin kan använda ett roterande borrhuvud. Justerbara finborrningssystem gör att skärdiametern kan ställas in för det önskade hålet.
Uppborrning är användbart för lagersäten, bussningsplaceringar och andra interna egenskaper vars diameter och förhållande till omgivande geometri är viktiga. Med lämplig materialmån och en stabil uppställning kan operationen förbättra hålets geometri och fastställa dess axel i förhållande till bearbetningsuppställningen.
Åtkomst och styvhet är viktiga begränsningar. Ett litet hål begränsar stångens diameter, medan ett djupt hål ökar det erforderliga överhänget. Den resulterande monteringen måste fortfarande ge spånutrymme och motstå nedböjning. Utvärdera stången och hållaren tillsammans med skärkrafter, tilläggsmått och arbetsstyckets stöd.
Bortschningsverktyg
Brotschar finbearbetade hål med en relativt liten tilläggsskillnad. Deras många skäreggar kan ge ett förberett hål önskad storlek och ytskick, vilket gör dem användbara för att lokalisera hål och andra upprepade hålfunktioner.
Föregående operation är avgörande. Hålet måste ha lämpligt material för den valda brotschen, och verktyget måste inmatas med korrekt uppriktning. För litet eller ojämnt tillägg kan förhindra att brotschen skär konsekvent.
Borrning bör inte förväntas korrigera positions- eller rakhetsfel i det ursprungliga hålet. Om placering eller uppriktning är det största problemet kan processen kräva en annan förberedelse eller en borrningsoperation. Välj mellan borrning och borrning enligt ritningen och det befintliga hålets skick.
Gängtappar och gängfräsar
Skärande gängtappar producerar invändiga gängor i förberedda hål. Spiralformade konstruktioner leder vanligtvis spånor framåt i genomgående hål, medan lämpliga spiralformade konstruktioner drar spånor tillbaka från bottenhål. Materialet och hålgeometrin avgör om en viss gängtappskonstruktion är lämplig.
Formande gängtappar skapar gängor genom att förskjuta duktilt material istället för att skära spånor. De kräver ett kompatibelt arbetsstyckesmaterial, kontrollerad hålberedning och lämplig smörjning. Deras spånfria verkan gör dem inte utbytbara med skärande gängtappar.
Gängfräsar skär gängor genom en koordinerad spiralformad verktygsbana. De kräver kompatibel maskinrörelse och tillräckligt med utrymme för att skäraren ska kunna komma in i och följa dess bana. Där skärarens konstruktion tillåter kan en gängfräs täcka olika gängdiametrar med samma stigning och form.
Gängning ger ofta en direkt väg för en återkommande invändig gängstorlek. Gängfräsning erbjuder programmerad justering av gängdiametern och kan vara användbart när spånkontroll eller ett diametraromfång gör den flexibiliteten värdefull.
Bekräfta gängbeteckningen, toleransklassen och det användbara gängdjupet. Ett bottenhål behöver utrymme för det valda verktyget och eventuell borrspetsgeometri utöver de erforderliga gängorna. Utvändiga gängor på svarvade delar kan också tillverkas med dedikerade gängskär.
Spårnings- och avstickningsverktyg
Spårverktyg gör urtag på ytterdiametrar, invändiga hål eller ändytor. Användningsområden inkluderar spår i låsringar, tätningsspår och släppningsdetaljer. Avstickningsverktyg skär igenom ett svarvat arbetsstycke för att separera komponenten från stångmaterialet eller en återstående sektion.
Skäret och det stödjande bladet eller hållaren måste anpassas till spårets bredd, djup och ingreppsriktning. Ett verktyg som når ett utvändigt spår kanske inte är lämpligt för ett planspår eller ett invändigt urtag. Närliggande ansatser kan också begränsa hållaren även när skäreggen verkar åtkomlig.
Dessa operationer kan koncentrera skärbelastningar i ett trångt utrymme. Håll konstruktionen så styv som åtkomst tillåter och se till att spånorna kan komma ut. Vid avstickning måste processen också ta hänsyn till arbetsstyckets stabilitet och hur den separerade komponenten kommer att kontrolleras.
Verktyg för avfasning och gradning
Fasverktyg skapar definierade vinklade kanter. Försänkare producerar koniska urtag, ofta för skruvhuvuden. Avgradningsverktyg tar bort oönskat material som blir kvar vid en kant efter en annan operation. Funktionerna överlappar varandra i vissa applikationer, men den erforderliga färdiga geometrin avgör verktygsvalet.
En ritning kan kräva en måttanpassad avfasning vid en öppning och endast gradborttagning vid en annan. Att förstora båda kanterna med samma operation kan ändra en funktionell yta eller minska det användbara gängdjupet.
Bakkanter och korsande hål förtjänar uppmärksamhet vid planering. En fräs som når framsidan av ett hål kanske inte når dess utgång eller en inre skärningspunkt. Specialiserade verktyg för bakfasning eller avgradning av tvärhål kan hantera tillgängliga applikationer, medan andra funktioner kan kräva en separat ytbehandlingsmetod. Definiera kantkravet tillräckligt tidigt för att inkludera nödvändig åtkomst och inspektion.
Hur väljer du CNC-verktyg för detaljkrav?
Välj CNC-bearbetningsverktyg genom att koppla varje funktion till dess material, dimensionskrav, åtkomstbegränsningar och produktionskvantitet. Kontrollera sedan om maskinen och den kompletta verktygsenheten kan utföra den föreslagna operationen tillförlitligt.
Börja med funktionsgeometri och åtkomst
Börja med den färdiga detaljen och den riktning från vilken den kan bearbetas. Ett hål, ett planspår och ett gängat bottenhål kan sitta tätt tillsammans men kräva väldigt olika tillvägagångssätt.
Kontrollera det svepta utrymmet för hela aggregatet, inklusive skaft, hållare och förlängningar. Se även till att det finns plats för inmatning, utdragning och spånborttagning. Ett verktyg som passar inuti den slutliga CAD-formen kan fortfarande kollidera under sin ansträngning.
Användbara ritnings- och modellkontroller inkluderar:
- Funktioner dolda bakom axlarna eller smala öppningar.
- Djupa hål som begränsar stångdiameter och styvhet.
- Gängor med litet utrymme utöver det erforderliga gängdjupet.
- Kanter som blir oåtkomliga efter ytterligare en operation.
Där åtkomst driver ett ovanligt långt eller specialiserat verktyg, diskutera en funktionsjustering innan konstruktionen slutförs. En liten ändring av en öppning eller relief kan skapa en mer praktisk bearbetningsväg.
Matcha processen med storlek, plats och krav på finish
Ett håls diameter, position, form och ytstruktur är separata krav. Att uppfylla diametertoleransen bekräftar inte att axeln är korrekt placerad eller att ytan uppfyller dess ytbehandlingsspecifikation.
Separera acceptanskriterierna innan du väljer en finbearbetningsväg. Ett hål kan uppfylla sina storlekskrav men inte uppfylla ett cylindricitets- eller positionskrav. Operationen och uppställningen måste ta hänsyn till alla tillämpliga anmärkningar, inklusive relationer mellan funktioner och eventuella specificerade referenssystem.
Planera inspektionen kring samma krav. En borrmätare kan bedöma diametern, men den mätningen ensam fastställer inte positionen i förhållande till ett referensvärde. Koordinatmätning eller annan lämplig metod kan behövas för plats och geometriska samband. En specificerad ytstruktur behöver också en lämplig verifieringsmetod. Att välja efterbehandling och inspektionsmetod tillsammans undviker att en enda diameteravläsning behandlas som bevis på fullständig överensstämmelse.
Matcha verktygsgeometri och skärmaterial med arbetsstycket
Specificera legering och skick snarare än en bred etikett som metall eller plast. Hårdhet, flisningsbeteende, slipförmåga och tendensen att fästa vid eggen påverkar verktygsvalet.
Vid svarvning måste skärsorten och spånbrytarens geometri fungera med materialet och skärförhållandena. En vass egg som är lämplig för en duktil aluminiumlegering kan vara ett dåligt val för ett avbrutet skär i härdat stål. För borrar och gängtappar måste även spånkanalen och skäreggens design hantera de spånor som produceras av det materialet.
Snabbstål och hårdmetall erbjuder olika kombinationer av seghet, slitstyrka och driftskapacitet. Beläggningar måste passa substratet, arbetsstycket och tillämpningen. Ett belagt verktyg är inte automatiskt det bästa alternativet för alla material.
Använd verktygstillverkarens rekommendationer som utgångspunkt och fastställ sedan skärförhållandena för den verkliga uppställningen. Att kopiera en hastighet eller matning från ett annat jobb utan att kontrollera materialtillstånd, verktygsingrepp och kylvätsketillförsel kan undergräva ett annars förnuftigt val.
Tänk på produktionskvantitet och verktygshantering
Prototyparbete gynnar ofta lättillgängliga verktyg och en process som kan hantera designändringar. Ett dedikerat verktyg blir mer attraktivt när en stabil design och förväntad orderkvantitet motiverar dess behov av förberedelse och utbyte.
För upprepad produktion, bedöm hur verktyg ska identifieras, förinställas, inspekteras och bytas ut. Definiera vilka verktyg som kontrollerar kritiska funktioner och hur slitage ska detekteras innan dessa funktioner glider utanför sina gränser. Ersättningsskär eller verktyg bör ha en kontrollerad uppställningsprocedur så att processen förblir konsekvent efter ett byte.
Jämför den totala tillverkningskostnaden snarare än enbart inköpspriset för fräsen. Relevanta kostnader inkluderar uppställning, bearbetningstid, verktygsbyten, inspektion och konsekvenserna av omarbetning eller kasserade delar. Inköpsteam kan fråga hur den föreslagna verktygsuppsättningen stöder upprepade beställningar och vilka ändringar som skulle kräva att processen kontrolleras igen.
Hur stöder verktygshållning och arbetsstyckehållning CNC-verktyg?
Verktygshållning säkrar och positionerar skärverktyget, medan arbetsstyckehållning lokaliserar och stöder detaljen. Båda påverkar om det valda verktyget kan producera den avsedda egenskapen konsekvent, särskilt när räckvidden eller detaljstyvheten är begränsad.

Verktygshållare, spännhylsor och verktygsinställning
Roterande verktyg använder kompatibla chuckar, hylsor eller andra hållare för att ansluta till spindeln. Svarvskär och borrbommar använder hållare som är anpassade till revolverhuvudet eller maskingränssnittet. Anslutningen måste ge lämpligt grepp, fritt utrymme och styvhet för operationen.
För en roterande enhet påverkar rundgången hur jämnt skäreggarna ingriper. Rena kontaktytor, korrekt montering och lämplig fastspänning hjälper till att kontrollera detta. Håll verktygslängden på ostödda verktyg så kort som funktionen och hållarens spelrum tillåter, samtidigt som den angivna griplängden bibehålls.
Verktygslängd, diameter och relevanta offset måste motsvara den faktiska monteringen. Förinställning och mätning i maskinen kan stödja denna inställning. En noggrann offset kan inte kompensera för en instabil hållare, och en stel hållare kan inte korrigera en felaktigt inmatad verktygsdimension.
Fixturer, utgångspunkter och arbetsstyckesstöd
En fixtur fastställer hur detaljen placeras och fixeras under bearbetning. Dess positioneringsytor bör stödja den valda utgångspunktsstrategin, särskilt när en funktions position är beroende av en tidigare operation.
Fastspänningen måste motstå skärbelastningar utan att deformera komponenten. Tunna väggar och smala sektioner kan behöva lokalt stöd eller en reviderad sekvens så att materialborttagning inte lämnar en flexibel del utsatt för tunga skärkrafter.
Åtkomst, stöd och mätning måste förbli kompatibla längs hela vägen. För delar som kan deformeras vid fastspänning bör inspektionsplanen också fastställa det erforderliga fastspänningsförhållandet. Att mäta en hårt fastklämd komponent kan dölja rörelser som uppstår efter att den lossnat.
Hur kombineras CNC-verktyg för att bearbeta en komplett detalj?
En komplett detalj produceras genom att kombinera verktyg kring dess funktioner och planera hur varje operation förbereder för nästa. Sekvensen bör bevara användbara positioneringsytor, ge finjusteringsmån där det behövs och hålla kritiska funktioner tillgängliga.
Exempel på ett hölje med precisionshål och gängor
Tänk dig ett aluminiumhölje med en monteringsyta, en invändig ficka, ett precisionshål och gängade fästhål. En möjlig verktygsplan tilldelar en annan roll till varje operation:
| Delfunktion | Möjligt verktyg | Syftet med processen |
| Monteringsyta | Ansiktskvarn | Upprätta en yta som används för montering eller senare placering |
| Innerficka | Ändfräs | Ta bort invändigt material och ytbehandla åtkomliga väggar |
| Frigång och pilothål | Drill | Gör hål till färdig storlek eller förbered för en annan operation |
| Precisionsborrning | Finborrverktyg eller upprivare | Avsluta borrningen genom en rutt som matchar dess krav |
| Bifogade trådar | Skärgängtapp eller gängfräs | Producera den angivna användbara tråden |
| Öppningskanter | Avfasnings- eller gradningsverktyg | Fastställ det erforderliga kantvillkoret |
Det viktiga beslutet är hur dessa operationer samverkar. Om ett håls position specificeras i förhållande till monteringsytan måste uppställningen fastställa detta förhållande. Om fickan lämnar en tunn vägg runt hålet måste planeraren ta hänsyn till förändringen i styvhet innan den slutliga dimensioneringen görs.
Gängförberedelsen påverkar också senare arbete. Håldjupet måste anpassas till den valda gängmetoden, och kantbearbetningen måste bibehålla det erforderliga gängdjupet för hela gängan. Den slutliga planen bör förklara vilka ytor som placerar huset och hur kritiska relationer kommer att kontrolleras.
Exempel på en svarvad axel eller bussning
En stegaxel kan kombinera utvändig svarvning, planing, axiell borrning, spårfräsning och utvändig gängning. En bussning kan lägga till invändig urborrning eller brotschning för att fastställa dess hål. Ett avstickningsverktyg kan separera endera komponenten från stångmaterialet.
Uppställningen avgör hur dessa verktyg fungerar tillsammans. Funktioner som bearbetas medan detaljen finns kvar i en gemensam uppställning kan dela det positioneringsvillkoret. Funktioner som färdigställs efter överföring kräver en avsiktlig metod för att positionera och stödja komponenten igen.
För en bussning med tunn vägg kräver finbearbetning av ytterdiametern och hålet uppmärksamhet på klämdeformation och skärbelastningar. För en smal axel kan borttagning av material minska styvheten innan de slutliga diametrarna är klara. Dessa problem kan ändra grovbearbetningssekvensen, finbearbetningsmån eller stödarrangemang.
Verktygsplanen sträcker sig därför bortom en lista över fräsar. Den bör koppla de valda eggarna och hållarna till material, arbetsuppspänning, operationssekvens och inspektionskrav för den färdiga detaljen.
Vanliga frågor
Hur påverkar verktygsslitage CNC-bearbetning?
Verktygsslitage kan orsaka dimensionsavvikelser, sämre ytfinish och inkonsekvent detaljkvalitet. Att övervaka slitage och byta ut eller indexera verktyg innan de överskrider processgränserna hjälper till att upprätthålla repeterbarheten.
Vad är en verktygsoffset vid CNC-bearbetning?
En verktygsoffset är ett värde som lagras i CNC-styrningen för att ta hänsyn till verktygsgeometri, såsom längd eller radie. Slitningsoffseter tillåter små dimensionskorrigeringar när skäreggen slits.
Vad är roterande verktyg på en CNC-maskin?
Roterande verktyg använder motordrivna, roterande verktyg på en CNC-svarv eller svarvcenter för fräsning, borrning och gängning. Det gör att fler funktioner kan bearbetas i en uppställning, vilket minskar överföringar mellan maskiner.
Slutsats
Att välja CNC-bearbetningsverktyg börjar med att förstå vad varje funktion kräver. Fräsar, svarvar, borrar, arborrverktyg, brotschar och gängverktyg tjänar alla olika syften. En praktisk process kombinerar dem med lämpliga hållare, stöd för arbetsstycket och inspektion som verifierar det specificerade resultatet.
TiRapid erbjuder precisions-CNC-bearbetning av specialbearbetningsdetaljer i metall och plast, med tillverkningsfeedback och dimensionsinspektion för prototyper och lågvolymsproduktion. Skicka din CAD-modell, ritning, material, kvantitet och kritiska krav för att diskutera en praktisk bearbetningsmetod och begära en offert.
















