
Som en vanlig teknisk plast används nylon flitigt inom maskiner, bilar, el och andra områden tack vare sin utmärkta styrka, slitstyrka och självsmörjande egenskaper. Det är inte bara lämpligt för formsprutning, utan även mycket lämpligt för CNC-bearbetning. Med utgångspunkt i nylons grundläggande egenskaper kommer jag systematiskt att förklara dess praktiska färdigheter och försiktighetsåtgärder inom CNC-bearbetning för att hjälpa dig att få en djupare förståelse för hur man applicerar nylonmaterial för precisionstillverkning mer effektivt.
Vad Is NYlon
Nylon är en syntetisk polymer, det fullständiga namnet är polyamid, som först utvecklades av DuPont 1935 och används flitigt inom teknisk tillverkning. I faktiska projekt använder jag oftast PA6 och PA66, vilka har utmärkt mekanisk hållfasthet (PA66 draghållfasthet på 80-90 MPa), god slitstyrka, låg friktionskoefficient på 0.25 och kan användas under lång tid under torra friktionsförhållanden.
Nylon har också god olje- och alkalibeständighet, samt utmärkta elektriska isoleringsegenskaper, vilket gör det till ett idealiskt material för bildelar, elektroniska komponenter, glidande delar, kugghjul och industriella remskivor.
Vid CNC-bearbetning är nylon mycket lämpligt för svarvning, fräsning och borrning tack vare sin termoplasticitet och medelhårdhet. Speciellt i scenarier med höga krav på lättvikt och självsmörjande egenskaper kan nylon effektivt ersätta vissa metalldelar samtidigt som det minskar systembuller och underhållskostnader.
Oavsett om det är oförstärkt PA6 eller PA66-GF30 förstärkt med 30 % glasfiber, kan jag uppnå en tolerans på ±0.05 mm genom rimliga verktygsval och bearbetningsparametrar. För strukturella och funktionella delar är nylon alltid ett av de kostnadseffektiva material jag rekommenderar.
Gemensam Types Of NYlon And Tarvinge PULLGÖRANDE Dreferenser
I de olika projekt jag har deltagit i är nylon inte bara känt för sin styrka och seghet, utan det finns också en mängd olika modifierade modeller för att möta olika applikationskrav. De vanligaste typerna inkluderar PA6, PA66, PA12 och glasfiberförstärkt nylon. Prestandaskillnaderna mellan dem påverkar direkt bearbetningsstrategin och prestandan i slutapplikationen . Det finns inte bara olika typer, utan de fysikaliska egenskaperna hos varje kvalitet skiljer sig också avsevärt åt.
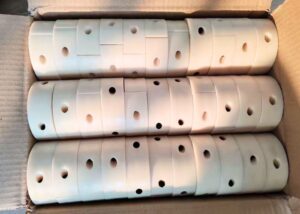
I mina CNC -bearbetningsprojekt väljer jag lämplig nylonmodell baserat på detaljens syfte, mekaniska krav och miljöförhållanden. Följande är en analys av flera vanliga nylonmaterial:
PA6 (Nylon 6)
PA6 är en av de nyloner jag bearbetar oftast, särskilt för remskivor, styrskenor och allmänna konstruktionsdelar. Den har en draghållfasthet på upp till 80 MPa och en brottöjning på upp till 50 %, och har god slagtålighet och seghet. Den har dock en vattenabsorptionshastighet på upp till 2.5 %, och fuktighetsförändringar påverkar dimensionsnoggrannheten, så jag behöver vanligtvis torka den i 6–12 timmar (80 °C) innan bearbetning.
PA66 (Nylon 66)
Jämfört med PA6 har PA66 högre kristallinitet, ökad draghållfasthet till 85-95 MPa och värmedeformationstemperaturen når 250 °C (under 0.45 MPa). Det används ofta för att tillverka delar som kontakter, kugghjul, fästelement etc. som utsätts för höga krafter. Det har starkare styvhet, men har också problemet med hög hygroskopicitet, och det måste också torkas helt före bearbetning.
PA12
PA12 är mitt förstahandsval för projekt som kräver hög dimensionsstabilitet och låg vattenabsorption, såsom medicinska tätningar, pneumatiska kopplingar etc. Dess vattenabsorption är så låg som 0.2 %, och dess dimensionsretention efter bearbetning är utmärkt. Dess draghållfasthet är något lägre (cirka 50-60 MPa), men dess kemiska resistens och slagtålighet är utmärkta, vilket gör den lämplig för precisionskonstruktionsdelar.
30 % glasfiberförstärkt nylon
Denna modell kan öka draghållfastheten till mer än 90 MPa, och vissa kan nå 130 MPa. Det är mitt förstahandsval vid bearbetning av höghållfasta stöddelar (som fästen och bärande skal). Dess styvhet, dimensionsstabilitet och värmedeformationstemperatur är mycket högre än oförstärkt nylon, men verktygsslitaget under bearbetningen ökar avsevärt. Jag använder vanligtvis hårdmetallverktyg och kompletterar dem med dimkylning för att förlänga verktygens livslängd och få bättre ytkvalitet.
Kan NYlon Be Pbearbetad By CNC
Nylon är en teknisk plast som är lämplig för CNC-bearbetning, med god skärprestanda och bred bearbetningsanpassningsförmåga. Dess bearbetningssvårigheter är måttliga, men det kräver också behärskning av viktiga färdigheter, såsom att kontrollera materialspänningar, verktygsval, kylmetod etc. Speciellt vid massproduktion måste dimensionsstabilitet, hygroskopicitet och termisk expansion hanteras i förväg, annars är toleransavvikelser eller ytdefekter mycket troliga.
FÖRBEREDNING Work Böre NYlon Pbearbetning (Such As Aglödgning, D(rying)
Nylon är hygroskopiskt, så torkning före bearbetning är avgörande. Till exempel har PA6 en vattenabsorptionshastighet på upp till 2.5 %, och dess dimensioner kan expandera med mer än 0.3 % när det är vått. Jag torkar det vanligtvis vid 80 °C i 8–12 timmar för att säkerställa att fukthalten sjunker under 0.2 %. Dessutom, för gjutna ämnen med hög spänning (t.ex. formsprutade delar), kommer jag att överväga glödgning (90 °C–100 °C i 2 timmar) för att frigöra inre spänningar och förhindra skevhet eller sprickbildning under bearbetningen.
Rekommenderad Mvärkande Pparametrar (CUtting Skissade, FBehov, Depth Of Cut)
Beroende på nylontyp är bearbetningsparametrarna något olika:
PA6/PA66
Skärhastighet: 180–250 m/min
Matningshastighet: 0.1–0.3 mm/varv
Skärdjup: 0.5–1.5 mm
30 % glasfiberförstärkt nylon
skärhastighet: 100-180 m/min (eftersom glasfibern sliter på verktyget)
Använd hårdmetallverktyg eller titanbelagda HSS-verktyg och använd ett spraykylsystem för att hålla temperaturen stabil.
I många experiment har jag upptäckt att användning av ett verktyg med spånbrytare kan minska spåntrassling, minska värmeutveckling och förbättra ytkvaliteten.
Gemensam Processing Prånar And Slösningar (EDGE Ckollaps, Eexpansion)
Problem 1: Många Chöft/BurrsNylon
har hög seghet. Om verktyget inte är tillräckligt vasst eller matningen är för stark är det lätt att dra i materialet istället för att skära i det. Lösningen är att använda ett vasst verktyg med liten spånvinkel och minska matningshastigheten till 0.1 mm/varv.
Problem 2: Dimensionell Eexpansion/Dreformation
orsakas huvudsakligen av fuktabsorption eller ojämn lokal uppvärmning som leder till spänningsutlösning. Jag undviker detta genom att förtorka materialet och använda en stegvis grov- och finbearbetningsstrategi. Till exempel hjälper ett 4-timmarsintervall mellan grov- och finbearbetning till att stabilisera materialet.
yta Treatment Mmetoder (Poljande, Dja, Sochblästring)
Även om nylonytan i sig är relativt slät, så gör jag vanligtvis följande om det finns speciella krav:
Mekanisk polering : förbättrar transparens eller jämnhet ( Ra<0.8 μm)
Färgning : används för anpassade färger, vanligtvis sett på konsumentprodukthöljen
Sandblästring : För att förbättra friktionsegenskaperna eller uppnå en matt effekt, används ofta på handhållna delar!
Jämförande ANALYS Of NYlon And Other Ejordbruk Plastics
I faktiska bearbetningsprojekt jämförs nylon ofta med andra vanliga tekniska plaster som POM, ABS och polykarbonat (PC). Min erfarenhet är att nylon är lämpligt för delar med medelhög hållfasthet, slitstyrka och självsmörjningskrav, medan POM är mer slitstarkt, ABS är lätt men svag i hållfasthet, och PC vinner när det gäller transparens och slagtålighet. Nyckeln till att välja material ligger i prestandamatchning, särskilt med fokus på friktionskoefficient, hygroskopicitet och värmedeformationstemperatur.
| Jämförelsemått | Nylon (PA6/PA66) | POM (polyoximetylen) | ABS (akrylnitrilbutadienstyren) | Polykarbonat (PC) |
| Friktionskoefficient | ≈0.25 | ≈0.2 | ≈0.35 | ≈0.4 |
| Slitstyrka | ★★★★ ☆ | ★ ★ ★ ★ ★ | ★★ ☆☆☆ | ★★ ☆☆☆ |
| Slagstyrka | Medium | Medium | allmänhet | Mycket hög (>850 J/m²) |
| Dimensionell stabilitet | Medel (hög hygroskopicitet) | Hög (låg hygroskopicitet) | hög | Medium |
| Värmeböjningstemperatur | ≈200–250 °C | ≈160–180 °C | ≈90–100 °C | ≈135–145 °C |
| Bearbetar prestanda | utmärkt | utmärkt | utmärkt | allmänhet |
| Rekommenderade användningar | Kugghjul, glidblock, bussningar | Remskivor, lager, kuggstänger | Hus, leksaker, strukturella stöd | Transparent lock, slagtåligt skal |
Gemensam Industrin AILLÄMPNING Scenarios Av nylon
I mina CNC-bearbetningsprojekt används nylonmaterial i stor utsträckning inom många viktiga industrier tack vare deras lätta vikt, höga hållfasthet, självsmörjande egenskaper och utmärkta elektriska isoleringsegenskaper. Oavsett om det gäller fordonsindustrin, elektronikindustrin, livsmedelsindustrin eller medicinsk utrustning väljer jag lämplig typ av nylon (som PA6, PA66, PA12, glasfiberförstärkt nylon) enligt deras mekaniska krav, miljöförhållanden och myndighetsstandarder. Dess draghållfasthet kan nå 90 MPa och dess värmedeformationstemperatur kan nå upp till 250 °C. Den har också god dimensionsstabilitet och kemisk korrosionsbeständighet, vilket gör den lämplig för högfrekvent drift och tillverkning av precisionsdelar i tuffa miljöer.
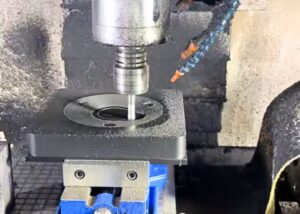
Följande är typiska tillämpningar av nylondelar som jag ofta hanterar inom olika branscher:
Bilindustrin
Jag bearbetar ofta nylondelar för kunder som används i drivlinor och karossstrukturer, inklusive:
Mycket slitstarka nylonkugghjul (PA66-GF30) är lämpliga för växellådor och motortransmissionssystem
Fasta fästen och kontakter, med både styvhet och vibrationsreducerande prestanda
Oljerörsklämmor, kabelhärvaklämmor och andra små konstruktionsdelar som behöver vara oljebeständiga och högtemperaturbeständiga
Elindustrin
av nylon gör det till ett oumbärligt material för elektriska system. Typiska delar jag har bearbetat inkluderar:
Isoleringsskruvar, isoleringsbrickor (vanligtvis använd PA6 och PA66)
Isoleringsdynor för kabelseparation, hög genombrottsspänning och utmärkt säkerhet
Nylonpositioneringsblocket i den elektriska styrenheten säkerställer stabil och tillförlitlig drift av ledningssystemet
Inom livsmedelsindustrin använder vi huvudsakligen låghygroskopiska , FDA- certifierade PA12 - material inom detta område . Vanliga delar är:
Transportbandsrulle och kedjeslid, låg friktionskoefficient och tyst drift
Skärande styrskenor och styrrännor bibehåller hög renhet samtidigt som de uppfyller kraven på strukturell hållfasthet
Avtagbar nylon-snäppkoppling för enkel rengöring och underhåll
Medicinsk industri Bland de europeiska och amerikanska medicinska kunder jag betjänar används nylon i stor utsträckning vid tillverkning av högprecisionskonstruktionsdelar, såsom:
Medicinsk utrustningshus, fästsystem (med PA12, utmärkt dimensionsstabilitet)
Positionering av komponenter i kirurgiska engångsverktyg
Drivdrev och fästelement i tandutrustning
Material Sval Rrekommendation Tkan For NYlon CNC Mvärkande
Följande jämförelsetabeller kan listas (rekommenderas att placeras längst fram):
| Materialkvalitet | Vatten absorption | Draghållfasthet | Dimensionell stabilitet | Applikationsscenario |
| PA6 | Hög (2.5%) | 80 MPa | allmänhet | Remskiva, styrskena |
| PA66 | Hög (2.0%) | 90 MPa | god | Kugghjul, kontakter |
| PA12 | Låg (0.2%) | 60 MPa | Utmärkt | Medicinsk, tätningsring |
| PA66-GF30 | 低 | 130 MPa | Excellent | 支架、壳体 |
FAQ
Hur maskinbearbetbar är nylon?
Nylon är mycket maskinbearbetbart med CNC-metoder som fräsning och svarvning. Jag uppnår vanligtvis toleranser på ±0.05 mm. Dess medelhårda hårdhet och låga friktion möjliggör jämna snitt, men vassa verktyg och kylning är avgörande för att förhindra smältning eller deformation.
Vilket är det bästa sättet att bearbeta nylon?
Jag rekommenderar att man använder vassa hårdmetallverktyg, måttliga skärhastigheter (180–250 m/min) och kylvätska. Förtorkning av nylon och avbrutna skärningar hjälper till att förhindra grader och mjukgöring av ytan. Undvik aggressiva matningar för att bibehålla dimensionsstabiliteten.
Vad är skillnaden mellan nylon och PA6?
Nylon är en allmän term för polyamid, medan PA6 specifikt syftar på nylon 6. PA6 har en draghållfasthet på ~80 MPa och god slagtålighet. Dess vattenabsorption på 2.5 % kan dock påverka precisionen, vilket gör torkning nödvändig före bearbetning.
Vad är toleransen för nylon vid bearbetning?
Jag brukar hålla en tolerans på ±0.05 mm vid bearbetning av nylon. För kritiska passningar kan ±0.02 mm uppnås med torrt material och tät fixtur. Fukt och värmeutvidgning gör dock ±0.1 mm till en säkrare generell riktlinje för komplexa delar.
Vilka är begränsningarna med nylon?
Nylon absorberar fukt (upp till 2.5 %), vilket orsakar dimensionsförändringar. Det är känsligt för värme, har måttlig styvhet och kan deformeras eller producera grader under bearbetning. Dessa faktorer gör snäva toleranser och långsiktig stabilitet mer utmanande.
Vad är en bra tolerans för bearbetning?
Enligt min erfarenhet är ±0.1 mm en praktisk standardtolerans för CNC-plastdetaljer. Med god materialförberedelse och maskinkontroll är ±0.05 mm vanligt. Toleranser under ±0.02 mm kräver kalibrering efter bearbetning eller speciella fixturer.
Vad är temperaturtoleransen för nylon?
Standardnylon tål -40°C till 120°C vid kontinuerlig användning. För korta pulser klarar den upp till 150°C. För högre motståndskraft använder jag PA66-GF30, som bibehåller styrkan vid förhöjda temperaturer och motstår mjukning under belastning.
Vilka är kvaliteterna av nylon för bearbetning?
Jag använder vanligtvis PA6, PA66, PA12 och PA66-GF30. PA6 är tåligt och prisvärt, PA66 ger styvhet, PA12 erbjuder låg fuktabsorption och 30 % glasfylld PA66 ökar draghållfastheten till över 130 MPa för strukturella tillämpningar.
Slutsats
Syftet med att skriva denna guide för nylonbearbetning är att hjälpa dig att fullt ut förstå prestandaskillnaderna, tillämpningsscenarierna och CNC-bearbetningsteknikerna för nylon. Oavsett om du är konstruktör, inköpare eller operatör på tillverkningssidan, så länge du behärskar fuktabsorptionskontroll, rimliga val- och bearbetningsparametrar, kan du effektivt förbättra delkvaliteten, minska defektfrekvensen och mer flexibelt uppnå funktionell design och kostnadsoptimering inom fordons-, el-, medicin- och andra industrier. Jag hoppas att denna guide kan vara en praktisk referens för dig vid materialval och precisionsbearbetning.
















