
Organiskt glas (PMMA) används flitigt inom en mängd olika branscher, men bearbetning av organiskt glas kräver särskild uppmärksamhet på användarkunskaper för att säkerställa noggrannhet och ytkvalitet. Den här artikeln tar dig igenom varje viktigt steg i CNC-plexiglasbearbetning, från verktygsval till skärteknik, för att säkerställa att du behärskar alla viktiga punkter innan du skär.
Vad IPlexiglas?
PMMA (polymetylmetakrylat) är en transparent plast som används flitigt som alternativ till glas. Jämfört med glas erbjuder den lägre vikt, bättre slagtålighet och större designflexibilitet, vilket gör den väl lämpad för CNC-bearbetning . PMMA används ofta inom bygg-, fordons-, medicin- och reklamindustrin där klarhet och bearbetbarhet krävs.
Vilka är bearbetningsmetoderna för akryl?
Vid CNC-bearbetning av PMMA väljs olika bearbetningsmetoder för att möta specifika krav. PMMA används flitigt inom reklam, bygg, fordonsindustrin, medicin- och elektronikindustrin och erbjuder hög transparens och god bearbetbarhet. Att välja rätt metod hjälper till att säkerställa bearbetningsnoggrannhet och ytkvalitet för både komplexa och enkla delar.
Härnäst kommer jag att introducera flera vanliga CNC-bearbetningsmetoder för plexiglas i detalj, och analysera fördelarna och tillämpliga scenarier för varje metod:
CNC Fräsning
CNC-fräsning används ofta för bearbetning av plexiglasdelar med komplexa geometrier, plana ytor och böjda egenskaper. Den stöder plan-, kontur- och vinklad ytbearbetning med hög flexibilitet. Typisk noggrannhet kan nå ±0.05 mm, vilket gör den lämplig för delar som kräver god ytfinish, såsom reklamskyltar och lamphus. Korrekt kontroll av matningshastighet och spindelhastighet hjälper till att förhindra överhettning och spånvidhäftning.
CNC Turning
CNC-svarvning är idealisk för bearbetning av runda eller cylindriska plexiglasdelar. Arbetsstycket roterar medan skärverktyget bearbetar ytterdiametrar eller innerhål med hög konsistens. Toleranser kan vanligtvis nå ±0.01 mm, vilket gör den lämplig för axlar, rör och symmetriska komponenter som kräver exakt diameterkontroll och stabil effektivitet.
Lasergravering
Lasergravering används huvudsakligen för detaljerad ytbearbetning på plexiglas, såsom text, mönster och logotyper. Det är en beröringsfri process som undviker mekanisk stress och ytskador. Med en noggrannhet upp till ±0.001 mm är lasergravering väl lämpad för medicintekniska produkter, skyltar och dekorativa plexiglasdelar som kräver fina ytdetaljer.
CNC-borrning
CNC-borrning används för att skapa exakta hål och kanaler i plexiglasdelar. Genom att välja lämplig borrgeometri och skärparametrar kan jämn hålkvalitet uppnås utan sprickbildning eller smältning. Typisk borrnoggrannhet når ±0.01 mm, och processen kombineras ofta med fräsning eller svarvning för mer komplexa delar.
CNC-slipning
CNC-slipning används för att förbättra ytkvaliteten och planheten hos plexiglaskomponenter. Den tar bort grader, repor och mindre ytdefekter, vilket ger jämna och enhetliga ytor. Slipnoggrannheten kan nå ±0.002 mm, vilket gör den lämplig för optiska komponenter, displaydelar och applikationer med höga ytkrav.
CNC EDM
CNC-gnistgnist används för bearbetning av komplexa eller fina plexiglasdetaljer som är svåra att uppnå med konventionell skärning. Det möjliggör tunna väggar, små hål och invecklade konturer utan mekanisk kraft. Med en noggrannhet upp till ±0.002 mm är gnistgnist lämplig för högprecisionsapplikationer inom medicinska, flyg- och rymdindustrin och elektroniska komponenter.
Vattenskärning
Vattenskärning använder högtrycksvatten blandat med slipmedel för att skära plexiglas utan värmeutveckling. Den är särskilt lämplig för tjocka plåtar och komplexa former, vilket undviker termisk deformation eller smältning. Typisk noggrannhet är runt ±0.1 mm, vilket gör den idealisk för arkitektoniska, fordons- och specialdesignade plexiglasdelar.
Laserskärning
Laserskärning används ofta för snabb och exakt skärning av tunna plexiglasskivor. Det ger rena kanter, hög skärhastighet och god repeterbarhet. Med en noggrannhet upp till ±0.01 mm är laserskärning väl lämpad för massproduktion och delar med invecklade konturer eller oregelbundna former.
Hur To CNC-processplexiglas
Organiskt glas (PMMA) är en allmänt använd transparent plast med god bearbetbarhet. Vid CNC-bearbetning är korrekt val av verktyg, matningshastigheter och spindelhastigheter avgörande för att undvika ytskador och överhettning, vilket säkerställer stabil noggrannhet och ytkvalitet.
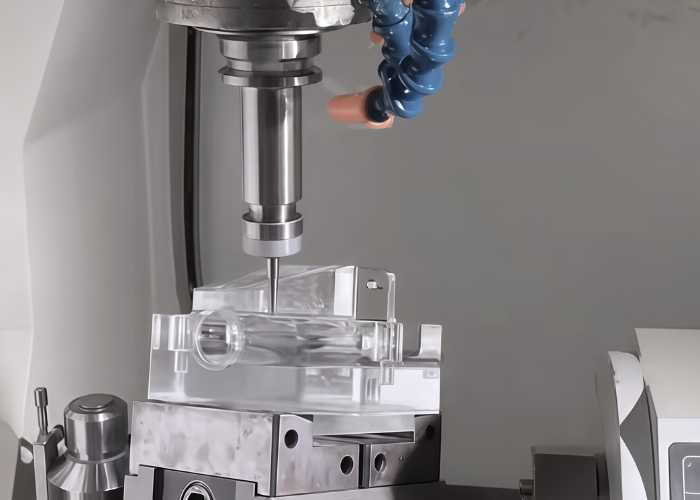
Steg 1: Åtgärda The Workstycke
Vid CNC-bearbetning är det avgörande att säkerställa att arbetsstycket är stabilt fixerat. Om arbetsstycket inte är ordentligt fixerat kan det röra sig under bearbetningsprocessen, vilket resulterar i minskad skärnoggrannhet. Vanliga fixeringsmetoder inkluderar användning av speciella fixturer eller sugkoppar för att förhindra att arbetsstycket rör sig under bearbetningsprocessen och bibehålla bearbetningsnoggrannheten.
Steg 2: Välj A TLOL
Det är mycket viktigt att välja rätt verktyg för bearbetning av plexiglas. Hårdmetallfräsar och tvåeggade fräsar är vanliga val för bearbetning av plexiglas. De kan effektivt minska ytskador och förlänga verktygens livslängd. För tunnare plexiglas kan användning av ett verktyg med liten diameter säkerställa en finare skäreffekt, medan tjockare plexiglas kräver ett verktyg med större diameter för att förbättra bearbetningseffektiviteten.
Steg 3: Matningshastighet
Matningshastigheten är en viktig parameter för att säkerställa jämn skärning. Om matningshastigheten är för hög är det lätt att orsaka smältning och vidhäftning på skärytan. Om den är för långsam kommer det att orsaka att verktyget överhettas och ökar bearbetningstiden. För de flesta organiska glas är det rekommenderade matningshastighetsintervallet 1000-1500 mm/min. Den specifika hastigheten bör justeras efter verktyget, materialtjockleken och spindelhastigheten för att uppnå bästa skäreffekt.
Steg 4: Spindelhastighet
Valet av spindelhastighet påverkar direkt skäreffekten. En högre spindelhastighet kan bidra till att bilda kontinuerliga spån, minska skärmotståndet och förbättra bearbetningseffektiviteten. Generellt sett bör spindelhastigheten ställas in mellan 12 000 och 18 000 varv/min. För tunnare plexiglas kan en högre hastighet förbättra skäreffektiviteten, medan hastigheten för tjockare plexiglas kan minskas på lämpligt sätt för att undvika överhettning och skador.
Steg 5: Skärdjup
Skärdjupet bör undvikas att vara för stort. Att skära för djupt på en gång ökar belastningen på verktyget, vilket kan orsaka överhettning av verktyget eller deformation av arbetsstycket. Det rekommenderas vanligtvis att kontrollera skärdjupet mellan 1-2 mm varje gång och göra flera grunda snitt för att säkerställa ytkvaliteten. För tjockare arbetsstycken kan användning av skiktad skärning förbättra stabiliteten och effekten av bearbetningen.
Steg 6: Fasningsskärning
Fassågning är ett effektivt sätt att förbättra skärresultaten, särskilt vid bearbetning av tjockare plexiglas. Genom att gradvis föra in verktyget djupare i arbetsstycket istället för att skära direkt vertikalt kan verktygsbelastningen minskas, vilket undviker ytskador eller fragmentering av arbetsstycket orsakat av för hög skärkraft. Användning av fassågning kan fördela skärkraften jämnare, förbättra bearbetningseffektiviteten och förlänga verktygets livslängd.
Genom rimliga parameterinställningar och tekniker kan CNC-bearbetning av organiskt glas förbättra produktionseffektiviteten samtidigt som bearbetningsnoggrannheten säkerställs. Varje steg måste justeras enligt specifika bearbetningskrav för att säkerställa skärkvalitet och yteffekt. Detta kan inte bara bidra till att minska problem vid bearbetning, utan också förlänga livslängden för verktyg och utrustning.
Vad Sditt ansikte Tbehandlingar Does Organic Glåt Have
Ytbehandling av organiskt glas (PMMA) förbättrar både utseende och prestanda. Vanliga metoder inkluderar standardbehandling, pärlblästring och polering, vilka väljs utifrån designkrav och tillämpningsbehov. Korrekt ytbehandling bidrar också till att förbättra hållbarheten och den visuella konsistensen hos slutprodukten.
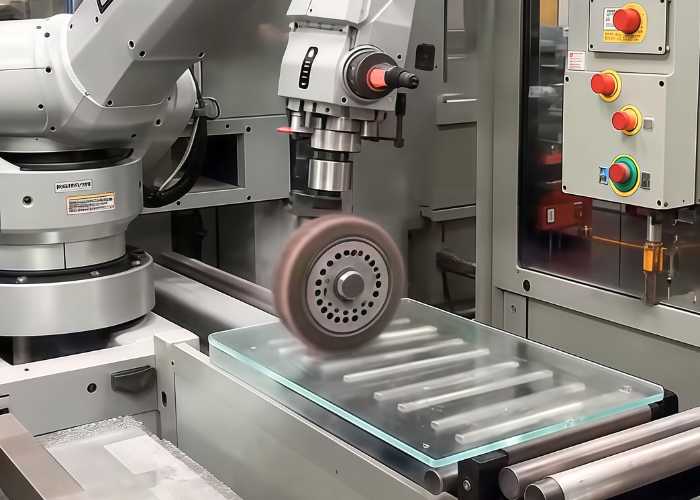
Följande är flera vanliga metoder för ytbehandling av plexiglas, som var och en har sina egna unika effekter och tillämpningsscenarier:
Standardbearbetning
Standardbearbetning avser yttillståndet efter grundläggande CNC-skärning, utan ytterligare efterbehandling. Den ger en ren och slät yta och är lämplig för funktionella plexiglasdelar där utseendet inte är det primära fokuset, såsom displayställ, enkla skyltar och elektronikhöljen.
Pärlemorskimrande sandblästring
Pärlemorblästring skapar en jämn matt yta på plexiglas genom att blästra fina medier. Den minskar bländning och ljusreflektion samtidigt som den bibehåller genomskinligheten, vilket gör den lämplig för skyltar, ljuslådor och bilinredningspaneler.
Anpassad polering
Specialpolering ger en högblank, spegelblank yta på plexiglas. Det används för applikationer som kräver utmärkt transparens och visuell kvalitet, såsom optiska komponenter, dekorativa delar och displaykåpor.
Fördelar Of Plexiglass
Organiskt glas (PMMA) är ett transparent material som används flitigt inom olika områden. Med sina fördelar som låg vikt, slagtålighet och hög transparens har det blivit ett oumbärligt material i modern tillverkning och vardagslivet. Jämfört med glas är det lättare att bearbeta och har starkare slagtålighet, och kan ersätta traditionella glasmaterial inom många områden.
Härnäst kommer jag att presentera fördelarna med plexiglas och dess tillämpningar inom olika branscher:
| Fördelar | Beskriv |
| Lätt att bearbeta | Organiskt glas kan bearbetas till olika komplexa former genom skärning, fräsning, borrning etc. |
| Lätt och stöttålig | Den är 50 % lättare än glas och har hög slagtålighet, vilket gör den lämplig för att ersätta ömtåliga material. |
| Hög genomskinlighet | Den har en transparens nära glasets, med en ljusgenomsläpplighet på upp till 92 %, och används ofta på platser som kräver hög ljusgenomsläpplighet. |
| UV-resistens | Utmärkt UV-beständighet, lämplig för långvarig exponering i utomhusmiljöer med bibehållen oförändrad transparens. |
Nackdelar med plexiglas
Även om organiskt glas (PMMA) erbjuder många fördelar, har det också vissa begränsningar som bör beaktas vid materialval. Jämfört med traditionellt glas och vissa tekniska plaster är plexiglas eventuellt inte lämpligt för alla arbetsförhållanden, särskilt i tillämpningar som involverar hög temperatur, tung belastning eller stark kemisk exponering.
Härnäst kommer jag att presentera de största nackdelarna med plexiglas och de scenarier där de kan påverka prestandan:
| Nackdelar | BESKRIVNING |
|---|---|
| Begränsad värmebeständighet | Plexiglas mjuknar vid relativt låga temperaturer och kan deformeras under höga värmeförhållanden. |
| Lägre ythårdhet | Ytan är mer benägen att repas jämfört med glas och vissa tekniska plaster. |
| Kemisk känslighet | PMMA kan påverkas av vissa lösningsmedel och kemikalier, vilket kan orsaka sprickbildning eller ytskador. |
| Begränsad strukturell styrka | Även om plexiglas är slagtåligt är det inte lämpligt för hög belastning eller strukturella tillämpningar. |
Ansökan Aområden Of Plexiglass
Organiskt glas har använts flitigt inom många industrier. Dess utmärkta prestanda gör att det fungerar bra i en mängd olika komplexa miljöer, särskilt i områden som kräver lätta, transparenta och hållbara material. Oavsett om det gäller fordons-, bygg-, medicin- eller elektronikindustrin spelar organiskt glas en viktig roll.
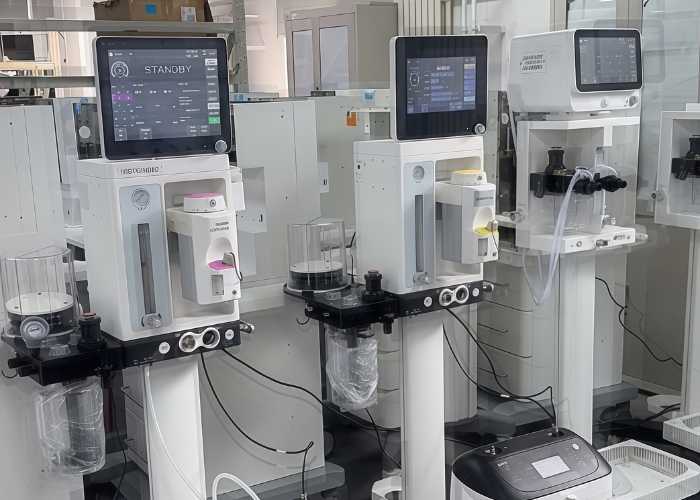
| Industry | applikations~~POS=TRUNC |
| Bilindustrin | Används för bilfönster, instrumentbrädor, backspeglar och andra delar, är den lätt och stöttålig. |
| Belysning och elektronik | Används för att tillverka lampskydd, skärmskydd, belysningshöljen etc., vilket ger god transparens och UV-resistens. |
| Arkitektur och dekoration | Används för transparenta tak, fasader, reklamskyltar etc., och lämplig för utomhusbruk tack vare sin transparens och väderbeständighet. |
| Medicinsk Industri | Används i höljen för medicintekniska produkter, dialysatorhöljen etc., och uppfyller kraven på renlighet, transparens och slagtålighet. |
Vanliga frågor
Kan du CNC-bearbeta plexiglas?
Ja, CNC-maskiner kan effektivt skära plexiglas, även känt som akryl. CNC-fräsning och fräsning är de vanligaste metoderna för att skära plexiglas, vilket möjliggör hög precision och släta ytor. Med de många verktygen och inställningarna kan CNC-maskiner skära plexiglas med en tolerans på ±0.1 mm, vilket gör dem idealiska för invecklade former och detaljerade konstruktioner. Det är avgörande att välja rätt skärhastighet, matningshastighet och verktyg för att undvika materialskador och uppnå önskat resultat.
Vilken hastighet skär CNC-maskiner i plexiglas?
Vid skärning av plexiglas med en CNC-maskin rekommenderas en spindelhastighet mellan 12 000 och 18 000 varv/min. Detta hastighetsområde bidrar till att säkerställa att materialet skärs effektivt utan att orsaka överdriven värmeutveckling, vilket kan leda till smältning eller fransning av kanter. Den optimala matningshastigheten ligger vanligtvis runt 1000–1500 mm/min, men den bör justeras baserat på materialets tjocklek och vilken typ av skärning som görs för att säkerställa en jämn yta och minimalt verktygsslitage.
Vilken är den bästa metoden för att skära plexiglas?
Den bästa metoden för att skära plexiglas beror på projektets komplexitet och krav. CNC-fräsning är idealisk för precision och invecklade former, medan laserskärning ger utmärkta resultat för fina detaljer och släta kanter. För större eller enklare snitt fungerar det bra att använda en bordsåg med fintandat blad. För raka snitt eller små projekt kan en glasskärare användas effektivt. Den valda metoden bör baseras på den specifika tillämpningen, materialtjockleken och önskad finish.
Kan man skära plexiglas med en glasskärare?
Ja, plexiglas kan skäras med en glasskärare, men den är vanligtvis lämpad för raka snitt. En glasskärare är effektiv för att skära plexiglasets yta, varefter den kan knäckas rent. Denna metod är mest effektiv för tunnare ark, vanligtvis mindre än 6 mm tjocka. För mer komplexa former eller tjockare ark rekommenderas CNC-skärning eller laserskärningsmetoder, eftersom de ger större precision och jämnare kanter.
Hur jämnar man ut kanterna på plexiglas?
För att jämna ut kanterna på plexiglas kan flera metoder användas, beroende på önskad finish. Ett flampoleringsverktyg är ett av de bästa alternativen för att uppnå en glansig, slät kant, särskilt för klar plexiglas. Slipning med successivt finare sandpapper (börja med 400-kornighet och gå vidare till 2000-kornighet) är en annan vanlig metod för att jämna ut kanter. Efter slipning kan polering med en mjuk trasa och akrylpolish bidra till att uppnå en högkvalitativ finish, vilket ger kanten ett rent och professionellt utseende.
Hur svårt är det att krossa plexiglas?
Plexiglas är känt för sin seghet och slagtålighet, vilket gör det betydligt svårare att bryta än glas. Men även om det är mycket starkare än glas är det fortfarande benäget att spricka eller gå sönder under för högt tryck, särskilt vid skarpa stötar. Materialets styrka mäts i dess slagtålighet, som är ungefär 10–24 gånger högre än glas, beroende på plexiglaskvalitet. Trots dess styrka är korrekt hantering nödvändig för att undvika sprickor.
CSLUTSATS
Som ett transparent och kraftfullt material har organiskt glas använts flitigt inom många industrier tack vare dess fördelar vad gäller bearbetbarhet, slagtålighet, transparens och väderbeständighet. Det ger oss inte bara högre designfrihet och bearbetningsflexibilitet, utan förbättrar även produkternas hållbarhet och estetik i olika tillämpningar. Genom rätt materialval och bearbetningsmetoder kan vi fullt ut utnyttja fördelarna med organiskt glas och möta behoven inom olika områden.
TiRapid erbjuder pålitliga CNC-bearbetningstjänster för organiskt glas (PMMA), med stöd för specialbearbetning av detaljer med stabil kvalitet och snabb leveranstid. Kontakta TiRapid för att starta ditt projekt.















