
Aluminiumlegering är lämplig för vissa icke-tryckbärande konstruktionsdelar i olje- och gasutrustning, såsom instrumenthöljen, monteringspaneler, stödfästen och hjälpkomponenter. Dess låga densitet och goda bearbetbarhet gör den lämplig för applikationer där vikt och dimensionsnoggrannhet måste balanseras. För utrustning som utsätts för fukt, salt och korrosiva medier bör bearbetningsplanen även beakta materialkvalitet, delstruktur och driftsförhållanden för att säkerställa att lättviktskonstruktionen förblir kompatibel med den faktiska applikationsmiljön.
Vilka delar av aluminiumlegering i olje- och gasutrustning är lämpliga för CNC-bearbetning?
Aluminiumlegering är mer lämplig för icke-tryckbärande konstruktioner som har bekräftats genom teknisk design, medan varje dels funktion avgör de specifika bearbetningskraven.
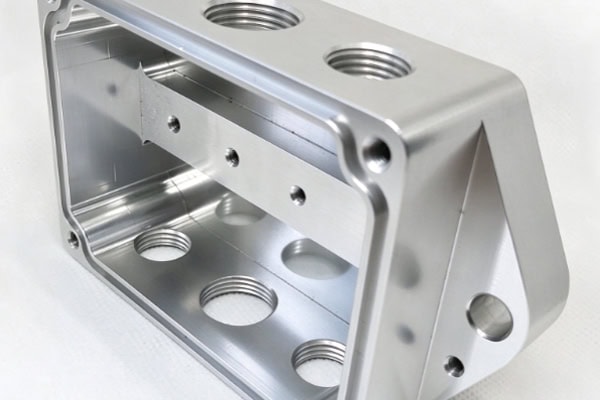
Instrumenthöljen och monteringsstrukturdelar
Dessa komponenter tillhandahåller huvudsakligen utrustningsskydd, modulmontering och strukturell anslutning, vilket gör vikt och monteringsmått viktiga att beakta.
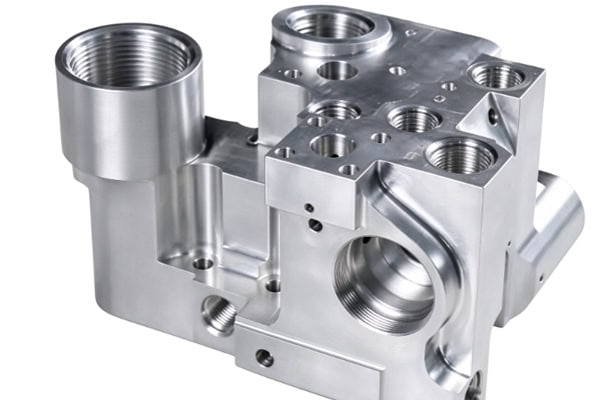
- Instrumenthöljen: Kan bearbetas med monteringshål, inre håligheter, anslutningsspår och sensorgränssnitt.
- Monteringspaneler: Lämpliga för utrustningspaneler, modulmonteringsplattor och strukturella delar runt driftområden.
- Stödfästen och kopplingar: CNC-fräsning kan producera positioneringshål, anslutningshål och viktreducerande strukturer.
Korrekt strukturell design kan balansera utrustningens vikt med enkel efterföljande montering.
Hjälpinstrument och icke-tryckbärande konstruktionsdelar
Viss inspektions-, övervaknings- och hjälputrustning kräver både portabilitet och strukturell stabilitet, vilket gör att aluminiumlegeringslösningar kan övervägas efter applikationsspecifik verifiering.
- Lämplig för vissa sensorfästen, skyddskåpor och instrumentmonteringsbaser.
- Fleraxlig bearbetning kan hantera sidohål, vinklade ytor och komplexa konturer.
- Precisionspositioneringsytor hjälper till att upprätthålla installationsförhållandena mellan instrumentmodulerna.
Delar som används som tryckgränser, kritiska lastbärande komponenter eller komponenter som utsätts för svåra förhållanden nere i borrhålet kräver separat material- och strukturverifiering.
Hur kan bearbetningskvaliteten på aluminiumlegeringsdelar för olje- och gasutrustning kontrolleras?
Den slutliga kvaliteten på delar i aluminiumlegering beror på materialets skick, strukturell design, fixtur och skärprocesser.
Välj materialkvalitet enligt faktiska driftsförhållanden
Olika aluminiumlegeringar varierar i hållfasthet, korrosionsbeständighet, värmebehandlingsförhållanden och bearbetbarhet, så materialval bör inte enbart baseras på hållfasthet.
| Delkrav | Material att överväga | Bearbetningsfokus | Huvudanvändningsområde |
| Allmänna icke-tryckbärande konstruktioner | 6061-T6 och liknande kvaliteter | Mått, planhet | Monteringsplattor, fästen |
| Konstruktioner med högre krav på korrosionsbeständighet | 5xxx eller lämplig 6xxx-serie | Miljökompatibilitet | Vissa externa strukturer |
| Instrumentets strukturella delar | 6061-serien och liknande kvaliteter | Hålpositioner, utgångspunkter, ytkvalitet | Kapslingar, monteringsbaser |
| Speciella lättviktskomponenter | Bestämd genom designverifiering | Styrka, korrosion, spänningsförhållanden | Specifika strukturella komponenter |
Även om 7075 erbjuder hög hållfasthet kräver dess korrosionsbeständighet och känslighet för spänningskorrosion noggrann utvärdering i olje- och gasmiljöer. Det bör inte betraktas som en rutinmässig rekommendation för högbelastade konstruktionsdelar i korrosiv drift. Den specifika kvaliteten bör bestämmas utifrån temperatur, media, belastningar och tillämpliga konstruktionskrav.
Kontrollbearbetning av deformation av aluminiumlegeringsdelar
Stora monteringsplattor, tunnväggiga höljen och delar som kräver betydande materialavverkning kan påverkas av kvarvarande spänningar och fixturmetoder, så bearbetningssekvensen bör planeras i förväg.
- Lämna lämplig bearbetningstillägg: Undvik att ta bort för mycket material under grovbearbetning.
- Använd stegvis bearbetning: Ordna grov- och finbearbetning enligt detaljstrukturen.
- Kontrollera klämkraften: Minska lokal deformation orsakad av överdriven klämning på tunnväggiga områden.
- Optimera skärparametrar: Minimera effekterna av vibrationer, grader och bearbetningsvärme på dimensionerna.
En välplanerad bearbetningssekvens bidrar till att förbättra dimensionsstabiliteten i komplexa aluminiumlegeringsdelar.
Ordna kvalitetsinspektion enligt kritiska egenskaper
Inspektionsmetoder bör bestämmas utifrån ritningens toleranser och faktiska monteringsfunktioner snarare än att tillämpa samma metod för varje dimension. Monteringshål, positioneringsytor, anslutningshål och precisionsområden kan inspekteras med hjälp av skjutmått, mikrometrar, höjdmätare, visionsmätsystem eller koordinatmätmaskiner enligt de angivna toleranserna. Under batchproduktion bör materialtillstånd, bearbetningsprogram och inspektionsstandarder för kritiska dimensioner också förbli konsekventa. Att etablera inspektionsprocedurer kring kritiska funktioner hjälper till att minska dimensionsproblem under montering.
Hur bör korrosionsskydd och ytkrav hanteras för aluminiumlegeringsdelar?
Olje- och gasutrustning kan användas i miljöer med fukt, salt, kloridjoner eller specifika kemiska medier. Ytbehandling måste därför väljas utifrån faktiska driftsförhållanden.
Bestäm ytbehandling enligt driftsmiljön
Ytbehandling bör planeras med hänsyn till korrosionsbeständighet, slitstyrka, dimensionsförändringar och monteringsförhållanden.
- Anodisering: Lämplig för vissa icke-tryckbärande konstruktionsdelar som kräver förbättrad ytkorrosionsbeständighet och slitstyrka.
- Hårdanodisering: Kan övervägas för områden som utsätts för friktion eller högre slitagekrav.
- Lokal maskering: Precisionshål, gängor och speciella kontaktytor bör ha sina behandlingsgränser planerade i förväg.
För precisionspassade områden bör dimensionsförändringar orsakade av behandlingslagret inkluderas vid bestämning av bearbetningstillägg.
Definiera tillämpningsgränserna för aluminiumlegering
Aluminiumlegering som används i olje- och gasutrustning kan inte bara behandlas som vanligt industriellt konstruktionsmaterial. Dess användningsområde måste bestämmas enligt konstruktionsförhållanden och tillämpliga krav. Vanliga delar av aluminiumlegering bör inte användas för tryckgränser, tryckregleringsutrustning för brunnshuvuden eller kritiska komponenter med hög belastning utan teknisk verifiering. Olje- och gasindustrin har specialdesignade borrhålsverktyg av löslig aluminiumlegering, vars materialegenskaper och driftsförhållanden är specifikt verifierade. Konventionella CNC-projekt av aluminiumlegering bör främst fokusera på icke-tryckbärande höljen, paneler, fästen och monteringsbaser.
Utför korrekt rengöring och skydd efter bearbetning
Efter att skärningen är klar måste även grader, rester och potentiella ytskador under transport åtgärdas.
- Utför gradning, rengöring och ytinspektion enligt projektets krav.
- Se till att förpackningen skyddar delar som har anodiserats eller genomgått annan ytbehandling.
- Kontrollera behandlingslagrets integritet och slutliga dimensioner i precisionspassade områden.
Korrekt efterbehandling hjälper delarna att smidigt gå vidare till efterföljande monteringsoperationer.
Vilka funktioner bör en leverantör av CNC-maskiner i aluminiumlegering för olje- och gasutrustning ha?
För köpare är maskinbearbetningsutrustning bara en del av en leverantörs kapacitet. Materialhantering, kvalitetsdokumentation och projektrespons påverkar också leveransresultaten.
Förmåga att bearbeta komplexa aluminiumlegeringsstrukturer
Leverantörer behöver utveckla riktade tillverkningsprocesser baserat på delens dimensioner, väggtjocklek och bearbetningsegenskaper.
- Stöder bearbetning av djupa hålrum, tunna väggar, flera hål och flersidiga strukturer.
- Justera verktyg, spindelhastighet, matningshastighet och kylmetoder enligt aluminiumlegeringens egenskaper.
- Stödja prototyp-, småbatch- och upprepade orderproduktion.
Korrekt processkonfiguration kan minska provbearbetning och omarbetning samtidigt som stabiliteten i orderutförandet förbättras.
Kompletta kvalitets- och projektkoordineringsfunktioner
Upphandling av olje- och gasutrustning involverar ofta materialcertifikat, dimensionsinspektion, ytbehandling och leveransdokumentation. Leverantörer bör kunna upprätta lämpliga produktionsregister baserat på projektkrav och snabbt uppdatera bearbetningsprocesser när ritningar revideras. För specialprojekt bör materialkvalitet, värmebehandlingstillstånd, kritiska dimensioner, ytbehandling och acceptanskrav också bekräftas före produktion. Tydlig projektledning hjälper teknik-, upphandlings- och tillverkningsteam att upprätthålla en smidig samordning.
Nyckeln till att tillverka aluminiumlegeringsdelar för olje- och gasutrustning är att matcha materialegenskaper, delfunktioner och fältförhållanden. Vid fastställandet av tillverkningsplanen bör upphandlings- och teknikteam verifiera materialkvalitet, ritningstoleranser, ytbehandling, inspektionsdokumentation och batchleveranskrav, medan specialkomponenter bör genomgå teknisk verifiering före produktion. TiRapid tillhandahåller CNC-precisionsbearbetningstjänster för anpassade aluminiumlegeringsdelar som används i olje- och gasutrustning, och stöder prototyputveckling och småskalig produktion.
















