
Halvledarutrustning är beroende av mycket mer än elektronik och processteknik. Bakom varje waferhanteringssystem, teststation, inspektionsverktyg och processkammare finns ett nätverk av precisionsbearbetade delar, strukturkomponenter, fixturer, kapslingar och rörelsehårdvara som måste fungera tillsammans med exceptionell konsekvens.
Den här guiden förklarar hur hårdvara för halvledarutrustning tillverkas, hur precision och renhet påverkar tekniska beslut och var CNC-bearbetning, plåttillverkning, gjutning och standardkomponenter passar in i systemet. Den täcker även DFM, material, inköpsbeslut, kostnader och leverantörssamordning.
Vad är tillverkning av halvledarutrustning?
Tillverkning av halvledarutrustning är produktionen av mekanisk hårdvara som används för att tillverka, hantera, inspektera, testa, rengöra och montera halvledarkomponenter. Till skillnad från själva chiptillverkningen ligger fokus här på de maskiner, fixturer, strukturer och precisionskomponenter som möjliggör halvledarproduktion.
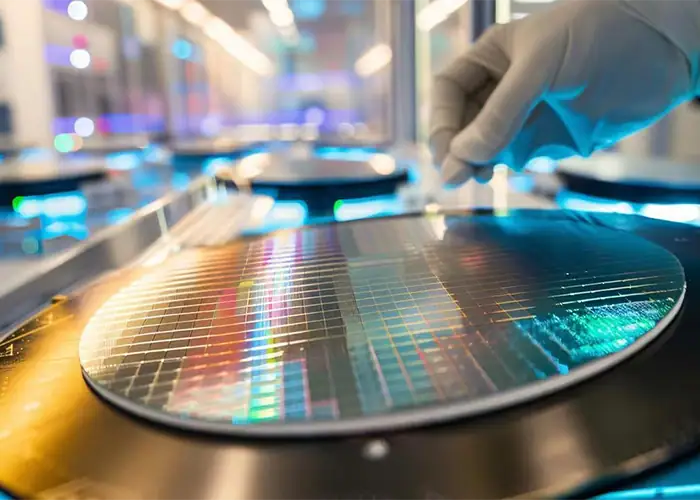
Precisionshårdvara bakom halvledarproduktion
Halvledarproduktion går via front-end waferbearbetning och back-end montering och testning, och varje steg är beroende av dedikerad utrustning. Mekanisk hårdvara kan positionera wafers, styra gas- eller vätsketillförsel, stödja sensorer, hålla testanordningar eller tillhandahålla stabila gränssnitt mellan rörelse- och processsystem.
Tillverkningsutmaningen är därför bredare än att uppnå en enda tät dimension. Komponenterna måste bibehålla geometri, uppriktning, renhet och repeterbarhet efter montering och under faktiska driftsförhållanden.
Vanlig utrustning, komponenter och enheter
Typisk hårdvara inkluderar fästen, precisionsplattor, IC-testsockelkomponenter, waferhållande fixturer, ventilhus, pumpkomponenter, utrustningshöljen och kammarrelaterade delar. Halvledarutrustning integrerar även rörelsesystem, lager, styrningar, kontakter, tätningar och strukturella ramar.
Vissa delar kräver precisionsbearbetning, medan andra bäst kan tillverkas genom plåttillverkning, gjutning eller köpas som standardiserade komponenter. Att välja rätt process för varje del är centralt för både systemets prestanda och tillverkningskostnad.
Tillverkningsbeslut på systemnivå inom halvledarutrustning
Halvledarhårdvara fungerar som ett integrerat system. Precision, termiskt beteende, renhet, rörelse, strukturell styvhet och monteringsrepeterbarhet kan alla påverka utrustningens prestanda, så tillverkningsbeslut bör inte fattas enbart utifrån enskilda ritningar.
Precisions- och toleranskrav i hela systemet
Inte alla delar kräver samma tolerans. Gränssnitt för waferhantering, uppriktningskomponenter, testfixturer och precisionslokaliseringsytor kan kräva noggrant kontrollerad planhet, parallellitet, position och repeterbarhet. Strukturella skydd och icke-kritiska fästen gör det ofta inte.
Att tillämpa onödigt snäva toleranser i en maskin ökar bearbetnings- och inspektionsarbetet utan att nödvändigtvis förbättra utrustningens prestanda. En bättre metod är att identifiera de dimensioner och referenspunkter som direkt styr uppriktning, rörelse, tätning eller montering.
Termisk stabilitet och mekanisk integration
Temperaturförändringar kan förändra dimensioner och uppriktning genom termisk expansion. Detta är särskilt viktigt när precisionsbord, optiska enheter, skivhanteringshårdvara och långa strukturella element samverkar inom samma maskin.
Materialval, komponentgeometri, styvhet, fogdesign och toleransstrategi bör därför utvärderas tillsammans. En del som uppfyller ritningen vid inspektion kan fortfarande skapa problem om hela aggregatet reagerar dåligt på förändringar i driftstemperatur.
Repeterbarhet, justering och rörelsekontroll
Halvledarutrustning utför ofta samma rörelse eller positioneringsoperation tusentals gånger. Tillförlitlig prestanda är beroende av att lokaliseringsfunktioner, kontaktytor, lager, styrningar och bearbetade gränssnitt återgår till förutsägbara positioner.
Repeterbarheten påverkas därför av mer än bara maskinens noggrannhet. Val av utgångspunkt, fästelementens placering, dymlingarnas egenskaper, kontaktytor, komponentstyvhet och monteringssekvens påverkar alla hur konsekvent ett system kan byggas och underhållas.
Viktiga tillverkningsprocesser för halvledarutrustning
Modern halvledarutrustning kombinerar flera tillverkningsmetoder. Precisionsbearbetning används där geometri och uppriktning är avgörande, medan tillverkning och gjutning kan ge effektiva lösningar för större strukturella eller icke-metalliska komponenter.
Precisions-CNC-bearbetning för halvledarkomponenter
CNC-bearbetning används ofta för uppriktningskritiska komponenter, fixturer, precisionsplattor, höljen, fästen, grenrör, ventilkomponenter och annan hårdvara med krävande geometriska krav. Vanliga faktorer som beaktas inkluderar planhet, parallellitet, hålposition, tätningsytor, ytfinish och repeterbara referensrelationer.
Aluminiumlegeringar som 6061 och 7075 är vanliga där låg vikt och bearbetbarhet är viktigt. Rostfria stål som 304 och 316L övervägs där korrosionsbeständighet eller processkompatibilitet är viktiga, medan tekniska plaster som PEEK och PEI kan ge elektrisk isolering eller minskad vikt.
Testfixturer och inbränningshårdvara
Halvledartestfixturer måste upprätthålla repeterbar mekanisk och elektrisk kontakt mellan enheter och testsystem. Justeringsplattor, sockelkroppar, stödstrukturer och gränssnitt runt pogo-pin-matriser kan kräva noggrant kontrollerade positioner eftersom små förskjutningar kan påverka den elektriska kontakten.
Inbränningsbeslag medför ytterligare termiska krav. Fixturmaterial och monteringsstrukturer måste förbli stabila under upprepad exponering för förhöjd temperatur och elektrisk belastning, vilket gör toleransuppbyggnad, isolering, slitage och dimensionsstabilitet till viktiga designfaktorer.
Plåttillverkning för ramar och kapslingar
Plåt är väl lämpad för utrustningskåpor, elkapslingar, paneler, rack, fästen, skärmar och andra strukturella element som inte kräver omfattande bearbetning.
Böjningsnoggrannhet, sammanfogningsmetoder, ramstyvhet och gränssnittsplacering spelar fortfarande roll när tillverkade strukturer stöder precisionsmonteringar. Kapslingar kan också kräva elektromagnetisk avskärmning, kontrollerade öppningar och ytor som är lätta att rengöra.
Formsprutning för höljen och isoleringskomponenter
Formsprutning kan vara lämpligt för upprepade produktionshöljen, kabelhanteringsfunktioner, skydd och elektriska isoleringskomponenter. Komplexa funktioner kan ofta integreras i en gjuten del, vilket minskar sekundärmontering.
För renrums- eller vakuumapplikationer kräver val av harts extra omsorg. Tillsatser, smörjmedel, släppmedel och själva polymeren bör utvärderas med avseende på partikelgenerering, kemisk kompatibilitet och avgasning snarare än att välja ett material enbart för mekanisk prestanda.
Design för tillverkningsbarhet i halvledarutrustning
DFM för halvledarutrustning bör omfatta hela monteringen snarare än att bara göra varje komponent enklare att tillverka. Gränssnittskontroll, monteringsrepeterbarhet, underhåll och produktionskonsekvens är ofta viktigare än att optimera en isolerad funktion.
Hantera toleransuppbyggnad
En serie individuellt acceptabla komponenter kan fortfarande skapa en oacceptabel sammansättning när dimensionsvariationer ackumuleras.
Kritiska mekaniska kedjor bör därför identifieras tidigt. Konstruktörer kan kontrollera uppbyggnaden genom att fastställa tydliga referensvärden, begränsa onödiga mellanliggande gränssnitt, tilldela snävare toleranser endast där funktionen kräver det och tillåta justeringar där det är praktiskt möjligt.
Utforma tillförlitliga justeringsfunktioner
Styrstift, styrande ansatser, precisionshål, nyckelförsedda gränssnitt och kontrollerade kontaktytor kan göra monteringen mer repeterbar.
Dessa funktioner är särskilt värdefulla när moduler måste tas bort och installeras om under underhåll. Målet är att låta funktionell geometri etablera position snarare än att enbart förlita sig på fästelementens spel eller manuell justering.
Förbättra modularitet och monteringseffektivitet
Att dela upp utrustning i funktionella moduler kan förenkla tillverkning, inspektion, montering och underhåll. Moduler kan kvalificeras oberoende av varandra före integration, vilket gör det lättare att isolera dimensionella eller funktionella problem.
Modularitet gör det också möjligt för enskilda delsystem att utvecklas utan att hela maskinarkitekturen behöver omdesignas.
Utformning för åtkomst till service och underhåll
Utrustning för halvledarproduktion måste så småningom inspekteras, rengöras, justeras eller repareras. Komponenter som är svåra att nå kan öka driftstoppen även när den ursprungliga tillverkningsdesignen är tekniskt korrekt.
Fästelement, avtagbara paneler, kabeldragning, lokaliseringsfunktioner och utbytesmoduler bör därför beaktas under mekanisk konstruktion snarare än efter att monteringen är klar.
Material och överväganden gällande renrum
Materialval i halvledarutrustning påverkas av mekaniska egenskaper och miljökompatibilitet. Renlighet, kemisk exponering, vakuumförhållanden, korrosion, partikelgenerering och ytbeteende kan vara lika viktiga som hållfasthet och bearbetbarhet.
Material för precisions- och strukturkomponenter
Aluminium är attraktivt för många precisions- och konstruktionskomponenter eftersom det kombinerar låg densitet, god bearbetbarhet och användbar styvhet. Rostfritt stål erbjuder större korrosionsbeständighet och kan vara lämpligt för hårdvara som utsätts för krävande miljöer.
Tekniska plaster kan ge isolering, kemisk resistens eller minskad massa, men krypning, termisk expansion, fuktbeteende och dimensionsstabilitet måste beaktas innan de används för precisionsgränssnitt.
Ytbehandlingar för halvledarutrustningsdelar
Ytbehandlingen bör anpassas till materialet och driftsmiljön. Anodisering kan förbättra aluminiumytans hållbarhet, medan passivering kan förbättra korrosionsbeteendet hos lämpliga komponenter i rostfritt stål.
Val av ytbehandling bör också beakta rengöringskrav, tätningsytor, elektrisk kontakt, vakuumprestanda och kemisk exponering. En beläggning som fungerar bra på allmän industriell utrustning är inte automatiskt lämplig för halvledarprocesshårdvara.
Krav på partikelkontroll och låg utgasning
Utrustning som installeras i kontrollerade miljöer bör undvika att generera eller behålla onödig kontaminering. Släta, rengöringsbara ytor, lämpliga material, kontrollerad rengöring och lämplig förpackning bidrar till att minska mängden partiklar, bearbetningsrester, oljor och andra föroreningar som når känsliga områden.
Låg gasavgivning blir särskilt viktigt nära wafers, optik, känsliga processzoner och vakuummiljöer. Materialval bör därför ta hänsyn till miljökompatibilitet, inte bara styrka eller kostnad.
Vakuum- och kemisk kompatibilitet
Vakuumkomponenter ställer ytterligare krav på material, fogar, smörjmedel, tätningar och ytbeskaffenhet. Halvledarutrustning kan också stöta på processgaser och aggressiva rengöringskemikalier.
Kemisk resistens måste utvärderas mot de faktiska ämnena och koncentrationerna som är inblandade. Även vanligt förekommande material som aluminium kan behöva skydd eller utbyte när de utsätts för vissa aggressiva kemikalier.
Använda standard- och anpassade komponenter i halvledarsystem
En halvledarmaskin behöver inte varje komponent specialtillverkas. Genom att kombinera beprövad standardhårdvara med specialbyggda precisionskomponenter kan utvecklingstiden minskas samtidigt som prestandan bibehålls där anpassning är som viktigast.
Där standardkomponenter är vettiga
Lager, linjärstyrningar, fästelement, kontakter, sensorer och annan etablerad hårdvara är ofta bättre att anskaffa som standardprodukter när deras specifikationer uppfyller systemkraven.
Att använda beprövade komponenter kan förenkla utbyte, förkorta inköpstiden och minska onödiga tekniska ansträngningar.
Där anpassade komponenter ger mer värde
Specialtillverkning blir mer värdefull när komponenten styr ett unikt gränssnitt eller direkt påverkar utrustningens prestanda.
Komponenter för waferhantering, testfixturer, precisionsmonteringsplattor, grenrör, justeringshårdvara och applikationsspecifika höljen behöver ofta geometri som inte kan erhållas från en standardkatalog.
Kombinera standard- och specialanpassad hårdvara i ett system
En praktisk maskin kombinerar ofta båda. En precisionslinjärstyrning kan köpas som standardkomponent medan dess monteringsbas, gränssnittsfäste och uppriktningsfunktioner specialbearbetas.
Detta gör det möjligt för ingenjörer att använda kommersiellt beprövad rörelsehårdvara samtidigt som de skräddarsyr den omgivande mekaniska strukturen till den specifika utrustningen.
Att välja anpassade kontra färdiga komponenter
Valet mellan specialanpassad och standardhårdvara bör baseras på funktion snarare än preferens. Precision, integration, produktionsbehov, ersättningsbehov och långsiktig tillgänglighet påverkar alla beslutet.
Precisions- och funktionskrav
Specialdetaljer är lämpliga när geometri, uppriktning, material, ytbeskaffenhet eller sammankopplingsförhållanden är unika för maskinen.
Standardkomponenter är att föredra när en etablerad produkt kan uppfylla samma funktion utan att kompromissa med den omgivande monteringen.
Produktionsvolym och designflexibilitet
Specialbearbetning ger betydande flexibilitet under prototyper och ständigt föränderliga utrustningsdesigner eftersom geometrin kan revideras utan dedikerade produktionsverktyg.
Allt eftersom volymen ökar och en design blir stabil kan gjutna eller standardiserade lösningar bli mer ekonomiska för lämpliga komponenter.
Kostnad, tillgänglighet och ersättningsöverväganden
Den initiala kostnaden för en del är bara en faktor. Tillgänglighet, ledtid, livslängd, ersättningsrisk och kostnaden för att omkonstruera omgivande hårdvara bör också beaktas.
En lågkostnadsproprietär komponent med osäker framtida tillgänglighet kan skapa större långsiktig risk än ett standardiserat alternativ.
Kostnads- och ledtidsöverväganden vid tillverkning av halvledarutrustning
Kostnaden styrs av det fullständiga tillverkningskravet snarare än enbart av processnamnet. Geometri, material, tolerans, ytbehandling, inspektion, renlighet, kvantitet och montering påverkar alla slutresultatet.
Hur tillverkningsprocesser påverkar kostnaden
CNC-bearbetning undviker dedikerade formar och ger hög geometrisk flexibilitet, vilket gör den användbar för prototyper, lågvolymsproduktion och precisionshårdvara. Plåt är ofta effektivt för större strukturer och kapslingar, medan gjutning kan minska enhetskostnaden för stabila plastkomponenter i större volym efter verktygsinvesteringar.
Den mest ekonomiska processen är därför den som matchar både design- och produktionskvantiteten.
Hur toleranser, material och ytbehandlingar påverkar ledtiden
Snävare toleranser kan kräva ytterligare bearbetningspassager, stabilare uppställningar och mer omfattande inspektion. Svåra material kan minska skärhastigheten eller öka verktygsslitaget.
Speciella beläggningar, rengöring, kontrollerad förpackning och dokumentation kan lägga till ytterligare åtgärder, så dessa krav bör definieras tidigt snarare än att läggas till efter att tillverkningen påbörjats.
Krav för prototyp, låg volym och produktion
Prototyputrustning drar nytta av processer som möjliggör snabba designförändringar. Allt eftersom maskinen mognar kan tillverkningsstrategin skifta mot repeterbarhet, standardiserade verktyg, effektiv fixturering och kontrollerade produktionsflöden.
Produktionsplaneringen bör därför återspegla det nuvarande designstadiet snarare än att anta att prototypmetoden måste förbli oförändrad vid högre volym.
Hur man väljer rätt tillverkningsmetod
En bra tillverkningsstrategi börjar med att identifiera vilka krav som faktiskt styr detaljen. Precision, renhet, kvantitet, geometri, material och systemintegration bör vägleda processvalet.
Matcha processen med delens geometri och precision
Komplexa precisionsgränssnitt, exakta hål, tätningsytor och kontrollerade dataförhållanden gynnar ofta CNC-bearbetning. Stora lock och konstruktionspaneler kan gynna tillverkning, medan upprepade plastkomponenter kan motivera gjutning.
Att välja processen innan man förstår geometrin kan skapa onödiga begränsningar senare.
Tänk på kraven för renrum och material
Material och ytbehandlingar bör utvärderas mot den faktiska driftsmiljön, inklusive partiklar, kemikalier, vakuumexponering, elektriskt beteende och rengöringsprocedurer.
Detta är särskilt viktigt eftersom tillverkningslämplighet inte automatiskt betyder renrums- eller processkompatibilitet.
Balansera produktionsvolym, kostnad och ledtid
Prototypkvantiteter gynnar flexibilitet, medan stabila produktionsvolymer kan motivera mer dedikerade verktyg och processoptimering.
Det lägsta enhetspriset är inte alltid den lägsta projektkostnaden om det kräver dyra verktyg, långa kvalificeringscykler eller minskad flexibilitet vid designändringar.
Plan för montering och systemintegration
Enskilda delar bör utvärderas i samband med sina passande komponenter. Utgångspunkter, gränssnitt, fästelement, uppriktningsfunktioner och toleranskedjor måste fungera tillsammans efter tillverkning.
Denna systemnivåvy minskar risken för att ta emot individuellt kompatibla delar som ändå inte monteras korrekt.
Hantera inköps- och integrationsrisker
Halvledarutrustning kombinerar ofta delar från flera processer och leverantörer. Ju fler gränssnitt som är involverade, desto viktigare blir ritningskontroll, inspektionsstrategi, kommunikation och ägarskap.
Minska tolerans och gränssnittsavvikelser
Två leverantörer kan tillverka delar inom sina respektive ritningstoleranser och fortfarande skapa ett monteringsproblem om gränssnittskraven inte definierades korrekt.
Delade referensvärden, anslutningsmått, inspektionsmetoder och revisionskontroll bör därför vara tydliga innan produktionen påbörjas.
Koordinerande delar tillverkade med olika processer
Maskinbearbetade delar, tillverkade strukturer, gjutna komponenter och inköpt hårdvara beter sig olika i produktionen.
Deras toleranser, yttillstånd, verktygsbegränsningar och ledtider bör samordnas på monteringsnivå snarare än att behandla varje inköpspaket separat.
Upprätthålla kvalitet hos flera leverantörer
Leverantörsvariationer kan påverka dimensionell konsistens, dokumentation, efterbehandling, rengöring och förpackning.
Tydliga specifikationer och konsekventa inspektionskriterier gör det enklare att identifiera problem tidigt och förhindra att kvalitetsskillnader uppstår först vid slutmonteringen.
Varför en samordnad tillverkningspartner är viktig
En kompetent tillverkningspartner bör göra mer än att reproducera CAD-geometri. För komplex halvledarhårdvara bör tillverkningsåterkoppling hjälpa till att koppla samman deldesign med bearbetningsgenomförbarhet, inspektion, montering och produktionskonsekvens.
Enhetlig DFM och teknisk kommunikation
Centraliserad teknisk feedback kan identifiera svåra toleranser, otillgängliga funktioner, instabila inställningar eller gränssnittsrisker före produktion.
Detta minskar upprepad kommunikation mellan designteam och separata tillverkningskällor.
Samordnad produktion och kvalitetskontroll
När kritiska komponenter delar kontaktytor eller toleransförhållanden kan samordnad tillverkning och inspektion minska variationen mellan oberoende producerade delar.
Målet är inte bara snävare toleranser, utan bättre kontroll över de dimensioner som avgör systemets prestanda.
Förenkla leveranskedjan och projektledning
Att minska onödig leverantörsfragmentering kan förenkla revisionshantering, schemaläggning, kvalitetskommunikation och ansvarsskyldighet.
Särskilt för precisionsbearbetad halvledarhårdvara kan ett samarbete med en leverantör som förstår komplex geometri, materialbeteende, ytbehandling och dimensionsinspektion göra övergången från prototyp till upprepad produktion mer förutsägbar.
Vanliga frågor
Vad är halvledartillverkning?
Halvledartillverkning är processen att producera elektroniska enheter och integrerade kretsar på kiselskivor. Den inkluderar skivberedning, deponering, litografi, etsning, dopning, rengöring, paketering och testning. Processen är beroende av noggrant kontrollerad utrustning, rena miljöer och precisionshårdvara.
Hur tillverkas halvledare?
Halvledare tillverkas genom att bygga mikroskopiska kretsstrukturer lager för lager på en kiselskiva. Tillverkare använder processer som deponering, fotolitografi, etsning, jonimplantation och rengöring innan skivan testas, delas upp, förpackas och inspekteras.
Var används halvledare?
Halvledare används i datorer, smartphones, fordon, industriell utrustning, medicintekniska produkter, kommunikationssystem, automation, flyg- och rymdsystem och konsumentelektronik. De stöder funktioner som databehandling, sensorer, effektreglering, datalagring och signalbehandling.
Slutsats
Tillförlitlig tillverkning av halvledarutrustning är beroende av att kontrollera relationerna mellan delarna, inte bara producera varje komponent enligt en ritning. Precision, termisk stabilitet, materialbeteende, renhet, DFM, inspektion och sourcingstrategi påverkar alla det färdiga systemet. Den starkaste tillverkningsmetoden tillämpar strikta krav där de påverkar funktionen samtidigt som praktiska processer och standardhårdvara används där ytterligare precision skulle öka kostnaden utan att förbättra prestandan.
På TiRapid erbjuder vi precisions-CNC-bearbetning och tillverkningstjänster för komplexa halvledarkomponenter i metaller och tekniska plaster. Våra funktioner stöder prototyp- och lågvolymdelar, komplexa geometrier, precisionsgränssnitt, materialutvärdering, ytbehandlingskoordinering och dimensionsinspektion för krävande hårdvara.
















