
Ett hydrauliskt grenrör sammanför vätskeanslutningar och styrkomponenter i en kompakt enhet. Istället för att helt förlita sig på externa rör och kopplingar använder det passager inom ett block för att ansluta pumpar, ventiler, ställdon och returledningar.
För ingenjörer och köpare är blocket mer än en metalldel med borrade hål. Dess interna passager måste följa den hydrauliska kretsen, dess ventilhåligheter och portar måste matcha de avsedda komponenterna, och dess tryckhållande egenskaper måste passa driftsförhållandena. Tillverkningskvaliteten är också viktig. En dold grad, en felaktigt pluggad kanal eller föroreningar som finns kvar inuti blocket kan påverka det monterade systemet.
Den här guiden förklarar hur hydrauliska grenrör fungerar, hur vanliga konstruktioner skiljer sig åt och vad man ska tänka på vid specificering, bearbetning och inspektion av ett grenrörsblock.
Vad är ett hydrauliskt grenrör och hur fungerar det?
Ett hydrauliskt grenrör är en komponent eller enhet som förbinder hydrauliska passager och stöder vätskedistribution eller -styrning. Blocket leder vätskan, medan installerade ventiler utför funktioner som att styra flöde, begränsa tryck eller kontrollera flödeshastigheten.
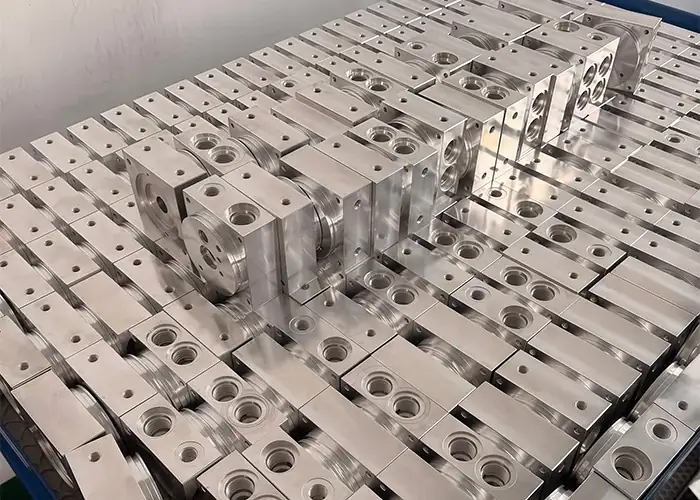
Grenrörsblocket, portar och interna passager
Ett hydrauliskt grenrörsblock är vanligtvis en maskinbearbetad kropp som innehåller ett nätverk av interna passager. Externa portar ansluter dessa passager till slangar, rör, kopplingar, ventiler eller andra hydrauliska komponenter.
Vissa passager leder vätska från pumpen till en ventil. Andra ansluter ventilen till ett ställdon eller ger en returväg till behållaren. De exakta anslutningarna beror på den hydrauliska kretsen.
Blocket kan också inkludera ventilhålrum, monteringshål, tätningsytor och öppningar som behövs för att tillverka interna passager. Dessa funktioner kan se liknande ut från utsidan men tjäna olika syften. En ritning bör identifiera vilka öppningar som är funktionella portar och vilka som är avsedda att tätas efter bearbetning.
Hur ventiler styr flöde, tryck och riktning
Grenröret tillhandahåller anslutningarna mellan komponenterna. Ventilerna som är installerade på eller i det tillhandahåller de specificerade styrfunktionerna.
En riktningsventil ändrar den tillgängliga vägen för hydraulvätskan. En tryckreglerventil kan begränsa eller reglera trycket i en del av kretsen. En flödesreglerventil begränsar eller justerar flödet för att påverka ställdonets rörelse.
Inte varje fördelningsrör innehåller alla dessa ventiler. Ett enkelt fördelningsblock kan dela eller kombinera vätskeflödet utan att aktivt styra det. Kretsschemat och komponentspecifikationerna avgör vad hela systemet kan göra.
Skillnaden mellan ett block och en komplett montering
Ett grenrörsblock är den kropp som innehåller de maskinbearbetade passagerna och gränssnitten. Ett komplett hydrauliskt ventilgrenrör kan också inkludera patronventiler, ytmonterade ventiler, pluggar, tätningar, kopplingar och elektriska komponenter.
Denna skillnad påverkar inköp och inspektion. Ett bart block kan kontrolleras med avseende på dimensioner, kanalanslutningar och specificerade tätningskrav. En komplett enhet kan behöva ytterligare kontroller för ventilinstallation och kretsfunktion.
Innan du jämför offerter, bekräfta om leverantören endast tillhandahåller det maskinbearbetade blocket eller även levererar och monterar de tillhörande komponenterna.
Vilka är de vanliga typerna av hydrauliska grenrör?
Hydrauliska grenrör kan grupperas efter funktion, konstruktion eller ventilmonteringsmetod. Dessa kategorier överlappar varandra, så ett specialanpassat grenrör kan också vara ett fördelningsgrenrör eller ett patronventilgrenrör.

Distributionsgrenrör och ventilgrenrör
Ett hydrauliskt fördelningsrör ansluter en matnings- eller returledning till flera portar. Det kan förenkla vätsketransporten mellan komponenter och minska antalet separata externa anslutningar.
Ett hydrauliskt ventilgrenrör inkluderar gränssnitt för ventiler som styr kretsen. Beroende på design kan dessa ventiler installeras direkt i hålrum eller monteras på blockytan.
Denna distinktion är användbar när man definierar ett projekt. Ett fördelningsblock behöver huvudsakligen korrekta kanalanslutningar och portar. Ett ventilblock kräver också kompatibilitet mellan dess hålrum eller monteringsytor och de valda ventilerna.
Patronventil och anslutningsplattor
Ett patronventilsgrenrör innehåller maskinbearbetade hålrum utformade för att acceptera patronventiler. Varje hålrum har specifika dimensioner, tätningsplatser och passageanslutningar som måste uppfylla ventiltillverkarens krav.
Ett anslutningsplattsgrenrör tillhandahåller monteringsytor för ventiler som monteras externt. Monteringsmönstret, portplaceringarna, fästhålen och tätningsområdena måste matcha det specificerade ventilgränssnittet.
Båda utförandena kan användas i kompakta hydraulsystem. Valet beror på kretsen, tillgängligt utrymme, underhållskrav och de ventiler som systemkonstruktören valt. Ett hålrum eller monteringsmönster bör inte ersättas enbart baserat på ett liknande utseende.
Vad betyder ett fyrvägs hydrauliskt grenrör?
Frasen ”fyrvägs hydrauliskt grenrör” behöver förtydligas eftersom leverantörer kan använda det på olika sätt. I en beskrivning av en riktningsventil avser fyrvägs vanligtvis en ventil med fyra funktionella anslutningar, ofta identifierade som tryck-, retur- och två arbetsportar.
Den beskrivningen betyder inte automatiskt att grenröret har fyra ventilstationer eller endast fyra externa öppningar. Ett flerstationsblock kan stödja flera ventiler, och varje station kan ha sina egna arbetsanslutningar.
När en ritning eller förfrågan använder denna term, bekräfta kretsschemat, ventilfunktionen, portidentifieringen och antalet stationer. De erforderliga ventilpositionerna och flödesvägarna bör också specificeras.
Standard- och anpassade grenrörsblock
Standardgrenrör använder fördefinierade portarrangemang eller ventilmonteringsgränssnitt. De kan vara användbara när kretsen matchar en tillgänglig konfiguration och när ersättningskomponenter lätt kan identifieras.
Ett specialanpassat grenrörsblock är utformat kring en specifik krets, installationsutrymme eller kombination av ventiler. Det kan integrera anslutningar som annars skulle kräva separata block och kopplingar.
Anpassning ger flexibilitet, men kräver också tydlig dokumentation. Tillverkaren behöver en komplett passagelayout, komponentgränssnitt, materialspecifikation och acceptanskrav. Ett hydrauliskt schema definierar kretsfunktionen, medan tillverkningsritningen och modellen definierar det fysiska blocket.
Vilka material används för hydrauliska grenrörsblock?
Aluminiumlegeringar, stål, segjärn och rostfritt stål används för hydrauliska grenrörsblock. Valet beror på tryck, belastning, vikt, korrosionsexponering, vätskekompatibilitet, tillverkningskrav och den angivna komponentens livslängd.
Aluminiumlegeringar
Aluminiumlegeringar väljs ofta när låg vikt och bearbetbarhet är viktigt. De används i utrustning där grenröret måste passa i en kompakt enhet eller bäras av en rörlig maskin.
Den specifika legeringen och materialets skick spelar roll. Gängans hållbarhet, upprepad ventilinstallation, driftstemperatur och den hållfasthet som krävs runt portar och pluggar bör alla beaktas.
Aluminium är inte automatiskt lämpligt för alla lättviktskonstruktioner. Den valda blockgeometrin, ventilgränssnitten, tätningarna och driftsförhållandena måste utvärderas tillsammans.
Kolstål och legerat stål
Kolstål och legerat stål används där konstruktionen kräver större mekanisk hållfasthet, motståndskraft mot krävande belastningar eller en särskild tryckkapacitet.
Stålsorter varierar i hållfasthet, bearbetbarhet och respons på ytbehandling. Materialets skick och bearbetningshistorik kan också påverka den färdiga komponenten. Ritningen bör identifiera den erforderliga sorten och eventuell behandling snarare än att bara ange "stål".
För tillämpningar som involverar upprepade tryckcykler bör materialval beaktas tillsammans med passagens geometri, väggtjocklek och andra egenskaper som kan koncentrera spänningar.
Segjärn och rostfritt stål
Segjärn kan användas för grenrörskroppar där dess materialegenskaper och tillverkningsväg uppfyller tillämpningskraven. Gjutna ämnen kan möjliggöra att vissa yttre eller inre former formas före slutlig bearbetning.
Rostfritt stål kan väljas med hänsyn till korrosionsexponering eller kompatibilitetskrav. Dess prestanda beror på den specifika kvaliteten och miljön. Det kan också kräva andra bearbetningsförhållanden än aluminium eller kolstål.
För båda materialen måste tillverkaren bedöma den faktiska råämneskvaliteten och de slutliga egenskaperna som krävs. Förekomsten av ett lämpligt materialnamn ensamt fastställer inte att ett block är lämpligt för ett visst tryck eller en viss vätska.
Hur driftsförhållanden påverkar materialvalet
Ett materialbeslut bör utgå från driftsmiljön snarare än en generell rangordning av material. Relevanta faktorer inkluderar maximalt arbetstryck, tryckcykler, temperatur, hydraulvätska, extern korrosionsexponering och förväntade driftsförhållanden.
Krav på ventiler och tätningar spelar också roll. En komponenttillverkare kan specificera lämpliga material för kavitet eller installationsförhållanden. Ytbehandling kan påverka korrosionsbeständigheten, men det bör inte antas att den förändrar blockets underliggande hållfasthet.
Systemkonstruktören bör bekräfta det slutliga materialet och eventuella verifieringskrav före produktion.
Vad bör ingenjörer tänka på vid design av hydrauliska grenrör?
En grenrörskonstruktion måste omvandla hydraulkretsen till passager och gränssnitt som kan tillverkas, inspekteras, monteras och underhållas. Flödesprestanda och tryckinnehållning bör beaktas tillsammans med verktygsåtkomst och komponentkompatibilitet.
Kretskrav och intern passagelayout
Det hydrauliska schemat fastställer vilka komponenter som måste anslutas och hur kretsen är avsedd att fungera. Den fysiska passagelayouten tillhandahåller sedan dessa anslutningar inom den tillgängliga blockvolymen.
Under utläggningen bör varje passage spåras från dess källa till dess destination. Korsningar som måste ansluta bör vara tydligt identifierade, medan passager som måste förbli separerade behöver tillräckligt med material mellan sig.
En passagekarta kan hjälpa både konstruktören och maskinisten att verifiera de avsedda anslutningarna. Den hjälper också till att förhindra att en tillverkningsritning förlitar sig på antaganden som är uppenbara i schemat men oklara i den fysiska modellen.
Överväganden gällande passagestorlek, väggtjocklek och tryck
Kanaldimensioner påverkar flödesbeteende och tryckförlust. En kanal som begränsar flödet mer än kretsen tillåter kan bidra till oönskat tryckfall och värmeutveckling. Böjar, korsningar och anslutna komponenter påverkar också resultatet.
Väggtjockleken måste beakta materialet, den inre geometrin, tryckförhållandena och tillämpliga konstruktionskrav. Minsta väggavstånd mellan intilliggande passager och mellan en passage och den yttre ytan bör ses över.
Borravvikelse och bearbetningstoleranser spelar också roll. En nominellt adekvat vägg i modellen kan minskas genom tillverkningsvariationer. Konstruktören och tillverkaren bör komma överens om hur kritiska passageplatser och återstående material ska kontrolleras.
Ventilhåligheter, portanslutningar och tätningsgränssnitt
Ventilhåligheterna måste matcha den valda ventilens dimensions- och tätningskrav. Håligheten kan innehålla steg, gängor, tätningsytor och passageöppningar som var och en har en specifik funktion.
Externa portar behöver också fullständiga specifikationer. Gängbeteckningen ensam kanske inte definierar hela tätningsarrangemanget. Ritningen ska identifiera önskad portform, tätningsyta och kompatibel koppling eller plugg.
Monteringsytor bör specificeras enligt deras funktion. Ett ventilgränssnitt kan kräva kontroller för planhet, ytbeskaffenhet och hålplacering. Dessa krav bör knytas till ventilens och tätningens specifikationer snarare än att tillämpas enhetligt på varje yta.
Borråtkomst, pluggar och underhållsutrymme
Invändiga passager tillverkas ofta genom borrning från en utvändig yta. Vissa resulterande öppningar behövs endast för tillverkning och måste förslutas med lämpliga pluggar.
Konstruktionen bör identifiera dessa åtkomstöppningar, den erforderliga pluggtypen och tätningsmetoden. Pluggen och dess installationsfunktion måste vara kompatibla med materialet, driftsförhållandena och de specificerade tryckkraven.
Utrymmet runt blocket påverkar också den praktiska användningen. Ventiler, kopplingar, pluggar och fästelement behöver utrymme för installation och underhåll. En kompakt layout är endast värdefull om nödvändiga komponenter fortfarande kan nås och servas.
Hur CNC-frästs hydrauliska grenrörsblock?
CNC-bearbetning formar den externa geometrin, portar, ventilhålrum och interna passager i många grenrörsblock. Processplanen måste också ta hänsyn till tätning av åtkomsthål, interna grader, rengöring och skydd av kritiska ytor.
Råämnesförberedelse och datumplanering
Ett grenrör kan börja som stångmaterial, plåt, smidesgods eller gjutgods, beroende på design och material. Ämnet måste ge tillräckligt med material för de färdiga detaljerna och eventuell planerad bearbetningstillägg.
Tillverkningen börjar med att referensytor och referenspunkter fastställs. Dessa referenser kopplar samman funktioner som bearbetats från olika ytor och stöder konsekvent inspektion senare.
Processplanen bör också ta hänsyn till hur delen ska hållas och ompositioneras. Felaktig uppriktning mellan uppställningar kan påverka förhållandet mellan en ventilkavitet, en port och den interna passage som är avsedd att ansluta dem.
Fräsning, borrning och korsborrade passager
CNC-fräsning skapar utvändiga ytor, monteringsfunktioner, fickor och annan tillgänglig geometri. Borrning producerar många av de raka invändiga passager som transporterar hydraulvätska genom blocket.
Korsborrade passager görs genom att borra från olika riktningar så att utvalda hål möts inuti blocket. Denna metod kan skapa ett sammanhängande flödesnätverk inom en solid kropp, men den medför också utmaningar vid skärningspunkterna.
Långa eller små diameterpassager kräver uppmärksamhet på verktygets stabilitet, djup, riktning och spånborttagning. Vissa geometrier kan kräva specialiserad djuphålsutrustning. Lämplig metod beror på passagens dimensioner, material och noggrannhet som krävs av konstruktionen.
Ventilhåligheter, gängor och tätningsytor
Ventilhålrum kräver ofta flera relaterade operationer eftersom deras steg, diametrar, gängor och tätningsegenskaper måste fungera tillsammans. Specialiserade formverktyg eller dedikerade verktyg kan användas när det är lämpligt för det specificerade hålrummet.
Gängor bör kontrolleras mot den erforderliga port- eller komponentspecifikationen. Korrekt gängingrepp är bara en del av gränssnittet. Den tillhörande tätningsytan, försänkningen eller tätningsspåret måste också uppfylla ritningskraven.
För ytmonterade ventiler bör bearbetningen bibehålla förhållandet mellan monteringsmönstret och de anslutna passagerna. Ett korrekt dimensionerat hål på fel plats kan förhindra montering eller ge en felaktig anslutning.
Intern avgradning, rengöring och pluggning av åtkomsthål
När borrade passager korsar varandra kan grader bildas vid de inre genombrottskanterna. Dessa grader kan vara svåra att se eller nå, särskilt i ett komplext block med flera korsningar.
Gradningsmetoden måste passa materialet, passagens geometri och tillgänglighet. Möjliga metoder inkluderar mekaniska verktyg, slipmedel eller andra kvalificerade processer. Metoden bör avlägsna oönskat material utan att skada tätningsegenskaperna eller ändra en önskad passagekant.
Efter gradning behöver blocket rengöras för att ta bort spån, partiklar och processrester. Tillverkningshålen förseglas sedan enligt godkänd design och processsekvens. Installation av plugg bör inte orsaka kontaminering eller skada tätningsfunktionen.
Ytbehandling och skydd av kritiska egenskaper
Ett grenrör kan få en ytbehandling för att hantera korrosion eller andra miljökrav. Den valda behandlingen måste vara kompatibel med materialet, hydraulvätskan, tätningarna och driftsmiljön.
Behandling kan ändra dimensioner eller ytbeskaffenhet hos portar, gängor, ventilhålrum och tätningsytor. Ritningar bör därför identifiera behandlade områden, maskerade områden och eventuella egenskaper som kräver inspektion efter behandling.
Skyddslock eller andra lämpliga åtgärder kan bidra till att förhindra skador och kontaminering under hantering och leverans. De bör appliceras i lämpligt skede av den överenskomna rengörings- och förpackningsprocessen.
Hur verifieras kvaliteten på hydrauliska grenrör?
Kvalitetsverifiering bör bekräfta att blocket överensstämmer med ritning, ansluter de avsedda passagerna och uppfyller de angivna kraven på renlighet och tätning. En komplett montering kan kräva ytterligare funktionstestning.
Dimensionsinspektion och portkompatibilitet
Dimensionsinspektion bör fokusera på egenskaper som påverkar montering och funktion. Dessa inkluderar ventilhåligheter, portgängor, monteringsmönster, tätningsytor och förhållandet mellan externa egenskaper och interna passager.
| Leverans | Typiskt inspektionsfokus |
| Utvändiga ytor och monteringsfunktioner | Mått, utgångspunktsförhållanden och monteringshålens positioner |
| Ventilhåligheter | Diametrar, djup, steg, gängor och tätningsegenskaper |
| Externa portar | Portform, gängor, tätningsytor och placering |
| Ventilens monteringsytor | Planhet, ytbeskaffenhet och portjustering |
| Kontaktplatser | Hålgeometri, tätningsegenskaper och korrekt identifiering |
Inspektionsmetoderna bör matcha egenskaper och toleranser. En gängmätare kan till exempel kontrollera gängornas överensstämmelse men verifierar inte i sig själva hela porttätningens geometri.
Passageanslutning och inre renlighet
En passage ska förbinda de funktioner som visas på ritningen och vara separerad från passager som inte är avsedda att kommunicera. Förbindelsekontroller ska följa krets- och passagekartan.
Intern renlighet är ett separat krav. En passage kan vara öppen och korrekt ansluten samtidigt som den fortfarande innehåller lösa partiklar eller kvarvarande bearbetningsmaterial.
Acceptansplanen bör definiera hur renlighet bedöms, inklusive vilka ytor eller passager som täcks, extraktions- eller inspektionsmetod och önskat resultat. En allmän instruktion som ”rengör noggrant” kanske inte ger leverantören tillräckligt med information för att fastställa ett mätbart acceptansvillkor.
Tryck- och läckagetestning
Tryck- och läckagetestning kan specificeras för att bedöma blockets eller det monterade grenrörets integritet. Testet måste identifiera vad som kontrolleras, inklusive extern tätning och eventuell erforderlig separation mellan interna kretsar.
Testproceduren bör definiera medium, tryck, varaktighet, fixturer och acceptanskriterier. Testförhållandena bör följa tillämpliga design- och projektkrav. Ett testtryck som används för en produkt bör inte appliceras på en annan utan teknisk granskning.
Testkonfigurationen spelar också roll. Ventilhåligheter, arbetsportar och tillverkningsöppningar kan behöva lämpliga förslutningar eller fixturer. Testplaneringen bör identifiera vem som levererar dessa artiklar och vem som ansvarar för testprotokollet.
Montering och funktionstestning vid behov
Ett obehandlat grenrörsblock kan klara dimensions- och läckagekontroller utan att bevisa att hela hydraulkretsen fungerar som avsett. Funktionstestning kräver att relevanta ventiler och andra komponenter installeras i en lämplig testanordning.
Beroende på projektet kan verifieringen innefatta kontrollventilens funktion, avsedda flödesvägar och den monterade kretsens respons. Det erforderliga testomfånget hör hemma i inköpsspecifikationen.
Att separera blockacceptans från monteringsacceptans hjälper till att förhindra luckor i ansvarsområdet. Det tydliggör också vilka resultat bearbetningsleverantören kan tillhandahålla och vilka som måste bekräftas av monterings- eller systemteamet.
Vad bör köpare ange för en offert på ett hydrauliskt grenrör?
En användbar förfrågan definierar både den fysiska delen och dess avsedda acceptanskrav. Ritningar, kretsinformation, driftsförhållanden och leveransomfattning gör det möjligt för leverantörer att bedöma genomförbarhet och utarbeta jämförbara offerter.
Ritningar, kretsinformation och driftsförhållanden
Bifoga aktuell teknisk ritning och en matchande CAD-modell. Paketet ska identifiera dimensioner, referensvärden, ventilhålrum, portspecifikationer, tätningsegenskaper och det material som krävs.
Ett hydrauliskt schema och en passagekarta är värdefulla eftersom de visar hur de interna anslutningarna är avsedda att fungera. Markera funktionella portar och tillverkningshål tydligt, inklusive de öppningar som kräver pluggar.
Driftinformationen bör inkludera relevant arbetstryck, tryckcykler, temperatur, vätska och yttre miljö. Dessa detaljer hjälper det ansvariga ingenjörsteamet att utvärdera material-, tätnings- och testkrav.
Material-, ytbehandlings-, renlighets- och testkrav
Specificera materialets kvalitet och skick, tillsammans med eventuella certifieringar eller spårbarhetskrav. Identifiera ytbehandling, behandlade områden, maskeringskrav och eventuella kritiska ytor som måste förbli obehandlade.
Renhetskraven bör ange förväntad acceptansmetod och resultat där så är tillämpligt. Om tryck- eller läckagetestning krävs, tillhandahålla testspecifikationen eller begära överenskommelse om en lämplig procedur före produktion.
Identifiera även funktioner med särskilda inspektionsbehov, såsom interna korsningar eller ventiltätningsytor. Tidig förtydligande ger leverantören möjlighet att bedöma åtkomst, verktyg och verifieringsmetoder innan offert lämnas.
Leveransomfattning, inspektionsregister och godkännandekriterier
Ange om beställningen omfattar ett fritt block, ett pluggat block eller ett monterat grenrör. Identifiera vem som levererar ventiler, pluggar, tätningar och kopplingar, och vem som utför montering eller funktionstestning.
Bekräfta de erforderliga leveranserna, såsom materialregister, dimensionsrapporter, rengöringsregister eller testresultat. Offerten bör också identifiera eventuella operationer som utförts av en extern partner.
En tydlig offertförteckning gör prisjämförelser mer användbara. Två offerter för samma ritning kan täcka olika nivåer av rengöring, inspektion, testning eller montering. Dessa skillnader bör lösas innan en beställning görs.
Vanliga frågor
Vad är syftet med ett hydrauliskt grenrör?
Ett hydrauliskt grenrör förbinder vätskekanaler och komponenter i ett kompakt block. Det distribuerar vätska mellan pumpen, ventilerna och ställdonen, vilket minskar behovet av separata rör och kopplingar.
Kan man ha två grenrör i ett enda hydraulsystem?
Ja. Ett hydraulsystem kan använda flera grenrör för att styra olika funktioner eller utrustningssektioner. Deras anslutningar och tryckkrav måste vara konstruerade för samma hydrauliska krets.
Vad kan ett felaktigt hydrauliskt grenrör orsaka?
Ett felaktigt grenrör kan orsaka externt läckage, oavsiktligt flöde mellan passager eller begränsat flöde. Dessa problem kan leda till tryckförlust, överhettning eller oregelbunden ställdonrörelse, beroende på fel och krets.
Slutsats
Ett hydrauliskt grenrör kombinerar vätskeanslutningar inom ett block och kan stödja ventiler som styr den hydrauliska kretsen. Dess prestanda beror på förhållandet mellan kretsdesign, materialval, passagegeometri, ventilgränssnitt, tillverkningskvalitet och verifiering. Ingenjörer och köpare bör definiera dessa krav tillsammans så att den färdiga komponenten kan bedömas mot dess avsedda användning.
TiRapid erbjuder anpassade CNC-bearbetningstjänster för precisionsmetallkomponenter. Skicka dina ritningar för hydraulblock, CAD-modell, materialspecifikationer, kritiska toleranser och orderkvantitet för en tillverkningsbarhetsgranskning. Inkludera passagelayout, ytbehandling, renlighet och testkrav så att bearbetningsomfattningen och eventuella ytterligare projektbehov kan utvärderas.















