
CNC-svarvverktyg påverkar direkt bearbetningsnoggrannhet, ytjämnhet, produktionseffektivitet och tillverkningskostnader. För fordonskomponenter, automationsutrustning, industriella kontaktdon och precisionsmekaniska delar hjälper rätt verktyg tillverkare att minska verktygsbyten, kontrollera dimensionsavvikelser och bibehålla jämn kvalitet under batchproduktion. Olika metallmaterial, delgeometrier och bearbetningskrav kräver specifika skärmaterial, banbrytande geometrier, beläggningsegenskaper och verktygsstyvhet. Att förstå hur man väljer CNC-svarvverktyg hjälper tillverkare att utveckla mer tillförlitliga bearbetningsprocesser och stöder både anpassade precisionsdelar och högvolymsproduktion.
Viktiga faktorer vid val av CNC-svarvverktyg
Vid val av CNC-svarvverktyg bör tillverkare beakta arbetsstyckets material, detaljgeometri, bearbetningsnoggrannhet, produktionsvolym och maskinens kapacitet. Att välja verktyg baserat enbart på pris eller en enda skärparameter kan förkorta verktygens livslängd, minska ytkvaliteten eller öka risken för kasserade komponenter. Att tydligt definiera ritningskrav och faktiska bearbetningsförhållanden gör det enklare att välja lämpliga verktyg och skärparametrar.
Välj verktyg baserat på arbetsstyckets material
Hårdhet, seghet, värmeledningsförmåga och deformationshärdningsegenskaper hos ett material påverkar verktygsslitage och skärstabilitet. Olika material kräver lämpliga skärsorter, skäreggspreparationer och beläggningskombinationer.
- Aluminiumlegeringar: Aluminiumlegeringar erbjuder generellt god bearbetbarhet, men vissa kvaliteter är känsliga för eggbildning och materialvidhäftning. Skarpa skäreggar, lämpliga spånvinklar och effektiv spånavgång bidrar till att förbättra ytfinishen och minska grader. För aluminiumkomponenter med strikta utseende- eller dimensionskrav bör verktygs- och parameterkombinationen verifieras genom provbearbetning.
- Rostfritt stål: Rostfritt stål kan vara relativt segt, och vissa kvaliteter är benägna att deformationshärda. Verktyg bör ha lämplig slitstyrka och motståndskraft mot eggflisning. Stabila matningshastigheter, lämpliga skärdjup och effektiv kylning bidrar till att minska deformationshärdningens inverkan på verktygens livslängd.
- Kolstål och legerat stål: Dessa material används ofta för axlar, kontakter och mekaniska strukturkomponenter. Verktygsvalet bör återspegla materialets hårdhet, värmebehandlingsförhållanden och bearbetningsstadium. Grovbearbetning betonar verktygets hållfasthet och slagtålighet, medan finbearbetning kräver dimensionsstabilitet och god ytkvalitet.
- Titanlegeringar och högtemperaturlegeringar: Dessa material kan ha låg värmeledningsförmåga, höga skärtemperaturer eller relativt snabbt verktygsslitage. Verktygssort, beläggning, skärhastighet och kylmetoder bör valideras för den specifika tillämpningen snarare än kopieras direkt från standardparametrar för stålbearbetning.
- Tekniska plaster: Vid svarvning av plastkomponenter är vassa verktyg, effektiv spånavgång och värmekontroll viktiga. Dessa åtgärder hjälper till att förhindra materialmjukning, deformation och ytgrad. För precisionsplastdelar måste även klämkraften kontrolleras för att minimera arbetsstyckets deformation.
Att bekräfta materialkvalitet och leveransskick är en viktig utgångspunkt för verktygsval. För projekt som involverar olika materialbatcher eller återkommande beställningar bidrar registrering av validerade verktygsspecifikationer och bearbetningsparametrar till att förbättra produktionskonsekvensen.
Bestäm verktygstypen baserat på delgeometri
Delens form, invändigt håldjup, spårbredd, gängspecifikationer och tillgängligt bearbetningsutrymme påverkar alla verktygsdesign och dimensioner. Standardsvarvverktyg kan vara tillräckliga för konventionella cylindriska delar, medan invändiga hål, smala spår och specialprofiler ofta kräver dedikerade verktyg eller mer detaljerad processplanering.
- Utvändig diameter och planslipning: Välj utvändiga svarv- eller planslipningsverktyg enligt detaljdiameter, skärmån och ytkrav. Verktygets monteringshöjd, hållarens styvhet och skärvinklar ska matcha arbetsstyckets geometri.
- Invändig uppborrning: Djupa hål och hål med liten diameter kräver noggrann hänsyn till borrbommens diameter, överhäng och spånavgång. För stort verktygsöverhäng eller otillräcklig styvhet kan orsaka vibrationer, dimensionsavvikelser och dålig ytjämnhet.
- Spårfräsning och avstickning: Spårbredd, djup och skärposition avgör skärmått och hållarens hållfasthet. Smala spårfräsverktyg kan minska materialspill, men de kräver stabil fastspänning och effektiv spånavgång för att undvika alltför höga skärbelastningar.
- Gängning: Välj lämplig gängskär enligt metriska, brittiska eller specialiserade gängspecifikationer. Verifiera stigning, gängprofilvinkel och effektiv gänglängd. För högprecisionsgängor bör verktygsgeometrin och CNC-programmet valideras före produktion.
- Komplexa profiler: För bågar, skuldror, oregelbundna spår eller specialiserade konturer kan formverktyg eller dedikerade verktyg vara lämpliga. Beroende på produktionsvolym och profiltoleranser kan de minska upprepade passeringar och förbättra konsistensen.
När du planerar en bearbetningsprocess, bekräfta att verktyget kan nå skärområdet utan att störa chucken, dubbdockan eller andra delar av arbetsstycket. En välplanerad bearbetningssekvens hjälper till att minska onödiga verktygsbyten och förbättrar effektiviteten vid komplex detaljproduktion.
Tänk på toleranser, ytfinish och ordervolym
Högprecisionsdetaljer kräver ett stabilt verktygssystem och strikt processkontroll. Verktygsnosradie, skärslitage, verktygshållarens vibrationer och maskinens termiska förändringar kan alla påverka dimensioner och ytkvalitet. Verktygsvalet bör inte bara beakta skärhastigheten utan även processstabiliteten under hela produktionscykeln.
Små seriebeställningar prioriterar ofta bekvämlighet vid verktygsbyte, bearbetningsflexibilitet och uppställningstid. Högvolymproduktion lägger större vikt vid verktygslivslängd, cykeltid, verktygsbytesfrekvens och enhetskostnad. För detaljer med snäva dimensionstoleranser eller krävande utseendekrav, validera verktygets prestanda genom provbearbetning och inspektion av första artikeln innan konfigurationen tillämpas på efterföljande produktion.
Vanliga CNC-svarvverktyg och deras tillämpningar
CNC-svarvverktyg finns i olika typer, alla utformade för specifika bearbetningsuppgifter, skärriktningar och strukturella krav. Valet bör baseras på tekniska ritningar, materialegenskaper och maskinkonfiguration för att säkerställa att verktyget uppfyller den erforderliga noggrannheten, effektiviteten och livslängden. Vanliga alternativ inkluderar utvändiga svarvverktyg, invändiga svarvbommar, gängverktyg, spårverktyg och formverktyg.
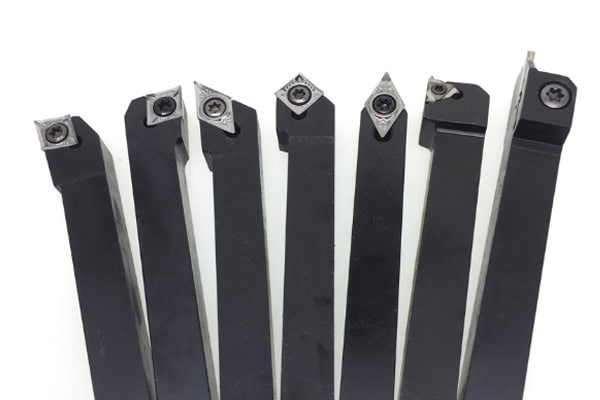
Utvändiga svarvverktyg och finbearbetningsskär
Utvändiga svarvverktyg används för att bearbeta ytterdiametrar, ändytor och skuldror på axlar, hylsor och andra roterande komponenter. Olika skärformer, nosvinklar och hållarutformningar kan väljas beroende på skärriktning, arbetsstyckets geometri och bearbetningstillägg.
- Grovskär: Dessa används för att avlägsna större mängder material och kräver generellt starka skäreggar, slagtålighet och slitstyrka. Lämplig spånbrytargeometri förbättrar spånkontrollen och minskar risken för spåntrassling under kontinuerlig produktion.
- Finskär: Dessa är utformade för att kontrollera slutliga dimensioner och ytkvalitet. En lämplig nosradie, vass skäregg och stabil verktygsinstallation hjälper till att minska ytmärken och förbättra dimensionskonsistensen.
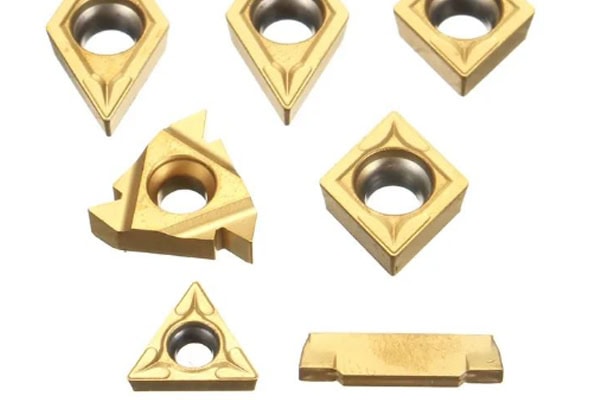
- Vändskär: Dessa skär kan roteras eller bytas ut när de är slitna, vilket gör standardiserad verktygshantering enklare. De är lämpliga för upprepad bearbetning och batchproduktion. Köpare bör kontrollera skärmodell, sort, beläggning och kompatibilitet med verktygshållaren.
Att använda separata verktygskonfigurationer för grovbearbetning och finbearbetning hjälper till att balansera materialavverkningseffektiviteten med den slutliga ytkvaliteten. För precisionsaxlar bör tillverkare också ta hänsyn till fastspänningslängd, arbetsstyckets överhäng och risken för vibrationer under bearbetning.
Invändiga svarvbommar och spårfräsverktyg
Invändiga svarvbommar används för att bearbeta borrdiametrar, invändiga skuldror och cylindriska ytor. Eftersom verktyget måste föras in i arbetsstycket begränsas det tillgängliga utrymmet ofta av borrdiameter och djup. Välj en svarvbomm som ger tillräcklig styvhet samtidigt som den passar i bearbetningsutrymmet och kontrollera överhänget så mycket som möjligt. Djuphålsbearbetning kräver särskild uppmärksamhet på spånavgång, kylvätsketillförsel till skärzonen och vibrationskontroll.
Spårfräsverktyg används för utvändiga spår, invändiga spår, planspår och avstickningsoperationer. Spårbredd och -djup bestämmer de erforderliga skärmåtten och hållarens hållfasthet, medan kraven på bottenradier och sidoväggar påverkar skärgeometrin. Vid smalspårsbearbetning kan verktygsnedböjning, spånblockering eller instabil matning orsaka breddavvikelser och ytskador. Före bearbetning, bekräfta skärbredd, skärriktning, spårdjup och återgångsbana. Flerstegsfräsning kan vara nödvändig för att förbättra spånavgången.
När en komponent har ytterdiametrar, invändiga hål och flera spår, bör bearbetningssekvensen planeras utifrån verktygstillgänglighet och verktygsbytestid. En lämplig kombination av verktyg minskar onödig ompositionering och förbättrar produktionseffektiviteten.
Gängverktyg och formverktyg
Gängverktyg används för att producera utvändiga och invändiga gängor. Vanliga alternativ inkluderar vändbara gänginsatser och solida gängverktyg. Valet kräver bekräftelse av gängstandard, stigning, profilvinkel, riktning och effektiv längd. Om verktyget inte matchar målgängspecifikationen kan den färdiga detaljen ha en ofullständig profil, en alltför tät passform eller oacceptabla gängdimensioner, även när CNC-programmet är korrekt.
Formverktyg används för roterande komponenter med specifika konturer, spår eller upprepade profiler. Under lämpliga bearbetningsförhållanden kan de minska antalet verktygspassager och förbättra profilkonsistensen. Formverktyg kräver dock generellt noggrant val av detaljgeometri, och deras skärbelastningar kan vara högre än för konventionella svarvverktyg. För små serieorder eller ofta reviderade konstruktioner, jämför kostnaden för dedikerade verktyg med den bearbetningstid som krävs för universalverktyg innan du bestämmer dig för vilken metod som ska användas.
För precisionsgängor och komplexa profiler bör verktygsvalet koordineras med CNC-programmering, inspektionsmetoder och detaljtoleranser. Provbearbetning hjälper till att identifiera potentiella verktygsstörningar, dålig spånavgång och profilavvikelser före fullskalig produktion.
Hur man förlänger livslängden för CNC-svarvverktyg och kontrollerar kostnaderna
Verktygslivslängden påverkar bearbetningscykeltiden, maskinens utnyttjandegrad och tillverkningskostnader per enhet. Att bara öka skärhastigheten kan accelerera verktygsslitage och öka verktygsbytesfrekvensen och stilleståndstiden. En mer effektiv metod är att etablera en verktygshanteringsprocess som är skräddarsydd för materialet och bearbetningsuppgiften, med hjälp av parametervalidering, slitageövervakning och kvalitetsinspektion för att upprätthålla en stabil produktion.
Optimera skärhastighet och matningsparametrar
Skärhastighet, matningshastighet och skärdjup bör anpassas till materialet, skärsorten, bearbetningssteget och maskinens kapacitet. För höga parametrar kan öka skärtemperaturerna, orsaka slitage på verktygsspetsen eller leda till eggflisning. För låga parametrar kan minska produktiviteten och, för vissa material, öka risken för friktion eller deformationshärdning.
- Anpassa hastigheten till materialet: Använd verktygstillverkarens rekommenderade intervall som utgångspunkt och verifiera dem sedan genom provbearbetning baserat på arbetsstyckets hårdhet, materialtillstånd och faktisk skärprestanda. Olika material bör inte automatiskt använda identiska hastighetsinställningar.
- Bibehåll en stabil matningshastighet: Matningshastigheten påverkar spåntjocklek, ytstruktur och skärbelastning. Vid finbearbetning, välj en lämplig matning baserat på önskad ytjämnhet och verktygsnosradie.
- Ställ in lämpligt skärdjup: Grovbearbetning bör balansera materialavverkningshastigheten med verktygets belastningskapacitet. Finbearbetning kräver en stabil och kontrollerad tilläggsmån för att förhindra att ojämn materialavverkning påverkar de slutliga måtten.
- Förbättra kylning och spånavgång: Använd en lämplig kylmetod för materialet och verktyget och se till att spånorna avlägsnas effektivt. Om spånorna lindas runt verktyget eller upprepade gånger kommer i kontakt med den färdiga ytan, justera spånbrytarstrategin eller bearbetningsparametrarna.
Parameteroptimering bör utvärderas med hjälp av faktiska produktionsresultat. Registrering av bearbetningstid, verktygsslitage, ytkvalitet och dimensionsförändringar hjälper operatörer att identifiera inställningar som balanserar produktivitet, kvalitet och verktygslivslängd.
Upprätta standarder för verktygsinspektion och utbyte
Om verktyg används tills allvarligt slitage uppstår kan flera delar utveckla dimensionsavvikelser eller oacceptabel ytjämnhet innan verktyget byts ut. Tydliga inspektionsintervall och utbyteskriterier hjälper tillverkare att ingripa innan kvalitetsproblem sprider sig.
- Inspektera skäreggar regelbundet: Kontrollera slitage, flisning, eggbildning och onormal missfärgning. För högprecisionskomponenter bör inspektionsintervallen återspegla produktionsvolym och faktisk kvalitetsprestanda.
- Registrera verktygslivslängd: Spåra förbrukning per material, verktygsmodell, skärparametrar och bearbetningsuppgift. Dessa register gör det enklare att jämföra konsistensen hos olika verktygslösningar.
- Kontrollera verktygshållare och fastspänningssystem: Lösa hållare, felaktig montering av skär eller för stort verktygsöverhäng kan orsaka vibrationer och dimensionsförändringar. Kontrollera dess position och fastspänningsskick efter att du har bytt ut ett skär.
- Koppla verktygsregister med inspektionsresultat: Att länka verktygsbytesregister till dimensionsmätningar hjälper till att identifiera samband mellan verktygsslitage och dimensionsavvikelse, vilket stöder mer effektiva förebyggande utbytesscheman.
För pågående produktionsorder minskar standardiserad verktygshantering oplanerade stillestånd och hjälper till att upprätthålla en jämn bearbetningskvalitet över olika skift.
Minska enhetskostnaderna genom processplanering
Kostnaderna för CNC-svarvverktyg inkluderar mer än inköpspriset för skärinsatser eller verktyg. De inkluderar även verktygsbytestid, maskinstopp, cykeltid, skrotade delar och kostnader för kvalitetskontroll. Ett billigt verktyg ger inte nödvändigtvis den lägsta totala tillverkningskostnaden. Det är dess prestanda under faktiska driftsförhållanden som är viktigt.
För batchbeställningar, jämför verktygslivslängd, bearbetningscykeltid och ytkvalitet för att uppskatta den faktiska kostnaden per överensstämmande detalj. För småskaliga specialkomponenter, prioritera riggningstid, mångsidighet och enkelhet vid verktygsbyten för att undvika onödiga investeringar i dedikerade verktyg för begränsade produktionskvantiteter.
När du köper CNC-bearbetningstjänster, förse leverantören med kompletta detaljritningar, materialkvaliteter, kritiska toleranser, krav på ytjämnhet och uppskattade orderkvantiteter. Leverantören kan använda denna information för att utvärdera verktygskonfigurationer, bearbetningssekvenser och inspektionsplaner, och sedan validera processens genomförbarhet genom provproduktion innan fullskalig tillverkning godkänns. Tydliga tekniska krav minskar upprepad kommunikation och omarbetning samtidigt som offerter hjälper till att återspegla de faktiska bearbetningskraven mer exakt.
Val av CNC-svarvverktyg kräver hänsyn till materialegenskaper, detaljgeometri, bearbetningsnoggrannhet och ordervolym. Att välja lämpliga svarvverktyg, svarvbommar, spårverktyg, gängverktyg och formverktyg, i kombination med lämpliga skärparametrar och livslängdshantering, förbättrar bearbetningsstabiliteten och minskar produktionsspill. För företag som behöver anpassade precisionsmetalldelar, bidrar samarbetet med en CNC-bearbetningsleverantör som erbjuder etablerad processplanering, standardiserad inspektion och tillförlitlig verktygshantering till att förbättra leveranskvaliteten och kontrollera långsiktiga inköpskostnader.
















