
CNC-komponenttillverkning: Process-, kvalitets- och designguide
CNC-delar används inom flyg- och rymdteknik, medicinsk utrustning, robotteknik, fordonssystem, elektronik och industrimaskiner eftersom CNC-bearbetning kan producera komplexa komponenter med kontrollerade dimensioner och repeterbar kvalitet. Tillförlitlig tillverkning av CNC-delar innebär dock mycket mer än att bara ladda material i en maskin. Design, materialval, verktyg, arbetsupphängning, bearbetningsstrategi, ytbehandling och inspektion påverkar alla slutresultatet.
Den här guiden förklarar hur CNC-delar går från CAD-design till färdiga komponenter. Den täcker designöverväganden, vanliga material, bearbetningsprocesser, tillverkningssteg, ytbehandlingar, kvalitetskontroll, engångs- och specialanpassade CNC-delar, produktionskostnader och hur man utvärderar en tillverkare av CNC-delar.
Vad är CNC-delar?
CNC-delar är komponenter som produceras med datorstyrda numeriska styrmaskiner som avlägsnar material enligt programmerade verktygsbanor. De kan variera från enkla axlar och fästen till komplexa precisionskomponenter med snäva toleranser, flera ytor och detaljerade geometriska krav.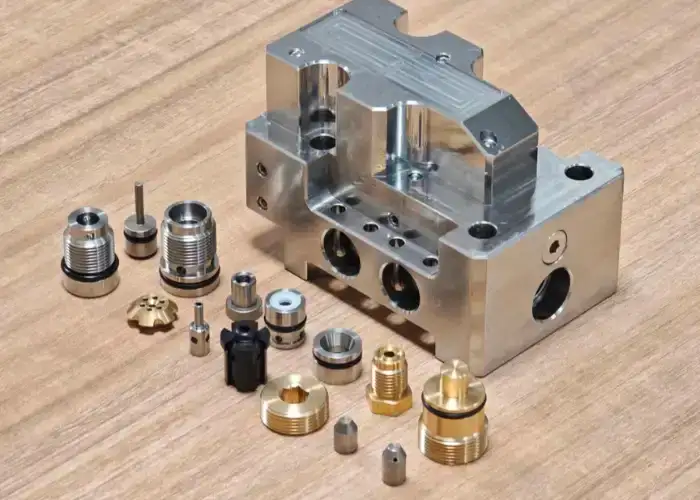
Hur CNC-delar skiljer sig från standardmaskinkomponenter
CNC-delar tillverkas vanligtvis enligt en specifik ritning eller CAD-modell. Deras dimensioner, material, toleranser, gängor, ytfinish och andra krav definieras för en specifik applikation snarare än väljs från en standardkatalog.
Standardmaskinkomponenter som lager, fästelement, kugghjul och kopplingar finns däremot ofta i fördefinierade storlekar. CNC-bearbetning blir värdefull när en befintlig standardkomponent inte kan uppfylla den erforderliga geometrin, gränssnittet, materialet eller driftsförhållandena.
Denna distinktion är också viktig vid inköp. En leverantör som säljer reservdelar till maskinerna är inte nödvändigtvis en tillverkare av specialanpassade CNC-delar. Precisionstillverkning kräver programmering, bearbetning, inspektion och processkontroll.
Vad gör en CNC-del till en precisionskomponent?
En precisions-CNC-del definieras av kontrollerade dimensioner och geometriska relationer snarare än enbart av liten storlek. Hålposition, planhet, vinkelräthet, koncentricitet, profil och ytfinish kan alla påverka om delen fungerar korrekt.
Till exempel kan ett lagerhus uppfylla sina yttermått men ändå misslyckas med monteringen om lagerhålen inte är i linje. En axel kan ha rätt diameter men fallera om rundgången är för stor. Precision innebär därför att kontrollera förhållandet mellan flera funktioner.
Tillverkning av dessa delar kräver lämpliga maskiner, stabil arbetsupphängning, korrekta skärverktyg, kontrollerade bearbetningsparametrar och inspektionsmetoder som kan verifiera de angivna toleranserna.
När anpassade CNC-delar behövs
Specialanpassade CNC-delar behövs när standardkomponenter inte kan ge den geometri, det material, den noggrannhet eller prestanda som krävs. De är vanliga inom produktutveckling, automationssystem, medicinsk utrustning, robotteknik, flyg- och rymdmonteringar och specialiserade industrimaskiner.
CNC-bearbetning är särskilt användbart eftersom designändringar vanligtvis kan implementeras genom att modifiera CAD-data, CAM-program eller arbetsupphängning istället för att producera en helt ny form.
Denna flexibilitet gör CNC-bearbetning lämplig för prototyper, lågvolymproduktion, reservkomponenter och högspecialiserade delar.
Hur påverkar deldesign CNC-bearbetning?
Delkonstruktionen påverkar direkt bearbetningstid, verktygsåtkomst, uppställningskomplexitet, uppnåelig tolerans och totalkostnad. En konstruktion som tar hänsyn till CNC-tillverkning från början kan ofta produceras snabbare, mer exakt och med färre specialverktyg eller uppställningar.
Toleranser och kritiska dimensioner
Snävare toleranser kräver större kontroll över verktyg, temperatur, maskininställning och inspektion. De kan också kräva ytterligare finbearbetning eller långsammare skärförhållanden.
Av denna anledning bör strikta toleranser tillämpas främst på egenskaper som påverkar funktion, passform, tätning eller uppriktning. Icke-kritiska dimensioner kan vanligtvis använda mer praktiska toleranser utan att påverka produktens prestanda.
Tekniska ritningar bör tydligt identifiera vilka funktioner som är kritiska. Detta gör det möjligt för tillverkaren av CNC-komponenter att fokusera processkontroll och inspektion där de ger mest värde.
Invändiga hörn, radier och djupa fickor
CNC-fräsverktyg är runda, så perfekt vassa innerhörn kan normalt inte tillverkas med en vanlig pinnfräs. Mindre innerradier kräver mindre fräsar, vilka är mindre styva och generellt avlägsnar material långsammare.
Djupa fickor skapar ett liknande problem eftersom längre verktyg behövs för att nå botten. Ökad verktygslängd ökar risken för vibrationer, nedböjning och dålig ytfinish.
Genom att använda större invändiga radier och undvika onödigt fickdjup kan starkare verktyg användas. Detta kan minska bearbetningstiden samtidigt som dimensionsstabiliteten förbättras.
Tunna väggar och delvis styvhet
Tunna väggar är mer benägna att böjas under skär- och klämkrafter. Materialborttagning kan också frigöra kvarvarande spänningar, vilket gör att detaljen deformeras efter bearbetning.
Programmerare kan behöva lämna ytterligare material under grovbearbetning och finbearbeta tunna sektioner med lättare snitt. Arbetshållningen måste också stödja detaljen utan att applicera för stor klämkraft.
Om applikationen tillåter det kan ökad väggtjocklek eller tillägg av strukturella ribbor göra bearbetningen stabilare och minska produktionsrisken.
Hål, gängor och verktygstillgänglighet
Standardhålstorlekar och gängspecifikationer är i allmänhet enklare och billigare att tillverka eftersom standardborrar, gängtappar och mätare kan användas.
Mycket djupa hål, extremt små gängor eller detaljer nära höga väggar kan kräva specialverktyg. Verktygsåtkomst blir ännu viktigare när flera detaljer måste bearbetas från olika håll.
Konstruktörer bör inte bara överväga om en funktion kan modelleras, utan även om ett riktigt skärverktyg kan nå och bearbeta den effektivt.
Hur bättre design minskar bearbetningsuppställningar
Varje gång en del måste tas bort och ompositioneras kan ytterligare uppställningstid och positioneringsfel uppstå.
Konstruktioner som gör det möjligt att nå fler funktioner från en eller två orienteringar kan minska både bearbetningstiden och toleransackumuleringen.
Fleraxlig bearbetning kan också hjälpa, men den mest ekonomiska lösningen är ofta en kombination av bra detaljdesign och en lämplig maskin snarare än att använda mer komplex utrustning i onödan.
Vilka material används vanligtvis för CNC-delar?
CNC-delar kan bearbetas av aluminium, stål, rostfritt stål, mässing, koppar, titan och många tekniska plaster. Materialvalet bör balansera styrka, vikt, korrosionsbeständighet, temperatur, elektriska egenskaper, bearbetbarhet och kostnad.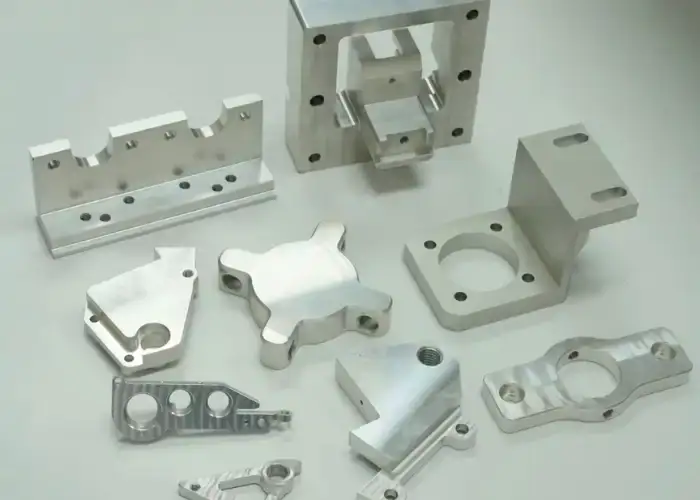
CNC-delar av aluminium
Aluminium är ett av de vanligaste CNC-bearbetningsmaterialen eftersom det kombinerar låg densitet, god hållfasthet, korrosionsbeständighet och utmärkt bearbetbarhet.
CNC-delar i aluminium används ofta inom flyg- och rymdteknik, robotteknik, elektronik, medicintekniska produkter, fordonssystem och industriell utrustning. Vanliga kvaliteter som 6061 är lämpliga för många strukturella och allmänna tillämpningar.
Aluminium kan även användas för anodisering, blästring, målning och andra ytbehandlingar. Dess relativt höga bearbetningshastighet gör det kostnadseffektivt för både prototyper och produktionsdelar.
CNC-delar i rostfritt stål och stål
Rostfritt stål väljs ofta när korrosionsbeständighet, hållbarhet och mekanisk hållfasthet är viktiga. Det används ofta i medicinsk utrustning, livsmedelsmaskiner, marina system och industriella sammansättningar.
Jämfört med aluminium kräver rostfritt stål normalt lägre skärhastigheter och mer uppmärksamhet på värme och verktygsslitage. Vissa kvaliteter kan också deformationshärda om skärförhållandena inte kontrolleras.
Kolstål och legeringsstål ger ytterligare hållfasthets- och hårdhetsalternativ. Lämplig sort beror på slitstyrka, värmebehandlingskrav, svetsbehov och driftsförhållanden.
CNC-komponenter i mässing, koppar och titan
Mässing erbjuder god bearbetbarhet och används ofta för kopplingar, kontakter, ventiler och precisionsmekaniska komponenter. Det kan effektivt producera rena ytor och detaljerade funktioner.
Koppar har utmärkt elektrisk och värmeledningsförmåga men kräver noggrann skärning eftersom vissa kvaliteter är relativt mjuka och duktila.
Titan kombinerar hög hållfasthet, låg densitet och korrosionsbeständighet. Dålig värmeledningsförmåga koncentrerar dock värme runt skäreggen, vilket ökar verktygsslitage och bearbetningstid. Det är därför vanligtvis dyrare att bearbeta än aluminium.
CNC-delar av plast för tekniska ändamål
POM, PEEK, PTFE, nylon, polykarbonat och andra tekniska plaster kan också bearbetas till exakta CNC-delar.
Jämfört med metaller kräver plast större uppmärksamhet på skärvärme, klämkraft, termisk expansion och fuktbeteende. För hög värme eller tryck kan deformera komponenten.
CNC-bearbetning av plast är särskilt användbart för funktionella prototyper, isoleringskomponenter, fixturer, lågvolymproduktion och applikationer som kräver kemisk resistens eller låg friktion.
Hur man väljer rätt material för en CNC-del
Materialval bör utgå från faktiska driftskrav. Belastning, temperatur, kemisk exponering, vikt, konduktivitet, slitage och miljöförhållanden bör alla beaktas.
Bearbetbarhet är också viktig. Ett högpresterande material kan öka verktygsslitage och bearbetningstid även om själva råmaterialpriset inte är särskilt högt.
Det bästa materialet är därför inte automatiskt det starkaste alternativet. Det bör ge tillräcklig prestanda utan att öka onödiga tillverkningssvårigheter eller kostnader.
Vilka CNC-bearbetningsprocesser används för delar?
Bearbetningsprocessen beror huvudsakligen på detaljens geometri. CNC-fräsning hanterar prismatiska och komplexa ytor, CNC-svarvning är effektivt för roterande komponenter, medan borrning, gängning och fleraxlig bearbetning kompletterar funktioner som är svåra att producera med en enda grundläggande operation.
CNC-fräsning för komplexa och prismatiska delar
CNC-fräsning använder roterande skärverktyg för att ta bort material från ett stationärt arbetsstycke. Det kan producera plana ytor, fickor, spår, hål, konturer och tredimensionella former.
Treaxlig fräsning är lämplig för många vanliga CNC-detaljer. Fyra- och femaxliga maskiner ger ytterligare åtkomst till vinklade eller flersidiga funktioner.
Att minska ompositioneringen kan också förbättra noggrannheten mellan olika funktioner eftersom fler ytor förblir refererade till samma uppställning.
CNC-svarvning för cylindriska delar
CNC-svarvning roterar arbetsstycket medan ett skärverktyg formar ytter- eller innerdiametern. Det är idealiskt för axlar, bussningar, stift, distanser, gängade delar och liknande roterande komponenter.
Moderna svarvar kan också inkludera roterande verktyg för fräsning, borrning och excenterfunktioner.
För lämpliga delar minskar hanteringen genom att kombinera svarvning och fräsning i en uppställning och kan förbättra uppriktningen mellan funktioner.
Borrning, gängning och gängbearbetning
Borrning används för att skapa hål, medan gängning formar invändiga gängor. Gängfräsning är ett annat alternativ när större diametrar, svårare material eller större processkontroll är inblandade.
Djup och tillgänglighet spelar roll. Ett grunt standardhål kan vara enkelt, medan ett litet, djupt hål kan kräva specialverktyg och noggrann spånborttagning.
Att använda standardhåldiametrar och gängspecifikationer minskar generellt bearbetningskostnaderna och förenklar inspektionen.
Fleraxlig bearbetning för komplexa CNC-komponenter
Fleraxlig bearbetning gör att verktygets eller arbetsstyckets orientering kan ändras under bearbetningen, vilket ger åtkomst till flera ytor utan manuell ompositionering.
Det används ofta för flyg- och rymdkomponenter, medicinska delar, komplexa höljen, impeller och andra geometriskt krävande CNC-komponenter.
De främsta fördelarna är bättre åtkomst, färre uppställningar och förbättrade geometriska relationer mellan funktioner. Programmerings- och utrustningskostnaderna är dock högre, så fleraxlig bearbetning bör användas där det ger ett verkligt tillverkningsvärde.
När flera CNC-processer kombineras
Många CNC-delar kan inte produceras effektivt med bara en process. En svarvad komponent kan kräva borrade tvärhål, frästa plana ytor eller gängade funktioner.
Genom att kombinera operationer kan man minska den sekundära uppställningstiden och förbättra konsistensen. Svarvmaskiner är särskilt användbara när både roterande och prismatiska funktioner måste styras tillsammans.
Processplanen bör baseras på geometri och toleransförhållanden snarare än att tvinga hela detaljen på en enda maskintyp.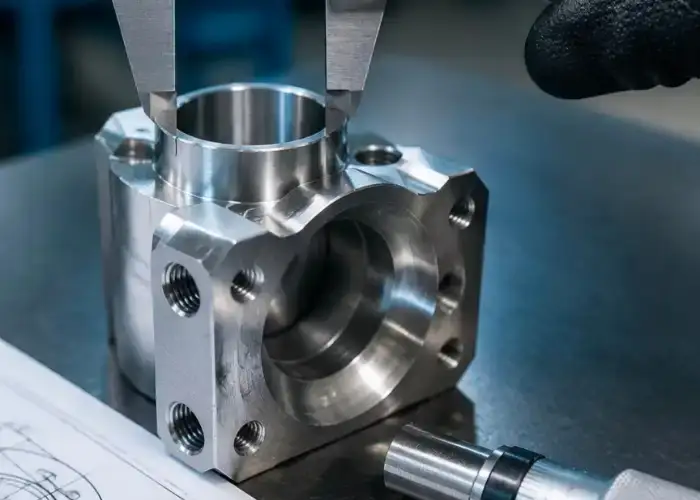
Hur fungerar tillverkningsprocessen för CNC-delar?
Tillverkning av CNC-komponenter följer en kontrollerad sekvens från teknisk granskning till slutlig inspektion. Varje steg bekräftar att design, material, verktyg, uppställning, bearbetning och kvalitetskrav överensstämmer innan produktionen fortskrider.
Steg 1: Granska CAD-modellen och konstruktionsritningen
Tillverkaren börjar med att granska 3D-modellen och den tekniska ritningen.
Kritiska dimensioner, geometriska toleranser, material, gängor, ytfinish, värmebehandling och efterbehandlingskrav identifieras innan programmeringen påbörjas.
Alla tvetydiga eller svåra funktioner bör klargöras tidigt eftersom konstruktionsfrågor som upptäcks efter att bearbetningen påbörjats kan orsaka förseningar och omarbetning.
Steg 2: Bekräfta material-, maskin- och tillverkningsstrategi
Det erforderliga materialet bekräftas, inklusive sort, lagerform och dimensioner.
En lämplig maskin väljs sedan utifrån detaljstorlek, geometri, tolerans och erforderliga axlar.
Tillverkningsstrategin tar också hänsyn till om delen behöver flera operationer, flera inställningar eller sekundära processer.
Steg 3: Planera arbetsupphängning, utgångspunkter och uppställningar
Arbetshållningen måste säkra detaljen samtidigt som viktiga ytor hålls tillgängliga.
Maskinisten fastställer referenspunkter så att dimensioner kan bearbetas och inspekteras utifrån konsekventa referenser.
För komplexa delar är uppställningsplanering särskilt viktig eftersom varje ompositioneringssteg kan påverka toleransförhållandena.
Steg 4: Välj skärverktyg och generera verktygsbanor
Skärverktyg väljs utifrån arbetsstyckets material, geometri och önskad ytkvalitet.
CAM-programvara används sedan för att skapa grovbearbetning, medelfinbearbetning, finbearbetning, borrning och gängning.
De resulterande verktygsbanorna bör minimera onödig rörelse samtidigt som säkra frigångar och stabilt verktygsingrepp bibehålls.
Steg 5: Maskinbearbeta och inspektera den första delen
Den första delen produceras under kontrollerade förhållanden för att verifiera hela processen.
Kritiska dimensioner mäts med lämplig inspektionsutrustning. Verktygsslitage, vibrationer, spånbildning och ytbeskaffenhet utvärderas också.
Små dimensionsavvikelser kan korrigeras med verktygsoffset. Större problem kan kräva ändringar i programmet, skärparametrarna eller arbetsstyckets fasthållning.
Steg 6: Justera processen och kör produktionen
När den första delen är godkänd kan bearbetningen gå över i produktion.
Verktygsbytesintervall, inspektionsfrekvens och regler för offsetkorrigering kan standardiseras för upprepade batcher.
Processtabilitet är viktig eftersom temperatur, verktygsslitage och materialvariationer gradvis kan påverka delens dimensioner.
Steg 7: Applicera ytbehandling och slutför slutinspektionen
Efter bearbetning kan delar behöva anodisering, plätering, polering, blästring, målning eller andra efterbehandlingsåtgärder.
Kritiska dimensioner kan behöva kontrolleras igen efter ytbehandling eftersom beläggningar kan påverka ytans storlek och passform.
Slutinspektionen bekräftar att de färdiga CNC-delarna uppfyller ritnings-, kosmetiska och funktionella krav före leverans.
Vilka ytbehandlingar används för CNC-delar?
Ytbehandling kan förbättra korrosionsbeständighet, slitageprestanda, utseende, elektriskt beteende eller ytstruktur. Rätt behandling beror på basmaterial, driftsmiljö, dimensionskrav och CNC-delens avsedda funktion.
Bearbetad finish
En nybearbetad yta behåller verktygsmärkena som skapats under CNC-skärning.
Det är ofta lämpligt för interna komponenter och funktionella prototyper där utseendet inte är avgörande.
Att undvika sekundär efterbehandling kan minska kostnader och ledtider, särskilt när bearbetningsytan redan uppfyller funktionella krav.
Anodisering och kemisk konverteringsbeläggning
Anodisering används ofta på CNC-delar i aluminium för att förbättra korrosionsbeständighet och ythårdhet samtidigt som det ger dekorativa färgalternativ.
Kemiska konverteringsbeläggningar ger korrosionsskydd och kan bibehålla elektrisk ledningsförmåga mer effektivt än konventionell anodisering i vissa tillämpningar.
Eftersom beläggningar ger mätbar tjocklek bör man beakta täta dimensioner vid bearbetning.
Pärlblästring och polering
Pärlblästring skapar en jämn matt textur och kan minska det visuella intrycket av mindre bearbetningsmärken.
Polering ger en jämnare eller mer reflekterande yta och kan användas för kosmetiska ändamål, rengöringsändamål eller friktionsrelaterade behov.
Båda behandlingarna kan påverka kanter och dimensioner om de tillämpas aggressivt, så kritiska funktioner bör skyddas vid behov.
Plätering, målning och pulverlackering
Plätering kan förbättra slitage, korrosionsbeständighet, konduktivitet eller utseende beroende på beläggningsmaterialet.
Målning och pulverlackering ger ett brett utbud av färgalternativ och miljöskydd.
Beläggningstjockleken måste beaktas på gängade ytor, passningar och andra dimensionskänsliga områden.
Hur man väljer rätt ytbehandling för en CNC-del
Valet av finish bör börja med funktion snarare än enbart utseende.
Delar som utsätts för korrosion kan kräva skyddande behandling, medan glidande komponenter kan behöva slitage- eller friktionskontroll.
För kosmetiska delar kan textur och färgkonsistens vara viktigare. Den valda ytbehandlingen bör alltid vara kompatibel med underlaget och toleranskraven.
Vad avgör kvaliteten på CNC-delar?
CNC-detaljernas kvalitet beror på hela processen, inklusive maskinens skick, skärparametrar, verktygsslitage, arbetsstyckets fasthållning, materialstabilitet, finbearbetning och inspektion. Tillförlitlig kvalitet kommer från att kontrollera variationer snarare än att bara förlita sig på maskinens nominella noggrannhet.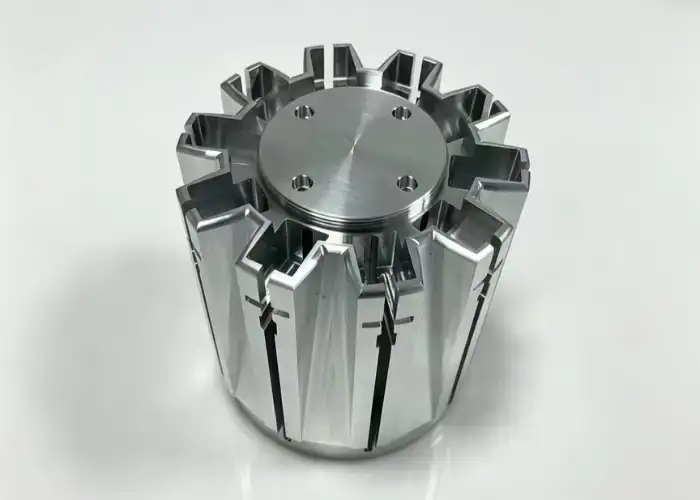
Dimensionsnoggrannhet och toleranskontroll
Dimensionsnoggrannheten beror på maskinens positionering, skärkrafter, temperatur, verktygets skick och uppställning.
Snäva toleranser kräver vanligtvis fler finbearbetningar och mer detaljerad inspektion.
En kompetent process bör upprepade gånger producera dimensioner inom toleransen snarare än att producera en korrekt detalj enbart genom justering.
Ytfinish och gradkontroll
Ytkvaliteten påverkas av skärarens skick, spindelhastighet, matningshastighet, översteg, verktygsbanans riktning och maskinens styvhet.
Grader kan störa montering, tätning, gängor och kosmetiskt utseende.
Avgradning bör ta bort oönskade kanter utan att skada kritiska dimensioner eller avsiktligt vassa detaljer.
Verktygsslitage och skärparameterstabilitet
Allt eftersom skärverktygen slits förändras den effektiva skärgeometrin.
Detta kan gradvis påverka dimensioner och ytfinish även när själva CNC-programmet förblir oförändrat.
Produktionsprocesser bör därför inkludera övervakning av verktygens livslängd och utbyteskriterier för kritiska operationer.
Arbetshållning och repeterbarhet av uppställning
Fixturen måste hålla varje del i en repeterbar position samtidigt som den motstår skärkrafter.
För mycket fastspänning kan förvränga tunna komponenter, medan otillräcklig fastspänning kan tillåta rörelse eller vibrationer.
Repeterbar arbetshållning blir särskilt viktig när anpassade CNC-delar tillverkas i flera produktionsbatcher.
Första artikeln och inspektion under bearbetning
Första artikelinspektionen verifierar den ursprungliga produktionsdelen innan en större sats fortsätter.
Under produktionen kan utvalda kritiska funktioner mätas regelbundet för att upptäcka dimensionstrender.
Denna metod möjliggör korrigeringar innan verktygsslitage eller processvariationer resulterar i en full sats av avvikande delar.
CMM, ytjämnhet och slutlig inspektion
Komplexa geometriska toleranser kan kräva koordinatmätmaskiner, optisk utrustning eller specialiserade givare.
Ytjämnhet kan mätas när ritningen specificerar ett numeriskt krav på ytfinish.
Slutinspektionen kombinerar dimensionsverifiering med visuella kontroller och dokumentationskontroller för att bekräfta att de färdiga delarna uppfyller kundens krav.
Anpassade CNC-delar och engångs-CNC-delar
CNC-bearbetning är särskilt lämplig för specialtillverkning och engångsproduktion eftersom delar kan tillverkas direkt från tekniska data utan dedikerade formar. Detta gör att konstruktioner kan testas, revideras och produceras i små kvantiteter med relativt låg verktygsåtgång.
Engångs CNC-delar för prototyper och validering
Engångs-CNC-delar används ofta för funktionstestning, monteringsvalidering, tekniska tester och ersättningstillämpningar.
Att producera en enda del i det avsedda slutmaterialet gör det möjligt för ingenjörer att utvärdera verklig styrka, passform, termiskt beteende och prestanda.
Detta ger mer användbar teknisk feedback än en visuell prototyp när komponenten måste fungera mekaniskt.
Anpassade CNC-delar för lågvolymsproduktion
CNC-produktion i låg volym är användbar när efterfrågan inte motiverar formsprutning, gjutning eller andra dedikerade verktyg.
Samma bearbetningsprogram kan återanvändas i små serier, medan fixturer kan förbättras allt eftersom produktionen blir stabilare.
Detta ger flexibilitet för produkter med förändrad efterfrågan eller frekventa designrevideringar.
Att gå från prototyp till upprepad produktion
Efter prototypgodkännande kan tillverkare optimera verktygsbanor, fixturer, verktyg och inspektionsmetoder för upprepad produktion.
Funktioner som var dyra eller instabila under prototypbearbetningen kan också granskas innan produktionsvolymerna ökar.
Denna övergång bidrar till att minska cykeltiden samtidigt som de godkända dimensionerna och funktionskraven bibehålls.
När dedikerade armaturer blir kostnadseffektiva
Enkla prototyper kan ofta använda standardskruvstycken, mjuka käftar eller modulär arbetsuppspänning.
Allt eftersom produktionsmängden ökar kan dedikerade fixturer minska laddningstiden och förbättra repeterbarheten för positioneringen.
Investeringen i fixturer blir lönsam när minskningen av uppställningstid och processvariationer kompenserar för den initiala kostnaden.
Vad påverkar tillverkningskostnaden för CNC-delar?
Kostnaden för CNC-komponenter styrs huvudsakligen av material, bearbetningstid, komplexitet, tolerans, uppställningskrav, ytbehandling, kvantitet och inspektion. Den billigaste designen är vanligtvis den som uppfyller funktionella krav utan att introducera onödiga tillverkningssvårigheter.
Materialtyp och lagerstorlek
Materialpriset påverkar kostnaden direkt, men även bearbetbarheten spelar roll.
Titan kan kräva långsammare skärning och fler verktygsbyten än aluminium, medan överdimensionerat material skapar ytterligare materialavverkning.
Att välja materialdimensioner nära den färdiga geometrin kan minska både materialspill och bearbetningstid.
Delgeometri och bearbetningskomplexitet
Komplexa funktioner kräver generellt mer programmering, mindre verktyg, långsammare skärning eller ytterligare inställningar.
Djupa fickor, tunna väggar, små radier och svåråtkomlighet för verktyg är vanliga kostnadsdrivare.
Att förenkla icke-kritisk geometri kan ofta minska bearbetningstiden avsevärt.
Tolerans- och ytbehandlingskrav
Snäva toleranser kan kräva ytterligare mätningar, mer frekventa mätningar, kontrollerade miljöer och inspektionsutrustning med högre precision.
Mycket fina ytfinisher kan också öka bearbetnings- och sekundärbearbetningstiden.
Specifikationerna bör därför återspegla faktiska funktionella behov.
Antal uppställningar och verktygsbyten
Varje uppställning ökar maskinens stilleståndstid och introducerar ytterligare ett positioneringssteg.
Delar som kräver bearbetning från många riktningar kostar generellt mer om inte fleraxlig utrustning kan minska ompositioneringen.
Att minska onödiga verktygsbyten kan också förbättra cykeleffektiviteten.
Produktionsmängd och inspektionskrav
Engångs-CNC-detaljer har högre installationskostnad per komponent eftersom programmering och förberedelse är utspridd över endast en enhet.
Allt eftersom kvantiteten ökar fördelas installationskostnaden över fler delar, även om verktygsslitage och inspektionskrav blir viktigare.
Omfattande inspektionsdokumentation kan också öka kostnaden, särskilt när varje dimension måste registreras.
Hur man minskar kostnaden utan att offra kvaliteten på komponenterna
Kostnadsreduktioner bör fokusera på att eliminera onödigt tillverkningsarbete snarare än att sänka den funktionella kvaliteten.
Genom att använda praktiska toleranser, större hörnradier, standardgängor, tillgängliga funktioner, vanliga material och färre uppställningsmöjligheter kan tillverkningseffektiviteten avsevärt förbättras.
Tidig kommunikation med tillverkaren kan identifiera dessa möjligheter innan designen är slutförd.
Hur man väljer en tillverkare av CNC-delar
En kompetent tillverkare av CNC-komponenter bör kombinera lämplig utrustning med materialkunskap, processteknik, inspektionskapacitet, pålitlig kommunikation och produktionsflexibilitet. Målet är inte bara att bearbeta en acceptabel detalj, utan att konsekvent reproducera den erforderliga kvaliteten.
Bearbetningsutrustning och processkapacitet
Tillverkaren bör ha maskiner som är anpassade till de erforderliga komponenternas storlek och geometri.
Treaxlig fräsning kan räcka för standarddetaljer, medan femaxlig bearbetning eller svarvutrustning kan vara mer lämplig för komplexa konstruktioner.
Maskinkapaciteten bör matcha projektet snarare än att bara vara tekniskt avancerad.
Material- och toleransupplevelse
Olika material kräver olika bearbetningsstrategier.
Erfarenhet av aluminium översätts inte automatiskt till titan, rostfritt stål, PEEK eller tunnväggiga plaster.
En leverantör som är bekant med det erforderliga materialet och toleransintervallet kan vanligtvis identifiera tillverkningsrisker tidigare.
Kvalitetskontroll och inspektionskapacitet
Inspektionsutrustningen ska uppfylla ritningskraven.
Skjutmått och mikrometrar kan vara tillräckliga för grundläggande dimensioner, medan geometriska toleranser kan kräva CMM-inspektion eller specialiserade mått.
En dokumenterad kvalitetsprocess stöder också konsekvent upprepad produktion.
Ledtid och produktionsflexibilitet
Tillförlitlig ledtid beror på materialtillgänglighet, bearbetningskomplexitet, ytbehandling och inspektion.
En tillverkare som kan stödja prototyper, engångs-CNC-delar och lågvolymproduktion gör det enklare att upprätthålla kontinuitet allt eftersom projektet utvecklas.
Produktionsflexibilitet är särskilt värdefullt när kvantiteter eller konstruktioner ändras.
Teknisk kommunikation och designstöd
Tydlig kommunikation kan förhindra många tillverkningsproblem innan produktionen startar.
En kompetent leverantör bör kunna identifiera svåra toleranser, otillgängliga egenskaper, tunna väggar, ovanliga material eller konflikter med ytbehandling.
Praktisk feedback från design för tillverkning kan minska både kostnader och tekniska risker utan att ändra delens avsedda funktion.
Vanliga frågor
Behöver CNC-delar alltid en teknisk ritning?
Inte alltid. En 3D-modell kan vara tillräcklig för grundläggande geometri, men en ritning rekommenderas när detaljen har kritiska toleranser, gängor, ytbehandlingar, geometriska kontroller eller inspektionskrav som inte kan kommuniceras tydligt genom enbart modellen.
Kan CNC-delar tillverkas utan ytbehandling?
Ja. Många funktionella delar används i befintligt skick när korrosionsbeständighet, utseende eller speciella ytegenskaper inte krävs. Att eliminera onödig efterbehandling kan minska både kostnader och ledtider.
När ska en engångs CNC-del använda en dedikerad fixtur?
De flesta engångsdetaljer kräver inte dedikerade fixturer såvida inte geometrin är svår att hålla eller toleransförhållandena kräver noggrant kontrollerad positionering. Standard arbetsuppspänning är vanligtvis mer ekonomiskt för prototypkvantiteter.
Hur tidigt bör en tillverkare av CNC-delar granska designen?
Helst bör tillverkaren granska konstruktionen innan den släpps för produktion. Tidig feedback kan identifiera svåra toleranser, otillgängliga funktioner, materialproblem och onödig bearbetningskomplexitet, samtidigt som ändringar fortfarande är billiga.
Slutsats
CNC-komponenttillverkning kombinerar design, materialval, bearbetningsstrategi, arbetsupphängning, finjustering och inspektion i en kontrollerad process. Tillförlitlig precision kommer från att hantera dessa faktorer tillsammans snarare än att bara förlita sig på maskinens noggrannhet. Praktiska toleranser, tillgängliga funktioner, lämpliga material, stabila uppställningar och lämplig inspektion kan förbättra komponentkvaliteten samtidigt som tillverkningskostnader och produktionsrisker minskas.
På TiRapid erbjuder vi precisions-CNC-bearbetning och tillverkningstjänster för prototyper, specialanpassade CNC-delar, engångskomponenter och lågvolymsproduktion. Vårt team stödjer metaller och tekniska plaster med praktisk processplanering, kontrollerad bearbetning, ytbehandling och dimensionsinspektion för att hjälpa till att leverera pålitliga delar för krävande tekniska applikationer.
















