
Ett fäste kan behöva en böjd kant för att klara en intilliggande komponent. Ett hölje kan kräva en noggrant formad innervägg, medan en form behöver en kontinuerlig yta som definierar den färdiga produkten. Profilfräsning producerar dessa egenskaper genom att styra en roterande fräs längs en programmerad kontur.
För produktingenjörer och inköpare hjälper förståelsen av processen till att koppla en ritning till en genomförbar tillverkningsplan. Den här guiden förklarar de viktigaste metoderna, verktygen, tillämpningarna och designbesluten, inklusive vad som påverkar noggrannheten och vad man ska specificera när man begär en offert.
Vad är profilfräsning?
Profilfräsning är en bearbetningsoperation som avlägsnar material längs en definierad kontur för att skapa eller färdigställa en dels form. Den kan producera yttre gränser, innerväggar och böjda ytor. Vid CNC-bearbetning positionerar koordinerade maskinrörelser skäraren så att dess skäreggar genererar den erforderliga geometrin.
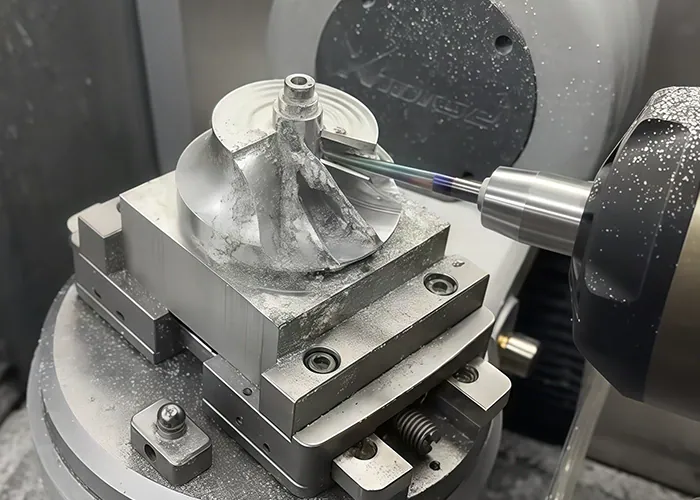
Hur skäraren följer geometrin
CAM-programvara beräknar skärarens position i förhållande till den önskade formen, med hänsyn till dess diameter och skärgeometri. Vid sidoskärning följer verktygscentrum en bana som är förskjuten från den färdiga gränsen. CAM-systemet eller maskinstyrningen tillämpar lämplig skärkompensering.
Den offseten gör att skäreggen kan generera den specificerade profilen. En felaktig verktygsdiameter eller kompensationsinställning kan förskjuta den färdiga väggen från sin avsedda position.
Profilfräsning är en operation som utförs på en lämplig fräsmaskin. Den kräver inte alltid en dedikerad maskin som kallas profilfräs.
Profilfräsning kontra fickfräsning och planfräsning
Dessa operationer behandlar olika funktioner och förekommer ofta i samma bearbetningsprogram.
| Drift | Huvudmål | Typiskt drag |
| Profilfräsning | Generera eller färdigställa en definierad kontur | Böjd ytterkant, innervägg eller skulpterad yta |
| Fickfräsning | Klart material inom ett begränsat område | Urtag eller hålrum |
| Ansiktsfräsning | Skapa en bred plan yta | Överyta eller referensyta |
För ett hölje kan verkstaden först bearbeta ämnet, rensa håligheten och sedan finjustera väggarna med en konturverktygsbana. Att beskriva en funktion som invändig innebär inte automatiskt att varje operation på den fårfräsas.
Vilka är de viktigaste typerna av profilfräsning?
En användbar åtskillnad är mellan plana konturer, konturer bearbetade på olika djup och kontinuerligt varierande ytor. Dessa beskrivs vanligtvis som 2D-, 2.5D- och 3D-arbete. Maskinaxlarnas antal är en separat faktor som beror på verktygsåtkomst och de orienteringar som krävs.
2D- och 2.5D-profilfräsning
I en typisk 2D-konturoperation följer skäraren en plan kontur på ett valt djup. Genom att upprepa den konturen på successiva djup kan maskinen finbearbeta en högre vägg eller såga runt en platta.
Termen 2.5D beskriver vanligtvis delar och strategier med plana egenskaper på olika nivåer. Monteringsplattor, stegfästen och många inkapslingsegenskaper faller inom denna kategori. Deras konturer kan inkludera kurvor utan att kräva en fri ytformad verktygsbana.
3D-profilfräsning
Tredimensionell profilering genererar ytor vars form varierar över detaljen, såsom en forminsats eller en blandad övergång. Verktygsbanan måste ta hänsyn till ytans lutning, lokal krökning och skärarens kontaktpunkt.
CAM-strategier kan följa successiva höjdnivåer eller korsa ytan i andra mönster. Branta och grunda områden kan dra nytta av olika banor, eftersom enhetliga avstånd i programmet inte nödvändigtvis producerar enhetlig ytstruktur över förändrade sluttningar.
När fleraxlig bearbetning behövs
En 3-axlig maskin kan producera många krökta ytor när verktyget kan nå dem från en fast orientering. Ytterligare roterande axlar hjälper till när skäraren behöver åtkomst till vinklade ytor eller när lutning förbättrar frigången.
Indexerad bearbetning omorienterar detaljen mellan skäroperationer. Samtidig fleraxlig bearbetning ändrar den relativa orienteringen under skärningen. Båda metoderna kan minska ompositioneringen, men valet bör följa geometrin och uppställningskraven.
Hur fungerar profilfräsningsprocessen?
Processen börjar med detaljgeometri och godkännandekrav och fortsätter sedan med programmering, uppställning, materialborttagning och inspektion. Grovbearbetning fastställer formen, medan efterföljande operationer förbereder och färdigställer den önskade profilen. Antalet steg beror på lagerets skick och de funktioner som tillverkas.

Granska CAD-modellen och planera verktygsbanorna
Modellen definierar nominell geometri. Ritningen identifierar dimensioner, referensvärden, toleranser och ytkrav. Att granska båda hjälper tillverkaren att skilja funktionella gränssnitt från ytor som har större designfrihet.
Programmeraren väljer bearbetningsgränser, in- och utgångsplatser och områden som kräver mindre verktyg. Simulering hjälper till att identifiera kollisioner, oskuret material och oväntade rörelser innan programmet når maskinen.
Om en finbearbetning följer efter grovbearbetning måste programmet bevara tillräckligt med material för rengöring utan att lämna tunga, ojämna sektioner för finbearbetningsfräsen.
Välj verktyg och ställ in arbetsstycket
Verktygs- och fixturval utvecklas tillsammans. Fräsen behöver utrymme runt den önskade konturen, medan arbetsstycket måste förbli stödt under hela operationen.
Extern profilering förtjänar särskild uppmärksamhet när den separerar en del från dess omgivande material. Uppställningen kan använda flikar, offermaterial eller annan hållaranordning för att hålla kvar komponenten säkert tills skärningen är klar. Senare operationer måste ta hänsyn till eventuellt material som finns kvar för fasthållning.
Grovbearbetning, halvfinbearbetning och finbearbetning av profilen
Grovbearbetning avlägsnar effektivt överflödigt material. Vid halvfinbearbetning förfinas formen där det behövs och den återstående tilläggssållen jämnas ut. Restbearbetning använder ett lämpligt mindre verktyg för att avlägsna material som en större fräs inte skulle kunna nå.
Finbearbetning ger konstruktionen de dimensioner och det ytliga skick som krävs. Enkla profiler kan behöva endast en grovbearbetning följt av finbearbetning, medan komplexa ytor kan kräva ytterligare steg. Polering eller andra finbearbetningsåtgärder specificeras separat när den frästa ytan inte uppfyller applikationskraven.
Avgrada och inspektera den färdiga delen
Efter bearbetning avlägsnas grader utan att skada funktionella kanter. Delen rengörs och kontrolleras mot ritningen.
Inspektionen bör följa de angivna referensreferenserna och acceptanskriterierna. En visuellt slät yta kan fortfarande ha fel form, så utseendet ensamt kan inte avgöra om en profil är acceptabel.
Vilka skärverktyg och material används?
Planfräsar, rundspinnfräsar och hörnradiefräsar täcker många profileringsuppgifter i metaller och tekniska plaster. Vanliga arbetsstycksmaterial inkluderar aluminium, stål, rostfritt stål och titan. Lämpligt verktyg beror på materialsort, lokal geometri och önskad räckvidd.
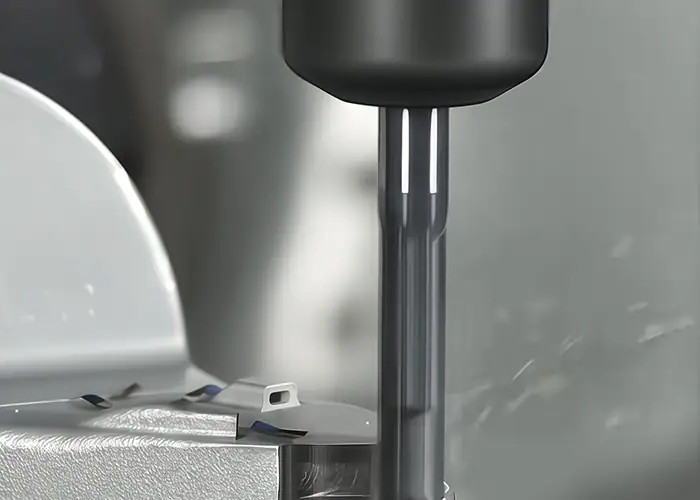
Planfräsar, kulspetsfräsar och hörnradiefräsar
| Verktyget | Allmänt bruk | Urvalsövervägande |
| Platt pinnfräs | Raka väggar, plana konturer och tillgängliga steg | Diametern måste passa invändiga radier och tillgängligt utrymme |
| Kulnos pinnfräs | Blandade ytor och böjda profiler | Kontaktposition och passavstånd påverkar finishen |
| Hörnradie pinnfräs | Grov- och finbearbetningskompatibla ytor | Verktygets hörnradie måste passa den modellerade geometrin |
| Specialiserad underskärare | Försänkta områden som inte är åtkomliga för vanliga verktyg | Hals-, skaft- och hållarspel måste kontrolleras |
Med en kulspetsfräs blir skärhastigheten mycket låg nära verktygscentrum. Verktygsorientering och kontaktläge spelar därför roll, särskilt vid fin ytbehandling. Att enbart välja en kulspetsfräs garanterar inte ett jämnt resultat.
Verktygsdiameter, räckvidd och skärgeometri
Ett större verktyg kan erbjuda större styvhet, men det måste passa den minsta detaljen det ska bearbeta. Ett mindre verktyg når trångare områden på bekostnad av styvhet och materialavverkningskapacitet.
Använd endast den räckvidd som behövs för åtkomst. Långa verktyg och onödig spånlängd kan göra skärsystemet mer flexibelt. Hållarens utrymme måste också beaktas. En skäregg som når funktionen är otillräcklig om hållaren kolliderar med detaljen.
Materialöverväganden för metaller och plaster
Aluminiumlegeringar möjliggör ofta produktiv fräsning, även om spånvidhäftning och spånavgång behöver uppmärksamhet. Stål och rostfria stål kräver verktygs- och skärförhållanden som är lämpliga för deras kvalitet och skick. Titanlegeringar ställer särskilda krav på värmehantering och högsta möjliga hållbarhet.
Tekniska plaster medför olika problem, inklusive klämförvrängning, värme och dimensionsstabilitet. Fyllda kvaliteter kan också vara slipande. Materialvalet bör börja med detaljens servicekrav, följt av en bearbetningsplan som är lämplig för det specificerade materialet. Kylning, smörjning och spånborttagning bör matcha materialet och verktyget. En enda kylvätskemetod är inte lämplig för alla tillämpningar.
Vad påverkar profilfräsningsnoggrannhet och ytjämnhet?
Noggrannheten beror på det kombinerade beteendet hos maskinen, skäraren, fixturen och arbetsstycket. Ytjämnheten återspeglar även skärförhållandena och avståndet och riktningen för verktygsrörelserna. Tillförlitliga resultat kräver kontroll över dessa faktorer och en mätmetod som är anpassad till ritningen.
Verktygsnedböjning, vibrationer och maskinrörelser
Skärkrafter kan böja verktyget bort från sin avsedda position. Längs en hög vägg kan detta orsaka konisk konstruktion eller ett förändrat dimensionsfel. Runout skapar ojämn belastning mellan skäreggar, medan vibrationer kan lämna synliga mönster och accelerera slitage.
Verktygsingreppet ökar ofta i ett invändigt hörn. Ett snitt som löper jämnt längs en rak sektion kan bli instabilt när skäret går in i radien. Justering av ansats, ingrepp eller lokal matning kan åtgärda den förändringen i belastning.
Maskinrörelsen spelar också roll vid riktningsändringar. Axelpositioneringsfel och begränsningar i att följa en kommenderad bana kan påverka konturen, särskilt vid snäva övergångar. Utjämning av verktygsbanan och lämplig matningskontroll hjälper maskinen att följa geometrin utan abrupta förändringar.
Arbetshållning, delstyvhet och termiska effekter
En tunn vägg kan böja sig under skärning och fjädra tillbaka efteråt. En detalj kan också mätas korrekt medan den är fastspänd men röra sig när den släpps om fixturen har förvrängt den.
Bearbetningssekvensen är viktig eftersom borttagning av material förändrar styvheten och kan frigöra kvarvarande spänningar. Temperaturförändringar under produktion och mätning kan ytterligare påverka dimensionerna. Inspektionsuppställningen bör representera det specificerade acceptansvillkoret, inklusive eventuella nödvändiga begränsningar.
Skärparametrar och finbearbetningsbanor
Matning, skärhastighet och ingrepp måste passa verktyget och materialet. Alltför lätt skärning kan orsaka friktion, medan överdriven belastning ökar krafterna och risken för skador.
Under ytbehandling lämnar intilliggande passeringar små åsar som kallas kammusslor. Deras storlek beror på verktygsgeometri, ytkrökning och banavstånd. Att minska avståndet kan förbättra den geometriska ytan, men det ökar också bearbetningstiden och kan inte ta bort vibrationer som orsakas av en instabil uppställning.
Medfräsning och konventionell fräsning förändrar spånbildning och kraftriktning. Medfräsning används ofta i lämpliga CNC-uppställningar, men valet beror också på maskinens skick, arbetsstyckets uppspänning och skärsituationen.
Verifiering av dimensioner, profiler och ytkvalitet
Dimensionella mätningar fastställer storlekar och avstånd. Profilinspektion utvärderar formen i förhållande till dess specificerade krav, inklusive referensvärden där så är tillämpligt. Ytjämnhet beskriver textur i olika skalor. Dessa kontroller besvarar olika frågor.
Tillgängliga dimensioner kan kontrolleras med lämpliga givare eller mätinstrument. Komplexa profiler kan kräva koordinatmätning eller optiska metoder, medan ytjämnheter kräver en lämplig ytmätningsmetod. Mätosäkerheten måste vara lämplig för det krav som bedöms.
TiRapid kan kontrollera bearbetningsfel inom 0.01 mm på lämpliga egenskaper, med tillämpliga geometri- och acceptanskrav fastställda under ritningsgranskningen. För en profilkritisk del, identifiera de ytor som kräver denna kontroll och definiera hur de ska mätas.
Var används profilfräsning?
Profilfräsning används överallt där en komponent behöver en kontrollerad kontur eller formad yta. Typiska tillämpningar inkluderar formverktyg, konstruktionsfästen, utrustningshöljen och precisionsfixturer. Dess värde kommer från att producera geometri som stöder en specifik passform, ett fritt utrymme eller en formningsfunktion.
Form- och formytor
Forminsatser och formkomponenter kan innehålla böjda väggar, blandade övergångar och formade ytor som överför geometri till en annan produkt. Fräsning etablerar dessa egenskaper, med ytterligare efterbehandling vald enligt önskat yttillstånd.
En viktig planeringsfråga är hur angränsande områden möts. En jämn övergång mellan ytor kan vara lika viktig som utseendet på ett enskilt verktygsbanaområde.
Flyg- och fordonskomponenter
Konstruktionsfästen och höljen kombinerar ofta formade avgränsningar med monterings- eller placeringsfunktioner. Profilering skapar utrymme runt angränsande komponenter och formar konturer som specificeras av den strukturella konstruktionen.
För lättviktsdelar kan materialborttagning lämna tunna sektioner som behöver noggrant stöd. Tillverkningsplanen måste bevara sambandet mellan den färdiga konturen och de gränssnitt som används under monteringen.
Reservdelar till automation, medicin och precisionsutrustning
Automationsutrustning använder specialanpassade plattor, gripdon och fixturer vars konturer matchar arbetsstycket eller den omgivande mekanismen. I precisionsinstrument och medicinsk utrustning kan formade höljen och komponentgränssnitt fungera som liknande passforms- och spelrumsfunktioner.
Ansökan fastställer ytterligare krav såsom materialdokumentation, rengöring eller ytbehandling. Dessa krav bör inkluderas i offerten, eftersom framtagandet av skisserna bara är en del av leveransen av den färdiga komponenten.
Vilka är fördelarna och begränsningarna med profilfräsning?
Profilfräsning erbjuder flexibel formgenerering och en repeterbar programmerad process. Dess praktiska begränsningar kommer från åtkomst till fräsar, lokal geometri, uppställningsstabilitet och det arbete som krävs för att uppfylla specifikationen. Att utvärdera dessa förhållanden hjälper till att avgöra om det är ett ekonomiskt tillverkningsval.
Flexibel geometri och repeterbar produktion
Verktygsbanor kan uppdateras när designen ändras, vilket stöder prototyputveckling och anpassade komponenter. Etablerade program och fixturer kan också återanvändas för upprepad produktion när revisions- och tillverkningskraven förblir oförändrade.
Repeterbarheten beror fortfarande på hantering av verktygets skick, offset, lagervariationer och inspektion. Återanvändning av ett program eliminerar inte processkontroller mellan batcher.
Verktygsåtkomst, invändiga hörn och djupgående funktioner
En vanlig roterande pinnfräs lämnar en radie i ett invändigt hörn i skärplanet. Att minska radien kräver en mindre fräs, vilket kan göra en djup funktion svårare att bearbeta.
Vissa underskärningar kan nås med specialverktyg eller en annan orientering. Helt blockerade områden kan istället kräva en designändring eller en annan process. Ett funktionellt nödvändigt inre skarpt hörn kan till exempel kräva gnistgnist på ett lämpligt ledande material, beroende på åtkomst och geometri.
Programmering, bearbetningstid och kostnad
Kostnaden ökar när funktioner kräver omfattande verktygsbanautveckling, ytterligare inställningar eller långvarig efterbehandling. Små verktyg, svåråtkomliga ytor och detaljerad inspektion kan också lägga till arbete utöver vad detaljens totala storlek antyder.
För en enkel plan profil kan laser- eller vattenskärning vara värda att jämföra om deras eggkvalitet och dimensionsförmåga uppfyller kraven. Fräsning blir mer relevant när detaljen också behöver kontrollerade väggar, steg, maskinbearbetade gränssnitt eller böjda ytor.
Hur kan man designa och specificera delar för profilfräsning?
Utforma för tillgänglig skärning, stabilt stöd och tydligt definierade funktionskrav. Ge leverantören tillräckligt med information för att utvärdera hela detaljen, inklusive ytbehandling och inspektion. Tidig förtydligande av svåra funktioner hjälper till att undvika onödigt bearbetningsarbete och offertändringar.
Förbättra verktygsåtkomst och stöd för tunna funktioner
Tillåt generösa inre radier där monteringen tillåter det. För ett innerhörn kan det göra ingreppsändringen lättare att hantera om man lämnar utrymme bortom den valda fräsradien. Kom överens om den faktiska radien under tillverkningsbarhetsgranskningen snarare än att välja den isolerat.
Minska onödigt djup i smala konstruktioner och skapa områden som kan hållas utan att skada de färdiga ytorna. Om tunna sektioner är nödvändiga, diskutera tillfälligt stöd eller en bearbetningssekvens som behåller omgivande material till senare operationer.
Tänk dig en täckplatta som måste passa in i ett hölje. En liten avlastning i ett icke-funktionellt hörn kan ge utrymme för den anslutna delen samtidigt som det möjliggör en mer praktisk fräs. Konstruktören bör verifiera att ändringen bevarar positioneringskontakt, tätning och omgivande väggstyrka.
Specificera funktionella toleranser och ytkrav
Identifiera vilka konturer som lokaliserar en kontaktdel, ger utrymme eller definierar en tätningsgräns. Tillämpa krav enligt dessa funktioner, med hjälp av tydliga referenser och lämpliga allmänna toleranser på andra ställen.
Om en beläggning eller annan behandling påverkar en kritisk passform, ange om acceptansmåtten gäller före eller efter den processen. Specificera kantbrott där det behövs så att gradning inte ändrar en funktionell gräns.
För en synlig yta, skilj mellan kosmetiska förväntningar och uppmätt ytjämnhet. Ett numeriskt texturkrav ensamt kanske inte beskriver acceptabla verktygsmärken eller deras riktning.
Förbered en tydlig offertförfrågan för TiRapid
En användbar offertförfrågan inkluderar:
- Den aktuella CAD-modellen och ritningsrevisionen.
- Materialkvalitet och eventuellt erforderligt lagerskick.
- Prototyp-, batch- eller förväntade återkommande orderkvantiteter.
- Kritiska dimensioner, referensreferenser och ytkrav.
- Ytbehandling, inspektionsprotokoll och leveransförväntningar.
Markera områden där designändringar är acceptabla. TiRapid kan sedan diskutera den föreslagna bearbetningsmetoden mot de krav som måste förbli oförändrade. När du jämför offerter, kontrollera att varje offert täcker samma omfattning av ritningsrevision, efterbehandling och verifiering.
Vanliga frågor
Är profilfräsning samma sak som konturfräsning?
Termerna överlappar ofta varandra när man beskriver bearbetning längs en definierad form. I CAM-programvara identifierar dock ett kommando som 2D-kontur eller 3D-kontur en specifik strategi. Bekräfta geometrin och verktygsbanan som diskuteras snarare än att förlita sig enbart på namnet.
Kan profilfräsning producera skarpa invändiga hörn?
En vanlig pinnfräs kan inte skapa ett perfekt skarpt invändigt hörn i skärplanet. Ange den största radien som monteringen tillåter, eller diskutera en hörnavlastning eller lämplig sekundär operation när konstruktionen kräver en skarpare funktion.
Kräver profilfräsning alltid en 5-axlig maskin?
Nej. En 3-axlig maskin kan producera många plana konturer och tillgängliga krökta ytor. Ytterligare axlar blir användbara när de förbättrar verktygsåtkomst, orientering eller antalet uppställningar som behövs för detaljen.
Slutsats
Profilfräsning skapar gränser och formade ytor som gör att delar kan passa, röra sig eller forma andra produkter. Framgångsrika resultat beror på att välja verktyg och bearbetningsstrategier som passar geometrin, och sedan kontrollera och verifiera de funktioner som är viktiga för applikationen.
Skicka modell, ritning och produktionskrav till TiRapid inför ditt nästa projekt . En fokuserad granskning av kritiska konturer, ytkrav och inspektionsbehov ger en tydlig utgångspunkt för bearbetningsplanering och en användbar offert.
















