
CNC-bearbetning kontra formsprutning jämför två fundamentalt olika sätt att tillverka delar. CNC-bearbetning avlägsnar material från massivt material med datorstyrda skärverktyg, medan formsprutning smälter plast och tvingar in den i en formkavitet. CNC-bearbetning är generellt bättre för prototyper, lågvolymproduktion, snäva toleranser, snabba designändringar och brett materialval. Formsprutning blir mer attraktivt när en färdig plastdesign måste produceras i stora mängder till en låg enhetskostnad.
Den här guiden förklarar CNC-bearbetning kontra formsprutning från prototyp till produktion och visar när det är klokt att hålla sig till bearbetning eller investera i en form.
Vad är CNC-bearbetning?
CNC-bearbetning är en subtraktiv tillverkningsprocess som använder datorstyrda skärverktyg för att avlägsna material från ett massivt arbetsstycke tills den önskade geometrin är producerad. Den kan bearbeta metaller, tekniska plaster, kompositer och andra bearbetbara material utan att kräva en dedikerad produktionsform.
Processen börjar vanligtvis med en CAD-modell, följt av CAM-programmering, uppställning av arbetsspännen, val av skärverktyg, bearbetning, gradning, inspektion och eventuell ytbehandling. Exempel på CNC-bearbetning inkluderar höljen, axlar, fästen, fixturer, grenrör, medicinska komponenter, flyg- och rymdkomponenter, prototyper och precisionskomponenter i plast.
Detta förklarar vad CNC-bearbetningsprocess är i praktiska tillverkningstermer: material avlägsnas fysiskt med kontrollerade verktygsbanor snarare än omformas inuti en form.
Hur CNC-bearbetning fungerar?
CNC-bearbetning fungerar genom att omvandla en digital detaljdesign till programmerade skärrörelser som styr maskinens axlar, spindelhastighet, matningshastighet, skärverktyg och verktygsbanor.
CNC-fräsning används ofta för fickor, spår, hål, plana ytor och komplex 3D-geometri. CNC-svarvning producerar axlar, ringar, bussningar, gängor och cylindriska komponenter. Femaxlig CNC-bearbetning kan komma åt flera orienteringar med färre uppställningsmöjligheter när detaljen innehåller vinklade ytor eller komplexa konturerade ytor.
Eftersom det inte finns någon dedikerad gjutform kan en reviderad CAD-modell ofta introduceras genom att modifiera bearbetningsprogrammet, verktygsbanan eller fixturen snarare än att tillverka helt nya verktyg.
De viktigaste fördelarna med CNC-bearbetning
CNC-bearbetning erbjuder sina största fördelar inom precision, låg verktygsinvestering, materialflexibilitet och snabb designiteration.
Huvudfördelarna inkluderar:
- Ingen särskild formsprutningsform krävs
- Lämplig för prototyper och lågvolymproduktion
- Både metaller och plaster kan bearbetas
- Designändringar kan implementeras relativt snabbt
- Snäva toleranser är uppnåeliga
- Utmärkt dimensionskontroll
- Bra ytfinish som bearbetad
- Lämplig för högkonstruerade material
- Produktionen kan påbörjas utan att vänta på formkonstruktion
Xometry listar typiska CNC-kapaciteter runt ±0.001 tum för lämpliga delar, även om den faktiska uppnåeliga toleransen beror på geometri, material, funktionsstorlek, maskinkapacitet, inspektionsmetod och ritningskrav.
Huvudbegränsningar för CNC-bearbetning
CNC-bearbetning blir mindre ekonomisk när mycket stora mängder identiska delar måste produceras eftersom varje del fortfarande förbrukar maskintid.
Materialavverkning skapar också spån och skrot, och komplexa delar kan kräva flera verktyg, uppställningar eller femaxlig bearbetning. Slitage på skärverktyg, maskinutnyttjande, operatörstid, inspektion och råmaterial förblir alla en del av enhetskostnaden.
För tusentals eller tiotusentals identiska plastdelar kan formsprutning så småningom uppnå mycket snabbare cykeltider och en lägre enhetskostnad efter att forminvesteringen har absorberats.
Vad är formsprutning?
Formsprutning är en tillverkningsprocess där polymermaterial smälts och injiceras under tryck i en precisionsform, där materialet kyls och stelnar till önskad form. Det är mest värdefullt för upprepad produktion av stora mängder plastdelar efter att formen har färdigställts.
Ett formsprutningssystem innefattar normalt en formsprutningsenhet, ett klämsystem och en form. Plastpellets smälts, tvingas in i formen, hålls under tryck, kyls och stöts sedan ut.
Till skillnad från CNC-bearbetning innehåller formen den negativa geometrin hos den färdiga detaljen. Detta skapar betydande initiala verktygskostnader, men samma form kan producera ett stort antal upprepade delar.
Hur formsprutning fungerar?
Formsprutning fungerar genom att värma termoplastpellets tills de flyter, injicera den smälta polymeren i en sluten form, kyla delen, öppna verktyget och mata ut den färdiga komponenten.
En typisk cykel inkluderar:
- Formstängning
- Plast-injektion
- Packning och förvaring
- Kylning
- Mögelöppning
- Delutkastning
- Cykelupprepning
När en stabil form och gjutningsprocess väl är tillgänglig kan cyklerna upprepas snabbt och formar med flera kaviteter kan producera flera delar samtidigt. Det är därför formsprutning är mycket effektivt för massproduktion.
De viktigaste fördelarna med formsprutning
Formsprutning erbjuder sina starkaste fördelar i hög volym, repeterbarhet, låg enhetskostnad i stor skala och effektiv produktion av gjutbar plastgeometri.
När formen väl har validerats kan hundratals, tusentals eller mycket större kvantiteter produceras utan att varje funktion behöver bearbetas individuellt. Multikavitetsverktyg ökar ytterligare produktionen per cykel.
En annan fördel är materialutnyttjandet. Löpare och processavfall kan ibland återanvändas beroende på polymer, kvalitetskrav och processrestriktioner, medan CNC-bearbetning i sig avlägsnar en del av det ursprungliga materialet som flisor.
Huvudbegränsningar för formsprutning
Formsprutning har höga initiala verktygskostnader, längre ledtid för förproduktion och mindre flexibilitet efter att formens geometri har slutförts.
Designändringar som involverar väggar, ribbor, hål, underskärningar, skiljelinjer, portar eller övergripande geometri kan kräva modifiering eller utbyte av formen. Komplexa verktyg för flera kaviteter kan kosta från tusentals kronor till mycket mer beroende på storlek, verktygsmaterial, komplexitet, automatisering och produktionskrav.
Formgjutna delar måste också ta hänsyn till krympning, skevhet, drag, öppningsplats, kylningsbeteende, väggtjocklek, svetslinjer och ejektordesign. Dessa faktorer kan göra formsprutning mindre bekväm under tidig produktutveckling.
CNC-bearbetning kontra formsprutning: Viktiga skillnader i korthet
Den största skillnaden mellan CNC-bearbetning och formsprutning är att CNC-bearbetning erbjuder lägre verktygsåtgång och större tillverkningsflexibilitet, medan formsprutning erbjuder mycket snabbare och billigare upprepad produktion efter att formen är färdigställd. CNC vinner normalt under prototyp- och lågvolymstadierna, gjutning vinner vanligtvis när volymen blir tillräckligt hög för att motivera verktygsanvändning.
| Jämförelse | CNC-bearbetning | Formsprutning |
| Behandla | Subtraktivt | Gjutning |
| Dedikerad form | Nej | Ja |
| Förskottskostnad för verktyg | Låg | Hög |
| Lågvolymsekonomi | Utmärkt | Vanligtvis dålig |
| Högvolymsekonomi | Begränsad | Utmärkt |
| Prototyp ledtid | Kort | längre |
| Cykeltid per del | Minuter till timmar | Ofta sekunder till minuter |
| Typisk precisionskapacitet | Högre | Bra, men krympningen påverkar dimensionerna |
| Materialval | Metaller, plaster, kompositer | Huvudsakligen formbara polymerer |
| Designändringar | Relativt lätt | Verktygsmodifiering kan krävas |
| Ytbehandling | Styrs av skärprocessen | Styrs till stor del av formytan |
| Materialavfall | Mer flis/skrot | Generellt lägre per färdig del |
| Produktionskonsekvens | Hög | Extremt hög efter processvalidering |
| Bästa användningen | Prototyp/låg volym/precision | Repeterade plastdelar i hög volym |
Xometry ger representativa toleranser runt ±0.001 tum för CNC-bearbetning och runt ±0.005 tum för formsprutning av plast, samtidigt som det betonas att den faktiska kapaciteten beror på den specifika designen och processen.
CNC-bearbetning kontra formsprutningskostnad
CNC-bearbetning har vanligtvis den lägre initialkostnaden, medan formsprutning normalt når den lägre enhetskostnaden vid tillräckligt hög produktionsvolym. Brytpunkten beror på formpris, CNC-cykeltid, material, hålrum, årlig efterfrågan, inspektion, sekundära operationer och förväntad produktlivslängd.
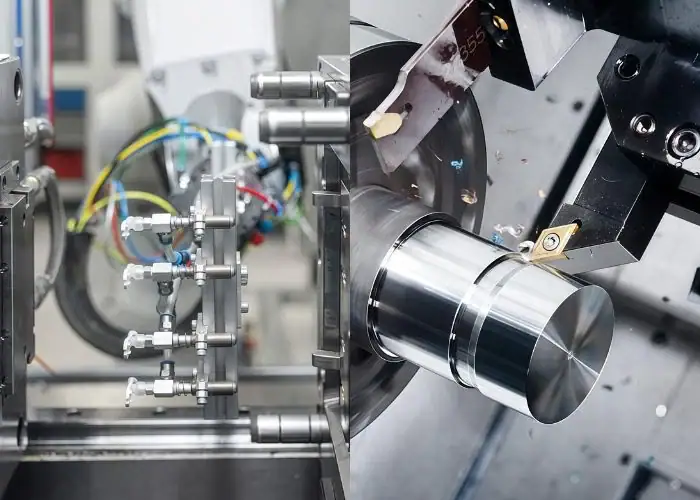
En användbar kostnadsmodell är inte bara "CNC är dyrt" eller "gjutning är billigt". Den korrekta jämförelsen är:
Total CNC-kostnad = Programmering + Uppställning + Material + Bearbetning + Finishing + Inspektion
kontra:
Total kostnad för formsprutning = Formutveckling + Validering + Material + Formningscykler + Efterbehandling + Inspektion
Förskottskostnad för verktyg
CNC-bearbetning har mycket lägre verktygskostnad eftersom produktionen normalt använder standardskärverktyg och återanvändbara fixturer snarare än en komplett produktspecifik gjutform.
Formsprutning kräver formbearbetning innan produktionen påbörjas. Beroende på detaljen kan detta innebära CNC-fräsning , gnistgnistning, elektrodbearbetning, slipning, polering, insatser, kylkanaler, sliders, lyftare, ejektorer och formpassning.
Den investeringen i formen är anledningen till att CNC är attraktivt när designen fortfarande förändras eller bara en liten kvantitet krävs.
Enhetskostnad
Formsprutning ger generellt en lägre enhetskostnad när produktionsvolymen är tillräckligt hög eftersom varje gjutningscykel kan producera en eller flera delar mycket snabbt.
Enhetskostnaden för CNC-bearbetning förblir kopplad till maskintiden. Även efter att programmerings- och installationskostnaderna har fördelats över en batch, tar varje komponent fortfarande upp spindeltid och förbrukar skärverktygets livslängd.
Det här innebär att formsprutning så småningom kan dominera storvolymsekonomin även om den initiala investeringen är mycket högre.
Kostnad vid låga, medelhöga och höga produktionsvolymer
CNC-bearbetning ger vanligtvis bättre ekonomi vid låg volym, medan formsprutning blir successivt starkare allt eftersom volymen ökar.
| Produktionsstadiet | Vanligtvis bättre val | Huvudorsak |
| 1–10 prototyper | CNC-bearbetning | Ingen produktionsform |
| Tiotals till hundratals | Ofta CNC-bearbetning | Lågt verktygsåtagande |
| Hundratals till låga tusentals | Projektberoende | Break-even-analys krävs |
| Tusentals till tiotusentals+ | Ofta formsprutning | Verktyg avskrivna över volym |
Dessa intervall är endast beslutsvägledningar, inte fasta regler. En enkel gjuten del kan motivera tidigare verktygstillfälle, medan en komplex form som kostar tiotusentals dollar kan kräva mycket större livstidskrav innan gjutning blir ekonomiskt lönsamt.
När formsprutning blir mer kostnadseffektivt
Formsprutning blir mer kostnadseffektivt när besparingarna i produktionskostnaden per enhet överstiger forminvesteringen utöver den förväntade kvantiteten.
Om till exempel CNC-bearbetning kostar 30 dollar per detalj, gjutning kostar 3 dollar per detalj efter verktygstillverkning och formen kostar 27 000 dollar, skulle den förenklade nollpunktskvantiteten vara cirka 1 000 delar:
(27 000 USD ÷ (30 USD − 3 USD)) ≈ 1 000 delar.
Riktiga offerter måste också inkludera inspektion, formunderhåll, förpackning, skrot, designändringar, sekundära operationer och finansieringsrisk.
CNC-bearbetningshastighet kontra formsprutningshastighet
CNC-bearbetning är generellt sett snabbare för att få fram de första funktionella delarna, medan formsprutning är dramatiskt snabbare för upprepad produktion efter att formen är klar.
Denna distinktion är viktig eftersom ”hastighet” kan betyda antingen ledtid till första delen eller cykeltid under massproduktion.
Prototyp ledtid
CNC-bearbetning erbjuder normalt den snabbare prototypvägen eftersom CAD-data kan flyttas direkt till programmering, installation, bearbetning och inspektion utan att behöva vänta på tillverkning av produktionsformen.
Detta gör CNC lämplig för designvalidering, monteringstestning, funktionella prototyper, medicinska utvecklingsdelar, flyg- och rymdkomponenter, fixturer och småskaliga tekniska prover.
För produkter i tidiga skeden kan det vara mer värdefullt att spara veckor av verktygstid än att uppnå lägsta möjliga enhetspris.
Produktionscykeltid
Formsprutning har mycket kortare produktionscykler när verktygen är klara.
En gjutmaskin kan producera färdiga delar på sekunder eller minuter beroende på storlek, väggtjocklek, polymer, kylningstid och gjutformskonfiguration. Gjutformar med flera kaviteter kan ytterligare mångfaldiga produktionen.
CNC-delar kräver ofta minuter eller timmar eftersom varje skärfunktion måste bearbetas.
Tid som krävs för verktygsframställning
Formsprutning kräver betydligt mer verktygsförberedelse eftersom själva formen är ett komplext precisionstillverkningsprojekt.
Formbearbetning kan inkludera CNC-fräsning av kavitet och kärna, gnistgnist, borrning av kylkanaler, precisionspassning, polering, texturering och provgjutning.
CNC-produktion eliminerar det mesta av detta produktspecifika verktygssteg, vilket gör det enklare att starta produktionen snabbt.
Hastighet från designändring till färdig del
CNC-bearbetning går snabbare när en design ändras eftersom CAD-modellen, CAM-programmet, skärstrategin eller fixturen ofta kan uppdateras utan att en hel form måste byggas om.
Revisioner av formsprutning kan kräva svetsning, insättning, ombearbetning, gnistgnistning, formpassning, polering eller till och med ett nytt verktyg.
Av denna anledning minskar CNC-bearbetning risken innan konstruktionen är helt fryst.
CNC-bearbetning kontra formsprutningsproduktionsvolym
CNC-bearbetning är vanligtvis bättre för prototyper och lågvolymsproduktion, medan formsprutning är bättre för upprepad produktion i hög volym. Projekt med medelstora volymer kräver en kostnads- och livscykelanalys eftersom båda processerna kan vara ekonomiska.
Prototyper och lågvolymproduktion
CNC-bearbetning är vanligtvis den bättre lösningen för prototyper och små serier eftersom formkostnaden inte behöver återvinnas.
Det är också användbart när kunder behöver produktionsliknande materialbeteende. En prototyp tillverkad av PEEK, Delrin, nylon, ABS, PC, aluminium eller rostfritt stål kan ge mer realistisk mekanisk testning än en prototypprocess med låg kvalitet.
Designändringar förblir enklare eftersom delen kan omprogrammeras snarare än att omverktygas.
Medelstor volymproduktion
Medelstor produktion kräver en break-even-analys snarare än ett automatiskt processval.
CNC kan förbli ekonomisk om delen är dyr, mycket exakt, ofta reviderad, produceras intermittent eller kräver material som är olämpliga för formsprutning.
Formsprutning kan bli attraktivt tidigare om geometrin är enkel, formkostnaden är måttlig, den årliga efterfrågan är stabil och enhetskostnadsminskningen är betydande.
Högvolymproduktion
Formsprutning är normalt sett det starkare valet för plastdelar i stora volymer med stabila konstruktioner.
Formen kan upprepa samma geometri under många cykler, och verktyg med flera kaviteter kan producera flera komponenter i varje skott. Xometry noterar att formsprutningsformar kan variera från design med en kavitet till verktyg som innehåller många kaviteter, vilket ger en mycket högre maskintimmeproduktion än sekventiell CNC-bearbetning.
Exempel inkluderar konsumentprodukter, medicinska engångsartiklar, elektronikhöljen, bilklämmor, lock, kontakter, förpackningar och upprepad plasthårdvara.
CNC-bearbetning kontra formsprutningstoleranser och precision
CNC-bearbetning ger generellt sett snävare toleranskapacitet och mer direkt dimensionskontroll än formsprutning, medan gjutning ger utmärkt repeterbarhet när krympning, kylning, formdesign och processförhållanden har stabiliserats.
CNC-bearbetningstoleranskapacitet
CNC-bearbetning kan hålla snäva toleranser eftersom dimensioner skapas direkt av kontrollerad maskinrörelse och skärverktygens banor.
Xometry ger ±0.001 tum som en representativ CNC-kapacitet för lämpliga applikationer. Sådana toleranser bör inte automatiskt tillämpas på alla funktioner eftersom djupare hål, tunna väggar, mycket stora delar, svåra material och komplexa uppställningar kan öka tillverkningssvårigheter och kostnader.
Precisionsplanering bör endast identifiera de funktioner som verkligen behöver snäva toleranser.
Formsprutningsdimensionell variation
Formsprutningsdimensioner påverkas av både formens geometri och polymerens beteende under fyllning och kylning.
Xometry anger ungefär ±0.005 tum som en representativ gjuttolerans, men polymertyp, väggtjocklek, detaljstorlek, utgångsplacering, gjuttemperatur, kylning och krympning påverkar alla det faktiska värdet.
Mycket kontrollerad formsprutning kan fortfarande producera exakta komponenter, men dimensionsteknik måste ta hänsyn till det gjutna materialets beteende.
Krympning, skevhet och verktygsslitage
Krympning och skevhet uppstår eftersom gjutna polymerer sammandras under kylning och kan svalna ojämnt över olika väggtjocklekar.
Geometri, ribbor, knoppar, öppningsposition, materialorientering, fiberförstärkning, kylkanaler och formtemperatur kan påverka slutliga dimensioner.
Mögelslitage kan också gradvis påverka produktionskvaliteten, vilket gör verktygsunderhåll och processövervakning viktiga under långa produktionsserier.
Vilken process är bättre för snäva toleranser?
CNC-bearbetning är generellt bättre när enskilda funktioner kräver mycket snäva toleranser eller exakta förhållanden mellan hål, ytor, hål och referenspunkter.
Formsprutning är bättre när mycket stora mängder kräver konsekvent gjuten geometri inom ett praktiskt toleransområde.
Vissa komponenter i hög volym använder båda processerna: formsprutning skapar den nästan färdiga delen, och CNC-bearbetning ytbehandlar kritiska hål, tätningsytor, lagerplatser eller precisionsgränssnitt.
Material för CNC-bearbetning kontra formsprutning
CNC-bearbetning erbjuder ett bredare materialutbud eftersom det kan bearbeta metaller, plaster och många kompositer, medan formsprutning huvudsakligen använder gjutbara polymerer och specialformulerade gjutmassor.
Plaster lämpliga för båda processerna
Flera tekniska plaster finns tillgängliga i både bearbetbar form och gjutkvalitet.
Som exempel kan nämnas:
- ABS
- Nylon
- POM/Acetal
- TITT
- polykarbonat
- polypropylen
- polyeten
- PPS
- PEI
Emellertid kan samma polymerfamilj bete sig olika beroende på kvalitet, fyllmedel, molekylstruktur, tillverkningsmetod för material och gjutningsförhållanden.
Material bättre lämpade för CNC-bearbetning
CNC-bearbetning är bättre när ett projekt kräver metaller eller styva högpresterande material.
Vanliga CNC-material inkluderar aluminium, rostfritt stål, titan, mässing, koppar, verktygsstål, PEEK, Delrin, PTFE och plattor eller stänger av tekniska plaster.
Detta breda urval är viktigt för flyg- och rymdteknik, medicin, industriell utrustning, robotik och högpresterande prototyper.
Material som är bättre lämpade för formsprutning
Formsprutning är bättre för termoplastmaterial som måste produceras som upprepade komplexa delar, särskilt flexibla eller tunnväggiga polymerer som kan vara svåra att bearbeta effektivt.
Formsprutning kan också införliva glasfibrer, mineralfyllmedel, färger, flamskyddsmedel och andra formuleringar direkt i produktionsharts.
Mycket mjuka elastomera material är generellt mer praktiska att gjuta än att CNC-maskinera.
Hur materialval påverkar kostnad och prestanda
Materialval påverkar både tillverkningskostnad och slutprestanda eftersom varje process använder material på olika sätt.
CNC-kostnaden påverkas starkt av råmaterialpris, spånspill, skärhastighet, verktygsslitage och materialets bearbetbarhet. Formsprutningskostnaden påverkas av hartspris, torkning, smälttemperatur, krympning, cykeltid, formslitage och kassationer.
En korrekt jämförelse bör därför använda samma funktionella prestandamål snarare än att enbart jämföra råvarupriser.
Designgeometri och komplexitet
CNC-bearbetning ger större frihet för designändringar och precisionsåtkomliga funktioner, medan formsprutning effektivt kan skapa mycket komplexa gjutna former om geometrin följer formens designregler.
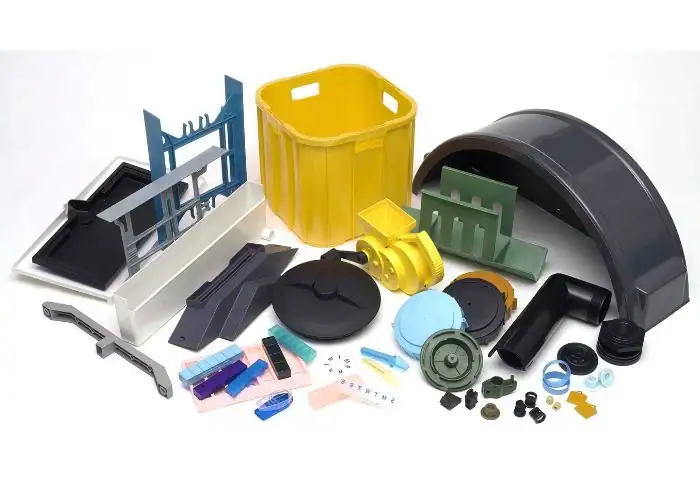
Underskärningar, dragvinklar och väggtjocklek
Formsprutade delar behöver vanligtvis dragvinklar för att möjliggöra ren utstötning från formen, medan CNC-frästa delar i allmänhet inte kräver drag enbart för tillverkning.
Formsprutning drar också nytta av kontrollerad och relativt jämn väggtjocklek eftersom övergångar med stor tjocklek kan orsaka problem med sjunkning, krympning och kylning.
Underskärningar kan kräva glidare, lyftare, hopfällbara kärnor eller andra komplexa gjutmekanismer, vilket ökar verktygskostnaden.
Djupgående funktioner och intern geometri
CNC-djupa fickor och interna funktioner begränsas av verktygets räckvidd, verktygsdiameter, styvhet, spånavgång och åtkomstriktning.
Formsprutning kan skapa vissa djupa eller integrerade geometrier direkt genom formkärnor, men varje geometri måste fortfarande tillåta gjutning, fyllning, kylning och utstötning.
Ingen av processerna är universellt överlägsen vad gäller intern komplexitet, tillverkningsbarheten beror på tillgänglighet av funktioner och formbarhet.
Komplexa 3D-former
Båda processerna kan skapa komplexa 3D-former, men de gör det på olika sätt.
Femaxlig CNC-bearbetning är användbar för skulpterade ytor, funktioner med flera vinklar, djupa hålrum, medicinska delar, flyg- och rymdkomponenter och geometri som måste produceras av massivt material.
Formsprutning är särskilt kraftfullt för ribbor, bossar, klämmor, snäppfästen, texturer och integrerade plastdetaljer som skulle kräva omfattande bearbetning om de skärs individuellt.
Designfrihet och tillverkningsbegränsningar
CNC-bearbetning ger mer frihet under utveckling eftersom designrestriktioner huvudsakligen är relaterade till verktygsåtkomst, skärgeometri, arbetsstyckets fasthållning, styvhet och maskinrörelse.
Design av formsprutning är närmare knuten till drag, väggtjocklek, skiljelinjer, portar, ejektorer, kylning, underskärningar och formkonstruktion.
DFM bör därför slutföras innan någon av processerna väljs.
Designändringar och flexibilitet
CNC-bearbetning är mer flexibel för designändringar eftersom dimensioner och geometri ofta kan modifieras digitalt, medan formsprutning kan kräva fysisk formmodifiering.
Varför CNC-bearbetning är enklare att modifiera
CNC-bearbetning är enklare att modifiera eftersom ändringar av en CAD-modell ofta kan följas av uppdaterad CAM-programmering och nya bearbetningsinstruktioner.
Små ändringar av hålpositioner, fickjusteringar, väggmodifieringar och dimensionsjusteringar kräver kanske inte nya permanenta verktyg.
Detta gör CNC mycket lämpligt under iterativ ingenjörsutveckling.
Formbyten och verktygsomarbetning
Formsprutningsändringar blir svårare efter att stål eller aluminium har tagits bort från formen.
Vissa formkorrigeringar kan göras genom svetsning, insättning, maskinbearbetning, gnistgnistning eller byte av formkomponenter, men betydande designförändringar kan bli dyra.
Produktrevisioner i sent skede ökar därför den ekonomiska risken efter att verktygen har släppts.
Bästa processen för produktutveckling
CNC-bearbetning är vanligtvis den bättre processen under tidig produktutveckling eftersom den möjliggör funktionstestning innan man börjar med produktionsverktyg.
Ett praktiskt arbetsflöde är:
CAD-design → CNC-prototyp → Testning → Designrevision → CNC-produktion i låg volym → Designfrysning → Formbearbetning → Formsprutning
Denna sekvens hjälper till att minska risken med att investera i en dyr form innan produkten är helt validerad.
Ytfinish och slutlig delkvalitet
CNC-bearbetning ger normalt sett högkvalitativa precisionsytor direkt från kontrollerade skäroperationer, medan formsprutning reproducerar ytstrukturen och kvaliteten hos formen under varje produktionscykel.
CNC-fräst ytfinish
CNC-ytfinish beror på verktygsgeometri, matningshastighet, spindelhastighet, översteg, verktygets skick, styvhet och material.
RapidDirect ger ett representativt ytområde för bearbetad yta på ungefär Ra0.8–3.2 μm, även om faktiska värden är starkt beroende av process- och detaljkrav.
Slipning, polering, blästring, anodisering, plätering och andra sekundära ytbehandlingar kan läggas till vid behov.
Formsprutad ytfinish
Kvaliteten på formsprutade ytor styrs primärt av formens skick, formens textur, polymerflöde, temperatur, ventilation och bearbetningsstabilitet.
En polerad form kan upprepade gånger reproducera en glansig yta, medan etsade eller texturerade verktyg kan skapa kontrollerade matta eller mönstrade ytor.
Defekter som flödesmärken, sjunkningar, svetslinjer, brännmärken, flammärken eller spår av inloppsporten kan uppstå om del- eller processdesignen inte är optimerad.
Repeterbarhet och del-till-del-konsistens
Formsprutning ger utmärkt konsistens mellan olika delar efter att processen har validerats eftersom varje cykel använder samma formhålighet.
CNC ger också stark repeterbarhet, särskilt vid stabila verktyg, probning, automation, palettsystem och kontrollerad inspektion.
Skillnaden är genomströmningen: formsprutning kan upprepa delar mycket snabbare i stor skala.
Sekundära efterbehandlingskrav
Båda processerna kan kräva sekundär efterbehandling beroende på ritningen.
CNC-delar kan behöva gradning, anodisering, kromplätering, målning, slipning, polering, värmebehandling eller passivering.
Gjutna delar kan behöva trimmas med portar, målas, pläteras, ultraljudssvetsas, värmeutstickas, tryckas, monteras eller CNC-finishas av kritiska dimensioner.
Styrka och prestanda hos färdiga delar
Den färdiga detaljens hållfasthet beror mer på material, geometri, bearbetningshistorik, temperatur, fiberorientering och belastningsriktning än enbart på processnamnet. CNC-bearbetning bevarar egenskaperna hos massivt material, medan formsprutning introducerar flytorientering, svetslinjer, krympning och ingjuten spänning.
Prestanda för bearbetat material
CNC-frästa delar skärs från förproducerad plåt, stång, stång, plåt, billet eller gjuten material.
Detta kan ge förutsägbara materialegenskaper baserat på materialspecifikationen och gör CNC attraktiv för prestandatester där material av teknisk kvalitet behövs.
Emellertid kan kvarvarande spänningar i plastmaterial fortfarande orsaka rörelse efter tung materialavverkning.
Prestanda hos gjuten material
Formsprutningsprestanda beror på hartskvalitet och bearbetningsförhållanden.
Smälttemperatur, formtemperatur, packningstryck, kylning, fukt, fiberinnehåll och svetslinjens position kan påverka hållfasthet och dimensionsstabilitet.
Det är därför databladsvärden för gjutna material inte bör behandlas som garanterade värden för varje färdig geometri.
Fiberorientering, spänning och delstyrka
Fiberförstärkta formsprutade plaster kan bli riktningsberoende eftersom fibrer tenderar att anpassa sig till smältflödet.
Detta kan ge mycket hög prestanda i en riktning men olika krympning och hållfasthet i en annan.
För strukturella gjutna delar kan simulering, portplacering, väggdesign och testning därför vara lika viktiga som nominell materialhållfasthet.
Materialeffektivitet och avfall
Formsprutning använder generellt material mer effektivt per färdig del, medan CNC-bearbetning skapar mer fysiskt skrot eftersom den erforderliga geometrin skärs ut från större material.
CNC-materialborttagning och skrot
CNC-bearbetning genererar spån, spillbitar, borrat material och materialrester.
Metaller som aluminium och stål kan ofta återvinnas effektivt, men material måste fortfarande köpas in, skäras till, hanteras och avlägsnas innan återvinning.
Nära-nät-beståndsurval och optimerad kapsling kan minska svinn.
Effektivitet av formsprutningsmaterial
Formsprutning omvandlar harts direkt till nästan slutgiltig geometri och genererar normalt mindre bearbetningsskrot.
Löpsystem, inlopp, startmaterial, kasserade delar och rensning skapar fortfarande avfall, även om varmlöpsystem kan minska löpmaterial.
Detta ger gjutning en stark materialeffektivitetsfördel vid hög volym.
Överväganden vid omslipning och återanvändning
En del gjutskrot kan slipas om och återanvändas, men återanvändningen beror på polymertyp, kontaminering, termisk historik, färg, certifiering och kundkrav.
Medicinska, flyg-, optiska eller säkerhetskritiska delar kan ha strängare begränsningar för återvunnet bearbetningsmaterial.
Hållbarhet bör därför utvärderas på hela processnivå snarare än att anta att allt skrot automatiskt kan återgå till produktion.
Verktygets livslängd och underhåll
CNC-bearbetning är beroende av utbytbara skärverktyg och återanvändbara fixturer, medan formsprutning är beroende av en dedikerad form som kan producera stora mängder men kräver inspektion, rengöring, reparation och underhåll under hela sin livslängd.
CNC-skärverktygsslitage
CNC-verktyg slits genom kontakt med arbetsstycket, värme, nötning, avbruten skärning och spånbelastning.
Verktygslivslängden beror starkt på arbetsstyckets material. Aluminium kan vara relativt enkelt att bearbeta, medan rostfritt stål, titan, glasfyllda plaster och slipande kompositer kan accelerera verktygsslitage.
Verktygsövervakning och schemalagda utbyten hjälper till att upprätthålla dimensionell konsistens.
Injection Mould Life
Livslängden för formsprutor kan variera från relativt kort prototypbearbetning till mycket stora produktionskvantiteter beroende på formmaterial, delgeometri, hartsets slipförmåga, tryck, underhåll och design.
Härdade produktionsformar kostar mer initialt men kan hålla mycket längre än mjuka prototypverktyg.
Den korrekta formspecifikationen bör därför återspegla förväntad livstidsbehov.
Underhålls- och ersättningskostnad
CNC-bearbetning fördelar verktygsunderhållet över fräsar, hållare, sonder, fixturer och maskiner, medan formsprutning koncentrerar ett betydande värde i formen.
Underhåll av formsprutningsgjutningar kan innebära polering, byte av utstötarstift, reparation av portar, underhåll av diabilder, rengöring av ventiler, restaurering av ytor och kontroll av kylsystem.
Livscykelkostnaden för formen bör inkluderas i långsiktiga offerter.
Miljö- och energiöverväganden
Varken CNC-bearbetning eller formsprutning är automatiskt mer hållbara, miljöpåverkan beror på material, energianvändning, skrotåtervinning, verktyg, produktionsvolym, delars livslängd, transport och återvinning.
Energianvändning
CNC-maskiner förbrukar energi under spindeldrift, axelrörelse, kylvätskecirkulation, tryckluft, spånhantering och hjälpsystem.
Formsprutning använder betydande energi för att värma plast, klämma fast verktyget, injicera material, kyla formen och driva automation.
Energi per färdig del kan gynna gjutning under storskalig optimerad produktion eftersom många delar produceras snabbt.
Materialavfall
CNC genererar mer direkt bearbetningsavfall eftersom fast material avlägsnas för att skapa geometri.
Formsprutning skapar mindre subtraktivt avfall men kan fortfarande generera löpmaterial, kasseringar, rensningsmaterial och startskrot.
Återvinningsförmågan beror på material- och kvalitetskraven.
Verktyg och livscykelpåverkan
Formsprutning kräver betydande material och energi för att tillverka formen, så miljöinvesteringar är mer meningsfulla när formen producerar tillräckligt många delar.
CNC kräver mindre dedikerade verktyg men fortsätter att förbruka maskintid för varje komponent.
Livscykelkvantitet är därför viktig i både miljömässiga och ekonomiska jämförelser.
Säkerhetshänsyn
Båda processerna kräver industriella säkerhetskontroller, men deras primära risker skiljer sig åt: CNC-bearbetning involverar roterande skärverktyg, spån, arbetsstyckehållning, kylvätska och maskinrörelse, medan formsprutning involverar smälta polymerer, högt tryck, uppvärmd utrustning och klämkrafter.
Säkerhetsrisker vid CNC-bearbetning
Risker vid CNC-bearbetning inkluderar roterande spindlar, skärverktyg, heta spån, vassa kanter, verktygsbrott, högtryckskylning, automatiska axlar och felaktigt säkrade arbetsstycken.
Moderna CNC-maskiner använder skydd, förreglingar, probning, verktygsövervakning och slutna bearbetningszoner, men utbildade inställnings- och driftsprocedurer är fortfarande avgörande.
Automatisering minskar exponeringen för vissa uppgifter men eliminerar inte krav på installation, underhåll, inspektion eller processkontroll.
Säkerhetsrisker vid formsprutning
Risker vid formsprutning inkluderar het polymer, uppvärmda fat, högt formsprutningstryck, kraftfulla formklämsystem, rörliga ejektorer, robotar och rensningsoperationer.
Operatörer måste också beakta polymerångor, hantering av formbyte, hydrauliska system och ytor som utsätts för hög temperatur.
Låsningsprocedurer och korrekt maskinskydd är avgörande vid underhåll och formbyten.
Vilka är likheterna mellan CNC-bearbetning och formsprutning?
CNC-bearbetning och formsprutning är likartade eftersom båda kan producera exakta funktionella delar, stödja komplex geometri, kräva val av tekniskt material och DFM, och spela viktiga roller i produktutveckling och produktion.
Båda kan producera precisionsplastdelar
Både CNC-bearbetning och formsprutning kan tillverka funktionella komponenter i teknisk plast.
CNC väljs vanligtvis när toleranser, låg kvantitet, snabba förändringar eller lagermaterialegenskaper är viktiga. Formsprutning väljs när upprepad produktionseffektivitet är viktigare.
Vissa produkter använder maskinbearbetade prototyper innan de byter till gjutna produktionsdelar.
Båda stöder komplexa geometrier
Båda processerna kan skapa komplexa delar, även om deras designregler skiljer sig åt.
CNC-komplexiteten beror på verktygsåtkomst, axelrörelse, skärgeometri, uppställning och arbetsstyckeshållning. Formningskomplexiteten beror på formens rörelser, drag, delningslinjer, flöde, kylning och utstötning.
En geometri som är svår för en process kan vara enkel för en annan.
Båda kräver DFM och materialval
Båda processerna kräver DFM eftersom tillverkningsbarhet påverkar kostnad, kvalitet, ledtid och felrisk.
CNC DFM granskar verktygsåtkomst, fickdjup, radier, tolerans, väggtjocklek, gängor och uppställningar.
Formsprutnings-DFM granskar utkast, väggtjocklek, ribbor, bussningar, underskärningar, spjäll, kylning, krympning och ejektorplacering.
Båda är viktiga i produktutveckling
Båda processerna används ofta vid olika tidpunkter i samma produktlivscykel.
CNC stöder prototyper och tidig lågvolymsproduktion. Formsprutning stöder skalbarhet efter designvalidering.
Detta gör att de två processerna kompletterar varandra snarare än är direkta konkurrenter i många projekt.
Vanliga tillämpningar av CNC-bearbetning och formsprutning
CNC-bearbetning används ofta för precisionsprototyper, komponenter i låg volym, metalldelar, verktyg och tekniska plaster, medan formsprutning ofta används för upprepade plasthöljen, klämmor, medicinska produkter, bilkomponenter, elektronik och konsumentprodukter.
CNC-bearbetningsapplikationer
CNC-bearbetningsapplikationer inkluderar fästen för flyg- och rymdteknik, medicinska komponenter, robotdelar, halvledarfixturer, aluminiumhöljen, axlar, grenrör, prototyper, forminsatser, jiggar och komponenter i teknisk plast.
Processen är särskilt värdefull när kvantiteten är begränsad men tolerans, materialprestanda, geometri eller teknisk flexibilitet är viktiga.
Formbearbetning är också en viktig CNC-applikation eftersom formsprutningskärnor, hålrum, insatser, plattor och elektroder kräver precisionstillverkning innan gjutningen påbörjas.
Formsprutningsapplikationer
Formsprutningstillämpningar inkluderar elektroniska höljen, kontakter, bildelar, medicinska engångsartiklar, förpackningar, lock, strömbrytare, köksartiklar, leksaker, apparatkomponenter och andra återkommande plastprodukter.
Processen är mest attraktiv när efterfrågan är stabil och produktionsmängden är tillräckligt hög för att motivera verktygsanvändning.
Komplexa ribbor, klämmor, bossar, texturer och monteringsfunktioner kan ofta gjutas direkt i varje cykel.
När båda processerna används i samma produkt
Båda processerna används tillsammans när CNC-bearbetning stöder prototyper, formar, fixturer eller precisionsfunktioner medan formsprutning producerar den slutliga kroppen i hög volym.
En vanlig produktionsväg är:
CNC-prototyp → Produkttestning → Formbearbetning → Formsprutning → CNC-sekundärbearbetning → Inspektion
Denna metod gör det möjligt för tillverkare att använda CNC-teknikens flexibilitet och formsprutningens skala i samma projekt.
Hur man väljer mellan CNC-bearbetning och formsprutning?
Välj CNC-bearbetning när du behöver prototyper, låga volymer, designflexibilitet, snäva toleranser eller breda materialalternativ, välj formsprutning när plastdesignen är stabil och produktionsvolymen är tillräckligt hög för att motivera investeringar i formgjutning.
Välj CNC-bearbetning för prototyper och låg volym
Välj CNC-bearbetning när kvantiteten är låg eller designen fortfarande förändras eftersom undvikande av forminvesteringar minskar både kostnader och projektrisker.
Den är särskilt lämplig för funktionella prototyper, brotillverkning, specialanpassade delar, reservkomponenter, tekniska tester och precisionstillverkning i låg volym.
CNC gör det också möjligt för ingenjörer att utvärdera en produkt innan de bestämmer sig för att tillverka verktyg.
Välj formsprutning för hög volym
Välj formsprutning när tusentals eller större mängder av samma plastkomponent behövs och designen har validerats.
När gjutkostnaden är fördelad över tillräckligt många delar kan enhetskostnaden bli betydligt lägre än bearbetning.
Storskaliga plastdelar för konsumenter, fordon, medicin och elektronik följer vanligtvis denna väg.
Välj baserat på tolerans
Välj CNC-bearbetning när konstruktionen innehåller mycket snäva kritiska dimensioner eller exakta positionsförhållanden.
Formsprutning kan uppnå utmärkt repeterbarhet, men polymerkrympning och kylningsbeteende skapar ytterligare dimensionsvariabler.
En hybridlösning kan använda gjutning för huvudgeometrin och CNC-bearbetning för några kritiska funktioner.
Välj baserat på material
Välj CNC-bearbetning när detaljen kräver aluminium, rostfritt stål, titan, koppar, mässing, PEEK-material, PTFE eller annat material som inte är praktiskt för konventionell formsprutning.
Välj formsprutning när en lämplig termoplast kan uppfylla prestandamålet och produktionsmängden stöder verktygsvalet.
Materialcertifiering och faktisk driftsmiljö bör alltid kontrolleras innan tillverkningsmetod byts.
Välj baserat på geometri
Välj CNC när geometrin är tillgänglig för skärverktyg och inte motiverar komplex formkonstruktion.
Välj formsprutning när funktioner som ribbor, knoppar, tryckknappar, texturer, tunna väggar och integrerade plastdetaljer effektivt kan gjutas in i varje del.
Underskärningar, djupa håligheter, innerhörn, väggtjocklek och verktygsåtkomst bör alla granskas under DFM.
Välj baserat på kostnad och ledtid
Välj baserat på den totala projektkostnaden och produktens livscykel snarare än enbart enhetspris.
För en ny produkt kan CNC vara mer ekonomiskt även vid ett högre styckpris eftersom det undviker formgjutningsrisk och stöder designändringar. När efterfrågan blir förutsägbar kan formsprutning ge en mycket lägre långsiktig enhetskostnad.
En praktisk beslutsväg är:
Prototyp → CNC-bearbetning → Validering → Lågvolymsproduktion → Designfrysning → Formgjutning → Formsprutning
Vanliga frågor
Är CNC bättre än gjutning?
CNC-bearbetning är bättre än gjutning när projektet kräver låg volym, snäva toleranser, snabba designändringar och inga gjutverktyg. CNC kan uppnå representativa toleranser runt ±0.001 tum på lämpliga delar, medan gjutning vanligtvis skapar en nästan färdig form som fortfarande kan kräva bearbetning. Gjutning blir mer ekonomiskt för större kvantiteter eller geometrier där bearbetning av stora mängder material skulle vara ineffektivt. Det bästa valet beror på legering, kvantitet, geometri, tolerans, verktygskostnad och krav på slutlig yta.
Är CNC samma sak som bearbetning?
CNC är en typ av bearbetning, men bearbetning är den bredare kategorin. Bearbetning inkluderar CNC-fräsning, CNC-svarvning, borrning, arborrning, slipning, sågning och andra materialborttagningsprocesser som kan vara manuella, konventionella eller datorstyrda. CNC står för Computer Numerical Control och automatiserar maskinrörelser med hjälp av programmerade instruktioner. Moderna CNC-system kan styra 3-axliga, 4-axliga eller 5-axliga maskiner och producera repeterbara precisionskomponenter med mycket mindre manuell verktygspositionering än konventionell bearbetning.
Kommer AI att ersätta CNC-bearbetning?
AI kommer sannolikt inte att ersätta CNC-bearbetning i sig, det är mer sannolikt att det automatiserar programmering, övervakning, optimering, inspektion, underhåll och processbeslut kring CNC-produktion. NIST:s nuvarande AI-arbete inom tillverkning fokuserar specifikt på tillförlitlig samverkan mellan människa och AI, snarare än tillverkning utan människor. US Bureau of Labor Statistics uppger också att maskinister fortfarande kommer att behöva konfigurera, övervaka och underhålla CNC-system, även om automatisering ökar produktiviteten.
Är CNC-bearbetning mycket efterfrågad?
CNC-bearbetning är fortfarande viktig inom tillverkning, även om efterfrågan på arbetskraft skiftar mot mer kvalificerad programmering, uppställning, automatisering och processkontroll. Data från amerikanska BLS visar cirka 299 500 maskinister år 2024, med en sysselsättning som förväntas uppgå till cirka 299 600 år 2034 och ungefär 29 500 nya maskinister per år på grund av ersättningsbehov. BLS noterar också att efterfrågan på CNC-verktygsprogrammerare förväntas förbli stark i takt med att fabriker använder mer CNC-utrustning och automatisering.
Slutsats
CNC-bearbetning och formsprutning tjänar olika steg och produktionsmål snarare än att konkurrera som universellt bättre tillverkningsmetoder. CNC-bearbetning är vanligtvis det starkare valet för prototyper, små volymdelar, snäva toleranser, breda materialalternativ och frekventa designändringar. Formsprutning blir mer ekonomiskt när en plastdesign är stabil och produktionsvolymen är tillräckligt hög för att återvinna forminvesteringen. Kostnad, tolerans, verktyg, ledtid, geometri, material och förväntad livslängdskvantitet bör alla granskas innan man väljer process.
På TiRapid erbjuder vi precisions-CNC-bearbetning och tillverkningstjänster för specialanpassade metall- och plastdelar, inklusive CNC-fräsning, CNC-svarvning, 5-axlig CNC-bearbetning, prototypproduktion, tillverkning i låg volym och formbearbetning. Vårt team kan stödja DFM-analys, materialval, toleransplanering, ytbehandling och kvalitetsinspektion för att avgöra om CNC-bearbetning är rätt lösning innan ditt projekt går mot produktion i större volymer.















