
3-axlig CNC-fräsning är en subtraktiv tillverkningsprocess som flyttar ett skärverktyg längs de linjära X-, Y- och Z-axlarna för att producera plana ytor, hål, spår, fickor, konturer och tillgängliga tredimensionella funktioner. Det är fortfarande en av de mest använda CNC-processerna eftersom den kombinerar tillförlitlig noggrannhet, enkel programmering, flexibla materialalternativ och kontrollerade produktionskostnader.
Den här guiden förklarar hur 3-axlig CNC-fräsning fungerar, vilka maskiner och material den stöder, vilka delar den kan tillverka och var dess geometriska gränser börjar.
Vad är 3-axlig CNC-fräsning?
3-axlig CNC-fräsning är en bearbetningsprocess där skärverktyget rör sig längs tre vinkelräta linjära riktningar medan arbetsstycket förblir fixerat i en kontrollerad position. Processen är bäst lämpad för delar vars huvudfunktioner kan nås uppifrån eller efter ett begränsat antal manuella ompositioneringsoperationer.
X-, Y- och Z-axlarna förklarade
X-, Y- och Z-axlarna styr skärarens horisontella position, fram-till-bak-position och vertikala skärdjup. X-axeln rör sig vanligtvis från vänster till höger, Y-axeln rör sig framåt och bakåt, och Z-axeln flyttar skärarens riktning mot eller bort från arbetsstycket.
Dessa tre rörelser definierar skärarens position inom maskinens hölje. Genom att koordinera axlarna kan maskinen följa raka linjer, cirkulära banor, fickor, profiler och tredimensionella ytor samtidigt som programmerade matningar och djup bibehålls.
Ett CNC 3-axligt system styr positionen men ändrar inte automatiskt fräsens infallsvinkel. Fräsen förblir normalt vertikal, vilket gör top-down-funktioner effektiva men begränsar åtkomsten till dolda, vinklade eller omslutande geometrier.
Hur skiljer sig 3-axlig CNC från manuell bearbetning?
3-axlig CNC-fräsning skiljer sig från manuell bearbetning eftersom datorinstruktioner styr verktygsrörelse, spindelhastighet, matningshastighet, djup och operationssekvens. Manuell fräsning är i högre grad beroende av att en operatör flyttar maskinens axlar och gör justeringar under produktionen.
CNC-styrning förbättrar repeterbarheten eftersom samma verifierade program kan tillverka flera komponenter med konsekventa koordinater och skärparametrar. Operatören kontrollerar fortfarande uppställning, verktyg, offset, inspektion och processstabilitet, men styr inte manuellt varje skärrörelse.
Manuell fräsning är fortfarande användbar för reparationer, justeringar, enkla engångsarbeten och modifieringar i verkstaden. CNC-bearbetning är generellt mer lämplig när en detalj kräver repeterbara dimensioner, dokumenterade program, komplexa verktygsbanor eller flera produktionskvantiteter.
Hur fungerar 3-axlig CNC-fräsning?
3-axlig CNC-fräsning fungerar genom att konvertera en CAD-modell och en konstruktionsritning till programmerade verktygsbanor som styr fräsen genom en kontrollerad sekvens av materialborttagningsoperationer. Hela processen inkluderar designgranskning, CAM-programmering, arbetsspännning, bearbetning, inspektion och all nödvändig sekundär efterbehandling.
CAD-design och CAM-programmering
CAD-design och CAM-programmering definierar hur detaljen ska se ut och hur maskinen kommer att skära den. CAD-modellen innehåller geometrin, medan ritningen definierar material, referenspunkter, toleranser, gängor, ytfinish och andra tillverkningskrav.
CAM-programmeraren väljer skärverktyg och skapar grovbearbetning, medelfinbearbetning, borrning, gängning, konturfräsning och finbearbetning. Verktygsbanor måste ta hänsyn till materialbeteende, fräsdiameter, skärdjup, verktygsräckvidd, spånavgång och arbetsstyckets spelrum.
Det färdiga CAM-programmet konverteras till maskinläsbar CNC-kod genom en lämplig efterbehandlingsenhet. Innan skärningen påbörjas bör programmeraren eller operatören verifiera verktygsnummer, offset, spindelkommandon, arbetskoordinater och säkra infartsrörelser.
Arbetsstyckesuppsättning och verktygsval
Uppställning av arbetsstycke och verktygsval fastställer den styvhet, tillgänglighet och skärförhållanden som krävs för att bearbeta komponenten. Råmaterialet hålls normalt i ett skruvstäd, mjuka käftar, fixturplatta, vakuumfixtur, klämsystem eller specialbyggt bo.
Fixturen måste förhindra rörelse utan att förvränga tunna väggar eller märka funktionsytor. Den måste också ge tillräcklig åtkomst för verktygshållare, spindel, prob och skärverktyg under hela de programmerade operationerna.
Verktygsvalet beror på material och formgeometri. Planfräsar, planfräsar, kulfräsar, borrar, gängfräsar, gängtappar, fasverktyg och uppborrningsverktyg kan alla användas inom ett och samma detaljprogram.
Skärverktygsförflyttning och materialborttagning
Materialavverkning sker när den roterande skäraren följer programmerade X-, Y- och Z-rörelser samtidigt som kontrollerade mängder material avlägsnas. Grovbearbetning avlägsnar det mesta av materialet, medan finbearbetning fastställer slutliga dimensioner och ytkvalitet.
Verktygsingreppet bör förbli stabilt för att kontrollera skärkraft, värme, vibrationer och verktygsslitage. För stort djup, dålig spånavgång, långt verktygsöverhäng eller abrupt ingrepp kan orsaka vibrationer, nedböjning, dimensionsfel och skadade skäreggar.
Bearbetningssekvensen bör också kontrollera detaljrörelser. Stora fickor, tunna väggar och ojämn avverkning kan frigöra interna materialspänningar, så grovbearbetning och finbearbetning kan behöva separeras med viloperioder, detaljvändning eller mellanliggande inspektion.
Besiktning och efterbehandling
Inspektion och efterbehandling bekräftar att den bearbetade komponenten uppfyller sina dimensionella, geometriska och ytliga krav. Mätning kan utföras under uppställningen, mellan bearbetningssteg eller efter att komponenten har tagits bort från fixturen.
Vanlig inspektionsutrustning inkluderar skjutmått, mikrometrar, höjdmätare, hålmätare, gängmätare, ytjämnhetsmätare, optiska system och koordinatmätmaskiner. Den valda metoden bör reproducera ritningens referenssystem och mäta de funktionella samband som är viktiga.
Efter inspektion kan detaljen behöva gradas, poleras, blästras, anodiseras, pläteras, pulverlackeras, värmebehandlingas eller utföras på annan sekundär process. Beläggningstjocklek och finbearbetningsmått bör beaktas före slutlig bearbetning.
Vilka maskiner används för 3-axlig CNC-fräsning?
Maskinerna som används för 3-axlig CNC-fräsning inkluderar vertikala fleroperationscentra, horisontella fleroperationscentra, portalfräsar och CNC-routrar. Varje maskin använder tre styrda linjära axlar, men dess styvhet, spindelanordning, arbetsområde och lämpliga material kan variera avsevärt.
Vertikala 3-axliga CNC-fräsmaskiner
Vertikala 3-axliga CNC-fräsmaskiner positionerar spindeln vertikalt ovanför arbetsstycket. De används ofta för plattor, fästen, höljen, fixturer, formar, prototyper och andra delar som innehåller tillgängliga toppstyrda funktioner.
Vertikala maskiner ger god sikt under uppställning och fungerar effektivt med standardskruvstycke, mjuka käftar, fixturplattor och sonder. Deras gemensamma konfiguration gör också programmering, underhåll, verktygshantering och operatörsutbildning relativt lättillgänglig.
De är generellt förstahandsvalet för små och medelstora prismatiska detaljer. Den praktiska detaljstorleken beror på axelrörelse, bordets kapacitet, verktygslängd, fixturhöjd och spindelspel.
Horisontella 3-axliga CNC-fräsmaskiner
Horisontella 3-axliga CNC-fräsmaskiner placerar spindeln parallellt med maskinbordet. De är användbara för tyngre bearbetning, förbättrad spånavgång och detaljer vars huvudfunktioner lättare kan bearbetas från sidan.
Horisontella konfigurationer kan erbjuda hög strukturell styvhet och kan stödja pallsystem för upprepad produktion. Emellertid kan arbetsupphängning och uppställningsplanering vara mer komplex än på en typisk vertikal maskin.
En vanlig horisontell maskin har fortfarande begränsade angreppsriktningar om den inte inkluderar ytterligare rotationskapacitet. Maskinorienteringen ensam omvandlar inte ett treaxligt system till en fyraxlig eller femaxlig process.
Portalfräsmaskiner
Portalfräsmaskiner använder en bryggliknande struktur för att bearbeta stora plattor, formar, verktygskomponenter, konstruktionsdelar och maskinbaser. Deras största fördel är ett stort arbetsområde som stöds av en styv ram.
Dessa maskiner kan bearbeta komponenter som är för långa, breda eller tunga för en konventionell fleroperationsmaskin. Typiska tillämpningar inkluderar stora formplattor, utrustningsbaser, flyg- och rymdkonstruktioner och industriella verktyg.
Noggrannhet över ett stort rörelseområde beror på maskinkonstruktion, termisk stabilitet, fundamentets skick, kalibrering och arbetsstyckets stöd. Ett stort maskinhölje eliminerar inte behovet av stabil fixtur och inspektion.
Industriella CNC-fräsar kontra CNC-routrar
Industriella CNC-fräsar är mer lämpade för styv, högprecisionsmetallbearbetning, medan CNC-routrar generellt är optimerade för stora plåtar och mjukare material. Routrar bearbetar vanligtvis trä, skum, plast, kompositer och tunnare icke-järnhaltiga material.
En fleroperationsmaskin har normalt sett större strukturell massa, starkare spindelmoment, mer kontrollerad axelrörelse och bättre motståndskraft mot skärkraft. Dessa egenskaper gör den mer lämplig för stål, titan, djupa fickor, snäv GD&T och krävande ytkrav.
En fräs kan fortfarande vara det ekonomiska valet för stora paneler, plastark, kompositplattor och skärning med låg kraft. Maskinval bör baseras på material, tolerans, geometri, skärbelastning och ytförväntningar snarare än enbart axelantal.
Vad kan 3-axlig CNC-fräsning göra?
3-axlig CNC-fräsning kan producera plana ytor, profiler, hål, gängor, fickor, spår, steg, hålrum och tillgängliga tredimensionella konturer. Dess starkaste förmåga är effektiv bearbetning av funktioner som kan nås från en fast fräsorientering.
Planfräsning och konturfräsning
Planfräsning och konturfräsning skapar plana ytor, utvändiga profiler, skuldror, steg och kontrollerade detaljgränser. Dessa operationer är vanliga på monteringsplattor, maskinbaser, fästen, kapslingar och verktygskomponenter.
Planfräsning kan etablera en stabil referensyta innan andra funktioner bearbetas. Konturering definierar sedan extern geometri med hjälp av en pinnfräs som följer den programmerade gränslinjen.
Noggrannheten beror på maskinuppriktning, verktygskast, skärarens skick, arbetsstyckets fasthållning och antalet finbearbetningspassager. Stora plana ytor kan kräva planerad verktygsöverlappning och kontrollerade termiska förhållanden för att bibehålla planheten.
Borrning, urborrning och gängning
Borrning, urborrning och gängning producerar hål, precisionshål, gängor, försänkningar, försänkningar och fästelement. En treaxlig fräs kan lokalisera dessa element exakt när deras axlar är parallella med maskinens Z-riktning.
Borrning skapar det första hålet, medan borrning eller cirkulär interpolering kan förbättra storlek, rundhet och position. Gängning eller gängfräsning producerar sedan den önskade invändiga gängan.
Vinklade eller sidovända hål kräver vanligtvis en ny uppställning, en vinkelfixtur eller en fleraxlig maskin. Hålet kan vara enkelt, men dess riktning i förhållande till den primära utgångspunkten avgör tillverkningskomplexiteten.
Spår, fickor, steg och hålrum
Spår, fickor, steg och öppna hålrum är bland de mest lämpliga egenskaperna för 3-axlig CNC-fräsning. De kan grovbearbetas effektivt med vanliga pinnfräsar och sedan finbearbetas med kontrollerade vägg- och golvövergångar.
Öppen geometri ger direkt åtkomst för fräsen och möjliggör bättre spånborttagning. Slutna eller djupa fickor blir svårare eftersom verktyget måste sträcka sig längre från hållaren och evakuera spånor genom en begränsad öppning.
Invändiga hörnradier bestäms av fräsens storlek. En roterande pinnfräs kan inte producera ett perfekt skarpt invändigt vertikalt hörn, så konstruktioner bör använda praktiska avrundnings- eller relieffunktioner.
Enkla 2.5D- och 3D-konturer
3-axlig CNC-fräsning kan producera både 2.5D-funktioner och tillgängliga 3D-konturerade ytor. Kulfräsar och koordinerad axelrörelse kan bearbeta formar, böjda fickor, skulpterade ytor och mjuka övergångar från en fast riktning.
Processen kan skapa komplexa ytor så länge skäraren har direkt siktlinje. Geometrisk komplexitet ensam kräver inte alltid femaxlig bearbetning.
Begränsningen uppstår när samma konturerade yta lindas runt flera sidor eller innehåller underskärningar. Fräsen kan följa ytan exakt uppifrån men kan inte luta för att nå bakom ett hinder.
Vilka material kan bearbetas med 3-axlig CNC-fräsning?
3-axlig CNC-fräsning kan bearbeta de flesta vanliga metaller, tekniska plaster, kompositer och specialbearbetbara material när maskinen, verktygen, arbetsupphängningen, kylvätskan och dammkontrollen är lämpliga. Axelantalet definierar rörelsen, medan den faktiska materialkapaciteten beror på det kompletta bearbetningssystemet.
| Materialgrupp | Typiska material | Viktigaste överväganden vid bearbetning |
| Aluminium | 6061, 6082, 7075, 2024 | Gradkontroll, tunnväggig deformation, höga skärhastigheter |
| Stål | 1018, 4140, 4340, verktygsstål | Skärkraft, värme, verktygsslitage, värmebehandlingsförhållanden |
| Rostfritt stål | 303, 304, 316, 17-4PH | Deformationshärdning, värmekoncentration, stabilt ingrepp |
| Koppar och mässing | C101, C110, C360 | Vidhäftning, gradbildning, spånkontroll, ytmärkning |
| Teknikplast | POM, PEEK, nylon, PC, PTFE | Värme, klämdeformation, fukt, dimensionsåterhämtning |
| kompositer | FR4, G10, CFRP, GFRP | Slitage, dammutsugning, delaminering, kantkvalitet |
Aluminium väljs ofta eftersom det bearbetas effektivt och stöder lätta strukturella, elektroniska, fordons- och prototypkomponenter. Stål och rostfritt stål kräver styvare skärförhållanden men är lämpliga för verktyg, industriella, medicinska och lastbärande delar.
Tekniska plaster kräver vassa verktyg och kontrollerad värme eftersom för hög temperatur eller klämkraft kan ändra de slutliga dimensionerna. Material som nylon kan också kräva att man tar hänsyn till fukt och mätförhållanden.
Materialkvalitet bör väljas utifrån hållfasthet, korrosionsbeständighet, temperatur, slitage, elektrisk prestanda, ytbehandling och kostnad. Att välja ett material enbart för att det är lätt att bearbeta kan leda till att komponenten inte uppfyller dess krav.
Vilka delar kan tillverkas med 3-axlig CNC-fräsning?
3-axlig CNC-fräsning kan tillverka enkla till medelsvåra prismatiska delar vars kritiska funktioner är tillgängliga från en eller flera enkla uppställningar. Vanliga exempel inkluderar höljen, plattor, fästen, verktyg, fixturer, formar, grenrör, lock och prototyper.
| Deltyp | Typiska maskinbearbetade egenskaper | Varför 3 Axlar Fungerar |
| Bostäder och kapslingar | Fickor, kontaktöppningar, monteringshål | De flesta funktioner är tillgängliga uppifrån och nedifrån |
| Fästen och plattor | Profiler, spår, hål, försänkningar | Platt material och enkla referenspunkter stöder effektiv fixturering |
| Jiggar och fixturer | Lokalisering av hål, fickor, referensytor | Repeterbarhet och praktiska toleranser är viktiga |
| Formbaser och insatser | Hålrum, kylhål, monteringsfunktioner | Öppna hålrum kan nås med standardverktyg |
| grenrör | Portar, hål, tätningsytor | Lämplig när hålen följer enkla installationsanvisningar |
| Prototyper | Blandade standardfunktioner | Snabb programmering stöder designiteration |
| Lågvolymdelar | Repeterbara fickor och profiler | Installationskostnaden kan fördelas utan dedikerade verktyg |
Processen är särskilt effektiv för platta eller lådformade komponenter. Ett hölje med en djup ficka, flera vertikala hål, externa profiler och en maskinbearbetad bottenyta kan kräva endast två primära uppställningar.
Treaxlig utrustning kan också stödja mer komplexa delar genom anpassade fixturer och upprepad ompositionering. Varje extra uppställning bör dock motiveras eftersom den lägger till hantering, probning, uppriktning, inspektion och potentiella fel.
Vilka är de främsta fördelarna med 3-axlig CNC-fräsning?
De främsta fördelarna med 3-axlig CNC-fräsning är enkelhet i processen, bred tillgänglighet, lägre programmeringsansträngning, tillförlitlig repeterbarhet och ekonomisk produktion av tillgänglig geometri. Dessa fördelar gör den värdefull för prototyper, reservdelar, verktyg och produktionskomponenter.
Bevisad tillförlitlighet och processförenkling
3-axlig CNC-fräsning är tillförlitlig eftersom maskinen endast styr tre linjära rörelser och använder etablerade programmerings-, verktygs- och inställningsmetoder. Färre rörelsesystem gör i allmänhet processen lättare att förstå, använda, underhålla och felsöka.
Den enkla strukturen stöder också förutsägbar produktion. Operatörer kan verifiera axelrörelser, verktygsoffset, arbetskoordinater och fixturer utan att hantera samtidig roterande rörelse.
Tillförlitligheten beror fortfarande på maskinens skick och processkontroll. Slitna styrningar, spindelkast, dålig verktygshållning, felaktiga offseter eller instabil fixtur kan påverka kvaliteten på alla CNC-maskiner.
Lägre maskin- och produktionskostnader
3-axlig CNC-fräsning har vanligtvis lägre drifts- och programmeringskostnader än fleraxlig bearbetning för enkla delar. Maskiner, fixturer, programvarukrav, utbildning, underhåll och timpriser är generellt sett mindre krävande.
Standardskruvstycke, fixturplattor, parallellgängor, klämmor och vanliga skärverktyg kan hantera en mängd olika jobb. Detta minskar behovet av specialiserad roterande arbetsuppspänning eller avancerad kollisionssimulering.
Kostnadsfördelen kan försvinna när en komplex detalj kräver många manuella inställningar. Köpare bör jämföra total programmering, hantering, inspektion, fixtur och maskintid snarare än att anta att tre axlar alltid är billigare.
Snabbare programmering och installation
3-axlig CNC-fräsning stöder snabbare programmering eftersom CAM-systemet huvudsakligen styr den linjära fräsens position snarare än både position och ändrad verktygsorientering. Verifiering av verktygsbana och maskinprovning är därför vanligtvis enklare.
Fysisk uppställning är också effektiv för delar som passar standardskruvstycken eller fixturplattor. En tydlig primär utgångspunkt och tillgänglig geometri kan minska behovet av probning, uppriktning och anpassad arbetsuppspänning.
Denna fördel är värdefull för snabba prototyper och designrevisioner. När geometrin ändras kan programmet och fixturen ofta uppdateras utan att man behöver bygga om en komplex fleraxlig strategi.
God noggrannhet och repeterbarhet
3-axlig CNC-fräsning ger god noggrannhet och repeterbarhet när maskinen, fixturen, verktygen, materialet och inspektionsprocessen kontrolleras korrekt. Funktioner som bearbetas i en uppställning upprätthåller ett konsekvent förhållande till samma koordinatsystem.
Repeterbarhet stöder produktionskvantiteter eftersom ett verifierat program kan återanvändas med kontrollerade verktygsoffset och arbetshållning. Probning och verktygsmätning under processen kan ytterligare minska variationer i uppställningen.
Maskinen garanterar inte en viss tolerans enbart baserat på axelantal. Erforderlig noggrannhet måste utvärderas utifrån detaljstorlek, materialstabilitet, egenskaper, väggtjocklek, ytfinish och mätkapacitet.
Bred tillgänglighet och tillverkningsstöd
3-axlig CNC-fräsning är allmänt tillgänglig eftersom det är en standardprocess i vanliga maskinverkstäder, prototypleverantörer, verktygsrum och produktionsanläggningar. Skickliga operatörer, programmerare, fräsar, hållare, reservdelar och utbildningsresurser är allmänt tillgängliga.
Denna tillgänglighet kan förbättra schemaläggningsflexibiliteten och leverantörsalternativen. Det gör det också enklare att överföra mogna program mellan kompatibel utrustning när processkontrollerna är dokumenterade.
Leverantörernas tillgänglighet bör inte ersätta teknisk kvalifikation. Köpare behöver fortfarande bedöma maskinens skick, materialerfarenhet, inspektionsresurser, kvalitetssystem och leverantörens förståelse av ritningen.
Vilka är begränsningarna med 3-axlig CNC-fräsning?
De huvudsakliga begränsningarna med 3-axlig CNC-fräsning är fast verktygsorientering, begränsad åtkomst till dolda funktioner, flera uppställningar för flersidiga delar och minskad effektivitet vid komplex geometri. Dessa begränsningar påverkar kostnad, noggrannhet, ledtid och tillverkningsbarhet.
Begränsad åtkomst till sido- och vinklade funktioner
3-axlig CNC-fräsning har begränsad åtkomst till sido- och vinklade funktioner eftersom verktyget normalt närmar sig arbetsstycket från en fast riktning. Ett sidohål eller en vinklad yta kan vara omöjlig att nå i den primära uppställningen.
Komponenten kan ompositioneras i ett skruvstäd, en vinkelplatta, en specialanpassad fixtur eller mjuka käftar för att exponera funktionen. Detta gör många delar tekniskt bearbetbara, men den extra operationen ökar monteringsarbetet.
När flera vinklade element pekar i orelaterade riktningar kan fyr- eller femaxlig bearbetning ge en mer stabil och ekonomisk process.
Flera inställningar för flersidiga delar
Flersidiga delar kräver flera uppställningar när inte alla deras funktioner kan nås från en orientering. Varje uppställning kan innebära borttagning av delar, rengöring, ompositionering, fastspänning, probning och offsetverifiering.
Kritiska funktioner som bearbetas i olika uppställningar beror på fixturens noggrannhet och överföringen av referenspunkten. Små positionsförändringar kan ackumuleras och påverka position, vinkelräthet, koncentricitet eller uppriktning.
Väl utformade mjuka käftar, positioneringsstift, maskinbearbetade referenspunkter och probningsrutiner kan minska denna risk. De eliminerar dock inte hanteringstiden som är förknippad med upprepade uppställningar.
Begränsningar för underskärningar och dold geometri
Underskärningar och dold inre geometri är svåra eller omöjliga att bearbeta när omgivande material blockerar fräsens ankomst. Ett verktyg kan inte passera genom en solid vägg helt enkelt för att maskinen kan koordinera tre axlar.
Speciella underskärningsverktyg, klubbefräsar, T-spårsfräsar eller specialanpassade fixturer kan lösa vissa funktioner. Dessa verktyg kräver fortfarande en fysisk åtkomstväg och tillräckligt med utrymme för hållaren.
Helt slutna kanaler, bakåtvända ytor och djupt dolda funktioner kan kräva gnistgnistning, deldelning, additiv tillverkning eller en designändring snarare än konventionell treaxlig fräsning.
Djupa hålrum och långt verktygsöverhäng
Djupa håligheter är svåra eftersom skäret måste sträcka sig längre från verktygshållaren för att nå botten. Större överhäng minskar styvheten och ökar risken för vibrationer, nedböjning, dålig ytbehandling och verktygsbrott.
Smala öppningar i kaviteten begränsar också spånavgång och åtkomst till kylvätska. Omskärda spånor kan skada ytan och öka värmen runt skäreggen.
Att öka kavitetens bredd, minska djupet, använda större inre radier eller dela upp geometrin i stegvisa områden kan förbättra bearbetbarheten. En femaxlig metod kan också möjliggöra ett kortare verktyg, men bara när den omgivande geometrin tillåter lutning.
Minskad effektivitet för komplex geometri
3-axlig CNC-fräsning blir mindre effektiv när en detalj kräver många uppställningar, vinkelfixturer, små verktyg eller svåra dataöverföringar. Lägre timkostnad för maskinen garanterar inte lägre total detaljkostnad.
Komplexa delar kan behöva mer tid för att flyttas och inspekteras än för att skäras. Varje övergång ökar också mängden varor i arbete och risken för omarbetning.
Den bästa processen är därför den enklaste maskinkonfigurationen som tillförlitligt slutför hela tillverkningsprocessen. För vissa delar är det tre axlar, för andra minskar ytterligare axlar den totala arbetsinsatsen.
Designriktlinjer för 3-axlig CNC-fräsning
Bra 3-axlig CNC-fräsdesign håller viktiga funktioner tillgängliga, använder praktiska radier och kavitetsdjup, ger stabil väggtjocklek och skapar tydliga ytor för arbetsstycket. Dessa val minskar verktygsräckvidd, uppställningskostnader, vibrationer, inspektionssvårigheter och produktionskostnader.
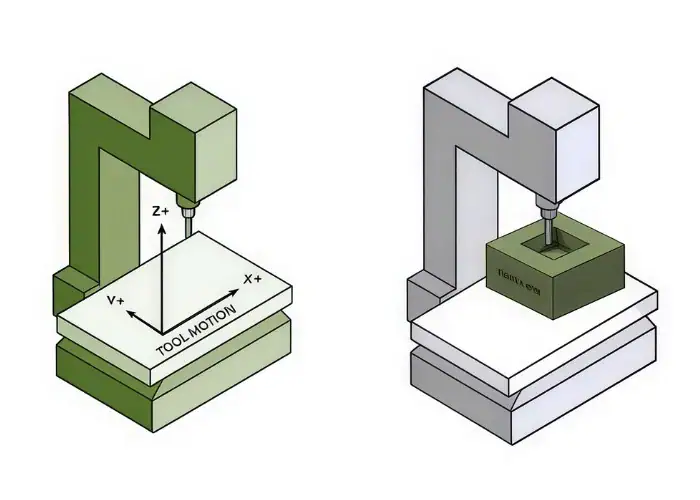
Håll funktioner tillgängliga från en riktning
Funktioner bör vara åtkomliga från en primär riktning när det är möjligt. Hål, fickor, spår och profiler som är vända uppåt gör det möjligt för tillverkaren att slutföra mer arbete utan att byta fixturer.
Relaterade funktionella egenskaper bör också grupperas kring gemensamma utgångspunkter. Detta gör att hål, borrningar, tätningsytor och monteringsgränssnitt kan bearbetas och inspekteras inom samma koordinatsystem.
När flera riktningar är nödvändiga bör konstruktörer minimera antalet och undvika orelaterade sammansatta vinklar. En liten orienteringsändring kan skapa en helt extra uppställning.
Använd praktiska invändiga hörnradier
Invändiga hörn bör använda praktiska radier eftersom cylindriska fräsar inte kan producera perfekt skarpa invändiga vertikala hörn. Radien bör tillåta ett stabilt verktyg att bearbeta elementet utan fullt fräsingrepp.
Mycket små radier kräver verktyg med liten diameter. Små verktyg är mindre styva, avlägsnar mindre material per passering och kan kräva längre cykeltider.
Att öka en icke-funktionell radie kan förbättra verktygslivslängden, ytjämnheten och produktionshastigheten. Avlastningsskärningar kan användas när en fyrkantig passande komponent måste passa i ett innerhörn.
Undvik djupa och smala hålrum
Djupa och smala hålrum bör undvikas eftersom de kräver långa verktyg, begränsade skärdjup och svår spånavgång. Dessa förhållanden ökar vibrationer, värme, nedböjning och verktygsslitage.
En kavitet kan ofta förbättras genom att öka öppningsbredden, minska djupet, lägga till större hörnradier eller skapa trappsteg. Dessa förändringar möjliggör starkare verktyg och stabilare skäringrepp.
Djup bör baseras på funktion snarare än utseende. Att ta bort ytterligare material från ett osynligt område kan öka bearbetningskostnaden utan att förbättra detaljen.
Bibehåll lämplig väggtjocklek
Väggtjockleken bör vara tillräcklig för att motstå skärkraft, klämtryck och materialbelastning. Tunna eller höga väggar kan böjas under bearbetning och röra sig efter att fixturen har släppts.
Den praktiska tjockleken beror på material, vägghöjd, längd, tolerans och ytbehandling. En plastvägg kan reagera annorlunda än aluminium, rostfritt stål eller titan vid samma nominella tjocklek.
Tillfälligt stöd, balanserad grovbearbetning, lätta finbearbetningar och kontrollerad fastspänning kan minska distorsion. Designändringar är vanligtvis mer tillförlitliga än att försöka kompensera för en extremt flexibel vägg enbart genom bearbetning.
Design för stabil arbetsupphängning
Stabil arbetsupphängning kräver åtkomliga klämytor, tydliga positioneringspunkter och tillräckligt med material för att stödja detaljen under grov- och finbearbetning. Fixturen ska hålla komponenten utan att blockera kritiska funktioner.
Offerflikar, avtagbara baser, standardförlängningar, mjuka käftprofiler eller fixturhål kan stödja svåra komponenter. Dessa tillfälliga funktioner kan tas bort under den sista operationen.
Arbetshållning bör diskuteras innan konstruktionen fryses. En detalj som saknar styvt greppområde kan kräva dyra specialanpassade fixturer eller onödiga ytterligare inställningar.
Var används 3-axlig CNC-fräsning?
3-axlig CNC-fräsning används inom fordonsindustrin, industriell utrustning, medicin, flyg- och rymdindustrin, automation, elektronik, robotik, konsumentprodukter, verktyg och energitillämpningar. Den är mest värdefull för plattor, höljen, fästen, baser, fixturer och andra tillgängliga prismatiska delar.
| Industry | Vanliga 3-axliga frästa delar | Huvudsakligt tillverkningsvärde |
| Bil | Fästen, lock, flänsar, verktygsplattor | Repeterbara dimensioner och ekonomisk produktion |
| Industriell utrustning | Baser, slitplattor, grenrör, fixturdelar | Styvhet, standardgeometri, materialflexibilitet |
| Sjukvård | Apparathöljen, brickor, handtag, fästen | Kontrollerade dimensioner och ren ytbehandling |
| Aerospace | Beslag, paneler, fästen, verktyg | Noggranna tillgängliga funktioner och lätta material |
| Automation | Sensorfästen, bon, gripplattor | Snabb anpassning och repeterbara monteringsgränssnitt |
| Elektronik | Aluminiumhöljen, kylflänsar, testfixturer | Precisa fickor, öppningar och termiska ytor |
| Robotics | Motorfästen, adapterplattor, fixturkomponenter | Noggranna hålmönster och strukturell uppriktning |
| Konsumentprodukter | Kapslingar, skydd, prototyper | Snabb iteration och kosmetiska efterbehandlingsalternativ |
| Tool and Die | Formbaser, insatser, jiggar, fixturer | Stabila utgångspunkter och repeterbar bearbetning |
| Energi och Olja & Gas | Ventilplattor, stöd, tätningskomponenter | Starka material och kontrollerade funktionella ytor |
Industrin ensam avgör inte axelkraven. Ett flygfäste med öppna fickor kan passa en treaxlig maskin, medan en konsumentprodukt som innehåller sammansatta kurvor och dolda funktioner kan kräva femaxlig bearbetning.
Beslutet bör börja med geometri, åtkomst, tolerans, uppställningsantal, material, kvantitet och inspektion. Branschetiketter är sekundära i förhållande till de faktiska tillverkningskraven.
3-axlig vs. 4-axlig vs. 5-axlig CNC-fräsning
Skillnaden mellan 3-axlig, 4-axlig och 5-axlig CNC-fräsning är antalet kontrollerade riktningar som används för att positionera fräsen och orientera arbetsstycket. Fler axlar förbättrar åtkomsten och minskar ompositioneringen, men ökar kraven på utrustning, programmering, simulering och process.
| Behandla | Kontrollerad rörelse | Bästa passform | Huvudbegränsning |
| 3-axlig fräsning | X, Y och Z | Plattor, fickor, fästen, höljen, öppna konturer | Fast skärorientering |
| 4-axlig fräsning | X, Y, Z plus en roterande axel | Cylindriska delar, radiella hål, indexerade sidofunktioner | Rotationen följer en primäraxel |
| 5-axlig fräsning | X, Y, Z plus två roterande axlar | Flersidig, vinklad, djup och friformsgeometri | Högre programmerings- och maskinkostnad |
En praktisk jämförelse av 4-axlig kontra 3-axlig CNC börjar med rotation. Fyraxlig bearbetning kan automatiskt indexera eller kontinuerligt rotera en detalj i en riktning, vilket gör den användbar för radiella funktioner, cylindriska komponenter och flera sidor arrangerade runt en gemensam mittlinje.
Femaxlig bearbetning lägger till ytterligare en roterande rörelse, vilket gör att skäraren eller arbetsstycket kan lutas i två riktningar. Det blir värdefullt för sammansatta vinklar, flera kritiska ytor, djup åtkomst, impeller, komplexa formar och friformsytor.
För läsare som söker efter förklarad CNC-axel är det rätta valet inte automatiskt maskinen med flest axlar. Det rätta valet är den minst komplexa processen som kan uppfylla kraven för geometri, tolerans, ledtid och produktion utan alltför stora uppställningsmöjligheter.
Vad påverkar kostnaden och ledtiden för 3-axlig CNC-fräsning?
Kostnad och ledtid för 3-axlig CNC-fräsning påverkas av geometri, material, uppställningsantal, verktyg, toleranser, ytfinish, inspektion, sekundär bearbetning, produktionskvantitet och leveranskrav. Maskintiden är bara en del av den totala tillverkningskostnaden.

Delgeometri och antal uppställningar
Delens geometri påverkar kostnaden eftersom varje ny orientering kan kräva ytterligare fixturer, sondering, uppriktning, skärande operationer och inspektion. En enkel del kan bli dyr när funktionerna är utspridda över flera sidor.
Tillgängliga fickor och hålmönster är oftast ekonomiska. Dolda funktioner, djupa hålrum, vinklade hål, tunna väggar och flera precisionsytor ökar förberedelse- och processrisken.
Att minska antalet uppställningar är ofta mer värdefullt än att förkorta en verktygsbana. En designgranskning bör undersöka hela tillverkningsvägen snarare än bara den programmerade skärcykeln.
Material- och verktygskrav
Materialet påverkar kostnaden genom lagerpris, skärhastighet, slitage på skäraren, värmekontroll, kylvätskebehov och bearbetningsrisk. Aluminium möjliggör generellt snabbare avverkning än härdat stål, titan eller nickellegeringar.
Verktygskostnaden ökar när detaljen kräver långräcksfräsar, små pinnfräsar, specialgängor, verktyg för specialform eller frekventa verktygsbyten.
Lagerformen spelar också roll. Överdimensionerat material ökar grovbearbetningstiden och svinnet, medan nästan nettolager kan kosta mer att köpa in eller kräva större minimikvantiteter.
Toleranser och ytfinish
Snäva toleranser ökar kostnaden eftersom de kräver stabila verktyg, kontrollerad temperatur, ytterligare finbearbetning, probning, mätning och dokumenterad inspektion.
Fina ytbehandlingar kräver mindre översteg, vassare verktyg, långsammare finbearbetning eller manuell polering. Kosmetiska ytor kan också kräva kontrollerad verktygsbana och noggrann hantering.
Funktionskrav bör endast tillämpas där det behövs. Generella toleranser och standardbearbetade ytbehandlingar är normalt tillräckliga för icke-kritiska områden.
Produktionsvolym och sekundära operationer
Produktionskvantiteten påverkar hur kostnaderna för uppställning, programmering, fixtur och inspektion fördelas. Prototyper har en högre fast konstruktionskostnad per detalj, medan upprepade kvantiteter kan dra nytta av beprövade program och återanvändbara arbetsspännen.
Större kvantiteter kan motivera dedikerade fixturer, flerdelade uppställningar, automatiserad probning och verktygslivslängdshantering. Dessa investeringar kan minska cykelvariationer och hantering.
Anodisering, plätering, värmebehandling, polering, passivering och specialinspektion lägger till separata ledtidssteg. Ritningar bör definiera dessa processer tidigt så att tillverknings- och ytbehandlingsmått kan planeras tillsammans.
När ska du välja 3-axlig CNC-fräsning?
Du bör välja 3-axlig CNC-fräsning när detaljen har tillgänglig geometri, måttlig komplexitet, praktiska toleranser och en produktionsväg som inte kräver överdriven ompositionering. Det är särskilt lämpligt när kostnadskontroll och snabb programmering är viktigt.
Delar med enkel eller top-down-geometri
Delar med plana ytor, vertikala väggar, öppna fickor, spår, hål som vetter uppåt och raka konturer är starka kandidater för treaxlig fräsning.
Dessa funktioner gör det möjligt att använda standardverktyg och arbetsspännen utan komplicerade infallsvinklar. Resultatet är förutsägbar programmering, stabil skärning och effektiv inspektion.
En detalj behöver inte vara visuellt enkel. Den kan innehålla detaljerade fickmönster och konturerade ytor, förutsatt att skäraren kan nå dem från en fast riktning.
Snabba prototyper och småskalig produktion
Snabba prototyper och små serier gynnas av treaxlig fräsning eftersom programmering, installation och designrevideringar kan slutföras snabbt.
Processen kan tillverka funktionella delar direkt från produktionsklassad metall eller plast utan särskilda formar. Detta stöder passform, montering, mekanisk, termisk och användartestning.
Tidiga konstruktioner bör undvika onödiga toleranser och kosmetiska kontroller. Prototypkostnaden bör fokusera på att validera de funktioner som påverkar funktionen.
Kostnadskänsliga allmänna tekniska delar
Kostnadskänsliga allmänna tekniska delar är lämpliga när de kan produceras med standardverktyg, fixturer, material och inspektionsmetoder.
Fästen, plattor, lock, maskinkomponenter, reservdelar och fixturelement faller ofta in i denna kategori.
Treaxlig bearbetning är inte automatiskt ekonomisk när konstruktionen innehåller många sidooperationer. Kostnadsfördelen beror på den kompletta uppställningsvägen.
När bör du använda fler yxor?
Du bör använda fler axlar när en detalj innehåller sammansatta vinklar, kritiska relationer mellan flera ytor, omfattande sidofunktioner, svåra underskärningar, lindad geometri eller djupa områden som kräver kraftigt verktygsöverhäng.
Fyraxlig bearbetning kan minska hanteringen när objekt är fördelade runt en cylindrisk eller indexerad riktning. Femaxlig bearbetning kan minska uppställningstider när objekt kräver två oberoende vinkelriktningar.
Ytterligare axlar bör ge mätbart värde genom åtkomst, kortare verktyg, färre fixturer, förbättrad uppriktning eller kortare total ledtid.
Vanliga frågor
Hur noggrann är 3-axlig CNC-fräsning?
3-axlig CNC-fräsning kan producera exakta och repeterbara delar, men uppnåelig noggrannhet beror på maskinens skick, material, delstorlek, funktionsgeometri, fixturstyvhet, verktygskast, temperatur och inspektion. Funktioner som färdigställs i en uppställning bibehåller generellt bättre positionsförhållanden än funktioner som överförs mellan flera uppställningar.
Kan 3-axliga CNC-fräsmaskiner komplexa delar?
3-axlig CNC-fräsning kan bearbeta komplexa fickor, konturer, formar och tredimensionella ytor när fräsen har direkt åtkomst från en fast orientering. Den blir mindre lämplig när funktioner är dolda, underskurna, fördelade över många ytor eller placerade i orelaterade sammansatta vinklar.
Vilka är de 3-axliga CNC-frästa delarna?
3-axliga CNC-frästa delar är vanligtvis komponenter med funktioner som är tillgängliga från X-, Y- och Z-riktningarna. Vanliga exempel inkluderar aluminiumhöljen, fästen, monteringsplattor, lock, kylflänsar, forminsatser, jiggar, fixturer, grenrör och prototypdelar. Dessa delar inkluderar ofta plana ytor, hål, spår, fickor, steg, gängor och 2.5D-konturer. 3-axlig bearbetning är idealisk när de flesta funktioner kan slutföras från 1–2 uppställningar med standardverktyg och stabil arbetsupphängning.
Vad är skillnaden mellan 3-axlig och 5-axlig fräsning?
Skillnaden mellan 3-axlig och 5-axlig fräsning är verktygsåtkomst och rörelsekontroll. 3-axlig fräsning använder linjär X-, Y- och Z-rörelse, så fräsen närmar sig huvudsakligen detaljen från en fast riktning. 5-axlig fräsning lägger till 2 roterande axlar, vilket gör att verktyget eller arbetsstycket kan lutas för flervinkelbearbetning. 3-axlig är kostnadseffektiv för enkla detaljer, medan 5-axlig kan minska 3–5 uppställningar till 1 uppställning för komplexa ytor, djupa håligheter, vinklade hål och precisionsdetaljer med flera ytor.
Vad är skillnaden mellan 3-axlig och 4-axlig fräsning?
Skillnaden mellan 3-axlig och 4-axlig fräsning är att 4-axlig fräsning lägger till 1 roterande axel till standard X-, Y- och Z-rörelser. 3-axlig fräsning är bäst för plana ytor, vertikala hål, fickor, spår och öppna konturer. 4-axlig fräsning kan rotera arbetsstycket, vilket gör det bättre för cylindriska delar, radiella hål, böjda profiler och flersidiga funktioner. Jämfört med 3-axlig bearbetning kan 4-axlig bearbetning minska manuell ompositionering, förbättra konsistensen och förkorta uppställningstiden för delar med funktioner runt en riktning.
Slutsats
3-axlig CNC-fräsning erbjuder ett tillförlitligt och ekonomiskt sätt att tillverka plattor, fästen, höljen, fixturer, prototyper och andra delar med tillgänglig geometri. Dess främsta styrkor är enkel programmering, standardiserad arbetsuppspänning, bred materialkompatibilitet, repeterbar noggrannhet och effektiv produktion. Dess begränsningar uppstår när en design innehåller dolda funktioner, sammansatta vinklar, djupa hålrum eller kritiska ytor spridda över flera orienteringar.
På TiRapid erbjuder vi precisions-CNC-bearbetning och tillverkningstjänster för specialanpassade metall- och plastdelar. Vårt team stödjer prototyper och lågvolymsproduktion med materialgranskning, DFM-feedback, 3-axlig och fleraxlig fräsning, dimensionsinspektion, ytbehandling och processval baserat på era krav på detaljgeometri, tolerans, budget, kvantitet och ledtid.
















