
Обработка пластиковых деталей на станках с ЧПУ широко используется в производстве промышленного оборудования, электронных изделий, автомобильных компонентов, корпусов медицинских приборов, автоматизированного оборудования и прецизионных конструкционных элементов. В процессе производства многие пластиковые детали требуют монтажных отверстий, позиционирующих отверстий, резьбовых отверстий, сквозных отверстий, глухих отверстий и отверстий неправильной формы. Эти структуры отверстий не только определяют способ соединения деталей, но и влияют на точность сборки, прочность конструкции и стабильность работы оборудования. Среди распространенных процессов обработки на станках с ЧПУ можно выделить как сверление, так и фрезерование, однако эти два метода существенно различаются по перемещению инструмента, методам удаления материала, эффективности обработки и контролю размеров.
Пластмассы обладают иными характеристиками обработки по сравнению с металлами. Такие материалы, как ABS, POM, нейлон, PC и PEEK, различаются по твердости, прочности, теплопроводности и упругому восстановлению. Некоторые пластмассы склонны к образованию заусенцев, накоплению стружки и локальной термической деформации во время резки. Тонкостенные детали также могут подвергаться воздействию давления зажима и сил резания. Поэтому выбор между сверлением и фрезерованием не должен зависеть исключительно от диаметра отверстия. Необходимо также учитывать чертеж детали, форму отверстия, допуски по размерам, глубину обработки и требования к последующей сборке.
В чём разница между принципами сверления и фрезерования на станках с ЧПУ?
Наиболее очевидное различие между сверлением и фрезерованием на станках с ЧПУ заключается в движении режущего инструмента. Сверление в основном основано на вращающемся сверле, которое перемещается вдоль оси отверстия, постепенно удаляя материал для образования отверстия. Фрезерование обычно использует вращающиеся инструменты, такие как концевые фрезы, для удаления материала за счет относительного перемещения инструмента и заготовки по заданной траектории. Оба метода могут выполняться на обрабатывающих центрах с ЧПУ, но подходящие формы отверстий и траектории обработки различаются.
Сверление на станках с ЧПУ подходит для сверления отверстий стандартной круглой формы.
Для сверления на станках с ЧПУ обычно используются спиральные сверла или специальные сверла, предназначенные для обработки пластмасс. Программа обработки управляет скоростью вращения шпинделя, подачей и глубиной сверления в соответствии с требованиями чертежа, позволяя инструменту входить в заготовку вдоль заданной оси до достижения требуемых размеров. Для пластиковых деталей с фиксированным диаметром отверстий и простой конструкцией сверление, как правило, не требует сложных траекторий движения инструмента, а настройка программы относительно проста. Типичные области применения включают отверстия для болтов в пластиковых кронштейнах, монтажные отверстия в корпусах оборудования, позиционирующие отверстия в механических компонентах и направляющие отверстия для винтовых соединений. При обработке корпусов электронного оборудования и промышленных пластиковых панелей сверление на станках с ЧПУ может непрерывно создавать отверстия в соответствии с заданными координатами, если несколько отверстий имеют одинаковый диаметр и их положение четко указано на чертеже.
К основным характеристикам бурения относятся:
Простые траектории обработки: инструмент в основном перемещается вдоль оси отверстия, что делает программирование относительно простым и подходит для многократной обработки круглых отверстий одинаковых размеров.
Высокая эффективность производства: для деталей с одинаковым диаметром отверстий и большим их количеством сверление обычно позволяет сократить время обработки каждого отверстия.
Простой выбор инструмента: подходящие сверла можно подобрать в зависимости от диаметра, глубины и материала отверстия, что упрощает внедрение стандартизированных процессов обработки.
Удаление стружки требует внимания: если внутри отверстия скапливается пластиковая стружка, трение между инструментом и стенкой отверстия может увеличиться, вызывая локальный нагрев, повреждение стенок отверстия или отклонения в размерах.
При обработке глубоких отверстий, тонкостенных пластиковых деталей и компонентов со строгими требованиями к выходным отверстиям необходимо тщательно контролировать методы подачи и удаления стружки. При необходимости можно использовать такие методы, как ступенчатая подача и прерывистый отвод инструмента, чтобы предотвратить засорение стружкой. Для пластиков, склонных к образованию заусенцев или отламыванию материала на выходе из отверстия, геометрию сверла и параметры обработки следует корректировать в соответствии с характеристиками материала.
Фрезерование на станках с ЧПУ формирует отверстия по траектории движения инструмента.
В фрезеровании с ЧПУ обычно используются вращающиеся инструменты, такие как концевые фрезы, для обработки отверстий с помощью круговой интерполяции, спиральной интерполяции или послойной резки. В отличие от сверла, которое в основном перемещается вдоль осевого направления, фреза может перемещаться по запрограммированным траекториям в плоскости заготовки. Это позволяет обрабатывать круглые отверстия различного диаметра, а также вытянутые пазы, отверстия квадратного профиля и другие отверстия неправильной формы. Например, некоторые пластиковые панели оборудования требуют нестандартных монтажных отверстий для размещения определенных разъемов или монтажных площадок. Сверло фиксированного диаметра может не обеспечить требуемую форму, тогда как фрезерование с ЧПУ позволяет постепенно создавать профиль, указанный на чертеже, управляя движением инструмента по запрограммированной траектории.
К основным характеристикам помола относятся:
Высокая адаптивность к формам отверстий: позволяет обрабатывать стандартные круглые отверстия, продолговатые пазы, отверстия неправильной формы и проемы со специфическим внутренним профилем.
Гибкая регулировка диаметра: в пределах возможностей инструмента и перемещения станка диаметр целевого отверстия можно регулировать, изменяя траекторию обработки, что снижает зависимость от специальных сверл разного диаметра.
Подходит для поэтапной обработки: сначала может быть выполнена черновая обработка, а затем чистовая обработка для контроля диаметра и профиля отверстия и соответствия более строгим требованиям к размерам.
Для правильной координации параметров обработки необходимо учитывать следующие факторы: траектория фрезерования, диаметр инструмента, глубина резания и скорость подачи — все это влияет на качество стенок отверстия, время обработки и конечные размеры.
Фрезерование на станках с ЧПУ не обязательно обеспечивает более высокую точность обработки, чем сверление. Фактическая точность также зависит от жесткости станка, биения инструмента, устойчивости зажимного приспособления, сил резания и деформации материала. Для простых стандартных круглых отверстий сверление часто является более простым методом. Для сложных форм отверстий или конструкций, требующих точной чистовой обработки, фрезерование, как правило, предлагает большие преимущества.
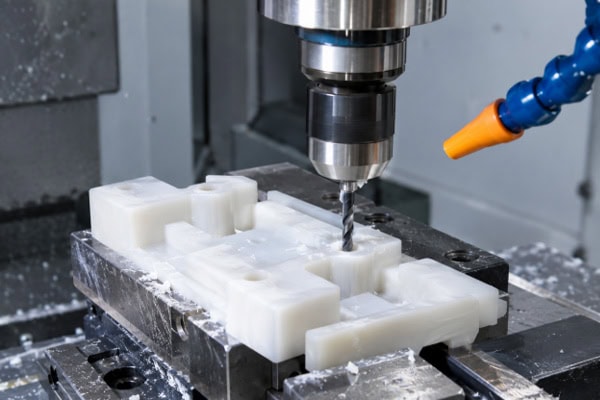
В чём основные различия между сверлением и фрезерованием пластиковых деталей на станках с ЧПУ?
При оценке этих двух процессов обработки необходимо учитывать форму отверстия, контроль размеров, эффективность обработки и качество поверхности. Для одного и того же требуемого диаметра отверстия могут потребоваться разные методы обработки в зависимости от материала, толщины детали и требований к допускам.
Гибкость формы отверстий и размеров
Сверление на станках с ЧПУ в основном используется для изготовления обычных круглых отверстий. Когда для пластиковых деталей требуются монтажные отверстия, позиционирующие отверстия или отверстия для болтов, сверление обычно является простым вариантом, если диаметр отверстия фиксирован и не требуется сложный профиль. Фрезерование на станках с ЧПУ больше подходит для сложных конструкций отверстий. Например, пластиковые опорные компоненты в автоматизированном оборудовании могут потребовать удлиненных пазов для регулировки положения болтов во время сборки. Корпуса приборов могут нуждаться в нестандартных диаметрах отверстий для размещения специализированных разъемов, а некоторые конструкционные компоненты могут потребовать определенных внутренних профилей. Такие конструкции могут быть изготовлены путем управления траекторией движения фрезы, что обеспечивает большую гибкость проектирования.
Основные различия можно обобщить следующим образом:
Стандартные круглые отверстия: Сверление, как правило, упрощает программирование и подходит для деталей с одинаковым диаметром отверстий.
Удлинённые пазы или отверстия неправильной формы: фрезерование позволяет контролировать размеры профиля и форму торцов, что делает его подходящим для заготовок со специальными конструктивными требованиями.
Отверстия большого диаметра: В зависимости от материала, возможностей станка и условий обработки инструментом можно выбрать сверление или фрезерование. Черновая и чистовая обработка также могут быть совмещены.
Конструкции, требующие регулировки диаметра: фрезерование позволяет изменять размеры путем изменения траектории движения инструмента, но при этом необходимо оценивать износ инструмента, стабильность обработки и фактические допуски.
Различия в эффективности обработки и производственных затратах
В массовом производстве эффективность обработки напрямую влияет на себестоимость единицы продукции. Сверление обычно предполагает относительно короткие траектории движения инструмента и простую настройку программы. Для пластиковых деталей с одинаковыми диаметрами отверстий и четко определенными положениями сверление может сократить сложные расчеты траектории и время обработки. Поэтому оно часто используется для обычных монтажных и позиционирующих отверстий. Фрезерование обеспечивает большую гибкость в траекториях движения инструмента, но некоторые конструкции отверстий требуют перемещения инструмента вдоль круглых или сложных профилей, что потенциально увеличивает расстояние резания и время обработки. Если деталь требует отверстий нескольких разных диаметров или имеет сложную форму, фрезерование может уменьшить необходимость подготовки специализированных инструментов и упростить обработку различных спецификаций за счет корректировки программы.
Различия в качестве стенок отверстий и контроле точности размеров.
Теплопроводность пластмасс, как правило, ниже, чем у многих металлов, поэтому тепло, выделяемое при резке, может концентрироваться в зоне контакта инструмента и заготовки. Некоторые пластмассы размягчаются при нагревании, в то время как другие могут упруго восстанавливаться после снятия зажимного усилия. Поэтому как при сверлении, так и при фрезеровании необходимо уделять внимание остроте инструмента, параметрам резания, удалению стружки и методам фиксации заготовки. При сверлении на диаметр отверстия и качество стенок могут влиять биение сверла, износ инструмента, плохое удаление стружки и упругое восстановление материала. Для глубоких отверстий также необходимо учитывать прямолинейность и целостность входной и выходной кромок. Недостаточное удаление стружки может вызвать царапины или локальные термические повреждения на стенках отверстия. При фрезеровании можно корректировать диаметр отверстия путем регулирования траектории обработки и припуска на чистовую обработку, но биение инструмента, вибрация станка и изменения сил резания также могут вызывать погрешности размеров. Для тонкостенных деталей чрезмерное зажимное усилие или неравномерные силы резания могут привести к локальной деформации. Таким образом, для точной обработки пластмасс требуются методы измерения, соответствующие требованиям чертежа, включая проверку диаметра отверстия, округлости, расстояния между отверстиями и точности позиционирования. Для отверстий со сложными параметрами посадки при сборке размеры также следует сверять с фактическими сопрягаемыми компонентами. Гладкая поверхность стенки отверстия сама по себе не доказывает, что требуемая точность размеров достигнута.
Как выбрать метод сверления или фрезерования в зависимости от типа пластика и требований к детали?
При определении процесса обработки в первую очередь следует рассмотреть диаметр отверстия, глубину, допуски, форму и требования к сборке, указанные на чертеже детали. Затем при разработке плана обработки следует учитывать характеристики резания пластикового материала и объем производства. Для пластиковых деталей, изготавливаемых на заказ, предварительное определение критических размеров помогает поставщикам услуг по обработке выбирать подходящие инструменты, траектории обработки и методы контроля, сокращая количество повторных модификаций программы и доработок.
Выберите технологический процесс в соответствии со структурой отверстий и толщиной детали.
Форма отверстия и структура детали являются важными факторами при выборе процесса обработки. Обычно можно сверлить круглые отверстия, в то время как отверстия неправильной формы, вытянутые пазы и отверстия, требующие точной подгонки профиля, больше подходят для фрезерования. Для отверстий большого диаметра, глубоких отверстий или отверстий, расположенных в тонкостенных областях, необходима дополнительная оценка усилий инструмента, удаления стружки и поддержки заготовки.
Стандартные круглые сквозные отверстия: Если диаметр отверстия фиксирован, конструкция проста, а требования к допускам умеренные, то в первую очередь можно рассмотреть сверление на станках с ЧПУ.
Отверстия большого диаметра или высокоточные отверстия: сверление, развертывание или фрезерование могут быть выбраны в зависимости от возможностей станка, свойств материала и требований к допускам. Черновая и чистовая обработка могут быть объединены, когда необходим строгий контроль размеров.
Для обработки вытянутых пазов и отверстий неправильной формы обычно подходит фрезерование на станках с ЧПУ, поскольку запрограммированная траектория движения инструмента позволяет контролировать длину, ширину, радиус торца и внутренний профиль отверстия.
Отверстия в тонкостенных пластиковых деталях: Положения зажима и последовательность резки следует тщательно подбирать, чтобы предотвратить образование трещин вокруг отверстия, деформацию заготовки и сколы на выходе.
Структуры с глубокими отверстиями: особое внимание следует уделить удалению стружки, жесткости инструмента и прямолинейности отверстий. Может потребоваться пошаговая обработка и контроль в процессе производства.
Если кромки отверстий должны плотно прилегать к другим компонентам, на чертеже также следует указать требования к снятию фаски, зачистке заусенцев и качеству кромок. Для пластиковых деталей, предназначенных для установки уплотнений, втулок или прецизионных соединителей, геометрические размеры, выходящие за пределы диаметра отверстия, также могут напрямую влиять на характеристики сборки.
Настройте параметры обработки в соответствии с типом пластикового материала.
Различные виды пластика ведут себя по-разному при резке, поэтому одни и те же параметры обработки не следует применять непосредственно ко всем материалам.
Полиоксиметилен (ПОМ): Полиоксиметилен, как правило, обладает хорошей стабильностью размеров и обрабатываемостью, что делает его пригодным для изготовления различных прецизионных конструкционных элементов. Во время сверления инструмент должен оставаться острым, а стружка должна эффективно удаляться, чтобы предотвратить ее скопление внутри отверстия.
Нейлон (ПА): Нейлон обладает хорошей прочностью, но его влагопоглощение может вызывать изменения размеров в зависимости от влажности и состояния материала. Для нейлоновых деталей со строгими допусками на размеры необходимо учитывать состояние материала и стабильность размеров после обработки, чтобы избежать ошибочного принятия изменений размеров, вызванных окружающей средой, за ошибки обработки.
ABS: ABS широко используется для корпусов оборудования и общих промышленных компонентов. Для уменьшения образования заусенцев на кромках отверстий, локального плавления и косметических повреждений необходимо надлежащим образом контролировать температуру резки и состояние инструмента.
Поликарбонат (ПК): Поликарбонат обладает высокой прочностью и определенной ударопрочностью. Однако необходимо учитывать остроту инструмента, локальный нагрев и концентрацию напряжений, особенно для тонкостенных деталей и отверстий, расположенных вблизи кромок.
PEEK: PEEK — это высокоэффективный конструкционный пластик, используемый в сложных промышленных условиях. Параметры обработки следует разрабатывать в соответствии с конкретным сортом пластика, структурой детали и требованиями к размерам. При необходимости для проверки диаметра отверстия и качества поверхности следует использовать пробную обработку.
Скорость вращения шпинделя, скорость подачи, глубина резания и геометрия инструмента должны работать согласованно. Чрезмерно высокая скорость вращения шпинделя или неподходящая скорость подачи могут привести к перегреву, образованию заусенцев или повреждению поверхности. Чрезмерная скорость подачи может увеличить силы резания и деформировать тонкостенные заготовки. При выборе инструмента также следует учитывать форму пластиковой стружки, чтобы обеспечить ее эффективное удаление и предотвратить повреждение стенок отверстия при повторной резке.
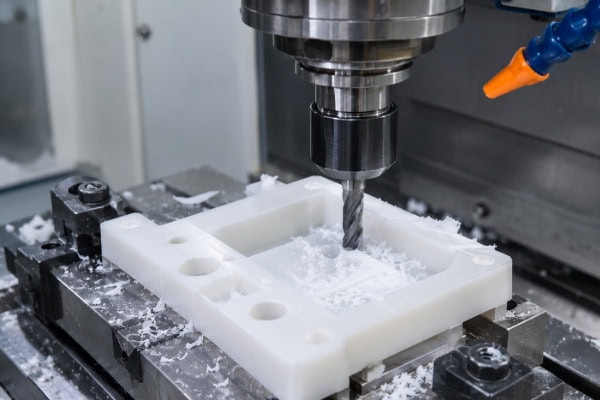
Планирование операций механической обработки в соответствии с допусками, объемом производства и требованиями к сборке.
Для обычных пластиковых деталей диаметр отверстий может соответствовать лишь основным требованиям к установке. Для прецизионных кронштейнов, компонентов трансмиссии и позиционирующих конструкций к диаметру отверстия, округлости, допуску на положение и расстоянию между отверстиями могут предъявляться гораздо более строгие требования. Процесс обработки должен соответствовать этим спецификациям. Для мелкосерийных деталей, изготавливаемых по индивидуальному заказу, фрезерование позволяет обрабатывать отверстия различных диаметров и профилей за счет корректировки программы, что снижает необходимость подготовки специализированных инструментов. Для изделий, производимых в больших количествах в течение длительного периода, эффективность сверления и потенциальные преимущества специализированных приспособлений можно оценить, если диаметры и структура отверстий остаются фиксированными. Если деталь содержит как стандартные, так и специализированные отверстия, можно использовать комбинированный подход к обработке. Для отверстий со строгими требованиями можно предусмотреть соответствующий припуск на чистовую обработку, после чего проводится контроль размеров после обработки. При составлении коммерческого предложения и технических обсуждениях рекомендуется предоставлять полные файлы САПР или инженерные чертежи, в которых указаны марка материала, толщина детали, диаметр отверстия, допуски, глубина отверстия, качество поверхности и предполагаемый объем заказа. Для отверстий, предназначенных для установки болтов, втулок, штифтов или других компонентов, также следует указать способ сборки и требования к посадке.
Часто задаваемые вопросы
В1: Всегда ли сверление на станках с ЧПУ менее точно, чем фрезерование, при изготовлении пластиковых деталей?
Нет. Сверление подходит для многих стандартных круглых отверстий и позволяет достичь хорошей точности размеров при условии правильной точности станка, состояния инструмента и параметров обработки. Фрезерование позволяет регулировать диаметр и профиль отверстий с помощью траектории движения инструмента, но на него также влияют жесткость станка, биение инструмента, силы резания и пластическая деформация. Если для детали требуются только обычные монтажные отверстия, сверление может уже соответствовать требованиям, что делает ненужным переход к фрезерованию исключительно для повышения точности. Для отверстий со строгими допусками по диаметру или неправильной формы выбор процесса следует осуществлять в соответствии с возможностями станка и фактическими результатами контроля, а не предполагая, что один метод всегда точнее.
В2: Почему фрезерование часто используется для изготовления больших отверстий в пластиковых деталях?
Для отверстий большого диаметра могут потребоваться инструменты различного размера, возможности станка, глубина обработки и качество стенок отверстия. Фрезерование позволяет постепенно удалять материал по заданной траектории движения инструмента и контролировать конечный диаметр отверстия путем корректировки траектории обработки. Для некоторых конструкций можно использовать соответствующий метод сверления: сначала выполнить черновую обработку, а затем фрезеровать для уточнения размеров. Однако не все отверстия большого диаметра требуют фрезерования. Для деталей с подходящей толщиной материала, диаметром отверстия и условиями обработки можно также использовать сверло большого диаметра, обеспечивающее высокую эффективность. Окончательный метод следует определять с учетом типа пластика, допусков на отверстие, условий работы инструмента и объема производства.
В3: Почему после сверления на станках с ЧПУ на пластиковых деталях часто образуются заусенцы?
Образование заусенцев может быть связано с прочностью пластика, остротой инструмента, геометрией сверла, параметрами подачи и поддержкой заготовки. Когда сверло пробивает заготовку, материал на выходе может разорваться из-за недостаточной поддержки, образуя заусенцы на кромках. При чрезмерном нагреве при резке некоторые материалы могут также размягчиться и получить повреждения поверхности. Меры по улучшению качества включают использование сверл, подходящих для обработки пластика, поддержание остроты инструмента, регулировку скорости подачи, улучшение поддержки на выходе из отверстия и организацию операции удаления заусенцев в соответствии со структурой детали. Для пластиковых деталей с высокими требованиями к внешнему виду или точности сборки кромки отверстий также следует проверять на наличие сколов, трещин и видимых деформаций.
Вопрос 4: Подходит ли фрезерование на станках с ЧПУ для всех видов пластмасс?
Фрезерование на станках с ЧПУ может использоваться для обработки многих конструкционных и универсальных пластмасс, но параметры обработки должны быть скорректированы в соответствии со свойствами материала. Различные пластмассы различаются по прочности, жесткости, термостойкости и упругому восстановлению. Применение одних и тех же инструментов и параметров резания ко всем материалам может привести к непостоянному качеству стенок отверстий или отклонениям в размерах. Перед обработкой необходимо подтвердить марку материала и структуру детали, а инструменты следует выбирать в соответствии с формой отверстия, допусками и требованиями к поверхности. Для высокоэффективных конструкционных пластмасс, тонкостенных конструкций и прецизионных деталей может потребоваться пробная обработка для проверки соответствия диаметра отверстия и качества поверхности требованиям перед началом серийного производства.
Заключение
Основное различие между сверлением и фрезерованием деталей из пластика на станках с ЧПУ заключается в том, что при сверлении сверло подается вдоль осевого направления для создания круглых отверстий, тогда как при фрезеровании удаление материала контролируется траекторией движения инструмента, и можно создавать такие структуры, как круглые отверстия, вытянутые пазы и отверстия неправильной формы. Сверление, как правило, предлагает простые траектории движения инструмента, простое программирование и подходит для повторяющейся обработки. Фрезерование обеспечивает преимущества в гибкости формы отверстий, регулировке диаметра и контроле профиля. При выборе процесса следует учитывать материал пластика, диаметр отверстия, глубину отверстия, допуски размеров, толщину детали, объем производства и требования к сборке. Сверление можно рассматривать в первую очередь для простых стандартных круглых отверстий, в то время как фрезерование или комбинированный процесс сверления и фрезерования может быть более подходящим для сложных профилей, отверстий большого диаметра или структур, требующих точной обработки.
Независимо от выбранного метода, необходимо надлежащим образом контролировать состояние инструмента, параметры резания, удаление стружки и давление зажима. Также следует проводить необходимые проверки размеров для подтверждения качества обработки. При заказе пластиковых деталей, изготовленных на станках с ЧПУ, рекомендуется предоставить чертежи деталей, марку материала, размеры и структуру отверстий, требования к допускам и количество заказа. Профессиональный поставщик услуг механической обработки может использовать эту информацию для оценки вариантов оснастки, траекторий обработки, последовательности операций и требований к контролю качества, помогая определить процесс, отвечающий реальным потребностям применения при одновременном контроле производственных затрат.
















