
Токарная обработка на станках с ЧПУ широко используется в прецизионном машиностроении, производстве автомобильных компонентов, автоматизированного оборудования, электронных разъемов и промышленных деталей. Для предприятий, которым требуются валы, металлические втулки, резьбовые фитинги и сложные вращающиеся компоненты по индивидуальному заказу, затраты на обработку зависят не только от цен на сырье, но и от геометрии детали, выбора инструмента, методов крепления заготовки, времени обработки и требований к контролю качества. Оптимизация конструкции детали и производственных процессов может сократить количество ненужных операций резки, уменьшить сроки выполнения заказа и повысить стабильность серийного производства. При заказе деталей, изготовленных на станках с ЧПУ по индивидуальному заказу, понимание ключевых факторов, влияющих на ценообразование, помогает покупателям контролировать производственные бюджеты, сохраняя при этом необходимые инженерные стандарты.
Что определяет стоимость деталей, изготовленных на станках с ЧПУ?
В стоимость токарной обработки на станках с ЧПУ обычно входят затраты на материалы, программирование и настройку, время обработки, расход инструмента, постобработка и контроль качества. Для простой втулки вала могут потребоваться только традиционные токарные операции, в то время как деталь с глубокими отверстиями, мелкой резьбой, узкими канавками и сложными элементами торцевой поверхности может потребовать дополнительных инструментов, более длительных циклов обработки и более тщательного контроля. Покупателям следует оценивать общую стоимость, основываясь на чертежах, марках материалов, допусках размеров и количестве заказа, а не сравнивая только цены за единицу продукции.
Сырье и геометрия деталей
Алюминиевые сплавы, углеродистая сталь, нержавеющая сталь, латунь и конструкционные пластмассы имеют разную стоимость и обрабатываемость. Алюминий, как правило, обладает хорошей обрабатываемостью, в то время как некоторые марки нержавеющей стали требуют более тщательного контроля температуры резания, износа инструмента и удаления стружки. Для деталей, требующих коррозионной стойкости, износостойкости или высокой механической прочности, выбор материала должен основываться на фактических условиях эксплуатации, а не на самой низкой закупочной цене.
Геометрия детали также влияет на сложность обработки. Глубокие внутренние отверстия, узкие канавки для снятия отводов, длинные тонкие валы и тонкостенные втулки могут увеличить риски при обработке. Конструкторы могут оптимизировать толщину стенок, глубину отверстий, радиусы скругления углов и ширину канавок, сохраняя при этом необходимую функциональность и уменьшая потребность в специализированном инструменте.
Допуски и требования к качеству обработки поверхности.
Более жесткие допуски на размеры, как правило, требуют более точной компенсации инструмента, стабильных условий крепления заготовки и более частых проверок размеров. Применение чрезвычайно жестких допусков ко всем размерам может увеличить время обработки и затраты на контроль. На инженерных чертежах должны быть четко указаны размеры, непосредственно влияющие на посадку, герметизацию, позиционирование и перемещение, в то время как для некритических элементов можно использовать разумные допуски, соответствующие функциональным требованиям.
Анодирование, гальваническое покрытие, пассивация и другие виды обработки поверхности также влияют на конечную цену. Некоторые процессы финишной обработки могут изменять размеры или состояние поверхности, поэтому следует учитывать соответствующие припуски на механическую обработку, а размеры после обработки необходимо подтвердить до начала производства.
Как снизить затраты на токарную обработку на станках с ЧПУ за счет оптимизации конструкции.
Проектирование с учетом технологичности производства помогает выявить потенциальные проблемы до начала производства. При изготовлении деталей на станках с ЧПУ по индивидуальному заказу конструкторы должны учитывать функциональность детали, доступность инструмента, стабильность зажима и возможность контроля качества. Это позволяет избежать добавления ненужных элементов, которые усложняют производство, не улучшая при этом фактическую производительность. Раннее взаимодействие с поставщиком оборудования может выявить дорогостоящие элементы конструкции и помочь создать более эффективный производственный процесс.
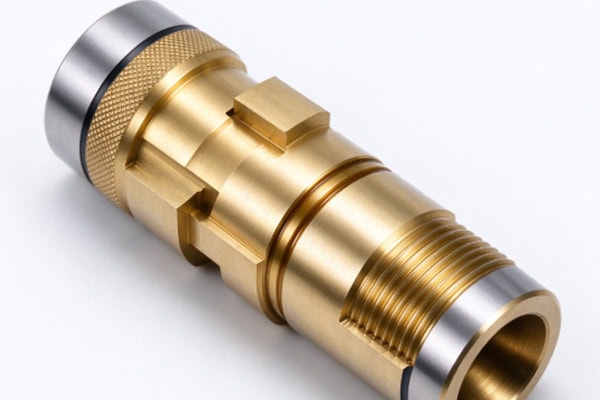
Упрощение проектирования деталей
Простые конструкции деталей могут сократить время токарной обработки на станках с ЧПУ и затраты на оснастку. Следующие изменения в конструкции могут повысить эффективность обработки.
- Оптимизация канавок: используйте подходящую ширину и глубину канавок, чтобы уменьшить потребность в специальных режущих инструментах.
- Уменьшение глубины отверстий: Избегайте излишней глубины отверстий для повышения стабильности инструмента и улучшения удаления стружки.
- Используйте подходящие радиусы закругления углов: выбирайте практичные радиусы, соответствующие распространенным режущим инструментам и требованиям к деталям.
- Избегайте излишней отделки: применяйте высокие требования к качеству обработки поверхности только к критически важным участкам.
Эти изменения могут упростить операции механической обработки, снизить производственные затраты и повысить эффективность производства.
Улучшение последовательности фиксации заготовок и обработки.
Правильная стратегия крепления заготовки уменьшает погрешности позиционирования и минимизирует вспомогательные операции. Для валов с несколькими ступенями, торцевыми поверхностями и внешними диаметрами операции обработки могут быть организованы в соответствии с возможностями станка. Если позволяет геометрия, обработка большего количества элементов за одну установку сокращает объем вторичных работ по позиционированию и выравниванию.
Длинные валы и тонкостенные компоненты требуют особого внимания к деформации. Чрезмерное усилие зажима может привести к упругой деформации тонкостенной втулки, вызывая изменение размеров после извлечения детали. В зависимости от размеров компонента, свойств материала и конфигурации станка производители могут использовать мягкие зажимные губки, специальные приспособления, вспомогательные опоры или поэтапные процессы обработки.
Как повысить эффективность производства и контролировать себестоимость серийной продукции.
Для мелкосерийного и крупносерийного производства компонентов по индивидуальному заказу время обработки детали напрямую влияет на общие производственные затраты. Оптимизация последовательности операций, управление расходом инструмента и внедрение согласованных процедур контроля качества могут сократить объем доработок и улучшить планирование сроков поставки. Предоставление полной технической документации при составлении коммерческого предложения помогает поставщикам более точно оценить необходимые процессы и производственные ресурсы.
Выберите подходящие параметры резки и инструменты.
Скорость резания, подача и глубина резания должны соответствовать материалу, марке инструмента, жесткости заготовки и требованиям к качеству поверхности. Чрезмерно агрессивные параметры могут ускорить износ инструмента, вызвать вибрацию или привести к изменению размеров. Однако слишком консервативные настройки могут неоправданно увеличить циклы обработки. Производители должны определять стабильные параметры резания на основе пробной обработки и данных, полученных в ходе серийного производства.
- Подберите материал инструмента: твердосплавные режущие инструменты подходят для многих распространенных операций токарной обработки металла, но конкретный сорт, покрытие и геометрия режущей кромки должны быть выбраны в соответствии с материалом заготовки и условиями резания.
- Оптимизация черновой и чистовой обработки: Черновая обработка эффективно удаляет излишки материала, а чистовая обработка позволяет получить требуемые конечные размеры и качество поверхности. Правильное распределение припусков на обработку предотвращает чрезмерные нагрузки на резец во время чистовой обработки.
- Улучшение отвода и охлаждения стружки: при работе с материалами, образующими длинную стружку, необходимо тщательно учитывать геометрию устройства для удаления стружки, подачу охлаждающей жидкости и зазоры между стружкой и поверхностью. Эти меры помогают предотвратить запутывание стружки, которое может прервать производственный процесс.
- Управление сроком службы инструмента: регистрация времени использования инструмента, объемов производства и тенденций изменения размеров помогает производителям своевременно заменять изношенный инструмент и избегать доработки партий, вызванной нестабильными условиями обработки.
Повышение эффективности закупок за счет пакетного планирования.
Объемы заказов влияют на распределение затрат на программирование, настройку, контроль первого образца и планирование производства. Небольшие заказы, как правило, влекут за собой более высокие затраты на подготовку каждой детали, в то время как повторные заказы со стабильными техническими характеристиками проще изготавливать с использованием стандартизированных процессов. Покупатели могут планировать объемы заказов в соответствии с фактическим спросом, балансируя затраты на складские запасы, денежный поток и цены на обработку единицы продукции.
При запросе коммерческого предложения на обработку на станках с ЧПУ предоставьте следующую информацию:
- 3D-модели: Предоставляйте файлы САПР в распространенных форматах, таких как STEP, чтобы помочь поставщикам понять геометрию детали и особенности обработки.
- Технические чертежи: Укажите марку материала, критические размеры, допуски, характеристики резьбы, шероховатость поверхности и соответствующие технические требования.
- Объемы заказов: Предоставьте примерные объемы, первоначальные объемы производства и ожидаемые объемы повторных заказов, чтобы помочь поставщикам оценить затраты на подготовку производства и ценообразование в зависимости от объема.
- Требования к обработке поверхности: Четко укажите требования к анодированию, гальваническому покрытию, пассивации или другим видам отделки, чтобы избежать упущений в смете.
- Документация по качеству: Если для проекта требуются протоколы контроля размеров, сертификаты на материалы или специальные записи о качестве, сообщите об этих требованиях на этапе составления коммерческого предложения.
Как выбрать надежного поставщика токарных станков с ЧПУ на заказ
Конкурентоспособные цены на механическую обработку должны подкрепляться стабильным качеством и реалистичным графиком производства. При оценке поставщиков покупатели должны учитывать возможности оборудования, опыт обработки материалов, процедуры проверки инженерных чертежей, оборудование для контроля размеров и эффективность коммуникации. Для деталей со строгими требованиями к сопряжению необходимо убедиться, что поставщик может контролировать критически важные размеры в соответствии с чертежами и предоставить соответствующие протоколы контроля.
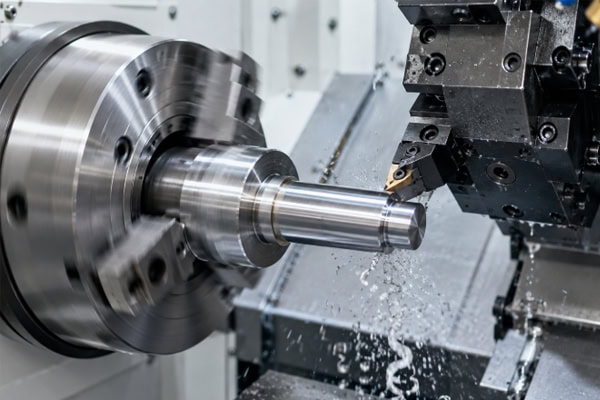
Проверка возможностей обработки материалов и контроля качества.
Квалифицированный поставщик должен уметь оценить необходимое оборудование, инструменты, методы крепления заготовок и процедуры контроля качества на основе геометрии детали. Первичный контроль образца помогает проверить программы обработки, системы крепления заготовок и критически важные размеры до продолжения производства. Последующие проверки могут быть организованы в зависимости от рисков заказа и применимых требований к качеству.
Для компонентов, требующих точной подгонки, покупателям также может потребоваться оценить округлость, соосность, биение по окружности и другие геометрические допуски. Конкретные методы контроля должны соответствовать функциональным требованиям компонента и техническим спецификациям.
Получите четкое и полное ценовое предложение.
В достоверном коммерческом предложении должны быть четко указаны материал, объем обработки, количество заказа, обработка поверхности, требования к контролю качества, сроки выполнения, упаковка и условия доставки. Если компонент имеет глубокие отверстия, тонкие стенки, сложную резьбу или жесткие допуски, поставщик должен указать особенности, которые могут повлиять на стоимость, и рекомендовать соответствующие улучшения конструкции с учетом технологичности производства.
Для предприятий, занимающихся поставкой валов, соединителей, металлических втулок или компонентов автоматизированного оборудования по индивидуальному заказу, предоставление полных инженерных чертежей и 3D-моделей может ускорить техническую экспертизу и подготовку коммерческих предложений. Сочетая оптимизацию конструкции, соответствующие процессы обработки и эффективный контроль качества, предприятия могут более эффективно управлять затратами на токарную обработку на станках с ЧПУ, сохраняя при этом функциональность и надежность компонентов.
Снижение затрат на токарную обработку на станках с ЧПУ требует большего, чем просто согласование более низкой цены за единицу продукции. Практическая оптимизация конструкции, правильный выбор материалов, эффективная оснастка, надежная фиксация заготовки и грамотное планирование партий — все это способствует улучшению экономической эффективности производства. Покупатели также могут повысить точность цен и снизить производственные риски, предоставив полную техническую документацию и определив критически важные требования к качеству до начала производства. Сотрудничество с опытным поставщиком оборудования для обработки на станках с ЧПУ помогает гарантировать, что изготовленные на заказ детали соответствуют функциональным спецификациям, обеспечивая при этом предсказуемые затраты, стабильное качество и надежную доставку.
















