Токарная обработка с ЧПУ — классический субтрактивный производственный процесс. Вращая заготовку на высокой скорости и используя режущий инструмент для удаления излишков материала с поверхности заготовки, можно в конечном итоге получить изделие идеальной формы, диаметра и размера. Опираясь на свой опыт работы, я объясню вам, как работает токарная обработка с ЧПУ, какие станки для этого используются, основные операции, конструктивные особенности и многое другое.
Что означает токарная обработка с ЧПУ
CNC означает Computer Numerical Control (числовое программное управление), система, которая автоматизирует движения станка с чрезвычайной точностью, используя предварительно запрограммированные цифровые инструкции. Когда я говорю о токарной обработке с ЧПУ, я конкретно говорю о процессе, где токарный станок вращает исходный материал (обычно цилиндрический), в то время как неподвижный режущий инструмент, управляемый программой ЧПУ, вырезает из него нужную форму.
Что такое токарная обработка с ЧПУ? В своей повседневной работе я использую этот процесс для производства высокоточных компонентов, таких как валы, втулки и детали с индивидуальной резьбой. Компьютер управляет каждой осью движения, скоростью подачи, скоростью шпинделя и траекторией инструмента. Я регулярно программирую допуски вплоть до ±0.01 мм, что необходимо для применения в аэрокосмической, медицинской и автомобильной промышленности, где важны соответствие и последовательность. Токарная обработка с ЧПУ — это не просто формовка металла, это автоматизированная последовательность, повторяемое качество и высокая эффективность производства.
Как работает токарная обработка с ЧПУ
Когда клиенты спрашивают, как работает токарная обработка с ЧПУ, я объясняю это так:
Сначала загружаем цилиндрический пруток — обычно алюминиевый, стальной или латунный — в патрон токарного станка, надежно его закрепляя. Шпиндель вращает заготовку со скоростью до 4,000 об/мин, которая зависит от материала и желаемой отделки поверхности.
Затем неподвижный режущий инструмент , предварительно запрограммированный с помощью G-кода, точно перемещается вдоль осей X и Z. Эти запрограммированные траектории движения инструмента контролируют скорость подачи (обычно 0.05–0.3 мм/об) и глубину резания, обеспечивая точную геометрию.
Проще говоря, я загружаю цилиндрический пруток в токарный станок, задаю программу, и станок точно вырезает форму — будь то простой цилиндр или сложный резьбовой вал.
Ключевые отличия Fфрезерование с ЧПУ
По моему опыту, главное отличие заключается в следующем: точение с ЧПУ вращает заготовку, а фрезерование с ЧПУ вращает режущий инструмент. Когда я обрабатываю цилиндрические или круглые детали, такие как валы или втулки, токарная обработка — мой выбор. Это быстрее и точнее для таких форм.
Однако фрезерование лучше подходит для плоских поверхностей, карманов или сложных 3D-контуров. Оно допускает многоосевое движение (до 5 осей), которое я использую, когда деталь имеет несколько граней или требует угловых резов.
Для круглых деталей большого объема токарная обработка более эффективна — я выполнял заказы, достигающие 500 деталей/час на токарных станках швейцарского типа. Но для сложных профилей фрезерование остается необходимым. Выбор правильного процесса экономит как время, так и стоимость инструмента.
Разработка И, Процесс
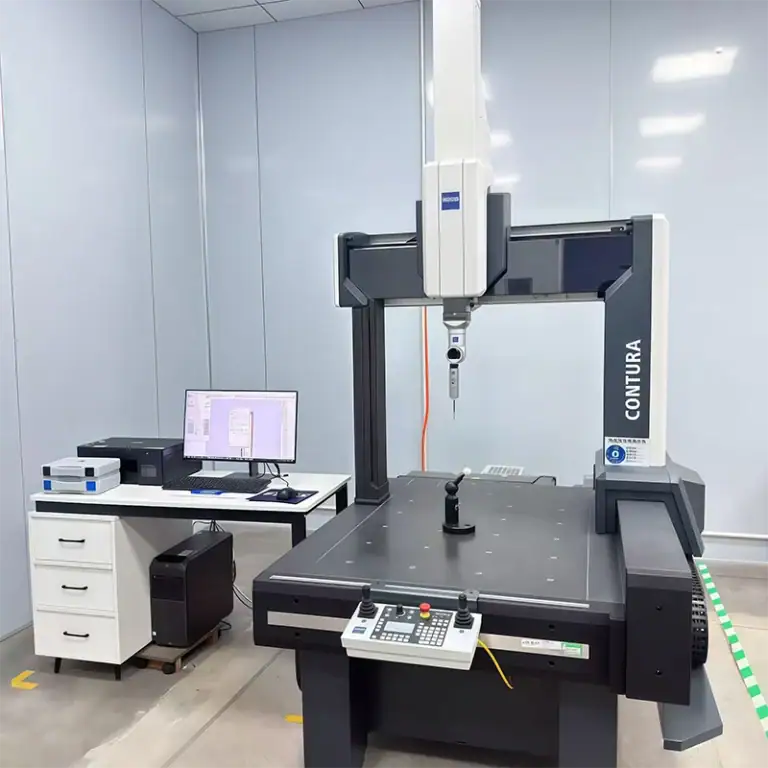
Мой рабочий процесс на станке с ЧПУ начинается с CAD-моделирования и программирования G-кода, оптимизированного с помощью CAM-системы. Я калибрую инструменты, провожу сухие испытания и проверяю настройку патрона. Во время обработки я контролирую наличие вибраций. Окончательный контроль осуществляется с помощью штангенциркулей, микрометров и координатно-измерительных машин. Для аэрокосмической отрасли я проверяю допуски ±0.005 мм и чистоту поверхности Ra ≤ 0.4 мкм.
Проектирование САПР и программирование G-кода
Я начинаю с проектирования в CAD. Затем я преобразую этот проект в G-код, который сообщает токарному станку, как двигаться. Программное обеспечение CAM, которое я использую, оптимизирует скорость резания, смену инструмента и траектории инструмента, чтобы минимизировать время цикла.
Настройка токарного станка с ЧПУ
Затем я устанавливаю соответствующие инструменты в револьверную головку и убеждаюсь, что патрон надежно удерживает материал. Правильная настройка включает калибровку инструмента и пробные прогоны, чтобы избежать столкновений или ошибок во время фактической резки.
Загрузка материала AВыполнение траектории инструмента
После проверки программы я загружаю необработанный пруток и запускаю токарный станок. Траектория инструмента выполняется в соответствии с G-кодом — резка, сверление или нарезание резьбы. В течение всего процесса я всегда отслеживаю вибрацию или дребезжание, чтобы поддерживать качество поверхности.
Контроль качества A2-я окончательная проверка деталей
После обработки я использую микрометры, штангенциркули и КИМ для проверки критических размеров. Качество поверхности проверяется визуально и с помощью тестов Ra. Для аэрокосмических деталей с жесткими допусками каждый микрон имеет значение.
Токарные операции с ЧПУ
Токарная обработка с ЧПУ включает в себя различные внутренние и внешние операции. Я выполняю точение, торцевание, отрезку и проточку канавок с точностью ±0.01 мм. Внутри я сверлю, растачиваю, развертываю, нарезаю резьбу и накатываю с точностью ±0.02 мм. Конусная и ступенчатая токарная обработка обеспечивает эффективную обработку сложных валов и конусов. Эти возможности гарантируют постоянную поставку как стандартных, так и нестандартных геометрий в различных отраслях промышленности.
Внешние операции: точение, подрезка торца, отрезка, проточка канавок, твердое точение
Токарная обработка : Токарная обработка — это основной метод, который я использую для уменьшения внешнего диаметра вращающихся деталей. Она идеально подходит для изготовления прецизионных валов, втулок и колец, обычно с точностью размеров до ±0.01 мм.
Торцевая обработка : Торцевая обработка — моя основная операция для создания плоской, чистой опорной поверхности на конце детали. Обычно я выполняю её первой, чтобы обеспечить перпендикулярность и подготовить заготовку к последующим операциям.
Разделение : Разделение, или отрезка, используется для отделения готовых деталей от прутка. Я тщательно контролирую скорость подачи и геометрию лезвия, чтобы предотвратить образование заусенцев или деформацию во время разделения.
Нарезание канавок : Нарезание канавок позволяет мне создавать углубления, например, для уплотнительных или стопорных колец. Например, я вытачивал канавки шириной всего 1.5 мм для стопорных колец в гидравлических компонентах.
Токарная обработка твердых материалов : Токарная обработка твердых материалов кардинально меняет ситуацию. Она позволяет мне обрабатывать закаленные стали (до 60 HRC) без перехода к шлифованию. Это сокращает время выполнения заказа и затраты на оснастку, особенно при чистовой обработке инструментальных сталей или износостойких деталей.
Внутренние операции: сверление, расточка, развертывание, нарезание резьбы, накатка
Сверление : Сверление — мой отправной пункт при создании внутренних элементов. В зависимости от настроек станка я использую как неподвижный, так и вращающийся инструмент. Например, я регулярно сверлю глубокие центрирующие отверстия диаметром до 100 мм для осей и резьбовых стержней, изготовленных на заказ.
Расточка : Расточка позволяет мне уточнять и расширять предварительно просверленные отверстия для достижения жестких допусков — часто в пределах ±0.01–0.02 мм. Это особенно важно для деталей, требующих подшипников с запрессовкой или точной центровки.
Развертывание : Развертывание — мой первый выбор, когда мне нужна сверхгладкая поверхность отверстия и точный размер, обычно достигающий шероховатости поверхности до Ra 0.8 мкм. Оно широко применяется в аэрокосмических втулках и медицинских гильзах.
Нарезание резьбы : Нарезание резьбы — универсальная услуга. Я обрабатываю как внутреннюю, так и наружную резьбу непосредственно на токарном станке, в метрической системе, UNC или с шагом резьбы по индивидуальному заказу. Я обеспечиваю правильный шаг и посадку, регулируя скорость подачи и используя специальные резьбонарезные вставки.
Накатка : Накатка добавляет функциональную текстуру. Я накачивал алюминиевые ручки, рукоятки из нержавеющей стали и даже медицинские рукоятки, где тактильный контроль имеет ключевое значение. В зависимости от рисунка — прямой, ромбовидный или спиральный — я могу регулировать давление и профиль инструмента, чтобы соответствовать как эстетике, так и функциональности.
Токарная обработка конуса And Шаг Поворот
Токарная обработка конических профилей : Токарная обработка конических профилей имеет решающее значение, когда мне необходимо обрабатывать конические профили, такие как сопла, переходники или конические штифты. Обычно я устанавливаю траекторию движения инструмента с постоянным угловым смещением — например, 5° или 10° — относительно оси шпинделя. Это позволяет мне добиваться плавных переходов диаметра с точностью до ±0.05 мм на длине 100 мм и более.
Ступенчатая токарная обработка : С другой стороны, ступенчатая токарная обработка идеально подходит для деталей, требующих нескольких различных диаметров вдоль одной оси. Я часто использую этот метод для приводных валов и шпиндельных штоков, где подшипники, втулки или шкивы должны устанавливаться в определенных положениях. Я программирую последовательные резы для уменьшения диаметра с точными приращениями — обычно с длиной шага от 10 мм до 80 мм и отклонениями диаметра до ±0.02 мм в зависимости от требуемой посадки.
Оба метода необходимы в моем рабочем процессе при производстве высокофункциональных механических деталей со сложными размерными требованиями.
Тип Of Токарные станки с ЧПУ
Я выбираю токарные станки с ЧПУ на основе размера детали и рабочих потребностей. Горизонтальные токарные станки эффективно обрабатывают большинство круглых деталей. Вертикальные токарные станки обеспечивают лучшую устойчивость для тяжелых деталей. Швейцарские станки идеально подходят для длительной и точной работы. Многошпиндельные станки сокращают время цикла для больших партий. Для гибкости я использую токарные центры с приводным инструментом, но по-прежнему полагаюсь на обычные токарные станки для простых или прототипных запусков.
Горизонтальные токарные станки с ЧПУ
Горизонтальные токарные станки с ЧПУ — мои любимые станки для большинства стандартных цилиндрических деталей, таких как валы, втулки и патрубки. Их горизонтальная ориентация позволяет гравитации способствовать эвакуации стружки, уменьшая помехи инструмента и улучшая качество обработки поверхности. Благодаря скорости вращения шпинделя, часто превышающей 3,000 об/мин, и возможности быстрой смены инструмента я могу добиться эффективного времени цикла даже для деталей средней сложности. Эти станки обеспечивают баланс между точностью, скоростью и простотой эксплуатации для большинства производственных циклов.
Вертикальные токарные станки с ЧПУ
При обработке больших или тяжелых деталей, таких как корпуса насосов или клапанов, я полагаюсь на вертикальные токарные станки с ЧПУ из-за их превосходной устойчивости. Гравитация помогает центрировать и поддерживать заготовку, сводя к минимуму прогиб и вибрацию. Такая установка особенно полезна для деталей диаметром более 500 мм или весом более 100 кг. Однако удаление стружки становится более сложным в вертикальных установках, поэтому я всегда реализую контролируемый поток охлаждающей жидкости и периодические остановки для эффективного управления накоплением стружки.
Токарные станки швейцарского типа и многошпиндельные станки
Токарные станки швейцарского типа : Я предпочитаю токарные станки швейцарского типа для изготовления длинных, тонких деталей, таких как винты для костей или штифты для датчиков. Благодаря направляющей втулке заготовка поддерживается близко к режущему инструменту, что минимизирует деформацию и улучшает качество поверхности.
Многошпиндельные станки : Для крупносерийного производства я использую многошпиндельные станки. Благодаря возможности параллельной работы до 6 или 8 шпинделей, мне удалось сократить время цикла более чем на 50% в автомобильных проектах, что делает их идеальными для массового производства небольших, повторяемых компонентов.
Токарные центры VS. Обычные токарные станки с ЧПУ
Токарные центры предлагают многофункциональность — помимо токарной обработки я также могу выполнять сверление, фрезерование и даже нарезание резьбы за одну установку с использованием приводного инструмента. Такая интеграция повышает эффективность, особенно для сложных деталей.
С другой стороны, обычные токарные станки с ЧПУ проще и фокусируются исключительно на токарных операциях. Я все еще полагаюсь на них для простых деталей или прототипов, где скорость и простота настройки важнее универсальности.
Компоненты машин и программное обеспечение
В токарной обработке с ЧПУ точность обеспечивают компоненты станка и программное обеспечение. Я полагаюсь на переднюю бабку, шпиндель и заднюю бабку для поддержки, а станина и каретка обеспечивают устойчивость. Револьверная головка несет несколько инструментов, и я выбираю патроны или цанги в зависимости от детали. Я использую контроллеры Fanuc или Siemens, программирую с помощью Fusion 360 и упрощаю основные задачи с помощью Manual Guide i или iHMI.
Передняя бабка, задняя бабка, шпиндель, станина, каретка
Передняя бабка и шпиндель : Передняя бабка — это основной силовой агрегат моего токарного станка с ЧПУ. В ней размещаются главный шпиндель и двигатель, обеспечивающие скорость вращения от 100 до 4,000 об/мин в зависимости от материала и обрабатываемой детали. Стабильный шпиндель обеспечивает постоянную концентричность, что крайне важно при обработке прецизионных деталей с допусками до ±0.01 мм.
Задняя бабка : При работе с длинными валами или тонкими деталями я использую заднюю бабку. Она поддерживает свободный конец детали и минимизирует прогиб под действием сил резания. Это особенно важно для деталей длиной более 200 мм, где даже незначительный изгиб может повлиять на точность размеров.
Станина : Станина обеспечивает структурную основу токарного станка. Я проверяю качество литья и жесткость, поскольку стабильная станина минимизирует вибрацию. Например, при высокоскоростных чистовых операциях избыточная вибрация может увеличить шероховатость поверхности до значений, превышающих 3.2 мкм Ra, что неприемлемо для многих моих клиентов из аэрокосмической отрасли.
Каретка : Каретка удерживает инструментальную револьверную головку и перемещается вдоль осей X и Z. Она отвечает за подачу инструмента в точно заданное положение. Я регулярно проверяю ее линейные направляющие и шариковые винты, чтобы обеспечить повторяемость в пределах ±0.005 мм на протяжении длительных производственных циклов.
Револьверная головка, патрон и цанга
Револьверная головка : На револьверной головке я устанавливаю все инструменты, необходимые для цикла обработки. На моей 12-позиционной револьверной головке я предварительно загружаю все, от токарных инструментов до резьбонарезных вставок. Такая конфигурация позволяет автоматизировать сложные многоэтапные операции без ручного вмешательства. Время индексации инструмента обычно составляет менее 0.5 секунды, что обеспечивает эффективность цикла при больших объемах производства.
Патрон : Для стандартных цилиндрических заготовок диаметром более 12 мм я использую трехкулачковый гидравлический патрон. Он обеспечивает сильное усилие зажима и быструю смену заготовок. Точность обычно составляет 0.03 мм TIR, что подходит для большинства универсальных применений.
Цанговые зажимы : При обработке мелких или высокоточных деталей, особенно с внешним диаметром менее 10 мм, я переключаюсь на цанговую систему. Цанги обеспечивают превосходный контроль концентричности, часто в пределах 0.01 мм. Я использую эту систему при изготовлении медицинских компонентов или деталей, требующих сверхвысоких допусков в больших партиях.
Панель управления и программное обеспечение ЧПУ
Панель управления ЧПУ: В основном я работаю с системами управления Fanuc и Siemens, которые доминируют в промышленном токарном производстве с ЧПУ. Эти панели позволяют мне загружать и редактировать G-код, регулировать скорость подачи и отслеживать циклы обработки в реальном времени. Например, я могу точно настраивать скорость вращения шпинделя или смещение инструмента в процессе работы без остановки производства — это критически важно при соблюдении допусков ±0.01 мм.
Программирование G-кода: G-код — это язык станка. Я пишу и оптимизирую его, чтобы он определял каждое движение — оси X, Z, частоту вращения шпинделя и команды смены инструмента. Это обеспечивает согласованность каждого прохода, что крайне важно для массового производства.
Интеграция с CAM-системами: Для сложных деталей или 3D-профилей я использую Fusion 360 или Mastercam для генерации точных траекторий движения инструмента. Эти платформы преобразуют мои CAD-проекты в четкие, без столкновений, инструкции по обработке. При выполнении многоэтапных операций использование CAM-систем сокращает время настройки более чем на 30% и повышает повторяемость результатов в разных партиях.
Руководство пользователя i и iHMI (расширенное)
Интерфейс Manual Guide i (Fanuc): Я часто использую Manual Guide i при работе с простыми деталями или при обучении новых операторов. Это диалоговый программный интерфейс, который позволяет мне создавать циклы токарной обработки без написания полного G-кода. Например, я могу запрограммировать операцию торцевой обработки и токарной обработки, просто введя размеры и параметры, что сокращает время подготовки цикла до 40% для стандартных заданий.
IHMI (интеллектуальный человеко-машинный интерфейс):
Система iHMI объединяет визуализацию, оповещения о техническом обслуживании и мониторинг производства в одну интеллектуальную панель управления. Я использую ее для отслеживания нагрузки на шпиндель, времени цикла и износа инструмента в режиме реального времени. При более длительных производственных циклах это помогает мне предотвращать простои, планируя профилактическое обслуживание до возникновения проблем.
С помощью этих расширенных элементов управления я оптимизирую прототипирование и мелкосерийные работы. Даже менее опытные операторы могут управлять базовыми программами деталей с помощью шаблонов или управляемых циклов. Это снижает ошибки оператора и значительно сокращает кривую обучения.
Параметры токарной обработки и инструменты
При токарной обработке на станках с ЧПУ я точно настраиваю три основных параметра — скорость подачи, скорость резания и глубину резания — в зависимости от материала и требований к качеству поверхности. Например, я обрабатываю алюминий со скоростью 300 м/мин, а сталь — со скоростью 100 м/мин. Для достижения точности я использую расточные оправки, нарезные инструменты, резьбонарезные инструменты и инструменты для накатки. Каждый инструмент и настройка напрямую влияют на время цикла, допуск (±0.01 мм) и шероховатость поверхности (Ra < 0.4 мкм), поэтому я тщательно их регулирую для повышения эффективности и точности.
Скорость подачи, скорость резания, глубина резания
Скорость подачи (мм/об): Для стали я обычно использую 0.1–0.3 мм/об. Для пластмасс — до 0.5 мм/об. Более высокая скорость подачи улучшает скорость съема материала, но может ухудшить качество поверхности.
Скорость резки (м/мин): Зависит от материала. Например, алюминий можно резать со скоростью 200–400 м/мин, а нержавеющую сталь — 60–120 м/мин.
Глубина резания (мм): для черновой обработки может использоваться 1–3 мм, для чистовой — менее 0.5 мм. Я регулирую эти параметры, чтобы предотвратить вибрацию инструмента или проблемы, связанные с перегревом.
Типы инструментов: расточные резцы, канавочные инструменты, резьбофрезы, накатные инструменты
Расточные оправки: Для чистовой обработки внутренних поверхностей я использую твердосплавные оправки с гашением вибрации.
Инструменты для нарезания канавок: я выбираю ширину вставки в зависимости от глубины канавки; стандартная ширина вставки для канавок под стопорное кольцо составляет 3 мм.
Резьбонарезные инструменты: Для метрической резьбы ISO я использую сменные резьбонарезные инструменты и проверяю резьбу с помощью калибровочных шаблонов.
Инструменты для накатки: бывают формовочного и режущего типа. Я предпочитаю режущий тип для получения чистых ромбовидных узоров на латуни и алюминии.
Подходящие материалы Fили токарная обработка с ЧПУ
Выбор материала определяет точность и эффективность. Я обрабатывал алюминий, титан, инконель, АБС-пластик и ПЭЭК. Алюминий требует быстрой резки, в то время как более прочные металлы и пластмассы требуют терморегулирования и специального инструмента. Для каждого из них необходимы специальные скорости и охлаждение для обеспечения точности ±0.01–0.03 мм. Металлы: алюминий, сталь, латунь, титан.
| Тип материала | Примеры оценок | Характеристики обработки | Типичные применения |
| алюминий | 6061, 7075 | Высокоскоростная резка (300+ м/мин), отличная обрабатываемость | Кронштейны, корпуса для аэрокосмической промышленности |
| Сталь | 1018, 4140, SS304 | Прочный, требует пониженных скоростей и охлаждающей жидкости для защиты инструментов | Конструкционные детали, инструменты |
| Латунь | C360 | Очень низкое трение, чистое удаление стружки | Фитинги, электрические разъемы |
| Титан | Ti-6Al-4V | Необходимы прочные, термостойкие, малопоточные и покрытые инструменты | Аэрокосмические и медицинские компоненты |
| пластики | ABS | Обработка на низких оборотах, чтобы избежать плавления | Прототипы корпусов |
| Нейлон (ПА6, ПА66) | Легко деформируется; требует контроля температуры и удаления стружки | Шестерни, втулки | |
| PEEK | Допуски ±0.03 мм, отличная термостойкость | Аэрокосмические изоляторы | |
| Композиты и сплавы | G10, Инконель | Требуются инструменты с алмазным покрытием; частая смена инструментов из-за износа | Детали, устойчивые к высоким температурам или высокой прочности |
Области применения Aобласти In Various Iпромышленность
Токарная обработка с ЧПУ применяется в различных отраслях промышленности — от медицинских костных винтов до аэрокосмических соединителей. Она также играет ключевую роль в автомобильной, энергетической и электронной промышленности. Я поставляю высокоточные детали, которые соответствуют строгим стандартам производительности и материалов.
| Промышленность | Общие детали, обработанные на станке | Выбор материала | Технические требования и примечания |
| Автомобильная | Оси, втулки, детали двигателя | Углеродистая сталь, алюминиевые сплавы | Высокая стабильность объемов, экономичность, допуск ±0.02 мм |
| Аэрокосмическая индустрия | Штифты шасси, детали привода, крепежные элементы | Титан, алюминий 7075 | Легкий, высокопрочный, требует сертификации и контроля качества. |
| Мед | Ортопедические имплантаты, зубные абатменты, инструменты | Нержавеющая сталь 17-4PH, ПЭЭК | Чистота обработки поверхности менее Ra 0.8 мкм, биосовместимость |
| Электроника | Соединительные штыри, ВЧ-экраны, резьбовые распорки | Латунь, алюминий | Часто объединяет нарезание резьбы и прорезание пазов в одном цикле. |
| Промышленное оборудование | Корпуса клапанов, валы, соединительные детали | Закаленная сталь, легированная сталь | Твердая токарная обработка после термообработки для повышения износостойкости |
Преимущества And Ограничения Токарная обработка с ЧПУ
Токарная обработка с ЧПУ обеспечивает высокую точность (±0.01 мм), быстрое производство — до 60% быстрее, чем ручные методы — и отличную безопасность. Однако она ограничена вращающимися деталями и может быть дорогостоящей для мелкосерийных работ из-за сложных требований к настройке.
| Категория | Аспект | Описание |
| Преимущества | Точность подачи | Я регулярно достигаю допусков ±0.01 мм и поддерживаю постоянство более 1,000 деталей с помощью контроля износа инструмента. |
| Скорость | По сравнению с ручными токарными станками токарная обработка с ЧПУ сокращает время производства на 40–60%. | |
| Безопасность | Операторы не должны находиться в зоне резки; встроенные блокировки предотвращают несчастные случаи. | |
| Ограничения | Геометрические ограничения | Поскольку заготовка должна вращаться, нестандартные формы (например, плоские пластины) не подходят — вместо этого предпочтительнее фрезерование. |
| Стоимость установки | Мелкосерийные работы со сложной настройкой инструмента могут быть дорогостоящими: на настройку одного прототипа резьбового кольца ушло 300 долларов США. |
Проектные требования
В каждом проекте токарной обработки с ЧПУ, которым я занимаюсь, успех начинается с продуманного дизайна. Даже самый продвинутый станок не может компенсировать плохо спроектированные детали. Ниже приведены ключевые аспекты, которые я всегда оцениваю перед составлением сметы или программированием.
Подходящая геометрия деталей
Вращательная симметрия: токарная обработка на станках с ЧПУ идеально подходит для цилиндрических, конических и резьбовых деталей. Например, валами, втулками и фланцами.
Избегайте квадратных элементов: плоские поверхности или прямые углы лучше подходят для фрезерования. При необходимости я использую вторичные процессы.
Доступ к инструменту: Длинные выступы или глубокие углубления могут вызывать вибрацию или отклонение инструмента.
Допуск And Отделка поверхности
Допуски: Для токарной обработки я использую стандарт ISO 2768-мК. Для прецизионных деталей стандартным является ±0.01 мм, но в контролируемых условиях я также допускал ±0.005 мм.
Чистота поверхности: Типичная чистота поверхности после токарной обработки составляет Ra 1.6 мкм, но при использовании соответствующих пластин и скоростей я могу достичь Ra 0.4 мкм или лучше. Медицинские и оптические детали часто требуют полировки после токарной обработки.
Распространенные ошибки дизайна
Подрезы без канавок для снятия напряжения делают расщепление невозможным.
Чрезмерно жесткие допуски неоправданно завышают затраты — например, требование допуска ±0.005 мм для пластиковой прокладки.
Острые углы увеличивают износ инструмента, поэтому я всегда рекомендую использовать фаски или радиусы.
Токарная обработка с ЧПУ VS Другие методы
При консультировании клиентов по выбору технологического процесса я сравниваю токарную обработку на станках с ЧПУ с фрезерованием, литьем, формовкой и шлифованием. Токарная обработка отлично подходит для цилиндрических деталей и высокоскоростного производства, в то время как фрезерование — для сложных форм. Для больших партий пластмасс лучше подходит литье под давлением , а для жестких допусков — токарная обработка в сочетании с шлифованием. Я часто комбинирую токарную обработку с фрезерованием, чтобы сбалансировать точность и эффективность.
Сравнение WФрезерование с ЧПУ
Токарная обработка с ЧПУ вращает заготовку, а фрезерование вращает режущий инструмент вокруг неподвижной детали. Я предпочитаю токарную обработку для высокоскоростного производства симметричных деталей, таких как валы, стержни и трубки, особенно когда требуются допуски в пределах ±0.01 мм. Для компонентов со сложными карманами или нецилиндрическими элементами фрезерование обеспечивает большую гибкость.
В одном недавнем случае клиенту требовалась цилиндрическая деталь с боковыми фрезерованными пазами. Я объединил токарную обработку с ЧПУ с 3-осевой фрезеровкой, что сократило время цикла на 30% и обеспечило точность размеров.
Альтернативы: литье, литье под давлением, шлифование
Литье: Лучший вариант для серийного производства деталей, где жесткие допуски не критичны. Для повышения точности я заменил литые детали точеными.
Литье под давлением: Отлично подходит для изготовления пластиковых деталей в количестве более 5,000 штук. Для меньшего количества более экономичным вариантом является токарная обработка на станках с ЧПУ.
Шлифовка: Используется после токарной обработки для получения сверхточной поверхности с шероховатостью Ra менее 0.4 мкм, например, при закалке валов.
Аспекты стоимости и производительности
Когда я оцениваю затраты на токарные работы с ЧПУ, я уравновешиваю ставки станков (\$30–\$100/час), расходы на инструмент (\$10–\$50 за вставку) и время цикла. Простая деталь может занять 2–3 минуты, но с оптимизацией или многошпиндельными станками выход удваивается. Для 500 алюминиевых деталей я сократил себестоимость единицы более чем на 40% за счет подачи прутка и настройки траектории инструмента. Пакетирование всегда повышает рентабельность инвестиций.
Стоимость машины и оснастка
Почасовая ставка за работу с оборудованием: варьируется от 30 до 100 долларов в час в зависимости от типа оборудования и квалификации оператора.
Затраты на оснастку: твердосплавные пластины могут стоить от 10 до 50 долларов каждая. Специализированные инструменты для нарезания резьбы или накатки быстро увеличивают стоимость при мелкосерийном производстве.
Время цикла и объем
Типичная латунная втулка (Ø30 × 20 мм) обрабатывается за 2–3 минуты. С многошпиндельными токарными станками я могу сократить это время вдвое.
Крупносерийное производство (1,000+ шт.) оправдывает затраты на приспособления и инструменты. Для небольших объемов я упрощаю настройки, чтобы избежать отходов.
Соображения о рентабельности инвестиций
При обработке 500 алюминиевых корпусов мы снизили себестоимость единицы продукции с 6.50 до 3.80 долл. США за счет оптимизации траекторий движения инструмента и использования подачи прутка.
Я всегда рекомендую по возможности объединять заказы в партии, чтобы сократить время на настройку и затраты на оснастку.
Безопасность, обслуживание и устойчивость
Я отдаю приоритет безопасности оператора с помощью процедур LOTO, конвейеров для стружки и обнаружения поломки инструмента. Регулярное техническое обслуживание — ежедневное, еженедельное и ежемесячное — является ключом к предотвращению вибрации и потери точности. С точки зрения экологии я использую биоразлагаемые охлаждающие жидкости, туманоуловители и перерабатываю металлическую стружку, например алюминиевую, согласуя операции токарной обработки с ЧПУ с современными целями устойчивого развития.
Лучшие практики и безопасность оператора
Я слежу за тем, чтобы все операторы соблюдали протоколы блокировки и маркировки (LOTO).
Мы используем автоматические транспортеры для удаления стружки, чтобы избежать травм при ручном перемещении.
Системы обнаружения поломки штатного инструмента предотвращают несчастные случаи, вызванные отлетающими пластинами.
Регулярное техническое обслуживание
Ежедневно: очищайте стружку, проверяйте уровень жидкости.
Еженедельно: осмотр ремней шпинделя, проверка выравнивания револьверной головки.
Ежемесячно: калибровка измерительного щупа инструмента, проверка люфта.
Пренебрежение техническим обслуживанием приводит к вибрации, потере точности и дорогостоящим простоям.
Экологические соображения
Мы используем водорастворимые охлаждающие жидкости, которые биоразлагаемы и безопасны для утилизации при условии надлежащей фильтрации.
Наши машины оснащены туманоуловителями и системами переработки стружки — алюминиевая стружка собирается и продается обратно поставщикам.
Как Tо Выберите TПравосторонняя токарная обработка с ЧПУ
Помогая клиентам выбрать партнера по токарной обработке с ЧПУ, я фокусируюсь не только на качестве деталей. Я помогаю им оценить технические возможности, проверить сертификаты, такие как ISO 9001 или AS9100, и оценить сроки выполнения заказов для различных объемов. Выбор правильного поставщика означает обеспечение точности, надежности и стабильной поставки в нужном масштабе.
Критерии оценки
Технические возможности: Может ли цех обеспечить соблюдение допусков, качества поверхности и требований к материалам?
Сертификация: Для аэрокосмической или медицинской отраслей обязательным является наличие сертификатов ISO 9001 или AS9100.
Сроки выполнения заказа: Уточните время на подготовку производства и средний срок выполнения заказа для партий в 100, 500 и 1000 деталей.
Часто задаваемые вопросы (FAQ)
Что такое токарная обработка на станке с ЧПУ?
Токарная работа с ЧПУ включает в себя обработку цилиндрических деталей с использованием токарного станка, управляемого G-кодом. Я программирую траекторию инструмента, задаю скорость подачи (например, 0.2 мм/об) и контролирую допуски — обычно в пределах ±0.01 мм. Идеально подходит для валов, втулок и резьбовых деталей в средних и больших объемах.
В чем разница между фрезерованием с ЧПУ и точением с ЧПУ?
Главное отличие заключается в движении: токарная обработка с ЧПУ вращает заготовку, в то время как инструмент остается неподвижным, фрезерование с ЧПУ вращает инструмент вокруг фиксированной детали. Я использую точение для круглых деталей, таких как штифты или валы, в то время как фрезерование подходит для плоских или сложных геометрий с многоосевым управлением.
Каковы преимущества токарной обработки с ЧПУ?
Токарная обработка с ЧПУ обеспечивает высокую точность, скорость и повторяемость. Она позволяет достигать допусков ±0.01 мм и чистоты поверхности ниже Ra 0.4 мкм. Она особенно эффективна для цилиндрических деталей и крупносерийного производства. Автоматизация сокращает трудозатраты, а время цикла может быть менее 30 секунд на деталь при оптимизированных настройках.
Сколько существует видов токарной обработки с ЧПУ?
Я обычно использую несколько типов токарных станков с ЧПУ: стандартные горизонтальные токарные станки, вертикальные токарные станки для тяжелых деталей, токарные станки швейцарского типа для длинных, точных компонентов и многошпиндельные станки для массового производства. Каждый тип служит определенным потребностям в зависимости от геометрии детали, допуска (часто ±0.01 мм) и объема.
Насколько точен токарный станок с ЧПУ?
Токарные станки с ЧПУ отличаются высокой точностью. В своих проектах я регулярно достигаю допусков ±0.01 мм, а для высокоточных деталей, таких как валы или втулки, я могу ужесточить их до ±0.005 мм. Точность зависит от состояния станка, инструмента и стабильности материала.
Какова функция подачи ЧПУ при токарной обработке?
В токарной обработке с ЧПУ функция подачи контролирует скорость продвижения инструмента за один оборот шпинделя. Обычно я устанавливаю ее в диапазоне 0.1–0.3 мм/об для металлов в зависимости от качества обработки поверхности и типа материала. Точные скорости подачи помогают сбалансировать срок службы инструмента, качество поверхности и эффективность удаления материала.
Заключение
Токарная обработка с ЧПУ остается краеугольным камнем точного производства, особенно когда эффективность, повторяемость и жесткие допуски имеют наибольшее значение. От определения ее принципов до навигации по инструментам, типам станков, выбору материалов и реальным затратам, я сопровождал клиентов в автомобильной, аэрокосмической и медицинской отраслях через нюансы процесса. Независимо от того, проектируете ли вы простую втулку или сложный ступенчатый вал, понимание того, как работает токарная обработка, позволяет принимать более обоснованные решения, реже вносить изменения и, в конечном счете, получать более прочные детали. Если вы планируете свой следующий проект, токарная обработка с ЧПУ может быть именно тем решением, которое позволит вашему производству быть быстрым, точным и масштабируемым.