
Токарная обработка алюминиевых сплавов сопряжена со специфическими трудностями из-за их низкой плотности, высокой теплопроводности и сильной склонности к прилипанию к режущим инструментам. В процессе обработки легко могут возникать такие проблемы, как образование наростов на кромке, разрывы поверхности и изменение размеров. Для достижения стабильных результатов обработки необходима оптимизация инструментов, параметров резания, удаления стружки и стабильности зажима, что позволит улучшить как качество поверхности, так и эффективность обработки.
Характеристики резания и основные принципы управления обработкой алюминиевых сплавов.
При токарной обработке алюминиевые сплавы склонны к образованию наростов на режущей кромке и адгезионному износу. Хотя силы резания относительно невелики, требования к остроте инструмента и качеству поверхности значительно выше. Стабильность обработки в основном зависит от распределения тепла и характера трения.
Теплопроводность и контроль деформации
Несмотря на то, что алюминий быстро рассеивает тепло, локальное повышение температуры все же может повлиять на качество поверхности.
- Контролируйте концентрацию тепла в зоне резки, чтобы предотвратить локальное размягчение и разрыв материала.
- Для уменьшения температурных колебаний необходимо поддерживать непрерывную резку.
- Используйте эффективное охлаждение для снижения повышения температуры заготовки.
- Избегайте пребывания в одном месте, чтобы предотвратить слипание материалов.
- Стабилизация колебаний силы резания
- Для уменьшения накопления тепла необходимо поддерживать постоянный ритм обработки.
Стабильный терморегулирование улучшает однородность поверхности.
Методы подавления нагромождения краев
Нахлест напрямую влияет на точность размеров и качество поверхности.
- Используйте острые инструменты с положительным трением для уменьшения трения.
- Увеличьте скорость резки, чтобы уменьшить склонность к слипанию.
- Для улучшения отвода стружки используйте инструменты с покрытием.
- Оптимизируйте скорость подачи, чтобы избежать застоя при резке.
- Поддерживайте чистоту зоны резки.
- Поддерживайте стабильную температуру резки.
Уменьшение нароста по краю улучшает однородность поверхности.
Жесткость заготовки и устойчивость зажима
Алюминий обладает относительно низкой жесткостью, что делает его склонным к вибрации и деформации во время зажима.
- Используйте мягкие зажимные губки, чтобы уменьшить повреждения при сжатии.
- Контролируйте усилие зажима, чтобы избежать деформации.
- Добавьте опорные точки для повышения жесткости.
- Уменьшите длину свеса, чтобы минимизировать вибрацию.
- Проверьте точность соосности приспособления.
- Поддерживайте повторяемые условия зажима.
Надежное крепление повышает надежность обработки.
Методы выбора токарного инструмента для обработки алюминиевых сплавов
Режущие инструменты являются ключевыми компонентами при токарной обработке алюминия. Их характеристики напрямую влияют на стабильность резания, качество поверхности и эффективность обработки. Поскольку алюминий мягкий и склонен к слипанию, острота инструмента, гладкость поверхности и способность к удалению стружки имеют решающее значение. Неправильный выбор инструмента может привести к образованию наростов на режущей кромке, слипанию или изменению размеров, даже если параметры выбраны правильно.
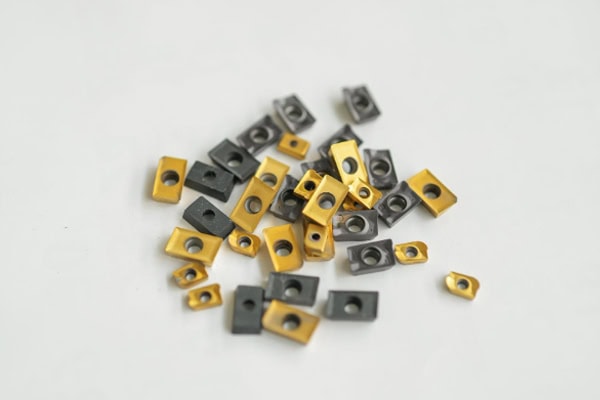
Оптимизация геометрии инструмента
Геометрия инструмента определяет поток материала и трение во время резки.
- Используйте большой положительный угол заточки для снижения сопротивления резанию и деформации.
- Увеличьте угол зазора, чтобы уменьшить трение при контакте и нагрев.
- Повысьте остроту режущей кромки, чтобы уменьшить разрывы и образование наростов на ней.
- Оптимизация радиуса носовой части обеспечивает баланс между жесткостью и качеством поверхности.
- Используйте полированную переднюю поверхность для улучшения отвода стружки.
- Настройка геометрии для черновой и чистовой обработки
- Контролируйте состояние заточки кромки, чтобы предотвратить прилипание.
Оптимизированная геометрия улучшает поток стружки и обеспечивает более тонкую текстуру поверхности.
Выбор материала и покрытия инструмента
Для разных марок алюминия требуются разные системы инструментов.
- Сверхмелкозернистый карбид для высокоточной обработки
- Инструменты с зеркальной полировкой для антиадгезионной обработки
- DLC-покрытия снижают коэффициент трения.
- Непокрытые острые инструменты для сверхточной обработки поверхностей.
- Прочные инструменты для работы в условиях прерывистой резки.
- Выбор марки инструмента основывается на содержании кремния и твердости.
- Для высокоскоростной обработки следует отдавать предпочтение термостойким инструментам.
Правильный выбор материала продлевает срок службы инструмента и обеспечивает его стабильность.
Стратегия контроля износа инструмента
Износ инструмента напрямую влияет на точность размеров.
- Регулярно проверяйте износ и сколы наконечника инструмента.
- Отслеживайте изменения звука и вибрации при резке.
- Отслеживайте тенденции отклонения размеров.
- Избегайте обработки сильно изношенными инструментами.
- Контролируйте нагрузку при резании, чтобы уменьшить ненормальный износ.
- Установить цикл замены для серийного производства.
- Выполните пробные резы, чтобы проверить состояние инструмента.
Стабильный контроль износа повышает стабильность результатов.
Стратегия выбора инструментов и согласования процессов
При выборе инструмента необходимо учитывать условия обработки.
- Для черновой обработки используйте прочные инструменты, способные выдерживать удары.
- Для улучшения качества поверхности используйте острые инструменты для финишной обработки.
- Используйте покрытия с низким коэффициентом трения для высокоскоростной обработки.
- Используйте износостойкие инструменты для длительных производственных циклов.
- Используйте инструменты, предотвращающие сколы, для прерывистой резки.
- Выбирайте надежные инструменты для высокоточной обработки небольших партий.
Правильный подбор компонентов повышает общую стабильность обработки.
Методы оптимизации параметров резания и охлаждения
Параметры резания оказывают существенное влияние на стабильность обработки. Соотношение между скоростью, подачей и глубиной резания определяет тепловыделение, силу резания и тенденции изменения качества поверхности.
Оптимизация скорости резки
Скорость резания влияет как на производительность, так и на характер деформации материала.
- Регулируйте диапазон скорости в зависимости от марки материала.
- Поддерживайте стабильную скорость вращения шпинделя, чтобы избежать колебаний.
- Раздельные стратегии скорости черновой и чистовой обработки
- Избегайте низкоскоростной резки, которая вызывает слипание.
- Согласуйте скорость резки с остротой инструмента.
- Определите оптимальный стабильный диапазон путем пробной обрезки.
- Контроль колебаний скорости для обеспечения стабильности.
Стабильная скорость снижает накопление тепла.
Стратегия использования охлаждающей жидкости
Системы охлаждения влияют как на температуру, так и на отвод воздуха из микросхемы.
- Используйте высокопроизводительную охлаждающую жидкость для промывки зоны резания.
- Оптимизируйте направление сопла по отношению к кончику инструмента.
- Для лучшей циркуляции выбирайте охлаждающую жидкость с низкой вязностью.
- Отрегулируйте интенсивность охлаждения во время завершения работы.
- Фильтруйте охлаждающую жидкость, чтобы избежать загрязнения.
- Поддерживайте стабильное давление в системе.
- Предотвращение образования застойных зон в потоке охлаждающей жидкости
Качественное охлаждение значительно увеличивает срок службы инструмента и улучшает качество обработки поверхности.
Регулировка подачи и глубины резания
Эти параметры определяют нагрузку при резании и устойчивость.
- Для повышения эффективности черновой обработки используйте большую глубину резания.
- Для улучшения качества поверхности следует снизить скорость подачи на этапе чистовой обработки.
- Избегайте резких изменений нагрузки, вызывающих вибрацию.
- Обеспечьте равномерную толщину среза.
- Используйте стратегии послойной обработки.
- Регулируйте подачу в соответствии с жесткостью инструмента.
- Обеспечьте непрерывную и стабильную резку.
Правильное сочетание уменьшает вариации размеров.
Удаление стружки и улучшение качества поверхности
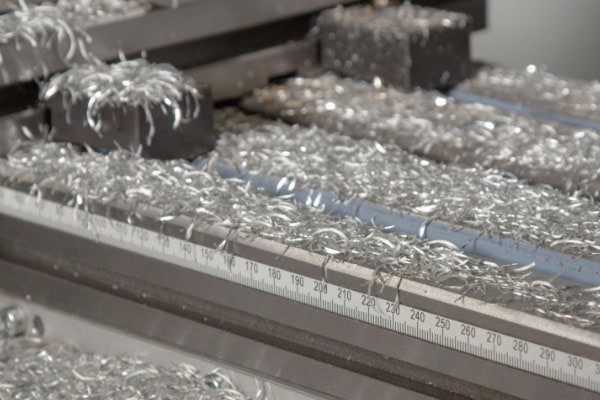
При токарной обработке алюминия часто образуется сплошная стружка. Если стружка не измельчается и не удаляется должным образом, она может наматываться на инструмент или заготовку, вызывая царапины, отклонения в размерах и повреждение инструмента.
Механизм формирования и управления микросхемой
Форма стружки зависит от деформации материала и его устойчивости к сдвигу.
- Отрегулируйте угол среза, чтобы контролировать радиус завитка стружки.
- Используйте скорость резки, чтобы повлиять на течение пластика.
- Отрегулируйте скорость подачи для изменения толщины стружки.
- Оптимизируйте угол наклона граблей для уменьшения прилипания.
- Регулировка температуры для изменения степени размягчения материала.
- Используйте геометрию стружколома для инициирования разрушения.
Стабильное образование стружки повышает непрерывность обработки.
Разрушитель стружки и структурная оптимизация
Геометрия инструмента играет ключевую роль в контроле стружки.
- Используйте специальные алюминиевые вставки для отсечения стружки.
- Полировка поверхности грабель для уменьшения трения
- Отрегулируйте угол наклона инструмента для направления потока стружки.
- Оптимизируйте радиус носовой части, чтобы избежать запутывания.
- Используйте геометрию с положительным углом наклона для обеспечения плавного потока.
- Обеспечьте беспрепятственный путь отвода стружки.
Правильная структура предотвращает накопление стружки.
Синергия системы охлаждения и откачки стружки
Охлаждение напрямую влияет на эффективность разрушения стружки.
- Используйте охлаждающую жидкость под высоким давлением в зоне резки.
- Расположите сопло так, чтобы оно находилось на пути выхода стружки.
- Сочетание прерывистого и непрерывного охлаждения
- Увеличьте поток охлаждающей жидкости для промывки стружки.
- Избегайте мертвых зон, вызывающих накопление микросхем.
- Регулярно проводите техническое обслуживание фильтрующей системы.
Благодаря технологии Synergy значительно снижается нагрузка на инструменты.
Формирование и улучшение шероховатости поверхности
На качество поверхности влияют удаление стружки и состояние инструмента.
- Для финишной обработки используйте острые инструменты.
- Увеличьте скорость резки, чтобы уменьшить прилипание.
- Регулируйте скорость подачи для уменьшения шероховатости.
- Оптимизация перехода радиуса носа
- Избегайте появления вторичных следов от резки.
- Поддерживайте непрерывный процесс резки.
Улучшенное качество поверхности повышает точность сборки.
Контроль за запутыванием микросхем и обеспечение безопасности оборудования.
Запутывание микросхем влияет как на качество, так и на безопасность.
- Установить автоматические конвейеры для транспортировки стружки.
- Используйте системы удаления стружки.
- Регулярно очищайте каналы для стружки.
- Снизить коэффициент образования длинных стружек
- Предотвратите наматывание стружки на шпиндель или приспособление.
- Непрерывный мониторинг работы оборудования.
Контроль безопасности повышает стабильность производства.
Синергия процессов для обеспечения стабильности поверхности
Стабильность поверхности зависит от множества взаимодействующих факторов.
- Поддерживайте стабильное состояние износа инструмента.
- Последовательно оптимизируйте параметры резки.
- Снижение влияния вибрации оборудования
- Обеспечьте стабильную работу системы охлаждения.
- Стандартизация системы параметров обработки
- Проведите пробные разрезы для оптимизации.
Синергия множества факторов обеспечивает стабильное качество поверхности.
















