
Прозрачные пластмассы, особенно акрил (ПММА), очень распространены в станках с ЧПУ и часто используются для изготовления деталей дисплеев, абажуров, вывесок, корпусов, декоративных элементов и прецизионных смотровых окон. Хотя они могут показаться «легко обрабатываемыми», на самом деле это материал, требующий высокой точности обработки. Это связано с тем, что прозрачные пластмассы очень чувствительны к состоянию инструмента, температуре резки, вибрации, методам зажима и постобработке. Даже незначительные проблемы будут напрямую отражаться на поверхности, такие как побеление, трещины, кромки сварных швов, помутнение и явные следы от инструмента.
Почему прозрачные пластмассы сложнее обрабатывать механическим способом?
Основные характеристики прозрачных пластиков
Наиболее существенной характеристикой прозрачных пластмасс является то, что «дефекты внешнего вида очень легко заметить». Небольшие царапины или следы от инструмента на металлических деталях могут быть незаметны; однако на прозрачных материалах, таких как акрил, даже небольшое побеление от напряжения, заусенцы или следы обработки немедленно повлияют на общий внешний вид. Кроме того, прозрачные пластмассы обычно обладают такими характеристиками, как термочувствительность, высокая хрупкость или легко царапаемая поверхность. При механической обработке необходимо обеспечить точность размеров, сохраняя при этом прозрачность и целостность поверхности, что делает обработку значительно сложнее, чем с обычными конструкционными пластмассами.
Почему акрил является наиболее типичным примером?
К преимуществам акрила относятся высокая прозрачность, хорошая текстура, легкость формования и превосходный внешний вид, что делает его широко используемым в сфере демонстрации и декорирования. Однако у него есть и типичные проблемы: материал хрупкий, склонен к растрескиванию, чувствителен к высоким температурам и подвержен побелению по краям. Если режущие инструменты недостаточно острые или параметры заданы неправильно, часто возникает ситуация, когда «выглядит как вырезанный, но края нечеткие, шероховатые или даже имеют микротрещины». Именно поэтому обработка акрила больше похожа на «искусство создания изысканного внешнего вида», чем просто на механическую резку.
Цель прозрачной обработки деталей
При обработке прозрачных пластмасс заказчики обычно требуют как точности размеров, так и безупречной поверхности, блестящих кромок, отсутствия сварных швов и трещин. Другими словами, критерии оценки прозрачных деталей на порядок выше, чем для обычных — они должны не только «быть изготовленными», но и «хорошо выглядеть». Поэтому цель обработки должна быть ясна с самого начала: стремление к высокой прозрачности, функциональности или и тому, и другому? Различные цели будут напрямую влиять на выбор режущего инструмента, параметров и решений для постобработки.
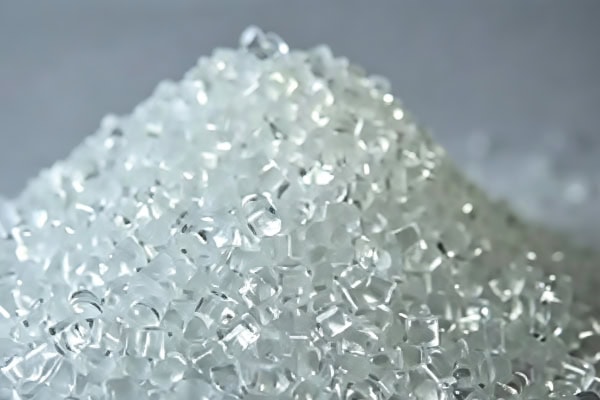
Как выполнить обработку прозрачных пластиков на станках с ЧПУ?
Перед обработкой подтвердите состояние материала.
Перед обработкой прозрачных пластиков необходимо сначала подтвердить марку материала, толщину, наличие защитной пленки, внутренних напряжений, а также необходимость последующей полировки или горячей гибки. Если акриловый лист сам по себе имеет внутренние напряжения, он легко может растрескаться в углах, отверстиях или местах зажима во время обработки. Поэтому перед началом обработки необходимо оценить состояние листа; не все прозрачные пластики следует рассматривать как один и тот же материал.
Сведите к минимуму резкие повороты и удары во время программирования.
Прозрачные пластмассы особенно восприимчивы к резким механическим воздействиям. При программировании используйте максимально плавные траектории движения инструмента, чтобы уменьшить количество резких остановок, резких поворотов и чрезмерно глубоких одиночных резов. Для контуров, канавок, отверстий и т. д. рекомендуется обрабатывать послойно, чтобы избежать удаления слишком большого количества материала за один раз, снижая риск напряжения материала и локального перегрева.
Надежный способ зажима должен быть стабильным и не причинять повреждений.
Хотя прозрачные пластмассы кажутся твердыми, на самом деле они очень чувствительны к давлению зажима. Слишком тугой зажим может привести к образованию вмятин, концентрации напряжений или, впоследствии, трещин; слишком слабый зажим легко может вызвать вибрацию, что приведет к появлению следов от инструмента на поверхности и сколам кромок. Поэтому при зажиме следует отдавать приоритет мягким зажимам, защитным накладкам, вакуумной адсорбции или специальным приспособлениям, чтобы обеспечить стабильную фиксацию заготовки и минимизировать локальную концентрацию напряжений.
Раздельная черновая и чистовая обработка
«Грубая однократная формовка» — худший вариант для прозрачных пластмасс. На этапе грубой обработки можно удалить большую часть лишнего материала, но необходимо контролировать нагрев и вибрацию при резке. На этапе чистовой обработки следует использовать более острые инструменты, лучше подходящие для обработки поверхности, с низкой нагрузкой на резку, чтобы минимизировать следы от инструмента и мутность поверхности. Если позволяет конструкция, в конце можно добавить незначительные этапы обрезки, снятия фаски или полировки для улучшения прозрачности.
Проверьте внешний вид и размеры.
Проверка прозрачных деталей не может ограничиваться только размерами. Помимо расположения отверстий, допусков, толщины и точности контура, особое внимание следует уделять: прозрачности кромок, белому цвету поверхности, наличию микротрещин, непрерывности следов от инструмента и концентрации напряжений в углах. Многие прозрачные детали имеют приемлемые размеры, но не соответствуют стандартам внешнего вида; поэтому стандарты контроля должны быть более строгими.
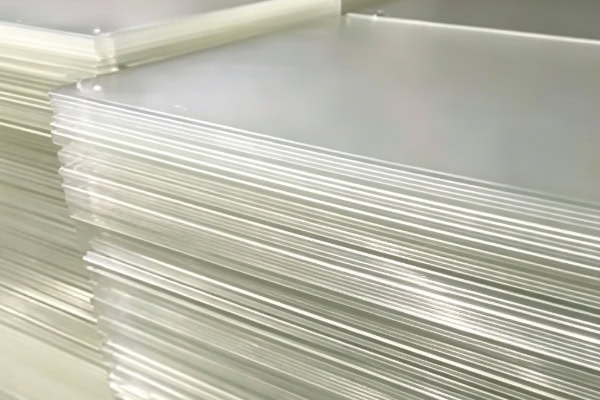
Ключевые моменты в обработке прозрачного пластика
Острота инструмента определяет верхний предел прозрачности.
При обработке прозрачных пластмасс, чем тупее инструмент, тем легче он создает давление и нагрев, что делает материал более склонным к побелению, помутнению или образованию заусенцев по краям. Акрил, в частности, требует острых инструментов с чистыми кромками, поскольку его резка ближе к «хрупкой резке», чем к «резке пластмасс». Когда инструмент находится в плохом состоянии, поверхность часто не разрезается, а рвется или трескается, что невооруженным глазом выглядит как слой нечетких белых участков.
Снижение температуры — главный враг.
Прозрачные пластмассы очень чувствительны к нагреву. При концентрации тепла материал может локально размягчаться, образуя расплавленные кромки, залипание инструмента, запотевание или волнистость кромок. Методы контроля температуры включают: использование острых инструментов, разумное повышение эффективности резки, избегание длительного нахождения инструмента на заготовке, своевременное удаление стружки и, при необходимости, использование обдува воздухом или охлаждения малым объемом. Следует отметить, что прозрачные пластмассы не обязательно подходят для использования больших объемов смазочно-охлаждающей жидкости, особенно в некоторых случаях с высокими требованиями к внешнему виду; слишком большое количество жидкости может негативно повлиять на визуальное качество и постобработку. 3.3 Некачественное удаление стружки может напрямую повредить поверхность. Акриловая стружка обычно длинная и легкая. При плохом удалении стружки она будет снова тереться об инструмент и заготовку, вызывая царапины или локальный перегрев. Поэтому при обработке прозрачных пластмасс путь удаления стружки должен быть максимально гладким, чтобы избежать скопления стружки в глубоких канавках и ее повторного перекатывания. Особенно при сложных контурах и внутренних полостях проблемы с удалением стружки часто возникают чаще, чем сама резка.
Вибрация усиливает все дефекты.
Прозрачные материалы очень чувствительны к вибрации. Недостаточная жесткость станка, чрезмерный вылет инструмента, неустойчивые зажимы или завышенные параметры резания могут привести к появлению волнистых следов от инструмента на поверхности и даже к сколам по краям. После появления следов вибрации на прозрачных деталях ремонт становится крайне сложным. Поэтому перед обработкой необходимо максимально устранить источники вибрации, отрегулировав длину инструмента, способ зажима и траекторию движения инструмента.
Снятие фаски и обработка кромок имеют решающее значение.
Края прозрачных пластиковых деталей часто наиболее подвержены проблемам. Острые углы легко накапливают напряжение и могут впоследствии треснуть; прямые углы чаще выглядят шероховатыми или менее прозрачными. Поэтому правильная обработка фасок, закругление углов и полировка кромок часто являются необходимыми этапами обработки прозрачных деталей. Во многих случаях окончательная обработка кромок определяет, сможет ли изделие выглядеть «как готовое».
Технологические различия между различными прозрачными пластиками
Акрил (ПММА)
Акрил — наиболее распространенный материал в обработке прозрачных пластмасс. Он обладает высокой прозрачностью и хорошим внешним видом, но хрупкий и склонен к растрескиванию. Он подходит для изготовления выставочных и декоративных деталей с высокими требованиями к внешнему виду, но при этом необходимо контролировать температуру резки и давление зажима. Самое важное во время обработки — это соблюдение принципа «легкой резки, острого инструмента и надежного зажима».
Поликарбонат (ПК):
Поликарбонат прочнее акрила и обладает лучшей ударопрочностью, но его поверхность более восприимчива к воздействию тепла, что приводит к побелению или появлению следов напряжения. Если детали требуют большей прочности и ударопрочности, поликарбонат — хороший выбор, но он также очень чувствителен к параметрам резки и состоянию инструмента, особенно в области кромок и отверстий.
PETG
ПЭТГ обеспечивает баланс между прозрачностью и технологичностью и часто используется в ситуациях, требующих хорошего внешнего вида и относительно стабильной обработки. По сравнению с акрилом, ПЭТГ, как правило, менее хрупкий, но качество поверхности и стабильность размеров все еще зависят от соответствующих условий обработки.
Прозрачные специальные пластмассы
Некоторые прозрачные конструкционные пластмассы или модифицированные материалы выбираются на основе требований к термостойкости, химической стойкости или огнестойкости. Сложность обработки этих материалов может заключаться не в самой прозрачности, а в их большей твердости, хрупкости или восприимчивости к внутренним напряжениям. Поэтому при выборе материала следует учитывать не только «прозрачность», но и условия эксплуатации, характер распределения напряжений и требования к последующей сборке.
Меры предосторожности при обработке прозрачных пластмасс на станках с ЧПУ
Инструменты должны быть острыми: прозрачные пластмассы чрезвычайно чувствительны к состоянию режущей кромки; тупой инструмент может легко вызвать побеление, заусенцы и разрывы.
Температура резки должна строго контролироваться: чрезмерный нагрев напрямую приводит к плавлению кромок, запотеванию и изменению размеров.
Зажим должен быть стабильным и щадящим: чрезмерный зажим создаст напряжение, а недостаточный — приведет к вибрации и следам от инструмента.
Удаление сколов должно быть плавным: накопление сколов приведет к появлению вторичных царапин и локальному перегреву.
Траектория обработки должна быть максимально плавной: избегайте резких поворотов, внезапных остановок и длительных пауз, чтобы уменьшить воздействие. Обработка кромок имеет важное значение: снятие фаски, обрезка и полировка часто определяют конечное качество внешнего вида.
В первую очередь необходимо проверить состояние материала: листы с внутренними напряжениями более склонны к растрескиванию в процессе обработки.
Общие проблемы
«Почему прозрачный пластик, который выглядит простым, часто белеет, трескается или теряет прозрачность после обработки?»
Причина обычно заключается не в том, что материал «не поддается обработке», а в том, что прозрачные детали имеют очень низкую допустимую погрешность. Даже небольшой след от инструмента на обычных пластиковых деталях мало влияет на результат; однако даже незначительные заусенцы, локальные напряжения или нагрев кромок на прозрачных деталях будут очень заметны. Особенно в случае с такими материалами, как акрил, сохранение прозрачности при одновременном обеспечении размеров и внешнего вида предъявляет более высокие требования к режущим инструментам, приспособлениям, параметрам и постобработке. Поэтому профессиональная обработка прозрачных деталей больше связана с контролем «невидимых деталей», чем просто с выполнением операций резки. Чем выше стабильность обработки, тем легче готовому изделию соответствовать требованиям заказчика к внешнему виду и текстуре.
Iн заключение
Настоящая сложность при обработке прозрачных пластиков, особенно акрила, на станках с ЧПУ заключается не в том, можно ли его разрезать, а в том, чтобы разрезать его чисто, равномерно и прозрачно. Прозрачные детали очень чувствительны к режущим инструментам, нагреву, вибрации и зажиму. Если хотя бы один из этих аспектов не контролируется должным образом, это может напрямую повлиять на внешний вид готового изделия. Поэтому при обработке прозрачных пластиков самое важное — это не скорость, а стабильность; необходимо проверять не только правильность размеров, но и яркость кромок, гладкость поверхности, отсутствие трещин и побеления. При условии правильной настройки состояния материала, режущего инструмента, параметров резки и постобработки, прозрачные пластики могут давать действительно очень красивые результаты.
















