
Когда многие клиенты выбирают фрезерование на станках с ЧПУ, их главная забота часто заключается не в работоспособности станка, а в стабильности деталей после изготовления, необходимости доработки и в том, повлияет ли это на общий график поставок. В реальных проектах такие проблемы, как отклонения в размерах, заусенцы на поверхности, износ инструмента и нестабильное зажимание, встречаются очень часто. Неверная первоначальная оценка может легко привести к увеличению затрат, задержке поставок и рискам серийного производства. Для повышения надежности фрезерования на станках с ЧПУ ключевым моментом является не только изучение технических характеристик станка, но и выявление проблем заранее, определение первопричин и оптимизация процессов, инструментария и управления, чтобы риски контролировались с самого начала.
Наиболее распространенные проблемы с точностью при фрезеровании на станках с ЧПУ.
Проблемы с точностью обычно первыми замечают клиенты, и именно они чаще всего приводят к доработке и задержкам доставки, поэтому их необходимо решать в первую очередь.
Погрешности размеров, выходящие за пределы допустимых отклонений
Неправильные размеры — самая легко обнаруживаемая клиентами проблема. Обычно они связаны с настройками смещения инструмента, ошибками программирования, состоянием оборудования или методами контроля. Если их не устранить на ранней стадии, они легко могут усугубиться в процессе серийного производства.
- Неправильный ввод координат в программу может напрямую вызывать смещение размеров при обработке, и такая проблема часто затрагивает не только одну деталь — она может привести к тому, что вся партия будет иметь одинаковое отклонение.
- Термическая деформация и износ направляющих также могут снижать однородность деталей в партии, особенно после длительной непрерывной обработки, когда такие ошибки имеют тенденцию накапливаться постепенно.
- Если проверка не будет проведена вовремя, проблема может быть обнаружена только после завершения производства всей партии, и тогда затраты на переделку и потери времени значительно возрастут.
Отклонение размеров может показаться элементарной проблемой, но зачастую именно оно является основной причиной доработок в проектах фрезерования на станках с ЧПУ.
Шероховатость поверхности не соответствует требованиям.
Многие детали могут соответствовать заданным размерам, но при этом не удовлетворять требованиям заказчиков из-за неприемлемого качества поверхности, особенно это касается поверхностей пресс-форм, внешних элементов и сопрягаемых поверхностей, к качеству которых предъявляются более высокие требования.
- Когда инструмент затупляется, на нем могут оставаться заметные следы, вызывающие побеление, царапины или мелкие бороздки на поверхности, что напрямую влияет на внешний вид и удобство использования.
- Чрезмерная скорость подачи или неправильные параметры резания могут привести к появлению вибраций, неровностей или даже локального пригорания на поверхности, что затруднит последующую обработку.
- В случае пресс-форм, декоративных деталей и сопрягаемых поверхностей качество поверхности влияет не только на внешний вид, но и на точность сборки и срок службы.
Если шероховатость поверхности не контролировать заранее, затраты на полировку и доработку, как правило, значительно возрастут в дальнейшем.
Деформация детали влияет на сборку.
Тонкостенные детали, детали с глубокими полостями и детали из алюминия большой площади подвержены деформации в процессе фрезерования на станках с ЧПУ, особенно когда материал имеет высокое внутреннее напряжение или структуру тонкую.
- Чрезмерное усилие зажима может деформировать заготовку. Хотя во время обработки она может выглядеть нормально, после снятия зажима деталь может вернуться в исходное положение и деформироваться.
- Неправильная последовательность обработки может привести к деформации после снятия внутренних напряжений, особенно после удаления материала на больших площадях, когда изменения напряжений внутри детали становятся более очевидными.
- Даже если деформированная деталь соответствует индивидуальным требованиям к размерам, она все равно может вызывать помехи, неравномерные зазоры или ошибки позиционирования во время сборки.
Проблемы деформации часто не проявляются в конце обработки, а выявляются только на этапе сборки.
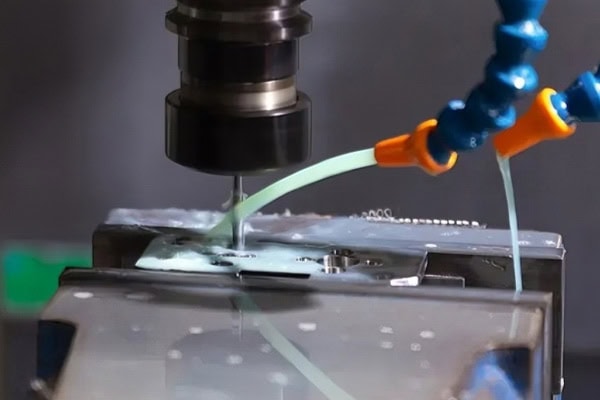
Проблемы, вызванные инструментами и настройками процесса.
Инструменты и параметры процесса могут показаться незначительными деталями обработки, но на самом деле они напрямую определяют эффективность, стабильность и конечную стоимость обработки, поэтому их нельзя игнорировать.
Быстрый износ инструмента
Короткий срок службы инструмента напрямую увеличивает затраты на обработку и влияет на стабильность процесса. Особенно в серийном производстве ненадлежащее управление инструментом может привести к целой цепочке проблем.
- Если твердость материала высока, но инструмент выбран неправильно, износ значительно ускорится, и могут возникнуть такие проблемы, как сколы, нарост на режущей кромке и низкая производительность резки.
- Недостаточное количество смазочно-охлаждающей жидкости или плохое удаление стружки также увеличивают износ инструмента, поскольку тепло, выделяемое при резке, не может быть своевременно отведено, и условия работы инструмента продолжают ухудшаться.
- По мере износа инструмента снижается как точность размеров, так и качество поверхности. Во многих случаях клиенты не видят проблемы с инструментом — они видят лишь ухудшение качества конечной детали.
Неправильное управление инструментом — одна из наиболее легко упускаемых из виду скрытых статей расходов в фрезерном станках с ЧПУ.
Необоснованное планирование траектории движения инструмента
Неправильное проектирование траектории движения инструмента не только замедляет обработку, но и легко приводит к проблемам в критических положениях, особенно при обработке сложных поверхностей и глубоких полостей, требующих более высокой точности планирования траектории.
- Слишком большое количество операций пневматической резки приводит к потере времени обработки, в результате чего станок тратит значительную часть времени на непроизводительные движения, что, естественно, снижает общую эффективность.
- Некачественные переходы траектории в углах могут привести к локальному перерезанию, накоплению остаточного материала или резким изменениям нагрузки на инструмент, что влияет на стабильность обработки.
- Если сложные поверхности не оптимизированы на этапе обработки, качество обработки будет крайне неравномерным, а вероятность доработки и исправления ошибок возрастет.
Разумное планирование траектории движения инструмента зачастую повышает общую эффективность более эффективно, чем простое увеличение скорости вращения шпинделя.
Несоответствие параметров резки
Неправильная настройка параметров негативно скажется как на эффективности, так и на качестве работы, и может даже сократить срок службы станка и инструментов.
- Если скорость вращения шпинделя слишком низкая, снижается эффективность, и цикл обработки замедляется; если она слишком высокая, это может привести к перегреву инструмента, выделению тепла или ухудшению качества поверхности.
- Чрезмерная скорость подачи может привести к поломке инструмента, царапинам или нестабильной резке, в то время как слишком малая скорость подачи увеличивает трение и фактически снижает эффективность.
- Для разных материалов требуются разные параметры. Один набор параметров не может использоваться для всего, поскольку алюминий, нержавеющая сталь, медь и конструкционные пластмассы имеют совершенно разные характеристики резки.
Разумность подбора параметров напрямую определяет, сможет ли фрезерный станок с ЧПУ обеспечить стабильное массовое производство.
Риски, связанные с оборудованием и эксплуатацией.
Состояние оборудования и дисциплина эксплуатации одинаково важны. Многие, казалось бы, сложные проблемы на самом деле возникают из-за плохо контролируемых базовых процессов.
Нестабильное зажимание приводит к ошибкам.
Многие проблемы, возникающие при механической обработке, вызваны не самим станком, а нерациональными методами зажима. Это особенно актуально при серийном производстве и изготовлении сложных деталей, где такие проблемы, скорее всего, будут усугубляться.
- Неправильное позиционирование заготовки приведет к смещению всех последующих операций. Даже если программа верна, конечный результат все равно может не соответствовать требованиям.
- Если приспособление недостаточно жесткое, заготовка может смещаться во время резки, особенно при интенсивной резке или сильном боковом воздействии.
- Чем чаще деталь перекрепляется, тем больше суммарная погрешность и тем ниже стабильность качества деталей.
Стабильность зажима — это первый критерий, обеспечивающий точность фрезерования на станках с ЧПУ.
Вибрация оборудования влияет на качество.
Вибрация может вызывать неровности поверхности, сокращать срок службы инструмента и делать обработку нестабильной. Многие случайные проблемы с качеством на самом деле связаны с вибрацией.
- При недостаточной жесткости станка высокоскоростная резка с большей вероятностью вызовет вибрацию, а траектория движения инструмента может отклоняться от идеального состояния.
- Плохое состояние шпинделя может усугубить ошибки обработки, особенно при высоких скоростях вращения, когда даже небольшие отклонения становятся очевидными.
- После длительной непрерывной обработки термическая стабильность оборудования также может снижаться, а температурный дрейф будет дополнительно влиять на размеры и качество поверхности.
Если вибрация не контролируется должным образом, многие, казалось бы, случайные проблемы с качеством будут повторяться снова и снова.
Ошибки программирования и эксплуатации
Даже самое лучшее оборудование может привести к браку детали, если программа разработана неправильно, поэтому необходимо одновременно проводить анализ программы и соблюдать операционную дисциплину.
- Неправильные настройки системы координат могут привести к тому, что вся деталь будет обработана со смещением, и такие ошибки обычно затрагивают широкий спектр операций и требуют значительных затрат на исправление.
- Запуск станка без моделирования очень рискован, поскольку многие проблемы, связанные с помехами, перерезанием режущих кромок и ошибками траектории, могут быть обнаружены заранее на этапе моделирования.
- Неопытные операторы могут игнорировать сигналы тревоги, посторонние звуки или изменения условий резки, упуская самый подходящий момент для реагирования.
Ошибки в программировании и эксплуатации зачастую проще всего избежать, но в то же время их проще всего совершить.
Как уменьшить эти проблемы при фрезеровании на станках с ЧПУ
Для реального снижения рисков нельзя просто устранять проблемы после их возникновения. Вместо этого контрольные точки необходимо перенести на этапы проектирования, опытного производства и управления процессами, чтобы сократить потери на источнике.
Сделайте проверку интерфейса более тщательной.
Перед началом основной механической обработки подтверждение требований к материалу, конструкции, допускам и партии может предотвратить множество проблем, связанных с последующей доработкой, и сделать планирование процесса более целенаправленным.
- Для сложных деталей рекомендуется предварительно провести анализ технологического процесса и подтвердить последовательность обработки, схему оснастки и выбор инструмента, чтобы избежать частых корректировок в процессе производства.
- Для критически важных размеров необходимо заранее подтвердить методы контроля, поскольку разные размеры и требования к допускам соответствуют разным методам измерения, и безопаснее унифицировать стандарты на раннем этапе.
- Для деталей, изготавливаемых серийно, перед началом серийного производства следует провести пробную механическую обработку, чтобы сначала проверить стабильность процесса, прежде чем переходить к формальному серийному производству.
Чем детальнее будет предварительный анализ, тем стабильнее будет последующий процесс фрезерования на станке с ЧПУ.
Мониторинг процесса недопустим.
Мониторинг инструментов, вибрации и изменений размеров в режиме реального времени во время обработки позволяет своевременно выявлять отклонения и предотвращать превращение мелких проблем в брак партии. При обнаружении износа инструмента его следует незамедлительно заменить; при возникновении смещения размеров параметры следует немедленно скорректировать; при появлении аномальных звуков или вибрации станок следует немедленно остановить для проверки. Эффективный контроль технологического процесса позволяет предотвратить многие проблемы в партии до того, как они распространятся.
Выберите опытного партнера по механической обработке.
Опытный поставщик может не только производить детали, но и помогать клиентам предотвращать риски на ранней стадии. Это особенно важно для сложных проектов и оптовых заказов.
- Они могут рекомендовать более подходящие процессы, исходя из характеристик материала, вместо того чтобы просто применять общие параметры, что упрощает достижение стабильности.
- Они могут оптимизировать траектории движения инструмента и приспособления для сложных конструкций, чтобы уменьшить проблемы, вызванные деформацией, вибрацией и ошибками зажима.
- Они позволяют минимизировать риски, связанные с качеством, до момента отгрузки, благодаря чему клиенты чувствуют себя увереннее при получении деталей и тратят меньше времени на последующее общение.
Выбор правильного партнера зачастую позволяет сэкономить больше денег и времени, чем решение проблем позже.
Заключение
Распространенные проблемы в фрезеровании на станках с ЧПУ могут показаться разрозненными, но на самом деле все они тесно связаны с контролем точности, управлением инструментом, проектированием процесса и дисциплиной работы. Для клиентов действительно важно не только то, можно ли обработать отдельную деталь, но и стабильность серийного производства, контролируемость сроков поставки и минимизация доработок. Только выявление и решение этих проблем на ранних стадиях позволит снизить затраты и повысить эффективность. Если вам нужна более надежная поддержка фрезерования на станках с ЧПУ, компания TiRapid может предложить профессиональное и надежное производственное решение для вашего проекта.
















