
Коническая токарная обработка — это процесс обработки на станках с ЧПУ и токарных станках, используемый для создания конических, угловых или постепенно изменяющихся диаметров на круглых деталях. Она широко применяется для валов, штифтов, держателей инструментов, сопел, втулок, деталей клапанов и механических компонентов, требующих точного выравнивания, герметизации, фиксации или сборки. Качественно обработанный конус помогает деталям плавно располагаться, правильно передавать нагрузку и поддерживать повторяемый контакт во время эксплуатации.
В этом руководстве объясняется, что такое токарная обработка с конусом, как работает геометрия конуса, какие методы обработки обычно используются, как ЧПУ-обработка с конусом контролирует угол и качество поверхности, какие материалы влияют на стабильность обработки, где применяются конусные элементы и какие конструктивные факторы помогают производителям изготавливать точные конусные валы, отверстия и прецизионные токарные детали.
Что такое точение конусов?
Токарная обработка с конусным профилем — это процесс обработки поверхности, при котором диаметр постепенно изменяется вдоль вращающейся заготовки. В отличие от прямой токарной обработки, которая обеспечивает постоянный диаметр, токарная обработка с конусным профилем создает угловой профиль, который может быть внешним, внутренним, коротким, длинным, пологим или крутым в зависимости от назначения детали.
Как работает конусная геометрия?
Конусность определяется разностью двух диаметров на определенной длине. Угол может быть указан непосредственно на чертеже или определяться коэффициентом конусности, конусностью на единицу длины, большим диаметром, малым диаметром и общей длиной конусности. Для обработки эти значения необходимо преобразовать в управляемую траекторию движения инструмента, которая следует требуемому коническому профилю.
Наиболее важными геометрическими факторами являются угол конуса, длина, начальный диаметр, конечный диаметр и базовая точка отсчета. Если какой-либо из этих параметров неясен, обработанный конус может плохо подходить, даже если поверхность выглядит правильной. Небольшая погрешность в угле может привести к контакту только на одном конце конуса, а не по всей предполагаемой опорной поверхности.
При высокоточной токарной обработке на станках с ЧПУ геометрия конуса должна быть связана с сопрягаемым компонентом. Конус, используемый для позиционирования, может требовать иного контроля допусков, чем конус, используемый для герметизации, зажима или удержания инструмента. Понимание функции помогает оператору выбрать правильный метод чистовой обработки, подход к измерениям и стандарт контроля.
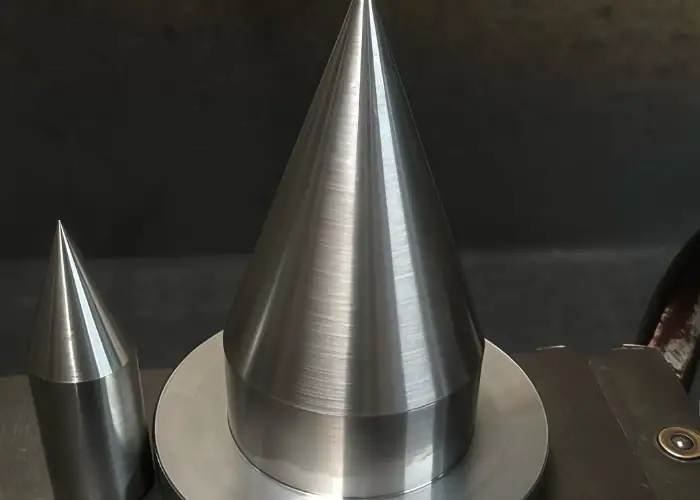
Внешние и внутренние конусы
Наружные конусы обрабатываются на внешней поверхности круглой детали. Они часто встречаются на конических валах, конусах, штифтах, соплах, узлах сопряжения станков и элементах выравнивания. Режущий инструмент удаляет материал вдоль вращающейся поверхности до тех пор, пока диаметр не изменится плавно от одного конца к другому.
Внутренние конические элементы обрабатываются внутри отверстий или расточек. Они могут использоваться для седел, гнезд, конических втулок, элементов клапанов или соответствующих узловых соединений. Токарная обработка внутренних конических элементов сложнее, поскольку доступ инструмента, жесткость расточной оправки, отвод стружки и доступ для измерения более ограничены, чем при внешней токарной обработке.
Как для наружных, так и для внутренних конусов требуется стабильная установка и точное перемещение инструмента. Для внутренних конусов часто необходимы специальные расточные инструменты, меньшая глубина резания и более тщательный контроль вибрации. Наружные конусы обычно проще проверять, но длинные и тонкие детали все же могут деформироваться, если не контролировать силы опоры и резания.
Почему конические соединения важны в механических узлах?
Конические элементы часто используются, когда детали должны самоцентрироваться, иметь контролируемый контакт или быть проще в сборке. Конус может направлять одну деталь в другую, распределять усилие по большей площади контакта или создавать плотную механическую посадку, не полагаясь только на плоское плечо или прямой диаметр.
Качество конусности влияет на поведение детали в процессе эксплуатации. Неправильный угол конусности может привести к неравномерному контакту, люфту, протечкам, чрезмерному напряжению или трудностям при сборке. Даже если основной и вспомогательный диаметры близки к заданным параметрам, неправильная форма конусности все равно может создать функциональные проблемы.
При обработке конических деталей коническую обработку не следует рассматривать просто как визуальную оценку формы. Угол конуса, качество поверхности, округлость, концентричность и соотношение базовых параметров — все это влияет на конечные характеристики. Именно поэтому конические компоненты часто требуют как контроля размеров, так и оценки посадки с помощью сопрягаемой детали или измерительного инструмента.
Как работает коническая токарная обработка на станках с ЧПУ?
При токарной обработке конусов на станках с ЧПУ заготовка вращается в шпинделе, а режущий инструмент движется по запрограммированной траектории под углом. Станок одновременно управляет перемещением по осям X и Z, что позволяет инструменту удалять материал по прямой конической линии или по более сложному конусному профилю.
Управление вращением заготовки и траекторией движения инструмента.
Токарная обработка зависит от вращения заготовки и линейного перемещения режущего инструмента. При конической токарной обработке инструмент не просто перемещается параллельно осевой линии. Вместо этого он движется по согласованной траектории X и Z, так что диаметр постепенно изменяется вдоль длины конуса.
В токарной обработке на станках с ЧПУ это движение программируется на основе чертежа или CAD-модели. Оператор станка задает начальную точку, конечную точку, угол конуса, зазор, черновой припуск и путь чистовой обработки. Это позволяет станку более точно повторять один и тот же конус, чем при многих ручных методах.
Контроль траектории движения инструмента особенно важен, когда конус соединяется с уступами, канавками, резьбой, радиусами или уплотнительными поверхностями. Неправильное вхождение или выход инструмента может привести к появлению следов, подрезов или ошибок при обработке. Грамотное программирование обеспечивает чистоту конуса, защищая при этом соседние функциональные элементы.
Расчет угла конуса
Угол конуса можно рассчитать как разницу между большим и малым диаметрами, деленную на длину конуса. В станках с ЧПУ этот расчет помогает определить траекторию движения инструмента и гарантирует, что запрограммированное перемещение соответствует требованиям чертежа, а не зависит от визуальной корректировки.
Неглубокий конус может выглядеть простым, но он чувствителен к небольшим изменениям размеров. Если длина конуса велика, небольшая ошибка смещения может привести к измеримому отклонению угла. Если конус короткий и крутой, компенсация радиуса закругления режущей кромки инструмента и стратегия подхода становятся более важными.
Если на чертеже указаны коэффициент конусности, угол между плоскостями или полуугол, производитель должен правильно их интерпретировать. Путаница между углом между плоскостями и боковым углом может удвоить погрешность. При прецизионной токарной обработке конусов определение угла следует проверить до начала обработки, чтобы контроль качества и производство использовали одну и ту же точку отсчета.
Стратегия черновой и чистовой обработки
Большинство операций по обработке конусов на токарном станке включают черновую и чистовую обработку. Черновая обработка позволяет быстро удалить большую часть материала, оставив при этом контролируемый припуск. Затем на чистовой обработке достигается окончательный угол конуса, диаметр, качество поверхности и точность формы при меньших усилиях резания.
При черновой обработке следует избегать чрезмерного давления инструмента, особенно на длинных валах или тонкостенных деталях. Интенсивная обработка может привести к деформации, нагреву и вибрации, которые повлияют на конечный конус. Стабильная траектория черновой обработки оставляет достаточно материала для чистовой обработки, но не деформирует деталь перед окончательным проходом.
Для чистовой обработки следует использовать подходящую скорость резания, скорость подачи, радиус закругления режущей кромки инструмента и компенсацию инструмента. Заключительный проход должен обеспечить гладкую поверхность без вибраций и несоответствия конусности. Для высокоточных деталей оператор станка может измерить конусность после пробного прохода и скорректировать смещения перед окончательной обработкой.
Распространенные методы токарной обработки конусов
Токарная обработка конических поверхностей может выполняться несколькими методами в зависимости от размера детали, угла конуса, объема производства, оборудования и требований к точности. Ручные токарные станки и станки с ЧПУ используют разные подходы, но цель одна и та же: создание контролируемой конической поверхности со стабильной геометрией и качеством обработки.
| Способ доставки | Как это работает | Лучше всего использовать для | Главное ограничение |
| точение конусов с ЧПУ | Запрограммированное перемещение инструмента по осям XZ создает конусность. | Детали высокой точности, серийное производство, сложные токарные компоненты. | Требуется правильное программирование и настройка. |
| Метод составного покоя | Инструмент подается под углом с помощью суппорта. | Короткие конусы на ручных токарных станках | Ограниченная длина и точность, зависящая от оператора. |
| Смещение задней бабки | Ось заготовки смещена между центрами. | Длинные внешние конусы | Не подходит для внутренних конусов |
| Конусное крепление | Насадка направляет инструмент под заданным углом. | Удлинённые конусы для ручного токарного станка | Требуется время на установку и правильную настройку. |
| Метод инструмента формы | Инструмент с конусообразной формой вырезает профиль напрямую. | Очень короткие конусы или элементы, имеющие скошенную форму. | Высокая сила резания и ограниченная длина конуса. |
Токарная обработка конусов на станках с ЧПУ
Токарная обработка конусов на станках с ЧПУ является предпочтительным методом для многих прецизионных деталей, поскольку конус можно запрограммировать, повторить, отрегулировать и контролировать с высокой степенью точности. Станок напрямую управляет траекторией движения инструмента, поэтому он может создавать внешние конусы, внутренние конусы, ступенчатые переходы, канавки и сглаженные профили за одну установку.
Преимущество токарной обработки конусов на станках с ЧПУ заключается не только в скорости. Она также повышает повторяемость, когда для нескольких деталей требуется одинаковое соотношение угла и диаметра. После проверки программы и настроек станок может воспроизвести конус, в то время как оператор контролирует износ инструмента, смещения и результаты контроля.
Токарная обработка конусов на станках с ЧПУ особенно полезна, когда конус должен совпадать с другими обработанными элементами. Если деталь имеет резьбу, утолщения, отверстия, канавки или фрезерованные плоские поверхности, обработка конуса за один цикл может уменьшить ошибки концентричности и улучшить соотношение между всеми функциональными поверхностями.
Метод комплексного отдыха
Метод с использованием комбинированного суппорта — это традиционный метод ручной токарной обработки, при котором комбинированный суппорт устанавливается под требуемым углом конуса. Затем режущий инструмент перемещается вдоль этого наклонного суппорта для обработки короткого конуса на вращающейся заготовке. Этот метод прост и удобен для изготовления прототипов или мелкосерийного производства.
Этот метод лучше всего подходит для коротких конусов, поскольку ход составной салазки ограничен. Точность зависит от того, насколько хорошо установлен угол, насколько плавно оператор подает инструмент и насколько устойчива заготовка во время резки. Он может давать хорошие результаты, но повторяемость в большей степени зависит от оператора, чем при токарной обработке на станках с ЧПУ.
В промышленном производстве метод составной опоры менее эффективен, когда требуется много одинаковых конусов. Он может быть полезен для ремонтных работ, изготовления единичных деталей или простых ручных операций, но для сложных деталей с жесткими допусками обычно лучше использовать ЧПУ-программирование и контролируемую компенсацию инструмента.
Метод перестановки задней бабки
Метод смещения задней бабки используется на токарном станке при обработке длинных наружных конусов между центрами. Задняя бабка слегка смещается относительно осевой линии шпинделя, в результате чего ось заготовки располагается под углом. Затем прямая подача инструмента создает конусообразную поверхность вдоль длины детали.
Этот метод может быть практичным для длинных валов, поскольку он не зависит от ограниченного хода составной салазки. Он часто используется в традиционных токарных работах, где требуется постепенное внешнее конусное сужение на большом расстоянии. Однако настройка и выравнивание имеют очень важное значение.
Основной недостаток заключается в том, что смещение задней бабки не подходит для внутренних конусов и может повлиять на выравнивание центров. Кроме того, оно менее гибкое, чем токарная обработка конусов на станках с ЧПУ. Для деталей, требующих высокой соосности, множества элементов или для повторяющегося производства, токарная обработка на станках с ЧПУ обычно обеспечивает лучший контроль и более простую коррекцию.
Методы присоединения конуса и использования формовочных инструментов
Коническое приспособление направляет режущий инструмент под фиксированным углом во время перемещения каретки токарного станка. Это позволяет обрабатывать конусы большей длины без смещения задней бабки. Оно может быть полезно на ручных токарных станках, когда длина конуса слишком велика для метода с использованием комбинированного суппорта.
Метод формовки инструмента предполагает использование режущего инструмента, заточенного по форме конуса. Вместо подачи вдоль конуса, форма инструмента создает конус непосредственно. Этот метод, как правило, ограничен короткими конусами, поскольку большая площадь контакта инструмента увеличивает усилие резания, нагрев и риск вибрации.
Оба метода имеют практическую ценность, но требуют тщательной настройки. Использование конических приспособлений зависит от выравнивания и установки угла, в то время как использование фасонных инструментов зависит от геометрии и жесткости инструмента. Для прецизионных деталей, обрабатываемых на станках с ЧПУ, эти методы встречаются реже, чем программируемое точение с коническим профилем, но они остаются полезными в отдельных производственных ситуациях.
Материалы для конической токарной обработки и особенности обработки.
Выбор материала оказывает существенное влияние на стабильность обработки конуса, качество поверхности, износ инструмента и контроль допусков. Один и тот же конус может легко обрабатываться на алюминии, но сложнее на нержавеющей стали, титане или конструкционных пластиках, поскольку каждый материал по-разному реагирует на тепло, силу резания и геометрию инструмента.
Алюминиевая коническая токарная обработка
Токарная обработка алюминия с конусным реза часто оказывается эффективной, поскольку алюминий легко режется, быстро удаляет материал и позволяет получить качественную поверхность при правильной геометрии инструмента. Она широко используется для изготовления легких валов, втулок, корпусов, адаптеров, сопел и прототипных компонентов, требующих точных угловых поверхностей.
Основные проблемы обработки связаны с образованием наростов на режущей кромке, заусенцев и следов на поверхности. Мягкие алюминиевые сплавы могут прилипать к режущей кромке, если инструмент недостаточно острый или параметры резания выбраны неправильно. Это может повлиять на качество конусной поверхности и привести к несоответствию размеров при чистовой обработке.
Для прецизионных алюминиевых конусов важны острые вставки, правильная охлаждающая жидкость, надежное зажимание и контролируемые чистовые проходы. Если конус используется для герметизации или выравнивания, следует тщательно проверить качество поверхности и скругление кромок, чтобы деталь плавно прилегала без заедания или помех при сборке.
Коническая токарная обработка нержавеющей стали
Токарная обработка конических деталей из нержавеющей стали требует большей точности, поскольку материал может упрочняться при обработке, выделять тепло и увеличивать износ инструмента. Она используется для изготовления коррозионностойких валов, фитингов, деталей клапанов, компонентов медицинского инструмента, деталей промышленного оборудования и узлов, требующих прочности и чистых поверхностей.
Основной риск заключается в нестабильном резании. Если скорость подачи, давление инструмента или острота инструмента не контролируются, нержавеющая сталь может затвердеть на поверхности и стать более сложной для обработки при следующем проходе. Это может привести к ухудшению качества обработки, смещению размеров, вибрации или сокращению срока службы инструмента.
Для успешной обработки конических поверхностей из нержавеющей стали необходима жесткая настройка, подходящий класс пластин, правильная охлаждающая жидкость и стабильное зацепление режущего инструмента. Для получения жестких допусков по конусности чистовая обработка должна исключать трение и удалять достаточно материала для получения чистого среза без перегрева поверхности.
Коническая обработка титана
Титан используется там, где важны соотношение прочности и веса, коррозионная стойкость и высокопроизводительные характеристики. Коническая токарная обработка титана требует тщательного контроля, поскольку материал обладает низкой теплопроводностью, а это означает, что тепло, как правило, остается вблизи зоны резания и ускоряет износ инструмента.
Стратегия обработки должна снижать концентрацию тепла и избегать трения инструмента. Важны острые инструменты, жесткая фиксация инструмента, контролируемая скорость резания и эффективная подача охлаждающей жидкости. Если инструмент изнашивается во время чистовой обработки, угол конусности и качество поверхности могут измениться до того, как оператор заметит проблему.
Для обработки титановых конических деталей часто необходимы консервативные параметры резания и частый контроль. Тонкие участки или длинные валы также могут деформироваться под действием силы резания. План обработки должен обеспечивать баланс между точностью, сроком службы инструмента и целостностью поверхности, а не просто максимизировать скорость съема материала.
Коническая токарная обработка конических деталей из конического пластика.
Конструкционные пластмассы, такие как PEEK, PTFE, PVDF и Delrin, также могут подвергаться конической токарной обработке для изготовления прецизионных компонентов, втулок, седл, деталей, контактирующих с жидкостями, и нестандартных механических элементов. Эти материалы сильно отличаются от металлов, поскольку они могут деформироваться, расширяться или изгибаться под воздействием тепла и давления зажима.
ПТФЭ и некоторые более мягкие пластмассы могут смещаться во время обработки, что затрудняет поддержание точности конусности. ПЭЭК и Делрин, как правило, более стабильны, но все же требуют острых инструментов и контролируемых сил резания. Чрезмерный нагрев может изменить размеры, размазать поверхность или оставить заусенцы.
При токарной обработке конических деталей из пластика следует избегать чрезмерного зажима и обеспечивать стабильность материала перед окончательной проверкой. Для чистовой обработки может потребоваться меньшее давление и острые кромки инструмента. Если коническая деталь должна соединяться с другой деталью, следует учитывать функциональную посадку наряду с измеренными размерами.
Допуски при конической токарной обработке и контроль качества.
Допуски при обработке конуса на токарном станке зависят не только от больших и малых диаметров. Точность конуса также зависит от точности угла, прямолинейности конической поверхности, округлости, концентричности, качества поверхности и соотношения конуса с другими базовыми элементами детали.
Точность угла и контроль диаметра
Конусность может соответствовать одному диаметру, но при этом выйти из строя, если угол неправильный. Именно поэтому необходимо одновременно контролировать как диаметры концов, так и длину конусности. На чертеже должно быть указано, какое требование является наиболее важным: угол, коэффициент конусности, посадка, характер контакта или точные диаметры концов.
В станках с ЧПУ контроль диаметра зависит от смещения инструмента, износа инструмента, термической стабильности и результатов измерений. В процессе производства оператор может корректировать смещения после проверки первой детали. При больших объемах производства компенсация износа инструмента помогает поддерживать конусность в пределах заданных параметров.
Точность измерения угла становится более чувствительной при большой длине конуса или когда сопрягаемая деталь требует полного контакта. Небольшие изменения положения по оси X могут сместить форму конуса. Для ответственных компонентов контроль может включать в себя калибровку, измерение синусоид, проверку на координатно-измерительной машине или оптическое сравнение.
Обработка поверхности и качество контакта
Качество обработки поверхности влияет на то, как конус прилегает, герметизирует, скользит или сцепляется. Шероховатый конус может создавать большие точки контакта, трение, протечки или износ. Для герметизации поверхностей может потребоваться очень гладкий конус, в то время как для функционального механического конуса может потребоваться контролируемая обработка поверхности, обеспечивающая стабильный контакт.
Радиус закругления режущей кромки инструмента, скорость подачи, скорость резания и свойства материала — все эти факторы влияют на качество обработки конуса. Следы вибрации особенно вредны, поскольку создают неравномерный контакт по окружности. Заусенцы на концах конуса также могут препятствовать правильной посадке, даже если угол конуса правильный.
Требуемая чистота обработки поверхности должна соответствовать области применения. Для декоративного конуса на крышке не требуется такой же контроль качества поверхности, как для седла клапана или конуса держателя инструмента. Определение функциональных поверхностей помогает производителю сосредоточить обработку и контроль на областях, влияющих на производительность.
Контроль концентричности и базовой плоскости
Конические элементы часто должны быть концентричны с другим диаметром, отверстием, резьбой или выступом. Если конусность сама по себе точна, но не выровнена относительно базовой точки детали, могут возникнуть проблемы при сборке. Это часто встречается в валах, переходниках, деталях шпинделей и прецизионных позиционирующих компонентах.
Наилучший способ контроля концентричности — это обработка связанных точеных элементов за одну установку, когда это возможно. Повторная зажимка может привести к биению, особенно на тонких деталях или деталях с ограниченной площадью захвата. Стабильная фиксация заготовки и планирование базовых точек необходимы для точного определения конусности.
Проверка должна подтвердить как геометрию конуса, так и выравнивание базовой точки. В зависимости от детали могут использоваться проверки биения, измерения на координатно-измерительной машине, калибры отверстий, конусные калибры и функциональные испытания сопряжения. Для высокоточной обработки конусов контроль качества должен отражать то, как деталь будет фактически собираться.
Вопросы проектирования конических деталей, изготовленных на станках с ЧПУ.
Грамотная конструкция конуса упрощает механическую обработку, обеспечивает более четкий контроль и повышает надежность сборки. Инженерам следует определить функцию конуса на раннем этапе, поскольку для самоцентрирующегося конуса, уплотнительного конуса, декоративного конуса и конуса, контактирующего с инструментом, могут потребоваться различные допуски, качество поверхности и базовые параметры.
Чётко определите функцию сужения.
Конусность должна проектироваться в соответствии с ее назначением. Если она используется для выравнивания, то угол и концентричность могут иметь наибольшее значение. Если она используется для герметизации, то качество поверхности и качество контакта становятся более важными. Если она используется для обеспечения зазора при сборке, то допуски могут быть менее жесткими.
Чертеж, на котором показана только конусная форма без функциональных пояснений, может вызвать путаницу. Производитель может не знать, является ли конусность критически важной или это всего лишь элемент, обеспечивающий зазор. Добавление базовых координат, указаний допусков, требований к качеству поверхности и информации о сопряжении может предотвратить ненужные риски.
Когда конус должен соответствовать другому компоненту, при проектировании следует учитывать сопрягаемую деталь. Даже точно обработанный конус может выйти из строя, если геометрия сопрягаемой детали задана по-разному. Общие угловые ориентиры и четкие методы контроля помогают обеим деталям правильно подходить друг к другу.
Избегайте слишком тонких или гибких конусообразных участков.
Длинные, тонкие или полые конические детали могут деформироваться во время токарной обработки. Давление резания, усилие зажима, опора задней бабки и внутренние напряжения могут изменить фактическую геометрию. Результатом могут стать погрешности конусности, вибрация, овальность или плохая повторяемость между деталями.
Конструкторам следует учитывать толщину стенок, длину без опоры, жесткость материала и место зажима. Если деталь слишком гибкая, может потребоваться поддержка с помощью центра, люнета, мягких зажимных губок, специального приспособления или измененной последовательности обработки. Эти решения следует принять до начала производства.
При проверке тонкостенных конических втулок или пластиковых компонентов следует также учитывать релаксацию после механической обработки. Некоторые детали могут незначительно измениться после снятия зажимов. Стабильная конструкция снижает сложность изготовления и помогает сохранить коническую форму детали в пределах допуска после ее выхода из станка.
Контроль переходов, плечи и изгибы ребер
Конические участки редко существуют изолированно. Часто они соединяются с прямыми диаметрами, уступами, канавками, радиусами, резьбой, отверстиями или уплотнительными поверхностями. Переходная зона может быть сложной для обработки, поскольку инструмент должен входить и выходить, не оставляя следов, подрезов или заусенцев.
Для обеспечения функциональности может потребоваться резкий переход, но это может увеличить нагрузку на инструмент и затруднить контроль качества. Малый радиус или канавка для снятия зазора могут улучшить обрабатываемость, если это позволяет конструкция. Правильный выбор зависит от того, как конус контактирует с сопрягаемой деталью и требуется ли зазор между соседними элементами.
Важное значение имеет также изгиб кромки. Заусенец на конце конуса может препятствовать полному прилеганию, а чрезмерная фаска может уменьшить площадь контакта. На чертежах следует четко обозначить критически важные кромки, особенно когда конус используется для герметизации, выравнивания или повторяемой механической фиксации.
Применение конической токарной обработки
Токарная обработка с коническим профилем применяется во многих отраслях промышленности, поскольку такая геометрия позволяет решить распространенные проблемы сборки, выравнивания, герметизации и передачи нагрузки. Этот процесс особенно ценен, когда для круглых деталей требуется контролируемое изменение диаметра, а не простой прямой вал или ступенчатый профиль.
Автомобильное и промышленное оборудование
В автомобильных компонентах могут использоваться конические элементы для валов, штифтов, фитингов, адаптеров, соединителей жидкостей и вращающихся узлов. Контролируемый конус может способствовать выравниванию деталей во время сборки, уменьшить люфт или создать надежное соединение между сопрягаемыми компонентами.
В промышленном оборудовании часто используется коническая токарная обработка для изготовления втулок, гильз, деталей клапанов, держателей инструментов, роликов и компонентов механических трансмиссий. Эти детали могут требовать прочности, износостойкости, коррозионной стойкости и повторяемости посадки в рабочих условиях.
Для таких применений конусность должна быть удобна в механической обработке и долговечна в эксплуатации. Выбор материала, качества поверхности и допусков должен соответствовать нагрузке, скорости, контактному давлению и требованиям к техническому обслуживанию. Небольшая геометрическая ошибка может привести к вибрации или преждевременному износу механических систем.
Медицинские, аэрокосмические и автоматизированные компоненты
В медицинских инструментах и компонентах, связанных с медицинскими устройствами, могут использоваться конические элементы там, где требуется плавная сборка, точное позиционирование или контролируемое прохождение жидкости. В таких деталях качество поверхности, контроль заусенцев и совместимость материалов могут быть столь же важны, как и допуски по размерам.
Для изготовления деталей аэрокосмической отрасли могут потребоваться конические элементы из титана, нержавеющей стали или алюминия для облегченных конструкций, фитингов, валов и прецизионных соединений. Для этих компонентов часто требуется строгий контроль технологического процесса, поскольку геометрия конического элемента может влиять на соосность, герметичность или усталостную прочность.
В системах автоматизации используются конические штифты, элементы позиционирования, захваты, интерфейсы инструментов и изготовленные на заказ токарные компоненты. В таких приложениях важна повторяемость. Если конусность непостоянна, автоматизированные системы сборки или перемещения могут столкнуться с несоосностью, заклиниванием или нестабильным позиционированием.
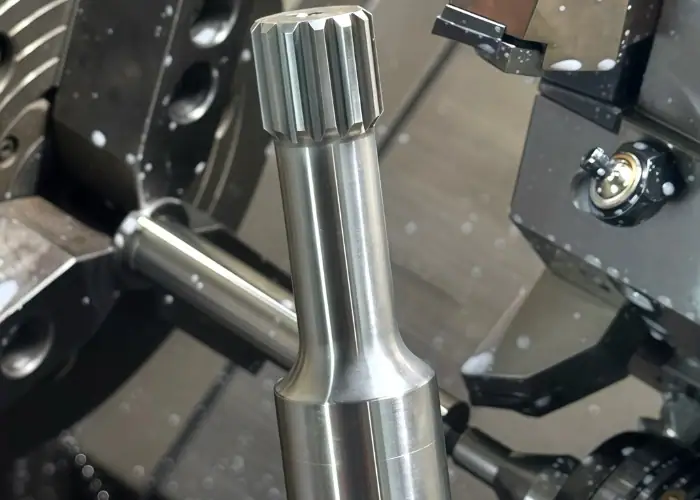
Электроника, робототехника и прецизионное инструментальное производство
В состав электронных и робототехнических компонентов могут входить небольшие конические штифты, прецизионные втулки, компоненты разъемов, корпуса датчиков и компактные механические интерфейсы. Для этих элементов часто требуются чистые кромки и стабильные размеры, поскольку детали малы, а пространство для сборки ограничено.
В прецизионной обработке инструментов используется коническая токарная обработка для изготовления приспособлений, центровочных штифтов, держателей, пуансонов, вставок и центровочных компонентов. Конусность позволяет инструменту обеспечивать повторяемую посадку, передачу усилия или поддержание положения во время механической обработки, контроля качества или сборки.
Для мелких прецизионных деталей возможность обработки зависит от доступности инструмента, жесткости детали и метода контроля. Для микроскопических конусов могут потребоваться специальные инструменты и тщательное планирование процесса. Чем меньше элемент, тем важнее контролировать образование заусенцев, биение и качество поверхности.
Коническая токарная обработка против ступенчатой токарной обработки
Токарная обработка конических и ступенчатых деталей — распространенные операции токарной обработки, но они решают разные конструктивные задачи. Диаметр ступенчатой детали резко изменяется в месте упора, тогда как диаметр конической детали изменяется постепенно вдоль контролируемой длины. Неправильный выбор элемента может повлиять на сборку, напряжение и стоимость обработки.
| Параметр | Токарная обработка конуса | Шаг поворота |
| Geometry | Постепенное изменение диаметра | Внезапное изменение диаметра |
| Основная функция | Выравнивание, посадка, герметизация, контролируемая посадка | Расположение плеча, изменение диаметра, торцевая поверхность |
| Путь инструмента | Угловой механизм XZ | Прямой поворот и срезание обочины |
| Инспекция Фокус | Угол, контакт, торцевые диаметры, качество поверхности | Диаметры, положение плеча, перпендикулярность |
| Обычный риск | Ошибка в угле или плохой контакт | Заусенцы, несоответствие плечевых суставов, концентрация напряжения |
Когда следует использовать коническую токарную обработку?
Коническая токарная обработка должна применяться, когда деталь требует постепенного зацепления, самоцентрирования, контакта с наклонной поверхностью или контролируемой посадки при сборке. Она полезна, когда геометрия должна направлять другой компонент в нужное положение или распределять контакт по конической поверхности.
Он также подходит в случаях, когда деталь требует плавного перехода потока, формы седла, сопла или конусности сопряжения. В таких случаях ступенчатый диаметр может создавать турбулентность, концентрацию напряжений или плохой контакт. Конусность обеспечивает более плавный функциональный переход.
Однако коническая токарная обработка не всегда необходима. Если для конструкции требуется лишь уменьшение диаметра или упор для плеча, ступенчатая токарная обработка может быть проще и дешевле. Инженеры должны выбирать элемент, исходя из его функциональности, а не внешнего вида.
Когда поворот ступеней более практичен?
Ступенчатая токарная обработка более практична, когда деталь требует чистовой обработки плечевых поверхностей, упоров подшипников, зон стопорных колец, резьбовых вырезов или простого изменения диаметра. Как правило, ее проще измерить и зачастую быстрее обрабатывать, чем конусную обработку с жесткими допусками.
Ступенчатый элемент также может обеспечить надежную опорную поверхность. Если узлу необходим жесткий упор, плоский выступ может подойти лучше, чем конус. В этом случае перпендикулярность и положение выступа становятся критически важными факторами качества.
При выборе между конической и ступенчатой обработкой следует учитывать особенности сборки, направление нагрузки, потребности в герметизации и требования к контролю качества. Конусная обработка удобна для контролируемого контакта, тогда как ступенчатая обработка удобна для точного позиционирования и простого разделения диаметров.
Часто задаваемые вопросы (FAQ)
Для чего используется конусная токарная обработка?
Коническая токарная обработка используется для создания конических или постепенно изменяющихся диаметров на круглых деталях. Она часто применяется для конических валов, штифтов, втулок, сопел, седел клапанов, держателей инструментов, втулок и элементов центровки. Этот процесс помогает деталям плотно прилегать, центрироваться, герметизироваться или собираться с контролируемым контактом, а не просто с прямым диаметром.
Лучше ли токарная обработка конусов на станках с ЧПУ, чем ручная токарная обработка конусов?
Токарная обработка конусов на станках с ЧПУ обычно лучше подходит для обеспечения повторяемости, жестких допусков, сложных деталей и серийного производства, поскольку траектория движения инструмента программируется и регулируется. Ручная токарная обработка конусов также может быть эффективна для простых или единичных деталей, но точность в большей степени зависит от настройки, контроля со стороны оператора и используемого метода токарной обработки конусов.
Какие материалы трудно обрабатывать для конической токарной обработки?
Нержавеющая сталь, титан и некоторые конструкционные пластмассы могут быть более сложными в обработке, чем алюминий или легкообрабатываемые стали. Нержавеющая сталь может упрочняться при деформации, титан удерживает тепло вблизи режущей кромки, а пластмассы могут деформироваться или расширяться. Для каждого материала необходимы соответствующие инструменты, параметры резки, охлаждающая жидкость и планирование контроля качества.
Почему важна точность угла конусности?
Точность угла конусности имеет важное значение, поскольку конусность часто определяет способ контакта двух деталей друг с другом. Если угол неправильный, деталь может соприкасаться только одним концом, что приведет к плохой посадке, протечкам, люфту, неравномерному напряжению или трудностям при сборке. Для функциональных конусностей контроль угла так же важен, как и контроль диаметра.
Заключение
Токарная обработка конусов — важный процесс на станках с ЧПУ для деталей, требующих угловых поверхностей, контролируемого контакта, плавной сборки или точного выравнивания. Хорошие результаты зависят от точной геометрии конуса, стабильных траекторий движения инструмента, правильной стратегии работы с материалом, жесткой фиксации заготовки, контроля качества поверхности и методов контроля, соответствующих реальному назначению детали.
В компании TiRapid мы предоставляем услуги высокоточной токарной и механической обработки на станках с ЧПУ для изготовления металлических и конструкционных пластиковых деталей на заказ, включая конические валы, втулки, адаптеры, компоненты клапанов и прецизионные токарные элементы. Для деталей с критически важными углами конусности, сопрягаемыми поверхностями или жесткими требованиями к допускам наша инженерная команда может помочь оценить подход к обработке и обеспечить надежное производство.
















