
В процессе разработки автоматизированного оборудования группам разработчиков необходимо быстро проверять конструкцию деталей, одновременно учитывая стабильность производства на более поздних этапах. Скорость изготовления прототипов, точность обработки, непрерывность процесса и стабильность партий — все это может повлиять на график разработки. Правильное планирование процесса обработки на станках с ЧПУ позволяет деталям плавно переходить от проверки конструкции к инженерным испытаниям и серийному производству, сокращая временные затраты, вызванные многократными модификациями и сменой поставщиков.
Какие детали автоматизированного оборудования подходят для быстрого прототипирования?
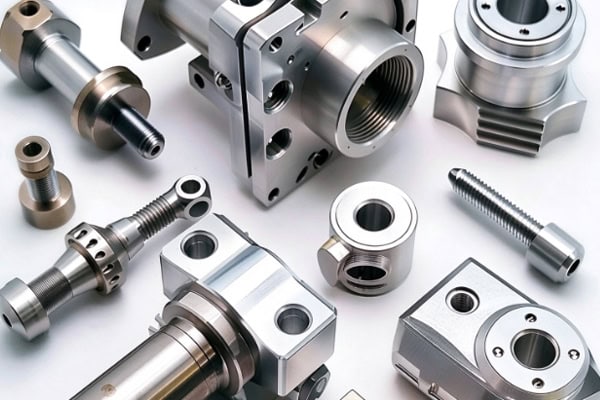
Автоматизированное оборудование содержит множество нестандартных конструктивных элементов и прецизионных функциональных деталей. Обработка на станках с ЧПУ позволяет быстро изготавливать прототипы из различных материалов и с различными конструкциями на основе 3D-чертежей.
Конструкционные и монтажные элементы оборудования
Опорные плиты оборудования, опорные рамы, монтажные пластины и соединительные основания напрямую влияют на общую конструкцию узла. На этапе создания прототипа необходимо тщательно проверить размеры и места крепления.
- Монтажные пластины и основания: проверьте положение отверстий, ступеньки, опорные поверхности и сопряжение оборудования.
- Опорные конструкции: Проверьте пространство для установки, жесткость и общие взаимосвязи при сборке.
- Соединительные основания и крепежные элементы: Подтвердите расположение и способы соединения различных модулей.
Проведение физической проверки конструктивных элементов на раннем этапе может помочь своевременно выявить расхождения между чертежами и фактической сборкой.
Механизмы движения и функциональные части
Ползунки, втулки, адаптеры, зажимные приспособления и компоненты трансмиссии в автоматизированном оборудовании часто имеют строгие требования к размерам и посадке, что делает обработку на станках с ЧПУ подходящей для проверки функциональных прототипов.
- Валы и втулки: особое внимание следует уделить проверке диаметра, соосности и зазора при сопряжении.
- Крепёжные приспособления и фиксирующие детали: проверьте точность позиционирования, пространство для зажима и удобство эксплуатации.
- Детали скольжения и передачи: Обратите внимание на посадку, положение при монтаже и качество поверхности.
После того как эти детали будут быстро изготовлены в виде физических прототипов, их подвижность и характеристики сборки можно будет проверить более наглядно.
Как автоматизированное быстрое прототипирование оборудования может сократить цикл разработки?
Ключ к быстрому прототипированию заключается в сокращении времени ожидания и доработок в процессе производства, что позволяет выявлять и исправлять проблемы проектирования на самых ранних этапах.
Перед обработкой необходимо провести полный анализ процесса DFM (проектирование, разработка и производство).
Перед началом механической обработки необходимо сравнить конструкцию с 3D-моделью и инженерными чертежами, чтобы определить, подходит ли она для изготовления на станках с ЧПУ.
- Проверка доступности инструмента для обработки: анализ условий доступа инструмента для глубоких полостей, узких пазов, небольших отверстий и сложных поверхностей.
- Оптимизируйте метод зажима: зарезервируйте соответствующие опорные поверхности и зоны зажима, чтобы уменьшить сложность повторной настройки.
- Выделите критически важные размеры: Избегайте применения чрезмерно жестких допусков ко всем размерам и сосредоточьтесь на тех параметрах, которые действительно влияют на сборку.
Предварительное решение производственных проблем позволяет сократить количество повторных изменений в программах и чертежах в процессе обработки.
Сопоставьте метод обработки с конструкцией детали.
Простые пластины и кронштейны можно обрабатывать на 3-осевых станках с ЧПУ, а многогранные конструкции — на 4-осевых или 5-осевых станках. Детали вальцового типа можно изготавливать с помощью токарной обработки на станках с ЧПУ. Выбор подходящего обрабатывающего оборудования позволяет сократить количество переналадок и улучшить позиционирование сложных элементов.
Разработайте процесс контроля прототипов, соответствующий требованиям к допускам.
После завершения изготовления прототипа необходимо проверить критические размеры и геометрические допуски в соответствии с общими требованиями к сборке, используя соответствующие измерительные инструменты. Для измерения линейных и внешних размеров по чертежам можно использовать штангенциркули и микрометры, а критически важные геометрические характеристики, такие как положение, перпендикулярность, концентричность и сложные профили, можно проверить с помощью координатно-измерительных машин или специализированного оборудования. Полученные результаты можно использовать для своевременной корректировки конструкции.
Контроль деформации прототипа, вызванной механическим напряжением при обработке.
Для таких деталей, как алюминиевые монтажные пластины, основания и направляющие, требующих значительного удаления материала, на этапе прототипирования необходимо учитывать остаточные напряжения и деформации при механической обработке.
- Правильно распределяйте припуски на обработку: избегайте удаления больших объемов материала за одну операцию, так как это может привести к значительному снятию напряжений.
- Разделение черновой и чистовой обработки: Для тонкостенных, крупногабаритных или высокоточных деталей деформацию можно контролировать, разделяя черновую и чистовую обработку.
- Применение методов снятия напряжений в зависимости от состояния материала: Для конкретных алюминиевых сплавов и конструкций старение или другие процессы снятия напряжений могут оцениваться в зависимости от состояния материала, объема удаляемого материала и требований к точности.
Надлежащий контроль напряжений, возникающих при механической обработке, может уменьшить деформацию детали после извлечения из приспособления и изменения ее размеров во время последующей сборки.

Как обеспечить плавный переход от быстрого прототипирования к массовому производству?
После завершения проверки прототипа необходимо преобразовать проверенную конструкцию в стабильное производственное решение, уделяя особое внимание оснастке, режущим инструментам, программам и методам контроля качества.
Стандартизация проверенного процесса обработки
После тестирования прототипа проверенное решение для обработки следует преобразовать в стабильный производственный процесс.
- Исправить версию программы: сохранить проверенные программы ЧПУ и параметры обработки.
- Определение базовых точек обработки: Определите базовые точки зажима при производстве на основе результатов проверки прототипа.
- Запись ключевых параметров: Организация режущих инструментов, параметров резки и последовательности обработки для обеспечения повторяемости производства.
Полная документация технологического процесса позволяет сократить время, затрачиваемое на многократные пробные попытки и ошибки в процессе массового производства.
Внедрение оснастки на этапе мелкосерийного пробного производства.
Для создания специализированных приспособлений не обязательно ждать начала массового производства. Для деталей, требующих высокой повторяемости позиционирования, решения по оснастке можно проверить заранее в ходе инженерных испытаний или мелкосерийного производства.
| Стадия развития | Цель этапа | Ориентация на клиента | Задача обработки с ЧПУ |
| Прототипирование первой статьи | Проверьте структуру и основные функции. | Размеры, сборка, пространство | Быстрая 3-осевая, 4-осевая и 5-осевая обработка |
| Инженерная валидация EVT | Подтвердить осуществимость инженерной конструкции. | Функциональные характеристики, критические размеры, взаимосвязи при сборке. | Изготовление прототипа на станке и корректировка конструкции. |
| Проверка конструкции DVT | Проверка зрелости проекта | Допуски, надежность, оптимизация процесса | Мелкосерийная обработка и совершенствование технологических процессов. |
| Валидация производства PVT | Проверьте производственный процесс. | Инструментарий, контроль качества, выход годной продукции, время цикла | Пробная обработка в производственных условиях. |
| Массовое производство | Обеспечивать непрерывную доставку | Стабильность, стоимость, сроки поставки, качество | Стандартизированное серийное производство на станках с ЧПУ |
EVT, DVT и PVT — это широко используемые этапы в разработке продукта и валидации производства, хотя их конкретные определения могут различаться в зависимости от подхода к управлению проектом. Заблаговременное включение оснастки, контрольно-измерительной и производственной документации в этапы испытаний и валидации может помочь снизить риски процесса после начала массового производства.
Разработайте план контроля качества, соответствующий серийному производству.
В массовом производстве нельзя полагаться исключительно на контроль первого образца. Контроль в процессе производства и окончательный контроль должны быть установлены в соответствии с критическими размерами, объемом производства и рисками для качества. Для размеров, влияющих на сборку, частоту проверок можно увеличить, чтобы выявить отклонения размеров, вызванные износом инструмента или изменением условий зажима.
Какие возможности следует учитывать при выборе поставщика станков с ЧПУ для автоматизированного оборудования?
Для производителей автоматизированного оборудования возможность поставщика непрерывной поддержки на различных этапах разработки напрямую влияет на последующее управление закупками и производством.
Поддержка различных материалов и сложных конструкций.
Детали автоматизированного оборудования изготавливаются из различных материалов, что требует подбора режущих инструментов и технологических процессов в соответствии с характеристиками материала.
- Наиболее распространенные типы материалов: В автоматизированном оборудовании обычно используются алюминиевые сплавы, нержавеющая сталь, углеродистая сталь и конструкционные пластмассы.
- Подбор материала и процесса: Для разных материалов требуются разные режущие инструменты и параметры обработки.
- Гибкая адаптация процессов: Поставщикам необходимо корректировать процессы в соответствии со структурой деталей, а не применять фиксированное решение к каждому заказу.
Правильное соответствие материалов и технологических процессов является важным условием для поддержания качества и эффективности деталей автоматизированного оборудования.
Поддерживать стабильные возможности контроля качества.
Детали, изготовленные серийно, должны обладать стабильными размерами, обработкой поверхности и точностью сборки.
- Контроль критических размеров: основное внимание уделяется размерам, влияющим на сборку и перемещение оборудования.
- Контроль качества в процессе производства: отслеживание таких факторов, как износ инструмента и изменения условий зажима во время производства.
- Заключительная проверка: Проведите заключительную проверку в соответствии с чертежами и требованиями заказа и сохраните соответствующие записи.
Стабильный контроль качества позволяет уменьшить расхождения в размерах между деталями, изготовленными серийно, и свести к минимуму доработки на этапе окончательной сборки оборудования.
Гибко реагируйте на изменения в дизайне.
На этапе исследований и разработок автоматизированное оборудование часто подвергается корректировке положения отверстий, оптимизации конструкции и изменению материалов. Поставщикам необходима возможность быстрой модификации решений по механической обработке. Для деталей, которые еще не полностью доработаны, для первоначальной проверки можно использовать мелкосерийную обработку, а затем постепенно увеличивать объемы производства после утверждения проекта. Такой подход позволяет снизить риск чрезмерных первоначальных инвестиций.
От разработки прототипов до серийного производства детали автоматизированного оборудования должны обеспечивать непрерывность процесса, контроль размеров и стабильность производства. Компания TiRapid предоставляет услуги фрезерования, токарной обработки и прецизионной обработки на станках с ЧПУ, а также 3-5-осевой обработки по чертежам заказчика, помогая деталям автоматизированного оборудования перейти от быстрого прототипирования к инженерным испытаниям, мелкосерийному и серийному производству.
















