
Оборудование для поверхностного монтажа содержит множество позиционирующих, передающих, направляющих и соединительных компонентов, которые должны обеспечивать стабильную посадку во время высокоскоростной работы и частых перемещений. Для производителей оборудования качество обработки компонентов может влиять на эффективность сборки, реакцию на движение и долгосрочные условия эксплуатации. При закупке компонентов, обработанных на станках с ЧПУ, важно понимать не только допуски на размеры, но и общие требования к технологическому процессу. Планирование процессов обработки в соответствии со специфическим применением каждого компонента может помочь сократить количество корректировок во время сборки и ввода в эксплуатацию.
Какие компоненты SMT-оборудования подходят для прецизионной обработки на станках с ЧПУ?
Механические конструкции в оборудовании для поверхностного монтажа (SMT) в значительной степени зависят от индивидуальных требований, а позиционирующие компоненты, подвижные компоненты и функциональные детали могут быть изготовлены с помощью станков с ЧПУ в соответствии с техническими чертежами.
Компоненты позиционирования и монтажа
Конструкции позиционирования обеспечивают соединение и позиционирование между различными модулями. Для обработки необходимо установить точные размерные соотношения вокруг опорных поверхностей и монтажных отверстий.
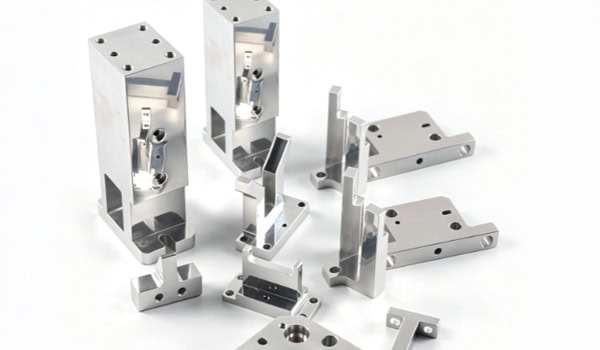
- Позиционирующие блоки и основания: В основном используются для обработки позиционирующих отверстий, монтажных канавок и опорных поверхностей, обеспечивая контроль положения отверстий и критически важных размеров поверхности.
- Основания для крепления направляющих рельсов: особое внимание следует уделить ровности и параллельности монтажных поверхностей, а также точности расположения крепежных отверстий.
- Монтажные пластины для оборудования: обычно содержат несколько отверстий, ступенек и монтажных площадок, что требует соответствующей стратегии крепления в зависимости от конструкции.
Использование единых базовых точек обработки позволяет уменьшить накопленные погрешности позиционирования в процессе сборки.
Компоненты высокоскоростного движения и передачи
Механизмы движения укладочного оборудования часто ускоряются, замедляются и меняют направление. При работе с соответствующими компонентами необходимо учитывать распределение массы, жесткость конструкции и изменения инерции.
- Прецизионные валы и соединительные валы: требуют контроля внешнего диаметра, округлости, концентричности и размеров плеча. Для высокоскоростных вращающихся конструкций динамическая балансировка также должна оцениваться в зависимости от скорости вращения и геометрии.
- Ползунки и кронштейны для перемещения: Толщина стенок и усиливающие конструкции должны быть правильно спроектированы для контроля веса при сохранении достаточной жесткости.
- Конструктивные элементы, подверженные высокоскоростному движению: для уменьшения массы возвратно-поступательных движений можно использовать полости и конструкции, снижающие вес, при этом при оценке рисков, связанных с вибрацией, следует учитывать условия эксплуатации.
При проектировании высокоскоростных движущихся компонентов не следует руководствоваться исключительно стремлением к снижению веса. Необходимо учитывать все параметры: массу, жесткость, инерцию и вибрацию.
Форсунки, фитинги и мелкие функциональные компоненты
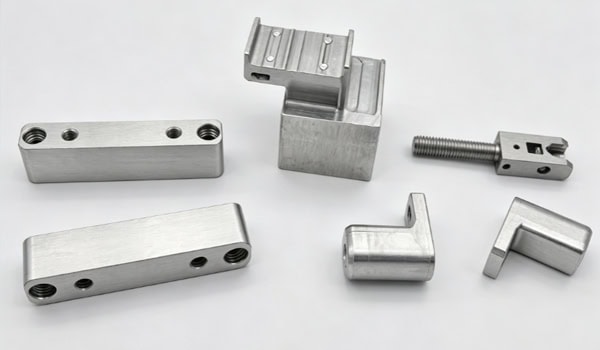
Соединительные элементы сопел, основания зажимных приспособлений и компоненты интерфейса обычно имеют небольшие размеры, но содержат множество отверстий, ступеней и сопрягаемых поверхностей, что делает их пригодными для прецизионной обработки на станках с ЧПУ. Для небольших конструкций необходимо заранее оценить доступность инструмента, стабильность зажимных приспособлений и деформацию при обработке, чтобы гарантировать соответствие готовых компонентов требованиям сборки.
Как можно обеспечить долговременный контроль точности при обработке прецизионных компонентов для поверхностного монтажа?
На точность работы оборудования для поверхностного монтажа могут влиять ошибки обработки, взаимосвязи при сборке, условия движения и изменения температуры. Поэтому планирование проверки компонентов должно осуществляться в соответствии с фактическими условиями эксплуатации.
Перед обработкой проведите анализ DFM и базовых параметров.
Перед началом официального производства необходимо проанализировать структуру компонента на основе 2D-чертежей и 3D-моделей, чтобы определить приоритеты обработки и требования к сборке.
- Подтвердите критически важные размеры: обратите внимание на диаметр отверстий, расстояние между отверстиями, толщину, высоту ступеней и допуски на сопряжение.
- Планирование базовых точек обработки: Определение опорных поверхностей и базовых точек крепления в соответствии с окончательными параметрами сборки.
- Оцените сложные участки: проверьте доступность для обработки глубоких канавок, тонких стенок, узких полостей и внутренних углов.
Уточнение условий производства на раннем этапе может сократить количество последующих модификаций процесса.
Подберите методы обработки в соответствии со структурой.
Плоскости, отверстия и стандартные полости могут обрабатываться с помощью 3-осевых станков с ЧПУ, в то время как многогранные компоненты и сложные криволинейные поверхности могут обрабатываться с помощью 4-осевой или 5-осевой обработки в зависимости от фактической геометрии. Валы и втулки подходят для токарной обработки на станках с ЧПУ. Для компонентов, требующих обработки в нескольких направлениях, соответствующее сокращение количества переналадок может минимизировать ошибки, вызванные изменением базовых элементов.
Контроль термической деформации в процессе непрерывной работы
Эксплуатация оборудования и изменения температуры в цехе могут вызывать отклонения в размерах. Алюминиевые сплавы имеют относительно высокие коэффициенты теплового расширения, поэтому критически важные компоненты, такие как позиционирующие основания и опорные пластины, необходимо оценивать на термическую стабильность в соответствии с фактическими рабочими температурами. Высокоточные конструкции могут уменьшить влияние изменений температуры с помощью следующих мер:
- Выбор материала: Оцените термическую стабильность материала в соответствии с условиями эксплуатации.
- Проектирование конструкции: Распределите толщину стен и арматурные конструкции соответствующим образом, чтобы уменьшить локальную термическую деформацию.
- Условия обработки: Контроль колебаний температуры во время обработки.
- Температура контроля: Убедитесь, что критические условия контроля размеров соответствуют фактическим требованиям.
- Компенсация рабочих параметров: Для высокоточного оборудования температурная компенсация может быть спланирована в соответствии с фактическими условиями эксплуатации.
Учет тепловых факторов при планировании обработки может способствовать повышению стабильности размеров в условиях эксплуатации.
Разработать процесс высокоточной проверки
После механической обработки ключевые размеры, геометрические допуски и сложные элементы могут быть проверены с использованием соответствующих методов контроля, таких как измерение размеров и координатно-измерительная машина, а протоколы контроля сохраняются для контроля качества и серийного производства.
| Тип компонента SMT | Типичный материал | Основное направление обработки | Ключевые пункты проверки |
| Блоки и основания для позиционирования | Алюминиевый сплав, нержавеющая сталь | Опорные поверхности, позиционирующие отверстия, элементы крепления | Плоскостность, положение отверстий, точность размеров |
| Основания для крепления направляющих рельсов | Алюминиевый сплав, сталь | Обработка монтажной поверхности и крепежных отверстий. | Плоскость, параллельность, точность позиционирования |
| Кронштейны и направляющие для перемещения | Алюминиевый сплав, конструкционные пластмассы | Легкая конструкция, жесткость, подвижные интерфейсы. | Размеры, характеристики жесткости, посадка |
| Прецизионные валы и соединительные валы | Нержавеющая сталь, легированная сталь, алюминиевый сплав | Повороты, концентрические элементы, плечи | Диаметр, округлость, концентричность, динамическая балансировка (при необходимости). |
| Монтажные пластины оборудования | Алюминиевый сплав, нержавеющая сталь | Многоотверстные узоры, ступени, опорные поверхности | Плоскостность, расстояние между отверстиями, допуск на положение. |
| Крепежные элементы и мелкие функциональные детали | Алюминиевые сплавы, нержавеющая сталь, конструкционные пластмассы | Небольшие отверстия, пазы, сопрягаемые поверхности | Критические размеры, качество обработки поверхности, точность сборки. |
В этой таблице представлен краткий справочник по подбору распространенных компонентов для поверхностного монтажа (SMT) с учетом подходящих материалов, требований к механической обработке и параметров контроля качества.
Как следует выбирать материалы и методы обработки поверхности для прецизионных компонентов, используемых в поверхностном монтаже?
При выборе материала необходимо учитывать вес компонента, условия нагружения, характеристики движения и рабочую среду. Обработка поверхности также должна учитывать износостойкость, защиту от коррозии, изменение размеров и статический контроль.
Алюминиевые сплавы для отдельных типов легких конструкций
Алюминиевые сплавы обладают относительно малым весом и хорошей обрабатываемостью, что делает их пригодными для изготовления некоторых монтажных пластин, кронштейнов, корпусов и подвижных конструкций.
- Типичные конструкционные материалы: Подходят для обработки монтажных оснований, кронштейнов и корпусов оборудования.
- Высокопрочные алюминиевые сплавы: могут использоваться для конструкций, требующих повышенной жесткости и несущей способности.
При использовании алюминиевых сплавов для высокоскоростных движущихся компонентов следует оценивать не только снижение веса в качестве критерия проектирования, но и структурную жесткость и вибрационные характеристики.
Выбор методов обработки износостойких поверхностей должен соответствовать условиям эксплуатации.
Для алюминиевых компонентов, подверженных скольжению или трению, в зависимости от нагрузки, скорости и условий контакта могут быть рассмотрены твердое анодирование и другие виды обработки. Твердое анодирование может улучшить твердость поверхности и износостойкость, но покрытие вызывает изменение размеров, поэтому необходимо заранее спланировать припуск на обработку в критически важных зонах сопряжения. Для подвижных зон, требующих снижения трения, также могут быть выбраны подходящие решения для снижения трения в зависимости от фактических условий эксплуатации. Конкретный процесс должен соответствовать функции компонента и требованиям к сопряжению.
Обработка поверхности должна учитывать требования защиты от электростатического разряда (ESD).
Оборудование для поверхностного монтажа включает в себя печатные платы и электронные компоненты, поэтому в общую систему электростатического контроля необходимо включить некоторые металлические конструкции. Анодированные слои являются изоляторами. Если компонент обеспечивает заземление или проводящие соединения, необходимо предусмотреть надежные проводящие контактные зоны. Конкретные подходы включают:
- Необработанные участки: Обеспечьте наличие металлических контактных поверхностей в качестве точек заземления.
- Зарезервированные заземляющие поверхности: Обеспечьте надежное соединение между компонентом и заземляющей конструкцией оборудования.
- Совместимая проводящая конструкция: выберите метод обработки в соответствии с общими требованиями к контролю статического электричества, предъявляемыми оборудованием.
После определения способа обработки поверхности следует также проверить ее влияние на габаритные размеры и контактные взаимодействия при сборке.
Какими возможностями должен обладать поставщик прецизионных компонентов для поверхностного монтажа?
Изготовление прецизионных компонентов обычно включает в себя несколько этапов, от разработки чертежей до окончательной сборки оборудования, и возможности инженерной поддержки поставщика могут влиять на эффективность выполнения проекта.
От проверки чертежей до подтверждения работоспособности прототипа
После получения 2D-чертежей и 3D-моделей поставщику необходимо проверить материалы, допуски, конструкции и методы крепления, а затем подтвердить фактические результаты обработки с помощью прототипов.
- Проверка чертежа: Выявите чрезмерно жесткие допуски, тонкие стенки, глубокие полости и специальные сопрягаемые конструкции.
- Изготовление прототипа: проверка критически важных размеров, взаимосвязей при сборке и качества поверхности.
- Уточнение проблемы: скорректируйте процесс обработки на основе результатов контроля.
Решение производственных проблем на этапе создания прототипа может снизить затраты на доработку после начала серийного производства.
Поддержка различных объемов производства
Компоненты оборудования для поверхностного монтажа могут проходить путь от изготовления отдельных образцов до мелкосерийного тестирования, а затем и до стабильного производства. Поставщики должны поддерживать стабильные условия процесса, постоянно контролируя износ инструмента, состояние оборудования и изменения размеров. Стабильный производственный процесс помогает уменьшить различия в размерах между партиями.
Полная проверка качества перед отгрузкой.
После обработки прецизионных деталей необходимо проверить их размеры, резьбу, наличие заусенцев, обработку поверхности и количество. Также следует классифицировать и защитить детали в соответствии с их конструкцией. Конкретные меры включают:
- Подтверждение качества: Проверка размеров, резьбы, заусенцев, обработки поверхности и количества.
- Классификация: Разделение компонентов по номерам деталей и взаимосвязям между узлами сборки.
- Защитная упаковка: Используйте противоударные и противоцарапающие средства для обеспечения точного сопряжения поверхностей.
- Проверка отгрузки: Убедитесь, что количество, характеристики и информация об упаковке соответствуют требованиям заказа.
Правильная подготовка к доставке может снизить дополнительные потери во время транспортировки и сборки.
Для производства прецизионных компонентов для SMT-оборудования необходимо планировать процессы механической обработки в соответствии со структурой компонента, условиями движения, свойствами материала и условиями эксплуатации. Команды по закупкам могут сосредоточиться на проверке чертежей поставщика, обработке на станках с ЧПУ, точном контроле качества и возможностях серийного производства. Компания TiRapid предоставляет услуги по механической обработке на заказ для поддержки производителей SMT-оборудования на всех этапах — от изготовления прототипов до серийного производства.
















