
В современном производстве погрешности размеров напрямую влияют на характеристики продукции, сборку и надежность. Особенно в аэрокосмической отрасли, производстве медицинских приборов и высокотехнологичного оборудования даже отклонения на микронном уровне могут иметь серьезные последствия. Точная обработка требует не только сложных форм, но и строгого контроля каждого размера. Поэтому освоение научных методов контроля погрешностей стало для компаний важным способом повышения качества продукции и конкурентоспособности на рынке.
Подготовка и разработка процесса
Контроль погрешностей размеров начинается с проектирования детали и подготовки к механической обработке.
Оптимизация конструкции детали и распределения допусков.
- Правильное распределение допусков на этапе проектирования может уменьшить накопление ненужных ошибок при механической обработке.
- Для критических размеров следует применять более строгие допуски.
- Имитационный анализ позволяет прогнозировать потенциальные деформации и концентрацию напряжений.
- Сложные детали могут быть модульными или сегментированными для уменьшения сложности обработки.
Выбор подходящих процессов обработки
- Выбирайте методы резки в соответствии с характеристиками материала и его конструкции.
- Разделение операций черновой и чистовой обработки позволяет избежать погрешностей в размерах, вызванных внутренними напряжениями.
- Многоосевая или многопроцессная обработка повышает точность при обработке сложных геометрических форм.
- Оптимизируйте траектории движения инструмента, чтобы уменьшить помехи и вибрацию.
Контроль материалов и заготовок
- Внутренние напряжения и неоднородность материалов могут приводить к отклонениям размеров после механической обработки.
- Гомогенизирующая обработка и разумные допуски помогают контролировать деформацию.
- Выбор заготовок из стабильных материалов позволяет сократить время на последующие доработки.
- Для обработки труднообрабатываемых материалов, таких как титан или высокопрочная сталь, требуются специальные методы резки.
Тщательное планирование и подготовка процесса являются основой для контроля погрешностей размеров.
Контроль ошибок в процессе обработки
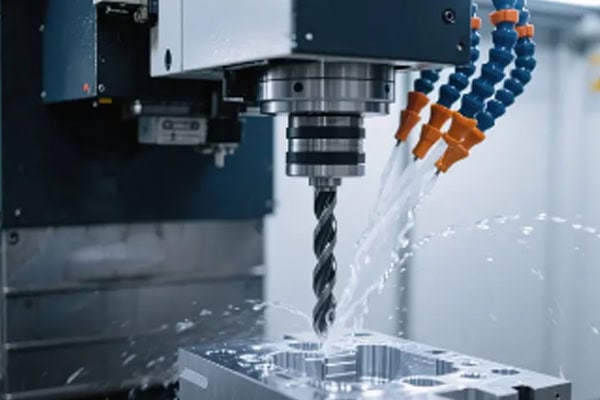
Этап механической обработки является критической точкой, где возникают и накапливаются погрешности размеров.
Высокоточное оборудование и инструменты
- Точность станка напрямую влияет на размеры детали.
- Регулярная калибровка шпинделей, направляющих и шариковых винтовых передач обеспечивает точность позиционирования в долгосрочной перспективе.
- Использование высокопроизводительных инструментов сводит к минимуму ошибки, вызванные износом.
- При изготовлении сложных деталей для поддержания точности необходимы многочисленные измерения и смена инструмента.
Контроль температуры и окружающей среды
- Колебания температуры могут вызывать тепловое расширение станка и заготовки, приводя к отклонениям на микронном уровне.
- Использование цехов с регулируемой температурой или локального охлаждения значительно снижает термическую деформацию.
- Влажность и поток воздуха могут косвенно влиять на точность обработки.
- Точный контроль окружающей среды помогает поддерживать стабильные размеры.
Параметры обработки и рабочие стандарты
- Строго контролируйте скорость резания, скорость подачи и глубину резания.
- Чрезмерные усилия резания могут вызвать упругую деформацию заготовки.
- Операторы должны следовать стандартизированным процедурам, чтобы избежать ошибок, вызванных человеческим фактором.
- Оптимизация программ ЧПУ позволяет добиться стабильно высокой точности.
Строгий контроль процесса обработки позволяет эффективно ограничить погрешности размеров в пределах проектных параметров.
Механизмы измерения и обратной связи
После обработки проводятся измерения и предоставляется обратная связь, которые имеют решающее значение для обеспечения точности размеров.
Применение прецизионных измерительных приборов
- Для получения точных данных о размерах используйте координатно-измерительные машины, профилометры или оптическое измерительное оборудование.
- Измеряйте критически важные размеры в нескольких точках, чтобы избежать упущения локальных погрешностей.
- Для получения деталей сверхвысокой точности используйте сочетание онлайн- и офлайн-измерений.
Обратная связь и корректировка процесса
- Передайте данные измерений обратно в программу обработки для компенсации ошибок.
- При серийном производстве статистический анализ выявляет систематические отклонения.
- Автоматизированное измерение и замкнутая система управления обеспечивают поддержание постоянных размеров.
- Незначительные отклонения можно исправить путем регулировки инструмента или приспособления.
Управление данными и прослеживаемость
- Запишите параметры обработки и данные измерений для каждой детали.
- Отслеживание данных для быстрого выявления источника ошибок.
- Долгосрочное накопление данных помогает оптимизировать процессы и повысить общую стабильность обработки.
Измерения и обратная связь не только выявляют ошибки, но и позволяют осуществлять непрерывное совершенствование.
Для достижения строгого контроля размеров в прецизионной обработке требуется не только современное оборудование и инструменты, но и научно обоснованный технологический процесс, стабильная среда обработки, а также комплексная система измерения и обратной связи. Только координация этих параметров позволяет каждой партии деталей оставаться в пределах проектных допусков, повышая качество сборки и надежность продукции. Такие платформы, как Tirapid, специализирующиеся на высокоточной обработке компонентов, обеспечивают стабильные и надежные решения для контроля погрешностей размеров за счет стандартизированных процессов и управления с обратной связью на основе данных.
















