Strunjirea CNC este utilizată pe scară largă în mașini de precizie, componente auto, echipamente de automatizare, electronică și fitinguri industriale. Pentru afacerile care necesită arbori personalizați, manșoane metalice, conectori filetați și componente rotative de precizie, rugozitatea suprafeței afectează frecarea, precizia de ajustare, performanța de etanșare și durata de viață. Chiar și atunci când o piesă îndeplinește cerințele dimensionale specificate într-un desen ingineresc, urmele vizibile ale sculelor, bavurile sau zgârieturile localizate pot afecta în continuare asamblarea și funcționarea echipamentului. Selectarea sculelor așchietoare adecvate, optimizarea parametrilor de prelucrare, controlul vibrațiilor piesei de prelucrat și implementarea unor proceduri de inspecție fiabile pot îmbunătăți finisajul suprafeței de strunjire CNC, pot reduce prelucrările și deșeurile și pot spori consecvența fabricației.
Factorii care afectează rugozitatea suprafeței de strunjire CNC
Rugozitatea suprafeței de strunjire CNC este evaluată în mod obișnuit folosind parametri precum Ra și Rz. Ra reprezintă media aritmetică a abaterilor absolute ale profilului și este frecvent specificată în desenele inginerești. Componente diferite necesită finisaje diferite ale suprafeței. Piesele structurale generale pot prioritiza eficiența prelucrării, în timp ce potrivirile rulmenților, suprafețele de etanșare și suprafețele de contact glisante pot necesita un control mai strict al calității suprafeței. Înțelegerea principalilor factori care afectează rugozitatea îi ajută pe producători să dezvolte procese de prelucrare mai eficiente.
Viteza de tăiere și viteza de avans
Viteza de așchiere și viteza de avans influențează direct condițiile de așchiere, uzura sculei și textura suprafeței. O viteză de avans mai mare produce, în general, urme geometrice ale sculei mai vizibile, în timp ce reducerea vitezei de avans poate îmbunătăți rugozitatea teoretică a suprafeței, deși timpul de prelucrare poate crește. Viteza de așchiere afectează temperatura de așchiere, formarea muchiei acumulate și uzura sculei, iar diferite materiale reacționează diferit la modificările de viteză.
- Ajustați viteza de avans în mod corespunzător: Pentru arbori de precizie, manșoane și conectori care necesită o finisare a suprafeței de înaltă calitate, viteza de avans de finisare poate fi redusă atunci când cerințele de producție permit. Ajustările ar trebui să ia în considerare și raza vârfului sculei, proprietățile materialului și starea sculei pentru a preveni o calitate instabilă a suprafeței cauzată de setări necorespunzătoare.
- Selectați o viteză de așchiere adecvată: Pentru materialele cu prelucrabilitate bună, cum ar fi aliajele de aluminiu, vitezele de așchiere pot fi selectate în funcție de recomandările sculelor și de capacitățile mașinii. La prelucrarea anumitor clase de oțel inoxidabil, trebuie acordată o atenție deosebită căldurii de așchiere și ecruisării pentru a preveni uzura anormală a sculelor și defectele de suprafață cauzate de viteze necorespunzătoare.
- Controlul adâncimii de așchiere: Operațiunile de finisare utilizează, în general, o adâncime de așchiere adecvată pentru a menține condiții stabile de așchiere. Dacă adaosul este prea mic, scula poate freca sau deforma materialul în loc să îl așchie eficient. Un adaos excesiv poate crește sarcinile de așchiere și poate provoca vibrații sau variații dimensionale.
- Validarea combinațiilor de parametri: Viteza de așchiere, avansul, adâncimea de așchiere și geometria sculei sunt interdependente. În loc să ajusteze un singur parametru, producătorii ar trebui să verifice combinația prin prelucrare de probă pentru a echilibra rugozitatea suprafeței, timpul de ciclu și durata de viață a sculei.
Pentru comenzile de strunjire CNC pe loturi, înregistrați parametrii de așchiere și rezultatele inspecției suprafeței în timpul producției primului articol. Aplicarea proceselor verificate la piesele ulterioare și efectuarea ajustărilor pe baza uzurii sculelor pot reduce variațiile calității suprafeței între loturi.
Materialul sculei așchietoare și geometria vârfului
Materialul sculei, ascuțimea muchiei așchietoare, raza vârfului de așchiere și designul dispozitivului de spărgere a așchiilor influențează suprafața prelucrată. Uzura excesivă a sculei poate cauza urme de tragere, zgârieturi sau ruperea materialului. O relație nepotrivită între geometria sculei și viteza de avans poate crea, de asemenea, urme periodice vizibile ale sculei. Prin urmare, selecția sculei ar trebui să reflecte materialul piesei de prelucrat, geometria piesei și rugozitatea necesară a suprafeței.
- Alegeți materiale adecvate pentru scule: La prelucrarea aliajelor de aluminiu, ascuțirea sculei și controlul muchiei ascuțite sunt importante. Pentru oțelul inoxidabil, rezistența la uzură, tenacitatea și rezistența la căldură trebuie luate în considerare împreună. Materialele dificil de prelucrat, cum ar fi aliajele de titan, necesită, de asemenea, evaluarea stabilității sculei la temperaturi ridicate și sarcini de așchiere.
- Selectați o rază adecvată a vârfului sculei: În condiții adecvate, o rază mai mare a vârfului sculei poate îmbunătăți rugozitatea teoretică a suprafeței. Cu toate acestea, poate crește și forțele de așchiere radială, făcând arborii subțiri și componentele cu pereți subțiri mai susceptibile la vibrații. Selecția finală trebuie să țină cont de rigiditatea piesei de prelucrat, viteza de avans și stabilitatea mașinii.
- Înlocuiți prompt sculele uzate: Pe măsură ce sculele așchietoare sunt utilizate, muchiile acestora se uzează treptat și devin mai puțin ascuțite, putând crește forțele de așchiere și reduce calitatea suprafeței. Menținerea înregistrărilor duratei de viață a sculelor, monitorizarea modificărilor suprafeței prelucrate și înlocuirea sculelor atunci când acestea ating limitele stabilite pot reduce riscul de defecte de rugozitate în producția pe loturi.
- Verificați instalarea sculei: Înălțimea incorectă a sculei, depășirea excesivă a acesteia și fixarea inadecvată pot afecta stabilitatea așchierii. Minimizarea depășirii inutile și asigurarea unei instalări sigure a sculei ajută la reducerea vibrațiilor și a modelelor neregulate ale suprafețelor.
Pentru piesele strunjite CNC de înaltă precizie, gestionarea sculelor ar trebui încorporată în procedurile de producție standardizate. Specificațiile consecvente ale sculelor, înregistrările duratei de viață și inspecțiile regulate ale sculelor pot îmbunătăți repetabilitatea și pot minimiza variațiile calității suprafeței cauzate de diferențele de stare a sculelor.
Rigiditatea piesei de prelucrat și stabilitatea mașinii
Chiar și cu parametri de așchiere adecvați, o prindere instabilă a piesei, o stare proastă a mașinii sau vibrațiile excesive pot împiedica producătorii să obțină un finisaj uniform al suprafeței. Arborii subțiri, manșoanele cu pereți subțiri și componentele cu diametru mic sunt deosebit de sensibile la forțele de așchiere și pot dezvolta urme de vibrații, ondulații localizate sau modificări dimensionale.
Prinderea piesei trebuie planificată în funcție de diametrul piesei, lungimea, grosimea peretelui și poziția de prelucrare. Arborii subțiri pot necesita o păpușă mobilă sau o altă metodă de susținere adecvată. Manșoanele cu pereți subțiri necesită forțe de strângere atent controlate pentru a preveni deformarea. Fălcile mandrinei, fălcile moi și suprafețele de fixare trebuie, de asemenea, să rămână curate, astfel încât așchiile și resturile să nu afecteze precizia poziționării.
Starea axului mașinii, uzura ghidajelor, rigiditatea turelei și calitatea întreținerii pot influența, de asemenea, rezultatele prelucrării. Inspecțiile regulate ale funcționării axului, preciziei dispozitivelor de fixare și componentelor critice ale mașinii ajută la identificarea surselor de vibrații. Dacă apar ondulații regulate pe suprafață, inspectați mașina, scula, aranjamentul de prindere a piesei și parametrii de așchiere, în loc să vă bazați doar pe reducerea vitezei de avans.
Metode de îmbunătățire a finisajului suprafeței de strunjire CNC
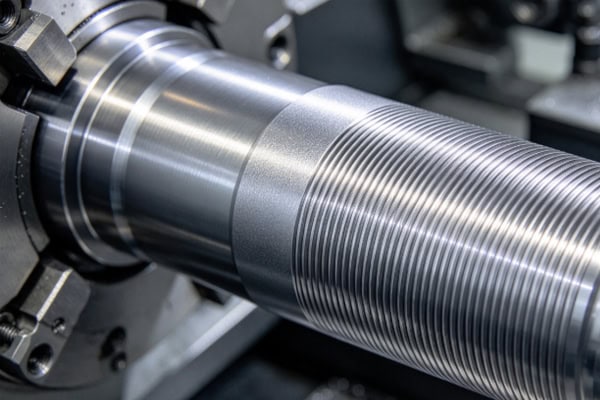
Îmbunătățirea finisajului suprafeței de strunjire CNC necesită o planificare coordonată a procesului, optimizarea parametrilor de așchiere, gestionarea lichidului de răcire și secvențierea operațiunilor. Diferite materiale și geometrii ale componentelor necesită strategii de prelucrare diferite. Un proces eficient de finisare ar trebui să îndeplinească specificațiile desenului, reducând în același timp vibrațiile, deformarea termică și uzura sculelor.
Optimizați operațiunile de degroșare și finisare
Degroșarea și finisarea servesc unor scopuri diferite de fabricație. Degroșarea îndepărtează eficient excesul de material, în timp ce finisarea obține dimensiunile finale și calitatea suprafeței. Dacă adaosurile de prelucrare sunt alocate necorespunzător sau piesa de prelucrat rămâne vulnerabilă la deformare înainte de finisare, rugozitatea suprafeței poate deveni inconsistentă.
- Mențineți o adaos de finisare adecvată: În timpul degroșării, lăsați o cantitate adecvată de material în funcție de materialul piesei de prelucrat, dimensiuni și operațiuni ulterioare. O adaos excesivă crește sarcina de finisare, în timp ce o adaos insuficient poate împiedica tăierea stabilă și poate compromite calitatea suprafeței și controlul dimensional.
- Planificați secvența de prelucrare: Pentru piesele strunjite cu trepte, caneluri, găuri interne și filete, aranjați operațiile în funcție de geometria componentei. Suprafețele care necesită concentricitate sau potriviri precise trebuie prelucrate în condiții de poziționare stabile pentru a minimiza erorile cauzate de setările repetate.
- Controlul sarcinilor de finisare: În timpul finisării, mențineți condiții de așchiere continue și stabile. Evitați intrarea și ieșirea frecventă a sculei sau variațiile mari ale sarcinii de așchiere cauzate de adaosuri neuniforme. Pentru arbori subțiri și componente cu pereți subțiri, optimizați secvențele de susținere și prelucrare pentru a reduce deformarea.
- Evitați operațiunile secundare inutile: Dacă sculele adecvate și parametrii de tăiere optimizați pot obține rugozitatea specificată a suprafeței, operațiunile suplimentare de lustruire sau finisare pot fi inutile. Atunci când funcția piesei necesită un finisaj mai fin, selectați o metodă de finisare sau post-procesare adecvată în funcție de cerințele desenului.
Separarea clară a operațiunilor de degroșare și finisare îmbunătățește stabilitatea procesului și previne costurile inutile cauzate de compensarea problemelor din operațiunile anterioare.
Utilizați eficient lichidul de răcire și lubrifierea
Căldura generată în timpul așchierii afectează uzura sculei, stabilitatea dimensională a piesei de prelucrat și starea suprafeței. Răcirea și lubrifierea adecvate pot reduce temperaturile din zona de așchiere, pot îmbunătăți evacuarea așchiilor și pot reduce frecarea dintre sculă și piesa de prelucrat în condiții adecvate. Cu toate acestea, metoda de răcire trebuie să corespundă parametrilor de material, sculă și prelucrare. Creșterea debitului de lichid de răcire nu garantează în sine un finisaj mai bun al suprafeței.
- Mențineți o alimentare stabilă cu agent de răcire: Pentru operațiunile care necesită agent de răcire, asigurați-vă că acesta ajunge eficient în zona de așchiere. Poziționarea necorespunzătoare a agentului de răcire sau un debit inconsistent pot provoca schimbări localizate de temperatură care afectează durata de viață a sculei și consecvența prelucrării.
- Mențineți lichidul de răcire curat: Așchiile, contaminanții și reziduurile de ulei din lichidul de răcire pot afecta condițiile de prelucrare și pot crește riscul de zgârieturi la suprafață. Întrețineți sistemele de filtrare și inspectați periodic starea lichidului de răcire pentru a susține o producție stabilă.
- Adaptați metodele de răcire la material: Aliajele de aluminiu, oțelul inoxidabil și aliajele de titan au caracteristici de așchiere diferite. Selectați metodele de răcire în funcție de recomandările producătorului sculei și de condițiile de proces. Unele operațiuni depind mai mult de evacuarea eficientă a așchiilor și de gestionarea căldurii decât de simpla creștere a volumului de agent de răcire.
- Preveniți efectele termice asupra dimensiunilor: Pentru piesele cu toleranțe strânse, monitorizați creșterile de temperatură în timpul prelucrării continue. Atunci când este necesar, ajustați temporizarea ciclului, condițiile de răcire și procedurile de inspecție pentru a reduce influența modificărilor de temperatură asupra măsurătorilor dimensionale.
Gestionarea lichidului de răcire ar trebui integrată cu întreținerea echipamentelor și documentația procesului. Condițiile stabile de răcire ajută la reducerea uzurii anormale a sculelor și a defectelor de suprafață, îmbunătățind în același timp consecvența calității în timpul producției continue.
Controlați bavurile, zgârieturile și așchiile reziduale
Defectele de suprafață nu sunt întotdeauna cauzate de parametrii de așchiere. Bavurile, zgârieturile așchiilor, urmele de prindere și deteriorarea la manipulare pot afecta, de asemenea, aspectul, asamblarea și acceptarea finală. Prin urmare, piesele strunjite cu precizie necesită măsuri de protecție adecvate pe parcursul prelucrării, curățării, inspecției și ambalării.
Bavurile apar frecvent la marginile componentelor, la ieșirile din caneluri și la locațiile de tăiere. Acestea pot fi controlate prin optimizarea traiectoriilor sculelor, ajustarea parametrilor de tăiere și aplicarea operațiunilor de debavurare adecvate. Pentru piesele cu deschideri mici sau muchii complexe, definiți dimensiuni acceptabile ale teșiturii și limite de bavură pentru a preveni deteriorarea caracteristicilor critice prin debavurare.
Zgârieturile provocate de așchii pot apărea în timpul prelucrării sau în timpul manipulării, curățării și transferului pieselor. Îndepărtarea promptă a așchiilor de pe piesa de prelucrat și de pe dispozitivele de fixare, utilizarea unor instrumente de curățare adecvate și prevenirea coliziunii pieselor metalice pot reduce zgârieturile nedorite. Produsele cu cerințe stricte de aspect pot necesita, de asemenea, separatoare de protecție sau ambalaje adecvate pentru a preveni deteriorarea în timpul transportului.
Dacă o componentă necesită anodizare, galvanizare sau un alt tratament de suprafață, confirmați relația dintre rugozitatea necesară a suprafeței și procesul de finisare înainte de începerea prelucrării. Unele tratamente de suprafață nu pot elimina zgârieturile adânci sau urmele pronunțate ale sculelor, așa că este posibil să fie nevoie ca starea necesară a suprafeței să fie obținută într-o etapă anterioară de fabricație.
Inspecția rugozității suprafeței de strunjire CNC și managementul calității
Un proces de prelucrare adecvat trebuie verificat prin inspecție. Pentru componentele de precizie cu cerințe stricte de suprafață, examinarea vizuală singură nu poate determina cu exactitate dacă rugozitatea îndeplinește specificațiile desenului. Selectarea echipamentelor de măsurare adecvate, definirea locațiilor de inspecție și implementarea unor controale de proces consecvente ajută la evaluarea fiabilă a rezultatelor prelucrării și previn ca piesele neconforme să ajungă la ansamblu.
Alegeți o metodă adecvată de măsurare a rugozității suprafeței
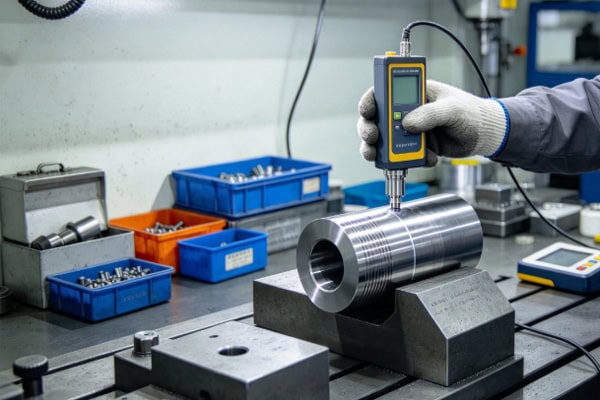
Metoda de inspecție trebuie selectată în funcție de geometria componentei, amplasarea suprafeței, parametrii de desenare și criteriile de acceptare. Metodele comune includ profilometre de contact care măsoară profilurile suprafeței și echipamente optice de măsurare pentru analiza suprafeței, acolo unde este cazul.
- Aparate de testare a rugozității suprafeței de contact: Un stilou se mișcă de-a lungul unei traiectorii de măsurare specificate pentru a colecta date despre profilul suprafeței și a calcula parametrii de rugozitate. Selectați direcția de măsurare corectă, lungimea de evaluare și lungimea de undă de tăiere și asigurați-vă că piesa de prelucrat este curată și poziționată în siguranță.
- Echipament de măsurare optică: Pentru anumite microstructuri, suprafețe specializate sau locații nepotrivite pentru măsurarea prin contact, se pot lua în considerare metode optice. Înainte de utilizare, verificați capacitatea de măsurare a echipamentului, intervalul aplicabil și compatibilitatea cu cerințele de acceptare ale desenului.
- Standardizarea condițiilor de măsurare: Locația măsurării, direcția și starea piesei de prelucrat pot influența rezultatele. Pentru suprafețele cilindrice strunjite, determinați direcția măsurării conform standardelor aplicabile și cerințelor de desen și utilizați locații de măsurare repetabile.
- Calibrarea și întreținerea echipamentelor: Instrumentele de măsurare necesită calibrare și întreținere regulată. Un stylus uzat, o stare anormală a echipamentului sau proceduri de operare inconsistente pot cauza erori de măsurare și evaluări nesigure ale calității.
Rezultatele inspecției trebuie comparate cu parametrii și standardele aplicabile specificate în desenul tehnic. Dacă desenul specifică Ra, Rz sau un alt parametru, inspectați conform acestei cerințe, mai degrabă decât să tratați diferiții parametri de rugozitate ca fiind interschimbabili.
Stabilirea inspecției primului articol și a monitorizării procesului
Un management consecvent al calității ar trebui să acopere aprobarea primului articol, inspecția în timpul procesului și acceptarea finală. Inspecția primului articol verifică dacă programul, sculele, metoda de prindere a piesei și parametrii de așchiere îndeplinesc cerințele. Inspecția în timpul procesului ajută la identificarea problemelor cauzate de uzura sculelor, modificările stării mașinii sau variațiile condițiilor de prelucrare.
- Aprobarea primului articol: Înainte de începerea producției în serie, inspectați dimensiunile critice, rugozitatea suprafeței, filetele și toleranțele geometrice relevante. Odată ce rezultatele îndeplinesc cerințele, continuați producția utilizând procesul verificat.
- Eșantionare în timpul procesului: Determinați frecvența eșantionării în funcție de volumul comenzii, riscul piesei și cerințele de calitate. Pentru componentele sensibile la uzura sculelor sau care necesită o calitate strictă a suprafeței, monitorizați îndeaproape modificările de rugozitate și scurtați intervalele de inspecție atunci când este necesar.
- Trasabilitatea defectelor: Când calitatea suprafeței nu îndeplinește cerințele, înregistrați lotul de piese, starea mașinii, utilizarea sculelor și parametrii de prelucrare. Investigarea cauzei principale și implementarea acțiunilor corective ajută la prevenirea recurenței defectelor.
- Mențineți înregistrări ale calității: Pentru piesele care necesită livrare constantă în loturi, păstrați datele de inspecție relevante, reviziile procesului și înregistrările acțiunilor corective. Aceste înregistrări susțin trasabilitatea și ajută la verificarea calității la comenzile viitoare.
Combinarea inspecției rugozității cu datele procesului de prelucrare facilitează detectarea timpurie a tendințelor de calitate și reduce costurile de rebuturi și de refacere a loturilor.
Alegeți un furnizor de încredere de strunjire CNC de precizie
Pentru companiile care externalizează strunjirea de precizie, capacitățile echipamentelor unui furnizor, experiența în procese și procedurile de management al calității afectează direct finisajul final al suprafeței. Deciziile de achiziție ar trebui să ia în considerare mai mult decât prețul unitar. De asemenea, este important să se confirme că furnizorul are capacitățile de prelucrare și inspecție necesare pentru a îndeplini cerințele de desenare.
Atunci când evaluați furnizorii, verificați dacă aceștia au echipamente de strunjire CNC adecvate pentru materialele țintă și geometria piesei, dacă pot dezvolta parametri de scule și așchiere adecvați și dacă au echipamente adecvate de măsurare a rugozității suprafeței. Pentru componentele care necesită ajustări precise, confirmați că furnizorul înțelege dimensiunile, toleranțele și cerințele de finisare a suprafeței specificate și poate furniza înregistrările de inspecție convenite.
Când solicitați o ofertă de preț, furnizați desene tehnice complete, clasele de materiale, parametrii de rugozitate, cerințele de toleranță, cantitățile comandate și programele de livrare. Dacă produsul necesită tratamente de suprafață specifice, standarde de debavurare sau rapoarte de inspecție, comunicați aceste cerințe în avans. Informațiile tehnice clare permit furnizorilor să evalueze fezabilitatea procesului și reduc erorile de cotație și modificările ulterioare.
Calitatea constantă a suprafeței de strunjire CNC depinde de parametrii de așchiere adecvați, sculele adecvate, fixarea fiabilă a piesei, răcirea și lubrifierea eficiente și procedurile de inspecție standardizate. Optimizarea operațiunilor de finisare, minimizarea vibrațiilor, controlul uzurii sculelor și măsurarea regulată a rugozității suprafeței pot îmbunătăți consecvența și fiabilitatea componentelor de precizie. Pentru proiectele de prelucrare personalizate, cerințele de desenare clar definite și un furnizor cu capacități dovedite de control al procesului și al calității ajută la echilibrarea preciziei de prelucrare, a programelor de livrare și a costurilor de fabricație.