
Rectificarea este un proces de prelucrare de precizie care îndepărtează material de pe o piesă de prelucrat folosind o roată abrazivă rotativă. Spre deosebire de sculele așchietoare convenționale, care îndepărtează material cu muchii așchietoare definite, rectificarea utilizează multe granule abrazive pentru a îndepărta cantități mici de material. Acest proces este utilizat pe scară largă pentru a îmbunătăți precizia dimensională, a produce suprafețe netede și a finisa componentele călite sau dificil de prelucrat.
Acest ghid explică ce este rectificarea, cum funcționează procesul de rectificare, principalele tipuri de rectificare, mașinile, materialele, parametrii tehnici, avantajele, limitările și aplicațiile CNC comune.
Ce este măcinarea?
Rectificarea este un proces de prelucrare abrazivă care îndepărtează cantități mici de material de pe o piesă de prelucrat folosind o roată abrazivă rotativă. Este utilizată în principal pentru a obține dimensiuni precise, geometrie controlată și finisaje fine ale suprafeței. În fabricația de precizie, rectificarea se efectuează de obicei după frezarea CNC, strunjire sau tratament termic, atunci când piesa necesită toleranțe mai stricte sau o calitate îmbunătățită a suprafeței.
Rectificare vs. frezare și strunjire CNC
Rectificarea diferă de frezarea și strunjirea CNC în principal prin mecanismul de așchiere, rata de îndepărtare a materialului și scopul finisării. Frezarea și strunjirea sunt în general eficiente pentru crearea geometriei piesei și îndepărtarea volumelor mai mari de material, în timp ce rectificarea este adesea utilizată pentru corecția dimensională fină și finisarea suprafeței.
| Caracteristică | Măcinare | frezare CNC | Strunjire CNC |
| Sculă de tăiere | Roata abraziva | Freză rotativă | Instrument cu un singur vârf sau cu mai multe muchii |
| Îndepărtarea materialului | De obicei, cantități mici, controlate | De la moderat la ridicat | De la moderat la ridicat |
| Geometrie tipică | Plat, cilindric, intern, profil | Buzunare, fante, contururi | Arbore, alezaje, piese rotunde |
| Avantajul principal | Precizie ridicată și finisaj fin | Generarea de forme complexe | Prelucrare cilindrică eficientă |
| Materiale întărite | Adesea potrivit | Necesită scule adecvate | Necesită scule adecvate |
| Rol tipic de producție | Finisare de precizie | Degroșare și finisare | Degroșare și finisare |
Prin urmare, șlefuirea este cel mai bine înțeleasă ca un proces de fabricație complementar, mai degrabă decât ca un înlocuitor universal pentru tăierea CNC.
Cum funcționează procesul de măcinare?
Procesul de rectificare se desfășoară prin selectarea unui disc abraziv adecvat, fixarea piesei de prelucrat, setarea parametrilor de rectificare, îndepărtarea materialului prin contactul controlat al discului, gestionarea căldurii și inspectarea dimensiunilor finale și a finisajului suprafeței. Fiecare etapă trebuie controlată, deoarece starea discului, forța de așchiere, temperatura și stabilitatea mașinii afectează direct precizia de rectificare.
| Pas | Operatie de macinare | Obiectiv de calitate |
| 1 | Selectați roata și parametrii | Potriviți abrazivii cu materialul |
| 2 | Montați și aliniați piesa de lucru | Preveniți mișcarea și distorsiunea |
| 3 | Efectuați treceri de șlefuire | Îndepărtați materialul de finisare controlat |
| 4 | Controlul căldurii și al lichidului de răcire | Preveniți deteriorarea termică |
| 5 | Măsurați și verificați | Verificați dimensiunea, geometria și finisajul |
Pasul 1: Selectați discul abraziv și setați parametrii de tăiere
Primul pas este selectarea unei pietre abrazive potrivite pentru materialul piesei de prelucrat, precizia necesară, finisajul suprafeței și rata de îndepărtare. Abrazivul pietrei, granulația, liantul, gradul de duritate și structura acesteia afectează performanța de așchiere.
O roată abrazivă din oxid de aluminiu poate fi potrivită pentru multe tipuri de oțel, în timp ce roțile abrazive din CBN sunt adesea preferate pentru materiale feroase călite. Roțile diamantate sunt de obicei selectate pentru carburi și ceramică. Setările mașinii trebuie, de asemenea, să rămână în limita vitezei de funcționare aprobate a roții și să corespundă operațiunii de rectificare prevăzute.
Pasul 2: Montați și fixați piesa de prelucrat
Piesa de prelucrat trebuie să fie susținută și poziționată cu precizie înainte de începerea șlefuirii. Rectificarea plană utilizează în mod obișnuit mandrine magnetice pentru materiale feroase adecvate, în timp ce piesele de prelucrat nemagnetice pot necesita dispozitive de fixare mecanice sau prindere cu vid. Rectificarea cilindrică poate utiliza centre, mandrine sau suporturi fără centre.
Prinderea trebuie să fie sigură, fără a introduce deformări. Plăcile subțiri, arborii lungi și componentele de precizie se pot îndoi sub o forță de prindere excesivă. Dacă o piesă este rectificată în timp ce este deformată, aceasta își poate schimba forma după eliberare și poate să nu îndeplinească cerințele de planeitate, rotunjime sau dimensiuni.
Pasul 3: Începeți șlefuirea și controlați îndepărtarea materialului
În timpul șlefuirii, discul abraziv intră în contact cu piesa de prelucrat și îndepărtează materialul prin treceri repetate de așchiere sau avans controlat. Viteza discului, mișcarea mesei, rotația piesei de prelucrat și adâncimea de așchiere determină comportamentul de îndepărtare a materialului.
Operațiunile de rectificare necesită de obicei așchii mai mici decât frezarea brută sau strunjirea, în special în timpul finisării de precizie. Trebuie să rămână o adaos de finisare adecvat de la operația anterioară. Îndepărtarea excesului de material în timpul rectificării finale poate crește căldura, uzura discului și variațiile dimensionale.
Pasul 4: Aplicați lichidul de răcire și controlați căldura de șlefuire
Lichidul de răcire controlează temperatura de șlefuire, lubrifiază zona de contact acolo unde este cazul și ajută la îndepărtarea resturilor abrazive și a particulelor metalice. Controlul căldurii este esențial deoarece temperatura excesivă poate provoca dilatare termică, arsuri de suprafață, tensiuni reziduale și modificări dimensionale.
Lichidul de răcire trebuie să ajungă în zona de contact efectivă a șlefuirii. Simpla creștere a volumului de fluid poate să nu rezolve problema dacă rotirea discului împiedică pătrunderea lichidului de răcire în interfață. Poziția corectă a duzei, starea fluidului, filtrarea și alegerea discului ajută la menținerea unei performanțe stabile de șlefuire.
Pasul 5: Inspectați dimensiunile și finisajul suprafeței
Pasul final este verificarea dacă piesa rectificată îndeplinește cerințele dimensionale și de suprafață. Inspecția poate include grosimea, diametrul, rotunjimea, planeitatea, paralelismul, rugozitatea suprafeței și alte specificații de desen.
În funcție de caracteristici, se pot utiliza micrometre, alezaje, calibre de înălțime, rugometre și mașini de măsurat în coordonate. Piesele care necesită toleranțe foarte strânse trebuie măsurate în condiții de temperatură controlată, deoarece expansiunea termică poate afecta inspecția la nivel de microni.
Ce mașini și echipamente sunt folosite pentru măcinare?
Rectificarea utilizează echipamente specializate, inclusiv rectificatoare planare, rectificatoare cilindrice, rectificatoare fără centre, rectificatoare interne, mașini de rectificat CNC, discuri abrazive, dispozitive de prindere a piesei, dispozitive de rectificare a discurilor și sisteme de răcire. Mașina de rectificat corectă este selectată în funcție de geometria piesei, material, toleranță, finisajul necesar și cantitatea de producție.
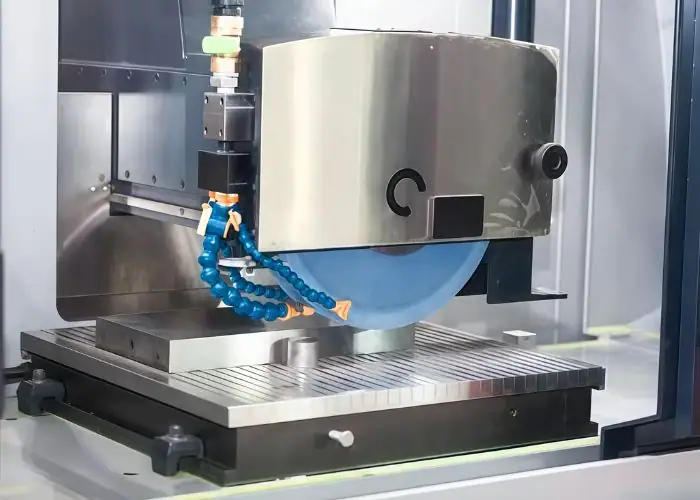
Principalele tipuri de mașini de șlefuit
Mașinile de rectificat sunt clasificate în principal după geometria piesei de prelucrat și operațiunea de rectificare pe care o efectuează. O mașină de rectificat plan produce suprafețe plane precise, în timp ce o mașină de rectificat cilindrică lucrează la elemente rotunde externe. Alte mașini se specializează în alezaje interne, producție fără centre, ascuțirea sculelor sau finisarea angrenajelor.
| Mașină de măcinat | Funcția principală | Componente tipice |
| Mașină de șlefuit de suprafață | Produce suprafețe plane și paralele | Plăci, blocuri de fixare, baze de matriță |
| Mașină de rectificat cilindric | Finisaje diametre exterioare | Arbore, știfturi, role |
| Mașină de șlefuit fără centre | Rectifică piese cilindrice fără centre | Știfturi, tije, arbori de producție |
| Mașină de rectificat intern | Finisează diametrele interne | Alezaje, manșoane ale rulmenților |
| Polizor scule și freze | Modelează sau ascuțește uneltele de tăiere | Freze frontale, burghie, alezoare |
| Mașină de șlefuit CNC | Controlează mișcările complexe de șlefuire | Profile de precizie, piese de producție |
Alegerea mașinii trebuie să ia în considerare dimensiunea piesei de prelucrat și măsurătorile necesare. Un arbore lung poate necesita susținere împotriva deformării, în timp ce o placă lată poate necesita o mașină cu o cursă adecvată a mesei și un comportament termic stabil.
Componentele cheie ale unei mașini de șlefuit
O mașină de rectificat conține mai multe sisteme care trebuie să funcționeze împreună pentru a menține precizia. Axul principal acționează discul abraziv, în timp ce masa sau capul de lucru controlează poziția și mișcarea piesei de prelucrat. Mecanismele de avans asigură un avans controlat, iar structura mașinii rezistă forțelor de așchiere.
Componentele importante includ:
- Ax și cap de rectificare pentru o rotație stabilă a discului.
- Banc de mașină, ghidaje și sistem de alimentare pentru o mișcare precisă.
- Masă de lucru, mandrină, centre sau dispozitive de fixare pentru susținerea piesei de prelucrat.
- Sistem de alimentare cu lichid de răcire și filtrare pentru control termic.
- Echipament de rectificare și echilibrare a roților pentru o tăiere uniformă.
- Controler CNC sau comenzi manuale pentru reglarea mișcării mașinii.
Discuri de șlefuit și materiale abrazive
Discurile abrazive conțin granule abrazive ținute împreună printr-un liant. Performanța lor depinde de tipul de abraziv, dimensiunea granulelor, materialul liantului, gradul și structura discului abraziv. Diferite combinații oferă un comportament de tăiere, un finisaj al suprafeței și o durată de viață a discului diferite.
| Material abraziv | Aplicații comune | Principala considerație |
| Oxid de aluminiu | Oțel carbon și multe oțeluri aliate | Slefuire de uz general |
| Oxid de aluminiu ceramic | Oțeluri dure și aplicații solicitante | Fractura controlată a granulelor |
| Carbură de siliciu | Fontă, unele materiale neferoase, ceramică | Compatibilitate materială |
| Nitrură de bor cubică (CBN) | Oțel călit și anumite aliaje pentru temperaturi înalte | Șlefuirea materialelor dure |
| Diamant | Carbură, sticlă și ceramică tehnică | În general, nu este preferat pentru șlefuirea convențională a oțelului |
Un disc abraziv este un termen mai larg care poate descrie discurile abrazive utilizate în polizoarele unghiulare manuale sau în alte echipamente. Discurile abrazive de precizie pentru mașini nu trebuie confundate cu discurile abrazive de uz general, deoarece construcția discului, viteza nominală, geometria și cerințele de control dimensional pot diferi.
Corectarea și rectificarea pietrelor abrazive
Rectificarea pietrei abrazive restabilește eficiența așchierii prin expunerea granulelor abrazive proaspete și controlul stării suprafeței pietrei. Corectarea geometriei, concentricității sau profilului pietrei, astfel încât aceasta să se rotească și să intre în contact cu piesa de prelucrat conform destinației.
Acestea sunt operațiuni de întreținere legate, dar diferite. O roată poate avea forma corectă, dar totuși poate tăia prost dacă fibrele sale sunt tocite sau încărcate cu material. În schimb, o roată ascuțită cu o formă geometrică necorespunzătoare poate produce suprafețe inexacte.
Rectificarea și rectificarea devin necesare atunci când forța de rectificare crește, finisajul suprafeței se deteriorează, se dezvoltă încărcarea discului sau se modifică consistența dimensională. Menținerea stării discului este deosebit de importantă pentru producția de precizie și ciclurile repetate de rectificare.
Care sunt principalele tipuri de măcinare?
Principalele tipuri de rectificare includ rectificarea plană, rectificarea cilindrică, rectificarea fără centre, rectificarea internă, rectificarea cu avans lentă, rectificarea profilelor, rectificarea formei, rectificarea sculelor și frezelor, rectificarea dispozitivelor de fixare, rectificarea angrenajelor, rectificarea filetelor și rectificarea cu imersie. Fiecare proces este conceput pentru anumite geometrii ale pieselor, cerințe dimensionale sau condiții de producție.
| Tipul de măcinare | Aplicatie Principala | Cerință tipică |
| Masina de suprafata | Fețe plane și plăci | Planeitate și paralelism |
| Slefuire cilindrica | Suprafețe rotunde exterioare | Diametru și rotunjime |
| Rectificare fără centru | Piese rotunde de volum mare | Repetabilitate și productivitate |
| Slefuire interioara | Găuri și alezaje pentru rulmenți | Precizia alezajului |
| Măcinare cu avans lentă | Profile adânci în materiale dificile | Îndepărtare controlată a materialului |
| Rectificarea profilelor și formelor | forme complexe | Precizia profilului |
| Rectificarea sculelor și frezelor | Instrumente de tăiere | Geometria muchiei și a sculei |
| Rectificare cu jig | Găuri și amplasamente precise | Poziționarea precisă a caracteristicilor |
| Rectificarea angrenajelor și a filetelor | Angrenaje și filete | Geometria dintelui sau a filetului |
| Șlefuire prin plonjare | Caracteristici cilindrice localizate | Diametru, umeri și profiluri |
Măcinarea suprafeței
Rectificarea suprafețelor produce suprafețe plane precise prin mișcarea piesei de prelucrat în raport cu o roată abrazivă în rotație. Este utilizată în mod obișnuit pentru plăci de fixare, componente de mașini, baze de matrițe, suprafețe de etanșare și piese plate de precizie.
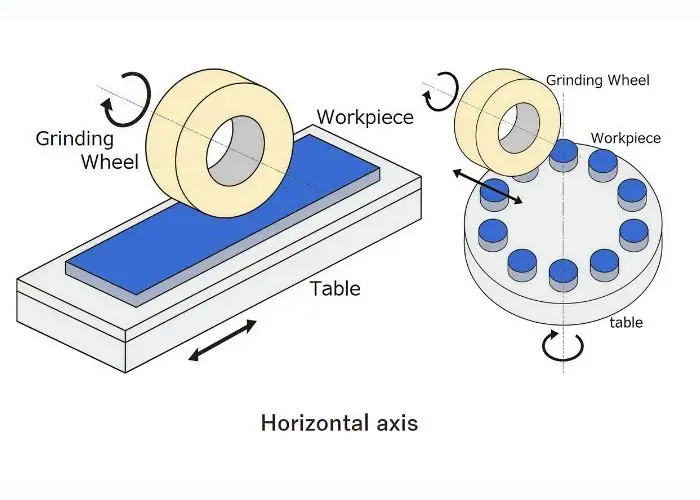
O mașină de rectificat plan poate utiliza o masă alternativă sau o masă rotativă, în funcție de configurația sa. Procesul controlează îndepărtarea materialului de pe suprafața țintă pentru a îmbunătăți planeitatea, paralelismul, consistența grosimii sau finisajul suprafeței.
Rectificarea suprafețelor este deosebit de valoroasă după frezarea CNC atunci când o suprafață plană necesită un control geometric mai strict. Cu toate acestea, piesele subțiri trebuie susținute cu atenție, deoarece prinderea magnetică, căldura de șlefuire și tensiunea reziduală a materialului pot afecta planeitatea finală.
Slefuire cilindrica
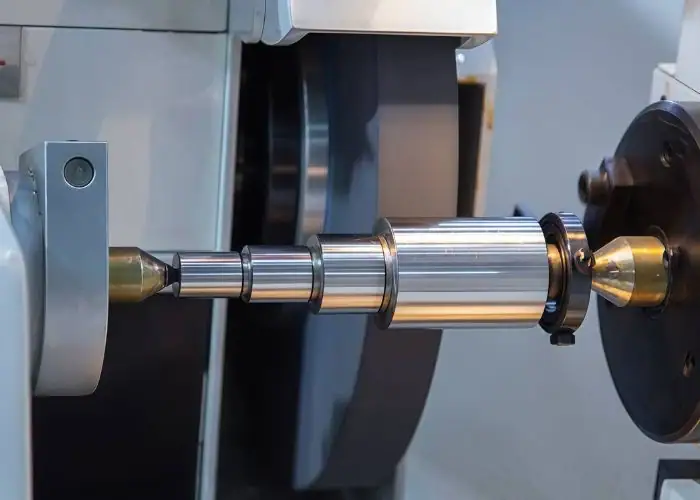
Rectificarea cilindrică finisează suprafețele rotunde exterioare prin rotirea piesei de prelucrat, în timp ce o roată abrazivă îndepărtează materialul din diametrul său exterior. Este utilizată în mod obișnuit pentru arbori, role, fusuri de lagăre, bolțuri și componente mecanice de precizie.
Procesul poate utiliza centre, o mandrină sau un alt aranjament de susținere. Alinierea corectă între piesa de prelucrat și disc este necesară pentru a controla rotunjimea, conicitatea și consistența diametrului.
Rectificarea cilindrică se efectuează frecvent după strunjirea CNC. Strunjirea produce cea mai mare parte a geometriei arborelui, în timp ce rectificarea elimină o adaos de finisare controlată pentru a obține diametrul și starea suprafeței necesare.
Măcinare fără centru
Rectificarea fără centre produce suprafețe cilindrice precise fără a ține piesa de prelucrat între centre. În schimb, piesa este susținută de o lamă de sprijin între o roată abrazivă și o roată de reglare.
Roata de reglare controlează rotația piesei de prelucrat și, în operațiunile de avans continuu, mișcarea axială. Acest lucru face ca rectificarea fără centre să fie eficientă pentru producerea unor cantități mari de știfturi, tije și alte componente rotunde.
Totuși, rectificarea fără centre necesită o geometrie și o configurație corecte a suportului. Alinierea defectuoasă a roților, înălțimea locului de lucru sau condițiile de reglare pot crea lobi, conicitate sau dimensiuni inconsistente. Este cea mai eficientă atunci când geometria piesei și volumul producției se potrivesc procesului.
Slefuire interioara
Mașini de rectificat interior diametrul interior al unei găuri folosind o roată abrazivă mai mică. Se utilizează pentru găuri de precizie, căi de rulment, manșoane, componente hidraulice și alte piese care necesită suprafețe interne precise.
Rectificarea internă poate fi mai dificilă decât rectificarea externă deoarece diametrul discului este limitat de dimensiunea alezajului. Discurile mici și axele lungi pot avea o rigiditate mai mică, crescând sensibilitatea la vibrații și deformare.
Procesul trebuie să controleze viteza roții, rigiditatea axului, alimentarea cu lichid de răcire și măsurarea alezajului. Rectificarea internă este adesea selectată atunci când găurirea sau alezarea nu pot atinge în mod constant specificațiile dimensionale sau de suprafață necesare.
Măcinare Creep-Feed
Rectificarea cu avans lentă utilizează o așchiere relativ adâncă combinată cu un avans lent al piesei de prelucrat pentru a îndepărta o cantitate substanțială de material într-o operație controlată. Se aplică adesea la aliaje dificil de prelucrat, componente legate de turbine și profile complexe.
Spre deosebire de rectificarea plană convențională, care utilizează în general treceri superficiale, rectificarea cu avans lentă poate îndepărta mai mult material într-o singură traversare. Necesită o putere adecvată a mașinii, un design al discului, un nivel adecvat de alimentare cu agent de răcire și stabilitate a procesului.
Metoda poate îmbunătăți productivitatea pentru aplicații adecvate, dar deteriorarea termică rămâne o preocupare majoră. Îndepărtarea mare de material trebuie susținută de o răcire eficientă și de o stare controlată a roților.
Rectificarea profilelor și formelor
Rectificarea profilelor produce un contur definit folosind o mișcare controlată a roții sau o formă adecvată a roții. Rectificarea formei utilizează o roată prelucrată sau fabricată după un profil specific, care este transferat pe piesa de prelucrat.
Aceste metode sunt utilizate pentru matrițe, caneluri de precizie, componente mecanice modelate, scule așchietoare și suprafețe specializate. Sunt valoroase atunci când elementul final necesită un contur repetabil, mai degrabă decât o simplă formă plată sau cilindrică.
Principala provocare este menținerea preciziei profilului pe măsură ce roata se uzează. Intervalele adecvate de rectificare și inspecția dimensională ajută la asigurarea faptului că conturul finit rămâne în limitele toleranței.
Slefuire cu scule și tăietori
Rectificarea sculelor și frezelor creează, ascuțește sau restaurează geometria sculei așchietoare. Se utilizează pentru burghie, freze frontale, alezoare și alte scule așchietoare de precizie care necesită unghiuri specifice ale muchiilor, suprafețe de relief și geometrie a canalului.
O mașină de rectificat scule poate utiliza mai multe axe controlate pentru a poziționa discul față de scula așchietoare. Rectificarea sculelor CNC este utilă în special pentru freze complexe care necesită o geometrie repetabilă a muchiilor.
Procesul afectează performanța ulterioară de prelucrare, deoarece ascuțimea, simetria și starea muchiei sculei influențează forța de așchiere, finisajul suprafeței, formarea așchiilor și durata de viață a sculei.
Slefuire Jig
Rectificarea cu dispozitiv de fixare este un proces de precizie utilizat pentru finisarea găurilor și a contururilor interne unde poziția și geometria precise sunt importante. Este asociată în mod obișnuit cu scule, matrițe, componente de matrițe și ansambluri mecanice de precizie.
Mașina asigură o poziționare precisă, în timp ce o mică roată de șlefuit finalizează elementul necesar. Acest lucru este util atunci când relația dintre mai multe găuri sau profile trebuie controlată cu strictețe.
Rectificarea cu dispozitiv de fixare este de obicei aleasă pentru caracteristici de precizie ridicată, mai degrabă decât pentru îndepărtarea generală de material. Costul și timpul de procesare ar trebui justificate de cerințele funcționale ale piesei.
Rectificarea angrenajelor și a filetelor
Rectificarea roților dințate îmbunătățește precizia dinților roților dințate, finisajul suprafeței și consistența geometrică. Este utilizată pentru roți dințate de precizie unde erorile de profil, erorile de avans și defectele de suprafață pot afecta zgomotul, vibrațiile și performanța transmisiei.
Rectificarea filetelor produce forme precise ale filetelor exterioare sau interioare folosind o piatră abrazivă și o mișcare relativă controlată. Este utilă în special pentru componente călite sau filete care necesită o geometrie precisă a pasului și profilului.
Ambele procese urmează adesea operațiunilor de fabricație anterioare. Geometria inițială este produsă prin tăiere sau formare, în timp ce șlefuirea oferă controlul dimensional și de suprafață final necesar.
Șlefuire prin plonjare
Rectificarea prin plonjare îndepărtează materialul prin alimentarea discului abraziv direct în piesa de prelucrat, în loc să o parcurgă continuu de-a lungul acesteia. Este utilizată în mod obișnuit pentru finisarea unor diametre cilindrice specifice, a umerilor, canelurilor și a elementelor în trepte scurte.
Roata poate avea un profil care se potrivește cu forma necesară, permițând rectificarea mai multor caracteristici conexe în timpul unei avansuri radiale controlate.
Rectificarea prin plonjare poate îmbunătăți eficiența producției pentru piese adecvate, dar forma roții, forța radială, precizia de rectificare și suportul piesei de prelucrat trebuie să rămână stabile pentru a preveni vibrațiile sau variațiile dimensionale.
Care sunt diferitele tehnici de șlefuire?
Tehnicile de șlefuire diferă în principal în funcție de utilizarea agentului de răcire, strategia de îndepărtare a materialului, viteza de operare, selecția abrazivului și precizia necesară. Abordările comune includ șlefuirea umedă, șlefuirea uscată, șlefuirea brută, șlefuirea de precizie, șlefuirea de mare viteză, șlefuirea Blanchard și șlefuirea superabrazivă. Fiecare tehnică este selectată pentru a echilibra îndepărtarea materialului, temperatura, finisajul suprafeței și costul de fabricație.
Măcinare umedă vs. măcinare uscată
Rectificarea umedă utilizează agent de răcire sau fluid de șlefuire pentru a gestiona căldura, a susține lubrifierea acolo unde este necesar și a îndepărta particulele din zona de tăiere. Este utilizată pe scară largă pentru rectificarea de precizie a metalelor, deoarece temperatura și starea discului abraziv afectează direct consistența dimensională.
Șlefuirea uscată funcționează fără agent de răcire lichid. Poate fi potrivită pentru anumite materiale sau operațiuni în care discul, mașina, extracția prafului și condițiile termice sunt proiectate pentru tăiere uscată.
Alegerea depinde de comportamentul materialului, specificațiile discului, cerințele de mediu și sensibilitatea la căldură. Șlefuirea uscată nu ar trebui considerată automat mai simplă sau mai ieftină, deoarece colectarea prafului și controlul daunelor termice pot introduce costuri suplimentare.
Rectificare grosieră vs. Rectificare de precizie
Rectificarea grosieră se concentrează pe îndepărtarea unor cantități mai mari de material, eliminarea neregularităților suprafeței sau pregătirea unei piese pentru finisarea ulterioară. În general, prioritizează rata de îndepărtare a materialului față de dimensiunile extrem de fine sau textura suprafeței.
Rectificarea de precizie se concentrează pe controlul materiei prime de finisare și pe o geometrie precisă. De obicei, utilizează condiționarea adecvată a roții, incremente de finisare mai mici, mișcare stabilă a mașinii și o inspecție atentă.
O piesă poate necesita ambele etape atunci când trebuie îndepărtată o cantitate semnificativă de material. Cu toate acestea, șlefuirea excesivă imediat înainte de finisarea finală poate introduce căldură sau distorsiuni care îngreunează controlul preciziei.
Măcinare de mare viteză
Rectificarea de mare viteză utilizează viteze ridicate de așchiere a roților, cu mașini și roți special concepute pentru aceste condiții de operare. Aceasta poate îmbunătăți productivitatea în aplicații adecvate, prin susținerea unor rate mai mari de îndepărtare a materialului și a unui comportament diferit la tăiere abrazivă.
O viteză mai mare nu produce automat un finisaj mai bun al suprafeței. Trebuie luate în considerare rezistența discului, capacitatea axului principal, forțele de rectificare, livrarea lichidului de răcire și echilibrarea discului.
Turația maximă admisă a discului nu trebuie depășită niciodată. Rectificarea la viteză mare necesită echipamente compatibile și validarea procesului, mai degrabă decât simpla creștere a turației arborelui principal.
Blanchard Grinding
Rectificarea Blanchard este de obicei asociată cu rectificarea plană rotativă cu ax vertical. Este utilizată pentru îndepărtarea eficientă a materialului de pe suprafețe plane largi, în special plăci mari, baze de mașini și componente industriale.
O masă de lucru rotativă deplasează piesa de prelucrat sub discul de șlefuit. Procesul poate îndepărta material pe o suprafață substanțială și adesea lasă un model circular de șlefuire recognoscibil.
Rectificarea Blanchard este utilă pentru pregătirea materialului și prelucrarea suprafețelor mari, dar finisajul obținut și precizia geometrică depind de starea și configurarea mașinii. Pentru specificații mai exigente, poate fi necesară o operațiune separată de finisare de precizie.
Șlefuire superabrazivă și ultra-precizie
Șlefuirea superabrazivă utilizează materiale precum CBN sau diamant pentru a prelucra piese dure și rezistente la uzură. CBN este în mod obișnuit potrivit pentru materiale feroase călite, în timp ce diamantul este utilizat pe scară largă pentru carburi și ceramică avansată.
Rectificarea de ultra-precizie se concentrează pe erori dimensionale extrem de mici și finisaje fine ale suprafețelor. Necesită mașini extrem de stabile, temperatură controlată, condiționare precisă a roților și metrologie adecvată.
Aceste abordări sunt corelate, dar nu identice. O roată superabrazivă nu creează automat un rezultat de ultra-precizie, întreaga mașină, procesul, sistemul de prindere a piesei și sistemul de inspecție trebuie să susțină precizia necesară.
Care sunt parametrii cheie în măcinare?
Parametrii cheie de rectificare includ viteza discului, viteza piesei de prelucrat, viteza de avans, adâncimea de așchiere, presiunea de rectificare, livrarea lichidului de răcire, specificațiile discului, rigiditatea mașinii și starea de rectificare. Aceste variabile controlează forța de așchiere, generarea de căldură, rata de îndepărtare a materialului, uzura discului, precizia dimensională și finisajul suprafeței.
Parametrii de șlefuire trebuie selectați ca un sistem complet. Creșterea avansului sau a adâncimii poate îmbunătăți productivitatea, dar poate crește și forța și sarcina termică. Modificarea vitezei discului afectează angrenarea abrazivului și comportamentul la uzură.
Setările optime depind de diametrul discului, materialul abraziv, duritatea piesei de prelucrat, metoda de rectificare și cerințele piesei. Rectificarea de precizie necesită parametri stabili, mai degrabă decât utilizarea pur și simplu a celui mai mic avans sau a celei mai mari viteze disponibile.
| Parametru | Influență principală | Risc atunci când este incorect |
| Viteza roții | Condiții de tăiere abrazive | Uzura roților, deteriorarea termică sau riscul de siguranță |
| Viteza piesei de prelucrat | Timpul de contact și îndepărtarea materialului | Arsură, ondulație sau finisaj slab |
| Rata de hranire | Productivitate și sarcină de șlefuire | Forță excesivă sau ineficiență |
| Adâncimea tăiată | Material îndepărtat per trecere | Căldură, distorsiune, uzură a roților |
| Lichid de răcire | Controlul temperaturii și al resturilor | Deteriorarea suprafeței sau încărcarea roților |
| Îndreptarea roților | Ascuțimea și geometria roților | Vitrare, finisaj slab, eroare de formă |
| Rigiditatea mașinii | Rezistenta la vibratii | Vibrații și variații dimensionale |
Ce materiale pot fi măcinate?
Rectificarea poate fi utilizată pe numeroase materiale inginerești, inclusiv oțel carbon, oțel inoxidabil, oțel călit, oțel pentru scule, aliaje avansate, ceramică, carburi și anumite materiale plastice sau compozite inginerești. Duritatea materialului, comportamentul termic, ductilitatea, fragilitatea și compatibilitatea abrazivă determină parametrii corespunzători ai discului și ai rectificarii.
| Material | Comportamentul de măcinare | Preocupare principală |
| Otel carbon | În mod obișnuit, măcinat cu oxid de aluminiu | Căldură și uzură a roților |
| Oţel inox | Dur și se poate întări prin muncă | Ardere și încărcare a roților |
| Oțel călit | Necesită performanțe abrazive adecvate | Deteriorarea termică și modificarea durității |
| Aluminiu: | Moale, ductil și predispus la încărcarea roților | Roată înfundată și pătată |
| carbid | Foarte dur și rezistent la uzură | Selectarea roților și ciobirea muchiilor |
| Ceramică | Dur și fragil | Crăpături și daune subterane |
| Materiale plastice | Sensibil la căldură și deformabil | Topire sau distorsiune |
Oțel, oțel inoxidabil și aluminiu
Oțelul este în mod obișnuit rectificat pentru arbori, piese de mașini, suprafețe de lagăre și componente ale sculelor. Roțile din oxid de aluminiu sunt utilizate pe scară largă pentru multe clase de oțel, designul specific al roților fiind ales în funcție de duritate și condițiile de rectificare.
Oțelul inoxidabil poate fi mai dificil de prelucrat, deoarece se poate ecruiza și poate genera o căldură semnificativă. Un abraziv adecvat, condiții de contact controlate și un agent de răcire eficient ajută la reducerea arderilor și a deteriorării suprafeței.
Aluminiul poate fi șlefuit pentru anumite aplicații de precizie, dar ductilitatea sa poate cauza încărcări abrazive și pete. Pentru multe piese CNC din aluminiu, frezarea fină sau un alt proces de finisare poate fi mai economic decât șlefuirea convențională.
Metale călite și aliaje avansate
Oțelurile călite și aliajele avansate sunt materiale importante pentru șlefuire, deoarece prelucrarea convențională devine mai solicitantă pe măsură ce duritatea și rezistența la uzură cresc. Rectificarea poate finisa suprafețele lagărelor, arborilor căliți, matrițelor și sculelor de precizie după tratamentul termic.
Abrazivii CBN sunt utilizați frecvent pentru materiale feroase întărite datorită rezistenței lor la uzură și adecvării pentru aceste aplicații.
Totuși, materialele întărite sunt, de asemenea, vulnerabile la deteriorarea termică indusă de șlefuire. Procesul trebuie să prevină încălzirea excesivă, înmuierea suprafeței, tensiunea reziduală de tracțiune și fisurarea care ar putea reduce performanța piesei.
Ceramică și materiale fragile
Ceramica și alte materiale fragile pot fi șlefuite folosind discuri abrazive adecvate, adesea incluzând scule diamantate. Șlefuirea este utilă pentru controlul grosimii, planeității și geometriei componentelor ceramice tehnice.
Principala provocare este prevenirea fisurării și a deteriorării subsolului. Materialele fragile se pot fractura în loc să se deformeze plastic atunci când forțele abrazive sunt prea mari.
Prin urmare, specificațiile discului, adâncimea de așchiere, stabilitatea mașinii și controlul lichidului de răcire trebuie selectate cu atenție. Pentru componentele fragile, rectificarea poate fi urmată de finisare sau inspecție suplimentară.
Inginerie de materiale plastice și compozite
Unele materiale plastice și compozite inginerești pot fi șlefuite, dar comportamentul lor diferă semnificativ de cel al metalelor. Materialele plastice se pot înmuia sau deforma sub acțiunea căldurii, în timp ce compozitele pot conține fibre sau materiale de umplutură care reacționează diferit la abraziune.
Șlefuirea poate fi utilă pentru anumite cerințe de planeitate, grosime sau pregătire a suprafeței. Cu toate acestea, șlefuirea convențională nu este automat cea mai bună alegere pentru fiecare polimer.
Pentru multe piese CNC din plastic, sculele așchietoare ascuțite, avansurile controlate și o prindere adecvată a piesei pot oferi rezultate mai bune. Rectificarea trebuie aleasă numai atunci când cerințele materialului și ale suprafeței o justifică.
Care sunt avantajele și limitele măcinării?
Rectificarea oferă o precizie dimensională ridicată, finisaje fine ale suprafețelor, performanțe bune pe multe materiale călite și un control precis al suprafețelor plane, rotunde sau profilate. Principalele sale limitări includ o eficiență relativ scăzută a îndepărtării materialului în multe aplicații de finisare, costul mai mare al echipamentelor, întreținerea discurilor abrazive, riscul de deteriorare termică și necesitatea unui control calificat al procesului.
Rectificarea este deosebit de valoroasă atunci când piesa finită trebuie să îndeplinească cerințe dimensionale sau funcționale exigente. Scaunele rulmenților, matrițele de precizie, suprafețele glisante și componentele călite pot beneficia de un proces de finisare abrazivă controlat.
Totuși, rectificarea nu este întotdeauna cea mai eficientă metodă de fabricație. Dacă frezarea sau strunjirea CNC îndeplinește deja specificațiile desenului, o operațiune suplimentară de rectificare poate crește costurile și timpul de livrare fără a îmbunătăți performanța piesei.
| Aspect | Avantaje | Limitări |
| Acuratețe | Suportă dimensiuni strânse | Sensibil la căldură și la instalare |
| Finisaj | Poate produce texturi fine | Depinde de starea roților |
| Capacitatea materială | Eficient pentru materiale întărite | Necesită abrazivi adecvați |
| Geometrie | Caracteristici precise plate și cilindrice | Limitat pentru unele forme complexe |
| Productivitate | Producție de precizie repetabilă | Poate fi lent din cauza stocului excesiv |
| Costat | Poate reduce prelucrarea finală | Costuri suplimentare de operare și scule |
Avantajele măcinării
Rectificarea oferă mai multe beneficii importante pentru fabricația de precizie. Poate îndepărta cantități mici de material cu o geometrie controlată, ceea ce o face valoroasă pentru finisarea finală după prelucrarea CNC sau tratamentul termic.
Principalele sale avantaje includ:
- Obținerea unor toleranțe dimensionale stricte pe componente adecvate.
- Îmbunătățirea planeității, rotunjimii, paralelismului și finisajului suprafeței.
- Finisarea oțelului călit și a altor materiale dificil de prelucrat.
- Producerea de suprafețe repetabile pentru asamblare de precizie.
- Corectarea micilor abateri dimensionale sau geometrice lăsate de operațiile anterioare.
Rectificarea este deosebit de eficientă atunci când performanța piesei depinde de calitatea contactului. Ajutoarele lagărelor, fețele de etanșare, suprafețele de contact și componentele sculelor de precizie necesită adesea mai mult decât un finisaj neted din punct de vedere vizual.
Limitările măcinării
Rectificarea are limitări legate de viteza procesului, comportamentul termic, uzura discului și cerințele echipamentelor. În multe aplicații de precizie, rectificarea este cea mai potrivită pentru îndepărtarea materialului de finisare, mai degrabă decât pentru producerea unei piese întregi din materie primă.
Așchierea excesivă de material poate genera căldură și poate crește timpul de rectificare. Rectificarea roților, gestionarea lichidului de răcire, calibrarea și inspecția mașinii adaugă, de asemenea, complexitate fabricației.
Rectificarea poate fi nepotrivită atunci când elementul respectiv este dificil de accesat cu o roată abrazivă sau când un proces de prelucrare mai simplu îndeplinește deja specificațiile. Selectarea inutilă a rectificării poate crește costurile fără a adăuga valoare funcțională.
Costul de măcinare și eficiența producției
Costul de rectificare depinde de tipul mașinii, materialul piesei de prelucrat, specificațiile discului, toleranța necesară, finisajul suprafeței, timpul de configurare și volumul producției. Toleranțele strânse și finisajele fine necesită, în general, un control și o inspecție a procesului mai exigente.
Pentru loturi mici, configurarea și programarea pot reprezenta o parte semnificativă din costul total. În producție, timpul de ciclu, durata de viață a roții, frecvența de rectificare și repetabilitatea devin mai importante.
Costul total ar trebui să includă:
- Pregătirea piesei de prelucrat și adaosul rămas pentru rectificare.
- Configurarea mașinii, proiectarea și programarea dispozitivelor de fixare.
- Consumul și rectificarea roților abrazive.
- Gestionarea timpului de șlefuire și a agentului de răcire.
- Inspecție, manipulare și posibile lucrări de refacere.
Scopul este de a obține funcția necesară la un cost de fabricație practic, nu de a specifica cel mai bun finisaj posibil pentru fiecare suprafață.
Considerații de mediu și siguranță
Siguranța în șlefuire depinde de alegerea corectă a discului abraziv, de protecția acestuia, de fixarea sigură a piesei, de montarea corespunzătoare, de gestionarea prafului sau a lichidului de răcire și de operarea mașinii de către un specialist. Discurile abrazive se rotesc la viteze mari și pot prezenta pericole grave dacă sunt deteriorate sau utilizate în afara limitelor aprobate.
Operatorii trebuie să respecte procedurile de siguranță aplicabile pentru inspecția discurilor abrazive, valorile de viteză nominală, protecțiile mașinii, echipamentul individual de protecție și întreținerea în siguranță. Discurile abrazive nu trebuie niciodată operate peste viteza lor maximă nominală.
Controlul mediului este, de asemenea, important. Șlefuirea poate genera particule metalice, praf abraziv, ceață de răcire și fluide uzate. Practicile adecvate de filtrare, colectare și eliminare ajută la protejarea lucrătorilor și la menținerea unui mediu de fabricație stabil.
Care sunt problemele comune de șlefuire și cum pot fi prevenite?
Problemele frecvente la rectificare includ arsuri la rectificare, căldură excesivă, vibrații, finisaj superficial slab, lustruire a discului, încărcare abrazivă, variații dimensionale, conicitate și deformare a piesei de prelucrat. Aceste defecte rezultă de obicei din specificații necorespunzătoare ale discului, parametri de așchiere incorecți, răcire deficitară, prindere instabilă a piesei de prelucrat, uzură discului sau stare a mașinii.
Depanarea ar trebui să înceapă prin identificarea cauzei reale a defectului. De exemplu, o suprafață rugoasă poate rezulta din vibrații, rectificare necorespunzătoare a roții sau încărcare a piesei de prelucrat, mai degrabă decât pur și simplu din avans excesiv.
O corecție a procesului ar trebui să se adreseze întregului sistem de rectificare. Modificarea unui parametru fără a verifica starea discului, lichidul de răcire, stabilitatea mașinii și comportamentul materialului poate produce o îmbunătățire temporară fără a elimina cauza principală.
| Problemă | Cauza probabilă | Prevenție practică |
| Arsura de măcinare | Exces de căldură sau frecarea roților | Îmbunătățește răcirea și ascuțirea roților |
| Urme de chatter | Vibrații sau configurație instabilă | Îmbunătățiți rigiditatea și echilibrul roților |
| Finisaj slab al suprafeței | Roată sau finisare incorectă | Optimizați starea și avansul roților |
| Încărcarea roților | Acumularea de material în porii roților | Selectați roata și placarea adecvate |
| Deriva dimensională | Creștere termică sau uzură a roților | Controlul temperaturii și inspecția |
| Deformarea piesei de prelucrat | Stres de prindere sau căldură | Îmbunătățirea suportului și a îndepărtării stocurilor |
Arsuri cauzate de măcinare și căldură excesivă
Arsurile la șlefuire apar atunci când căldura excesivă modifică starea suprafeței unei piese de prelucrat. Oțelurile călite sunt deosebit de vulnerabile deoarece expunerea termică poate modifica duritatea suprafeței, tensiunea reziduală sau microstructura.
Arsurile pot apărea ca decolorare la unele materiale, însă culoarea vizibilă nu este o indicație fiabilă a tuturor deteriorărilor prin șlefuire. O suprafață poate suferi modificări metalurgice fără urme evidente.
Prevenirea necesită o ascuțire adecvată a discului, parametri de tăiere adecvați, o alimentare eficientă cu lichid de răcire și forțe controlate de șlefuire. Componentele critice călite pot necesita verificări suplimentare atunci când arsurile la șlefuire reprezintă un risc funcțional semnificativ.
Vibrații și finisaj superficial slab
Vibrațiile produc urme repetitive sau ondulații cauzate de vibrațiile instabile dintre disc și piesa de prelucrat. Acestea pot rezulta din dezechilibrul discului, fixarea slabă, problemele axului, specificațiile necorespunzătoare ale discului sau condițiile instabile de așchiere.
Finisajul slab al suprafeței se poate manifesta și fără vibrații evidente. Luciul roților, dimensiunea necorespunzătoare a granulelor abrazive, starea de rectificare sau acumularea de resturi pot produce asperități și zgârieturi.
Soluția ar trebui să corespundă cauzei. Îmbunătățirea echilibrării roții, restabilirea ascuțirii, verificarea dispozitivului de fixare și ajustarea parametrilor de rectificare pot îmbunătăți stabilitatea. Finisajul suprafeței trebuie apoi măsurat pentru a confirma corecția.
Uzura și încărcarea roților abrazive
Uzura discului abraziv apare atunci când granulele abrazive se fracturează, se tocesc sau se desprind în timpul șlefuirii. O anumită uzură a discului abraziv este necesară deoarece muchiile așchietoare proaspete trebuie să devină disponibile pentru o tăiere stabilă.
Încărcarea discului are loc atunci când materialul piesei de prelucrat se acumulează între granulele abrazive. Acest lucru reduce eficiența tăierii și crește riscul de frecare, generare de căldură și deteriorare a suprafeței.
Selecția adecvată a abrazivului și rectificarea roților ajută la controlul acestor probleme. Frecvența corectă de rectificare depinde de material, specificațiile roții, cerințele de finisare a suprafeței și condițiile de producție.
Erori dimensionale și deformarea piesei de prelucrat
Erorile dimensionale la rectificare pot rezulta din dilatarea termică, uzura discului, mișcarea axului, distorsiunea fixării sau decalajele incorecte ale mașinii. Componentele subțiri și arborii lungi sunt deosebit de sensibile, deoarece se pot îndoi sau mișca în timpul rectificării.
De exemplu, o forță de strângere excesivă poate aplatiza temporar o placă subțire. După șlefuire și desprindere, placa poate reveni la forma inițială și poate eșua inspecția de planeitate.
Prevenirea necesită suport adecvat, temperatură stabilă, treceri de finisare controlate și măsurători după ce piesa a atins condiția de inspecție corespunzătoare.
Unde se utilizează rectificarea în fabricația CNC?
Rectificarea este utilizată în fabricația CNC pentru a finisa componente de precizie care necesită dimensiuni precise, textură controlată a suprafeței, planeitate, rotunjime sau prelucrare a materialelor călite. Domeniile majore de aplicare includ industria auto, echipamente industriale, dispozitive medicale, industria aerospațială, scule și matrițe, electronică și fabricarea semiconductorilor.
Rectificarea face adesea parte dintr-o secvență de fabricație mai amplă. Frezarea sau strunjirea CNC creează geometria primară, tratamentul termic poate asigura duritatea necesară, iar rectificarea finisează suprafețele critice selectate.
Procesul este deosebit de valoros acolo unde starea suprafeței influențează funcția mecanică. Suprafețele de alunecare de precizie, suprafețele de etanșare, scaunele rulmenților și componentele de îmbinare pot necesita o geometrie și un finisaj controlate pentru a funcționa fiabil.
| Aplicatii | Piese tipice | De ce se folosește măcinarea |
| Automotive | Arbori, angrenaje, componente ale rulmenților | Rotunjime și control al suprafeței |
| Echipament industrial | Suprafețe de ghidare, manșoane de precizie | Consistență dimensională |
| Medical | Instrumente chirurgicale, inserții de precizie | Precizie și calitate a suprafeței |
| Industria aerospațială | Arbore călite, mecanisme de precizie | Toleranțe controlate |
| Scule și matrițe | Plăci de matriță, inserții, matrițe | Planeitate și geometrie a sculei |
| Componente electronice | Dispozitive de precizie și piese ceramice | Planeitate și pregătirea suprafeței |
Componente auto
Rectificarea auto este utilizată în mod obișnuit pentru arbori, suprafețe de lagăre, angrenaje, arbori cu came, arbori cotiți și alte componente care necesită suprafețe rotunde sau profilate precise.
Pentru componentele rotative, diametrul, rotunjimea și finisajul suprafeței influențează frecarea, uzura, zgomotul și potrivirea ansamblului. Rectificarea este valoroasă deoarece poate îmbunătăți aceste caracteristici după strunjire, tratament termic sau alte operațiuni de fabricație.
În producție, repetabilitatea este deosebit de importantă. Uzura roților, intervalele de rectificare, măsurătorile în timpul procesului și fixarea stabilă a piesei ajută la menținerea unor rezultate consistente pe loturi mari.
Echipamente industriale și utilaje de precizie
Mașinile industriale utilizează rectificarea pentru ghidaje, componente ale mașinilor, fusuri de rulmenți, manșoane hidraulice, plăci de precizie și suprafețe de îmbinare finisate cu precizie.
Aceste componente depind adesea de planeitate, paralelism sau rotunjime pentru asamblare și funcționare corectă. Geometria deficitară poate cauza contact neuniform, probleme de aliniere, uzură crescută sau durată de viață redusă.
Rectificarea plană este comună pentru componentele mecanice plate, în timp ce rectificarea cilindrică și internă sunt utilizate pentru caracteristicile rotative și legate de alezaj. Alegerea depinde de geometria funcțională și nu doar de industrie.
Dispozitive și instrumente medicale
Dispozitivele și instrumentele medicale pot necesita șlefuire de precizie pentru componentele din oțel inoxidabil călit, elementele mecanice mici, instrumentele chirurgicale și anumite piese legate de implanturi.
Integritatea suprafeței este deosebit de importantă. Precizia dimensională singură poate să nu fie suficientă dacă șlefuirea lasă arsuri, bavuri, contaminare sau o textură a suprafeței nepotrivită.
Procesul trebuie adaptat materialului și funcției preconizate. Inspecția și curățarea adecvate ajută la confirmarea faptului că suprafața finisată îndeplinește cerințele inginerești necesare.
Componente aerospațiale
Aplicațiile aerospațiale pot utiliza rectificarea pentru arbori de precizie, componente legate de trenul de aterizare, interfețe mecanice călite și alte piese de înaltă performanță care necesită geometrie controlată.
Aceste componente pot implica aliaje solicitante, cerințe stricte de inspecție și materiale de mare valoare. Prin urmare, condițiile de șlefuire trebuie selectate cu atenție pentru a proteja integritatea suprafeței și a evita deteriorarea termică.
Procesul poate fi utilizat după strunjire, frezare sau tratament termic. În aceste cazuri, adaosul de șlefuire controlat și inspecția documentată sunt importante pentru consecvența dimensională.
Scule, matrițe și matrițe
Rectificarea este utilizată pe scară largă pentru baze de matrițe, plăci de așchiere, inserții de precizie, poansoane, scule așchietoare și componente de scule călite.
Suprafețele sculelor necesită adesea planeitate, paralelism, profiluri precise și dimensiuni controlate, deoarece erorile mici se pot transfera direct în produsele fabricate.
Rectificarea plană poate finisa plăcile de matriță și fețele de referință. Rectificarea formei sau a profilului poate fi utilizată pentru plăcuțele profilate, în timp ce rectificarea sculelor menține geometria muchiei așchietoare. Aceste operațiuni susțin precizia, asamblarea și durata de viață a sculelor.
Componente electronice și semiconductoare
Fabricarea de electronice și semiconductori poate utiliza procese specializate de șlefuire pentru componente ceramice, corpuri de fixare de precizie, procesare a napolitanelor și alte piese care necesită o geometrie fină sau o grosime controlată.
Aceste aplicații pot implica materiale dure sau casante care necesită abrazivi atent selectați și condiții de tăiere cu deteriorare redusă. Planeitatea, uniformitatea grosimii, curățenia și integritatea substratului pot fi mai importante decât aspectul general.
Metoda de șlefuire trebuie să corespundă materialului și aplicației. Setările convenționale de șlefuire a metalelor nu ar trebui aplicate direct pe componente semiconductoare sau ceramice avansate fără validare.
Cum să alegi procesul de măcinare potrivit?
Procesul de rectificare corect trebuie ales în funcție de geometria piesei, duritatea materialului, toleranța, finisajul suprafeței, adaosul de prelucrare rămas, cantitatea de producție și costul total de fabricație. Procesul selectat trebuie să îndeplinească cerințele funcționale fără operațiuni de rectificare inutile, risc termic excesiv sau cheltuieli de producție evitabile.
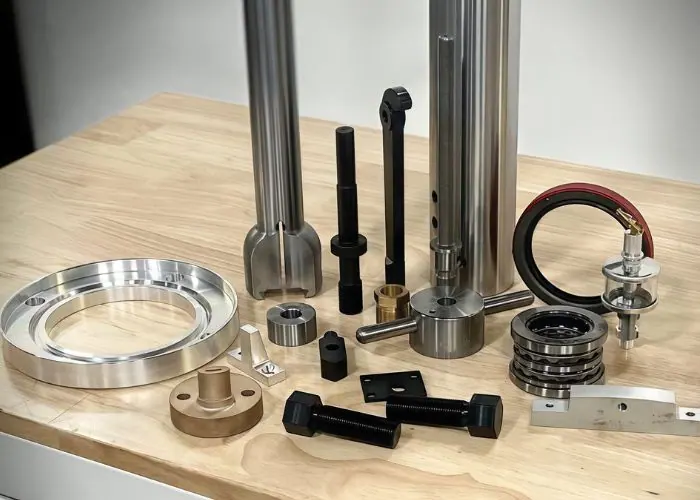
Selectarea procesului de șlefuire începe cu desenul tehnic. Suprafețele critice trebuie identificate mai întâi, urmate de dimensiunile necesare, toleranțele geometrice, starea materialului și textura suprafeței.
Ruta de fabricație trebuie apoi revizuită. O piesă poate necesita strunjire urmată de rectificare cilindrică, frezare urmată de rectificare superficială sau tratament termic urmat de finisare de precizie. Secvența corectă depinde de stabilitatea materialului și de funcția finală a piesei.
| Factorul de selecție | Întrebare de inginerie | Direcția probabilă |
| Platitudine | Piesa are nevoie de o față plană precisă? | Masina de suprafata |
| Diametru exterior | Este necesară o rotunjime precisă? | Slefuire cilindrica |
| Cantitatea de productie | Sunt necesari mulți arbori similari? | Rectificare fără centru |
| Precizia alezajului | Necesită finisare un diametru interior? | Slefuire interioara |
| Profil complex | Este necesară o suprafață profilată? | Rectificarea formei sau profilului |
| Duritatea materialului | Piesa a fost călită? | Proces abraziv de precizie adecvat |
| Costat | Poate frezarea sau strunjirea să îndeplinească cerința? | Evitați șlefuirea inutilă |
Potrivirea procesului cu geometria piesei
Geometria piesei este prima considerație, deoarece diferite procese de șlefuire sunt proiectate pentru suprafețe diferite.
Plăcile plate și fețele de referință de precizie sunt în general potrivite pentru rectificarea plană. Arborii rotunzi pot necesita rectificare cilindrică sau fără centru. Alezajele interne necesită echipamente adecvate de rectificare internă.
Formele mai complexe pot necesita rectificarea formei, rectificarea profilelor sau un alt proces specializat. Un proces nu ar trebui ales doar pentru că un furnizor are disponibilă o anumită mașină de rectificat.
Luați în considerare duritatea materialului și prelucrabilitatea
Duritatea materialului și prelucrabilitatea influențează alegerea abrazivului, uzura discului, generarea de căldură și fezabilitatea șlefuirii.
Oțelul călit poate necesita o roată și o strategie de tăiere diferite față de aluminiu sau oțel inoxidabil. Ceramica fragilă necesită o atenție deosebită la fisurare, în timp ce materialele ductile pot solicita roata.
Starea materialului contează, de asemenea. O piesă tratată termic se poate comporta diferit față de același aliaj înainte de călire. Prin urmare, selecția materialului trebuie coordonată cu cerințele de șlefuire și inspecție.
Evaluarea toleranței și a cerințelor de finisare a suprafeței
Toleranța și finisajul suprafeței determină dacă este necesară rectificarea și cât de solicitant trebuie să fie procesul.
O piesă cu dimensiuni standard și un finisaj de suprafață moderat poate fi realizată prin frezare sau strunjire CNC. Un suport de rulment de precizie sau o suprafață de referință plană pot necesita o operațiune suplimentară de rectificare.
Pentru cerințe stricte, desenul trebuie să distingă clar toleranța dimensională, toleranța geometrică și rugozitatea suprafeței. O valoare Ra specificată nu garantează automat planeitatea, rotunjimea sau amplasarea precisă a caracteristicilor.
Costul de măcinare echilibrat și volumul producției
Costul șlefuirii depinde de configurare, programare, capacitatea mașinii, abrazivi, rectificare, inspecție și timpul ciclului.
Pentru prototipuri și loturi mici, configurarea poate domina costul. Pentru cantități mai mari de producție, fixarea stabilă a piesei, durata de viață a roții, măsurarea automată și repetabilitatea devin din ce în ce mai importante.
O rată de prelucrare mai mică nu produce întotdeauna cel mai mic cost total. O rectificatoare mai potrivită poate reduce timpul de procesare, refacerea prelucrărilor și variațiile inspecției.
Cea mai bună decizie ia în considerare costul total de fabricație împreună cu riscul de a nu îndeplini specificațiile necesare pentru piesă.
Decideți când este necesară rectificarea după prelucrarea CNC
Rectificarea ar trebui adăugată după prelucrarea CNC atunci când geometria, precizia, finisajul suprafeței sau starea materialului necesare nu pot fi obținute în mod fiabil doar prin frezare sau strunjire.
Situațiile tipice includ:
- Un arbore din oțel călit care necesită un diametru de precizie al rulmentului.
- O placă frezată care necesită o planeitate sau un paralelism mai precis.
- Un alezaj de precizie care necesită o corecție geometrică finală.
- O inserție de matriță care necesită suprafețe de îmbinare precise.
- O componentă care necesită o finisare fină după tratamentul termic.
Rectificarea nu este necesară automat pentru fiecare piesă de precizie. Inginerii ar trebui să compare cerințele finale cu capacitatea realizabilă a procesului inițial de prelucrare înainte de a adăuga o operațiune secundară.
Întrebări frecvente
Ce toleranțe poate atinge rectificarea de precizie?
Rectificarea de precizie poate atinge toleranțe dimensionale de aproximativ ±0.005–0.01 mm pe piese adecvate și echipamente controlate, în timp ce procesele specializate pot atinge o precizie de nivel micronic. Capacitatea reală depinde de dimensiunea piesei, geometrie, material, starea mașinii, temperatură și metodele de inspecție. Toleranța dimensională trebuie, de asemenea, distinsă de planeitate, rotunjime și rugozitatea suprafeței. De exemplu, o piesă rectificată poate îndeplini o toleranță de dimensiune de ±0.005 mm, dar poate necesita totuși verificarea separată a toleranțelor sale geometrice. Aceste valori sunt exemple, nu garanții universale.
Cum se compară rectificarea cu frezarea CNC pentru finisarea finală?
Rectificarea îndepărtează, în general, cantități mai mici de material folosind granule abrazive, în timp ce frezarea CNC utilizează muchii așchietoare definite pentru a produce geometrie și suprafețe finisate. Rectificarea poate fi avantajoasă pentru materiale călite, finisaje fine ale suprafețelor și cerințe exigente de planeitate sau rotunjime. Frezarea CNC este de obicei mai eficientă pentru buzunare complexe, contururi și îndepărtarea mai mare de material. Dacă frezarea atinge deja toleranța și finisajul suprafeței specificate, rectificarea poate adăuga costuri inutile. Alegerea corectă depinde de geometria caracteristicilor și de cerințele funcționale.
Se poate folosi șlefuirea pe oțel călit și oțel inoxidabil?
Da. Rectificarea este utilizată în mod obișnuit pe oțel călit și oțel inoxidabil, dar alegerea discurilor și controlul termic sunt critice. Oțelul călit poate fi rectificat cu discuri adecvate din oxid de aluminiu sau CBN, în timp ce oțelul inoxidabil necesită atenție la încărcarea discurilor, frecare și generarea de căldură. Rectificarea poate finisa arbori de precizie, suprafețele lagărelor și sculele după călire. Cu toate acestea, condițiile necorespunzătoare de rectificare pot provoca arsuri la suprafață, modificări de duritate sau tensiuni reziduale. Gradul materialului și condițiile de tratament termic ar trebui să ghideze selecția procesului.
Ce cauzează arsurile la șlefuire și cum pot fi prevenite?
Arsurile la șlefuire rezultă din căldura excesivă în zona de contact roată-piesă. Cauzele frecvente includ granule abrazive tocite, forțe de șlefuire excesive, parametri nepotriviți, livrarea slabă a lichidului de răcire și lustruirea roții. Pe oțelul călit, deteriorarea termică poate reduce duritatea suprafeței sau poate crea tensiuni reziduale dăunătoare. Prevenirea implică selectarea unei roți adecvate, menținerea granulelor așchietoare ascuțite, optimizarea condițiilor de șlefuire și direcționarea eficientă a lichidului de răcire. Inspecția vizuală singură poate să nu detecteze fiecare tip de arsură, astfel încât piesele critice pot necesita teste suplimentare de integritate a suprafeței.
Când ar trebui finisată o piesă prelucrată CNC prin rectificare?
O piesă prelucrată CNC trebuie finisată prin rectificare atunci când frezarea sau strunjirea nu pot îndeplini în mod constant toleranța, planeitatea, rotunjimea, finisajul suprafeței sau starea materialului călit necesare. De exemplu, un fus de rulment strunjit poate necesita rectificare cilindrică pentru a îmbunătăți diametrul și rotunjimea, în timp ce o placă de scule frezată poate necesita rectificare superficială pentru o planeitate mai precisă. Rectificarea trebuie planificată înainte de etapa finală de prelucrare, astfel încât să rămână o adaos suficient de finisare. Adăugarea de rectificare crește inutil costul, manipularea și timpul de livrare, fără a îmbunătăți neapărat performanța.
Concluzie
Rectificarea este un proces important de fabricație de precizie pentru producerea unor dimensiuni precise, a unor finisaje de suprafață controlate și a unor suprafețe funcționale fiabile. Eficacitatea sa depinde de selectarea metodei corecte de rectificare, a discului abraziv, a mașinii, a parametrilor de tăiere, a sistemului de răcire și a abordării de inspecție. Rectificarea plană, rectificarea cilindrică, rectificarea internă și alte metode servesc fiecare aplicații diferite. Cea mai bună strategie de fabricație utilizează rectificarea atunci când geometria, materialul, toleranța sau starea suprafeței piesei necesită o precizie dincolo de operațiunile convenționale de tăiere.
La TiRapid , oferim servicii de prelucrare CNC de precizie și fabricație pentru componente personalizate din metal și plastic. Echipa noastră oferă servicii de frezare CNC, strunjire, analiză DFM, selecție materiale, finisare suprafețe și inspecție a calității pentru a ajuta clienții să producă piese precise, stabile și fabricabile pentru aplicații inginerești reale.
















