
Axul principal este unul dintre cele mai importante ansambluri dintr-o mașină CNC. Acesta asigură mișcarea de rotație necesară pentru așchiere, susține fie scula așchietoare, fie piesa de prelucrat și afectează direct viteza de prelucrare, cuplul, precizia, finisajul suprafeței și stabilitatea procesului. Un ax nepotrivit sau uzat poate limita performanța mașinii chiar și atunci când sistemul CNC și sculele așchietoare sunt capabile.
Acest ghid explică modul de funcționare a unui ax principal, componentele sale principale, tipurile comune de acționare, diferențele dintre axurile de frezare și cele de strung, specificațiile cheie de performanță, factorii de selecție, defecțiunile tipice și practicile de întreținere. De asemenea, arată cum performanța axului influențează calitatea și productivitatea prelucrării.
Ce este A Arborele principal In A Mașină CNC?
Un ax principal este ansamblul rotativ care asigură mișcarea principală de așchiere într-o mașină CNC. Într-o mașină de frezat, acesta rotește scula așchietoare, iar într-un strung, rotește piesa de prelucrat. Viteza, cuplul, rigiditatea, bătaia longitudinală și comportamentul termic influențează direct capacitatea de prelucrare.
Ce TAxul principal funcționează în timpul prelucrării CNC
În frezarea CNC, axul principal susține portscula și rotește frezele frontale, burghiele, frezele frontale sau alte scule așchietoare. Axul trebuie să mențină o rotație stabilă în timp ce axele mașinii poziționează freza față de piesa de prelucrat. O stabilitate mai mare a axului permite sculei să așchieze mai uniform sub sarcini variabile.
La strunjire, axul principal prinde piesa de prelucrat printr-o mandrină sau o pensetă și o rotește în timp ce sculele așchietoare staționare sau în mișcare îndepărtează materialul. Prin urmare, axul trebuie să gestioneze masa piesei de prelucrat, forțele de prindere, sarcinile radiale și forțele axiale de așchiere.
În ambele cazuri, axul trebuie să transmită puterea cu precizie, fără vibrații sau devieri excesive. Mișcarea de rotație poate părea simplă, dar ansamblul combină funcții mecanice, electrice, termice și de control.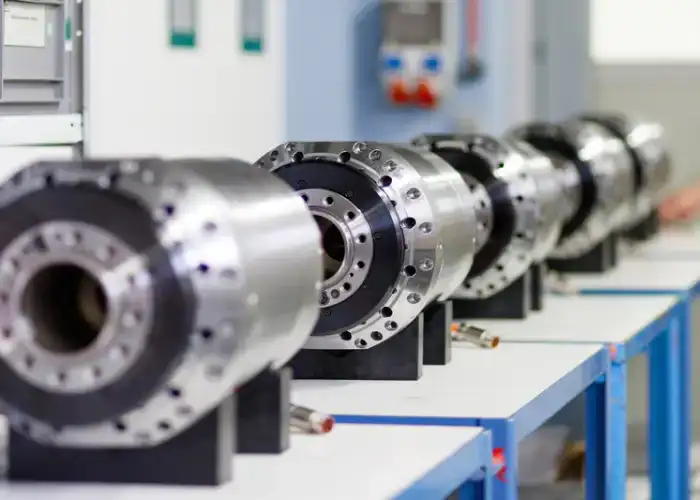
De ce TAxul principal este critic TPerformanța de prelucrare
Capacitatea axului limitează ceea ce o mașină CNC poate tăia eficient. Un ax de mare viteză este util pentru scule mici și prelucrarea aluminiului, în timp ce tăierea grea a oțelului necesită adesea un cuplu mai mare la turații reduse.
Precizia de rotație afectează și piesa finită. Bătaia excesivă a axului face ca muchia așchietoare să se deplaseze în afara centrului, ceea ce poate reduce precizia găurii, crește uzura sculei și lasă urme neuniforme pe suprafață.
Stabilitatea termică este la fel de importantă. Pe măsură ce rulmenții și motorul generează căldură, axul se poate extinde și își poate schimba ușor poziția. Sistemele de răcire și rulmenți bine proiectate ajută la menținerea previzibilă și controlată a acestei schimbări.
Ce sunt TComponentele principale Of A Axul mașinii CNC?
Un arbore principal al unei mașini CNC nu este pur și simplu un arbore rotativ. În mod normal, acesta include un arbore principal, rulmenți, un sistem de acționare, un motor, o interfață pentru scule sau piese de prindere, componente de lubrifiere, răcire și feedback de poziție care funcționează împreună ca un ansamblu de precizie.
Arborele axului Ași Locuințe
Arborele principal este elementul structural rotativ al ansamblului. Acesta transmite cuplul și susține portscula, mandrina sau altă interfață la capătul de lucru.
Carcasa susține rulmenții axului și menține alinierea ansamblului complet. Rigiditatea sa este importantă deoarece deformarea poate afecta geometria rulmenților și poziția sculei.
Atât arborele, cât și carcasa necesită o precizie dimensională ridicată. Suprafețele de sprijin, conicitățile, umerii și suprafețele de poziționare ale rulmenților trebuie să rămână concentrice pentru a minimiza erorile de rotație.
Rulmenți axului Aa doua preîncărcare
Rulmenții axului suportă forțe de așchiere radiale și axiale, permițând în același timp rotația de mare viteză. Rulmenții de precizie cu contact unghiular sunt comuni în centrele de prelucrare, deoarece pot suporta sarcini combinate, menținând în același timp o precizie ridicată de rotație.
Preîncărcarea rulmentului elimină jocul intern și crește rigiditatea axului. O preîncărcare prea mică poate reduce rigiditatea, în timp ce o preîncărcare excesivă crește căldura și poate scurta durata de viață a rulmentului.
Prin urmare, dispunerea rulmenților este o parte importantă a proiectării axului principal. Frezarea de mare viteză și strunjirea pentru sarcini grele pot necesita dimensiuni diferite ale rulmenților, spațiere, preîncărcare și strategii de lubrifiere.
Motorul axului principal ASistem de acționare
Motorul principal al axului furnizează energia necesară pentru rotirea axului. În funcție de designul mașinii, motorul poate acționa axul printr-o curea, angrenaje, un cuplaj direct sau poate fi integrat în axul propriu-zis.
Caracteristicile motorului influențează viteza și cuplul disponibile. Un ax principal destinat sculelor așchietoare mari poate necesita un cuplu puternic la turații reduse, în timp ce un ax principal mic de prelucrare la turații mari poate prioritiza turațiile pe minut.
Motorul și acționarea ar trebui luate în considerare împreună cu aplicația de tăiere, mai degrabă decât evaluate doar în funcție de puterea nominală.
Portscule, con, mandrină, AInterfețe Collet și nd
Interfața axului conectează mișcarea de rotație la scula așchietoare sau la piesa de prelucrat. Mașinile de frezat utilizează în mod obișnuit conuri standardizate pentru portscule, în timp ce strungurile utilizează adesea mandrine sau pense.
Interfața trebuie să ofere o prindere puternică și o concentricitate precisă. Murdăria, uzura sau deteriorarea conicității axului pot crește bătaia sculei chiar și atunci când rulmenții axului rămân sănătoși.
Alegerea interfeței afectează, de asemenea, dimensiunea sculei, viteza maximă, rigiditatea și capacitatea de schimbare automată a sculelor.
Răcire, Lubrifiere, ASisteme de codificare și codificare
Rulmenții și motoarele generează căldură în timpul funcționării, așa că sistemele cu ax utilizează adesea răcire cu aer, ulei, vaselină sau lichid, în funcție de viteză și design.
Lubrifierea reduce frecarea rulmenților și controlează uzura. Prea mult sau prea puțin lubrifiant poate crea probleme, în special la axele de mare viteză.
Encoderele furnizează feedback de viteză, orientare și poziție către controlerul CNC. Acest lucru permite funcții precum filetarea rigidă, orientarea axului, strunjirea sincronizată și schimbarea controlată a sculelor.
Cum se A Lucrări la axul principal?
Axul principal transformă energia motorului în mișcare de rotație controlată, în timp ce rulmenții suportă sarcini de așchiere, iar sistemul CNC reglează viteza și orientarea. Funcționarea fiabilă a axului depinde de o transmisie stabilă a puterii, o susținere precisă a rulmenților și un feedback electronic precis.
Cum este convertită puterea motorului în rotația axului
Într-un sistem acționat prin curea, motorul rotește un scripete conectat la ax printr-o curea. Această configurație izolează o parte din vibrațiile motorului și permite rapoartelor scripetelor să modifice viteza și cuplul.
Axele principale acționate cu roți dințate utilizează roți dințate pentru a schimba relația de rotație dintre motor și ax. Acest lucru poate crește cuplul la turații reduse pentru așchieri grele.
Designul cu acționare directă și motorul încorporat reduce componentele intermediare ale transmisiei. Traseul lor de alimentare mai simplu poate îmbunătăți răspunsul și performanța la viteze mari.
Cum susțin rulmenții radiali Ași sarcini axiale de tăiere
Forțele de așchiere nu acționează într-o singură direcție. Frezarea creează sarcini radiale și axiale care se modifică pe măsură ce freza se rotește, în timp ce strunjirea poate produce sarcini radiale, axiale și de moment semnificative, în funcție de poziția sculei.
Setul de rulmenți menține axul centrat, rezistând în același timp la aceste forțe. Spațierea și preîncărcarea rulmenților contribuie la rigiditatea întregului ax.
Dacă rulmenții se uzează sau pierd din preîncărcare, axul poate dezvolta o bătaie suplimentară, vibrații, căldură și zgomot. Aceste modificări pot deveni rapid vizibile în rezultatele prelucrării.
Cum TSistemul CNC controlează viteza, orientarea, Aa doua poziție
Controlerul CNC comandă o viteză țintă a axului pe baza programului. Sistemul de acționare ajustează apoi puterea motorului pentru a menține această viteză în condiții de sarcini de așchiere variabile.
Pentru operațiuni precum filetarea rigidă, axul trebuie să se coordoneze precis cu mișcarea axei. Controlerul folosește feedback-ul encoderului pentru a sincroniza rotația și avansul.
Orientarea axului este necesară și pentru schimbările automate ale sculelor și pentru unele operațiuni de strunjire. Prin urmare, feedback-ul precis susține atât calitatea așchierii, cât și automatizarea mașinii.
Ce sunt TTipurile principale OAxe CNC?
Axele CNC sunt clasificate în mod obișnuit în funcție de modul în care puterea motorului ajunge la arborele axului. Axele acționate cu curea, cu angrenaj, cu acționare directă și cu motor încorporat oferă fiecare combinații diferite de viteză, cuplu, cost, vibrații, întreținere și comportament termic.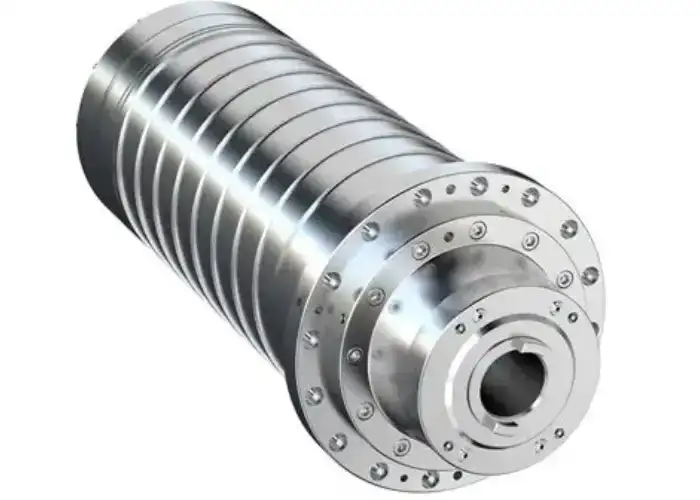
Axuri acționate prin curea
Axele acționate prin curea conectează motorul și axul cu un sistem de curea și scripeți. Sunt comune deoarece designul este relativ simplu și rentabil.
Diferite rapoarte ale scripeților pot oferi o flexibilitate utilă între viteză și cuplu. Cureaua poate, de asemenea, absorbi unele vibrații și poate proteja sistemul de acționare de șocuri bruște.
Dezavantajul este că, în timp, curelele se uzează și pot introduce căldură, vibrații sau limitări de viteză. Prin urmare, tensiunea și starea curelei necesită întreținere regulată.
Axuri acționate cu angrenaje
Sistemele acționate cu angrenaje utilizează angrenaje mecanice pentru a transmite puterea de la motor la ax.
Principalul lor avantaj este cuplul puternic la turație redusă a axului, ceea ce le face utile pentru strunjirea grea, scule mari și îndepărtarea agresivă a materialului.
Cu toate acestea, angrenajele cresc complexitatea, zgomotul, frecarea și întreținerea. La viteze foarte mari, un sistem de angrenaje poate genera, de asemenea, mai multă căldură și vibrații decât un sistem cu angrenaje directe.
Axe cu acționare directă
Un ax cu acționare directă conectează motorul la ax cu componente de transmisie minime.
Acest lucru reduce jocul și poate îmbunătăți accelerația, răspunsul și fluiditatea rotației. Este comun în centrele de prelucrare care necesită un echilibru între viteză și precizie.
Comparativ cu sistemele cu angrenaje, modelele cu acționare directă pot oferi o multiplicare mai mică a cuplului la viteze mici, așa că curbele reale de cuplu trebuie verificate cu atenție.
Axuri motorizate încorporate
Într-un ax motor încorporat, rotorul motorului este integrat direct cu arborele axului.
Acest design permite viteze foarte mari deoarece curelele, angrenajele și cuplajele separate sunt eliminate. De asemenea, permite un ansamblu compact al axului cu accelerație rapidă.
Managementul termic devine deosebit de important deoarece motorul generează căldură în interiorul structurii axului. Răcirea eficientă este necesară pentru a proteja durata de viață a rulmentului și stabilitatea dimensională.
Curea VEchipament VAcționare directă: Care este mai bună?
Nu există un singur sistem de acționare perfect. Transmisiile prin curea oferă costuri practice și versatilitate, transmisiile cu angrenaje oferă un cuplu puternic la turații reduse, iar sistemele directe sau încorporate sunt atractive pentru viteză și răspuns rapid.
Alegerea corectă depinde de sarcina de prelucrare. Așchierea oțelului greu necesită de obicei caracteristici diferite ale axului față de finisarea rapidă a aluminiului.
Inginerii ar trebui să compare cuplul pe intervalul real de turații de funcționare, în loc să aleagă doar în funcție de turația maximă sau puterea motorului.
Ax de frezare CNC VAx principal al strungului
Un ax principal de frezare CNC rotește scula așchietoare, în timp ce un ax principal de strung rotește piesa de prelucrat. Această diferență modifică interfețele necesare, sarcinile lagărelor, intervalul de viteză, caracteristicile cuplului și designul elementelor de prindere a piesei.
Cum A Rotația arborelui principal al frezei CNC TInstrumentul de tăiere
Un ax de frezare CNC susține un portsculă în interiorul unui con de precizie și rotește scula așchietoare la viteza programată.
Axul principal trebuie să suporte o gamă largă de scule, de la burghie mici la freze frontale mari. Centrele automate de prelucrare necesită, de asemenea, o prindere și o eliberare precisă a sculelor pentru schimbarea acestora.
Precizia ridicată a rotației este deosebit de importantă atunci când se utilizează scule cu diametru mic, deoarece chiar și o bătaie mică poate crea sarcini așchietoare neuniforme între canelurile sculei.
Cum Taxul principal In A Strungul se rotește Tpiesa de lucru
Axul principal al unui strung susține piesa de prelucrat printr-o mandrină, o pensetă, o placă frontală sau alt sistem de prindere a piesei.
Axul principal trebuie să gestioneze masa și inerția piesei de prelucrat în rotație, rezistând în același timp forțelor de așchiere. Componentele mari pot crea sarcini de rotație mult mai mari decât sculele de frezare tipice.
Un ax principal de strung poate necesita, de asemenea, o indexare precisă sau o poziționare pe axa C atunci când mașina include scule motorizate.
Conuri pentru portscule Vs Chucks Ași clești
Interfețele axului de frezare sunt optimizate pentru localizarea și fixarea precisă a sculelor așchietoare. Designurile obișnuite se concentrează pe rigiditate, viteza de schimbare a sculei și concentricitate.
Mandrinele de strung sunt proiectate pentru a prinde suprafețele exterioare sau interne ale pieselor de prelucrat. Pințele asigură o concentricitate mai mare pentru piesele rotunde adecvate și piesele mai mici.
Fiecare interfață afectează rigiditatea, bătaia longitudinală, turația maximă pe minut și flexibilitatea configurării, deci ar trebui să se potrivească atât cu mașina, cât și cu aplicația.
Viteză, Cuplu, ADiferențe de sarcină
Arborele principale de frezare CNC necesită adesea turații mai mari, deoarece frezele pot fi relativ mici.
Arborele principale de strung pot funcționa la viteze mai mici, dar necesită un cuplu puternic, în special la prelucrarea diametrelor mari sau la efectuarea de așchii grele.
Acestea sunt tendințe generale, nu reguli fixe. Strunjirea elvețiană pentru piese mici poate utiliza viteze foarte mari ale axului, în timp ce frezele mari pot necesita un cuplu substanțial.
Ce specificații ale axului principal contează cel mai mult?
Cele mai importante specificații ale axului nu sunt doar viteza maximă și puterea motorului. Inginerii ar trebui să evalueze și cuplul pe intervalul de funcționare, bătaia longitudinală, capacitatea portantă, rigiditatea, stabilitatea termică, dimensiunea interfeței și cerințele ciclului de funcționare.
Viteza axului AIntervalul RPM
Turația maximă pe minut indică viteza cu care se poate roti axul, dar intervalul util depinde de diametrul sculei, materialul piesei de prelucrat și operațiunea de prelucrare.
Sculele mici necesită de obicei o turație mai mare pentru a atinge viteza corectă de tăiere. Sculele mai mari au nevoie de o turație mai mică și adesea necesită un cuplu mai mare.
O gamă largă de viteze utilizabile oferă mașinii mai multă flexibilitate în operațiunile de degroșare, găurire și finisare.
Cuplu, Putere, And TCurba cuplu-viteză
Puterea și cuplul sunt corelate, dar nu ar trebui tratate ca aceeași specificație.
Așchierea grea la viteză mică necesită cuplu. Prelucrarea la viteză mare poate depinde mai mult de menținerea unei puteri adecvate la turații ridicate.
Curba cuplu-viteză arată cum se comportă efectiv axul pe întreg intervalul său de funcționare. Acest lucru este mai util decât o singură valoare maximă a cuplului sau a puterii.
Epuizat Ași precizie de rotație
Bătaia basculantă descrie cât de mult deviază axul sau scula rotativă de la axa sa ideală.
Bătaia excesivă poate mări găurile, poate reduce consistența suprafeței și poate încărca neuniform muchiile individuale ale frezei.
Pentru scule mici și finisarea de precizie, bătaia redusă a axului este deosebit de importantă, deoarece eroarea devine mare în raport cu diametrul sculei.
Capacitate portantă ARigiditatea axului principal
Dimensiunea, tipul, dispunerea și spațierea rulmentului influențează rigiditatea axului.
O rigiditate mai mare ajută la rezistența la deformarea forței de așchiere și poate reduce vibrațiile în timpul prelucrărilor grele.
Totuși, un ax proiectat doar pentru rigiditate maximă poate să nu fie potrivit pentru viteze foarte mari. Proiectarea implică echilibrarea rigidității, vitezei, căldurii și duratei de viață a rulmentului.
Stabilitate termică Ași performanță de răcire
Căldura modifică dimensiunile axului și preîncărcarea rulmentului.
Dacă temperatura axului crește imprevizibil, poziția sculei se poate deplasa, iar dimensiunile de prelucrare pot varia în timpul ciclurilor lungi de producție.
Un sistem de răcire stabil ajută la menținerea unei geometrii repetabile a axului. Prin urmare, comportamentul termic este deosebit de important pentru producția de precizie.
Interfața instrumentului ADimensiunea maximă a sculei
Dimensiunea interfeței axului afectează diametrul maxim practic al sculei, rigiditatea și capacitatea de cuplu.
O conicitate compactă este potrivită pentru lucrări de mare viteză cu scule mai mici, în timp ce interfețele mai mari suportă freze mai grele și sarcini de așchiere mai mari.
Interfața ar trebui să se potrivească cu scopul de a fi utilizată de mașină, nu doar să fie cât mai mare posibil.
Cum afectează performanța axului principal prelucrarea CNC?
Performanța axului principal influențează precizia dimensională, finisajul suprafeței, durata de viață a sculei, rata de îndepărtare a materialului și consecvența prelucrării. Problemele la axul principal apar adesea mai întâi ca modificări ale piesei finite, mai degrabă decât ca o defecțiune evidentă a mașinii.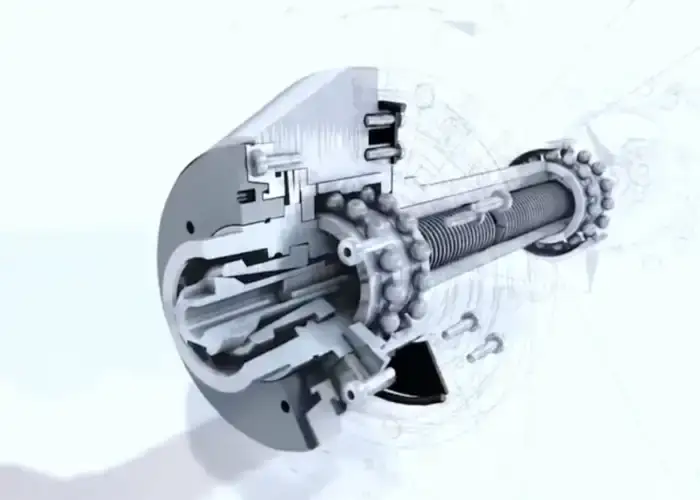
Precizie dimensională Ași repetabilitate
Bătaia excesivă, dilatarea termică și mișcarea rulmentului pot deplasa scula așchietoare sau piesa de prelucrat în rotație.
Când aceste efecte variază în timpul producției, dimensiunile pot suferi deviații chiar dacă programul CNC nu se modifică.
Comportamentul stabil al axului ajută la menținerea aceleiași relații de așchiere de la prima componentă până la piesele ulterioare.
Finisaj suprafață, vibrații, And Chatter
Vibrațiile produc urme repetate pe suprafață și pot reduce precizia dimensională.
Rigiditatea axului, starea rulmentului, calitatea portsculei, consola sculei, parametrii de așchiere și structura mașinii influențează vibrațiile.
Un ax sănătos nu poate elimina toate sursele de vibrații, dar o stare proastă a axului poate face mult mai dificilă tăierea stabilă.
Durata de viață a sculei Ași stabilitate la tăiere
Bătaia excesivă poate face ca o canelură de tăiere să îndepărteze mai mult material decât celelalte. Acest lucru creează o uzură neuniformă și poate scurta durata de viață a sculei.
Vibrațiile rulmenților și rigiditatea scăzută pot crea, de asemenea, sarcini de tăiere fluctuante.
Un ax stabil distribuie forțele de așchiere mai uniform, permițând sculelor să funcționeze mai aproape de condițiile de așchiere prevăzute.
Rata de îndepărtare a materialului Aal doilea timp de ciclu
O putere și un cuplu mai mari permit o îndepărtare mai agresivă a materialului atunci când mașina, scula și sistemul de prindere le pot suporta.
Axele de mare viteză pot reduce timpul de ciclu atunci când se utilizează scule mici și strategii de avans mare.
Totuși, randamentul maxim al axului nu ar trebui utilizat orbește. Productivitatea vine din echilibrarea vitezei, cuplului, duratei de viață a sculei și calității piesei.
Cum să alegi axul principal potrivit pentru prelucrarea CNC
Selectarea unui ax principal necesită adaptarea comportamentului axului la procesul real de așchiere. Materialul, diametrul sculei, tipul de operare, precizia, ciclul de funcționare, răcirea și volumul de producție sunt mai importante decât alegerea celei mai mari turații disponibile.
Potriviți viteza axului cu materialul ADiametrul sculei și al uneltei
Cerințele privind viteza de tăiere variază în funcție de material și sculă.
Frezele mici necesită, în general, o turație mai mare a axului, în timp ce sculele mari ating aceeași viteză de suprafață la o turație mai mică.
Aluminiul și materialele neferoase beneficiază adesea de viteze mai mari ale axului, în timp ce multe aplicații din oțel pun mai mult accent pe cuplu și rigiditate.
Potriviți cuplul la sarcina de tăiere AOperațiune de prelucrare
Burghiele mari, frezele frontale, frezele grele de degroșare și operațiunile de strunjire pot necesita un cuplu substanțial.
Dacă axul produce putere adecvată doar la viteză mare, este posibil să aibă dificultăți în timpul așchierii puternice la viteză mică.
Prin urmare, operația de așchiere așteptată ar trebui comparată cu curba cuplului axului, mai degrabă decât doar cu puterea nominală de pe plăcuța de identificare a motorului.
Selectați interfața corectă a axului ASistem de susținere a sculelor
Conul axului, mandrina sau penseta trebuie să suporte dimensiunea și tipul sculei sau al piesei de prelucrat necesare.
Sculele mari necesită suficientă rigiditate la interfață pentru a rezista la îndoire și cuplu.
Pentru prelucrarea de mare viteză, calitatea echilibrării și concentricitatea devin din ce în ce mai importante, deoarece erorile mici creează efecte centrifuge și de așchiere mai mari.
Luați în considerare precizia, bătaia de râpă, ACerințe privind rulmenții
Piesele de înaltă precizie și uneltele mici necesită un control mai strict al bătăii axate.
Tăierile grele necesită un suport puternic al rulmentului și o bună rigiditate a axului.
Axul potrivit ar trebui să satisfacă ambele cerințe fără a supraespecifica performanța, ceea ce adaugă costuri, dar oferă beneficii reduse în producție.
Evaluarea ciclului de funcționare, a răcirii, AVolumul de producție
Un ax folosit ocazional pentru prototipuri se confruntă cu cerințe termice diferite față de unul care funcționează continuu în producție.
Prelucrarea cu cicluri de lucru înalte necesită o răcire și o lubrifiere fiabile pentru a menține temperatura rulmenților și a motorului.
Aplicațiile de producție ar trebui să ia în considerare și accesul pentru întreținere, costul de înlocuire și durata de viață estimată a axului.
Viteză de echilibrare, cuplu, precizie, Ași cost
Niciun ax nu maximizează fiecare caracteristică fără compromisuri.
Proiectele de mare viteză pot sacrifica o parte din cuplul la viteză mică, în timp ce sistemele de angrenaje pentru sarcini mari pot să nu ofere fluiditatea sau turația necesare pentru finisarea la viteză mare.
Cel mai eficient ax este cel potrivit pentru lucrul dominant al mașinii, mai degrabă decât cel mai puternic sau mai rapid model disponibil.
Care sunt problemele comune ale axului principal?
Majoritatea problemelor axului se dezvoltă treptat din cauza uzurii rulmenților, contaminării, căldurii, sarcinilor de coliziune, problemelor de lubrifiere sau deteriorării interfeței sculei. Simptomele timpurii includ adesea zgomot, vibrații, creșterea temperaturii, finisajul slab al suprafeței sau bătaia excesivă a roții.
Exces de bătaie Ași pierderea preciziei
Bătaia axială poate crește din cauza rulmenților uzați, a conurilor deteriorate, a contaminării sau a unei componente îndoite a axului.
Primele semne pot include uzura inconsistentă a sculelor, găuri supradimensionate sau dimensiuni de finisare instabile.
Interfața axului și portscula trebuie verificate înainte de a presupune că este necesară înlocuirea întregului ax.
Zgomot, uzură a rulmentului, Ași supraîncălzire
Uzura rulmenților poate produce zgomote neobișnuite, vibrații sau creșterea temperaturii de funcționare.
Preîncărcarea excesivă, lubrifierea deficitară, contaminarea sau încărcările de coliziune pot accelera defectarea.
Continuarea funcționării unui rulment grav deteriorat poate deteriora arborele și carcasa axului, crescând costul reparațiilor.
Vibrația axului And Chatter
Vibrațiile axului pot proveni de la rulmenți, dezechilibru, probleme ale motorului, curele de transmisie, portscule sau condiții de așchiere.
Prin urmare, diagnosticarea ar trebui să separe vibrațiile mașinii de vibrațiile induse de proces.
Monitorizarea vibrațiilor poate ajuta la identificarea modificărilor înainte ca acestea să devină suficient de severe pentru a deteriora piesele sau uneltele.
Prinderea sculei Ași deteriorarea conicității
Conurile axului murdare sau deteriorate reduc contactul dintre ax și portsculă.
Acest lucru poate crește bătaia mecanică, reduce rigiditatea și cauza urme de frecare.
Problemele legate de forța de prindere pot permite, de asemenea, mișcarea portsculei în timpul așchierii, creând riscuri atât pentru calitate, cât și pentru siguranță.
Motorul axului principal AProbleme cu unitatea nd
Defecțiunile motorului pot reduce puterea, pot cauza o viteză instabilă sau pot genera căldură anormală.
Sistemele acționate prin curea pot suferi de curele uzate sau tensiune incorectă, în timp ce sistemele cu angrenaje pot dezvolta probleme de uzură a angrenajelor sau de lubrifiere.
Alarmele de acționare electrică ar trebui investigate împreună cu simptomele mecanice, mai degrabă decât tratate separat.
Defecțiuni de răcire și lubrifiere
Circuitele de răcire blocate sau pompele defecte pot cauza creșterea temperaturii axului.
Defectarea lubrifierii poate deteriora rapid rulmenții.
Monitorizarea debitului lichidului de răcire, a lubrifiantului furnizat și a temperaturii ajută la detectarea acestor defecțiuni înainte de a se produce o defecțiune completă a axului.
Cum To Întreține A Axul mașinii CNC
Întreținerea axului principal se concentrează pe curățenie, temperatură, lubrifiere, interfețele sculelor, vibrații și evitarea sarcinilor de impact inutile. Monitorizarea constantă poate dezvălui schimbări graduale înainte ca acestea să se transforme în defecțiuni costisitoare.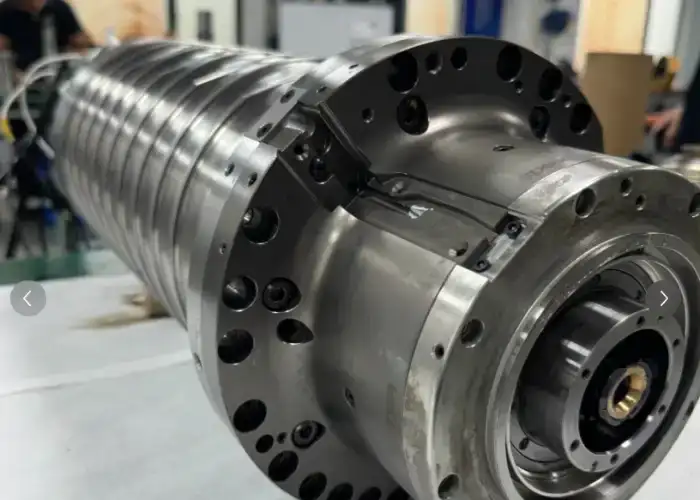
Monitorizați temperatura, zgomotul, Avibrații
Operatorii ar trebui să se familiarizeze cu sunetul și temperatura normale ale axului.
O creștere treptată a vibrațiilor, zgomotului sau căldurii poate indica apariția unor probleme la rulmenți sau la transmisie.
Urmărirea tendințelor este mai utilă decât așteptarea unui prag de alarmă fix după ce s-au produs deja daune grave.
Mențineți conicitatea axului AInterfețele instrumentului și curățarea
Așchiile, reziduurile de ulei și murdăria dintre conul axului și portsculă pot reduce precizia contactului.
Conul trebuie curățat regulat folosind metode care nu zgârie suprafața de precizie.
De asemenea, portsculele trebuie inspectate, deoarece un portscule deteriorat poate face ca un ax sănătos să pară inexact.
Menține lubrifierea Ași sisteme de răcire
Lubrifierea rulmenților și răcirea axului trebuie să respecte programul de întreținere al producătorului mașinii.
Filtrele, nivelurile de ulei, alimentarea cu vaselină, debitul lichidului de răcire și pompele trebuie verificate la intervale corespunzătoare.
Lubrifierea stabilă și controlul temperaturii ajută la prelungirea duratei de viață a rulmenților și la menținerea preciziei de prelucrare.
Protejați rulmenții de încărcările de impact Ași contaminare
Accidentele mașinilor pot transfera forțe mari prin sculă direct în rulmenții axului.
Chiar dacă axul continuă să funcționeze, pot persista deteriorări ale rulmentului sau modificări ale presarcinii.
După o coliziune semnificativă, bătaia longitudinală, zgomotul, temperatura și vibrațiile trebuie verificate înainte de a readuce axul la producția solicitantă.
Atunci când To Reparare, Reconstrucție, OÎnlocuire Taxul principal
Problemele minore legate de curele, senzori, răcire sau sisteme de prindere pot să nu necesite o reconstrucție completă a axului.
Defectarea rulmentului, bătaia excesivă a roții, deteriorarea conicității sau problemele interne ale motorului pot justifica recondiționarea atunci când designul axului și valoarea mașinii o permit.
Înlocuirea devine mai practică atunci când costurile reparației, timpul de nefuncționare sau defecțiunile repetate depășesc valoarea restaurării unității existente.
Întrebări frecvente
Face A O viteză mai mare a axului principal îmbunătățește întotdeauna prelucrarea CNC?
Nu. Turația mai mare este utilă atunci când diametrul sculei și materialul o necesită, dar așchierea intensă poate depinde mai mult de cuplu și rigiditate. Turația corectă a axului trebuie să corespundă condițiilor de așchiere.
Ce este TDiferența dintre puterea axului Ași cuplul axului?
Puterea reprezintă viteza de efectuare a lucrului mecanic, în timp ce cuplul reprezintă forța de rotație. Prelucrarea la viteză mare se poate baza în mare măsură pe putere, în timp ce prelucrarea la viteză mică necesită de obicei un cuplu puternic.
Poate fi cauzată bătaia arborelui principal? By TÎn schimb, suportul de scule Of Tel Fusul?
Da. Murdăria, uzura, echilibrul deficitar sau deteriorarea portsculei pot crea o bătaie evidentă a discrepanței. Conul axului, portsculele, scula așchietoare și configurația de măsurare trebuie verificate înainte de diagnosticarea defecțiunii axului.
Cât durează A Ax principal CNC ultimul?
Nu există o durată de viață fixă. Calitatea rulmenților, viteza, ciclul de funcționare, lubrifierea, răcirea, contaminarea, impacturile și sarcinile de tăiere afectează durata de viață a axului. Monitorizarea stării este mai utilă decât înlocuirea unui ax conform unei limite universale de ore.
Concluzie
Arborele principal determină cât de eficient o mașină CNC transformă puterea motorului în mișcare de așchiere controlată. Viteza, cuplul, bătaia longitudinală, rigiditatea rulmentului, stabilitatea termică, tipul de acționare și interfața sculei influențează performanța de prelucrare. Cel mai bun arbore principal nu este neapărat cel mai rapid sau cel mai puternic, ci acela ale cărui caracteristici corespund materialului, sculelor, sarcinii de așchiere, cerințelor de precizie și ciclului de producție al aplicației.
La TiRapid , oferim servicii de prelucrare CNC de precizie și servicii de fabricație pentru prototipuri și piese de producție. Echipa noastră de prelucrare combină echipamente adecvate, scule stabile, parametri de tăiere controlați și inspecție dimensională pentru a susține componente precise și repetabile din aluminiu, oțel inoxidabil, titan, materiale plastice inginerești și alte materiale.
















