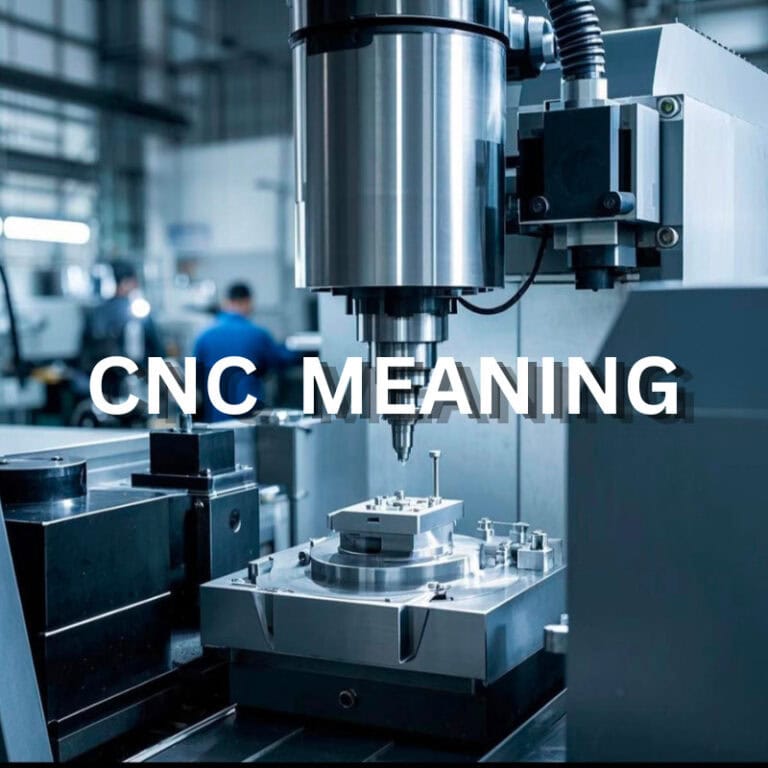
Stal nierdzewna jest szeroko stosowana w obróbce precyzyjnej, od urządzeń medycznych i sprzętu do przetwarzania żywności, po komponenty lotnicze i przemysłowe elementy konstrukcyjne. Ceni się wysoką odpornością na korozję, wysoką wytrzymałością i długą żywotnością. Jednak w przypadku obróbki precyzyjnej, jej trudność w obróbce staje się znacznie większa niż w przypadku materiałów takich jak stopy aluminium. W przypadku obróbki wymagającej wysokiej precyzji, ścisłych tolerancji i złożonej geometrii, właściwości materiałowe stali nierdzewnej często potęgują szereg wyzwań produkcyjnych.
Naturalne trudności w obróbce spowodowane właściwościami materiału
Podstawowymi powodami trudności w obróbce stali nierdzewnej są jej właściwości fizyczne i chemiczne.
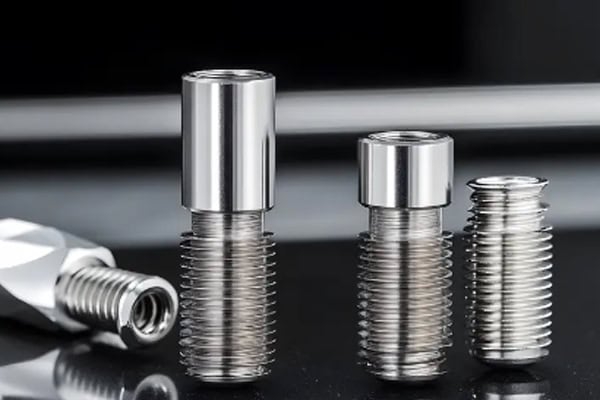
Ciężkie zachowanie wzmacniające pracę
Stal nierdzewna jest bardzo podatna na umocnienie podczas cięcia.
- Warstwa powierzchniowa twardnieje natychmiast po przecięciu
- Zwiększona twardość zwiększa odporność na cięcie i wpływa na stabilność wymiarową
- Zużycie narzędzi znacznie przyspiesza w trakcie obróbki
- Utwardzone warstwy negatywnie wpływają na jakość wykończenia
W miarę trwania procesu obróbka stali nierdzewnej staje się coraz trudniejsza.
Słaba przewodność cieplna prowadząca do koncentracji ciepła
Stal nierdzewna nie odprowadza skutecznie ciepła podczas cięcia.
- Strefy cięcia doświadczają szybkiego wzrostu temperatury
- Deformacja termiczna może mieć wpływ na dokładność wymiarową
- Długie cykle obróbki przyspieszają zużycie narzędzi
Zarządzanie ciepłem jest kluczowym czynnikiem wpływającym na precyzję i stabilność.
Zużycie narzędzi i wyzwania związane z wydajnością
Stal nierdzewna powoduje znacznie większe zużycie narzędzi w porównaniu do powszechnie stosowanych materiałów.
Szybkie zużycie narzędzi
Żywotność narzędzia ma bezpośredni wpływ na koszty i dokładność obróbki.
- Materiał o wysokiej wytrzymałości powoduje silne uderzenia w krawędzie tnące
- Narzędzia węglikowe są nadal podatne na odpryskiwanie lub pękanie
- Zużycie narzędzi prowadzi do stopniowych odchyleń wymiarowych
- Tępe narzędzia znacznie obniżają jakość wykończenia powierzchni
- Częsta wymiana narzędzi zwiększa koszty produkcji
Zarządzanie narzędziami staje się kluczowym wyzwaniem w obróbce stali nierdzewnej.
Wąskie okno parametrów cięcia
Stal nierdzewna jest bardzo wrażliwa na parametry obróbki.
- Nadmierna prędkość posuwu może spowodować rozdarcie powierzchni
- Wysoka prędkość wrzeciona może powodować przegrzanie
- Niska głębokość cięcia może powodować tarcie zamiast cięcia
- Niewielkie odchylenia parametrów mogą destabilizować proces
Proces ten charakteryzuje się znacznie niższą tolerancją w porównaniu do obróbki aluminium.
Wysoki poziom trudności w kontroli jakości powierzchni
Kontrola jakości powierzchni jest często trudniejsza niż kontrola dokładności wymiarowej.
Zadziory i ślady po narzędziach są powszechne
Trudno jest uzyskać gładkie wykończenie stali nierdzewnej.
- Wysoka ciągliwość powoduje rozmazywanie się materiału podczas cięcia
- Tępe narzędzia powodują widoczne zadziory
- Często występują falistość powierzchni i ślady narzędzi
- Po wykończeniu mogą pozostać drobne rysy
- Gratowanie zwiększa całkowity koszt produkcji
Zarówno jakość powierzchni, jak i funkcjonalność ulegają pogorszeniu.
Stabilność wymiarowa narażona na przetwórstwo
Dokładność wymiarowa jest w trakcie obróbki łatwa do zmiany.
- Deformacja termiczna wpływa na dokładność pozycjonowania otworów
- Obróbka wieloetapowa powoduje kumulację błędów
- Uwolnienie naprężeń po zaciskaniu prowadzi do odkształcenia odbicia
Wyzwania związane z kontrolą osprzętu i odkształceń
Mimo swojej wytrzymałości, stal nierdzewna nadal stwarza problemy z odkształcaniem się podczas precyzyjnej obróbki.
Stres wewnętrzny i trudne uwalnianie stresu
Naprężenia wewnętrzne materiału mają duży wpływ na wyniki obróbki.
- Odprężenie po obróbce zgrubnej powoduje deformację
- Części o cienkich ściankach są podatne na odkształcenia
- Wiele konfiguracji zwiększa liczbę skumulowanych błędów
- Nierównomierne cięcie może powodować odkształcenia strukturalne
Wyższe wymagania dotyczące projektowania osprzętu
Osprzęt ma decydujący wpływ na ostateczną dokładność wyników.
- Nadmierna siła zacisku powoduje lokalne odkształcenia
- Niewystarczające wsparcie prowadzi do błędów wibracyjnych
- Złożone konstrukcje wymagają niestandardowych rozwiązań montażowych
Wyzwania związane ze spójnością partii
Obróbka stali nierdzewnej często charakteryzuje się większymi wahaniami w przypadku produkcji masowej.
Trudności w utrzymaniu stabilności
Spójność jest kwestią kluczową w produkcji.
- Różnice w partiach materiałów wpływają na zachowanie się obróbki
- Zużycie narzędzi stopniowo zmienia dokładność wymiarową
- Niewielkie zmiany parametrów wpływają na ogólne wyniki
- Różnice między operatorami zwiększają odchylenia w obróbce
Wyższe koszty kontroli i korekty
Kontrola jakości staje się coraz bardziej wymagająca.
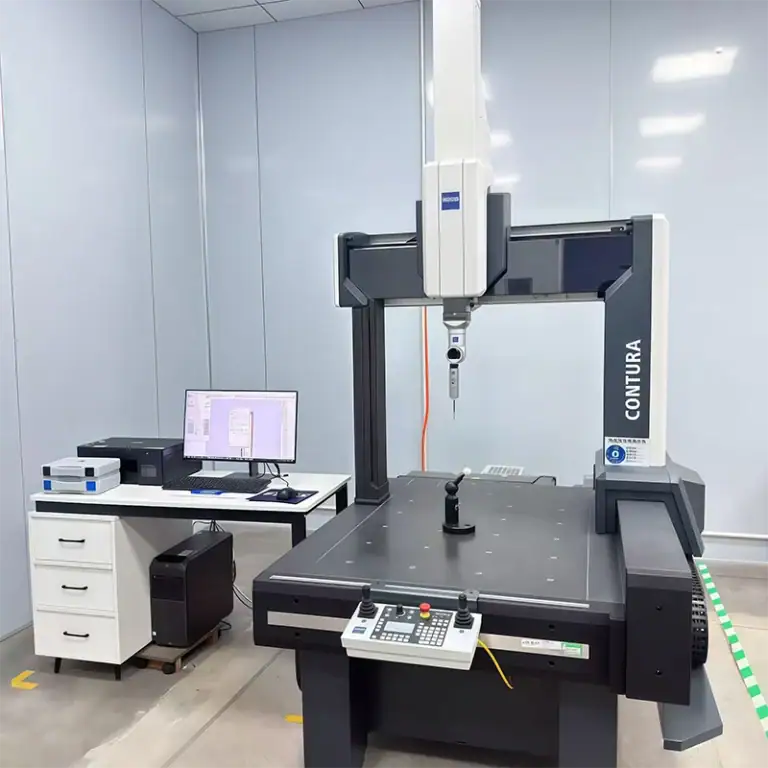
- Zwiększone wykorzystanie współrzędnościowych maszyn pomiarowych
- Wyższy koszt przeróbek wadliwych części
- Bardziej rygorystyczne wymagania dotyczące monitorowania procesów
Wyzwania związane z precyzyjną obróbką stali nierdzewnej nie wynikają z jednego czynnika, lecz z połączenia efektów utwardzania zgniotowego, koncentracji ciepła, zużycia narzędzi i kontroli odkształceń. Osiągnięcie stabilnych, precyzyjnych rezultatów wymaga systematycznej optymalizacji, od analizy materiałów i projektowania procesów, po zarządzanie osprzętem i narzędziami. W zaawansowanej produkcji platformy takie jak Tirapid, specjalizujące się w obróbce skomplikowanych części i wysokoprecyzyjnej obróbce, zapewniają niezawodne wsparcie precyzyjnej produkcji dzięki dojrzałym systemom procesowym i ścisłej kontroli jakości.