
Obrobiona maszynowo obudowa może mieć płaską powierzchnię montażową, głęboką kieszeń, gniazdo łożyska i otwory gwintowane. Wał może wymagać obróbki wykończeniowej średnic, rowków i otworu osiowego. Każdy element stawia inne wymagania krawędzi skrawającej, dlatego wyprodukowanie kompletnej części zazwyczaj wymaga użycia kilku narzędzi pracujących w zaplanowanej sekwencji.
Zrozumienie narzędzi do obróbki CNC pomaga inżynierom ocenić wykonalność i umożliwia kupującym zadawanie użytecznych pytań dotyczących proponowanego procesu. Ten przewodnik wyjaśnia główne rodziny narzędzi, sposób ich doboru do wymagań dotyczących części oraz sposób, w jaki uchwyty narzędzi i obrabiarek wspomagają ich wydajność.
Czym są narzędzia do obróbki CNC?
Narzędzia do obróbki CNC to narzędzia służące do kształtowania i wykańczania przedmiotów obrabianych na maszynach sterowanych komputerowo. Główne narzędzia skrawające obejmują frezy, noże tokarskie, wiertła, wytaczadła, rozwiertaki i narzędzia do gwintowania. Ich geometria i zastosowanie decydują o tym, jakie cechy mogą one uzyskać.
Maszyna CNC zapewnia kontrolowany ruch, moc i pozycjonowanie. Narzędzie skrawające styka się z materiałem. Podczas frezowania frez zazwyczaj obraca się po zaprogramowanej ścieżce. W toczeniu konwencjonalnym przedmiot obrabiany obraca się względem narzędzia, które porusza się po jego powierzchni.
Termin „narzędzia skrawające CNC” odnosi się konkretnie do narzędzi, które usuwają materiał podczas skrawania. Szersze omówienie narzędzi CNC obejmuje również uchwyty narzędziowe, oprzyrządowanie i sprzęt do ustawiania. Tuleja zaciskowa utrzymuje frez, oprzyrządowanie ustala położenie przedmiotu obrabianego, a sonda wspomaga pomiar. Te urządzenia wspomagające pełnią różne funkcje niż sama krawędź skrawająca.
Jakie są główne typy narzędzi do obróbki CNC?
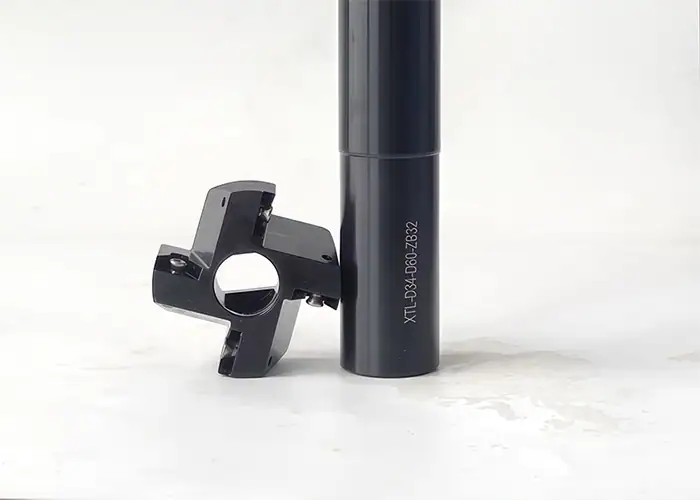
Główne rodziny narzędzi są podzielone na frezowanie, toczenie, wiercenie otworów, gwintowanie, rowkowanie i wykańczanie krawędzi. Wybierz rodzinę zgodnie z wymaganą funkcją, a następnie oceń konkretne narzędzie pod kątem dostępu, materiału i wymagań dotyczących rysunku.
| Działanie | Wspólne narzędzia | Typowe cechy | Sprawdź główny wybór |
| Frezowanie | Frezy trzpieniowe, frezy czołowe | Twarze, kieszenie, ściany, profile | Dostęp do noża i uchwytu |
| Obrócenie | Wkładki i uchwyty tokarskie | Średnice zewnętrzne, ramiona, powierzchnie czołowe | Geometria krawędzi i podparcie przedmiotu obrabianego |
| Wiercenie | Wiertła kręte, specjalistyczne wiertła do głębokich otworów | Otwory początkowe | Głębokość i usuwanie wiórów |
| Nudny | Wytaczadła, głowice wytaczające regulowane | Powiększone lub wykończone otwory | Sztywność i dostępny zapas |
| Rozwiercanie | Rozwiertaki | Rozmiar i powierzchnia gotowego otworu | Jakość poprzedniego dołka |
| Threading | Gwintowniki, frezy do gwintów, wkładki gwintowe | Gwinty wewnętrzne i zewnętrzne | Specyfikacja gwintu i użyteczna głębokość |
| Rowkowanie i rozdzielanie | Wkładki rowkujące, ostrza rozdzielające | Wgłębienia, rowki na pierścienie ustalające, wycięcia rozdzielające | Szerokość, zasięg i kontrola wiórów |
| Wykończenie krawędzi | Frezy do fazowania, pogłębiacze stożkowe, narzędzia do gratowania | Fazowanie, osadzanie śrub, usuwanie zadziorów | Określona geometria krawędzi i dostęp |
Frezy
Frezy służą do obróbki powierzchni płaskich, kieszeni, rowków, ścianek i elementów konturowych. Frezy palcowe wykorzystują swoje końcówki skrawające i krawędzie obwodowe do szeregu operacji. Frezy czołowe zazwyczaj wytwarzają szerokie, płaskie powierzchnie, często z użyciem wymiennych płytek.
W przypadku obudowy, frez trzpieniowy może otworzyć wewnętrzną kieszeń, podczas gdy frez czołowy przygotowuje powierzchnię montażową. Średnica frezu wpływa na dostęp do narożników, a cały zespół narzędzi musi być wolny od otaczających ścianek i zacisków. Ograniczenia te mogą mieć wpływ na układ części przed rozpoczęciem obróbki.
Aby zapoznać się z bliższym porównaniem profili kulistych, promieni naroży, rowków i innych, zapoznaj się z naszym przewodnikiem po typach frezów.
Narzędzia tokarskie i do planowania
Narzędzia tokarskie służą do obróbki części obrotowych, takich jak wały, tuleje i tuleje. Toczenie zewnętrzne umożliwia uzyskanie średnic zewnętrznych i stopniowanych profili. Toczenie czołowe tworzy powierzchnie czołowe, natomiast odpowiednie narzędzia profilowe podążają za kołnierzami, stożkami i konturami.
Wiele zespołów tokarskich łączy w sobie wymienną płytkę z uchwytem. Uchwyt pozycjonuje i podtrzymuje płytkę, a geometria płytki, materiał skrawający i promień naroża wpływają na sposób skrawania i formowania wiórów przez krawędź. Oba elementy muszą być dostosowane do dostępnego kierunku natarcia i otaczających warunków.
Obróbka zgrubna i wykańczająca stawiają różne wymagania krawędzi skrawającej. Geometria przeznaczona do cięższych skrawań może nie zapewniać skutecznej kontroli wiórów podczas lekkiego przejścia wykańczającego. Planowanie powinno być dopasowane do rzeczywistego posuwu i głębokości skrawania, z uwzględnieniem sztywności przedmiotu obrabianego. Smukły wał może wymagać dodatkowego podparcia i innej strategii skrawania niż krótka, sztywna tuleja.
Narzędzia do wiercenia
Wiertła wiercą otwory poprzez zagłębianie się w obrabiany przedmiot. Do popularnych opcji należą wiertła monolityczne oraz modele z wymiennymi końcówkami lub wkładkami. Wiertła kręte są powszechnie stosowane, natomiast specjalistyczne narzędzia do głębokich otworów sprawdzają się w zastosowaniach, w których zasięg, prowadzenie i dostarczanie chłodziwa wymagają specjalistycznego podejścia.
Głębokość otworu, powierzchnia wejścia, warunki wyjścia i odprowadzanie wiórów to kluczowe czynniki wyboru. Skośne wejście może nierównomiernie obciążać krawędzie skrawające. Wióry uwięzione w głębokim otworze mogą uszkodzić narzędzie lub powierzchnię otworu. Geometria narzędzia, dopływ chłodziwa i cykl wiercenia muszą zatem ze sobą współgrać.
Operacja nawiercania może pomóc w ustaleniu odpowiedniego otworu wejściowego dla niektórych projektów wierteł, ale jej geometria musi być zgodna z wiertłem. Nie powinna być ona automatycznie dodawana do każdej metody wiercenia. Podobnie, samo wiercenie może spełnić wymóg dotyczący otworu przelotowego. Dodatkowe wykończenie jest uzasadnione, gdy wymaga tego rysunek lub zademonstrowana zdolność procesu.
nudne narzędzia
Narzędzia do wytaczania powiększają lub wykańczają istniejący otwór. Tokarka zazwyczaj wykorzystuje wytaczadło wewnątrz obracającego się elementu, podczas gdy centrum obróbcze może wykorzystywać obrotową głowicę wytaczarską. Regulowane systemy wytaczania precyzyjnego umożliwiają ustawienie średnicy skrawania dla wymaganego otworu.
Rozwiercanie jest przydatne w przypadku gniazd łożysk, tulei i innych elementów wewnętrznych, których średnica i relacja do otaczającej geometrii mają znaczenie. Przy odpowiednim naddatku materiału i stabilnym ustawieniu, operacja może poprawić geometrię otworu i ustalić jego oś względem układu obróbki.
Dostęp i sztywność to istotne ograniczenia. Mały otwór ogranicza średnicę pręta, a głęboki otwór zwiększa wymagany wysięg. Powstały zespół musi nadal zapewniać luz wiórowy i być odporny na ugięcie. Należy ocenić pręt i uchwyt, uwzględniając siły skrawania, naddatek i podparcie przedmiotu obrabianego.
Narzędzia do rozwiercania
Rozwiertaki wykańczają uprzednio obrobiony otwór, usuwając stosunkowo niewielki naddatek. Ich liczne krawędzie skrawające pozwalają na uzyskanie wymaganego rozmiaru i stanu powierzchni przygotowanego otworu, co czyni je przydatnymi do lokalizowania otworów i innych powtarzających się elementów.
Poprzednia operacja jest niezbędna. Otwór musi zapewniać odpowiedni materiał dla wybranego rozwiertaka, a narzędzie musi być prawidłowo ustawione. Zbyt mały lub nierówny naddatek może uniemożliwić równomierne cięcie rozwiertaka.
Nie należy oczekiwać, że rozwiercanie poprawi położenie lub prostoliniowość otworu w otworze pierwotnym. Jeśli położenie lub ustawienie jest głównym problemem, proces może wymagać innego przygotowania lub rozwiercania. Wybór między rozwiercaniem a rozwiercaniem należy dokonać na podstawie rysunku i stanu istniejącego otworu.
Gwintowniki i frezy do gwintów
Gwintowniki skrawające wytwarzają gwinty wewnętrzne w przygotowanych otworach. Konstrukcje ze spiralną powierzchnią skrawającą zazwyczaj kierują wióry do przodu w otworach przelotowych, natomiast odpowiednie konstrukcje ze spiralną powierzchnią skrawającą odprowadzają wióry z otworów nieprzelotowych. Materiał i geometria otworu decydują o tym, czy dana konstrukcja gwintownika jest odpowiednia.
Gwintowniki formujące tworzą gwinty poprzez przemieszczanie materiału ciągliwego zamiast skrawania wiórów. Wymagają one odpowiedniego materiału obrabianego, kontrolowanego przygotowania otworu i odpowiedniego smarowania. Brak wiórów sprawia, że nie są one zamienne z gwintownikami skrawającymi.
Frezy do gwintów nacinają gwinty za pomocą skoordynowanej, śrubowej ścieżki narzędzia. Wymagają one kompatybilnego ruchu maszyny i wystarczającej ilości miejsca, aby frez mógł wejść w otwór i podążać za nim. Jeśli konstrukcja frezu na to pozwala, frez do gwintów może obrabiać gwinty o różnych średnicach, zachowując ten sam skok i kształt.
Gwintowanie często zapewnia bezpośrednią drogę do uzyskania powtarzalnego rozmiaru gwintu wewnętrznego. Frezowanie gwintów umożliwia programowaną regulację średnicy gwintu i może być przydatne, gdy kontrola wióra lub zakres średnic sprawiają, że taka elastyczność jest cenna.
Potwierdź oznaczenie gwintu, klasę tolerancji oraz użyteczną głębokość pełnego gwintu. Otwór nieprzelotowy wymaga luzu dla wybranego narzędzia i geometrii wiertła wykraczającej poza wymagany pełny gwint. Gwinty zewnętrzne na częściach toczonych można również wykonać za pomocą dedykowanych wkładek gwintujących.
Narzędzia do rowkowania i przecinania
Narzędzia do rowkowania umożliwiają wykonywanie wgłębień na średnicach zewnętrznych, otworach wewnętrznych lub powierzchniach czołowych. Zastosowania obejmują rowki pod pierścienie ustalające, rowki pod uszczelki i luzy. Narzędzia przecinające przecinają toczony przedmiot obrabiany, aby oddzielić go od pręta lub pozostałej części.
Wkładka i ostrze lub uchwyt muszą być dopasowane do szerokości, głębokości i kierunku rowka. Narzędzie, które sięga rowka zewnętrznego, może nie nadawać się do rowka czołowego lub wgłębienia wewnętrznego. Sąsiednie kołnierze mogą również ograniczać uchwyt, nawet gdy krawędź skrawająca wydaje się być dostępna.
Operacje te pozwalają na koncentrację obciążeń skrawania w wąskiej przestrzeni. Należy zachować sztywność zespołu, na ile pozwala na to dostęp, i zapewnić drogę odpływu wiórów. Podczas przecinania proces musi również uwzględniać stabilność przedmiotu obrabianego oraz sposób kontroli nad oddzielanym elementem.
Narzędzia do fazowania i gratowania
Narzędzia do fazowania tworzą krawędzie o określonych kątach. Pogłębiacze stożkowe tworzą stożkowe wgłębienia, często pod łby śrub. Narzędzia do gratowania usuwają niechciany materiał pozostawiony na krawędzi po innej operacji. Funkcje te pokrywają się w niektórych zastosowaniach, ale wybór narzędzia zależy od wymaganej geometrii wykończenia.
Rysunek może wymagać wykonania wymiarowej fazy w jednym otworze i usunięcia jedynie zadziorów w drugim. Powiększenie obu krawędzi za pomocą tej samej operacji może zmienić powierzchnię funkcjonalną lub zmniejszyć użyteczną głębokość gwintu.
Krawędzie tylne i przecinające się otwory wymagają uwagi podczas planowania. Frez, który dociera do przodu otworu, może nie dotrzeć do jego wyjścia lub wewnętrznego przecięcia. Specjalistyczne narzędzia do fazowania tylnego lub usuwania zadziorów z otworów krzyżowych mogą być przydatne w zastosowaniach z dostępem, podczas gdy inne elementy mogą wymagać oddzielnej metody obróbki. Należy odpowiednio wcześnie określić wymagania dotyczące krawędzi, aby uwzględnić niezbędny dostęp i inspekcję.
Jak dobrać narzędzia CNC do wymagań danej części?
Wybierz narzędzia do obróbki CNC, łącząc każdą cechę z materiałem, wymaganiami wymiarowymi, ograniczeniami dostępu i wielkością produkcji. Następnie sprawdź, czy maszyna i kompletny zespół narzędzi mogą niezawodnie wykonać proponowaną operację.
Zacznij od geometrii i dostępu do obiektów
Zacznij od gotowego elementu i kierunku, w którym można go obrabiać. Otwór, rowek czołowy i otwór gwintowany nieprzelotowy mogą znajdować się blisko siebie, wymagając jednocześnie zupełnie innych podejść.
Sprawdź przestrzeń roboczą całego zespołu, w tym trzonek, uchwyt i przedłużki. Uwzględnij również wejście, wyjście i usuwanie wiórów. Narzędzie, które mieści się w ostatecznym kształcie CAD, może nadal kolidować podczas zbliżania.
Przydatne kontrole rysunków i modeli obejmują:
- Cechy ukryte za ramionami lub wąskimi otworami.
- Głębokie otwory ograniczające średnicę i sztywność pręta.
- Wątki z niewielką ilością miejsca poza wymaganą głębokością pełnego wątku.
- Krawędzie, które stają się niedostępne po kolejnej operacji.
W przypadku, gdy dostęp wymaga zastosowania nietypowo długiego lub specjalistycznego narzędzia, przed sfinalizowaniem projektu należy omówić możliwość dostosowania funkcji. Niewielka zmiana otworu lub wgłębienia może stworzyć bardziej praktyczną metodę obróbki.
Dopasuj proces do rozmiaru, lokalizacji i wymagań wykończenia
Średnica, położenie, kształt i faktura powierzchni otworu to odrębne wymagania. Spełnienie tolerancji średnicy nie oznacza, że oś jest prawidłowo umiejscowiona ani że powierzchnia spełnia wymagania dotyczące wykończenia.
Przed wyborem trasy wykończeniowej należy oddzielić kryteria akceptacji. Otwór może spełniać wymagania dotyczące rozmiaru, ale nie spełniać wymagań dotyczących cylindryczności lub położenia. Operacja i konfiguracja muszą uwzględniać wszystkie istotne wymagania, w tym relacje między elementami a dowolnym określonym układem odniesienia.
Zaplanuj inspekcję, uwzględniając te same wymagania. Średnicomierz może określić średnicę, ale sam pomiar nie określa położenia względem punktu odniesienia. Do określenia położenia i relacji geometrycznych może być potrzebny pomiar współrzędnych lub inna odpowiednia metoda. Określona tekstura powierzchni również wymaga odpowiedniej metody weryfikacji. Jednoczesny wybór operacji wykończeniowej i metody inspekcji pozwala uniknąć traktowania pojedynczego odczytu średnicy jako dowodu pełnej zgodności.
Dopasuj geometrię narzędzia i materiał tnący do przedmiotu obrabianego
Określ rodzaj stopu i stan, a nie ogólną nazwę, taką jak metal lub tworzywo sztuczne. Na wybór narzędzia wpływają twardość, zachowanie podczas skrawania, ścieralność i tendencja do przywierania do krawędzi.
W toczeniu gatunek płytki i geometria łamacza wióra muszą być dostosowane do materiału i warunków skrawania. Ostra krawędź odpowiednia do ciągliwego stopu aluminium może być nieodpowiednim wyborem do przerywanego skrawania stali hartowanej. W przypadku wierteł i gwintowników, rowek wiórowy i konstrukcja krawędzi skrawającej muszą również radzić sobie z wiórami generowanymi przez ten materiał.
Stal szybkotnąca i węglik spiekany oferują różne kombinacje wytrzymałości, odporności na zużycie i możliwości eksploatacyjne. Powłoki muszą być dopasowane do podłoża, przedmiotu obrabianego i zastosowania. Narzędzie z powłoką nie jest automatycznie najlepszym wyborem dla każdego materiału.
Użyj zaleceń producenta narzędzi jako punktu wyjścia, a następnie ustal warunki skrawania dla rzeczywistej konfiguracji. Skopiowanie prędkości lub posuwu z innego zadania bez sprawdzenia stanu materiału, zazębienia narzędzia i podawania chłodziwa może podważyć rozsądny wybór.
Weź pod uwagę ilość produkcji i zarządzanie narzędziami
Prace prototypowe często faworyzują łatwo dostępne narzędzia i proces, który pozwala na dostosowanie się do zmian projektowych. Narzędzie dedykowane staje się atrakcyjniejsze, gdy stabilny projekt i przewidywana wielkość zamówienia uzasadniają konieczność jego przygotowania i wymiany.
W przypadku produkcji powtarzalnej należy ocenić sposób identyfikacji, wstępnego ustawienia, kontroli i wymiany narzędzi. Określ, które narzędzia kontrolują krytyczne cechy i jak będzie wykrywane zużycie, zanim cechy te przekroczą swoje granice. Wkładki lub narzędzia zamienne powinny mieć kontrolowaną procedurę ustawiania, aby proces pozostał spójny po zmianie.
Porównaj całkowity koszt produkcji, a nie tylko cenę zakupu frezu. Istotne koszty obejmują konfigurację, czas obróbki, zmiany narzędzi, kontrolę oraz konsekwencje przeróbek lub złomowania części. Zespoły zaopatrzeniowe mogą zapytać, w jaki sposób proponowane oprzyrządowanie obsługuje powtarzające się zamówienia i jakie zmiany wymagałyby ponownej kontroli procesu.
W jaki sposób uchwyty narzędzi i obrabiarek wspomagają narzędzia CNC?
Mocowanie narzędzia zabezpiecza i pozycjonuje narzędzie skrawające, natomiast mocowanie detalu lokalizuje i podtrzymuje część. Oba te elementy wpływają na to, czy wybrane narzędzie będzie w stanie spójnie wykonać zamierzony element, zwłaszcza gdy zasięg lub sztywność części są ograniczone.

Uchwyty narzędziowe, tuleje zaciskowe i konfiguracja narzędzi
Narzędzia obrotowe wykorzystują kompatybilne uchwyty, tuleje zaciskowe lub inne uchwyty do połączenia z wrzecionem. Płytki tokarskie i wytaczadła wykorzystują uchwyty dopasowane do głowicy rewolwerowej lub interfejsu maszyny. Połączenie musi zapewniać odpowiedni chwyt, prześwit i sztywność podczas pracy.
W przypadku zespołu obrotowego bicie wpływa na równomierność zazębiania się krawędzi skrawających. Czyste powierzchnie styku, prawidłowy montaż i odpowiednie mocowanie pomagają kontrolować to zjawisko. Należy zachować jak najkrótszą długość niepodpartego narzędzia, na jaką pozwala konstrukcja i prześwit uchwytu, zachowując jednocześnie określoną długość chwytu.
Długość, średnica i odpowiednie przesunięcia narzędzia muszą odpowiadać rzeczywistemu zespołowi. Ustawienie wstępne i pomiary na maszynie mogą wspomóc tę konfigurację. Dokładne przesunięcie nie jest w stanie skompensować niestabilności uchwytu, a sztywny uchwyt nie jest w stanie skorygować nieprawidłowo wprowadzonego wymiaru narzędzia.
Uchwyty, punkty odniesienia i podparcie przedmiotu obrabianego
Uchwyt ustala położenie i unieruchomienie części podczas obróbki. Jego powierzchnie ustalające powinny wspierać wybraną strategię bazową, szczególnie gdy położenie elementu zależy od wcześniejszej operacji.
Mocowanie musi być odporne na obciążenia tnące, nie odkształcając elementu. Cienkie ścianki i smukłe sekcje mogą wymagać lokalnego podparcia lub zmodyfikowanej kolejności, aby usunięcie materiału nie naraziło elastycznego elementu na duże siły tnące.
Dostęp, wsparcie i pomiar muszą być spójne na całej długości trasy. W przypadku części, które mogą odkształcać się pod wpływem zacisku, plan kontroli powinien również określać wymagane warunki mocowania. Pomiar mocno zamocowanego elementu może ukryć ruch pojawiający się po zwolnieniu.
W jaki sposób narzędzia CNC są łączone w celu obróbki kompletnego elementu?
Kompletna część powstaje poprzez połączenie narzędzi wokół jej elementów i zaplanowanie, jak każda operacja przygotowuje się do następnej. Sekwencja powinna zachować użyteczne powierzchnie pozycjonujące, zapewnić naddatek na wykończenie tam, gdzie jest to potrzebne, oraz zapewnić dostępność kluczowych elementów.
Przykład obudowy z precyzyjnymi otworami i gwintami
Rozważmy aluminiową obudowę z powierzchnią montażową, wewnętrzną kieszenią, precyzyjnym otworem i gwintowanymi otworami montażowymi. Możliwy plan narzędziowy przypisuje inną rolę każdej operacji:
| Funkcja części | Możliwe narzędzie | Cel w procesie |
| Powierzchnia montażowa | Frez czołowy | Przygotuj powierzchnię do montażu lub późniejszej lokalizacji |
| Kieszeń wewnętrzna | Frez trzpieniowy | Usuń wewnętrzne zapasy i wykończ dostępne ściany |
| Otwory przelotowe i prowadzące | Wiertarka | Wykonaj otwory o gotowym rozmiarze lub przygotuj je do innej operacji |
| Precyzyjny otwór | Narzędzie do dokładnego wiercenia lub rozwiertak | Zakończyć otwór trasą dostosowaną do jego wymagań |
| Gwinty mocujące | Gwintownik tnący lub frez do gwintów | Wygeneruj określony użyteczny wątek |
| Otwarte krawędzie | Narzędzie do fazowania lub gratowania | Ustal wymagany stan krawędzi |
Ważną decyzją jest to, jak te operacje ze sobą współdziałają. Jeśli położenie otworu jest określone względem powierzchni montażowej, konfiguracja musi ustalić tę zależność. Jeśli kieszeń pozostawia cienką ściankę wokół otworu, planista musi uwzględnić zmianę sztywności przed ostatecznym doborem rozmiaru.
Przygotowanie gwintu ma również wpływ na późniejszą pracę. Głębokość otworu musi być dostosowana do wybranej metody gwintowania, a wykończenie krawędzi musi zachować wymaganą głębokość pełnego gwintu. Plan końcowy powinien wyjaśniać, które powierzchnie znajdują się w obudowie i w jaki sposób będą sprawdzane krytyczne relacje.
Przykład toczonego wału lub tulei
Wał stopniowany może łączyć w sobie toczenie zewnętrzne, planowanie, wiercenie osiowe, rowkowanie i gwintowanie zewnętrzne. Tuleja może dodatkowo wykonywać rozwiercanie lub rozwiercanie wewnętrzne w celu uzyskania otworu. Narzędzie przecinające może oddzielić każdy z tych elementów od pręta.
Konfiguracja określa sposób, w jaki te narzędzia ze sobą współpracują. Elementy obrabiane, gdy część pozostaje w tym samym ustawieniu, mogą współdzielić ten stan lokalizacyjny. Elementy ukończone po przeniesieniu wymagają przemyślanej metody lokalizowania i ponownego podparcia komponentu.
W przypadku tulei o cienkich ściankach, obróbka wykończeniowa średnicy zewnętrznej i otworu wymaga zwrócenia uwagi na odkształcenia mocowania i obciążenia skrawające. W przypadku wału smukłego, usunięcie materiału może zmniejszyć sztywność przed uzyskaniem ostatecznych średnic. Czynniki te mogą wpłynąć na kolejność obróbki zgrubnej, naddatek na obróbkę wykańczającą lub układ podpór.
Plan oprzyrządowania wykracza zatem poza listę frezów. Powinien on łączyć wybrane krawędzie i uchwyty z materiałem wyjściowym, sposobem mocowania, sekwencją operacji i wymaganiami kontroli gotowego elementu.
FAQ
Jak zużycie narzędzi wpływa na obróbkę CNC?
Zużycie narzędzi może powodować odchylenia wymiarowe, gorsze wykończenie powierzchni i niespójną jakość części. Monitorowanie zużycia i wymiana lub indeksowanie narzędzi przed przekroczeniem limitów procesu pomaga utrzymać powtarzalność.
Czym jest offset narzędzia w obróbce CNC?
Przesunięcie narzędzia to wartość zapisana w sterowniku CNC, która uwzględnia geometrię narzędzia, taką jak długość lub promień. Przesunięcia zużycia umożliwiają drobne korekty wymiarów w miarę zużycia krawędzi skrawającej.
Czym jest obróbka na żywo w maszynie CNC?
Narzędzia obrotowe wykorzystują napędzane, obrotowe narzędzia na tokarce CNC lub w centrum tokarskim do frezowania, wiercenia i gwintowania. Umożliwiają one obróbkę większej liczby detali w jednym ustawieniu, redukując liczbę transferów między maszynami.
Wniosek
Wybór narzędzi do obróbki CNC zaczyna się od zrozumienia wymagań każdej z nich. Frezy, narzędzia tokarskie, wiertła, narzędzia do wytaczania, rozwiertaki i narzędzia do gwintowania – każde z nich służy innemu celowi. Praktyczny proces łączy je z odpowiednimi uchwytami, podparciem przedmiotu obrabianego oraz kontrolą, która weryfikuje zadany rezultat.
TiRapid oferuje precyzyjną obróbkę CNC niestandardowych części metalowych i z tworzyw sztucznych, z informacją zwrotną od producenta i kontrolą wymiarową prototypów i produkcji małoseryjnej. Prosimy o przesłanie modelu CAD, rysunku, materiału, ilości i wymagań krytycznych, aby omówić praktyczne podejście do obróbki i poprosić o wycenę.
















