
Sprzęt SMT zawiera liczne elementy pozycjonujące, transmisyjne, prowadzące i łączące, które muszą być stabilnie dopasowane podczas pracy z dużą prędkością i częstym ruchem. Dla producentów sprzętu jakość obróbki komponentów może wpływać na wydajność montażu, reakcję na ruch i długotrwałe warunki eksploatacji. Przy zakupie komponentów obrabianych CNC, oprócz tolerancji wymiarowych, ważne jest również zrozumienie ogólnych wymagań procesowych. Planowanie procesów obróbki zgodnie ze specyfiką zastosowania każdego komponentu może pomóc ograniczyć konieczność regulacji podczas montażu i uruchomienia.
Które komponenty urządzeń SMT nadają się do precyzyjnej obróbki CNC?
Konstrukcje mechaniczne urządzeń SMT są w dużym stopniu dostosowane do indywidualnych potrzeb, a elementy pozycjonujące, elementy ruchome i części funkcjonalne mogą być wytwarzane metodą obróbki CNC zgodnie z rysunkami technicznymi.
Pozycjonowanie i montaż komponentów
Konstrukcje pozycjonujące zapewniają połączenie i pozycjonowanie różnych modułów. Obróbka mechaniczna wymaga ustalenia dokładnych relacji wymiarowych wokół powierzchni odniesienia i otworów montażowych.
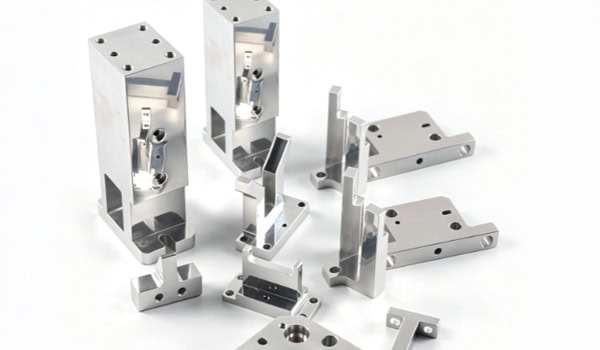
- Bloki pozycjonujące i podstawy: Stosowane głównie do obróbki otworów pozycjonujących, rowków montażowych i powierzchni odniesienia, z kontrolą położenia otworów i krytycznych wymiarów powierzchni.
- Podstawy montażowe z szyną prowadzącą: Nacisk kładziony jest na płaskość i równoległość powierzchni montażowych, a także na dokładność położenia otworów mocujących.
- Płyty montażowe sprzętu: Zwykle zawierają wiele wzorów otworów, stopni i obszarów montażowych, co wymaga odpowiedniej strategii mocowania w zależności od konstrukcji.
Spójne dane obróbkowe pozwalają ograniczyć błędy położenia występujące podczas montażu.
Elementy ruchu i przekładni o dużej prędkości
Mechanizmy ruchu urządzeń do rozmieszczania często przyspieszają, zwalniają i zmieniają kierunek. Powiązane elementy muszą uwzględniać rozkład masy, sztywność konstrukcji i zmiany bezwładności.
- Wały precyzyjne i wały łączące: Wymagają kontroli średnicy zewnętrznej, okrągłości, współosiowości i wymiarów barku. W przypadku konstrukcji obracających się z dużą prędkością, równowaga dynamiczna powinna być również oceniana na podstawie prędkości obrotowej i geometrii.
- Suwaki i wsporniki ruchome: Grubość ścianek i konstrukcja wzmacniająca muszą być odpowiednio zaprojektowane, aby kontrolować ciężar, zachowując jednocześnie wystarczającą sztywność.
- Elementy konstrukcyjne przeznaczone do ruchu z dużą prędkością: W celu zmniejszenia masy posuwisto-zwrotnej można stosować komory i konstrukcje redukujące masę, przy czym przy ocenie ryzyka drgań należy uwzględnić warunki pracy.
Elementy poruszające się z dużą prędkością nie powinny być projektowane wyłącznie pod kątem redukcji masy. Należy brać pod uwagę masę, sztywność, bezwładność i charakterystykę drgań.
Dysze, osprzęt i małe elementy funkcjonalne
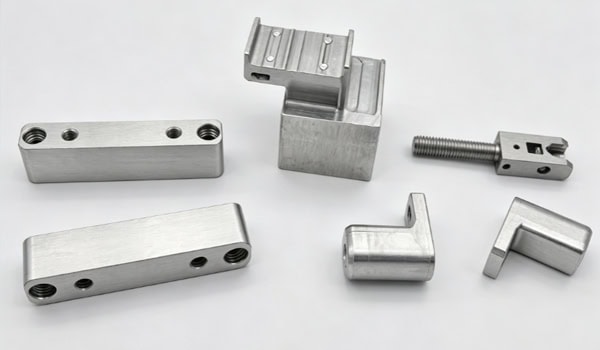
Złącza dysz, podstawy mocowań i elementy interfejsu są zazwyczaj niewielkie, ale zawierają wiele otworów, stopni i obszarów styku, co czyni je odpowiednimi do precyzyjnej obróbki CNC. W przypadku małych konstrukcji należy z wyprzedzeniem ocenić dostępność narzędzi, stabilność mocowania i odkształcenia podczas obróbki, aby upewnić się, że gotowe komponenty spełniają wymagania montażowe.
Jak można kontrolować długoterminową dokładność precyzyjnej obróbki elementów SMT?
Na dokładność działania urządzeń SMT mogą wpływać błędy obróbki, relacje między elementami montażowymi, warunki ruchu i zmiany temperatury. Dlatego kontrola komponentów musi być planowana z uwzględnieniem rzeczywistych warunków pracy.
Przed obróbką skrawaniem przeprowadź analizę DFM i analizę punktów odniesienia
Przed formalną produkcją należy dokonać przeglądu struktury komponentów w oparciu o rysunki 2D i modele 3D, aby określić priorytety obróbki i wymagania montażowe.
- Potwierdź wymiary krytyczne: zwróć uwagę na średnice otworów, odstępy między otworami, grubość, wysokości stopni i tolerancje dopasowania.
- Zaplanuj punkty odniesienia obróbki: określ powierzchnie pozycjonujące i punkty odniesienia mocowania zgodnie z ostatecznym układem elementów.
- Ocena złożonych obszarów: Sprawdź dostępność obróbki pod kątem głębokich rowków, cienkich ścianek, wąskich wnęk i wewnętrznych narożników.
Wyjaśnienie warunków produkcji na wczesnym etapie może ograniczyć konieczność późniejszych modyfikacji procesu.
Dopasuj metody obróbki do konstrukcji
Płaszczyzny, wzory otworów i standardowe gniazda można obrabiać za pomocą 3-osiowego sterowania CNC, natomiast elementy wielostronne i złożone powierzchnie zakrzywione można obrabiać w 4 lub 5 osiach, zgodnie z rzeczywistą geometrią. Wały i tuleje nadają się do toczenia CNC. W przypadku elementów wymagających obróbki z wielu kierunków, odpowiednie zmniejszenie liczby zamocowań może zminimalizować błędy spowodowane zmianami punktów odniesienia.
Kontrola odkształceń termicznych podczas ciągłej pracy
Eksploatacja sprzętu i zmiany temperatury w warsztacie mogą powodować zmiany wymiarów. Stopy aluminium charakteryzują się stosunkowo wysokim współczynnikiem rozszerzalności cieplnej, dlatego kluczowe elementy, takie jak podstawy pozycjonujące i płyty odniesienia, muszą być oceniane pod kątem stabilności termicznej w odniesieniu do rzeczywistych temperatur roboczych. Precyzyjne konstrukcje mogą ograniczyć wpływ zmian temperatury poprzez następujące działania:
- Wybór materiału: Oceń stabilność termiczną materiału w zależności od środowiska pracy.
- Projekt konstrukcyjny: Odpowiednie dobranie grubości ścianek i konstrukcji wzmacniających w celu ograniczenia lokalnych odkształceń termicznych.
- Środowisko obróbki: kontrola zmian temperatury podczas obróbki.
- Temperatura kontroli: Upewnij się, że warunki kontroli wymiarów krytycznych odpowiadają rzeczywistym wymaganiom.
- Kompensacja robocza: W przypadku urządzeń o wysokiej precyzji kompensację temperatury można zaplanować na podstawie rzeczywistych warunków roboczych.
Uwzględnienie czynników termicznych w planowaniu obróbki może pomóc poprawić stabilność wymiarową w warunkach roboczych.
Ustanowienie procesu precyzyjnej kontroli
Po obróbce możliwe jest sprawdzenie kluczowych wymiarów, tolerancje geometryczne i złożonych cech przy użyciu odpowiednich metod kontroli, takich jak pomiary wymiarowe i współrzędnościowa maszyna pomiarowa (CMM), a zapisy kontroli są przechowywane na potrzeby kontroli jakości i produkcji seryjnej.
| Typ komponentu SMT | Typowy materiał | Główny cel obróbki skrawaniem | Kluczowe elementy kontroli |
| Pozycjonowanie bloków i podstaw | Stop aluminium, stal nierdzewna | Powierzchnie odniesienia, otwory pozycjonujące, elementy montażowe | Płaskość, położenie otworu, dokładność wymiarowa |
| Podstawy montażowe szyn prowadzących | Stop aluminium, stal | Obróbka powierzchni montażowej i otworu mocującego | Płaskość, równoległość, dokładność pozycyjna |
| Uchwyty i suwaki ruchu | Stop aluminium, tworzywa konstrukcyjne | Lekka konstrukcja, sztywność, ruchome interfejsy | Wymiary, cechy związane ze sztywnością, dopasowanie |
| Wały precyzyjne i wały łączące | Stal nierdzewna, stal stopowa, stop aluminium | Skręcanie, cechy koncentryczne, ramiona | Średnica, okrągłość, współśrodkowość, równowaga dynamiczna w razie potrzeby |
| Płyty montażowe do sprzętu | Stop aluminium, stal nierdzewna | Wzory wielootworowe, stopnie, powierzchnie odniesienia | Płaskość, rozstaw otworów, tolerancja położenia |
| Osprzęt i małe części funkcjonalne | Stop aluminium, stal nierdzewna, tworzywa konstrukcyjne | Małe otwory, szczeliny, powierzchnie styku | Wymiary krytyczne, wykończenie powierzchni, dopasowanie montażowe |
Tabela ta stanowi szybki przewodnik umożliwiający dopasowanie typowych komponentów SMT do odpowiednich materiałów, wymagań dotyczących obróbki i elementów podlegających kontroli.
Jak dobierać materiały i metody obróbki powierzchni do precyzyjnych komponentów SMT?
Dobór materiałów musi uwzględniać masę komponentu, warunki obciążenia, charakterystykę ruchu i środowisko pracy. Obróbka powierzchni powinna również uwzględniać odporność na zużycie, ochronę antykorozyjną, zmiany wymiarów i kontrolę statyczną.
Stopy aluminium do wybranych lekkich konstrukcji
Stopy aluminium charakteryzują się stosunkowo niską wagą i dobrą obrabialnością, dzięki czemu nadają się do produkcji niektórych płyt montażowych, wsporników, obudów i konstrukcji ruchomych.
- Typowe materiały konstrukcyjne: Nadają się do obróbki podstaw montażowych, wsporników i obudów urządzeń.
- Stopy aluminium o wysokiej wytrzymałości: Można je stosować w konstrukcjach wymagających większej sztywności i nośności.
W przypadku stosowania stopów aluminium w elementach poruszających się z dużą prędkością, należy również ocenić sztywność konstrukcji i charakterystykę wibracji, a nie stosować wyłącznie redukcji masy jako kryterium projektowego.
Wybór metod obróbki powierzchni dla obszarów odpornych na zużycie w zależności od warunków eksploatacji
W przypadku elementów aluminiowych narażonych na ślizganie lub tarcie, anodowanie twarde i inne metody obróbki można rozważyć w zależności od obciążenia, prędkości i warunków styku. Anodowanie twarde może poprawić twardość powierzchni i odporność na zużycie, ale powłoka powoduje zmiany wymiarów, dlatego należy z wyprzedzeniem zaplanować naddatki na obróbkę w newralgicznych miejscach styku. W przypadku ruchomych obszarów wymagających mniejszego tarcia, odpowiednie rozwiązania powierzchni redukujących tarcie można również dobrać do rzeczywistych warunków pracy. Konkretny proces powinien być dostosowany do funkcji elementu i wymagań dotyczących styku.
Obróbka powierzchni musi uwzględniać wymagania ESD
Sprzęt SMT obejmuje płytki PCB i komponenty elektroniczne, dlatego niektóre metalowe struktury muszą być włączone do ogólnego systemu kontroli elektrostatycznej. Warstwy anodowane pełnią funkcję izolacyjną. Jeśli komponent zapewnia uziemienie lub połączenia przewodzące, należy zachować niezawodne obszary styku przewodzącego. Konkretne podejścia obejmują:
- Lokalne obszary nieobjęte ochroną: Utrzymuj metalowe powierzchnie styku dostępne do punktów uziemienia.
- Zarezerwowane powierzchnie uziemienia: Utrzymuj niezawodne połączenia między komponentem a konstrukcją uziemienia urządzenia.
- Zgodna konstrukcja przewodząca: Wybierz metodę obróbki zgodnie z ogólnymi wymaganiami dotyczącymi kontroli statycznej danego urządzenia.
Po określeniu rodzaju obróbki powierzchni należy sprawdzić również jej wpływ na wymiary montażowe i relacje stykowe.
Jakie możliwości powinien mieć dostawca precyzyjnych komponentów SMT?
Precyzyjne komponenty zazwyczaj przechodzą przez wiele etapów — od rysunków rozwojowych po końcowy montaż sprzętu — a możliwości wsparcia technicznego dostawcy mogą mieć wpływ na efektywność realizacji projektu.
Od przeglądu rysunków do walidacji prototypu
Po otrzymaniu rysunków 2D i modeli 3D dostawca musi dokonać przeglądu materiałów, tolerancji, konstrukcji i metod mocowania, a następnie zweryfikować rzeczywiste wyniki obróbki za pomocą prototypów.
- Przegląd rysunków: identyfikacja nadmiernie ciasnych tolerancji, cienkich ścianek, głębokich wnęk i specjalnych struktur łączących.
- Obróbka prototypów: weryfikacja kluczowych wymiarów, relacji montażowych i jakości powierzchni.
- Informacja zwrotna na temat problemu: Dostosuj proces obróbki na podstawie wyników kontroli.
Rozwiązywanie problemów produkcyjnych na etapie prototypu może obniżyć koszty modyfikacji po rozpoczęciu produkcji masowej.
Obsługa różnych wolumenów produkcji
Komponenty urządzeń SMT mogą przechodzić od pojedynczych próbek do testów w małych partiach, a następnie do stabilnej produkcji. Dostawcy muszą utrzymywać stałe warunki procesu, stale monitorując zużycie narzędzi, stan urządzeń i zmiany wymiarów. Stabilny proces produkcji pomaga zredukować różnice wymiarowe między partiami.
Pełne potwierdzenie jakości przed dostawą
Po obróbce precyzyjnej elementów należy sprawdzić wymiary, gwinty, zadziory, obróbkę powierzchni i ilość. Elementy należy również klasyfikować i zabezpieczać zgodnie z ich strukturą. Do konkretnych środków należą:
- Potwierdzenie jakości: sprawdź wymiary, gwinty, zadziory, obróbkę powierzchni i ilości.
- Klasyfikacja: Podział komponentów według numerów części i relacji montażowych.
- Opakowanie ochronne: Użyj ochrony przed uderzeniami i zarysowaniami, aby zapewnić precyzyjne dopasowanie powierzchni.
- Weryfikacja przesyłki: Potwierdź, że ilości, specyfikacje i informacje dotyczące opakowania spełniają wymagania zamówienia.
Właściwe przygotowanie przesyłki może ograniczyć dodatkowe straty podczas transportu i montażu.
Produkcja precyzyjnych komponentów SMT wymaga planowania procesów obróbki z uwzględnieniem struktury komponentu, warunków ruchu, właściwości materiału i środowiska pracy. Zespoły zaopatrzeniowe mogą skupić się na przeglądzie rysunków technicznych dostawcy, obróbce CNC, precyzyjnej kontroli i możliwościach produkcji seryjnej. TiRapid oferuje dostosowane usługi obróbki, wspierając producentów sprzętu SMT od produkcji prototypów po produkcję seryjną.
















