
Koncentryczność toczenia CNC jest istotnym wymogiem jakościowym w precyzyjnej obróbce wałów, szczególnie wałów przekładniowych, wałów stopniowanych, tulei, precyzyjnych tulei, łączników i innych elementów obrotowych. Gdy element zawiera wiele koncentrycznych średnic zewnętrznych, otworów wewnętrznych, odsadzeń lub precyzyjnych powierzchni współpracujących, samo kontrolowanie indywidualnych tolerancji wymiarowych może nie być wystarczające do zapewnienia prawidłowego montażu i działania. Jeśli koncentryczność lub bicie promieniowe przekracza określoną tolerancję, element może być narażony na drgania, mimośrodowy obrót, nierównomierne zużycie lub trudności z montażem podczas pracy. Toczenie CNC może poprawić koncentryczność i spójność partii dzięki stabilnej pracy wrzeciona, odpowiedniemu mocowaniu przedmiotu obrabianego, spójnym punktom odniesienia obróbki, dokładnej kompensacji narzędzi i kontroli w trakcie procesu. TiRapid oferuje usługi toczenia CNC wałów, tulei i innych elementów obrotowych, oferując precyzyjną obróbkę, wsparcie DFM oraz możliwości kontroli jakości.
Dlaczego koncentryczność toczenia CNC wpływa na wydajność precyzyjnych części?
W przypadku elementów wału, koncentryczność nie jest odizolowanym wymogiem wymiarowym. Jest ona ściśle związana z dokładnością obrotową, dopasowaniem zespołu, wydajnością łożysk i trwałością elementu. Gdy element zawiera wiele średnic wału, otworów wewnętrznych, sekcji gwintowanych i odsadzeń pozycjonujących, relacja między ich osiami środkowymi może bezpośrednio wpływać na ostateczną wydajność zespołu. Precyzyjne elementy obrotowe stosowane w silnikach, skrzyniach biegów, urządzeniach automatyki, układach przeniesienia napędu samochodowych i maszynach precyzyjnych muszą zapewniać stabilny obrót. Znaczna niewspółosiowość między różnymi sekcjami wału może powodować dodatkowe siły promieniowe i wibracje, potencjalnie wpływając na stabilność roboczą całego systemu. W przypadku precyzyjnego toczenia CNC, kontrola koncentryczności musi być uwzględniana na każdym etapie projektowania elementu, mocowania, sekwencji obróbki i kontroli końcowej, a nie polegać wyłącznie na kontroli końcowej w celu identyfikacji problemów.
Koncentryczność jest ściśle związana z biciem promieniowym
Rysunki techniczne mogą określać koncentryczność, bicie kołowe lub bicie całkowite, w zależności od wymagań funkcjonalnych danego elementu. W przypadku części obrotowych, bicie promieniowe stanowi praktyczne wskazanie odchylenia obrabianej powierzchni od osi odniesienia podczas obrotu, natomiast koncentryczność opisuje relację między środkiem kontrolowanego elementu a osią bazową. Podczas produkcji, obróbka wałów o wielu średnicach w jednym ustawieniu może zmniejszyć błędy repozycjonowania i pomóc w zachowaniu relacji między różnymi elementami. Dostawcy precyzyjnego toczenia CNC mogą wykorzystywać czujniki zegarowe, pryzmy, dedykowane sprawdziany lub współrzędnościowe maszyny pomiarowe (CMM) do kontroli, w zależności od wymagań rysunku i geometrii elementu.
Elementy wału wymagają starannej kontroli współosiowości
Elementy wału często zawierają kilka stref obróbki, w tym gniazda łożyskowe, powierzchnie uszczelniające, odsadzenia pozycjonujące, sekcje gwintowane i końcówki przyłączeniowe. Gdy obszary te muszą się obracać lub precyzyjnie współpracować z innymi elementami, kontrola każdej z nich z osobna nie wystarczy, aby zagwarantować wydajność montażu. Na przykład, dwa gniazda łożyskowe na wale mogą spełniać swoje tolerancje wymiarowe, jednocześnie wykazując znaczną niewspółosiowość osiową. Po montażu taka sytuacja może powodować zwiększony opór obrotowy, drgania lub przedwczesne zużycie. W przypadku precyzyjnych wałów przekładniowych, wałów przegubowych robotów, wałów urządzeń automatyki i precyzyjnych wałów mechanicznych, krytyczne punkty odniesienia i obszary współpracy powinny zostać zdefiniowane na etapie projektowania i konsekwentnie utrzymywane w trakcie całego procesu toczenia CNC.
Jakie czynniki wpływają na koncentryczność w toczeniu CNC?
Na koncentryczność toczenia CNC wpływają stan maszyny, oprzyrządowanie, charakterystyka przedmiotu obrabianego, mocowanie, parametry skrawania oraz zmiany temperatury. Znaczna zmiana któregokolwiek z tych czynników może zwiększyć odchylenia osiowe lub promieniowe w precyzyjnych elementach wału. Informacje o toczeniu z TiRapid identyfikują również dokładność wrzeciona, sztywność maszyny, metody mocowania, stan narzędzia i zmiany temperatury jako istotne czynniki wpływające na dokładność toczenia.
Dokładność wrzeciona decyduje o stabilności obrotowej
Wrzeciono tokarki CNC obraca przedmiot obrabiany podczas obróbki, dlatego dokładność wrzeciona bezpośrednio wpływa na warunki skrawania. Jeśli wrzeciono ma nadmierne bicie, zużycie łożysk lub pogorszoną dokładność po dłuższej pracy, nawet precyzyjnie zaprogramowana ścieżka narzędzia może nie zapewnić stabilnej współosiowości. Precyzyjne toczenie CNC wymaga regularnej kontroli stanu wrzeciona, dokładności pozycjonowania głowicy rewolwerowej i geometrii maszyny, a następnie odpowiedniej konserwacji i kalibracji w zależności od jej użytkowania. Stabilny fundament maszyny pomaga zredukować dryft wymiarowy podczas produkcji seryjnej i poprawia powtarzalność między poszczególnymi cyklami produkcyjnymi.
Mocowanie robocze określa stabilność punktu odniesienia
Mocowanie przedmiotu obrabianego jest kluczowym czynnikiem wpływającym na koncentryczność toczenia CNC. Standardowe uchwyty trójszczękowe nadają się do wielu konwencjonalnych elementów obrotowych, ale precyzyjne wałki stopniowane, tuleje cienkościenne i długie wałki mogą wymagać bardziej stabilnych metod mocowania. Niewystarczająca długość uchwytu, nierównomierna siła mocowania lub zadziory na powierzchni centrującej mogą powodować mimośrodowość przedmiotu obrabianego. W przypadku długich elementów wałkowych, podpory konika, podtrzymki stałe lub inne podpory pomocnicze mogą zmniejszyć drgania i odkształcenia podczas obróbki. Precyzyjne prowadzenie obróbkowe TiRapid podkreśla również znaczenie podpory konika, podtrzymek stałych i zmniejszonego wysięgu podczas obróbki długich elementów wałkowych.
Zużycie narzędzi może powodować błędy wymiarowe i geometryczne
W miarę upływu czasu użytkowania narzędzia skrawającego, jego zużycie stopniowo zmienia rzeczywiste warunki skrawania. Drobne zmiany podczas obróbki zgrubnej mogą nie mieć bezpośredniego wpływu na funkcjonalność, ale podczas obróbki wykańczającej zmiany promienia ostrza narzędzia, stanu krawędzi skrawającej lub położenia narzędzia mogą prowadzić do odchyleń średnicy, zmian w wykończeniu powierzchni i zmian dokładności geometrycznej. W przypadku seryjnej produkcji toczonej CNC producenci mogą ustanowić procedury zarządzania trwałością narzędzi, przeprowadzać kontrolę pierwszego egzemplarza, monitorować krytyczne wymiary w trakcie produkcji oraz wymieniać lub kompensować narzędzia, zanim osiągną one limit zużycia. Pomaga to ograniczyć problemy z powtarzalnością w dużych partiach produkcyjnych.
W jaki sposób procesy toczenia CNC pozwalają kontrolować koncentryczność?
Kontrola koncentryczności w toczeniu precyzyjnym wymaga czegoś więcej niż tylko zastosowania precyzyjnej maszyny. Odpowiedni proces obróbki musi również definiować punkt odniesienia, metodę mocowania przedmiotu obrabianego, kolejność obróbki zgrubnej i wykańczającej oraz punkty kontrolne, zgodnie z geometrią detalu. Im bardziej stabilny jest proces obróbki i im mniej zmian punktów odniesienia, tym łatwiej jest zachować relacje koncentryczne między różnymi elementami.
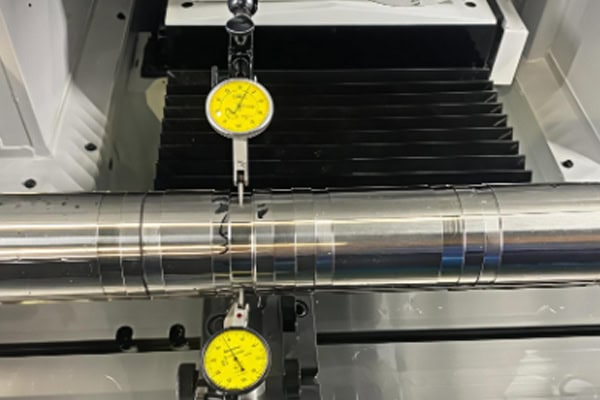
Zminimalizuj powtarzanie prac
Gdy element zawiera kilka elementów, które muszą pozostać koncentryczne, wykonanie krytycznych elementów w jednym ustawieniu, o ile to możliwe, może zmniejszyć błędy pozycjonowania. Powtarzające się mocowanie przedmiotu obrabianego wprowadza nowe błędy pozycjonowania, a każda operacja zmiany położenia może zmienić oś przedmiotu obrabianego. W przypadku elementów wału, główny punkt odniesienia może zostać najpierw obrobiony, a następnie wykorzystany do wykonania innych krytycznych średnic, powierzchni i otworów. Takie podejście redukuje skumulowane błędy pozycjonowania i poprawia spójność precyzyjnych części toczonych CNC.
Ustal prawidłową kolejność obróbki zgrubnej i wykańczającej
Obróbka zgrubna przede wszystkim skutecznie usuwa nadmiar materiału, natomiast obróbka wykańczająca zapewnia uzyskanie wymiarów końcowych i precyzję geometryczną. Jeśli wymiary końcowe są uzyskiwane w jednej operacji bez odpowiedniej kontroli procesu, naprężenia wewnętrzne, ciepło skrawania i obciążenia narzędzi mogą powodować zmiany wymiarów. Odpowiedni proces zazwyczaj pozostawia odpowiedni naddatek na wykończenie po obróbce zgrubnej. Przedmiot obrabiany może wówczas osiągnąć bardziej stabilny stan przed wykończeniem krytycznych średnic, otworów i powierzchni czołowych. W przypadku wałków precyzyjnych, w zależności od charakterystyki materiału, można również zastosować obróbkę etapową, aby zapewnić większą stabilność końcowego procesu wykańczającego.
Zoptymalizuj wsparcie dla długich elementów wału
Długie i smukłe wały mogą nie mieć wystarczającej sztywności, co powoduje zginanie lub drgania podczas skrawania. Warunki te mogą wpływać na dokładność średnicy, okrągłość i koncentryczność. Podparcie konika, podtrzymki stałe lub inne pomocnicze podpory mogą zmniejszyć efektywny wysięg i ograniczyć odkształcenia spowodowane siłami skrawania. W przypadku dłuższych wałów inżynierowie powinni również uwzględnić położenie narzędzia, kierunek obróbki i parametry skrawania podczas planowania procesu. Im wyższy stosunek długości do średnicy, tym ważniejsza staje się ocena podparcia i kontroli drgań na etapie wyceny i projektowania.
Jak należy kontrolować koncentryczność podczas precyzyjnego toczenia CNC?
Po obróbce mechanicznej, metodę kontroli należy wybrać zgodnie z rysunkiem technicznym i wymaganiami funkcjonalnymi komponentu. Typowe metody kontroli obejmują badanie czujników zegarowych, kontrolę pryzm, dedykowane sprawdziany i współrzędnościowe maszyny pomiarowe. Standardowe komponenty mechaniczne mogą być wyposażone w ekonomiczne metody kontroli, dostosowane do ich tolerancji, natomiast precyzyjne wały, komponenty medyczne, części lotnicze i kosmiczne oraz krytyczne komponenty przekładni mogą wymagać bardziej kompleksowej kontroli wymiarowej i geometrycznej. Metody kontroli powinny być zawsze powiązane z danymi odniesienia na rysunku i wymaganiami funkcjonalnymi, aby wyniki pomiarów dokładnie odzwierciedlały rzeczywistą wydajność komponentu.
Czujniki zegarowe nadają się do szybkiej kontroli bicia promieniowego
Czujniki zegarowe są powszechnie stosowane w hali produkcyjnej do kontroli bicia obrotowego. Po ustawieniu przedmiotu obrabianego w odpowiednim położeniu, końcówka wskaźnika jest przykładana do kontrolowanej powierzchni. Następnie przedmiot obrabiany jest powoli obracany, a jednocześnie obserwowany jest ruch wskaźnika w celu określenia stanu bicia. Ta metoda jest prosta i skuteczna w przypadku kontroli pierwszego wyrobu, kontroli w trakcie produkcji oraz szybkiej weryfikacji przed wysyłką. Jednak na wynik pomiaru może wpływać sposób mocowania przedmiotu obrabianego, wybór punktu odniesienia oraz pozycja kontroli. W przypadku ścisłych wymagań dotyczących tolerancji geometrycznej może być również wymagany bardziej precyzyjny sprzęt pomiarowy.
Współrzędnościowe maszyny pomiarowe (CMM) nadają się do skomplikowanych kontroli geometrycznych
Współrzędnościowa maszyna pomiarowa może cyfrowo mierzyć wiele wymiarów i cech geometrycznych, jednocześnie ustalając układ odniesienia zgodnie z rysunkiem technicznym. W przypadku precyzyjnych części toczonych o wielu średnicach wałów, otworach wewnętrznych, powierzchniach czołowych i złożonych cechach pozycjonowania, inspekcja CMM może dostarczyć bardziej kompleksowych danych pomiarowych. Możliwa jest weryfikacja krytycznych wymiarów, relacji położenia, okrągłości i cech związanych z koncentrycznością, a także generowanie raportów z inspekcji. Dostawcy precyzyjnej obróbki skrawaniem mogą dostarczać inspekcje pierwszego artykułu lub raporty jakościowe zgodnie z wymaganiami klienta, pomagając zespołom inżynieryjnym i zaopatrzeniowym w weryfikacji, czy części spełniają określone wymagania projektowe.
Wymagania dotyczące kontroli powinny odpowiadać funkcji części
Nie każdy element wału wymaga ekstremalnie ścisłych tolerancji współosiowości. Jeśli element nie wymaga bardzo wysokiej dokładności obrotowej, niepotrzebnie ścisłe tolerancje mogą zwiększyć koszty obróbki, kontroli i dostawy. Gniazda łożysk, powierzchnie uszczelniające i precyzyjne obszary obrotowe mogą wymagać ściślejszej kontroli w zależności od rzeczywistych warunków montażu. Rysunki techniczne powinny jasno określać wymiary i cechy geometryczne, które bezpośrednio wpływają na funkcję, umożliwiając dostawcy obróbki skrawaniem dokładną ocenę procesu produkcyjnego i wycenę. Tolerancje krytyczne powinny być ustalane zgodnie z rzeczywistymi wymaganiami zastosowania, a nie stosowane jednolicie dla każdego elementu.
Jak wybrać producenta precyzyjnych urządzeń tokarskich CNC do produkcji wałów?
W przypadku projektów wymagających wysokiej koncentryczności, powtarzalności i stabilnej produkcji seryjnej, kompetencje inżynieryjne i zarządzania jakością dostawcy są równie ważne, jak specyfikacja maszyn. Pozyskując precyzyjne części toczone CNC, zespoły zaopatrzeniowe mogą ocenić wyposażenie do obróbki skrawaniem, doświadczenie w procesach, możliwości inspekcji, wsparcie DFM, walidację prototypów i wydajność produkcyjną. TiRapid oferuje toczenie CNC, wsparcie DFM oraz precyzyjną obróbkę materiałów takich jak stopy aluminium, stal nierdzewna, stopy tytanu, mosiądz, miedź i tworzywa konstrukcyjne. Opublikowane informacje dotyczące toczenia CNC wskazują, że określone tolerancje mogą sięgać około ±0.005 mm, a typowa chropowatość powierzchni może osiągnąć Ra 0.6, w zależności od geometrii części, materiału i wymagań rysunkowych.
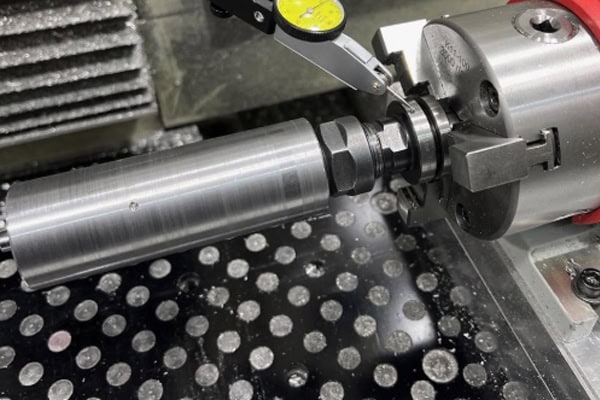
Potwierdź możliwości precyzyjnej obróbki wałów
Przed złożeniem zamówienia należy dostarczyć rysunek komponentu dostawcy obróbki CNC, aby zespół inżynierów mógł przeanalizować krytyczne średnice wałów, otwory wewnętrzne, współosiowość, bicie, gwinty i wymagania dotyczące obróbki powierzchni. W przypadku długich wałów, tulei cienkościennych, wałów o małej średnicy lub złożonych wałów stopniowanych, dostawca powinien również potwierdzić dostępny zakres obróbki i metodę wsparcia.
- Precyzyjny sprzęt tokarski CNC
- Możliwość wykonywania pomiarów o krytycznych średnicach wałów i otworach wewnętrznych
- Doświadczenie w obróbce wałów długich
- Kontrola koncentryczności i bicia
- Możliwość kontroli pierwszego artykułu
- Wsparcie prototypów poprzez produkcję ilościową
Przejrzyste potwierdzenie techniczne pozwala zespołom zaopatrzeniowym ocenić wykonalność przed rozpoczęciem produkcji i zmniejsza ryzyko zmian w procesie po rozpoczęciu produkcji.
Dostarczamy kompletne rysunki techniczne i modele CAD 3D
Wycena precyzyjnego toczenia CNC nie powinna opierać się wyłącznie na podstawowym modelu 3D. Rysunek techniczny 2D powinien jasno określać krytyczne wymiary, materiał, chropowatość powierzchni, tolerancje, standardy gwintów i wymagania geometryczne. Model 3D CAD pomaga inżynierom zrozumieć pełną geometrię komponentu. Dostarczenie obu plików może zwiększyć efektywność przeglądu DFM.
- STEP lub inne modele CAD 3D
- Rysunki techniczne w formacie PDF lub DWG
- materiał klasy
- Krytyczne tolerancje wymiarowe
- Wymagania dotyczące koncentryczności lub bicia
- Chropowatość powierzchni
- Wymagania dotyczące obróbki powierzchni
- Ilość zamówienia
- Wymagany harmonogram dostaw
Im bardziej kompletne są informacje techniczne, tym łatwiej inżynierom jest określić proces obróbki, konfigurację narzędzi, plan kontroli i harmonogram produkcji, co pozwala także na dokładniejsze wycenienie usługi toczenia CNC.
Wyprodukuj prototypy przed przejściem do produkcji seryjnej
W przypadku precyzyjnych elementów wałów, natychmiastowe rozpoczęcie produkcji masowej może zwiększyć ryzyko związane z korektą procesu. Prototypy toczone CNC pozwalają producentom zweryfikować dobór materiałów, mocowania, narzędzia, kolejność obróbki i procedury kontroli przed zwiększeniem wielkości produkcji. Na podstawie wyników kontroli prototypu, proces obróbki może zostać dostosowany i ujednolicony. Po zatwierdzeniu prototypu, dostawca może przejść do produkcji seryjnej z bardziej stabilnym procesem produkcyjnym, zmniejszając prawdopodobieństwo odchyleń wymiarowych w różnych wielkościach produkcji.
W przypadku projektów wymagających precyzyjnych wałów, tulei, łączników i innych elementów obrotowych, zespoły zaopatrzeniowe mogą dostarczyć rysunki techniczne, modele 3D, specyfikacje materiałowe, tolerancje krytyczne, wymagania dotyczące koncentryczności, ilości oraz harmonogramy dostaw na etapie wyceny. TiRapid oferuje wsparcie w zakresie toczenia CNC i projektowania konstrukcji (DFM) od prototypu po produkcję seryjną, a także może ocenić wykonalność na podstawie specyficznej geometrii i wymagań każdego elementu.















