
Tokarka CNC to zautomatyzowany system obróbki, który wykorzystuje komputerowy system sterowania numerycznego (CNC) do zarządzania ruchami maszyny i operacjami obróbki. Wrzeciono obraca przedmiot obrabiany, a narzędzia skrawające poruszają się wzdłuż zaprogramowanych osi, aby usunąć materiał i uzyskać wymaganą geometrię. W porównaniu z konwencjonalnymi tokarkami, tokarka CNC zawiera systemy sterowania numerycznego, serwonapędy, automatyczne mechanizmy wymiany narzędzi, układy sprzężenia zwrotnego położenia oraz programowalne funkcje obróbki, umożliwiając ciągłą pracę procesów produkcyjnych zgodnie z predefiniowanymi programami. Typowa tokarka CNC składa się z łoża maszyny, wrzeciennika, układu wrzeciona, uchwytu, głowicy rewolwerowej, narzędzi skrawających, suportów, prowadnic, śrub kulowych, konika, systemu sterowania CNC, serwosilników, układu chłodzenia, układu smarowania i obudowy ochronnej. Różne maszyny mogą również zawierać narzędzia napędzane, wrzeciono pomocnicze, sterowanie osią C, automatyczne podajniki prętów oraz urządzenia do kontroli w trakcie procesu. Komponenty te nie działają niezależnie. Współdziałają one poprzez struktury mechaniczne, systemy sterowania elektrycznego i oprogramowanie obróbkowe, tworząc kompletny system produkcyjny. Wrzeciono zapewnia moc obrotową, uchwyt mocuje obrabiany przedmiot, głowica rewolwerowa wybiera i pozycjonuje narzędzia skrawające, suwaki i śruby kulowe sterują ruchem narzędzia, a system CNC koordynuje cały proces obróbki. Zrozumienie podstawowych komponentów urządzeń tokarskich CNC pomaga producentom w doborze odpowiednich maszyn, prawidłowej konserwacji sprzętu, identyfikacji potencjalnych usterek i opracowaniu bardziej wydajnych procesów obróbki.
Główna struktura mechaniczna urządzeń tokarskich CNC
Konstrukcja mechaniczna tokarek CNC stanowi podstawę podparcia, pozycjonowania, przekładni i odporności na obciążenia skrawające. Podczas obróbki wrzeciono obraca się z dużą prędkością, a narzędzie skrawające porusza się zgodnie z zaprogramowaną ścieżką. Jeśli sztywność maszyny jest niewystarczająca, dokładność prowadnicy spada lub elementy przekładni rozwijają nadmierne luzy, mogą wystąpić problemy, takie jak wibracje, odchylenia wymiarowe i niska jakość powierzchni. Nowoczesne tokarki CNC zazwyczaj wykorzystują sztywne konstrukcje maszynowe w połączeniu z prowadnicami, suwakami i śrubami kulowymi, aby zapewnić stabilny ruch narzędzia. Systemy te umożliwiają maszynie wykonywanie toczenia zewnętrznego, planowania, rozwiercania wewnętrznego, rowkowania, gwintowania i innych operacji obróbkowych z niezmienną dokładnością. Jakość wykonania, dokładność montażu i długoterminowa stabilność konstrukcji mechanicznej mają bezpośredni wpływ na ogólną wydajność obróbki tokarką CNC.
Łoże i podstawa maszyny
Łoże maszyny jest jednym z najważniejszych elementów konstrukcyjnych tokarki CNC. Wrzeciennik, prowadnice, suwaki i konik są zamontowane na łożu maszyny lub do niego podłączone. Łoże musi charakteryzować się wystarczającą sztywnością i stabilnością, aby wytrzymać obciążenia skrawaniem i wibracje generowane podczas obróbki. Sztywne łoże maszyny zmniejsza odkształcenia konstrukcyjne i pomaga utrzymać stabilne połączenie narzędzia skrawającego z przedmiotem obrabianym. Niektóre tokarki CNC wykorzystują konstrukcję łoża skośnego, aby usprawnić odprowadzanie wiórów oraz ułatwić automatyczny załadunek i rozładunek, a także czynności konserwacyjne.
- Obsługuje główkę ramy i systemy ruchu
- Zapewnia ogólną sztywność maszyny
- Obsługuje prowadnice i suwaki
- Zmniejsza wibracje podczas obróbki
- Poprawia długoterminową stabilność maszyny
- Utrzymuje dokładność instalacji
- Poprawia rozkład siły cięcia
Chociaż łoże maszyny nie wykonuje bezpośrednio obróbki skrawaniem, stanowi ono fundament konstrukcyjny całego systemu obróbczego. W precyzyjnych tokarkach CNC stabilność łoża może wpływać na względne położenie wrzeciona, głowicy rewolwerowej i osi ruchu. Zmiany w instalacji maszyny lub warunkach fundamentowych w długim okresie czasu mogą również wpływać na spójność wymiarową, dlatego prawidłowa instalacja i poziomowanie maszyny mają kluczowe znaczenie.
Prowadnice, suwaki i system śrub kulowych
Prowadnice i suwaki sterują liniowym ruchem narzędzia. Typowe kierunki ruchu obejmują osie X i Z. Oś Z jest zazwyczaj równoległa do osi wrzeciona i steruje osiowym ruchem narzędzia, natomiast oś X steruje ruchem promieniowym i średnicą obróbki. Śruby kulowe przekształcają ruch obrotowy serwosilników w liniowy ruch suwaka i zapewniają precyzyjne pozycjonowanie podczas obróbki.
- Steruje ruchem osiowym narzędzia
- Steruje ruchem promieniowym narzędzia
- Poprawia dokładność pozycjonowania
- Zmniejsza luz przekładni
- Utrzymuje powtarzalność
- Obsługuje ciągłą obróbkę automatyczną
Stan prowadnic, dokładność śruby kulowej i smarowanie wpływają na stabilność ruchu. Zużycie prowadnic lub nadmierny luz w układzie śruby kulowej może spowodować odchylenie rzeczywistej ścieżki narzędzia od zaprogramowanej. Podczas codziennej produkcji prowadnice powinny być utrzymywane w czystości, smarowanie powinno być regularnie sprawdzane, a dokładność pozycjonowania maszyny powinna być kontrolowana zgodnie z wymaganiami konserwacyjnymi.
Wrzeciono i układ mocowania przedmiotu obrabianego w urządzeniach tokarskich CNC
Układ wrzeciona to jeden z podstawowych układów napędowych tokarek CNC. Napędza on uchwyt i przedmiot obrabiany podczas obróbki. Główną cechą toczenia w porównaniu z frezowaniem jest to, że przedmiot obrabiany jest zazwyczaj obracany przez wrzeciono, podczas gdy narzędzie skrawające wykonuje kontrolowane ruchy posuwowe. Prędkość obrotowa wrzeciona, stabilność obrotowa i stan mocowania przedmiotu obrabianego bezpośrednio wpływają na wydajność skrawania, jakość powierzchni i dokładność wymiarową. Uchwyt lub tuleja zaciskowa jest zazwyczaj montowana z przodu wrzeciona w celu zabezpieczenia różnych typów przedmiotów obrabianych. Zaawansowane centra tokarskie mogą również zawierać sterowanie osią C, wrzeciono pomocnicze lub narzędzia napędzane, co umożliwia wykonywanie bardziej złożonych operacji obróbkowych na jednej maszynie.
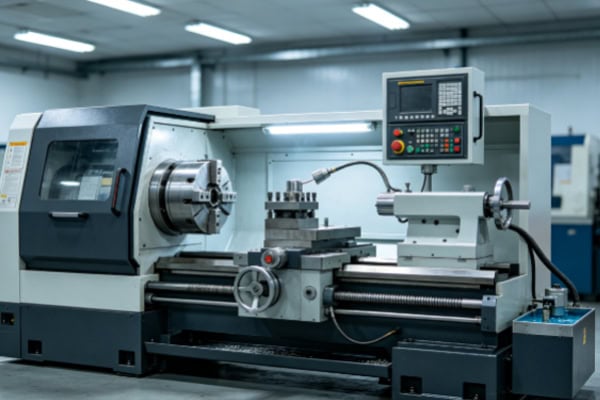
System wrzeciennika i wrzeciona
Wrzeciennik jest zazwyczaj montowany na jednym końcu łoża maszyny i zawiera wrzeciono, łożyska, elementy napędowe oraz powiązane mechanizmy przekładni. Wrzeciono jest napędzane silnikiem, a system CNC steruje jego prędkością obrotową i kierunkiem obrotów zgodnie z wymaganiami obróbki. Dokładność wrzeciona ma istotny wpływ na okrągłość, współosiowość i jakość powierzchni. Podczas obróbki z dużą prędkością należy również uwzględnić wyważenie wrzeciona i stabilność termiczną.
Układ wrzeciona musi zapewniać odpowiednią sztywność obrotową, a jednocześnie obsługiwać różne materiały i wymiary obrabianego przedmiotu. Stopy aluminium mogą wymagać stosunkowo wysokich prędkości obrotowych wrzeciona, natomiast stal nierdzewna i stal stopowa zazwyczaj wymagają starannie dobranych prędkości obrotowych, w zależności od wydajności narzędzia i warunków skrawania. Stabilna praca wrzeciona pomaga zredukować wibracje i utrzymać stałą wydajność skrawania.
Uchwyty i tuleje zaciskowe
Uchwyt mocuje przedmiot obrabiany do wrzeciona, zapewniając jego niezawodny obrót wraz z wrzecionem. Typowe urządzenia mocujące to uchwyty trójszczękowe, czteroszczękowe oraz tuleje zaciskowe. Uchwyty trójszczękowe nadają się do wielu standardowych elementów obrotowych, uchwyty czteroszczękowe zapewniają niezależną regulację szczęk, co zapewnia elastyczne pozycjonowanie, a tuleje zaciskowe są często stosowane do prętów i małych, precyzyjnych elementów. Siłę zacisku należy dobrać odpowiednio do materiału i geometrii przedmiotu obrabianego. Niewystarczająca siła zacisku może spowodować poślizg przedmiotu obrabianego, a nadmierna – odkształcenie elementów cienkościennych.
- Zabezpiecza przedmiot obrabiany
- Utrzymuje stabilność obrotową
- Zmniejsza liczbę błędów konfiguracji
- Poprawia powtarzalność
- Obsługuje różne rozmiary przedmiotów obrabianych
- Umożliwia produkcję wsadową
Prawidłowy dobór uchwytu obrabianego przedmiotu poprawia stabilność toczenia CNC. W przypadku precyzyjnych komponentów, metoda mocowania powinna również uwzględniać powierzchnie odniesienia, naddatki na obróbkę i sztywność elementu, aby zapewnić stabilne położenie przedmiotu obrabianego przez cały proces skrawania.
Konik i mechanizm centrujący
Konik jest umieszczony naprzeciwko wrzeciennika i służy głównie do podtrzymywania długich lub smukłych przedmiotów obrabianych. Długie wały podparte tylko na uchwycie mogą się wyginać lub wibrować podczas obróbki. Konik w połączeniu z kłomiem zapewnia dodatkową sztywność podparcia i redukuje odkształcenia podczas obróbki. Niektóre tokarki CNC wykorzystują programowalne koniki, które mogą się automatycznie poruszać i pozycjonować, co zwiększa wydajność produkcji podczas obróbki wsadowej.
- Obsługuje długie wały
- Zmniejsza wibracje podczas obróbki
- Minimalizuje ugięcie przedmiotu obrabianego
- Poprawia stabilność obróbki wału smukłego
- Poprawia jakość powierzchni
- Poprawia spójność wymiarową
W przypadku krótkich elementów obrabianych konik może nie być potrzebny. W przypadku smukłych wałów i długich elementów, prawidłowe użycie konika może znacznie poprawić stabilność obróbki.
Narzędzia skrawające i automatyczny system wymiany narzędzi
Narzędzia skrawające to elementy obrabiarki CNC służące do bezpośredniej obróbki. Różne przedmioty obrabiane wymagają różnych narzędzi do zgrubnego toczenia zewnętrznego, toczenia wykańczającego, planowania, wytaczania wewnętrznego, rowkowania, przecinania i gwintowania. Nowoczesne tokarki CNC zazwyczaj wykorzystują głowicę rewolwerową, która może pomieścić wiele narzędzi skrawających i automatycznie wybiera wymagane narzędzie zgodnie z programem. Głowica rewolwerowa obraca się, aby ustawić wybrane narzędzie w pozycji obróbki, co skraca czas ręcznej wymiany narzędzia i poprawia ciągłą wydajność produkcji.
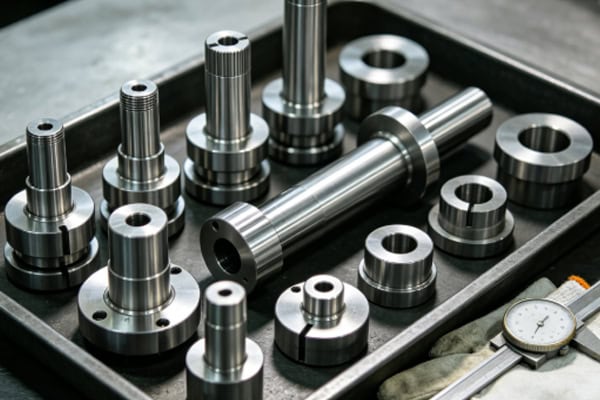
Wieżyczka narzędziowa i system mocowania narzędzi
Głowica narzędziowa jest kluczowym elementem systemu automatycznej wymiany narzędzi. Zazwyczaj zawiera wiele stanowisk narzędziowych, umożliwiając montaż różnych narzędzi w zależności od konfiguracji maszyny. Głowica musi nie tylko zapewniać szybką wymianę narzędzi, ale także utrzymywać precyzyjne i powtarzalne ich pozycjonowanie. W przypadku produkcji seryjnej, dobrze zaprojektowana konfiguracja narzędzi umożliwia wykonanie wielu operacji obróbkowych w jednym ustawieniu.
- Montaż zewnętrznych narzędzi tokarskich
- Zainstaluj narzędzia do rozwiercania wewnętrznego
- Zainstaluj narzędzia do rowkowania
- Zainstaluj narzędzia rozdzielające
- Zainstaluj narzędzia do gwintowania
- Konfiguruj narzędzia formularza
- Narzędzia wspomagające na wybranych maszynach
Prawidłowa konfiguracja głowicy rewolwerowej skraca czas wymiany narzędzi i czynności pomocniczych, umożliwiając bardziej wydajne wykonywanie operacji obróbki zgrubnej, półwykańczającej i wykańczającej. Centra tokarskie wyposażone w narzędzia napędzane mogą również wykonywać operacje wiercenia, frezowania i gwintowania, zwiększając możliwości obróbcze pojedynczej maszyny.
Narzędzia tokarskie i systemy płytek
Narzędzia tokarskie zazwyczaj składają się z uchwytów narzędziowych, płytek skrawających i mechanizmów zaciskowych. W nowoczesnej obróbce CNC powszechnie stosuje się płytki wieloostrzowe, których materiał, powłoka, promień naroża i geometria łamacza wióra są dobierane odpowiednio do materiału obrabianego i wymagań obróbki. Podczas obróbki stali węglowej istotna jest odporność na zużycie i stabilność skrawania. Stopy aluminium zazwyczaj wymagają ostrych krawędzi skrawających i skutecznego odprowadzania wiórów. Stal nierdzewna wymaga równowagi między wytrzymałością, odpornością na zużycie i wytrzymałością krawędzi.
Stan narzędzia bezpośrednio wpływa na wymiary komponentu i jakość powierzchni. Wraz ze zużyciem płytek, siły skrawania mogą wzrastać, a chropowatość powierzchni może się pogarszać. Zespoły produkcyjne mogą ustalać standardy wymiany narzędzi w oparciu o ilość obróbki, czas skrawania i rzeczywisty stan zużycia, aby utrzymać stabilną wydajność skrawania.
Systemy sterowania i napędów CNC
System sterowania CNC to centralny element sterujący, który umożliwia zautomatyzowaną obróbkę. Po wprowadzeniu przez operatora programu obróbki, system sterowania interpretuje instrukcje i koordynuje wrzeciono, serwosilniki, głowicę rewolwerową i osie ruchu zgodnie z zaprogramowaną ścieżką narzędzia. System CNC zarządza wykonywaniem programu, ustawieniami współrzędnych, kompensacją narzędzia, prędkością obrotową wrzeciona, posuwem, monitorowaniem alarmów i przechowywaniem programów.
Panel sterowania CNC
Panel sterowania to ważny interfejs łączący operatora z maszyną. Zazwyczaj zawiera wyświetlacz, klawiaturę, przyciski funkcyjne i przełączniki obsługowe. Operatorzy mogą używać panelu sterowania do wywoływania programów obróbki, modyfikowania parametrów, ustawiania współrzędnych roboczych, wprowadzania wartości kompensacji narzędzi i sprawdzania alarmów maszyny.
- Wprowadzanie i wywoływanie programów CNC
- Ustaw współrzędne obróbki
- Dostosuj kompensację narzędzia
- Ustaw prędkość wrzeciona
- Ustaw parametry kanału
- Monitoruj stan maszyny
- Sprawdź informacje o alarmie
- Zarządzaj plikami programu
Operatorzy powinni konfigurować parametry zgodnie z dokumentacją maszyny i wymaganiami produkcyjnymi. Nieprawidłowe ustawienia współrzędnych, wartości kompensacji narzędzi lub wybór programu mogą prowadzić do błędów obróbki.
Silniki serwo i mechanizmy napędowe
Serwosilniki napędzają osie X i Z oraz inne układy ruchu, umożliwiając precyzyjny ruch narzędzi skrawających zgodnie z instrukcjami CNC. Serwosilniki regulują pracę silników zgodnie z poleceniami ze sterownika CNC, a sprzężenie zwrotne położenia zapewnia precyzyjną kontrolę ruchu. Reakcja serwomechanizmu, dokładność pozycjonowania i stabilność operacyjna wpływają na wydajność toczenia CNC.
Precyzyjne systemy serwo umożliwiają narzędziom skrawającym płynne podążanie zaprogramowanymi ścieżkami i redukcję błędów pozycjonowania. W przypadku precyzyjnych gwintów, małych kroków i komponentów o wąskich tolerancjach, stabilny ruch serwo stanowi ważny fundament niezawodnej obróbki.
Systemy sprzężenia zwrotnego i pomiaru położenia
Systemy sprzężenia zwrotnego położenia wykrywają rzeczywiste położenie osi maszyny i przesyłają te informacje z powrotem do sterownika CNC. Pozwala to maszynie monitorować ruch oraz poprawiać dokładność i powtarzalność pozycjonowania. Niektóre zaawansowane maszyny wykorzystują również enkodery wrzeciona do synchronizacji obrotów wrzeciona z operacjami gwintowania.
W przypadku awarii układu sprzężenia zwrotnego mogą wystąpić błędy pozycjonowania, problemy z obróbką gwintów lub odchylenia wymiarowe. Dlatego czujniki sprzężenia zwrotnego, kable i powiązane połączenia elektryczne powinny być objęte regularną konserwacją sprzętu.
Systemy pomocnicze i konstrukcje bezpieczeństwa
Oprócz konstrukcji mechanicznej, wrzeciona, głowicy rewolwerowej i układu sterowania, tokarki CNC wymagają chłodziwa, smarowania, odprowadzania wiórów, układów hydraulicznych, elektrycznych i bezpieczeństwa. Te systemy pomocnicze nie wykonują bezpośrednio operacji skrawania, ale są niezbędne do ciągłej pracy maszyny i kontrolowanego środowiska obróbki. Nowoczesne tokarki CNC często wykorzystują zamknięte konstrukcje ochronne, które izolują obszar obróbki, jednocześnie chroniąc przed wiórami i chłodziwem.
Układ chłodzenia
Cięcie generuje znaczną ilość ciepła. Układ chłodzenia rozprowadza chłodziwo, aby obniżyć temperaturę przedmiotu obrabianego i narzędzia, jednocześnie poprawiając smarowanie i odprowadzanie wiórów. Prawidłowe chłodzenie zmniejsza ryzyko odkształceń termicznych i może poprawić trwałość narzędzia oraz jakość powierzchni.
- Zmniejsza temperaturę cięcia
- Poprawia warunki pracy narzędzi
- Redukuje odkształcenia termiczne
- Pomaga w ewakuacji chipów
- Poprawia jakość obrabianych powierzchni
- Wydłuża żywotność narzędzia
Różne materiały i parametry skrawania wymagają odpowiednich strategii chłodzenia. Toczenie z dużą prędkością, obróbka głębokich otworów i materiały trudne w obróbce mogą wymagać podawania chłodziwa pod wysokim ciśnieniem lub w sposób ukierunkowany.
System smarowania
Prowadnice, śruby kulowe, łożyska i inne ruchome elementy wymagają odpowiedniego smarowania. Automatyczne systemy smarowania mogą dostarczać smar do newralgicznych punktów w ustalonych odstępach czasu, zmniejszając tarcie i zużycie przy jednoczesnym zachowaniu stabilności ruchu.
Niedostateczne smarowanie może przyspieszyć zużycie prowadnicy i śruby kulowej, a nadmierne smarowanie może prowadzić do zanieczyszczenia i problemów z konserwacją. Producenci powinni stosować zalecany rodzaj środka smarnego i harmonogram konserwacji określony przez producenta maszyny.
System ewakuacji wiórów
Operacje toczenia generują ciągłe lub nieciągłe wióry, a system odprowadzania wiórów usuwa je z obszaru obróbki. Typowe rozwiązania obejmują przenośniki ślimakowe, przenośniki łańcuchowe oraz różne systemy zbierania wiórów. Skuteczne odprowadzanie wiórów zapobiega ich gromadzeniu się wokół narzędzia i przedmiotu obrabianego, redukując zarysowania i zakłócenia w obróbce.
Podczas obróbki stali nierdzewnej, stopów aluminium i miedzi, kształt i odprowadzanie wiórów wymagają szczególnej uwagi. Prawidłowa geometria łamacza wiórów, parametry skrawania i urządzenia do odprowadzania wiórów mogą poprawić ciągłość produkcji.
Drzwi ochronne i konstrukcje zabezpieczające
Tokarki CNC zazwyczaj wykorzystują osłony i drzwi bezpieczeństwa, aby odizolować szybko obracające się przedmioty obrabiane, narzędzia skrawające, wióry i chłodziwo od operatorów. Okna obserwacyjne są zazwyczaj wykonane z materiałów odpowiednich do pracy w środowisku obrabiarek, aby operatorzy mogli monitorować proces obróbki. Konstrukcje ochronne powinny pozostać nienaruszone podczas pracy, a uszkodzone okna obserwacyjne należy wymienić przed ponownym użyciem maszyny.
Pełna obudowa bezpieczeństwa zmniejsza ryzyko wyrzucania wiórów, rozpryskiwania chłodziwa i nieoczekiwanego uwolnienia obrabianego przedmiotu, zapewniając jednocześnie kontrolowane środowisko do zautomatyzowanej obróbki.
Skoordynowana praca komponentów urządzeń tokarskich CNC
Tokarki CNC nie opierają się na pojedynczym komponencie do wykonania obróbki. Łoże maszyny, wrzeciono, uchwyt, głowica rewolwerowa, suwaki, prowadnice, śruby kulowe, konik, system sterowania CNC, serwonapędy, układ chłodzenia, układ smarowania i system odprowadzania wiórów współpracują ze sobą, aby ukończyć proces obróbki. Po rozpoczęciu obróbki uchwyt mocuje przedmiot obrabiany do wrzeciona, wrzeciono obraca przedmiot obrabiany zgodnie z programem, sterownik CNC wysyła polecenia ruchu do systemu serwo, osie X i Z przesuwają narzędzie skrawające po zaprogramowanej ścieżce, głowica rewolwerowa wybiera odpowiednie narzędzie, układ chłodzenia zapewnia chłodzenie i smarowanie, a system odprowadzania wiórów usuwa wióry powstałe podczas skrawania. Tylko wtedy, gdy te systemy działają skoordynowanie, toczenie CNC może zapewnić ciągłą, dokładną i wydajną produkcję.
Koordynacja między systemami mechanicznymi i elektrycznymi
Konstrukcje mechaniczne wspierają i przekazują ruch, podczas gdy elektryczny układ sterowania generuje i koordynuje polecenia ruchu. Systemy te muszą precyzyjnie ze sobą współpracować, aby zapewnić, że narzędzia skrawające podążają zaprogramowaną ścieżką. Sztywność maszyny, dokładność prowadnic, stan śruby kulowej i reakcja serwomechanizmu wpływają na rzeczywistą trajektorię narzędzia.
W przypadku precyzyjnej obróbki CNC konserwacja sprzętu nie powinna koncentrować się wyłącznie na poszczególnych komponentach. Należy również kontrolować interakcję między układem mechanicznym a systemem sterowania. Regularne testy dokładności pozycjonowania, inspekcje wrzecion i kontrole powtarzalności głowicy rewolwerowej mogą pomóc w utrzymaniu wydajności maszyny.
Koordynacja wrzeciona, narzędzi i parametrów skrawania
Prędkość obrotowa wrzeciona, stan narzędzia, posuw i głębokość skrawania są ze sobą ściśle powiązane. Nadmierna prędkość obrotowa wrzeciona może zwiększyć generowanie ciepła i zużycie narzędzia, a zbyt niska prędkość może obniżyć wydajność. Nadmierny posuw może wpłynąć na jakość powierzchni, a zbyt niski może wydłużyć czas obróbki. Przy doborze parametrów skrawania należy uwzględnić materiał narzędzia, materiał przedmiotu obrabianego oraz sztywność maszyny.
Właściwe dopasowanie tych warunków pozwala maszynie zachować stabilną wydajność cięcia, jednocześnie redukując wibracje, nienormalne zużycie narzędzi i wahania wymiarowe.
Integracja automatyzacji z urządzeniami tokarskimi CNC
Dzięki rozwojowi inteligentnej produkcji, tokarki CNC można zintegrować z automatycznymi podajnikami prętów, zrobotyzowanymi systemami załadunku i rozładunku, urządzeniami do kontroli w trakcie procesu oraz platformami do zarządzania produkcją. Automatyczne podajniki prętów stale dostarczają surowiec, roboty zajmują się załadunkiem i rozładunkiem detali, systemy kontroli monitorują krytyczne wymiary, a systemy zarządzania produkcją rejestrują ilości obróbek i stan maszyn.
Ten rodzaj automatyzacji redukuje ręczne operacje pomocnicze, zwiększa wykorzystanie maszyn i poprawia spójność produkcji seryjnej. W przypadku podzespołów samochodowych, elementów automatyki, złączy elektronicznych, podzespołów hydraulicznych, wałów precyzyjnych i tulei, zautomatyzowane toczenie CNC stało się ważnym rozwiązaniem poprawiającym wydajność produkcji.
Podstawowe komponenty tokarki CNC obejmują konstrukcję maszyny, układ wrzeciona, mechanizm mocowania przedmiotu obrabianego, układ narzędzi skrawających, układ sterowania CNC, układ serwonapędu oraz układy pomocnicze, takie jak układy chłodzenia, smarowania, odprowadzania wiórów i zabezpieczenia. Łoże maszyny zapewnia stabilny fundament, wrzeciono obraca przedmiot obrabiany, uchwyt mocuje przedmiot, głowica rewolwerowa umożliwia szybką wymianę narzędzi, prowadnice i śruby kulowe sterują ruchem narzędzia, sterownik CNC koordynuje operacje obróbki, układ serwonapędu precyzyjnie wykonuje polecenia ruchu, a układy pomocnicze zapewniają ciągłą pracę maszyny. Różne tokarki CNC mogą mieć różne konfiguracje. Zaawansowane centra tokarskie mogą być wyposażone w narzędzia napędzane, wrzeciona pomocnicze, układ sterowania osią C, automatyczne podajniki prętów oraz systemy kontroli w trakcie procesu. Zrozumienie tych kluczowych komponentów pomaga firmom zajmującym się obróbką CNC dokonywać lepszego wyboru sprzętu, opracowywać odpowiednie procesy obróbki i przeprowadzać skuteczną rutynową konserwację. Dla producentów zajmujących się długoterminową, precyzyjną produkcją seryjną, utrzymanie każdego systemu w dobrym stanie i zapewnienie stabilnej koordynacji między komponentami jest niezbędne do maksymalizacji dokładności toczenia CNC, wydajności, możliwości automatyzacji i ogólnej efektywności produkcji.















