
Obróbka łopatki polega na wytworzeniu lub udoskonaleniu profilu, elementów mocujących i krawędzi, które umożliwiają dopasowanie łopatki do zespołu i interakcję z płynem roboczym. Wyzwaniem jest kontrolowanie tych cech, podczas gdy usuwanie materiału zmienia sztywność obrabianego przedmiotu. Gładko wyglądająca powierzchnia jest niewystarczająca, jeśli jej profil, grubość lub relacja do nasady są nieprawidłowe.
Niniejszy przewodnik koncentruje się na obróbce metalowych łopatek turbin i sprężarek. Wyjaśnia, jak wyjściowy półfabrykat i materiał wpływają na proces, kiedy pomocne jest jednoczesne frezowanie pięcioosiowe, gdzie potrzebne są inne procesy oraz jak zdefiniować wymagania dotyczące kontroli. Inżynierowie i kupujący mogą wykorzystać te zasady do przygotowania bardziej przejrzystych rysunków i porównania ofert produkcyjnych.
Czym jest obróbka ostrzy?
Obróbka łopatki to kontrolowane usuwanie materiału, które ma na celu stworzenie lub wykończenie aerodynamicznych i mocujących elementów łopatki. Może obejmować obróbkę profilu z litego materiału lub selektywne wykańczanie odlewu lub odkuwki. Wymagane operacje zależą od konstrukcji łopatki, materiału i stanu początkowego.

Obróbka z litego materiału i półfabrykatów o jakości zbliżonej do netto
Obróbka z litego materiału stanowi praktyczne rozwiązanie dla niektórych części rozwojowych, komponentów sprężarek i konstrukcji łopatek, których geometria i wymagania materiałowe odpowiadają temu podejściu. Proces ten polega na uformowaniu profilu aerodynamicznego poprzez usunięcie materiału wokół podpartego wykroju.
Półfabrykat zbliżony do gotowego zawiera już znaczną część kształtu łopatki. Obróbka może koncentrować się na nasadzie, platformie, końcówce, uszczelnieniach i wybranych obszarach profilu, zamiast generować każdą powierzchnię od podstaw. Geometria wejściowa i naddatek na obróbkę stają się istotne, ponieważ półfabrykat nie jest dokładną kopią nominalnego modelu CAD.
Wiele łopatek turbin silników odrzutowych w fazach wysokociśnieniowych opiera się na odlewaniu precyzyjnym, w tym na metodach krzepnięcia kierunkowego lub monokrystalicznych, tam gdzie jest to wymagane. Frezowanie podobnego kształtu zewnętrznego ze zwykłego pręta nie pozwala na odtworzenie tej struktury materiału. Złożone wewnętrzne kanały chłodzące można formować podczas odlewania z rdzeniami ceramicznymi, a następnie poddawać obróbce mechanicznej i innym procesom wykańczającym.
Pojedyncze ostrza i zintegrowane części ostrzy
Pojedynczą łopatkę można zamocować za pomocą podstawy, elementów tymczasowych lub odpowiedniego mocowania. Wirnik integruje łopatki z tarczą, dzięki czemu sąsiednie łopatki ograniczają dostęp do noża. Wirniki również zawierają gęsto rozmieszczone kanały przepływowe, ale ich geometria i funkcja wymagają osobnego planowania procesu.
Niniejszy przewodnik koncentruje się na poszczególnych łopatkach i zasadach obróbki stosowanych w powiązanych z nimi częściach turbosprężarek. Łopatki turbiny powinny być określone na podstawie rzeczywistego typu podzespołu, a nie traktowane jako jedna, wymienna rodzina.
Jak geometria i materiały kształtują proces?
Geometria ostrza decyduje o dostępie, podparciu i relacji między powierzchniami funkcjonalnymi. Materiał decyduje o zachowaniu skrawania i odpowiednich metodach obróbki. Należy omówić oba te czynniki razem, ponieważ ścieżka narzędzia, która działa na dostępnym aluminiowym elemencie demonstracyjnym, może być nieodpowiednia dla cienkiego ostrza produkcyjnego ze stopu niklu.
Wymagania dotyczące profilu, korzeni i krawędzi
Profil lotniczy zmienia krzywiznę i przekrój wzdłuż swojej rozpiętości. Powierzchnie nacisku i ssania, skręt, cięciwa i rozkład grubości muszą być zgodne z projektem. Pomiar całkowitej długości i szerokości nie pozwala na stwierdzenie, czy zamierzony profil został wykonany.
Korzeń i platforma nawiązują relacje mechaniczne i geometryczne z zespołem. Ich położenie względem profilu ma równie duże znaczenie, jak ich indywidualne wymiary. Krawędzie natarcia i spływu również wymagają zdefiniowanych profili, a nie instrukcji, aby każda krawędź była jak najostrzejsza.
| Region ostrza | Koncern produkcyjny | Wymaganie wyjaśnienia |
| Powierzchnie profilu lotniczego | Zmiana krzywizny i styku noża | Profil, definicja przekroju i tekstura powierzchni |
| Cienkie sekcje | Ugięcie podczas usuwania materiału | Grubość i akceptowalny stan kontroli |
| Root i platforma | Dopasowanie załącznika i relacje odniesienia | Geometria, lokalizacja i orientacja |
| Krawędzie natarcia i spływu | Zadziory, nadmierne cięcie i zaokrąglenia | Grubość krawędzi, promień i dopuszczalne mieszanie |
| Końcówka lub osłona, jeśli występuje | Dostęp i powiązania z sąsiednimi obiektami | Wymagania dotyczące ukończonej geometrii i montażu |
Wybór materiałów i obrabialność
Specyfikacja materiałowa powinna wynikać z wymagań eksploatacyjnych komponentu. Stopy tytanu odgrywają ważną rolę w wielu zastosowaniach sprężarek i wentylatorów, natomiast superstopy na bazie niklu są stosowane w cieplejszych obszarach turbin. Łopatki turbin parowych mogą być wykonane z odpowiedniej stali nierdzewnej lub stopowej, w zależności od konstrukcji i warunków pracy.
| Rodzina materiałów | Odpowiedni kontekst zastosowania | Rozważania dotyczące obróbki |
| Nadstopy na bazie niklu | Elementy sekcji gorących, w których odpowiedni jest określony stop i struktura | Koncentracja ciepła, utwardzanie i zużycie narzędzi |
| Stopy tytanu | Wiele komponentów sprężarek i wentylatorów | Ciepło w strefie cięcia, przyczepność narzędzia i elastyczność przedmiotu obrabianego |
| Stale nierdzewne i stopowe | Odpowiednie projekty turbin parowych i łopatek przemysłowych | Gatunek, twardość, siły skrawania i wybór narzędzi |
| Stopy aluminium | Wybrane modele rozwoju i odpowiednie zastosowania w niższych temperaturach | Kontrola zadziorów i deformacji cienkich przekrojów |
Sama rodzina stopów nie stanowi kompletnej specyfikacji. Należy uwzględnić dokładny gatunek, formę materiału wyjściowego, stan obróbki cieplnej oraz odpowiednie wymagania materiałowe. Zmiana stopu lub drogi wykroju może zmienić zarówno obrabialność, jak i przydatność elementu do eksploatacji.
Jak wygląda proces obróbki ostrzy?
Plan obróbki łopatki zazwyczaj rozpoczyna się od przeglądu modelu i rysunku, po którym następuje przygotowanie punktu odniesienia, kontrolowana obróbka zgrubna, obróbka półwykańczająca i wykańczająca. Kolejność prac musi zapewniać odpowiednie podparcie, a jednocześnie ustalać wymaganą relację między profilem a elementami montażowymi. Odlew i pełny wlewek niekoniecznie będą podlegać tej samej procedurze.
Przejrzyj model i ustal odniesienia
Sprawdź, czy model i rysunek CAD opisują tę samą wersję. Zidentyfikuj kontrolowane powierzchnie profilu, lokalizacje przekrojów, styki korzeni, granice obróbki i elementy, które muszą pozostać nienaruszone. Przed rozpoczęciem programowania uzupełnij brakujące definicje krawędzi.
System komputerowego wspomagania produkcji (CAM) przekłada geometrię produktu na zaplanowane operacje skrawania. Przed wygenerowaniem ścieżek należy potwierdzić jednostki modelu, ciągłość powierzchni, definicje narzędzi i pozostały materiał. Przejrzysty podgląd ścieżki narzędzia nie gwarantuje zgodności zaprogramowanej geometrii lub tolerancji obróbki z rysunkiem.
Zaplanuj, jak odniesienia produkcyjne odnoszą się do danych kontrolnych. Tymczasowe mocowanie może usprawnić produkcję, nie stając się punktem odniesienia projektowego. Z drugiej strony, trzymanie gotowego korzenia jest przydatne tylko wtedy, gdy uchwyt ustala jego położenie w sposób spójny, bez uszkodzeń i odkształceń.
Konstrukcja oprzyrządowania musi również zapewniać dostęp do niego w celu późniejszej obróbki. Zacisk, który pewnie trzyma półfabrykat, może blokować platformę po wykończeniu profilu. Jeśli część musi zostać przeniesiona między oprzyrządowaniami, należy ustalić powtarzalny transfer referencyjny i zabezpieczyć wykończone powierzchnie styku. Należy upewnić się, że zwolniona część, a nie tylko jej zaciśnięty kształt, spełnia określone warunki akceptacji.
W przypadku półfabrykatów o parametrach zbliżonych do netto należy sprawdzić, czy w planowanych obszarach wykończenia znajduje się wystarczająca ilość materiału. Kontrola kształtu na wejściu może zidentyfikować nieprawidłowo umieszczony materiał lub lokalne braki przed rozpoczęciem kosztownej obróbki. Przemieszczanie półfabrykatu w celu zwiększenia naddatku na obróbkę musi nadal zachowywać określoną relację z cechami funkcjonalnymi.
Szorstki, bez utraty wsparcia
Obróbka zgrubna usuwa nadmiar materiału, zachowując jednocześnie wystarczającą ilość materiału i sztywność do kolejnych operacji. Celem jest przewidywalne zazębienie frezu, efektywne odprowadzanie wiórów oraz uzyskanie przedmiotu obrabianego, który pozostanie stabilny pomimo zmian jego przekroju poprzecznego.
Sekwencja, w której jedna cienka strona jest wykończona, a druga ma cięższy materiał, może prowadzić do niekorzystnego zrównoważenia siły i sztywności. W zależności od konstrukcji, stopniowe usuwanie materiału z przeciwległych stron lub stopniowa obróbka wzdłuż ostrza może zapewnić lepsze podparcie.
Nie zakładaj, że wcześniejsze usunięcie większej ilości materiału zawsze skraca cały cykl. Dodatkowe wibracje, uszkodzenia powierzchni lub odkształcenia mogą wiązać się z dodatkowymi pracami wykończeniowymi i kontrolnymi. Miarą sukcesu jest wiarygodny wynik obróbki wykończeniowej, a nie sama prędkość obróbki zgrubnej.
Półwykończenie dla przewidywalnych cięć końcowych
Obróbka półwykańczająca pozwala uzyskać obrabiany przedmiot w przybliżeniu do jego ostatecznego kształtu i zapewnia kontrolowane rozłożenie pozostałego materiału. Jednolity naddatek na wykończenie pomaga uniknąć gwałtownych zmian obciążenia skrawaniem w całym profilu.
Ten etap to również okazja do sprawdzenia stanu materiału, narzędzia i trendów wymiarowych, zanim powierzchnia stanie się trudna do odzyskania. Jeśli ostrze przesunęło się po odmocowaniu lub poprzedniej operacji, należy zbadać przyczynę przed zastosowaniem przesunięcia narzędzia.
Usunięcie materiału może redystrybuować naprężenia szczątkowe, podczas gdy cięcie może wprowadzić dodatkowe efekty przypowierzchniowe. Obróbka półwykańczająca nie eliminuje automatycznie tych naprężeń. Każdy etap obróbki cieplnej lub stabilizacji musi być zgodny ze specyfikacją materiału i zatwierdzoną metodą produkcji.
Zakończ profil i zabezpiecz krawędzie
Wykończenie zapewnia określony profil i teksturę poprzez kontrolowany kontakt narzędzia z powierzchnią. Zaplanuj podejście, wyjście, przesunięcie i przejścia tak, aby narzędzie nie zatrzymywało się ani nie zmieniało gwałtownie kierunku w newralgicznych miejscach.
Krawędzie natarcia i spływu wymagają szczególnej uwagi, ponieważ zazębienie narzędzia i sztywność miejscowa mogą się szybko zmieniać. Zachowaj określoną grubość i promień zarówno podczas obróbki, jak i późniejszego gratowania. Wizualnie czysta krawędź może być nadal nie do zaakceptowania, jeśli wygładzanie usunie zbyt dużo materiału.
Zbadaj cechy, które późniejsze operacje mogą zaciemnić lub zmienić. Na przykład, sprawdzenie powierzchni przed nałożeniem powłoki może wspomóc kontrolę procesu, podczas gdy odbiór końcowy może wymagać dodatkowej kontroli po nałożeniu powłoki i przygotowaniu krawędzi.
Kiedy obróbka łopatek wymaga 5-osiowego CNC?
Jednoczesne pięcioosiowe sterowanie CNC jest przydatne, gdy orientacja narzędzia musi się ciągle zmieniać, aby dotrzeć do skręconej powierzchni ostrza i podążać za nią. Dostępne elementy można obrabiać metodami stałoosiowymi lub indeksowanymi. Wybierz konfigurację maszyny na podstawie geometrii, zasięgu, sztywności i potrzeb weryfikacyjnych, zamiast traktować liczbę osi jako gwarancję jakości.

Pozycjonowanie indeksowane i ruch jednoczesny
W obróbce indeksowanej, czyli 3+2, pozycjonowanie obrotowe ustala orientację przed operacją skrawania o stałej orientacji. Jednoczesna obróbka pięcioosiowa pozwala na zmianę orientacji narzędzia względem detalu podczas skrawania.
Ciągła kontrola orientacji może usprawnić dostęp do profili i zmniejszyć potrzebę stosowania długich narzędzi lub wielokrotnych zmian położenia. Wprowadza również ograniczenia ruchu maszyny, które należy uwzględnić w programowaniu. Ograniczenia ruchu obrotowego, szybkie zmiany orientacji i dostępny prześwit mogą mieć wpływ na praktyczną trasę.
Mniejsza liczba ustawień może pomóc zachować relacje między elementami, ale maszyna pięcioosiowa nie gwarantuje, że całe ostrze zostanie wykończone za jednym razem. Elementy mocujące mogą wymagać demontażu, a specjalistyczne operacje mogą wymagać innego sprzętu.
Sprawdź kompletny ruch maszyny
Sprawdź frez, uchwyt, osprzęt, przedmiot obrabiany i odpowiednie komponenty maszyny. Końcówka narzędzia może podążać za zamierzoną powierzchnią, gdy uchwyt zbliża się do platformy lub zespół obrotowy zbliża się do limitu ruchu.
Symulacja programu sterowania numerycznego (NC) po postprocessingu pomaga ocenić kod przeznaczony dla rzeczywistej maszyny, w tym ruchy wprowadzane podczas postprocessingu. Symulacja musi wykorzystywać reprezentatywne długości narzędzi, uchwyty, materiał obrabiany, oprzyrządowanie i konfigurację maszyny.
Symulacja wspomaga planowanie, ale nie mierzy rzeczywistych sił skrawania ani nie weryfikuje gotowego profilu. Weryfikacja ustawień i kontrolowana kontrola pierwszej części pozostają niezbędne do potwierdzenia, że proces fizyczny przebiega zgodnie z planem.
Jakie narzędzia i ścieżki narzędzi są odpowiednie do powierzchni łopatek?
Wybór narzędzia powinien być dostosowany do lokalnej krzywizny, zasięgu, materiału i wymaganego efektu powierzchni. Podejścia z frezowaniem kulistym, zaokrąglonym, bocznym i segmentowym służą do różnych geometrii. Odpowiednia strategia zapewnia użyteczny kontakt frezu bez nadmiernego ugięcia, kolizji lub niekontrolowanych zmian zagłębienia.
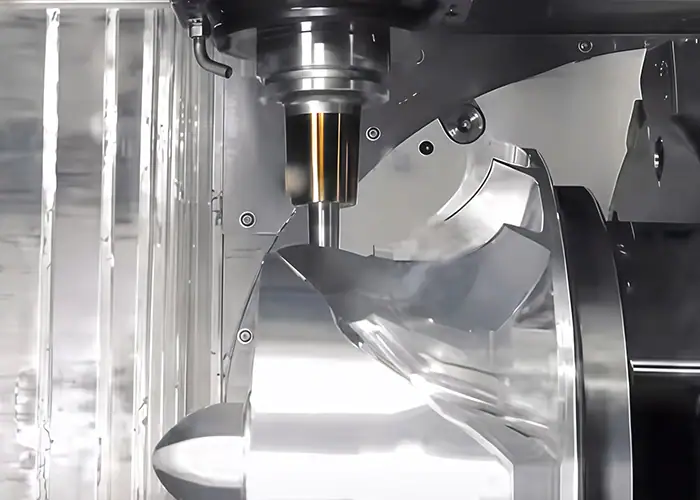
Dopasowanie frezu do geometrii lokalnej
Frezy kuliste i zaokrąglone zapewniają elastyczność w obróbce powierzchni rzeźbionych. W przypadku narzędzia kulistego, kontakt w pobliżu środka charakteryzuje się bardzo niską prędkością skrawania, dlatego orientacja narzędzia może wpływać na sposób skrawania, a także na luz.
Frezowanie boczne wykorzystuje tę stronę frezu, której geometria powierzchni umożliwia odpowiedni kontakt. Nie należy go stosować do każdej skręconej powierzchni, ponieważ pozwala na efektywne usuwanie materiału. Należy sprawdzić dopasowanie geometryczne i wynikające z niego odchylenia.
Frezy segmentowe lub walcowe oferują większy efektywny promień styku, co pozwala na uzyskanie kompatybilnych powierzchni wykończeniowych. Wymagają one definicji narzędzi i strategii CAM, które odzwierciedlają rzeczywistą geometrię skrawania. Ich zastosowanie należy oceniać pod kątem wymagań dotyczących dostępu i profilu, a nie ogólnej obietnicy szybszej obróbki.
Wybierz przejścia między przeskokami i powierzchniami
Przesunięcie ma wpływ na resztkowe żłobienia między sąsiednimi przejściami, ale wynik zależy również od geometrii frezu i lokalnej krzywizny powierzchni. Pojedyncza wartość odstępu na całym ostrzu może powodować różne wzory powierzchni w różnych obszarach.
Zaplanuj przejścia między głównym profilem, obszarami krawędziowymi i przejściami między platformami. Granice te mogą ujawnić ślady niedopasowania, nawet gdy poszczególne ścieżki narzędzi wydają się akceptowalne. Przeanalizuj połączony model pozostałego materiału i sprawdź rzeczywiste przejście po cięciu.
Samo zawężenie tolerancji obliczeń CAM nie skoryguje ugięcia narzędzia ani ruchu uchwytu. Ustaw parametry programowania, rozumiejąc wszystkie źródła błędów i kryteria akceptacji rysunku.
Kontroluj ciepło, zaangażowanie i wibracje
Gatunek narzędzia, geometria, powłoka, parametry skrawania i sposób podawania chłodziwa muszą być dostosowane do materiału i operacji. Unikaj przenoszenia parametrów z modelu rozwoju aluminium bezpośrednio do stopu żaroodpornego.
Należy zachować sztywność zespołów narzędzi, na ile pozwala dostęp. Długi wysięg, słabe lokalne podparcie i niekorzystny kierunek siły mogą powodować ugięcie lub drgania. Zmiana prędkości obrotowej wrzeciona lub posuwu może pomóc w konkretnym przypadku, ale uporczywy problem z podparciem lub zasięgiem zazwyczaj wymaga szerszej analizy ustawień.
Zużycie narzędzia ma również wpływ na gotowy profil. Ustal kryteria kontroli i wymiany wokół krytycznego elementu, zamiast kontynuować do momentu, aż narzędzie będzie widoczne. W przypadku stosowania kompensacji, zweryfikuj uzyskaną geometrię, zamiast zakładać, że jedno przesunięcie koryguje każdy obszar.
Gdzie pasuje szlifowanie, obróbka elektroerozyjna i obróbka laserowa?
Obróbka łopatek może łączyć frezowanie ze szlifowaniem, obróbką elektroerozyjną (EDM) i obróbką laserową, gdy wymagają tego specyficzne cechy. Prawidłowa kombinacja zależy od konstrukcji rdzenia, geometrii chłodzenia, materiału, stanu powłoki i wymagań dotyczących integralności powierzchni. Operacje te uzupełniają frezowanie, a nie tworzą jednej, uniwersalnej sekwencji.
Szlifowanie korzeni i kontrolowane wykańczanie powierzchni
Szlifowanie metodą pełzania jest sprawdzoną metodą dla odpowiednich kształtów nasady łopatek turbin, w tym form jodełkowych. Inne metody mogą być odpowiednie w zależności od konstrukcji, materiału, wielkości produkcji i zatwierdzonego procesu.
Szlifowanie wymaga kontroli stanu ściernicy, obciągania, dopływu chłodziwa i efektów termicznych. Geometrycznie poprawna powierzchnia może nadal wymagać kontroli, jeśli proces doprowadził do niedopuszczalnych uszkodzeń termicznych.
Polerowanie i kondycjonowanie krawędzi również powinny mieć określone granice. Usuwają one materiał i mogą zmienić profil, promień krawędzi lub cienką warstwę. Po wykonaniu operacji należy sprawdzić krytyczną geometrię, aby ustalić jej stan po dostarczeniu. Wygląd lustrzany nie zastępuje określonej tekstury powierzchni ani dobrego stanu materiału.
Otwory chłodzące i kanały wewnętrzne
Niektóre łopatki o przekroju gorącym wymagają otworów chłodzących, wylotów kształtowych lub innych elementów chłodzących. Wiercenie elektroerozyjne (EDM) jest stosowane w materiałach przewodzących prąd elektryczny, natomiast procesy laserowe oferują inne opcje do odpowiednich zastosowań w zakresie otworów i powłok.
Pozycja otworu, kierunek, kształt, zachowanie się przebicia i lokalne warunki ścianki – wszystko to ma znaczenie. Proces musi unikać uszkodzenia przeciwległej ścianki wewnętrznej podczas penetracji pustego ostrza. Obróbka cieplna może powodować powstawanie przetopionego materiału lub innych efektów powierzchniowych, dlatego akceptacja i ewentualna późniejsza obróbka muszą być zdefiniowane dla wybranej trasy.
Należy odróżnić wiercone kanały chłodzące od skomplikowanych, zamkniętych kanałów wewnętrznych. Konwencjonalny frez nie jest w stanie dotrzeć do każdego zamkniętego kanału wewnętrznego. Kanały te mogą powstawać w procesie odlewania lub w innym kwalifikowanym procesie produkcyjnym.
Kolejność nakładania powłok to kolejna decyzja planistyczna. Niektóre trasy wiercą przed nałożeniem powłoki, podczas gdy inne stosują kontrolowane usuwanie powłoki i wiercenie po jej nałożeniu. Przed wyborem sprzętu lub wyceną prac należy potwierdzić planowaną kolejność i ostateczny stan otworu.
Jak weryfikowana jest jakość obróbki ostrzy?
Weryfikacja musi obejmować geometrię profilu, relacje mocowania, stan krawędzi, teksturę powierzchni oraz wszelkie określone wymagania dotyczące materiału lub cech wewnętrznych. Współrzędnościowe maszyny pomiarowe (CMM), skanowanie optyczne i specjalistyczne testy pozwalają na uzyskanie odpowiedzi na różne pytania. Kompletny plan definiuje, co jest mierzone, jak pozycjonowana jest część oraz na jakim etapie produkcji następuje akceptacja.
Sprawdź geometrię pod kątem poprawnych odniesień
Kontrola łopat pozwala ocenić profile przekroju, grubość, skręt, cięciwę oraz charakterystykę krawędzi natarcia lub spływu. Elementy nasady i platformy wymagają kontroli, aby zachować ich określone powiązanie z profilem.
Współrzędnościowa maszyna pomiarowa może zbierać dane dotykowe z określonych cech i przekrojów. Systemy optyczne mogą dostarczać gęstych informacji o powierzchni, szczególnie przydatnych do wizualizacji odchyleń na profilu lotniczym. Wybierz zakres i niepewność pomiaru dla danego wymagania, zamiast wybierać sprzęt wyłącznie ze względu na liczbę punktów.
Wyrównanie jest częścią oceny. Nieograniczone dopasowanie do powierzchni może ukryć błąd relacji, który ma znaczenie, gdy łopata jest instalowana przez jej podstawę. Skorzystaj ze schematu odniesienia na rysunku i udokumentuj wszelkie dozwolone metody montażu.
Oddziel teksturę powierzchni od stanu materiału
Błąd profilu, falistość i chropowatość opisują różne aspekty wykończonej powierzchni. Łopatka może mieć gładkie wykończenie miejscowe, podczas gdy jej ogólny kształt profilu jest nieprawidłowy. Odczyt chropowatości nie identyfikuje również wszystkich możliwych pęknięć lub defektów podpowierzchniowych.
W razie potrzeby należy stosować określone badania nieniszczące lub inspekcję wewnętrzną. Tomografia komputerowa (TK) lub metody radiograficzne mogą być pomocne w niektórych ocenach wewnętrznych, ale ich przydatność zależy od materiału, geometrii, rozdzielczości oraz ocenianej wady lub wymiaru.
Pakiet inspekcyjny powinien zatem łączyć każde wymaganie z odpowiednią metodą. Unikaj traktowania skanu powierzchni, raportu wymiarowego lub polerowanego wyglądu jako dowodu na każdą inną cechę jakościową.
Potwierdź dostarczony stan
Zapisz wersję rysunku, tożsamość materiału, ocenione cechy, wyrównanie, metodę pomiaru i wyniki. Określ, czy raport opisuje stan obrobiony, poddany obróbce cieplnej, powlekany, czy w pełni wykończony.
Sondowanie na maszynie może wspierać konfigurację i kontrolę procesu, natomiast kontrola odbiorcza musi być zgodna z uzgodnionym planem pomiarów. Jeśli kontrola pośrednia jest wykorzystywana jako dowód odbioru, jej zakres i przydatność muszą zostać wyraźnie określone.
W przypadku zamówień powtarzających się należy uzgodnić sposób oceny zmian narzędzi, osprzętu i modyfikacji procesu. Pozytywny wynik pierwszego artykułu świadczy o stanie kontrolowanego artykułu. Spójność produkcji wymaga odpowiednich bieżących kontroli i dokumentacji.
Co powinno zawierać zapytanie ofertowe na obróbkę ostrzy?
Przydatne zapytanie ofertowe (RFQ) na obróbkę łopatek zawiera model CAD, rysunek kontrolny, materiał i stan półfabrykatu, krytyczną geometrię, wymagania dotyczące wykończenia oraz dokumentację odbiorczą. Należy określić docelowy komponent i stan produkcji, aby dostawcy mogli ocenić rzeczywisty zakres produkcji, zamiast oferować nieokreślony kształt łopatki.
W przypadku precyzyjnej obróbki części silników turbinowych różnica między modelem rozwojowym a sprzętem serwisowym wpływa na wymagany materiał, procesy i dowody zatwierdzenia. Należy jasno określić ten status na samym początku.
| Pozycja zapytania ofertowego | Informacje do dostarczenia |
| Definicja produktu | Model CAD, wersja rysunku, typ komponentu i przeznaczenie |
| Materiał wyjściowy | Dokładny gatunek, stan, forma surowca i dostawca półfabrykatu |
| Geometria krytyczna | Profile profilu lotniczego, punkty odniesienia, interfejsy korzeniowe, krawędzie i cienkie przekroje |
| Specjalne dodatki | Otwory chłodzące, kanały wewnętrzne, obszary niedostępne i istniejące powłoki |
| Zakres wykończeniowy | Wymagania dotyczące szlifowania, polerowania, kondycjonowania krawędzi, obróbki i powlekania |
| Przyjęcie | Wymagane raporty, warunki pomiaru, testy specjalne i zatwierdzenia klienta |
| Zakres zamówienia | Ilość, oczekiwania dotyczące zamówień powtarzalnych, potrzeby dostaw i obowiązki związane z dostarczanymi częściami |
Porównaj oferty pod kątem tych samych wymagań. Zapytaj, które operacje są uwzględnione, które wymagają specjalistycznego przetwarzania i jakie dowody towarzyszą dostarczonej części. Rozwiąż proponowane zmiany tolerancji lub procesu przed rozpoczęciem produkcji, aktualizując w razie potrzeby zatwierdzoną definicję produktu.
FAQ
Czy obróbka CNC może zastąpić odlewanie łopatek turbin?
Tylko wtedy, gdy pozwalają na to wymagania konstrukcyjne i materiałowe. Obróbka skrawaniem zwykłego pręta nie pozwala na odtworzenie struktury monokrystalicznej lub kierunkowo krzepniętej, wymaganej w przypadku niektórych łopatek turbin. Obróbka CNC często uzupełnia odlewanie poprzez wykańczanie nasady, wierzchołków i wybranych powierzchni.
Jakie tolerancje można osiągnąć dzięki obróbce ostrzy?
Osiągalne tolerancje zależą od materiału, geometrii, mocowania i kontroli procesu. Profil profilu, grubość, wymiary nasady i geometria krawędzi wymagają osobnych specyfikacji. Zdolność należy potwierdzić na podstawie rysunku i planu kontroli, a nie tylko dokładności pozycjonowania maszyny.
Co decyduje o kosztach obróbki ostrzy?
Główne czynniki kosztowe obejmują materiał, stan wykroju, ilość usuwanego materiału, geometrię, oprzyrządowanie, ilość zamówienia i kontrolę. Określone szlifowanie, otwory chłodzące i powłoki wymagają dodatkowych operacji. Porównaj oferty, korzystając z tej samej wersji rysunku, wymagań materiałowych, zakresu wykończenia i kryteriów akceptacji.
Wniosek
Obróbka łopatki wymaga procesu, który łączy początkowy półfabrykat z gotowym profilem i geometrią mocowania. Wybór materiału, etapowe usuwanie naddatku, orientacja narzędzia i odpowiednie metody wykończenia wpływają na to, czy dana część spełni swoje wymagania.
Dla inżynierów i kupujących najlepszym punktem wyjścia jest kompletna definicja produktu i uzgodniony plan kontroli. Ułatwiają one porównywanie ofert produkcyjnych i zapobiegają pomyleniu wyglądu lub liczby osi z dowodem jakości.
TiRapid oferuje usługi obróbki CNC części niestandardowych. Prześlij nam swój rysunek i model CAD wraz z materiałem, stanem wykroju, kluczowymi cechami łopatki, ilością, wymaganiami dotyczącymi wykończenia oraz oczekiwaniami dotyczącymi kontroli, aby dokonać oceny dostosowanej do konkretnego projektu. Dołącz wszelkie wymagane kwalifikacje procesowe, aby przed złożeniem zamówienia omówić zakres produkcji i weryfikacji.
















