
Zanim pomysły zamienią się w części, oceniam obrabialność — używając standardowych narzędzi, właściwych tolerancji i minimalnej liczby ustawień. Ten poradnik projektowania pod kątem obróbki CNC zawiera praktyczne zasady i wskazówki dotyczące DFM od koncepcji do dostawy, pomagając w szybszym, bardziej niezawodnym i opłacalnym wytwarzaniu precyzyjnych części.
Co to jest obróbka CNC
Obróbka CNC (Computer Numerical Control) to proces ubytkowy, w którym zaprogramowane narzędzia precyzyjnie tną surowiec na części. Zapewnia wyjątkową dokładność, powtarzalność i kompatybilność z metalami i tworzywami sztucznymi – łącząc projektowanie CAD z rzeczywistą produkcją, co pozwala na szybszą i bardziej wydajną produkcję.
Zasady Of Obróbka CNC
Obróbka CNC usuwa materiał warstwa po warstwie z bryły (przedmiotu obrabianego). W przeciwieństwie do addytywnej natury druku 3D, CNC działa subtraktywnie — każde cięcie ma wpływ na ostateczną geometrię.
Frezowanie : Wykorzystuje obrotowe narzędzia skrawające do wycinania powierzchni, rowków i wnęk. Idealnie nadaje się do obróbki pryzmatycznych lub złożonych kształtów 3D. Na przykład, w mojej codziennej pracy, aluminiowe obudowy z tolerancjami ±0.01 mm są frezowane z wykorzystaniem 5-osiowych centrów, co pozwala uzyskać precyzyjne kontury i gładkie wykończenie.
Toczenie : Obraca obrabiany przedmiot, podczas gdy nieruchome narzędzie skrawa materiał, nadając mu kształt cylindryczny lub stożkowy. Ta metoda doskonale sprawdza się w przypadku wałków, tulei i korpusów zaworów, gdzie koncentryczność ma kluczowe znaczenie.
Wiercenie : Formowanie otworów za pomocą wierteł o średnicach zazwyczaj od 0.5 mm do 50 mm. Głębokie otwory często wymagają wiercenia stopniowego lub narzędzi z chłodzeniem bezpośrednim, aby zapewnić dokładność i odprowadzanie wiórów.
W nowoczesnych fabrykach operacje te często łączą się automatycznie — frezowanie, toczenie i wiercenie w jednym ustawieniu — co znacznie zwiększa wydajność i dokładność.
Powszeche typy Of Maszyny CNC
Maszyny CNC różnią się liczbą osi ruchu:
Maszyny 2–3-osiowe: Są najpopularniejsze i najbardziej ekonomiczne. Idealne do płaskich części i prostych wnęk, poruszają się w kierunkach X, Y i Z.
Maszyny 4–5-osiowe: Oferują dodatkowe ruchy obrotowe i pochyleniowe, umożliwiając obróbkę wielu powierzchni lub złożonych powierzchni zakrzywionych w jednym ustawieniu. Na przykład, komponenty lotnicze lub implanty tytanowe często wymagają jednoczesnej obróbki w 5 osiach dla zapewnienia dokładności i spójności.
Maszyny hybrydowe i wielofunkcyjne: łączą frezowanie, toczenie, a czasem szlifowanie lub cięcie laserowe w jednym urządzeniu, minimalizując liczbę ustawień i liczbę błędów ludzkich.
W TiRapid zazwyczaj dobieramy sprzęt na podstawie geometrii części i wymagań dotyczących tolerancji. W przypadku prototypów, technologia 3-osiowa zapewnia szybkość; w przypadku złożonych części lub produkcji, technologia 5-osiowa zapewnia spójność wymiarową i oszczędność kosztów dzięki zastosowaniu wielu uchwytów.
Czym jest projektowanie Flub obróbka CNC
Przed rozpoczęciem produkcji, projekt determinuje wykonalność. Projektowanie pod kątem obróbki CNC ma na celu przyspieszenie, ułatwienie i obniżenie kosztów produkcji części, przy jednoczesnym spełnieniu wszystkich celów funkcjonalnych i wizualnych. Zoptymalizowany projekt redukuje liczbę ścieżek narzędzi, ustawień i złożoność, zwiększając precyzję i szybkość realizacji.
Rola OProjekt f In TCykl produkcyjny
Projektowanie kształtuje każdą fazę procesu produkcyjnego:
Definiuje ścieżki narzędzi i złożoność: Geometria, grubość ścianki i tolerancja wpływają na wybór narzędzia i czas cyklu. Inteligentna konstrukcja może skrócić czas obróbki o ponad 30%.
Zmniejsza liczbę operacji konfiguracji i zaciskania: Uwzględnienie dostępności i standardowych elementów wyposażenia podczas projektowania poprawia stabilność i wydajność.
Zwiększa precyzję i powtarzalność: Wyraźne punkty odniesienia i spójne ustawienie zmniejszają odchylenia. W firmie TiRapid, standaryzacja otworów odniesienia zmniejszyła błędy ponownego mocowania do ±0.01 mm.
Umożliwia integrację produkcji cyfrowej: nowoczesne procesy CNC łączą dane projektowe, CAM i inspekcyjne, aby zachować dokładność w całym procesie.
Jak projekt wpływa na koszty Ai czas realizacji
Każdy narysowany przez Ciebie wymiar ma wpływ na koszt i czas produkcji:
Materiał i geometria wpływają na czas skrawania: Głębokie kieszenie lub cienkie ścianki zwiększają zużycie narzędzia. Zmniejszenie głębokości o 10% może obniżyć koszty o około 15%.
Wąskie tolerancje zwiększają koszty: standardowe tolerancje ±0.05 mm są szybkie; tolerancja ±0.01 mm podwaja czas procesu.
Uproszczona konstrukcja przyspiesza dostawę: przeglądy DFM firmy TiRapid skróciły średni czas realizacji o 2 dni dzięki modyfikacjom projektu, takim jak fazowanie i zaokrąglanie.
Standaryzacja oszczędza czas: korzystanie ze standardowych gwintów, rozmiarów otworów i półfabrykatów usprawnia proces wyceny, zaopatrzenia i produkcji — szczególnie w przypadku produkcji globalnej.
Czym są TZalety Ai ograniczenia Of Projektowanie Flub obróbka CNC
Projektowanie pod kątem obróbki CNC oferuje niezrównaną precyzję i powtarzalność, umożliwiając wydajną produkcję skomplikowanych geometrii. Jednak czynniki takie jak geometria narzędzia, zasięg i zakres ruchu maszyny nakładają ograniczenia. Zrozumienie tych ograniczeń – i umiejętność projektowania w oparciu o nie – gwarantuje wysoką jakość i opłacalność produkcji.
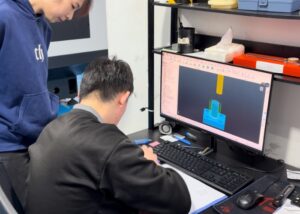
Zalety
Projekt jest podstawą kosztów, szybkości i jakości.
Automatyzacja i precyzja: Systemy CNC osiągają powtarzalność w zakresie ±0.01 mm, co jest idealnym rozwiązaniem w przypadku powtarzalnych części, takich jak obudowy zaworów lub złącza robotyczne.
Wszechstronność materiałów: obróbka CNC umożliwia obróbkę zarówno metali, jak i tworzyw sztucznych, poprzez regulację posuwów i prędkości.
Krótsze cykle prototypowania: Wczesna walidacja DFM pozwala przewidzieć siły skrawania i ścieżki narzędzi; TiRapid skraca czas realizacji prototypów o 60%.
Integracja danych: przepływy pracy CAD-CAM gwarantują zachowanie założeń projektowych w całym procesie produkcji i kontroli.
Ograniczenia
Nawet zaawansowane systemy CNC borykają się z ograniczeniami geometrycznymi.
Kształt narzędzia: Narzędzia okrągłe nie umożliwiają wycinania ostrych narożników wewnętrznych. Wymagany promień narożnika musi być ≥1.3× średnicy narzędzia.
Ograniczenie zasięgu: Głębokie kieszenie przekraczające 3-krotność średnicy narzędzia powodują drgania, zwiększając chropowatość powierzchni z Ra0.8 do Ra3.2.
Przemieszczanie maszyny: Części o dużych gabarytach lub elementy o wielu stronach często wymagają wielu ustawień, co zwiększa ryzyko błędu.
Rozwiązania: Strategie optymalizacji projektu
Stosunek głębokości do szerokości: Aby zmniejszyć ugięcie narzędzia, należy zachować stosunek głębokości do szerokości ≤3:1.
Promienie narożne: Zwiększ promień zaokrąglenia (np. R1.5→R2.0), aby wydłużyć żywotność narzędzia.
Cienkie ścianki: w przypadku metali należy stosować ścianki o grubości ≥0.8 mm, a w przypadku tworzyw sztucznych ścianki o grubości ≥1.5 mm, aby zapobiegać drganiom.
Konstrukcja otworu: Głębokość ≤4× średnicy; pozostawić odstęp na dole otworów nieprzelotowych.
Gwinty: Pozostaw niegwintowane sekcje o głębokości 1.5× skoku.
Tekst: Należy używać czcionek bezszeryfowych o wielkości 20 punktów i tekstu grawerowanego, a nie tłoczonego.
Żebra i wypukłości: grubość ≈60% grubości przylegającej ściany, aby zapobiec odkształceniom.
Fazowania i zaokrąglenia: w celu zwiększenia wydajności stosuj globalne notatki „przerwij wszystkie krawędzie”.
Kąty pochylenia: należy dodać 1–2° na pionowych ścianach, aby zmniejszyć naprężenia podczas cięcia i poprawić wykończenie.
W jaki sposób To Określ kluczowe parametry obróbki podczas projektowania
W projektowaniu pod kątem obróbki CNC decyzje projektowe definiują precyzję, koszty i czas realizacji. Dzięki wczesnemu ustaleniu tolerancji, wykończenia, materiałów i rozmiarów zapasów, inżynierowie zapewniają wykonalność i wydajność produkcji – przekształcając założenia projektowe w niezawodną, precyzyjną i ekonomiczną produkcję.
Tolerancje Ai aplikacje GD&T
Tolerancje stanowią pomost między projektem i produkcją.
Tolerancja napędza koszty: Nie każda funkcja wymaga dokładności ±0.01 mm. TiRapid zaoszczędził 25% czasu obróbki, ustawiając ±0.02 mm w obszarach dopasowania i ±0.1 mm w pozostałych obszarach.
GD&T zwiększa przejrzystość: zamiast tolerancji liniowych, GD&T definiuje cechy geometryczne, takie jak równoległość, bicie i położenie.
Najlepsze Praktyki:
W przypadku dopasowań krytycznych należy stosować IT7–IT8.
W przypadku obszarów niekrytycznych należy zmniejszyć wymagania do IT10–IT11.
Aby ograniczyć ryzyko nieporozumień, zdefiniuj na rysunku ogólne uwagi dotyczące tolerancji.
Prawidłowe przydzielenie tolerancji może obniżyć całkowity koszt obróbki o 10–30%.
Wykończenie powierzchni Ai wymagania estetyczne
Zachowanie równowagi pomiędzy funkcjonalnością i wyglądem gwarantuje większe zadowolenie klienta.
Chropowatość powierzchni wpływa na czas cyklu: Ra 0.8 µm wymaga precyzyjnych przejść wykańczających, natomiast Ra 3.2 µm można uzyskać w jednym przejściu.
Typowe wykończenia:
Aluminium: Anodowanie (typ II/III) w celu zapewnienia odporności na korozję.
Stal: QPQ lub oksydowana na czarno w celu ochrony przed rdzą.
Tworzywa sztuczne: polerowanie lub piaskowanie w celu poprawy wyglądu.
Wskazówka projektowa: W modelu CAD wyraźnie oddziel powierzchnie funkcjonalne i kosmetyczne, aby uniknąć niepotrzebnego wykańczania.
Wybór materiałów Ai obróbka cieplna
Materiał decyduje o obrabialności i wydajności narzędzia.
Zachowanie tnące:
Aluminium (6061, 7075): prędkość skrawania 500–800 m/min.
Stal nierdzewna (304, 316): wolniejsza przy 150 m/min.
Tytan (Ti-6Al-4V): wymaga sztywnych narzędzi i chłodziwa.
Obróbka cieplna:
Materiały hartowane (>45 HRC) wymagają narzędzi z węglika spiekanego.
Przed końcową obróbką odprężyć wyżarzane części.
Wybór odpowiedniego materiału i obróbki może wydłużyć żywotność narzędzia 2–3-krotnie.
Dlaczego standardowe rozmiary magazynowe obniżają koszty
Wybór standardowych rozmiarów towaru to jedna z najprostszych metod oszczędzania kosztów.
Mniej obróbki = mniej czasu: W przypadku kęsa o grubości 25 mm w porównaniu do 30 mm można zaoszczędzić 20% czasu cięcia w przypadku części o grubości 20 mm.
Łatwo dostępne: Płyty aluminiowe o popularnych rozmiarach, np. 100 × 100 × 20 mm, są powszechnie dostępne.
Krótszy czas realizacji: Unikanie niestandardowych półfabrykatów może skrócić czas realizacji zamówienia z 7 do 1–2 dni.
Firma TiRapid osiągnęła o 30% szybszy czas realizacji zamówień i większą efektywność wykorzystania materiałów dzięki standaryzacji wymiarów zapasów.
W jaki sposób To Projekt Flub różnych procesów obróbki
W projektowaniu pod kątem obróbki CNC każdy proces – frezowanie, toczenie i wiercenie – wymaga unikalnego podejścia. Inteligentne rozwiązania minimalizują obciążenie narzędzi, redukują wibracje i upraszczają konfigurację, poprawiając dokładność i jakość powierzchni. Poniżej przedstawiono kluczowe wnioski projektowe z rzeczywistych doświadczeń produkcyjnych firmy TiRapid.
Wskazówki dotyczące projektowania frezowania
Frezowanie jest procesem wszechstronnym, ale wrażliwym na sztywność i geometrię narzędzia.
Kontrola stosunku głębokości do szerokości: Utrzymanie głębokości wnęki w zakresie 4-krotności średnicy narzędzia. Technologia TiRapid poprawiła jakość powierzchni o 30% w przypadku aluminium 7075, ograniczając stosunek do 2.5-krotności średnicy.
Średnica narzędzia: Krótsze narzędzia zapewniają większą sztywność. Konstrukcja dostosowana do standardowych średnic (Ø6, Ø8, Ø10 mm) pozwala uniknąć kosztownych, niestandardowych frezów.
Optymalizacja promienia naroża: Użyj wewnętrznego promienia naroża ≥⅓ głębokości wnęki (np. R4 dla głębokości 12 mm). Większe promienie zmniejszają naprężenia narzędzia i ślady drgań.
Wskazówki dotyczące projektowania toczenia
Toczenie jest metodą stosowaną do produkcji elementów okrągłych, ale wymaga uwagi dotyczącej stabilności.
Współczynnik smukłości: Utrzymuj stosunek długości do średnicy części ≤8:1. W przypadku długich wałów TiRapid stosuje podpórki stałe lub podwójne środki podporowe.
Symetria ma znaczenie: symetryczna geometria zapewnia zrównoważone siły skrawania i zapobiega mimośrodowości.
Kontrola wibracji: W przypadku twardych materiałów (np. SUS420, HRC50) należy stosować niższe prędkości wrzeciona i odpowiednie chłodziwo.
Uwaga projektowa: Aby lepiej zaplanować proces, do rysunków należy dodać adnotację „Wymagane wsparcie środkowe”.
Wskazówka dotycząca projektowania wierceńs
Wiercenie jest czynnością podstawową, ale często pomijaną.
Stosunek głębokości do średnicy: Utrzymuj głębokość otworu ≤10× średnicy. W przypadku głębszych otworów wierć z obu stron lub użyj wiercenia stopniowego. TiRapid osiąga dokładność ±0.02 mm przy użyciu wierteł 5×D z cyklami odprowadzania wiórów.
Prostopadłość: Powierzchnie wejścia wiertła muszą być płaskie i prostopadłe, aby uniknąć odchylenia. Na powierzchniach skośnych należy dodać niewielką powierzchnię czołową.
Unikaj półotworów: Półotwory niszczą narzędzia i pozostawiają zadziory. Jeśli to nieuniknione, rozważ frezowanie lub elektroerozję.
W jaki sposób To Podcięcia projektowe Ai złożone funkcje
W projektowaniu pod obróbkę CNC, podcięcia i geometrie wewnętrzne stanowią poważne wyzwanie. Te ukryte obszary są trudno dostępne za pomocą standardowych narzędzi i mogą generować koszty lub powodować błędy. Inteligentne rozwiązania projektowe równoważą dostępność narzędzi. W tej sekcji pokazano, jak uprościć lub podzielić części, aby zaoszczędzić czas i pieniądze.
Wymiary podcięć, narzędzia i dostępność
Podcięcia to klasyczne „ukryte geometrie”. Jeśli nie zostaną odpowiednio zaprojektowane, mogą sprawić, że część stanie się niemożliwa do obróbki.
Wytyczne dotyczące rozmiaru:
Utrzymuj głębokość podcięcia ≤70% długości szyjki narzędzia i szerokość ≤1.5× średnicy narzędzia. W firmie TiRapid regulacja głębokości podcięcia obudowy zaworu z 8 mm do 5.5 mm umożliwiła obróbkę standardowym frezem kulistym, oszczędzając 25% czasu produkcji.
Narzędzia i ścieżki:
Do podcięć używaj frezów z rowkiem teowym lub frezów kulowych. W ciasnych przestrzeniach wybieraj frezy z długą szyjką lub konfiguracje 5-osiowe. Zawsze zapewnij co najmniej 1.5× średnica narzędzia prześwit umożliwiający bezpieczne wyjście narzędzia.
Kontrola dostępności:
Symuluj ścieżki narzędzi w oprogramowaniu CAD/CAM. Inżynierowie TiRapid korzystają z Fusion 360. Mapa dostępności narzędzi w celu identyfikacji stref martwych przed programowaniem, co zapobiega kosztownym przeróbkom.
Opłacalne alternatywy
Złożone geometrie nie zawsze wymagają kosztownej obróbki 5-osiowej. Optymalizacja projektu często pozwala osiągnąć ten sam rezultat w bardziej efektywny sposób.
Przeprojektuj strukturę:
Jeśli podcięcie służy jedynie jako element blokujący lub montażowy, należy je zastąpić fazowaniem lub gwintem. Na przykład, firma TiRapid przeprojektowała aluminiową obudowę, stosując mocowanie wsuwane pod kątem 45°, przechodząc z obróbki 5-osiowej na 3-osiową i obniżając koszt części o 40%.
Obróbka skrawaniem i montaż:
Podziel część na kilka sekcji, aby ułatwić dostęp, a następnie połącz je ponownie za pomocą śrub lub spawania. To „modułowe” podejście jest popularne w przemyśle lotniczym i automatyce.
Zalety: Niższe koszty sprzętu i łatwiejsza konserwacja.
Wskazówka: Dodaj otwory na kołki, aby zapewnić dokładne wyrównanie podczas montażu.
Produkcja hybrydowa:
W przypadku wyjątkowo złożonych wnęk wewnętrznych połącz druk 3D w celu weryfikacji kształtu z obróbką CNC powierzchni funkcjonalnych. To hybrydowe podejście łączy swobodę projektowania z precyzją – idealne do produkcji form i urządzeń medycznych.
W jaki sposób To Orientacja części planu Ai mocowanie
W projektowaniu pod obróbkę CNC, orientacja części i mocowanie mają duży wpływ na dokładność, wydajność i koszty. Dobry projekt uwzględnia sposób mocowania i dostępu do części. Przejrzyste punkty odniesienia i mniejsza liczba ustawień zwiększają powtarzalność, skracają czas cyklu i zapewniają stałą jakość obróbki.
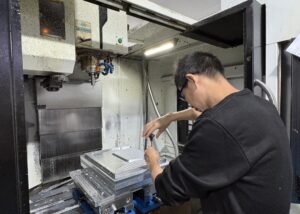
Układ odniesienia APozycjonowanie osprzętu
Definiowanie punktów odniesienia pozwala na dopasowanie założeń projektowych do rzeczywistych warunków obróbki. Źle dobrane punkty odniesienia prowadzą do częstych błędów w repozycjonowaniu i dopasowaniu.
Ustanowić jasny system danych
Wybierz powierzchnię funkcjonalną lub montażową jako główny punkt odniesienia. Na przykład, TiRapid obrabia obudowy przegubów robotycznych, wykorzystując powierzchnię montażową jako główny punkt odniesienia i dwa otwory pozycjonujące jako punkty odniesienia drugorzędne, osiągając odchylenie montażowe <0.02 mm.
Zasada lokalizacji 3-punktowej
Zastosuj zasadę „3-2-1” – trzy punkty dla płaszczyzny, dwa dla kierunku, jeden dla obrotu. Zapewnia to stabilność i utrzymuje błąd ponownego mocowania poniżej ±0.01 mm.
Projektowanie i dobór osprzętu
W przypadku serii produkcyjnych należy stosować oprzyrządowanie pneumatyczne lub próżniowe, aby przyspieszyć wymianę części. W przypadku prototypów dobrze sprawdzają się standardowe imadła lub miękkie szczęki. Raporty DFM firmy TiRapid często podkreślają „obszary kolizji oprzyrządowania”, aby zapobiec kolizji między elementami konstrukcyjnymi a strefami mocowania.
Zmniejszanie liczby konfiguracji Ai zmiany narzędzi
Każda konfiguracja lub zmiana narzędzia wiąże się z potencjalnym błędem i wydłuża czas pracy. Inteligentna orientacja i sekwencjonowanie procesów mogą wyeliminować nieefektywność.
Minimalizuj konfiguracje
Zaprojektuj tak, aby większość elementów (ponad 70%) można było obrobić w jednym ustawieniu. Zgrupuj krytyczne otwory i powierzchnie w jednym układzie współrzędnych, aby ograniczyć konieczność reorientacji. Firma TiRapid zredukowała kiedyś liczbę stanowisk z 3 do 1, skracając czas realizacji o 2 dni.
Zoptymalizuj strategię zmiany narzędzi
Elementy grupowe wymagają frezu o tej samej średnicy lub głębokości. W obróbce 5-osiowej TiRapid używa frezu Ø8 mm do obróbki zgrubnej, a następnie Ø4 mm i Ø2 mm do obróbki wykańczającej, co pozwala skrócić cykl obróbki o 15% i wydłużyć żywotność narzędzia.
Wybierz wydajną orientację obróbki
W miarę możliwości należy ustawiać części tak, aby powierzchnia główna była skierowana do góry, co zapewnia lepsze odprowadzanie wiórów i mniejsze ugięcie narzędzia. W przypadku elementów kątowych należy pochylić część, aby umożliwić normalne ścieżki skrawania, poprawiając wykończenie i spójność powierzchni.
W jaki sposób To Przygotuj rysunki i pliki obróbki CNC
W podręczniku „Projektowanie pod kątem obróbki CNC” rysunki i pliki 3D łączą projektowanie i produkcję. Przejrzyste, ujednolicone dokumenty pomagają operatorom maszyn natychmiast zrozumieć zamierzenia, minimalizując konieczność poprawek i zwiększając precyzję. W tej sekcji opisano kluczowe szczegóły rysunków i formaty plików, co pozwala na szybkie i dokładne sporządzanie ofert.
Co To Uwzględnij In Twoje rysunki
Dobrze sporządzony rysunek techniczny daje pewność, że każda obrabiana część spełnia założenia projektowe.
GD&T (wymiarowanie i tolerancje geometryczne)
Wykorzystuj tolerancje geometryczne, takie jak położenie, prostopadłość i koncentryczność, aby wyrazić wymagania funkcjonalne. Inżynierowie TiRapid weryfikują wszystkie symbole GD&T przed obróbką, aby upewnić się, że są zgodne z możliwościami naszego sprzętu.
Tolerancje wymiarowe:
Postępuj zgodnie z powszechnie obowiązującymi normami, takimi jak ISO 2768-mK lub ASME Y14.5. Typowe wytyczne:
Obróbka ogólna: ±0.1 mm
Dokładność pasowania: ±0.02 mm
Tolerancje otworów: H7 lub H8
Stosowanie tych standardów pozwala zachować równowagę między kosztami a dokładnością.
Wykończenie i obróbka powierzchni:
Zawsze należy określać wartości Ra i rodzaje wykończenia, np.:
Ra 3.2 μm do obróbki ogólnej
Ra 0.8 μm do polerowania
Anodowanie na czarno typu II lub oksydowanie na czarno QPQ w celu ochrony
TiRapid automatycznie przydziela narzędzia i parametry procesu zgodnie z wymaganiami dotyczącymi powierzchni.
Zalecane formaty plików Ai wskazówki dotyczące przesyłania
Wybór odpowiedniego formatu przyspiesza proces wyceny i zapobiega błędom w tłumaczeniu.
Formaty modeli 3D
STEP (.stp/.step) — uniwersalny, preferowany dla CNC
IGES (.igs) — do powierzchni złożonych
STL (.stl) — do druku 3D, nie jest idealny do wyceny CNC
Parasolid (.x_t) — idealny dla użytkowników SolidWorks/NX
Formaty rysunków 2D
PDF — do notatek, tolerancji i wykończenia powierzchni
DWG/DXF — do cięcia laserowego lub elektroerozyjnego
Lista kontrolna przed przesłaniem
Jednostki spójne (mm lub cale)
Usuń nieużywane bryły lub ukryte szkice
Jedna część na plik
Sprawdź zgodność rysunku z modelem 3D
Uwzględnij wykończenie powierzchni i uwagi dotyczące obróbki
Przestrzeganie tych standardów plików gwarantuje, że Twój projekt obróbki CNC przejdzie od fazy projektowania do fazy produkcji bezproblemowo i dokładnie.
W jaki sposób To Zapewnienie jakości obróbki Ai precyzja
W dokumencie „Projektowanie pod kątem obróbki CNC” zapewnienie jakości wykracza poza kontrolę końcową – obejmuje cały proces, od projektu do dostawy. Każdy etap, od wyboru narzędzia po weryfikację powierzchni, wpływa na dokładność i spójność. W tej sekcji dowiesz się, jak zapewnić zgodność części CNC ze standardami funkcjonalnymi i wizualnymi.
Metody pomiarowe Ai narzędzia
Precyzyjna obróbka wymaga niezawodnych metod kontroli dostosowanych do wymagań tolerancji i geometrii części.
Pomiar kontaktowy (CMM)
Współrzędnościowe maszyny pomiarowe (CMM) zapewniają precyzję na poziomie mikronów:
Dokładność do ±2 µm
Idealny do złożonych geometrii i powierzchni o dowolnym kształcie
Zautomatyzowane raporty porównawcze 3D dla szybszej walidacji
Bezkontaktowy pomiar optyczny
Skanowanie optyczne i laserowe rejestruje miliony punktów powierzchni w ciągu kilku sekund:
Dokładność około ±10 µm
Idealny do elementów estetycznych lub elastycznych
Szybko generuje mapę chmur 3D do weryfikacji wymiarowej
Pomiar ręczny
W przypadku mniej wymagających tolerancji (>0.05 mm) wystarczającą dokładność zapewniają suwmiarki i mikrometry.
Przykład: Pomiar obudowy aluminiowej 6061 z tolerancją dopasowania ±0.05 mm przy użyciu mikrometru cyfrowego Mitutoyo.
Jakość gotowych części Ai oczekiwania dotyczące wyglądu
Wysokiej jakości części CNC łączą precyzję wymiarową z doskonałością powierzchni.
Normy chropowatości powierzchni
Ra 3.2 μm: standardowe wykończenie frezowane
Ra 1.6 μm: obróbka precyzyjna
Ra 0.8 μm: polerowane lub lustrzane wykończenie
Kontrola wizualna i kosmetyczna
Sprawdzane są m.in. zarysowania, wgniecenia, zadziory i przebarwienia.
Niewielkie różnice w odcieniach (ΔE < 2.0) w wykończeniach anodowanych są dopuszczalne w ramach norm ISO.
Dokładność wymiarowa i kształtu
Wykorzystując technologię SPC (Statistical Process Control), TiRapid monitoruje zużycie narzędzi i dostosowuje przesunięcia w czasie rzeczywistym, utrzymując odchylenia w granicach ±0.005 mm podczas produkcji masowej.
Łącząc kontrolę CMM, analizę SPC i ocenę kosmetyku, producenci uzyskują spójne, wysokiej jakości części CNC, minimalizując konieczność przeróbek i zwiększając zadowolenie klientów.
FAQ
Jakiego oprogramowania używa się do projektowania części CNC?
Używam głównie oprogramowania CAD, takiego jak SolidWorks, Fusion 360 lub AutoCAD do modelowania 3D, oraz narzędzi CAM, takich jak Mastercam lub NX CAM, do generowania ścieżek narzędzi. Platformy te integrują projektowanie i produkcję, zwiększając precyzję nawet o 30% i skracając czas programowania o 40% dzięki automatycznemu generowaniu kodu G.
Jakie są kryteria projektowania obrabiarek CNC?
Projektując obrabiarki CNC, priorytetowo traktuję sztywność, prędkość obrotową wrzeciona i stabilność termiczną. Sztywna konstrukcja zapewnia kontrolę drgań z dokładnością ±2 µm, a zrównoważony stosunek prędkości do momentu obrotowego zwiększa wydajność obróbki o 25%. Uwzględniam również nośność, czas wymiany narzędzia i dostępność dla celów konserwacyjnych, aby zapewnić stabilność produkcji.
Jak mogę zoptymalizować swój projekt pod kątem obróbki CNC?
Optymalizuję swój projekt, dopasowując geometrię do standardowych rozmiarów narzędzi i promieni obróbki. Unikanie głębokich gniazd i minimalizacja ustawień skracają czas cyklu nawet o 35%. Zastosowanie zasad projektowania pod kątem możliwości wytwarzania (DFM) na wczesnym etapie projektowania CAD zapewnia płynniejsze ścieżki narzędzi, lepszą jakość powierzchni i mniejszą liczbę zmian narzędzi.
Jak mogę zwiększyć efektywność kosztową mojego projektu obróbki CNC?
Aby zwiększyć efektywność kosztową, upraszczam geometrię części, standaryzuję rozmiary otworów i projektuję obróbkę na pojedynczym ustawieniu. Wykorzystanie materiału i monitorowanie żywotności narzędzi może zaoszczędzić 15–25% kosztów produkcji. Grupuję również podobne operacje i wykorzystuję konfiguracje wieloosiowe, aby znacząco obniżyć koszty robocizny i oprzyrządowania.
Jak mogę zagwarantować ścisłe tolerancje w moich częściach obrabianych CNC?
Zapewnienie ścisłych tolerancji (nawet ±0.005 mm) poprzez kontrolę temperatury cięcia, inspekcję CMM i programowanie kompensacji zużycia narzędzi. Precyzyjne mocowanie, stabilne materiały, takie jak aluminium 6061-T6, oraz weryfikacja poprodukcyjna pomagają zachować spójność wymiarową w wielu cyklach produkcyjnych.
Wniosek
Projektowanie pod kątem obróbki CNC to nie tylko rysunki i wymiary – to kwestia równowagi między precyzją, wydajnością i kosztami. Dzięki wczesnemu uwzględnieniu dostępności narzędzi, tolerancji, materiałów i osprzętu, inżynierowie mogą zminimalizować ryzyko, poprawić spójność i uzyskać bardziej ekonomiczne, precyzyjne części. Masz jakieś pomysły lub potrzeby dotyczące projektowania obróbki CNC? Twój kontakt stanie się dla nas cennym doświadczeniem!
















