
Osprzęt do urządzeń przemysłowych może wydawać się prostym zestawem bloków pozycjonujących, zacisków i otworów montażowych, ale jego rzeczywista wydajność zależy od precyzji i powtarzalności mocowania przedmiotu obrabianego. Jeśli położenie zmienia się nieznacznie przy każdym obciążeniu elementu lub nadmierna siła zacisku powoduje odkształcenie, dokładność obróbki może szybko ulec pogorszeniu. Osprzęt do urządzeń niestandardowych jest szczególnie wymagający, ponieważ każdy projekt urządzenia może obejmować różne wymiary przedmiotu obrabianego, punkty odniesienia i wymagania montażowe. Obróbka CNC może zapewnić precyzyjne otwory pozycjonujące, powierzchnie podparcia, konstrukcje ograniczające i interfejsy montażowe, pomagając osprzętowi zapewnić stabilną i powtarzalną wydajność w produkcji przemysłowej.
Jakie są najważniejsze wymagania dotyczące osprzętu przemysłowego do obróbki CNC?
Głównym zadaniem uchwytu jest lokalizowanie i zabezpieczanie przedmiotu obrabianego, ale praktyczna produkcja to znacznie więcej. Wymiary przedmiotu obrabianego, miejsca obróbki, ścieżki narzędzi i interfejsy urządzeń wpływają na konstrukcję uchwytu. Dobry uchwyt nie musi być nadmiernie skomplikowany. Musi szybko pozycjonować przedmiot obrabiany, pewnie go trzymać, zapewniać odpowiedni prześwit podczas obróbki i utrzymywać niezawodną dokładność po wielokrotnym użyciu.
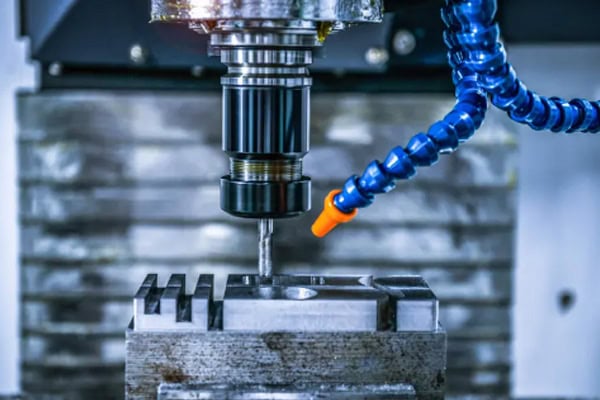
Lokalizacja struktur wymaga stałej dokładności
Otwory pozycjonujące, kołki pozycjonujące i powierzchnie odniesienia należą zazwyczaj do najważniejszych cech uchwytu. Podczas obróbki CNC należy starannie kontrolować relacje wymiarowe między tymi elementami. Jeśli sam uchwyt powoduje błędy pozycjonowania, przedmiot obrabiany może nie osiągnąć wymaganej pozycji obróbki. W przypadku wielokrotnie używanych uchwytów do urządzeń przemysłowych, należy również uwzględnić odporność na zużycie i długoterminową stabilność pozycjonowania.
- Utrzymuj stabilne położenie otworów: Niewielka zmiana położenia otworu może spowodować przesunięcie całego przedmiotu obrabianego i wpłynąć na późniejsze operacje wiercenia, frezowania i montażu.
- Powierzchnie odniesienia powinny być płaskie: nierówna powierzchnia podparcia może powodować lekkie kołysanie się przedmiotu obrabianego, co powoduje dodatkowe naprężenia po zamocowaniu.
- Należy stosować odpowiednie kołki ustalające: Zbyt ciasne pasowanie utrudnia załadunek, natomiast zbyt duży luz zmniejsza powtarzalność.
- Ułatw obsługę konstrukcji ograniczających: przedmiot obrabiany powinien szybko osiągnąć prawidłową pozycję odniesienia bez konieczności powtarzających się ręcznych regulacji.
Gdy oprzyrządowanie wejdzie do produkcji, wydajność i powtarzalność pozycjonowania są często ważniejsze niż osiągnięcie dokładności tylko raz. Oprzyrządowanie, które wymaga od operatora ręcznego ustalania prawidłowej pozycji za każdym razem, może mieć precyzyjne poszczególne komponenty, ale mimo to nie zapewniać stabilnego rytmu produkcji.
Siła zacisku musi być odpowiednio kontrolowana
Uchwyt wymaga wystarczającej siły, aby utrzymać przedmiot obrabiany, ale mocniejsze mocowanie nie zawsze jest lepsze. Cienkościenne elementy aluminiowe, gotowe komponenty i duże przedmioty obrabiane mogą się odkształcać, gdy nacisk jest skoncentrowany w jednym miejscu. Podczas produkcji uchwytów do obróbki CNC punkty mocowania i punkty podparcia muszą zapewniać odpowiedni rozkład obciążenia.
- Umieść punkty zaciskowe blisko obszarów podparcia: Pomaga to zmniejszyć ryzyko wygięcia podczas obróbki.
- Unikaj skoncentrowanego nacisku na przekroje cienkościenne: Większa powierzchnia styku lub dodatkowe wsparcie może pomóc rozłożyć obciążenie.
- Chroń wykończone powierzchnie: Źle zaprojektowane punkty styku mogą pozostawiać ślady lub zarysowania na precyzyjnie obrobionych powierzchniach.
- Zadbaj o praktyczność czynności zaciskania: operatorzy powinni mieć możliwość szybkiego mocowania i zwalniania obrabianego przedmiotu podczas powtarzalnej produkcji.
| Obszar oprawy | Skupienie na obróbce CNC | Wpływ produkcji |
| Lokalizacja otworów | Średnica, odstępy, dokładność położenia | Określa położenie przedmiotu obrabianego |
| Powierzchnie odniesienia | Płaskość, relacja wymiarowa | Utrzymuje stabilne zaciskanie |
| Bloki zatrzymujące | Wysokość, pozycja, powierzchnia styku | Kontroluje punkt odniesienia przedmiotu obrabianego |
| Obszary zaciskania | Pozycja styku, rozkład obciążenia | Zapobiega ruchowi lub deformacji |
| Podstawa montażowa | Pozycja otworu, paralelizm | Wpływa na instalację sprzętu |
Osprzęt musi zapewniać wystarczającą ilość miejsca na narzędzia
Projektując oprzyrządowanie, należy brać pod uwagę więcej niż tylko możliwość zabezpieczenia przedmiotu obrabianego. Należy również wcześniej sprawdzić ruch narzędzia, dostęp do wrzeciona i obszary obróbki. Jest to szczególnie ważne w przypadku przedmiotów obrabianych wymagających głębokich wnęk, otworów bocznych lub obróbki wielostronnej.
- Należy zapewnić wystarczającą ilość wolnej przestrzeni wokół obszarów obróbki: należy zapobiegać kontaktowi narzędzi skrawających z uchwytem podczas pracy.
- Pozostaw wystarczająco dużo miejsca wokół otworów głębokich: Unikaj kolizji między uchwytem narzędzia, wrzecionem i konstrukcją przyrządu.
- Utrzymuj otwarte drogi odprowadzania wiórów: Nadmierne gromadzenie się wiórów może mieć wpływ na jakość obróbki i wydłużyć czas czyszczenia.
- Zapewnij wystarczająco dużo miejsca na załadunek: Operatorzy powinni mieć możliwość wyjmowania obrabianego przedmiotu bez przeszkadzających konstrukcji przyrządu.
Jak dostosować obróbkę CNC do różnych struktur przedmiotu obrabianego?
Elementy urządzeń przemysłowych występują w różnych kształtach, w tym w częściach płaskich, wałach, elementach cienkościennych, częściach nieregularnych i dużych elementach konstrukcyjnych. Standardowe mocowanie nie zawsze jest w stanie skutecznie poradzić sobie z tymi różnicami. Mocowanie, które ignoruje strukturę przedmiotu obrabianego, może być narażone na niestabilne pozycjonowanie, deformację lub niewystarczający luz obróbkowy. Obróbka CNC powinna rozpocząć się od dokładnego zrozumienia punktów odniesienia przedmiotu obrabianego i lokalizacji obróbki, zanim zostaną określone konstrukcje podporowe i mocujące.
Jak należy zaciskać cienkościenne elementy aluminiowe?
Przedmioty obrabiane o cienkich ściankach są szczególnie wrażliwe na odkształcenia mocowania. Jeśli nacisk uchwytu jest skoncentrowany na niewielkim obszarze, element może odskoczyć po zwolnieniu uchwytu, powodując zmiany wymiarów i kształtu.
- Dodaj odpowiednie punkty podparcia: zapewnij bardziej równomierne podparcie dla większych obszarów o cienkich ścianach i zmniejsz wibracje powstające podczas obróbki.
- Zmniejsz miejscową siłę zacisku: Zapobiegaj powstawaniu widocznych śladów na obrabianym przedmiocie.
- Optymalizacja powierzchni styku: poprawa stabilności styku między osprzętem i elementem.
- Kontroluj obszary niepodparte: Długie, wystające sekcje mogą wymagać dodatkowego wsparcia, aby zapobiec przemieszczaniu się podczas cięcia.
Elementy obrabiane ze stali wymagają większej sztywności uchwytu
Duże elementy stalowe są często ciężkie i mogą generować znaczne siły skrawania podczas obróbki. Podstawa przyrządu, bloki podporowe i konstrukcje mocujące wymagają odpowiedniej sztywności. Jeśli punkty podparcia są źle rozmieszczone, obrabiany przedmiot może nadal drgać podczas obróbki, nawet gdy wydaje się być pewnie zamocowany.
- Utrzymuj stabilność podstawy urządzenia: Zapobiegaj przesuwaniu się stołu maszyny podczas obróbki.
- Umieść podpory z dala od słabych sekcji: zmniejsz lokalne odkształcenia spowodowane siłami zaciskania i cięcia.
- Należy wziąć pod uwagę wymagania dotyczące podnoszenia i przenoszenia: Duże elementy obrabiane muszą być ładowane i rozładowywane w sposób bezpieczny, tak aby konstrukcje montażowe nie stanowiły przeszkód.
- Należy brać pod uwagę zmiany temperatury występujące podczas długich cykli obróbki: zmiany temperatury maszyny i materiału mogą mieć wpływ na stabilność pozycjonowania podczas ciągłej produkcji.
Nieregularne elementy obrabiane często wymagają niestandardowych konstrukcji lokalizacyjnych
Nieregularne elementy obrabiane mogą mieć niewiele płaskich powierzchni lub standardowych otworów, co utrudnia stosowanie konwencjonalnych uchwytów. Obróbka CNC pozwala na produkcję dedykowanych bloków pozycjonujących, profilowanych podpór i specjalistycznych struktur ograniczających, które ustalają stabilne punkty odniesienia w oparciu o rzeczywisty profil elementu obrabianego. W przypadku złożonych komponentów urządzeń przemysłowych, ten rodzaj niestandardowego uchwytu może być znacznie bardziej praktyczny niż wielokrotne ręczne pozycjonowanie elementu obrabianego.
Podczas projektowania osprzętu, klienci powinni dostarczyć model 3D, rysunek techniczny, krytyczne dane odniesienia oraz informacje o interfejsie urządzenia. Pełne informacje ułatwiają identyfikację potencjalnych zakłóceń i określenie, które obszary nadają się do lokalizacji, mocowania lub zapewnienia odstępu.
W jaki sposób urządzenia mogą zachować stabilność podczas produkcji seryjnej?
Osprzęt może działać bardzo dobrze, gdy jest nowy, ale długotrwała produkcja powoduje zużycie kołków ustalających, powierzchni podporowych, zacisków i innych powierzchni styku. Wraz ze wzrostem liczby cykli obciążenia, zużycie to może stopniowo wpływać na powtarzalność. Producenci sprzętu przemysłowego powinni rozważyć trwałość i łatwość konserwacji osprzętu przed rozpoczęciem produkcji.
Co należy sprawdzić przed rozpoczęciem produkcji?
Przed oddaniem urządzenia do regularnej produkcji, sprawdzenie jedynie jego wymiarów zewnętrznych i otworów montażowych nie wystarczy. Bardziej przydatne są rzeczywiste testy obciążeniowe. Przedmiot obrabiany należy wielokrotnie pozycjonować i zaciskać, aby sprawdzić, czy jego położenie pozostaje stabilne.
- Sprawdź otwory i kołki ustalające: Upewnij się, że dopasowanie jest prawidłowe i nie ma nadmiernego luzu.
- Test wielokrotnego obciążenia: Obciążaj przedmiot obrabiany wielokrotnie i sprawdzaj, czy położenie punktu odniesienia pozostaje stałe.
- Sprawdź działanie zacisku: upewnij się, że mechanizmy ręczne, pneumatyczne lub hydrauliczne działają płynnie.
- Sprawdzenie odstępu narzędzia: Przeprowadź rzeczywistą ścieżkę obróbki, aby potwierdzić, że narzędzie nie będzie kolidować z uchwytem.
- Sprawdź przestrzeń odprowadzania wiórów: Upewnij się, że wióry nie gromadzą się w trakcie obróbki wokół obszarów krytycznych.
Części zużywające się są lepiej zaprojektowane do wymiany
Kołki ustalające, bloki podporowe i elementy mocujące są często używane i naturalnie z czasem ulegają zużyciu. Jeśli te części są trwale zintegrowane z korpusem urządzenia, konserwacja może wymagać przeróbek lub wymiany znacznej części urządzenia. Wymienne elementy ułatwiają konserwację i mogą wydłużyć żywotność całego urządzenia.
- Stosuj wymienne kołki ustalające: Zużyte kołki można wymienić bez konieczności ponownego montażu całego urządzenia.
- Bloki podporowe należy montować oddzielnie: Ułatwia to konserwację i regulację wymiarów.
- Pozostaw przestrzeń regulacyjną na elementy mocujące: Dzięki temu możliwe będzie dostosowanie niewielkich różnic wymiarowych pomiędzy partiami obrabianych przedmiotów.
- Rejestruj specyfikacje elementów podlegających zużyciu: Przyszła konserwacja i wymiana stają się znacznie prostsze.
Zmiany dokładności należy monitorować podczas długotrwałego użytkowania
Osprzęt nie powinien być uważany za bezobsługowy po dostarczeniu. W miarę trwania produkcji, powierzchnie ustalające, sworznie i elementy podporowe powinny być okresowo sprawdzane. Jeśli dane z inspekcji obrabianych przedmiotów stopniowo ulegają zmianie, należy zbadać przyczynę, aby ustalić, czy doszło do zużycia w procesie obróbki, czy w samym osprzęcie.
| Przedmiot kontroli | Kluczowe znaczenie | Cel |
| Dokładność pozycjonowania | Otwory lokalizacyjne, powierzchnie odniesienia | Zmniejszenie przemieszczenia przedmiotu obrabianego |
| Powtarzalność | Zmiana pozycji po wielokrotnym obciążeniu | Zachowaj spójność partii |
| Stan zaciskania | Luzy, odkształcenia, ślady | Poprawa stabilności obróbki |
| Stan zużycia | Kołki ustalające, podpory, zaciski | Włącz terminową konserwację |
| Kompatybilność sprzętu | Wymiary montażowe, prześwit narzędzia | Zmniejszenie zakłóceń na miejscu |
Na co należy zwrócić uwagę przy zakupie osprzętu do urządzeń przemysłowych?
Osprzęt różni się od standardowych komponentów obrabianych CNC, ponieważ ostatecznie musi być eksploatowany na hali produkcyjnej. Dostawca może wyprodukować każdy komponent zgodnie z rysunkiem, ale jeśli projekt nie uwzględnia załadunku, ruchu narzędzi i dostępu operatora, modyfikacje mogą być nadal wymagane po dostawie. Podczas zakupu warto omówić możliwości obróbki, doświadczenie w zakresie osprzętu, procedury kontroli oraz zdolność dostawcy do wspierania późniejszych zmian.
Oceń możliwości obróbki CNC i doświadczenie w obsłudze oprzyrządowania
- Sprawdź możliwości obróbki elementów lokalizujących: precyzyjne otwory, powierzchnie odniesienia i obszary styku wymagają stabilnej dokładności.
- Przeanalizuj doświadczenie w zakresie skomplikowanych układów mocowania: Dostawcy realizujący podobne projekty dotyczące układów mocowania urządzeń przemysłowych mogą lepiej zrozumieć praktyczne wymagania produkcyjne.
- Potwierdź sprzęt kontrolny: Narzędzia pomiarowe i systemy kontrolne powinny odpowiadać wymaganiom projektu dotyczącym dokładności.
- Omów obróbkę materiałów specjalnych: Stal, stopy aluminium i stal nierdzewna wymagają różnych strategii obróbki.
Walidacja prototypu powinna być powiązana z późniejszą produkcją seryjną
Wiele projektów oprzyrządowania przemysłowego rozpoczyna się od pojedynczego prototypu do montażu próbnego. Po potwierdzeniu pozycjonowania i wydajności obróbki, można zamówić dodatkowe oprzyrządowanie. Zweryfikowane wymiary, punkty odniesienia i metody obróbki powinny zostać uwzględnione w późniejszej produkcji, aby uniknąć różnic między oprzyrządowaniem.
- Wykonaj rzeczywisty montaż próbny z użyciem prototypu: sprawdź położenie obrabianego przedmiotu, mocowanie i ruch narzędzia.
- Rejestruj wszystkie zatwierdzone modyfikacje: Używaj zweryfikowanej wersji jako odniesienia do późniejszej produkcji.
- Zachowaj spójność punktów odniesienia obróbki: Zmniejsz różnice w pozycjonowaniu pomiędzy partiami oprzyrządowania.
- Wykonaj dodatkowe pobieranie próbek przed dostawą partii: wykryj zmiany wymiarowe zanim oprzyrządowanie dotrze na halę produkcyjną.
Szybkość komunikacji może mieć bezpośredni wpływ na postęp projektu
Niestandardowe oprzyrządowanie często wymaga modyfikacji w miarę postępu prac nad nowym sprzętem. Punkty lokalizacyjne, otwory montażowe i pozycje podpór mogą ulegać zmianie podczas opracowywania nowego sprzętu. Dostawca, który potrafi szybko zinterpretować rysunki, zidentyfikować problemy związane z obróbką i wprowadzić poprawki, może pomóc w utrzymaniu projektu w ruchu. Dobra komunikacja na początku zazwyczaj oznacza mniej modyfikacji i mniej przeróbek w późniejszym czasie.
Wartość obróbki CNC w przypadku osprzętu do urządzeń przemysłowych nie ogranicza się jedynie do produkcji bloków pozycjonujących, podstaw i otworów montażowych. Prawdziwym celem jest zapewnienie łatwego pozycjonowania, bezpiecznego mocowania i powtarzalności obrabianych przedmiotów w całym procesie produkcji. Od otworów pozycjonujących i powierzchni podporowych, przez konstrukcje mocujące, luzy narzędziowe, zarządzanie zużyciem, po kontrolę – każdy szczegół może wpływać na wydajność produkcji. Dla klientów wymagających niestandardowych osprzętów, prototypów narzędzi lub obróbki osprzętu wsadowego, TIRAPID zapewnia wsparcie, od komunikacji z rysunkami i planowania procesu, poprzez obróbkę CNC i kontrolę jakości, pomagając w dostosowaniu osprzętu do rzeczywistych potrzeb produkcji urządzeń przemysłowych.
















