
Etter hvert som industrier som luftfart, bilindustri, medisinsk utstyr, robotikk og presisjonsmaskiner fortsetter å utvikle seg, blir metalldeler stadig mer komplekse. Tradisjonell 3-akset CNC-maskinering kan oppfylle kravene til mange standardkomponenter, men den kan møte begrensninger ved maskinering av buede overflater, vinklede hull, dype hulrom, tynne vegger og strukturer med flere vinkler.
Fleraks CNC-maskinering lar skjæreverktøy nærme seg arbeidsstykket fra forskjellige retninger ved å legge til roterende akser til konvensjonelle lineære bevegelser. Dette gjør det mulig å fullføre mer komplekse funksjoner med færre oppsett. For metalldeler med kompliserte strukturer og små toleranser kan fleraksemaskinering gi betydelige produksjonsfordeler.
Hva er flerakset CNC-maskinering?
Flerakset CNC-maskinering legger til rotasjonsbevegelse til de tradisjonelle X-, Y- og Z-lineære aksene. Ved å kontrollere ekstra rotasjonsakser kan maskinen endre retningen på skjæreverktøyet eller arbeidsstykket under maskinering. 5-akset CNC-maskinering er en av de mest brukte fleraksede maskineringsmetodene for komplekse presisjonskomponenter.
Hva er forskjellen mellom 3-akset og 5-akset maskinering?
3-akset CNC-maskinering styrer hovedsakelig verktøybevegelse langs X-, Y- og Z-aksene. Når en del inneholder flere maskineringsflater eller vinklede elementer, må arbeidsstykket vanligvis fjernes og omplasseres.
5-akset maskinering legger til to roterende akser, slik at skjæreverktøyet kan nærme seg arbeidsstykket fra forskjellige vinkler. Dette gjør det enklere å maskinere komplekse overflater, vinklede hull og flersidige funksjoner, samtidig som det reduserer behovet for gjentatte oppsett.
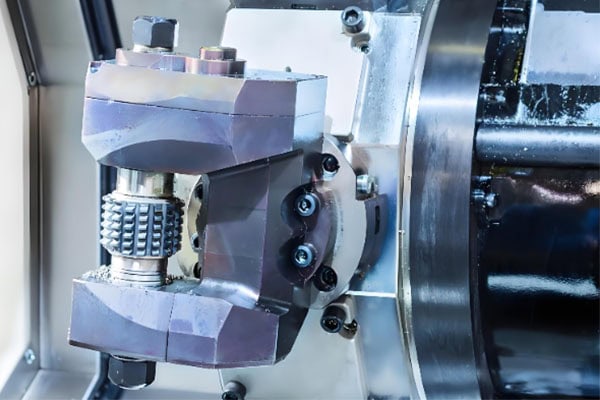
Hvorfor er komplekse metalldeler egnet for flerakset maskinering?
Færre oppsett og bedre maskineringsnøyaktighet
Komplekse deler krever ofte maskinering på flere forskjellige overflater. Med konvensjonelle maskineringsmetoder må arbeidsstykket kanskje spennes fast og omplasseres flere ganger. Hver omplasseringsoperasjon kan føre til ytterligere posisjoneringsfeil.
Fleraksmaskinering kan fullføre flere maskineringsoperasjoner fra forskjellige retninger i ett enkelt oppsett. Å redusere antall oppsett bidrar til å minimere feil forårsaket av gjentatt posisjonering og forbedrer konsistensen av dimensjonsforhold mellom forskjellige funksjoner.
Enklere maskinering av komplekse buede overflater
Luftfartskomponenter, impeller, former og robotdeler inneholder ofte kontinuerlige eller uregelmessige buede overflater. Når man bruker en 3-akset CNC-maskin, er skjæreverktøyets orientering relativt begrenset, så komplekse overflater må kanskje deles inn i flere maskineringsområder.
Med 5-akset CNC-maskinering kan verktøyets orientering justeres under skjæreprosessen. Dette gjør at verktøyet kan følge komplekse overflater mer effektivt og kan forbedre maskineringskontinuiteten og overflatekvaliteten.
Bedre tilgang til dype hulrom og vanskelige områder
Dype hulrom, vinklede hull, forsenkede konstruksjoner og smale områder er vanlige utfordringer ved maskinering av komplekse metalldeler. Hvis skjæreverktøyet bare kan opprettholde én fast retning, kan det være nødvendig med et lengre verktøy.
For stor verktøylengde kan øke vibrasjon og redusere skjærestabilitet. Fleraksemaskinering kan endre verktøyretningen, slik at skjæreverktøyet kan komme inn i vanskelige områder fra en mer passende retning. Dette kan også redusere verktøyoverheng og forbedre maskineringsstabiliteten.
Hvilke andre fordeler gir flerakset maskinering?
Kortere produksjonsprosesser
Med konvensjonell maskinering kan en kompleks komponent kreve fresing, reposisjonering, justering og ytterligere freseoperasjoner. Fleraksemaskinering kan konsolidere flere operasjoner på én maskin, noe som reduserer mellomliggende håndtering og oppsetttid.
Denne fordelen er spesielt verdifull for lavvolumproduksjon og høymiksproduksjon, der produsenter ofte må produsere forskjellige typer presisjonsmetallkomponenter.
Forbedret overflatekvalitet på komplekse elementer
Verktøyorientering har direkte innflytelse på skjæreforholdene ved maskinering av buede overflater. Flerakseutstyr kan kontinuerlig justere verktøyvinkelen for å opprettholde en mer passende skjæreposisjon.
Dette kan bidra til å redusere vibrasjoner, ujevn skjæring og overflatefeil. For former, impeller og komponenter med strømlinjeformede geometrier kan flerakset maskinering produsere mer konsistente overflater.
Redusert behov for spesialinventar og sekundær drift
Komplekse deler krever ofte spesialiserte festeanordninger for å støtte maskinering fra forskjellige retninger. Fleraksemaskinering kan redusere antall dedikerte festeanordninger og gjentatte posisjoneringsoperasjoner.
Som et resultat kan produsenter også redusere behovet for sekundær etterbehandling og omarbeiding. Dette betyr imidlertid ikke at alle komponenter skal produseres med en 5-akset maskin.
For enkle plater, braketter og standard blokkformede komponenter kan 3-akset CNC-maskinering fortsatt være mer økonomisk. Den riktige maskineringsmetoden bør velges basert på delens geometri, materiale, dimensjonstoleranser, produksjonsvolum og generelle produksjonskrav.
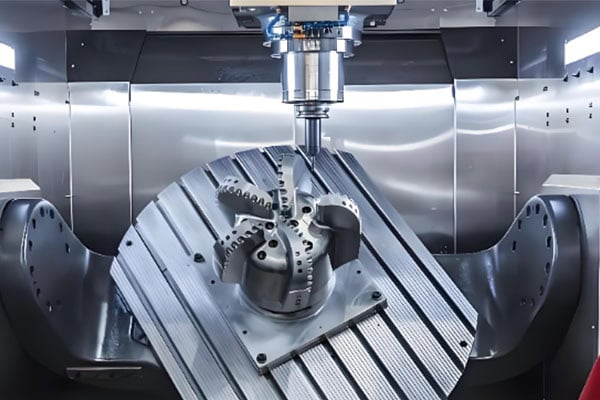
Hvilke komplekse metalldeler er egnet for flerakset maskinering?
Luftfartkomponenter
Luftfartskomponenter har ofte komplekse buede overflater, tynnveggede strukturer og små dimensjonstoleranser. Eksempler inkluderer strukturelle komponenter til fly, motorrelaterte deler og blader.
Fleraksemaskinering gir større fleksibilitet for produksjon av disse kompliserte tredimensjonale strukturene.
Bil- og robotkomponenter
Bilformer, lette strukturkomponenter, robotledd og presisjonsforbindelsesdeler inneholder ofte flere maskineringsflater og hull plassert i forskjellige vinkler.
Flerakset CNC-maskinering kan redusere antall oppsett og forbedre posisjonskonsistensen mellom ulike funksjoner.
Medisinske og presisjonsutstyrskomponenter
Metallkomponenter som brukes i medisinsk utstyr og presisjonsinstrumenter er ofte relativt små, men har kompliserte geometrier og strenge maskineringskrav.
Flerakset CNC-maskinering kan brukes til å produsere små buede overflater, vinklede funksjoner, komplekse konturer og andre presisjonsgeometrier.
Hva bør du vurdere når du velger flerakset maskinering?
Fleraksmaskinering krever høyere nivåer av maskinkapasitet, verktøy, fiksturering og CAD/CAM-programmering. Før maskinering av en kompleks komponent må produsenter evaluere verktøytilgjengelighet, maskineringsretninger, potensiell interferens og den overordnede fikstureringsstrategien basert på 3D-modellen.
For kontinuerlige, buede overflater kan samtidig 5-akset maskinering være passende. For komponenter med vinklede hull eller flere maskineringsflater kan 3+2-akset posisjonering også være en effektiv løsning.
De to metodene bør ikke bare sees på som bedre eller dårligere enn hverandre. Den mest passende maskineringsstrategien avhenger av den faktiske geometrien og produksjonskravene til delen.
Komplekse metalldeler er godt egnet for flerakset maskinering fordi det bidrar til å overvinne flere begrensninger knyttet til konvensjonell 3-akset maskinering, inkludert begrenset verktøytilgang, gjentatte oppsett, komplekse buede overflater og flersidig maskinering.
Ved å redusere oppsett, optimalisere verktøyorientering og forbedre tilgangen til kompliserte geometrier, kan flerakset CNC-maskinering hjelpe produsenter med å oppnå mer konsistent kvalitet og bedre produksjonseffektivitet.
For metallkomponenter med komplekse strukturer og små toleranser kan valg av en passende 5-akset CNC-maskinering eller flerakset maskineringsløsning optimalisere den totale produksjonsprosessen samtidig som den nødvendige presisjonen og overflatekvaliteten opprettholdes.
















