
CNC-delproduksjon: Veiledning for prosess, kvalitet og design
CNC-deler brukes innen luftfart, medisinsk utstyr, robotikk, bilsystemer, elektronikk og industrimaskiner fordi CNC-maskinering kan produsere komplekse komponenter med kontrollerte dimensjoner og repeterbar kvalitet. Pålitelig CNC-delproduksjon innebærer imidlertid mye mer enn å laste materiale inn i en maskin. Design, materialvalg, verktøy, arbeidsfeste, maskineringsstrategi, etterbehandling og inspeksjon påvirker alle det endelige resultatet.
Denne veiledningen forklarer hvordan CNC-deler går fra CAD-design til ferdige komponenter. Den dekker designhensyn, vanlige materialer, maskineringsprosesser, produksjonstrinn, overflatebehandlinger, kvalitetskontroll, engangs- og spesialtilpassede CNC-deler, produksjonskostnader og hvordan man evaluerer en produsent av CNC-deler.
Hva er CNC-deler?
CNC-deler er komponenter produsert med numeriske styringsmaskiner som fjerner materiale i henhold til programmerte verktøybaner. De kan variere fra enkle aksler og braketter til komplekse presisjonskomponenter med stramme toleranser, flere overflater og detaljerte geometriske krav.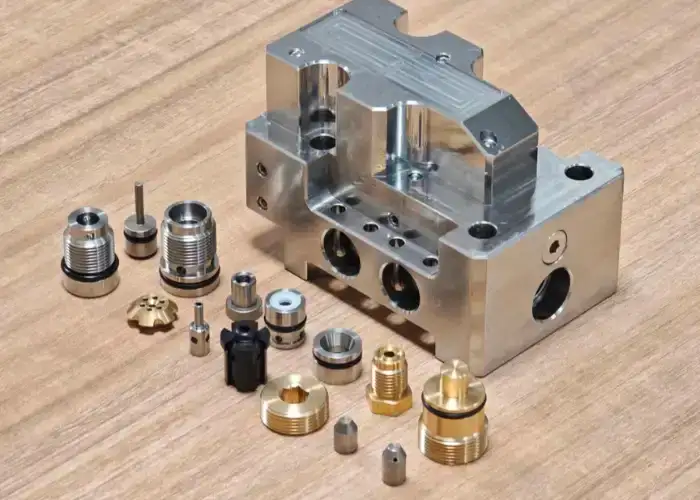
Hvordan CNC-deler skiller seg fra standard maskinkomponenter
CNC-deler produseres vanligvis i henhold til en spesifikk tegning eller CAD-modell. Dimensjoner, materiale, toleranser, gjenger, overflatefinish og andre krav er definert for en bestemt applikasjon i stedet for å velges fra en standardkatalog.
Standard maskinkomponenter som lagre, festemidler, gir og koblinger er derimot ofte tilgjengelige i forhåndsdefinerte størrelser. CNC-maskinering blir verdifull når en eksisterende standardkomponent ikke kan oppfylle den nødvendige geometrien, grensesnittet, materialet eller driftsforholdene.
Dette skillet er også viktig ved innkjøp. En leverandør som selger reservedeler til maskindeler er ikke nødvendigvis en produsent av spesialtilpassede CNC-deler. Presisjonsproduksjon krever programmering, maskinering, inspeksjon og prosesskontrollfunksjoner.
Hva gjør en CNC-del til en presisjonskomponent?
En presisjons-CNC-del er definert av kontrollerte dimensjoner og geometriske forhold snarere enn bare av liten størrelse. Hullposisjon, flathet, vinkelretthet, konsentrisitet, profil og overflatefinish kan alle påvirke om delen fungerer riktig.
For eksempel kan et hus oppfylle sine ytre mål, men fortsatt svikte ved montering hvis lagerboringene ikke er justert. En aksel kan ha riktig diameter, men svikte hvis kastlengden er for stor. Presisjon innebærer derfor å kontrollere forholdet mellom flere funksjoner.
Produksjon av disse delene krever passende maskiner, stabil arbeidsfeste, riktige skjæreverktøy, kontrollerte maskineringsparametere og inspeksjonsmetoder som er i stand til å verifisere de spesifiserte toleransene.
Når det er behov for tilpassede CNC-deler
Tilpassede CNC-deler er nødvendige når standardkomponenter ikke kan gi den nødvendige geometrien, materialet, nøyaktigheten eller ytelsen. De er vanlige innen produktutvikling, automatiseringssystemer, medisinsk utstyr, robotikk, romfartsmonteringer og spesialiserte industrimaskiner.
CNC-maskinering er spesielt nyttig fordi designendringer vanligvis kan implementeres ved å modifisere CAD-data, CAM-programmer eller arbeidsholdere i stedet for å produsere en helt ny form.
Denne fleksibiliteten gjør CNC-maskinering egnet for prototyper, lavvolumproduksjon, erstatningskomponenter og høyspesialiserte deler.
Hvordan påvirker deldesign CNC-maskinering?
Deldesign påvirker direkte maskineringstid, verktøytilgang, oppsettkompleksitet, oppnåelig toleranse og totalkostnad. En design som tar hensyn til CNC-produksjon fra begynnelsen av, kan ofte produseres raskere, mer nøyaktig og med færre spesialverktøy eller oppsett.
Toleranser og kritiske dimensjoner
Strengere toleranser krever større kontroll over verktøy, temperatur, maskinoppsett og inspeksjon. De kan også kreve flere etterbehandlingspassasjer eller langsommere skjæreforhold.
Av denne grunn bør strenge toleranser hovedsakelig anvendes på egenskaper som påvirker funksjon, passform, tetting eller justering. Ikke-kritiske dimensjoner kan vanligvis bruke mer praktiske toleranser uten å påvirke produktets ytelse.
Ingeniørtegninger bør tydelig identifisere hvilke funksjoner som er kritiske. Dette gjør at CNC-delprodusenten kan fokusere prosesskontroll og inspeksjon der de gir mest verdi.
Innvendige hjørner, radier og dype lommer
CNC-freseverktøy er runde, så perfekt skarpe innvendige hjørner kan normalt ikke produseres med en standard endefres. Mindre innvendige radier krever mindre freseverktøy, som er mindre stive og generelt fjerner materiale saktere.
Dype lommer skaper et lignende problem fordi lengre verktøy er nødvendig for å nå bunnen. Økt verktøylengde øker risikoen for vibrasjon, nedbøyning og dårlig overflatefinish.
Bruk av større innvendige radier og unødvendig lommedybde gjør det mulig å bruke sterkere verktøy. Dette kan redusere maskineringstiden samtidig som det forbedrer dimensjonsstabiliteten.
Tynne vegger og delvis stivhet
Tynne vegger har større sannsynlighet for å bøye seg under skjære- og klemkrefter. Materialfjerning kan også frigjøre restspenninger, noe som fører til at delen deformeres etter maskinering.
Programmerere kan trenge å legge igjen ekstra materiale under grovfresing og ferdigbehandle tynne seksjoner med lettere kutt. Arbeidsfestet må også støtte delen uten å bruke for mye klemkraft.
Hvis applikasjonen tillater det, kan økning av veggtykkelsen eller tilføying av strukturelle ribber gjøre maskineringen mer stabil og redusere produksjonsrisikoen.
Hull, gjenger og verktøytilgjengelighet
Standard hullstørrelser og gjengespesifikasjoner er generelt enklere og billigere å produsere fordi standard bor, gjenger og målere kan brukes.
Svært dype hull, ekstremt små gjenger eller elementer nær høye vegger kan kreve spesialverktøy. Tilgang til verktøy blir enda viktigere når flere elementer må maskineres fra forskjellige retninger.
Designere bør ikke bare vurdere om en funksjon kan modelleres, men også om et ekte skjæreverktøy kan nå og maskinere den effektivt.
Hvordan bedre design reduserer maskineringsoppsett
Hver gang en del må fjernes og omplasseres, kan det oppstå ekstra oppsetttid og posisjoneringsfeil.
Design som tillater at flere funksjoner nås fra én eller to orienteringer kan redusere både maskineringstid og toleranseakkumulering.
Fleraksemaskinering kan også hjelpe, men den mest økonomiske løsningen er ofte en kombinasjon av god deldesign og en passende maskin i stedet for å bruke mer komplekst utstyr unødvendig.
Hvilke materialer brukes vanligvis til CNC-deler?
CNC-deler kan maskineres fra aluminium, stål, rustfritt stål, messing, kobber, titan og mange tekniske plasttyper. Materialvalg bør balansere styrke, vekt, korrosjonsbestandighet, temperatur, elektriske egenskaper, maskinbarhet og kostnad.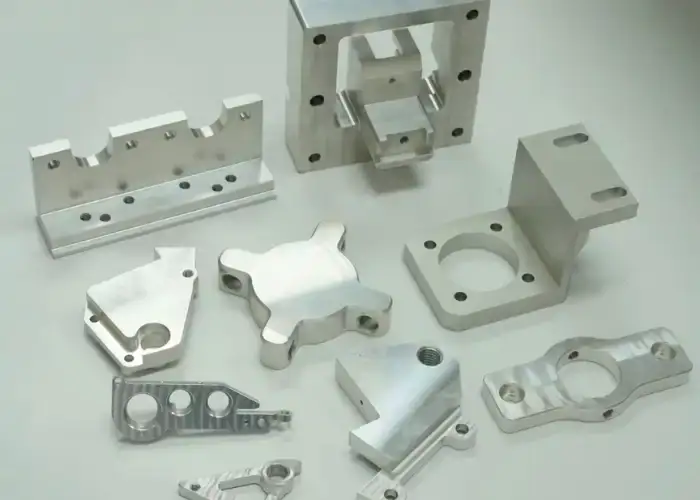
Aluminium CNC deler
Aluminium er et av de vanligste CNC-maskineringsmaterialene fordi det kombinerer lav tetthet, god styrke, korrosjonsbestandighet og utmerket maskinbarhet.
CNC-deler i aluminium er mye brukt innen luftfart, robotikk, elektronikk, medisinsk utstyr, bilsystemer og industrielt utstyr. Vanlige kvaliteter som 6061 er egnet for mange strukturelle og generelle bruksområder.
Aluminium støtter også anodisering, kuleblåsing, lakkering og andre overflatebehandlinger. Den relativt høye maskineringshastigheten gjør det kostnadseffektivt for både prototyper og produksjonsdeler.
CNC-deler i rustfritt stål og stål
Rustfritt stål velges ofte når korrosjonsbestandighet, holdbarhet og mekanisk styrke er viktig. Det brukes ofte i medisinsk utstyr, maskiner for næringsmiddelforedling, marine systemer og industrielle sammenstillinger.
Sammenlignet med aluminium krever rustfritt stål vanligvis lavere skjærehastigheter og mer oppmerksomhet mot varme og verktøyslitasje. Enkelte kvaliteter kan også deformasjonsherdes hvis skjæreforholdene ikke kontrolleres.
Karbon- og legeringsstål gir ekstra styrke- og hardhetsalternativer. Den riktige kvaliteten avhenger av slitestyrke, krav til varmebehandling, sveisebehov og driftsforhold.
CNC-komponenter i messing, kobber og titan
Messing er lett å bearbeide og brukes ofte til beslag, kontakter, ventiler og presisjonsmekaniske komponenter. Det kan effektivt produsere rene overflater og detaljerte funksjoner.
Kobber gir utmerket elektrisk og termisk ledningsevne, men krever forsiktig kutting fordi noen kvaliteter er relativt myke og duktile.
Titan kombinerer høy styrke, lav tetthet og korrosjonsbestandighet. Dårlig varmeledningsevne konsentrerer imidlertid varme rundt skjærekanten, noe som øker verktøyslitasje og maskineringstid. Det er derfor vanligvis dyrere å maskinere enn aluminium.
Ingeniørplast CNC-deler
POM, PEEK, PTFE, nylon, polykarbonat og annen teknisk plast kan også maskineres til nøyaktige CNC-deler.
Sammenlignet med metaller krever plast større oppmerksomhet på skjærevarme, klemkraft, termisk ekspansjon og fuktighetsegenskaper. For høy varme eller trykk kan forvrenge komponenten.
CNC-maskinering av plast er spesielt nyttig for funksjonelle prototyper, isolerende komponenter, inventar, lavvolumproduksjon og applikasjoner som krever kjemisk motstand eller lav friksjon.
Hvordan velge riktig materiale til en CNC-del
Materialvalg bør starte med de faktiske driftskravene. Belastning, temperatur, kjemisk eksponering, vekt, konduktivitet, slitasje og miljøforhold bør alle tas i betraktning.
Maskinbarhet er også viktig. Et høypresterende materiale kan øke verktøyslitasje og maskineringstid selv om råvareprisen i seg selv ikke er spesielt høy.
Det beste materialet er derfor ikke automatisk det sterkeste alternativet. Det bør gi tilstrekkelig ytelse uten å legge til unødvendige produksjonsvansker eller kostnader.
Hvilke CNC-maskineringsprosesser brukes til deler?
Maskineringsprosessen avhenger hovedsakelig av delens geometri. CNC-fresing håndterer prismatiske og komplekse overflater, CNC-dreiing er effektivt for roterende komponenter, mens boring, gjenging og flerakset maskinering fullfører funksjoner som er vanskelige å produsere med en enkelt grunnleggende operasjon.
CNC-fresing for komplekse og prismatiske deler
CNC-fresing bruker roterende skjæreverktøy for å fjerne materiale fra et stasjonært arbeidsstykke. Det kan produsere flate overflater, lommer, spor, hull, konturer og tredimensjonale former.
Treakset fresing er egnet for mange standard CNC-deler. Fire- og femaksede maskiner gir ekstra tilgang til vinklede eller flersidige funksjoner.
Å redusere reposisjonering kan også forbedre nøyaktigheten fra funksjon til funksjon fordi flere overflater forblir referert til samme oppsett.
CNC-dreiing for sylindriske deler
CNC-dreiing roterer arbeidsstykket mens et skjæreverktøy former den ytre eller indre diameteren. Det er ideelt for aksler, foringer, pinner, avstandsstykker, gjengede deler og lignende roterende komponenter.
Moderne dreiebenker kan også inkludere roterende verktøy for fresing, boring og off-center-funksjoner.
For passende deler reduserer kombinasjonen av dreiing og fresing i ett oppsett håndtering og kan forbedre justeringen mellom funksjoner.
Boring, gjenging og gjengemaskinering
Boring brukes til å lage hull, mens gjenging danner innvendige gjenger. Gjengefresing er et annet alternativ når det gjelder større diametre, vanskelige materialer eller bedre prosesskontroll.
Dybde og tilgjengelighet er viktig. Et grunt standardhull kan være enkelt, mens et lite, dypt hull kan kreve spesialverktøy og forsiktig sponfjerning.
Bruk av standard hulldiametre og gjengespesifikasjoner reduserer generelt maskineringskostnadene og forenkler inspeksjon.
Fleraksmaskinering for komplekse CNC-komponenter
Fleraksemaskinering lar verktøyets eller arbeidsstykkets retning endres under maskinering, noe som gir tilgang til flere overflater uten manuell omposisjonering.
Det brukes ofte til luftfartskomponenter, medisinske deler, komplekse hus, impeller og andre geometrisk krevende CNC-komponenter.
De viktigste fordelene er bedre tilgang, færre oppsett og forbedrede geometriske forhold mellom funksjoner. Programmerings- og utstyrskostnadene er imidlertid høyere, så flerakset maskinering bør brukes der det gir reell produksjonsverdi.
Når flere CNC-prosesser kombineres
Mange CNC-deler kan ikke produseres effektivt med bare én prosess. En dreid komponent kan kreve borede tverrhull, freste flate deler eller gjengede funksjoner.
Kombinering av operasjoner kan redusere sekundær oppsetttid og forbedre konsistensen. Dreiefreser er spesielt nyttige når både rotasjons- og prismefunksjoner må styres sammen.
Prosess-planen bør være basert på geometri og toleranseforhold i stedet for å tvinge hele delen på én enkelt maskintype.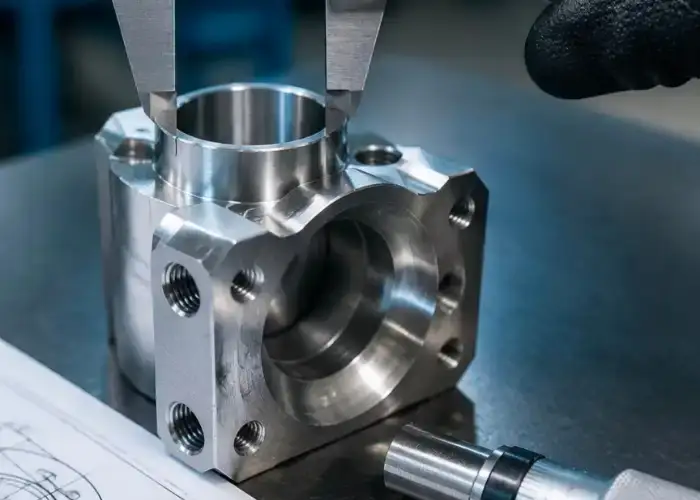
Hvordan fungerer produksjonsprosessen for CNC-deler?
Produksjon av CNC-deler følger en kontrollert sekvens fra teknisk gjennomgang til endelig inspeksjon. Hvert trinn bekrefter at design, materiale, verktøy, oppsett, maskinering og kvalitetskrav stemmer overens før produksjonen fortsetter.
Trinn 1: Gjennomgå CAD-modellen og ingeniørtegningen
Produsenten begynner med å gjennomgå 3D-modellen og den tekniske tegningen.
Kritiske dimensjoner, geometriske toleranser, materiale, gjenger, overflatebehandling, varmebehandling og etterbehandlingskrav identifiseres før programmeringen starter.
Eventuelle tvetydige eller vanskelige funksjoner bør avklares tidlig, fordi designspørsmål som oppdages etter at maskineringen har startet, kan forårsake forsinkelser og omarbeid.
Trinn 2: Bekreft material-, maskin- og produksjonsstrategi
Det nødvendige materialet bekreftes, inkludert kvalitet, lagerform og dimensjoner.
En passende maskin velges deretter i henhold til delstørrelse, geometri, toleranse og nødvendige akser.
Produksjonsstrategien vurderer også om delen trenger flere operasjoner, flere oppsett eller sekundære prosesser.
Trinn 3: Planlegg arbeidsoppheng, referanser og oppsett
Arbeidsfestet må sikre delen samtidig som viktige overflater holdes tilgjengelige.
Maskinisten etablerer referanser slik at dimensjoner kan maskineres og inspiseres fra konsistente referanser.
For komplekse deler er oppstillingsplanlegging spesielt viktig fordi hvert omplasseringstrinn kan påvirke toleranseforhold.
Trinn 4: Velg skjæreverktøy og generer verktøybaner
Skjæreverktøy velges i henhold til arbeidsstykkets materiale, geometri og ønsket overflatekvalitet.
CAM-programvare brukes deretter til å lage grovfresing, halvfinish, etterbehandling, boring og gjengeoperasjoner.
De resulterende verktøybanene bør minimere unødvendig bevegelse, samtidig som sikre klaringer og stabilt verktøyinngrep opprettholdes.
Trinn 5: Maskinbearbeid og inspiser den første delen
Den første delen produseres under kontrollerte forhold for å verifisere hele prosessen.
Kritiske dimensjoner måles med egnet inspeksjonsutstyr. Verktøyslitasje, vibrasjon, spondannelse og overflatetilstand evalueres også.
Små dimensjonsavvik kan korrigeres med verktøyforskyvninger. Større problemer kan kreve endringer i programmet, skjæreparametere eller arbeidsfeste.
Trinn 6: Juster prosessen og kjør produksjonen
Når den første delen er godkjent, kan maskineringen gå over i produksjon.
Verktøybytteintervaller, inspeksjonsfrekvens og regler for offset-korreksjon kan standardiseres for gjentatte batcher.
Prosessstabilitet er viktig fordi temperatur, verktøyslitasje og materialvariasjon gradvis kan påvirke delens dimensjoner.
Trinn 7: Påfør etterbehandling og fullfør sluttinspeksjon
Etter maskinering kan deler kreve anodisering, plating, polering, perleblåsing, lakkering eller andre etterbehandlingsoperasjoner.
Kritiske dimensjoner må kanskje kontrolleres på nytt etter ferdigbehandling, fordi belegg kan påvirke overflatestørrelse og passform.
Sluttinspeksjon bekrefter at de ferdige CNC-delene oppfyller tegnings-, kosmetiske og funksjonelle krav før forsendelse.
Hvilke overflatebehandlinger brukes til CNC-deler?
Overflatebehandling kan forbedre korrosjonsmotstand, slitasje, utseende, elektrisk oppførsel eller overflatetekstur. Riktig behandling avhenger av basismaterialet, driftsmiljøet, dimensjonskravene og den tiltenkte funksjonen til CNC-delen.
As-Machined Finish
En overflate som er maskinert, beholder verktøymerkene som ble laget under CNC-skjæring.
Det er ofte egnet for interne komponenter og funksjonelle prototyper der utseende ikke er kritisk.
Å unngå sekundær etterbehandling kan redusere kostnader og ledetid, spesielt når maskineringsflaten allerede oppfyller funksjonelle krav.
Anodisering og kjemisk konverteringsbelegg
Anodisering brukes ofte på CNC-deler i aluminium for å forbedre korrosjonsmotstanden og overflatehardheten, samtidig som det gir dekorative fargealternativer.
Kjemiske konverteringsbelegg gir korrosjonsbeskyttelse og kan opprettholde elektrisk ledningsevne mer effektivt enn konvensjonell anodisering i visse bruksområder.
Fordi belegg gir målbar tykkelse, bør tettsittende dimensjoner vurderes under maskinering.
Perleblåsing og polering
Perleblåsing skaper en jevn matt tekstur og kan redusere det visuelle inntrykket av mindre maskineringsmerker.
Polering gir en glattere eller mer reflekterende overflate og kan brukes til kosmetiske, rengjørings- eller friksjonsrelaterte behov.
Begge behandlingene kan påvirke kanter og dimensjoner hvis de brukes aggressivt, så kritiske funksjoner bør beskyttes når det er nødvendig.
Plating, maling og pulverlakkering
Plating kan forbedre slitasje, korrosjonsbestandighet, konduktivitet eller utseende avhengig av beleggmaterialet.
Maling og pulverlakkering gir brede fargevalg og miljøbeskyttelse.
Beleggtykkelsen må tas i betraktning på gjengede overflater, sammenkoblinger og andre dimensjonsfølsomme områder.
Hvordan velge riktig finish for en CNC-del
Valg av finish bør starte med funksjon snarere enn bare utseende.
Deler som er utsatt for korrosjon kan trenge beskyttende behandling, mens glidende komponenter kan trenge slitasje- eller friksjonskontroll.
For kosmetiske deler kan tekstur og fargekonsistens være viktigere. Den valgte overflaten bør alltid være kompatibel med underlaget og toleransekravene.
Hva bestemmer kvaliteten på CNC-deler?
Kvaliteten på CNC-deler avhenger av hele prosessen, inkludert maskinens tilstand, skjæreparametere, verktøyslitasje, arbeidsfeste, materialstabilitet, etterbehandling og inspeksjon. Pålitelig kvalitet kommer fra å kontrollere variasjon i stedet for kun å stole på maskinens nominelle nøyaktighet.
Dimensjonsnøyaktighet og toleransekontroll
Dimensjonsnøyaktigheten avhenger av maskinens posisjonering, skjærekrefter, temperatur, verktøyets tilstand og oppsett.
Snære toleranser krever vanligvis flere etterbehandlingspassasjer og mer detaljert inspeksjon.
En kapabel prosess bør gjentatte ganger produsere dimensjoner innenfor toleransen i stedet for å produsere én korrekt del bare ved justering.
Overflatefinish og gradkontroll
Overflatekvaliteten påvirkes av fresets tilstand, spindelhastighet, matehastighet, overstep, verktøybanens retning og maskinens stivhet.
Grader kan forstyrre montering, tetting, gjenger og kosmetisk utseende.
Avgrading bør fjerne uønskede kanter uten å skade kritiske dimensjoner eller bevisst skarpe funksjoner.
Verktøyslitasje og stabilitet av skjæreparametere
Etter hvert som skjæreverktøy slites, endres den effektive skjæregeometrien.
Dette kan gradvis påvirke dimensjoner og overflatefinish, selv når selve CNC-programmet forblir uendret.
Produksjonsprosesser bør derfor inkludere overvåking av verktøyets levetid og utskiftingskriterier for kritiske operasjoner.
Arbeidsholdning og repeterbarhet av oppsett
Fiksturen må holde hver del i en repeterbar posisjon samtidig som den motstår skjærekrefter.
Overdreven fastklemming kan forvrenge tynne komponenter, mens utilstrekkelig fastklemming kan tillate bevegelse eller vibrasjon.
Repeterbar arbeidsfeste blir spesielt viktig når tilpassede CNC-deler produseres på tvers av flere produksjonsbatcher.
Første artikkel og inspeksjon underveis
Første artikkelinspeksjon verifiserer den opprinnelige produksjonsdelen før et større parti fortsetter.
Under produksjonen kan utvalgte kritiske funksjoner måles med jevne mellomrom for å oppdage dimensjonstrender.
Denne tilnærmingen tillater korrigeringer før verktøyslitasje eller prosessvariasjon resulterer i en full batch med avvikende deler.
CMM, overflateruhet og sluttinspeksjon
Komplekse geometriske toleranser kan kreve koordinatmålemaskiner, optisk utstyr eller spesialiserte målere.
Overflateruhet kan måles når tegningen spesifiserer et numerisk krav til finish.
Sluttinspeksjon kombinerer dimensjonsverifisering med visuelle kontroller og dokumentasjonskontroller for å bekrefte at de ferdige delene oppfyller kundens krav.
Tilpassede CNC-deler og engangs CNC-deler
CNC-maskinering er spesielt egnet for spesialtilpasset og engangsproduksjon fordi deler kan produseres direkte fra ingeniørdata uten dedikerte former. Dette gjør at design kan testes, revideres og produseres i små mengder med relativt lav verktøyforpliktelse.
Engangs CNC-deler for prototyper og validering
Engangs CNC-deler brukes ofte til funksjonstesting, monteringsvalidering, ingeniørtester og erstatningsapplikasjoner.
Å produsere én enkelt del i det tiltenkte sluttmaterialet lar ingeniører evaluere reell styrke, passform, termisk oppførsel og ytelse.
Dette gir mer nyttig teknisk tilbakemelding enn en visuell prototype når komponenten må fungere mekanisk.
Tilpassede CNC-deler for lavvolumproduksjon
CNC-produksjon i lavvolum er nyttig når etterspørselen ikke rettferdiggjør sprøytestøping, støping eller annet dedikert verktøy.
Det samme maskineringsprogrammet kan gjenbrukes på tvers av små partier, mens oppspenningsanordninger kan forbedres etter hvert som produksjonen blir mer stabil.
Dette gir fleksibilitet for produkter med skiftende etterspørsel eller hyppige designrevisjoner.
Gå fra prototype til gjentatt produksjon
Etter godkjenning av prototypen kan produsenter optimalisere verktøybaner, inventar, verktøy og inspeksjonsmetoder for gjentatt produksjon.
Funksjoner som var dyre eller ustabile under prototypemaskinering kan også gjennomgås før produksjonsvolumene øker.
Denne overgangen bidrar til å redusere syklustiden samtidig som de godkjente dimensjonene og funksjonskravene bevares.
Når dedikerte armaturer blir kostnadseffektive
Enkle prototyper kan ofte bruke standard skrustikker, myke kjever eller modulær arbeidsfeste.
Etter hvert som produksjonsmengden øker, kan dedikerte inventar redusere lastetiden og forbedre posisjoneringsrepeterbarheten.
Investeringen i inventar blir verdt det når reduksjonen i oppsetttid og prosessvariasjon oppveier den opprinnelige kostnaden.
Hva påvirker produksjonskostnadene for CNC-deler?
Kostnaden for CNC-deler styres hovedsakelig av materiale, maskineringstid, kompleksitet, toleranse, oppsettkrav, etterbehandling, mengde og inspeksjon. Den rimeligste designen er vanligvis den som oppfyller funksjonelle krav uten å introdusere unødvendige produksjonsvansker.
Materialtype og lagerstørrelse
Materialprisen påvirker kostnaden direkte, men maskinbarhet har også betydning.
Titan kan kreve langsommere kutting og flere verktøyskift enn aluminium, mens overdimensjonert materiale fører til ekstra materialfjerning.
Å velge lagerdimensjoner nær den ferdige geometrien kan redusere både materialsvinn og maskineringstid.
Delgeometri og maskineringskompleksitet
Komplekse funksjoner krever vanligvis mer programmering, mindre verktøy, langsommere kutting eller ytterligere oppsett.
Dype lommer, tynne vegger, små radier og vanskelig tilgang til verktøy er vanlige kostnadsdrivere.
Forenkling av ikke-kritisk geometri kan ofte redusere maskineringstiden betydelig.
Toleranse og krav til overflatefinish
Snære toleranser kan kreve ytterligere passeringer, hyppigere måling, kontrollerte miljøer og inspeksjonsutstyr med høyere presisjon.
Svært fine overflater kan også øke maskinerings- og sekundærbehandlingstiden.
Spesifikasjonene bør derfor gjenspeile faktiske funksjonelle behov.
Antall oppsett og verktøybytter
Hvert oppsett øker maskinens nedetid og introduserer et nytt posisjoneringstrinn.
Deler som krever maskinering fra mange retninger koster vanligvis mer med mindre flerakset utstyr kan redusere reposisjonering.
Å redusere unødvendige verktøyskift kan også forbedre sykluseffektiviteten.
Produksjonsmengde og inspeksjonskrav
Engangs CNC-deler har høyere oppsettkostnader per komponent fordi programmering og forberedelse er spredt over bare én enhet.
Etter hvert som mengden øker, fordeles oppsettkostnadene over flere deler, selv om verktøyslitasje og inspeksjonskrav blir viktigere.
Omfattende inspeksjonsdokumentasjon kan også øke kostnadene, spesielt når alle dimensjoner må registreres.
Hvordan redusere kostnader uten å ofre delkvaliteten
Kostnadsreduksjon bør fokusere på å eliminere unødvendig produksjonsarbeid i stedet for å senke funksjonell kvalitet.
Bruk av praktiske toleranser, større hjørneradier, standardgjenger, tilgjengelige funksjoner, vanlige materialer og færre oppsett kan forbedre produksjonseffektiviteten betydelig.
Tidlig kommunikasjon med produsenten kan identifisere disse mulighetene før designet er ferdigstilt.
Hvordan velge en produsent av CNC-deler
En dyktig produsent av CNC-deler bør kombinere passende utstyr med materialkunnskap, prosessteknikk, inspeksjonskapasitet, pålitelig kommunikasjon og produksjonsfleksibilitet. Målet er ikke bare å maskinere én akseptabel del, men å gjengi den nødvendige kvaliteten konsekvent.
Maskineringsutstyr og prosesskapasitet
Produsenten bør ha maskiner som er tilpasset størrelsen og geometrien til de nødvendige komponentene.
Treakset fresing kan være nok for standarddeler, mens femakset maskinering eller frese-dreieutstyr kan være mer passende for komplekse design.
Maskinkapasiteten bør samsvare med prosjektet i stedet for bare å være teknologisk avansert.
Material- og toleranseopplevelse
Ulike materialer krever forskjellige maskineringsstrategier.
Erfaring med aluminium betyr ikke automatisk at man bruker titan, rustfritt stål, PEEK eller tynnvegget plast.
En leverandør som er kjent med det nødvendige materialet og toleranseområdet, kan vanligvis identifisere produksjonsrisikoer tidligere.
Kvalitetskontroll og inspeksjonskapasitet
Inspeksjonsutstyret skal samsvare med tegningskravene.
Skyvelære og mikrometre kan være tilstrekkelig for grunnleggende dimensjoner, mens geometriske toleranser kan kreve CMM-inspeksjon eller spesialiserte målere.
En dokumentert kvalitetsprosess støtter også konsekvent gjentatt produksjon.
Ledetid og produksjonsfleksibilitet
Pålitelig leveringstid avhenger av materialtilgjengelighet, maskineringskompleksitet, etterbehandling og inspeksjon.
En produsent som kan støtte prototyper, engangs CNC-deler og lavvolumproduksjon gjør det enklere å opprettholde kontinuitet etter hvert som prosjektet utvikler seg.
Produksjonsfleksibilitet er spesielt verdifullt når mengder eller design endres.
Ingeniørkommunikasjon og designstøtte
Tydelig kommunikasjon kan forhindre mange produksjonsproblemer før produksjonen starter.
En dyktig leverandør bør kunne identifisere vanskelige toleranser, utilgjengelige funksjoner, tynne vegger, uvanlige materialer eller konflikter med etterbehandling.
Praktisk tilbakemelding fra design for produksjon kan redusere både kostnader og teknisk risiko uten å endre delens tiltenkte funksjon.
Spørsmål og svar
Trenger CNC-deler alltid en teknisk tegning?
Ikke alltid. En 3D-modell kan være tilstrekkelig for grunnleggende geometri, men en tegning anbefales når delen har kritiske toleranser, gjenger, overflatebehandlinger, geometriske kontroller eller inspeksjonskrav som ikke kan kommuniseres tydelig gjennom modellen alene.
Kan CNC-deler produseres uten overflatebehandling?
Ja. Mange funksjonelle deler brukes i maskinbearbeidet tilstand når korrosjonsbestandighet, utseende eller spesielle overflateegenskaper ikke er nødvendig. Å eliminere unødvendig etterbehandling kan redusere både kostnader og leveringstid.
Når bør en engangs CNC-del bruke en dedikert festeanordning?
De fleste engangsdeler krever ikke dedikerte festeanordninger med mindre geometrien er vanskelig å holde eller toleranseforholdene krever svært kontrollert posisjonering. Standard arbeidsfeste er vanligvis mer økonomisk for prototypemengder.
Hvor tidlig bør en produsent av CNC-deler gjennomgå designet?
Ideelt sett bør produsenten gjennomgå designet før det slippes til produksjon. Tidlig tilbakemelding kan identifisere vanskelige toleranser, utilgjengelige funksjoner, materialproblemer og unødvendig maskineringskompleksitet, samtidig som endringer fortsatt er rimelige.
Konklusjon
CNC-delproduksjon kombinerer design, materialvalg, maskineringsstrategi, arbeidsfeste, etterbehandling og inspeksjon i én kontrollert prosess. Pålitelig presisjon kommer fra å håndtere disse faktorene sammen i stedet for å bare være avhengig av maskinens nøyaktighet. Praktiske toleranser, tilgjengelige funksjoner, passende materialer, stabile oppsett og passende inspeksjon kan forbedre delkvaliteten samtidig som det reduserer produksjonskostnader og produksjonsrisiko.
Hos TiRapid tilbyr vi presisjons-CNC-maskinering og produksjonstjenester for prototyper, spesialtilpassede CNC-deler, engangskomponenter og lavvolumproduksjon. Teamet vårt støtter metaller og tekniske plaster med praktisk prosessplanlegging, kontrollert maskinering, overflatebehandling og dimensjonsinspeksjon for å bidra til å levere pålitelige deler for krevende ingeniørapplikasjoner.
















