
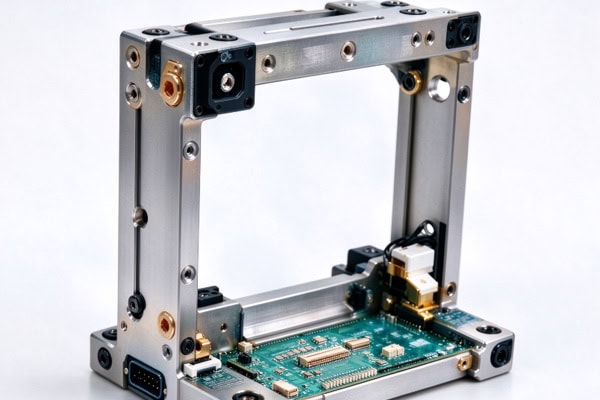
Elektroniske enheter har begrenset intern plass, noe som krever presisjonsstrukturkomponenter for å sikre og justere kretskort, kontakter, sensorer og varmeavledningsenheter. Avvik i hullposisjoner, dimensjoner eller overflateforhold kan føre til monteringsvansker, feiljusterte grensesnitt eller dårlig termisk kontakt. En CNC-produksjonsløsning bør ta hensyn til komponentfunksjoner, materialegenskaper, tegningstoleranser og bestillingsmengder. En godt planlagt maskinerings- og inspeksjonsprosess hjelper produsenter med å redusere omarbeid samtidig som de balanserer produktkvalitet, produksjonseffektivitet og anskaffelseskostnader.
Vanlige typer presisjonsstrukturkomponenter for elektroniske enheter
Ulike strukturelle komponenter tjener forskjellige funksjoner, så maskineringsprioriteringer bør gjenspeile deres spesifikke dimensjoner og egenskaper.
Hus og interne støttekomponenter
Disse komponentene beskytter interne enheter, gir installasjonsplass og etablerer monteringsreferanser.
- Utstyrshus og deksler: Kontroller generelle dimensjoner, åpningsposisjoner og tilkoblingsklaringer for å forhindre interferens med interne komponenter.
- Kretskortfester: Plasser støttestrukturer og festepunkter i henhold til hullmønstrene på kretskortet og tilgjengelig plass.
- Koblingsbraketter og monteringsplater: Oppretthold posisjonsforholdene mellom monteringshullene og kontaktflatene for å redusere justeringer av monteringen.
Å definere monteringsreferanser på forhånd forbedrer kompatibiliteten mellom strukturelle komponenter og andre sammenstillinger.
Presisjonstilkobling og funksjonelle komponenter
Noen komponenter sørger også for posisjonering, sikre grensesnitt eller varmeoverføring. Maskineringskravene deres bør bestemmes av deres spesifikke funksjoner.
- Sensorfester: Kontroller posisjoneringsdimensjoner og plassering av monteringshull for å holde sensorene i sine tiltenkte posisjoner.
- Monteringskomponenter for kontakt: Sørg for at grensesnittåpninger, festehull og omkringliggende strukturer oppfyller monteringskravene.
- Varmeavledningsplater og kjøleribber: Plasser monteringshull og kontaktflater i henhold til varmekildeoppsettet for å oppfylle installasjons- og termiske krav.
Å tydelig definere funksjonen til hver komponent bidrar til å sikre at maskineringsspesifikasjonene samsvarer med den tiltenkte applikasjonen.
Materialvalg og CNC-maskineringsprosesser
Materialvalg påvirker komponentens ytelse, mens maskineringsprosesser påvirker dimensjonsnøyaktighet, overflatekvalitet og produksjonskostnader. Begge bør vurderes sammen.
Velg materialer i henhold til brukskravene
Materialvalg bør ta hensyn til komponentstyrke, vekt, varmeledningsevne, driftsmiljø og budsjett.
- Aluminiumslegeringer: Lette og enkle å maskinere, noe som gjør dem egnet for utstyrshus, monteringsplater og varmeavledende komponenter.
- Rustfritt stål: Egnet for komponenter som krever styrke eller korrosjonsbestandighet, men vanskelighetsgrad og vekt ved maskinering bør tas i betraktning.
- Kobber og kobberlegeringer: Kan brukes til ledende komponenter eller strukturer som krever god varmeledningsevne.
- Teknisk plast: Egnet for utvalgte isolerende støtter og lette konstruksjoner. Valget bør ta hensyn til temperatur, belastning og dimensjonsstabilitet.
Materialer bør velges i henhold til faktiske funksjonskrav for å kontrollere produksjonskostnadene uten at det går på bekostning av ytelsen.
Planlegg maskineringsoperasjoner rundt komponentgeometri
Ulike geometrier krever ulike maskineringsmetoder. Prosessplanlegging bør ta hensyn til verktøytilgjengelighet, arbeidsfestestabilitet og kritiske dimensjoner. Fresing brukes primært til flate overflater, lommer, spor og komplekse konturer. Boring og gjenging produserer monteringshull og gjengede forbindelser, mens dreiing er egnet for rotasjonskomponenter som hylser og styrepinner. Tynnveggede hus, deler med dype lommer og komponenter som krever maskinering på flere sider, trenger en passende arbeidsfestestrategi og maskineringssekvens for å redusere deformasjons- og reposisjoneringsfeil.

Presisjonskontroll og kvalitetsinspeksjon
Kvaliteten på presisjonsstrukturkomponenter avhenger av kritiske dimensjoner, passformforhold og overflateforhold snarere enn bare utseende.
Definer kritiske dimensjoner og inspeksjonselementer
Inspeksjonsprioriteter bør gjenspeile hver komponents monteringsfunksjon, med tegningstoleranser og akseptkriterier etablert før produksjon.
| Komponenttype | Viktige inspeksjonspunkter | Hovedformål |
| Utstyrshus | Totale mål, åpningsposisjoner, monteringshull | Sørg for at den komplette monteringen passer |
| Kretskortfester | Hullavstand, støttehøyde, posisjoneringsforhold | Sørg for riktig installasjon av kretskort |
| Komponenter for montering av kontakt | Hullposisjoner, grensesnittdimensjoner, paringsklaringer | Sørg for riktig justering av kontaktene |
| Sensorfester | Plasseringsmål, monteringsreferanser | Kontrollinstallasjonsposisjon |
| Varmeavledningsplater | Planhet i kontaktflaten, overflateruhet, plassering av monteringshull | Møt kontakt- og monteringskrav |
Inspeksjonsmetodene bør samsvare med komponentgeometrien og spesifiserte toleranser. For dimensjoner som påvirker montering, bør målemetoder og akseptkriterier avtales på forhånd for å redusere tvister etter levering.
Kontroll av overflatebehandling og maskineringsdeformasjon
Overflatebehandlinger kan påvirke utseende, korrosjonsbestandighet og lokale dimensjoner, så etterbehandlingsprosessen og beskyttede områder bør defineres før produksjon. Krav til gjengede hull, presisjonsmonteringsflater og elektriske kontaktområder bør spesifiseres i henhold til deres tiltenkte funksjoner. Tynnveggede og dyplommekomponenter krever også oppmerksomhet på klemkraft og maskineringsrekkefølge. Riktig koordinering av grovmaskinering, etterbehandling og nødvendige inspeksjoner underveis bidrar til å begrense dimensjonsendringer og forbedre konsistensen.
Hvordan velge en leverandør av CNC-maskinering for presisjonskomponenter
Leverandørvalg bør vurdere maskineringsmulighet, kvalitetsinspeksjon og leveringsavtaler i stedet for bare enhetspris.
Levere fullstendig teknisk dokumentasjon
Når du ber om et tilbud, utarbeid 2D-tekniske tegninger, 3D-modeller, materialkvaliteter, kritiske toleranser, krav til overflatebehandling og bestillingsmengder. For komponenter som passer til kretskort, kontakter eller andre deler, spesifiser de relevante grensesnittdimensjonene slik at leverandøren kan vurdere potensielle produksjonsutfordringer. Hvis produktet fortsatt er under utvikling, diskuter prototypeproduksjon, designrevisjoner og krav til små serier på forhånd for å redusere forsinkelser og merkostnader.
Bekreft inspeksjonskriterier og leveringskrav
Før du legger inn en bestilling, må du avstemme tekniske spesifikasjoner og akseptbetingelser, inkludert følgende:
- Toleranser og akseptmetoder for kritiske dimensjoner.
- Materialkvaliteter, overflatebehandlinger og krav til utseende.
- Om det kreves godkjenning av første artikkel eller dimensjonsinspeksjonsrapporter.
- Pakkemetoder, leveringsplaner og ordninger for gjentatte bestillinger.
Tydelig definerte tekniske og leveringsansvar bidrar til å redusere anskaffelsesrisiko og sikre at komponentene oppfyller de avtalte kravene.
Produksjon av presisjonsstrukturkomponenter for elektroniske enheter krever koordinert materialvalg, maskineringsprosesser og kvalitetsinspeksjon basert på faktiske monterings- og driftsforhold. Denne tilnærmingen bidrar til å forhindre at problemer i individuelle produksjonstrinn påvirker den endelige monteringen. TiRapid tilbyr tilpassede CNC-presisjonsmaskineringstjenester basert på kundens tegninger, materialspesifikasjoner og bestillingsmengder, og støtter produsenter av elektroniske enheter med prototypeutvikling og komponentproduksjon.
















