
Sliping er en presisjonsmaskineringsprosess som fjerner materiale fra et arbeidsstykke ved hjelp av en roterende slipeskive. I motsetning til konvensjonelle skjæreverktøy, som fjerner materiale med definerte skjærekanter, bruker sliping mange slipekorn for å fjerne små mengder materiale. Denne prosessen er mye brukt for å forbedre dimensjonsnøyaktigheten, produsere glatte overflater og overflatebehandle herdede eller vanskelig å maskinbearbeide komponenter.
Denne veiledningen forklarer hva sliping er, hvordan slipeprosessen fungerer, de viktigste slipetypene, maskiner, materialer, tekniske parametere, fordeler, begrensninger og vanlige CNC-applikasjoner.
Hva er sliping?
Sliping er en slipende maskineringsprosess som fjerner små mengder materiale fra et arbeidsstykke ved hjelp av en roterende slipeskive. Den brukes hovedsakelig for å oppnå nøyaktige dimensjoner, kontrollert geometri og fine overflater. I presisjonsproduksjon utføres sliping vanligvis etter CNC-fresing, dreiing eller varmebehandling når delen krever strengere toleranser eller forbedret overflatekvalitet.
Sliping vs. CNC-fresing og -dreiing
Sliping skiller seg fra CNC-fresing og -dreiing hovedsakelig i skjæremekanismen, materialfjerningshastigheten og formålet med etterbehandling. Fresing og dreiing er generelt effektive for å lage delgeometri og fjerne større materialvolumer, mens sliping ofte brukes til fin dimensjonskorrigering og overflatebehandling.
| Trekk | Sliping | CNC fresing | CNC Turning |
| Skjæreverktøy | Slipehjul | Roterende fresekutter | Enkeltpunkts- eller flerkantsverktøy |
| Materialfjerning | Vanligvis små, kontrollerte mengder | Moderat til høyt | Moderat til høyt |
| Typisk geometri | Flat, sylindrisk, innvendig, profil | Lommer, spor, konturer | Aksler, boringer, runde deler |
| Hovedfordel | Høy nøyaktighet og fin finish | Kompleks formgenerering | Effektiv sylindrisk maskinering |
| Herdede materialer | Ofte egnet | Krever passende verktøy | Krever passende verktøy |
| Typisk produksjonsrolle | Presisjon etterbehandling | Grovfresing og etterbehandling | Grovfresing og etterbehandling |
Sliping forstås derfor best som en komplementær produksjonsprosess snarere enn en universell erstatning for CNC-skjæring.
Hvordan fungerer slipeprosessen?
Slipeprosessen fungerer ved å velge en passende slipeskive, feste arbeidsstykket, stille inn slipeparametre, fjerne materiale gjennom kontrollert skivekontakt, håndtere varme og inspisere de endelige dimensjonene og overflatefinishen. Hvert trinn må kontrolleres fordi skivens tilstand, skjærekraft, temperatur og maskinstabilitet direkte påvirker slipenøyaktigheten.
| Trinn | Slipeoperasjon | Kvalitetsmål |
| 1 | Velg hjul og parametere | Tilpass slipemidler til materiale |
| 2 | Monter og juster arbeidsstykket | Forhindre bevegelse og forvrengning |
| 3 | Utfør slipepassasjer | Fjern kontrollert etterbehandlingsmateriale |
| 4 | Kontroller varme og kjølevæske | Forhindre termisk skade |
| 5 | Mål og inspiser | Bekreft størrelse, geometri og finish |
Trinn 1: Velg slipeskive og angi skjæreparametere
Det første trinnet er å velge en slipeskive som passer til arbeidsstykkematerialet, nødvendig nøyaktighet, overflatefinish og fjerningshastighet. Slipemiddel for skiven, kornstørrelse, binding, hardhetsgrad og struktur påvirker alle skjæreytelsen.
En aluminiumoksidskive kan være passende for mange ståltyper, mens CBN-skiver ofte foretrekkes for herdede jernholdige materialer. Diamantskiver velges ofte for karbid og keramikk. Maskininnstillingene må også holde seg innenfor skivens godkjente driftshastighet og samsvare med den tiltenkte slipeoperasjonen.
Trinn 2: Sett opp og fest arbeidsstykket
Arbeidsstykket må støttes og plasseres nøyaktig før slipingen starter. Overflatesliping bruker vanligvis magnetiske chucker for egnede jernholdige materialer, mens ikke-magnetiske arbeidsstykker kan kreve mekaniske fester eller vakuumfeste. Sylindrisk sliping kan bruke sentre, chucker eller senterløs støtte.
Fastklemmingen må være sikker uten å forårsake deformasjon. Tynne plater, lange aksler og presisjonskomponenter kan bøye seg under for stor holdekraft. Hvis en del slipes mens den er forvrengt, kan den endre form etter at den er løsnet og dermed ikke oppfylle kravene til flathet, rundhet eller dimensjon.
Trinn 3: Start sliping og kontrollér materialfjerning
Under sliping kommer slipeskiven i kontakt med arbeidsstykket og fjerner materiale gjennom gjentatte skjærepassasjer eller kontrollert innmating. Skivehastighet, bordbevegelse, arbeidsstykkerotasjon og skjæredybde bestemmer materialfjerningsatferden.
Slipeoperasjoner krever vanligvis mindre kutt enn grovfresing eller dreiing, spesielt under presisjonsfinish. En passende finbearbeidingstillegg må beholdes fra forrige operasjon. Fjerning av overflødig materiale under sluttsliping kan øke varme, hjulslitasje og dimensjonsvariasjon.
Trinn 4: Påfør kjølevæske og kontroller slipevarmen
Kjølevæske kontrollerer slipetemperaturen, smører kontaktområdet der det er passende, og bidrar til å fjerne slipende avfall og metallpartikler. Varmekontroll er viktig fordi for høy temperatur kan forårsake termisk ekspansjon, overflateforbrenninger, restspenninger og dimensjonsendringer.
Kjølevæsken må nå den faktiske slipekontaktsonen. Å bare øke væskevolumet løser kanskje ikke et problem hvis hjulrotasjonen hindrer kjølevæsken i å komme inn i grensesnittet. Riktig dyseposisjon, væsketilstand, filtrering og hjulvalg bidrar til å opprettholde stabil slipeytelse.
Trinn 5: Inspiser dimensjoner og overflatefinish
Det siste trinnet er å kontrollere om den underlagde delen oppfyller dimensjons- og overflatekravene. Inspeksjonen kan omfatte tykkelse, diameter, rundhet, flathet, parallellitet, overflateruhet og andre tegnespesifikasjoner.
Mikrometre, boremålere, høydemålere, overflateruhetstestere og koordinatmålemaskiner kan brukes avhengig av funksjonen. Deler som krever svært små toleranser bør måles under kontrollerte temperaturforhold, siden termisk ekspansjon kan påvirke inspeksjon på mikronnivå.
Hvilke maskiner og utstyr brukes til sliping?
Sliping bruker spesialutstyr, inkludert overflateslipere, sylindriske slipemaskiner, senterløse slipemaskiner, innvendige slipemaskiner, CNC-slipemaskiner, slipeskiver, arbeidsfesteanordninger, hjulavrettingsenheter og kjølevæskesystemer. Riktig slipemaskin velges i henhold til delens geometri, materiale, toleranse, ønsket finish og produksjonsmengde.
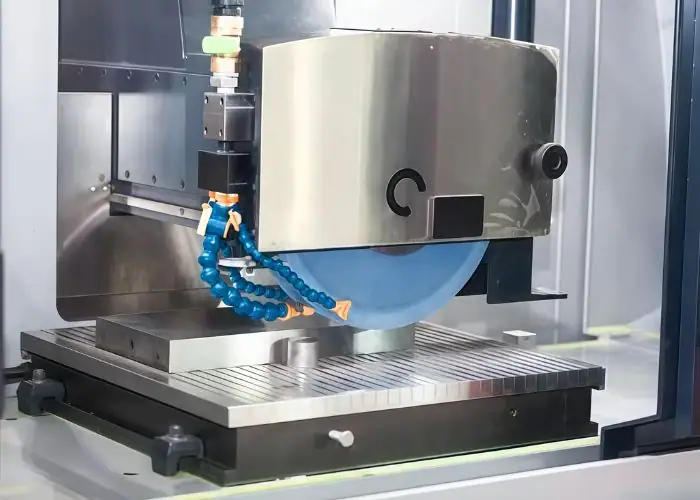
Hovedtyper av slipemaskiner
Slipemaskiner klassifiseres hovedsakelig etter arbeidsstykkets geometri og slipeoperasjonen de utfører. En overflateslipemaskin produserer nøyaktige, flate overflater, mens en sylindrisk slipemaskin arbeider med utvendige runde egenskaper. Andre maskiner spesialiserer seg på innvendige boringer, senterløs produksjon, verktøysliping eller tannhjulsfinish.
| Slipemaskin | hoved~~POS=TRUNC | Typiske komponenter |
| Overflateslipemaskin | Produserer flate og parallelle overflater | Plater, festeblokker, formbaser |
| Sylindrisk slipemaskin | Utvendige diametre er ferdige | Aksler, pinner, ruller |
| Senterløs slipemaskin | Sliper sylindriske deler uten sentre | Pinner, stenger, produksjonssjakter |
| Intern slipemaskin | Finisher innvendige diametre | Lagerhull, hylser |
| Verktøy- og kuttersliper | Former eller sliper skjæreverktøy | Endefreser, bor, opprømmere |
| CNC slipemaskin | Kontrollerer komplekse slipebevegelser | Presisjonsprofiler, produksjonsdeler |
Maskinvalg bør ta hensyn til arbeidsstykkets størrelse og nødvendige mål. En lang aksel kan trenge støtte mot nedbøyning, mens en bred plate kan kreve en maskin med tilstrekkelig bordbevegelse og stabil termisk oppførsel.
Viktige komponenter i en slipemaskin
En slipemaskin inneholder flere systemer som må fungere sammen for å opprettholde nøyaktighet. Spindelen driver slipeskiven, mens bordet eller arbeidshodet kontrollerer arbeidsstykkets posisjon og bevegelse. Matemekanismer gir kontrollert innmating, og maskinstrukturen motstår skjærekrefter.
Viktige komponenter inkluderer:
- Slipespindel og hjulhode for stabil hjulrotasjon.
- Maskinseng, føringsskinner og matesystem for presis bevegelse.
- Arbeidsbord, chuck, sentre eller fester for støtte av arbeidsstykket.
- Kjølevæsketilførsels- og filtreringssystem for termisk kontroll.
- Hjulbehandlings- og balanseringsutstyr for jevn skjæring.
- CNC-kontroller eller manuelle kontroller for å regulere maskinbevegelse.
Slipeskiver og slipematerialer
Slipeskiver inneholder slipekorn som holdes sammen av en binding. Ytelsen deres avhenger av slipemiddeltype, kornstørrelse, bindingsmateriale, skivekvalitet og struktur. Ulike kombinasjoner gir ulik skjæreoppførsel, overflatefinish og skivelevetid.
| Slipende materiale | Vanlige bruksområder | Hovedhensyn |
| Aluminiumoksid | Karbonstål og mange legeringsstål | Generell sliping |
| Keramisk aluminiumoksid | Tøffe ståltyper og krevende bruksområder | Kontrollert kornbrudd |
| Silisiumkarbid | Støpejern, noen ikke-jernholdige materialer, keramikk | Materialkompatibilitet |
| Kubisk bornitrid (CBN) | Herdet stål og visse høytemperaturlegeringer | Sliping av hardt materiale |
| Diamant | Karbid, glass og teknisk keramikk | Ikke generelt foretrukket for konvensjonell stålsliping |
En slipeskive er et bredere begrep som kan beskrive slipeskiver som brukes i håndholdte vinkelslipere eller annet utstyr. Presisjonsslipeskiver for maskin bør ikke forveksles med universalslipeskiver fordi skivekonstruksjon, hastighetsklassifisering, geometri og dimensjonskontrollkrav kan variere.
Avretning og retting av slipeskiver
Avretting av slipeskiver gjenoppretter skjæreeffektiviteten ved å eksponere ferske slipekorn og kontrollere tilstanden til skiveoverflaten. Avretting korrigerer skivens geometri, konsentrisitet eller profil slik at den roterer og kommer i kontakt med arbeidsstykket som tiltenkt.
Dette er relaterte, men forskjellige vedlikeholdsoperasjoner. En skive kan ha riktig form, men fortsatt skjære dårlig hvis kornene er sløve eller fulle av materiale. Omvendt kan en skarp skive med dårlig geometrisk form produsere unøyaktige overflater.
Avretning og retting blir nødvendig når slipekraften øker, overflatefinishen forringes, hjulbelastningen utvikler seg eller dimensjonskonsistensen endres. Å opprettholde hjulets tilstand er spesielt viktig for presisjonsproduksjon og gjentatte slipesykluser.
Hva er de viktigste typene sliping?
De viktigste slipetypene inkluderer overflatesliping, rundsliping, senterløs sliping, innvendig sliping, krypsliping, profilsliping, formsliping, verktøy- og fresesliping, jiggsliping, tannhjulsliping, gjengesliping og dykksliping. Hver prosess er utformet for bestemte delgeometrier, dimensjonskrav eller produksjonsforhold.
| Slipetype | Hovedapplikasjon | Typisk krav |
| Sliping på overflaten | Flate flater og plater | Flathet og parallellisme |
| Sylindrisk sliping | Utvendige runde overflater | Diameter og rundhet |
| Senterløs sliping | Runde deler i høyt volum | Repeterbarhet og produktivitet |
| Innvendig sliping | Hull og lagerboringer | Bore nøyaktighet |
| Krypsliping | Dype profiler i vanskelige materialer | Kontrollert høy avskjæring av materiale |
| Profil- og formsliping | Komplekse former | Profilnøyaktighet |
| Sliping av verktøy og kutter | Kutte verktøy | Kant- og verktøygeometri |
| Jiggsliping | Presisjonshull og plasseringer | Nøyaktig funksjonsposisjonering |
| Gir- og gjengesliping | Tannhjul og gjenger | Tann- eller gjengeometri |
| Dykksliping | Lokaliserte sylindriske trekk | Diameter, skuldre og profiler |
Overflatesliping
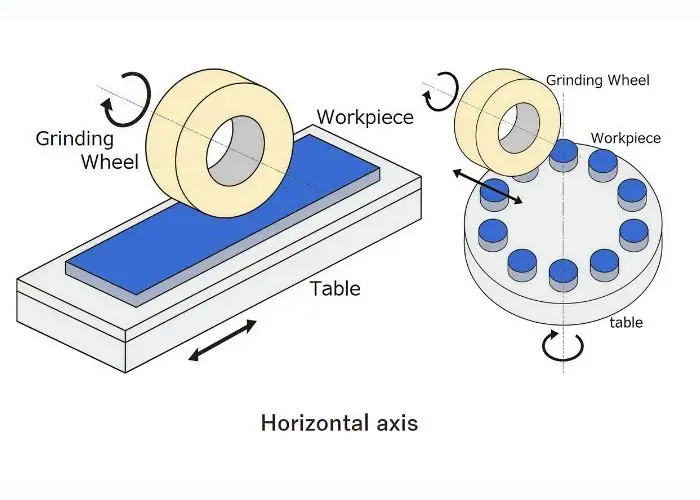
Overflatesliping produserer presise, flate overflater ved å bevege et arbeidsstykke i forhold til en roterende slipeskive. Det brukes ofte til fiksturplater, maskinkomponenter, formbaser, tetningsflater og flate presisjonsdeler.
En overflateslipemaskin kan bruke et frem- og tilbakegående bord eller et roterende bord, avhengig av konfigurasjonen. Prosessen kontrollerer materialfjerning over måloverflaten for å forbedre flathet, parallellitet, tykkelseskonsistens eller overflatefinish.
Overflatesliping er spesielt verdifullt etter CNC-fresing når en flat overflate krever tettere geometrisk kontroll. Tynne deler må imidlertid støttes forsiktig fordi magnetisk fastklemming, slipevarme og gjenværende materialspenning kan påvirke den endelige flatheten.
Sylindrisk sliping
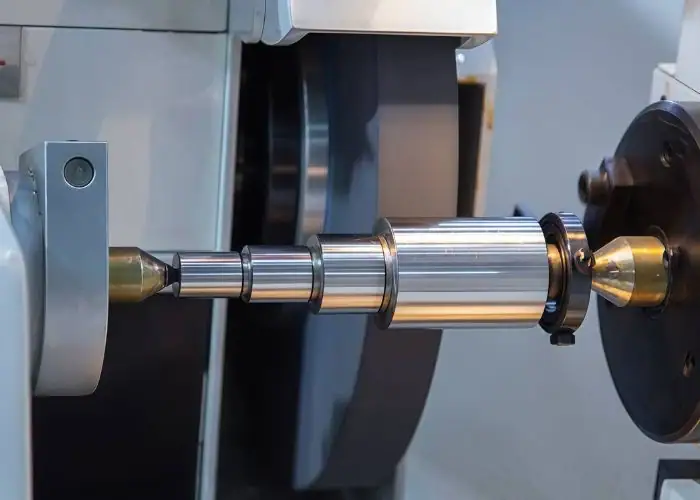
Sylindrisk sliping finpusser utvendige runde overflater ved å rotere arbeidsstykket mens en slipeskive fjerner materiale fra den ytre diameteren. Det brukes ofte til aksler, ruller, lagertapper, pinner og presisjonsmekaniske komponenter.
Prosessen kan bruke sentre, en chuck eller et annet støttearrangement. Riktig justering mellom arbeidsstykket og hjulet er nødvendig for å kontrollere rundhet, koniskhet og diameterkonsistens.
Sylindrisk sliping utføres ofte etter CNC-dreiing. Dreiing produserer mesteparten av akselgeometrien, mens sliping fjerner et kontrollert sluttbearbeidingstillegg for å oppnå ønsket diameter og overflatetilstand.
Senterløs sliping
Senterløs sliping produserer presise sylindriske overflater uten å holde arbeidsstykket mellom sentrene. I stedet støttes delen av et arbeidsstøtteblad mellom en slipeskive og et reguleringshjul.
Reguleringshjulet styrer arbeidsstykkets rotasjon og, i gjennomgående mating, aksial bevegelse. Dette gjør senterløs sliping effektiv for produksjon av store mengder pinner, stenger og andre runde komponenter.
Senterløs sliping krever imidlertid riktig støttegeometri og oppsett. Dårlig hjulinnretting, arbeidshøyde eller reguleringsforhold kan føre til lobing, konisk avsmalning eller inkonsistente dimensjoner. Det er mest effektivt når delgeometri og produksjonsvolum passer til prosessen.
Innvendig sliping
Innvendig sliping maskinerer den indre diameteren av et hull med en mindre slipeskive. Den brukes til presisjonsboringer, lagerbaner, hylser, hydrauliske komponenter og andre deler som krever nøyaktige innvendige overflater.
Innvendig sliping kan være vanskeligere enn utvendig sliping fordi hjuldiameteren er begrenset av borehullstørrelsen. Små hjul og lange spindler kan ha lavere stivhet, noe som øker følsomheten for vibrasjon og nedbøyning.
Prosessen må kontrollere hjulhastighet, spindelstivhet, kjølevæsketilførsel og boremåling. Innvendig sliping velges ofte når boring eller opprømming ikke konsekvent kan oppnå de nødvendige dimensjons- eller overflatespesifikasjonene.
Kryp-mating sliping
Krypsliping bruker et relativt dypt kutt kombinert med langsom arbeidsstykkemating for å fjerne betydelig materiale i en kontrollert operasjon. Det brukes ofte på vanskeligbearbeidede legeringer, turbinrelaterte komponenter og komplekse profiler.
I motsetning til konvensjonell overflatesliping, som vanligvis bruker grunne passeringer, kan krypsliping fjerne mer materiale i én travers. Det krever passende maskinkraft, hjuldesign, kjølevæsketilførsel og prosessstabilitet.
Metoden kan forbedre produktiviteten for passende bruksområder, men termisk skade er fortsatt et stort problem. Høy materialfjerning må støttes av effektiv kjøling og kontrollert hjultilstand.
Profil- og formsliping
Profilsliping produserer en definert kontur ved hjelp av kontrollert hjulbevegelse eller en passende hjulform. Formsliping bruker en hjulpusset eller produsert til en spesifikk profil som overføres til arbeidsstykket.
Disse metodene brukes til matriser, presisjonsspor, formede mekaniske komponenter, skjæreverktøy og spesialiserte overflater. De er verdifulle når den endelige funksjonen krever en repeterbar kontur i stedet for en enkel flat eller sylindrisk form.
Hovedutfordringen er å opprettholde profilnøyaktigheten etter hvert som hjulet slites. Passende avrettingsintervaller og dimensjonsinspeksjon bidrar til å sikre at den ferdige konturen holder seg innenfor toleransen.
Verktøy og kuttersliping
Sliping av verktøy og freseverktøy skaper, skjerper eller gjenoppretter skjæreverktøyets geometri. Den brukes til bor, endefreser, opprømmere og andre presisjonsskjæreverktøy som krever spesifikke eggvinkler, relieffflater og riflegeometri.
En verktøysliper kan bruke flere kontrollerte akser for å posisjonere hjulet mot skjæreverktøyet. CNC-verktøysliping er spesielt nyttig for komplekse kuttere som krever repeterbar kantgeometri.
Prosessen påvirker påfølgende maskineringsytelse fordi verktøyets skarphet, symmetri og eggtilstand påvirker skjærekraft, overflatefinish, spondannelse og verktøyets levetid.
Jigsliping
Jiggsliping er en presisjonsprosess som brukes til å finslipe hull og innvendige konturer der nøyaktig posisjon og geometri er viktig. Det er ofte forbundet med verktøy, matriser, støpekomponenter og presisjonsmekaniske sammenstillinger.
Maskinen gir presis posisjonering, mens en liten slipeskive fullfører den nødvendige funksjonen. Dette er nyttig når forholdet mellom flere hull eller profiler må kontrolleres nøye.
Jiggsliping velges vanligvis for høy nøyaktighet fremfor generell materialfjerning. Kostnaden og prosesseringstiden bør rettferdiggjøres av delens funksjonelle krav.
Gir- og gjengesliping
Girsliping forbedrer tannnøyaktigheten, overflatefinishen og den geometriske konsistensen. Det brukes til presisjonsgir der profilfeil, føringfeil og overflatedefekter kan påvirke støy, vibrasjon og girkasseytelse.
Gjengesliping produserer presise utvendige eller innvendige gjengeformer ved hjelp av en slipeskive og kontrollert relativ bevegelse. Det er spesielt nyttig for herdede komponenter eller gjenger som krever nøyaktig stigning og profilgeometri.
Begge prosessene følger ofte tidligere produksjonsoperasjoner. Den opprinnelige geometrien produseres ved skjæring eller forming, mens sliping gir den nødvendige endelige dimensjons- og overflatekontrollen.
Dykksliping
Dyksliping fjerner materiale ved å mate slipeskiven direkte inn i arbeidsstykket i stedet for å bevege den kontinuerlig langs lengden. Det brukes ofte til å finslipe spesifikke sylindriske diametre, skuldre, spor og korte trinn.
Hjulet kan ha en profil som samsvarer med den nødvendige formen, slik at flere relaterte funksjoner kan slipes under en kontrollert radiell mating.
Stykksliping kan forbedre produksjonseffektiviteten for passende deler, men hjulform, radialkraft, avrettingsnøyaktighet og arbeidsstykkestøtte må forbli stabile for å forhindre vibrasjoner eller dimensjonsvariasjoner.
Hva er de forskjellige slipeteknikkene?
Slipeteknikker varierer hovedsakelig i bruk av kjølevæske, strategi for materialfjerning, driftshastighet, valg av slipemiddel og nødvendig presisjon. Vanlige tilnærminger inkluderer våtsliping, tørrsliping, grovsliping, presisjonssliping, høyhastighetssliping, Blanchardsliping og supersliping. Hver teknikk velges for å balansere materialfjerning, temperatur, overflatefinish og produksjonskostnader.
Våtsliping vs. tørrsliping
Våtsliping bruker kjølevæske eller slipevæske til å håndtere varme, støtte smøring der det er nødvendig, og føre partikler bort fra skjæresonen. Det er mye brukt til presisjonssliping av metall fordi temperatur og skivetilstand direkte påvirker dimensjonskonsistensen.
Tørrsliping fungerer uten flytende kjølevæske. Det kan være egnet for utvalgte materialer eller operasjoner der skiven, maskinen, støvavsug og termiske forhold er konstruert for tørrskjæring.
Valget avhenger av materialegenskaper, hjulspesifikasjoner, miljøkrav og varmefølsomhet. Tørrsliping bør ikke automatisk anses som enklere eller billigere, fordi støvoppsamling og termisk skadekontroll kan medføre ekstra kostnader.
Grovsliping vs. presisjonssliping
Grovsliping fokuserer på å fjerne større mengder materiale, eliminere ujevnheter i overflaten eller forberede en del for senere etterbehandling. Den prioriterer vanligvis materialfjerningshastighet fremfor ekstremt fine dimensjoner eller overflatetekstur.
Presisjonssliping fokuserer på kontrollert etterbehandling av materiale og nøyaktig geometri. Den bruker vanligvis passende hjulbehandling, mindre etterbehandlingstrinn, stabil maskinbevegelse og nøye inspeksjon.
En del kan kreve begge trinnene når betydelig materiale må fjernes. Imidlertid kan overdreven grovsliping rett før endelig etterbehandling føre til varme eller forvrengning som gjør presisjonskontroll vanskeligere.
Høyhastighetssliping
Høyhastighetssliping bruker forhøyede hjuloverflatehastigheter med maskiner og hjul som er spesielt utviklet for disse driftsforholdene. Det kan forbedre produktiviteten i passende applikasjoner ved å støtte høyere materialfjerningshastigheter og ulik slipende skjæreatferd.
Høyere hastighet gir ikke automatisk bedre overflatefinish. Skivestyrke, spindelkapasitet, slipekrefter, kjølevæsketilførsel og skivebalanse må alle tas i betraktning.
Maksimal tillatt skivehastighet må aldri overskrides. Høyhastighetssliping krever kompatibelt utstyr og prosessvalidering i stedet for bare å øke spindelturtallet.
Blanchard-sliping
Blanchardsliping er ofte assosiert med roterende overflatesliping med vertikal spindel. Den brukes til å fjerne materiale effektivt fra brede, flate overflater, spesielt store plater, maskinbaser og industrielle komponenter.
Et roterende arbeidsbord beveger arbeidsstykket under slipeskiven. Prosessen kan fjerne materiale over et betydelig område og etterlater ofte et gjenkjennelig sirkulært slipemønster.
Blanchard-sliping er nyttig for masseforberedelse og bearbeiding av store overflater, men den oppnåelige finishen og geometriske nøyaktigheten avhenger av maskinens tilstand og oppsett. En separat presisjonsfinishoperasjon kan være nødvendig for mer krevende spesifikasjoner.
Supersliping og ultrapresisjonssliping
Supersliping bruker materialer som CBN eller diamant for å bearbeide harde og slitesterke arbeidsstykker. CBN er vanligvis egnet for herdede jernholdige materialer, mens diamant er mye brukt for karbid og avansert keramikk.
Ultrapresisjonssliping fokuserer på ekstremt små dimensjonsfeil og fine overflater. Det krever svært stabile maskiner, kontrollert temperatur, nøyaktig skivebehandling og passende metrologi.
Disse tilnærmingene er relaterte, men ikke identiske. En superslipeskive gir ikke automatisk et ultrapresisjonsresultat. Hele maskinen, prosessen, arbeidsopphenget og inspeksjonssystemet må støtte den nødvendige nøyaktigheten.
Hva er nøkkelparametrene i sliping?
De viktigste slipeparametrene inkluderer skivehastighet, arbeidsstykkehastighet, matehastighet, skjæredybde, slipetrykk, kjølevæsketilførsel, skivespesifikasjon, maskinstivhet og avrettingstilstand. Disse variablene styrer skjærekraft, varmeutvikling, materialfjerningshastighet, skiveslitasje, dimensjonsnøyaktighet og overflatefinish.
Slipeparametere må velges som et komplett system. Økning av mating eller dybde kan forbedre produktiviteten, men også øke kraft og termisk belastning. Endring av skivehastighet påvirker slipemiddelets inngrep og slitasjeegenskaper.
De optimale innstillingene avhenger av skivediameter, slipemateriale, arbeidsstykkets hardhet, slipemetode og krav til delen. Presisjonssliping krever stabile parametere i stedet for å bare bruke laveste mating eller høyeste tilgjengelige hastighet.
| Parameter | Hovedinnflytelse | Risiko ved feil |
| Hjulhastighet | Slipende skjæreforhold | Hjulslitasje, termisk skade eller sikkerhetsrisiko |
| Arbeidsstykkehastighet | Kontakttid og fjerning av lager | Brann, bølgete eller dårlig finish |
| matehastighet | Produktivitet og slipebelastning | Overdreven makt eller ineffektivitet |
| Snittdybde | Materiale fjernet per omgang | Varme, forvrengning, hjulslitasje |
| Kjølevæske | Temperatur- og ruskkontroll | Overflateskade eller hjulbelastning |
| Hjulbehandling | Skarphet og hjulgeometri | Glass, dårlig finish, formfeil |
| Maskinstivhet | Motstand mot vibrasjon | Skravling og dimensjonsvariasjon |
Hvilke materialer kan slipes?
Sliping kan brukes på mange konstruksjonsmaterialer, inkludert karbonstål, rustfritt stål, herdet stål, verktøystål, avanserte legeringer, keramikk, karbid og utvalgte konstruksjonsplaster eller kompositter. Materialhardhet, termisk oppførsel, duktilitet, sprøhet og slipekompatibilitet bestemmer passende hjul- og slipeparametere.
| Materiale | Slipeadferd | Hovedbekymring |
| Karbonstål | Vanligvis malt med aluminiumoksid | Varme og hjulslitasje |
| Rustfritt stål | Tøff og kan være hardfør | Brenning og hjullasting |
| Herdet stål | Krever passende slipeevne | Termisk skade og hardhetsendring |
| Aluminum | Myk, duktil og utsatt for hjulbelastning | Smer og tett hjul |
| Carbide | Svært hard og slitesterk | Hjulvalg og kantflisning |
| Keramikk | Hard og sprø | Sprekker og skader under overflaten |
| Plast | Varmefølsom og deformerbar | Smelting eller forvrengning |
Stål, rustfritt stål og aluminium
Stål slipes ofte til aksler, maskindeler, lagerflater og verktøykomponenter. Aluminiumoksidskiver brukes mye til mange stålkvaliteter, med spesifikk hjuldesign valgt i henhold til hardhet og slipeforhold.
Rustfritt stål kan være mer utfordrende fordi det kan bli hardt og generere betydelig varme. Et passende slipemiddel, kontrollerte kontaktforhold og effektivt kjølemiddel bidrar til å redusere brannskader og overflateskader.
Aluminium kan slipes for utvalgte presisjonsapplikasjoner, men duktiliteten kan forårsake slipende belastning og smøring. For mange CNC-deler i aluminium kan finfresing eller en annen etterbehandlingsprosess være mer økonomisk enn konvensjonell sliping.
Herdede metaller og avanserte legeringer
Herdede ståltyper og avanserte legeringer er viktige slipematerialer fordi konvensjonell kutting blir mer krevende etter hvert som hardhet og slitestyrke øker. Sliping kan behandle lagerflater, herdede aksler, matriser og presisjonsverktøy etter varmebehandling.
CBN-slipemidler brukes ofte til herdede jernholdige materialer på grunn av deres slitestyrke og egnethet for disse bruksområdene.
Herdede materialer er imidlertid også sårbare for slipingsindusert termisk skade. Prosessen må forhindre overdreven oppvarming, mykgjøring av overflaten, gjenværende strekkspenning og sprekker som kan redusere delens ytelse.
Keramikk og sprø materialer
Keramikk og andre sprø materialer kan slipes med egnede slipeskiver, ofte inkludert diamantbaserte verktøy. Sliping er nyttig for å kontrollere tykkelse, flathet og geometri på tekniske keramiske komponenter.
Hovedutfordringen er å forhindre sprekker og skader på underlaget. Sprø materialer kan sprekke i stedet for å deformeres plastisk når slipekreftene er for høye.
Skivespesifikasjon, skjæredybde, maskinstabilitet og kjølevæskekontroll må derfor velges nøye. For skjøre komponenter kan sliping etterfølges av ytterligere etterbehandling eller inspeksjon.
Tekniske plaster og kompositter
Noen tekniske plasttyper og kompositter kan slipes, men oppførselen deres er betydelig forskjellig fra metaller. Plast kan mykne eller deformeres under varme, mens kompositter kan inneholde fibre eller fyllstoffer som reagerer annerledes på slitasje.
Sliping kan være nyttig for visse krav til flathet, tykkelse eller overflatebehandling. Konvensjonell sliping er imidlertid ikke automatisk det beste valget for alle polymerer.
For mange CNC-plastdeler kan skarpe skjæreverktøy, kontrollert mating og passende arbeidsfeste gi bedre resultater. Sliping bør kun velges når materialet og overflatekravene berettiger det.
Hva er fordelene og begrensningene med sliping?
Sliping gir høy dimensjonsnøyaktighet, fine overflater, god ytelse på mange herdede materialer og presis kontroll av flate, runde eller profilerte overflater. De viktigste begrensningene inkluderer relativt lav materialfjerningseffektivitet i mange etterbehandlingsapplikasjoner, høyere utstyrskostnader, vedlikehold av slipeskiver, risiko for termisk skade og behovet for dyktig prosesskontroll.
Sliping er spesielt verdifullt når den ferdige delen må oppfylle strenge dimensjons- eller funksjonskrav. Lagerseter, presisjonsdyser, glideflater og herdede komponenter kan ha nytte av en kontrollert slipende etterbehandlingsprosess.
Sliping er imidlertid ikke alltid den mest effektive produksjonsmetoden. Hvis CNC-fresing eller -dreiing allerede oppfyller tegningsspesifikasjonen, kan en ekstra slipeoperasjon øke kostnader og ledetid uten å forbedre delens ytelse.
| Aspekt | Fordeler | Begrensninger |
| Nøyaktighet | Støtter trange dimensjoner | Følsom for varme og oppsett |
| Overflatebehandling | Kan produsere fine teksturer | Avhenger av hjulets tilstand |
| Materiell kapasitet | Effektiv for herdede materialer | Krever egnede slipemidler |
| Geometry | Nøyaktige flate og sylindriske egenskaper | Begrenset for noen komplekse former |
| Produktivitet | Repeterbar presisjonsproduksjon | Kan være treg på grunn av for mye lagerbeholdning |
| Kostnad | Kan redusere etterarbeid | Ekstra drifts- og verktøykostnader |
Fordeler med sliping
Sliping tilbyr flere viktige fordeler for presisjonsproduksjon. Det kan fjerne små mengder materiale med kontrollert geometri, noe som gjør det verdifullt for endelig etterbehandling etter CNC-maskinering eller varmebehandling.
De viktigste fordelene inkluderer:
- Oppnå snevre dimensjonstoleranser på passende komponenter.
- Forbedring av flathet, rundhet, parallellitet og overflatefinish.
- Etterbehandling av herdet stål og andre vanskelige materialer.
- Produksjon av repeterbare overflater for presisjonsmontering.
- Korrigering av små dimensjonale eller geometriske avvik etter tidligere operasjoner.
Sliping er spesielt effektivt når delers ytelse avhenger av kontaktkvaliteten. Lagertapper, tetningsflater, kontaktflater og presisjonsverktøykomponenter krever ofte mer enn en visuelt glatt overflate.
Begrensninger ved sliping
Sliping har begrensninger knyttet til prosesshastighet, termisk oppførsel, hjulslitasje og utstyrskrav. I mange presisjonsapplikasjoner er sliping best egnet til å fjerne etterbehandlingsmateriale i stedet for å produsere en hel del fra råmateriale.
For mye avskjæring kan skape varme og øke slipetiden. Hjulbehandling, kjølevæskehåndtering, maskinkalibrering og inspeksjon øker også produksjonskompleksiteten.
Sliping kan være uegnet når det er vanskelig å få tilgang til funksjonen med en slipeskive, eller når en enklere maskineringsprosess allerede oppfyller spesifikasjonen. Å velge sliping unødvendig kan øke kostnadene uten å tilføre funksjonell verdi.
Slipekostnad og produksjonseffektivitet
Slipekostnaden avhenger av maskintype, arbeidsstykkemateriale, hjulspesifikasjon, nødvendig toleranse, overflatefinish, oppsetttid og produksjonsvolum. Snære toleranser og fine overflater krever generelt mer krevende prosesskontroll og inspeksjon.
For små partier kan oppsett og programmering utgjøre en betydelig del av den totale kostnaden. I produksjonen blir syklustid, hjullevetid, avrettingsfrekvens og repeterbarhet viktigere.
Den totale kostnaden bør inkludere:
- Forberedelse av arbeidsstykke og gjenværende slipetillegg.
- Maskinoppsett, design av fixturer og programmering.
- Forbruk og avretting av slipeskiver.
- Slipetid og kjølevæskehåndtering.
- Inspeksjon, håndtering og mulig etterarbeid.
Målet er å oppnå den nødvendige funksjonen til en praktisk produksjonskostnad, ikke å spesifisere den fineste mulige finishen på alle overflater.
Miljø- og sikkerhetshensyn
Slipesikkerhet avhenger av riktig valg av skive, beskyttelse, sikker arbeidsfeste, riktig montering, håndtering av støv eller kjølevæske og trent maskinbetjening. Slipeskiver roterer med høy hastighet og kan utgjøre alvorlige farer hvis de blir skadet eller brukt utenfor godkjente grenser.
Operatører må følge gjeldende sikkerhetsprosedyrer for hjulinspeksjon, hastighetsklassifisering, maskinvern, personlig verneutstyr og sikkert vedlikehold. Slipeskiver skal aldri brukes over sin nominelle maksimale hastighet.
Miljøkontroll er også viktig. Sliping kan generere metallpartikler, slipestøv, kjølevæsketåke og brukte væsker. Passende filtrerings-, oppsamlings- og avhendingspraksis bidrar til å beskytte arbeidere og opprettholde et stabilt produksjonsmiljø.
Hva er vanlige slipeproblemer, og hvordan kan de forebygges?
Vanlige slipeproblemer inkluderer slipeskader, overdreven varme, vibrasjoner, dårlig overflatefinish, glassering av hjulet, slipebelastning, dimensjonsvariasjon, konisk form og deformasjon av arbeidsstykket. Disse defektene skyldes vanligvis uegnet hjulspesifikasjon, feil skjæreparametere, dårlig kjøling, ustabil arbeidsfeste, hjulslitasje eller maskintilstand.
Feilsøking bør starte med å identifisere den faktiske årsaken til feilen. For eksempel kan en ru overflate skyldes vibrasjon, upassende sliping av skiven eller belastning av arbeidsstykket, snarere enn bare overdreven mating.
En prosesskorrigering bør omfatte hele slipesystemet. Å endre én parameter uten å sjekke skivens tilstand, kjølevæske, maskinstabilitet og materialoppførsel kan gi midlertidig forbedring uten å eliminere den underliggende årsaken.
| Problem | Sannsynligvis årsak | Praktisk forebygging |
| Sliping brenne | Overdreven varme eller hjulfriksjon | Forbedre kjøling og hjulskarphet |
| Chatter-merker | Vibrasjon eller ustabilt oppsett | Forbedre stivhet og hjulbalanse |
| Dårlig overflatefinish | Feil hjul eller polering | Optimaliser hjulets tilstand og mating |
| Hjullasting | Materialopphopning i hjulporer | Velg passende hjul og polering |
| Dimensjonal drift | Termisk vekst eller hjulslitasje | Kontrolltemperatur og inspeksjon |
| Deformasjon av arbeidsstykket | Klemmespenning eller varme | Forbedre støtte og fjerning av lager |
Slipeskader og overdreven varme
Slipeskader oppstår når overdreven varme endrer overflatetilstanden til et arbeidsstykke. Herdede ståltyper er spesielt sårbare fordi termisk eksponering kan endre overflatehardhet, restspenning eller mikrostruktur.
Brannskader kan forekomme som misfarging i noen materialer, men synlig farge er ikke en pålitelig indikasjon på alle slipeskader. En overflate kan oppleve metallurgiske endringer uten synlige merker.
Forebygging krever passende skarphet i skiven, passende skjæreparametere, effektiv kjølevæsketilførsel og kontrollerte slipekrefter. Kritiske herdede komponenter kan kreve ytterligere verifisering når slipeskader er en betydelig funksjonell risiko.
Vibrering og dårlig overflatefinish
Vibrasjoner produserer gjentatte merker eller bølger forårsaket av ustabil vibrasjon mellom skiven og arbeidsstykket. Dette kan skyldes ubalanse i skiven, svak fiksering, spindelproblemer, uegnet skivespesifikasjon eller ustabile skjæreforhold.
Dårlig overflatefinish kan også utvikle seg uten tydelig vibrasjon. Hjulglass, upassende slipekornstørrelse, slipeforhold eller opphopning av rusk kan forårsake ruhet og riper.
Løsningen bør samsvare med årsaken. Forbedring av hjulbalansen, gjenoppretting av skarpheten, kontroll av fiksturen og justering av slipeparametrene kan forbedre stabiliteten. Overflatefinishen bør deretter måles for å bekrefte korrigeringen.
Slitasje og belastning på slipeskiver
Skiveslitasje oppstår når slipekorn sprekker, blir sløve eller løsner under sliping. Noe skiveslitasje er nødvendig fordi nye skjærekanter må bli tilgjengelige for stabil skjæring.
Hjulbelastning oppstår når arbeidsstykkemateriale samler seg mellom slipekornene. Dette reduserer skjæreeffektiviteten og øker risikoen for friksjon, varmeutvikling og overflateskade.
Riktig slipemiddelvalg og sliping av hjul bidrar til å kontrollere disse problemene. Riktig slipefrekvens avhenger av materiale, hjulspesifikasjon, krav til overflatefinish og produksjonsforhold.
Dimensjonsfeil og deformasjon av arbeidsstykket
Dimensjonsfeil ved sliping kan skyldes termisk ekspansjon, slitasje på hjul, spindelbevegelse, forvrengning av fiksturen eller feil maskinforskyvning. Tynne komponenter og lange aksler er spesielt følsomme fordi de kan bøye seg eller bevege seg under sliping.
For eksempel kan for stor klemkraft midlertidig flate ut en tynn plate. Etter sliping og avklemming kan platen gå tilbake til sin opprinnelige form og ikke bestå planhetsinspeksjonen.
Forebygging krever passende støtte, stabil temperatur, kontrollerte etterbehandlingspassasjer og måling etter at delen har nådd riktig inspeksjonstilstand.
Hvor brukes sliping i CNC-produksjon?
Sliping brukes i CNC-produksjon for å finjustere presisjonskomponenter som krever nøyaktige dimensjoner, kontrollert overflatetekstur, flathet, rundhet eller herdet materialbehandling. Viktige bruksområder inkluderer bilindustri, industrielt utstyr, medisinsk utstyr, luftfart, verktøy og former, elektronikk og halvlederproduksjon.
Sliping er ofte en del av en større produksjonssekvens. CNC-fresing eller -dreiing skaper den primære geometrien, varmebehandling kan gi den nødvendige hardheten, og sliping avslutter utvalgte kritiske overflater.
Prosessen er spesielt verdifull der overflatetilstanden påvirker mekanisk funksjon. Presisjonsglideflater, tetningsflater, lagerseter og motstående komponenter kan kreve kontrollert geometri og overflatebehandling for å fungere pålitelig.
| Søknad | Typiske deler | Hvorfor sliping brukes |
| Biler | Aksler, gir, lagerkomponenter | Rundhet og overflatekontroll |
| Industriellt utstyr | Styreflater, presisjonshylser | Dimensjonskonsistens |
| Medisinsk | Kirurgiske verktøy, presisjonsinnsatser | Nøyaktighet og overflatekvalitet |
| Aerospace | Herdede aksler, presisjonsmekanismer | Kontrollerte toleranser |
| Verktøy og former | Formplater, innlegg, matriser | Flathet og verktøygeometri |
| Elektronikk | Presisjonsbeslag og keramiske deler | Flathet og overflateforberedelse |
Bilkomponenter
Bilsliping brukes ofte til aksler, lagerflater, gir, kamaksler, veivaksler og andre komponenter som krever nøyaktige runde eller formede overflater.
For roterende komponenter påvirker diameter, rundhet og overflatefinish friksjon, slitasje, støy og monteringspasning. Sliping er verdifull fordi det kan forbedre disse egenskapene etter dreiing, varmebehandling eller andre produksjonsoperasjoner.
I produksjon er repeterbarhet spesielt viktig. Hjulslitasje, avrettingsintervaller, måling underveis og stabil arbeidsfeste bidrar til å opprettholde konsistente resultater på tvers av store partier.
Industriutstyr og presisjonsmaskineri
Industrimaskiner bruker sliping for føringsbaner, maskinkomponenter, lagertapper, hydrauliske hylser, presisjonsplater og nøyaktig ferdige kontaktflater.
Disse komponentene er ofte avhengige av flathet, parallellitet eller rundhet for riktig montering og drift. Dårlig geometri kan forårsake ujevn kontakt, justeringsproblemer, økt slitasje eller redusert levetid.
Overflatesliping er vanlig for flate mekaniske komponenter, mens sylindrisk og innvendig sliping brukes for roterende og borrelaterte egenskaper. Valget avhenger av funksjonell geometri snarere enn bare industrien.
Medisinsk utstyr og instrumenter
Medisinsk utstyr og instrumenter kan kreve presisjonssliping for herdede komponenter i rustfritt stål, små mekaniske deler, kirurgiske instrumenter og utvalgte implantatrelaterte deler.
Overflateintegritet er spesielt viktig. Dimensjonsnøyaktighet alene er kanskje ikke nok hvis sliping etterlater brannskader, grader, forurensning eller uegnet overflatetekstur.
Prosessen må tilpasses materialet og den tiltenkte funksjonen. Riktig inspeksjon og rengjøring bidrar til å bekrefte at den ferdige overflaten oppfyller de nødvendige tekniske kravene.
Luftfartkomponenter
Luftfartsapplikasjoner kan bruke sliping for presisjonsaksler, komponenter knyttet til landingsutstyr, herdede mekaniske grensesnitt og andre høyytelsesdeler som krever kontrollert geometri.
Disse komponentene kan innebære krevende legeringer, strenge inspeksjonskrav og materialer av høy verdi. Slipeforholdene må derfor velges nøye for å beskytte overflatens integritet og unngå termisk skade.
Prosessen kan brukes etter dreiing, fresing eller varmebehandling. I disse tilfellene er kontrollert slipetillegg og dokumentert inspeksjon viktig for dimensjonal konsistens.
Verktøy, former og matriser
Sliping er mye brukt til støpeformbaser, dysplater, presisjonsinnsatser, stempler, skjæreverktøy og herdede verktøykomponenter.
Verktøyoverflater krever ofte flathet, parallellitet, nøyaktige profiler og kontrollerte dimensjoner fordi små feil kan overføres direkte til produserte produkter.
Overflatesliping kan finjustere formplater og referanseflater. Form- eller profilsliping kan brukes til formede skjæreinnsatser, mens verktøysliping opprettholder banebrytende geometri. Disse operasjonene støtter verktøynøyaktighet, montering og levetid.
Elektronikk- og halvlederkomponenter
Elektronikk- og halvlederproduksjon kan bruke spesialiserte slipeprosesser for keramiske komponenter, presisjonsinventar, waferrelatert prosessering og andre deler som krever fin geometri eller kontrollert tykkelse.
Disse bruksområdene kan involvere harde eller sprø materialer som krever nøye utvalgte slipemidler og skjæreforhold med lav skade. Flathet, tykkelsesjevnhet, renslighet og underlagets integritet kan være viktigere enn det generelle utseendet.
Slipemetoden må samsvare med materialet og bruksområdet. Konvensjonelle metallslipeinnstillinger bør ikke brukes direkte på halvleder- eller avanserte keramiske komponenter uten validering.
Hvordan velge riktig slipeprosess?
Riktig slipeprosess bør velges i henhold til delgeometri, materialhardhet, toleranse, overflatefinish, gjenværende maskineringstillegg, produksjonsmengde og totale produksjonskostnader. Den valgte prosessen må oppnå funksjonskravene uten unødvendige slipeoperasjoner, overdreven termisk risiko eller unngåelige produksjonskostnader.
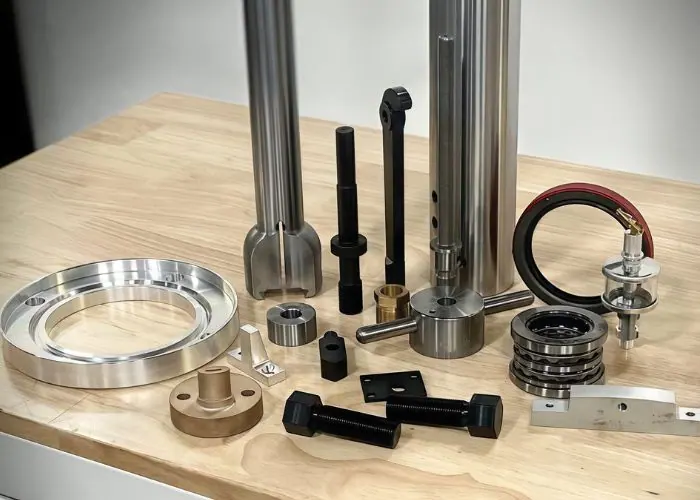
Valg av slipeprosess begynner med teknisk tegning. Kritiske overflater bør identifiseres først, etterfulgt av nødvendige dimensjoner, geometriske toleranser, materialtilstand og overflatetekstur.
Produksjonsruten må deretter gjennomgås. En del kan kreve dreiing etterfulgt av rundsliping, fresing etterfulgt av overflatesliping eller varmebehandling etterfulgt av presisjonsfinish. Riktig rekkefølge avhenger av materialstabilitet og endelig delfunksjon.
| Utvalgsfaktor | Ingeniørspørsmål | Sannsynlig retning |
| Flathet | Trenger delen en presis flat overflate? | Sliping på overflaten |
| Utvendig diameter | Er det nødvendig med nøyaktig rundhet? | Sylindrisk sliping |
| Produksjonsmengde | Kreves det mange like sjakter? | Senterløs sliping |
| Bore nøyaktighet | Trenger en innvendig diameter etterbehandling? | Innvendig sliping |
| Kompleks profil | Er det nødvendig med en formet overflate? | Form- eller profilsliping |
| Materiell hardhet | Har delen blitt herdet? | Egnet presisjonsslipeprosess |
| Kostnad | Kan fresing eller dreiing oppfylle kravet? | Unngå unødvendig sliping |
Tilpass prosessen til delgeometrien
Delgeometri er den første vurderingen fordi forskjellige slipeprosesser er designet for forskjellige overflater.
Flate plater og presisjonsreferanseflater er generelt egnet for overflatesliping. Runde aksler kan kreve sylindrisk eller senterløs sliping. Innvendige boringer krever passende innvendig slipeutstyr.
Mer komplekse former kan kreve formsliping, profilsliping eller en annen spesialisert prosess. En prosess bør ikke velges bare fordi en leverandør har en bestemt slipemaskin tilgjengelig.
Vurder materialets hardhet og maskinbarhet
Materialhardhet og maskinbarhet påvirker valg av slipemiddel, skiveslitasje, varmeutvikling og muligheten for sliping.
Herdet stål kan kreve en annen skive og skjærestrategi enn aluminium eller rustfritt stål. Sprø keramikk krever spesiell oppmerksomhet mot sprekker, mens duktile materialer kan belaste skiven.
Materialets tilstand spiller også en rolle. En varmebehandlet del kan oppføre seg annerledes enn samme legering før herding. Materialvalg bør derfor koordineres med slipings- og inspeksjonskrav.
Evaluer toleranse og krav til overflatefinish
Toleranse og overflatefinish avgjør om sliping er nødvendig og hvor krevende prosessen må være.
En del med standarddimensjoner og moderat overflatefinish kan ferdigstilles ved hjelp av CNC-fresing eller dreiing. Et presisjonslagersete eller en flat referanseflate kan kreve en ekstra slipeoperasjon.
For stramme krav bør tegningen tydelig skille mellom dimensjonstoleranse, geometrisk toleranse og overflateruhet. En spesifisert Ra-verdi garanterer ikke automatisk flathet, rundhet eller nøyaktig plassering av funksjoner.
Balanse mellom slipekostnad og produksjonsvolum
Slipekostnaden avhenger av oppsett, programmering, maskinens kapasitet, slipemidler, avretting, inspeksjon og syklustid.
For prototyper og små partier kan oppsett dominere kostnaden. For større produksjonsmengder blir stabil arbeidsfeste, hjullevetid, automatisert måling og repeterbarhet stadig viktigere.
En lavere maskinhastighet gir ikke alltid den laveste totalkostnaden. En mer passende slipemaskin kan redusere behandlingstid, omarbeiding og inspeksjonsvariasjoner.
Den beste avgjørelsen vurderer totale produksjonskostnader sammen med risikoen for å ikke oppfylle den nødvendige delspesifikasjonen.
Bestem når sliping er nødvendig etter CNC-maskinering
Sliping bør legges til etter CNC-maskinering når ønsket geometri, nøyaktighet, overflatefinish eller materialtilstand ikke kan oppnås pålitelig gjennom fresing eller dreiing alene.
Typiske situasjoner inkluderer:
- En herdet stålaksel som krever en presis lagerdiameter.
- En frest plate som krever tettere flathet eller parallellitet.
- Et presisjonsbor som krever endelig geometrisk korreksjon.
- En støpeinnsats som krever nøyaktige sammenføyningsflater.
- En komponent som krever fin finish etter varmebehandling.
Sliping er ikke automatisk nødvendig for alle presisjonsdeler. Ingeniører bør sammenligne de endelige kravene med den oppnåelige kapasiteten til den første maskineringsprosessen før de legger til en sekundær operasjon.
Spørsmål og svar
Hvilke toleranser kan presisjonssliping oppnå?
Presisjonssliping kan oppnå dimensjonstoleranser rundt ±0.005–0.01 mm på egnede deler og kontrollert utstyr, mens spesialiserte prosesser kan oppnå nøyaktighet på mikronnivå. Faktisk kapasitet avhenger av delstørrelse, geometri, materiale, maskintilstand, temperatur og inspeksjonsmetoder. Dimensjonstoleranse må også skilles fra flathet, rundhet og overflateruhet. For eksempel kan en slipt del oppfylle en størrelsestoleranse på ±0.005 mm, men fortsatt kreve separat verifisering av dens geometriske toleranser. Disse verdiene er eksempler, ikke universelle garantier.
Hvordan er sliping sammenlignet med CNC-fresing for endelig etterbehandling?
Sliping fjerner vanligvis mindre mengder materiale ved hjelp av slipekorn, mens CNC-fresing bruker definerte skjærekanter for å produsere geometri og ferdige overflater. Sliping kan være fordelaktig for herdede materialer, fine overflater og krevende krav til flathet eller rundhet. CNC-fresing er vanligvis mer effektivt for komplekse lommer, konturer og større materialfjerning. Hvis fresing allerede oppnår den spesifiserte toleransen og overflatefinishen, kan sliping legge til unødvendige kostnader. Riktig valg avhenger av egenskapsgeometri og funksjonelle krav.
Kan sliping brukes på herdet stål og rustfritt stål?
Ja. Sliping brukes ofte på herdet stål og rustfritt stål, men valg av hjul og termisk kontroll er avgjørende. Herdet stål kan slipes med passende aluminiumoksid- eller CBN-hjul, mens rustfritt stål krever oppmerksomhet mot hjulbelastning, friksjon og varmeutvikling. Sliping kan overflatebehandle presisjonsaksler, lagerflater og verktøy etter herding. Imidlertid kan feil slipeforhold forårsake overflateforbrenninger, hardhetsendringer eller restspenninger. Materialkvaliteten og varmebehandlingsforholdene bør veilede prosessvalget.
Hva forårsaker gnissing og hvordan kan de forebygges?
Slipeskader skyldes overdreven varme i kontaktsonen mellom skive og arbeidsstykke. Vanlige årsaker inkluderer sløve slipekorn, overdreven slipekraft, uegnede parametere, dårlig kjølevæsketilførsel og glassering av skiven. På herdet stål kan termisk skade redusere overflatehardheten eller skape skadelige restspenninger. Forebygging innebærer å velge en passende skive, opprettholde skarpe skjærekorn, optimalisere slipeforholdene og styre kjølevæsken effektivt. Visuell inspeksjon alene vil kanskje ikke oppdage alle typer brannskader, så kritiske deler kan kreve ytterligere testing av overflateintegritet.
Når bør en CNC-maskinert del ferdigbehandles med sliping?
En CNC-maskinert del bør finslipes når fresing eller dreiing ikke konsekvent kan oppfylle den nødvendige toleransen, flatheten, rundheten, overflatefinishen eller herdematerialets tilstand. For eksempel kan en dreiet lagertapp trenge sylindrisk sliping for å forbedre diameter og rundhet, mens en frest verktøyplate kan kreve overflatesliping for tettere flathet. Sliping må planlegges før det siste maskineringstrinnet, slik at det fortsatt er tilstrekkelig finpussing. Å legge til sliping øker unødvendig kostnader, håndtering og ledetid uten nødvendigvis å forbedre ytelsen.
Konklusjon
Sliping er en viktig presisjonsproduksjonsprosess for å produsere nøyaktige dimensjoner, kontrollerte overflater og pålitelige funksjonelle overflater. Effektiviteten avhenger av valg av riktig slipemetode, slipeskive, maskin, skjæreparametere, kjølevæskesystem og inspeksjonsmetode. Overflatesliping, sylindrisk sliping, innvendig sliping og andre metoder tjener forskjellige bruksområder. Den beste produksjonsstrategien bruker sliping når delens geometri, materiale, toleranse eller overflatetilstand krever presisjon utover konvensjonelle skjæreoperasjoner.
Hos TiRapid tilbyr vi presisjons-CNC-maskinering og produksjonstjenester for tilpassede metall- og plastkomponenter. Teamet vårt støtter CNC-fresing, dreiing, DFM-analyse, materialvalg, overflatebehandling og kvalitetsinspeksjon for å hjelpe kunder med å produsere nøyaktige, stabile og produserbare deler for reelle ingeniørapplikasjoner.
















