
Akselmaskinering er presisjonsproduksjon av sylindriske komponenter som overfører dreiemoment, støtter roterende elementer eller gir kontrollert bevegelse i mekaniske systemer. Selv om en aksel kan virke enkel, avhenger ytelsen ofte av forholdet mellom flere kritiske funksjoner, inkludert diametre, lagerseter, skuldre, gjenger, kilespor, rundløp, retthet og overflatefinish. CNC-dreiing skaper vanligvis hovedgeometrien, mens fresing, boring, sliping og etterbehandling kompletterer funksjonelle og høypresisjonsområder.
Denne veiledningen forklarer hvordan akselmaskinering fungerer, de viktigste CNC-prosessene som er involvert, vanlige akseltyper og materialer, og toleransene som er viktigst i virkelige sammenstillinger. Den dekker også utfordringer ved lange akselmaskinering, varmebehandling, overflatebehandling, inspeksjon, bruksområder, kostnadsfaktorer og praktiske designbeslutninger for å produsere nøyaktige og pålitelige aksler.
Hva er akselmaskinering?
Akselmaskinering omdanner stangmateriale, smigods eller andre emner til sylindriske mekaniske komponenter med kontrollert geometri og funksjonelle egenskaper. Fordi mesteparten av akselgeometrien er roterende, er CNC-dreiing vanligvis kjerneprosessen, mens andre maskineringsmetoder legges til der designet krever spor, kilespor, hull, gjenger eller strammere sluttdimensjoner.
Den viktige forskjellen er at en ferdig aksel ikke bare er en rund del. Dens dimensjoner og egenskaper må fungere sammen rundt en felles rotasjonsakse slik at lagre, gir, tetninger, koblinger og andre komponenter fungerer som tiltenkt.
Hva gjør en mekanisk aksel?
En mekanisk aksel overfører vanligvis rotasjonsbevegelse og dreiemoment fra en komponent til en annen. Motoraksler, giraksler, pumpeaksler og girkasseaksler utfører alle denne grunnleggende funksjonen på forskjellige måter. Aksler kan også støtte gir, lagre, trinser, løpehjul, ruller eller andre roterende komponenter mens de bærer bøynings- og sykliske belastninger.
Denne kombinasjonen av rotasjon og last gjør akselgeometrien viktig. Diameteren bestemmer mer enn totalstørrelsen: den kan påvirke stivhet, lagertilpasning, momentkapasitet og hvordan akselen reagerer på bøying. Skuldre plasserer komponenter aksialt, mens kilespor, splines eller andre funksjoner overfører moment mellom akselen og tilkoblede deler.
Etter hvert som rotasjonshastigheten og belastningen øker, blir små geometriske feil viktigere. Feiljustering som virker liten på en stasjonær del kan forårsake vibrasjon, ujevn slitasje eller støy når akselen begynner å rotere.
Hvorfor presisjon er viktig i akselmaskinering
En aksel kan oppnå sin nominelle diameter og likevel svikte under drift. Runout, koaksial justering, retthet og overflatetilstand kan være like viktige som grunnstørrelse fordi de bestemmer hvordan akselen roterer og hvordan motstående komponenter berører overflatene.
Et for stort lagersete kan skape for mye forstyrrelser og monteringsbelastning, mens et for lite dimensjonert sete kan tillate bevegelse mellom akselen og lageret. Lignende problemer kan oppstå når forskjellige trinndiametre ikke forblir justert rundt samme akse.
Overflatefinish er også viktig på lager- og tetningssteder. En ru overflate kan øke friksjonen eller akselerere slitasje, mens en uegnet tetningsoverflate kan skade tetningselementet og forkorte levetiden. Akselpresisjon må derfor behandles som en kombinasjon av størrelse, geometri, justering og overflatetilstand, snarere enn som én toleranseverdi.
Vanlige typer maskinerte aksler
Aksler kan klassifiseres på mange måter, men fra et maskineringsperspektiv er geometrien ofte mer nyttig enn navnet. En enkel rett aksel og en aksel med flere diametre med spline kan utføre lignende rotasjonsfunksjoner, men produksjonskravene kan være svært forskjellige.
Å forstå de viktigste geometriske formene hjelper med å bestemme hvilke operasjoner som sannsynligvis vil være nødvendige.
Rette og trappede sjakter
En rett aksel opprettholder en stort sett konstant diameter langs arbeidslengden. Den er relativt enkel å dreie og kan være egnet for ruller, føringer, støtter og ukompliserte drivsystemer.
Trinnformede aksler inneholder flere diametre atskilt av skuldre. Disse trinnene gir definerte plasseringer for lagre, gir, tetninger, avstandsstykker og koblinger. Fordi flere diametre kan trenge å dele samme rotasjonsakse, legger trinnformede aksler større vekt på rundløp og justering mellom funksjoner.
CNC-dreiing er spesielt effektivt for trinnvise aksler fordi flere konsentriske diametre, skuldre, spor og endefunksjoner ofte kan maskineres samtidig som en konsistent rotasjonsreferanse opprettholdes.
Kile- og splineaksler
Kile- og splineaksler brukes ofte når dreiemoment må overføres mellom en aksel og en montert komponent.
En kilespor gir en relativt enkel mekanisk forbindelse mellom akselen og et gir, en trinse eller en kobling. Splines fordeler dreiemomentet over flere tenner og brukes ofte der det kreves høyere dreiemomentkapasitet, gjentatt montering eller kontrollert vinkelposisjonering.
Disse funksjonene gjør maskineringen mer kompleks fordi posisjonen deres må forbli korrekt relatert til akselaksen. De kan også introdusere lokale spenningskonsentrasjoner, så akselens geometri og belastning bør vurderes samlet i stedet for å behandle funksjonen som et isolert spor.
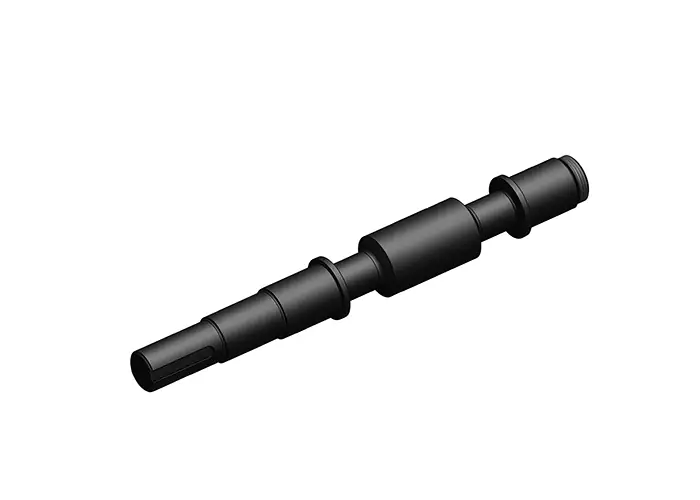
Hule, koniske og gjengede aksler
Hule aksler reduserer masse og kan tilby et effektivt forhold mellom stivhet og vekt i applikasjoner der et solid tverrsnitt er unødvendig. Vanskelighetsgraden ved produksjon avhenger av boredybde, veggtykkelse, retthet og om de indre og ytre diameterne må forbli tett på linje.
Koniske aksler er nyttige der det kreves selvsentrerende eller kontrollert kontakt. Konisk vinkel og overflatetilstand må være passende for kontaktkomponenten, fordi selv en liten avvik kan påvirke justering eller kontakt.
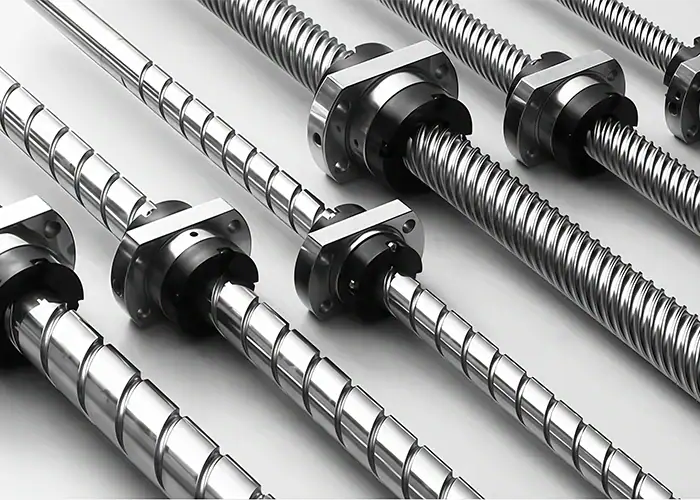
Gjenger legges vanligvis til akselender eller mellomliggende seksjoner for aksial fastholdelse, justering eller montering. Disse funksjonene produseres vanligvis under dreiing eller gjennom en separat gjengeoperasjon, avhengig av størrelse og spesifikasjon.
Hvordan fungerer akselmaskineringsprosessen?
Det finnes ingen enkelt produksjonssekvens for hver aksel. En enkel, uherdet aksel kan gå direkte fra dreiing til inspeksjon, mens en presisjonsaksel med lagerseter, varmebehandling og stramme geometriske krav kan trenge flere grov- og etterbearbeidingstrinn.
En typisk produksjonsrute følger logikken med materialforberedelse → grovmaskinering → detaljmaskinering → varmebehandling ved behov → finbearbeiding eller sliping → etterbehandling → inspeksjon.
Råmateriale og grovmaskinering
Akselproduksjon starter ofte med rundstangmateriale, men smigods eller andre emner med nesten nettform kan også brukes til større eller mer belastede komponenter.
Det første maskineringstrinnet fjerner overflødig materiale og etablerer den grunnleggende sylindriske formen. På dette tidspunktet er målet vanligvis ikke å oppnå endelig presisjon. Nok materiale kan bli igjen på kritiske overflater til å imøtekomme senere etterbehandling, varmebehandlingsdeformasjon eller sliping.
Materialtilstanden er også viktig på dette stadiet. Retthet, restspenning, hardhet og materialkvalitet kan påvirke hvordan skaftet oppfører seg når materialet fjernes.
CNC-dreiing og maskinering av funksjoner
CNC-dreiing produserer mesteparten av akselens rotasjonsgeometri, inkludert utvendige diametre, trinn, skuldre, spor, koner og mange gjengeformer. Arbeidsstykket roterer rundt sin akse mens skjæreverktøyet kontrollerer diameteren og aksialprofilen.
Funksjoner som ikke er roterende produseres vanligvis med komplementære operasjoner. Fresing kan lage kilespor, flate hull, spor eller utvalgte splineformer, mens boring legger til aksiale eller tverrgående hull.
Moderne flerakse- og dreiefreseutstyr kan noen ganger fullføre flere av disse operasjonene i ett oppsett. Å redusere unødvendig reposisjonering kan være verdifullt når flere funksjoner må forbli nøyaktig relatert til akselens senterlinje.
Sliping og sluttkontroll
Dreiing kan produsere nøyaktig akselgeometri, men noen lagerseter, tetningsområder eller høyhastighetsroterende overflater krever strammere dimensjonskontroll eller en jevnere overflate enn det dreiing alene kan gi konsekvent.
Sylindrisk sliping fjerner en liten mengde materiale for å bringe kritiske diametre nærmere endelig størrelse, samtidig som rundhet og overflatekvalitet forbedres. Det kan også være nyttig etter varmebehandling når forvrengninger må korrigeres.
Når maskineringen er fullført, bekrefter inspeksjonen at akselen samsvarer med tegningen i stedet for bare å se riktig ut. Diameter, rundløp, retthet, justering mellom funksjonelle diametre og overflateruhet er blant egenskapene som kan trenge verifisering.
Hovedakselmaskineringsmetoder
Ulike maskineringsprosesser løser forskjellige problemer. Dreiing skaper den grunnleggende rotasjonsformen, fresing og boring legger til lokale egenskaper, og sliping er vanligvis reservert for dimensjoner eller overflater som krever større endelig kontroll.
Å bruke riktig kombinasjon av prosesser er generelt mer effektivt enn å prøve å tvinge alle funksjonene inn i én operasjon.
CNC Turning
CNC-dreiing er grunnlaget for mesteparten av akselmaskinering fordi prosessen naturlig samsvarer med sylindrisk geometri. Når akselen roterer, kan skjæreverktøyet generere diametre, skuldre, spor, koner og andre konsentriske egenskaper effektivt.
En av de største fordelene med dreiing er muligheten til å opprettholde relaterte rotasjonsegenskaper fra et felles oppsett. Dette er spesielt nyttig for trinnvise aksler der flere diametre må forbli på linje.
Dreiing gir også god repeterbarhet for produksjonsbatcher. Når programmet, arbeidsopphenget og verktøystrategien er etablert, kan den samme geometrien reproduseres konsekvent uten å være avhengig av gjentatt manuell justering.
CNC-fresing og boring
Fresing og boring fullfører funksjonene som dreiing ikke kan skape effektivt. Kilespor, flate hull, spor, tverrhull, monteringsfunksjoner og utvalgte konturer er typiske eksempler.
Deres største tekniske utfordring er posisjonsforholdet. En kilespor kan være dimensjonsmessig korrekt, men likevel forårsake monteringsproblemer hvis dens vinkel- eller aksiale posisjon er feil i forhold til andre funksjoner.
For aksler med flere dreide og freste funksjoner bidrar det til å beskytte justeringen gjennom hele produksjonssekvensen å minimere unødvendige oppsett og opprettholde pålitelige referanser.
Sylindrisk og senterløs sliping
Sliping er vanligvis en etterbehandlingsprosess snarere enn hovedmetoden for å lage akselgeometri. Den brukes når en kritisk diameter trenger bedre rundhet, dimensjonsnøyaktighet eller overflatefinish enn den forrige dreieoperasjonen pålitelig kan gi.
Sylindrisk sliping er godt egnet for aksler der forholdet mellom flere funksjoner må kontrolleres nøye. Det er også nyttig for avtrappede eller mer komplekse aksler fordi spesifikke diametre kan målrettes.
Senterløs sliping er ofte bedre egnet til relativt enkle sylindriske komponenter og større produksjonsmengder fordi prosessen kan støtte kontinuerlig eller effektiv repeterende sliping. Riktig valg avhenger av geometri, nøyaktighet, volum og hvordan individuelle overflater forholder seg til hverandre.
Toleranser og presisjonskrav for akselbearbeiding
Presisjonsaksler defineres av mer enn en generell ± dimensjonstoleranse. Lagertilpasninger, rundkast, retthet, overflateruhet og forholdet mellom flere diametre kan alle påvirke hvordan den ferdige akselen oppfører seg under rotasjon.
Av denne grunn bør tegningen skille mellom genuint kritiske funksjoner og dimensjoner som ikke trenger samme kontrollnivå.
Diametertoleranse og lagerpasninger
Lagerseter er blant de mest toleransefølsomme egenskapene på mange aksler. Størrelsen deres avgjør om lageret monteres riktig og om det tiltenkte forholdet mellom innerringen og akselen opprettholdes.
ISO-akseltoleranseklasser som h6 eller g6 kan forekomme på tekniske tegninger, men riktig tilpasning avhenger av lagerarrangement, lastretning, rotasjon, temperatur, monteringsmetode og anbefalinger fra lagerleverandøren. Én enkelt toleranseklasse bør ikke brukes universelt på hver aksel.
Hovedprinsippet er funksjonskontroll. En akseldiameter bør være stram nok til å gi den nødvendige passformen, men å spesifisere unødvendig stramme toleranser på urelaterte områder øker bare maskinerings- og inspeksjonskostnadene.
Runout, konsentrisitet og retthet
Runout måler hvor mye en overflate varierer når akselen roterer i forhold til en nullakse. Det er spesielt nyttig for lagerseter, tetningsplasseringer og andre roterende overflater der faktisk rotasjonsatferd er viktig.
Konsentrisitet brukes ofte uformelt i maskineringsdiskusjoner for å beskrive om flere diametre deler en felles senterlinje. På kontrollerte tegninger kan designere i stedet bruke passende GD&T-kontroller som runout eller posisjon, avhengig av funksjonskravet.
Retthet blir stadig viktigere etter hvert som aksellengden øker. En aksel kan ha nøyaktige individuelle diametre, men fortsatt yte dårlig hvis den totale aksen bøyer seg nok til å skape vibrasjon, ujevn kontakt eller justeringsproblemer.
Disse geometriske kravene bør derfor velges i henhold til hvordan akselen vil rotere og monteres, i stedet for å legges til bare fordi komponenten beskrives som «presisjon».
Overflatefinish for lager- og tetningsområder
Overflateruhet påvirker friksjon, smøring, slitasje, tetningsegenskaper og noen ganger utmattingsegenskaper.
Et lagersete drar generelt nytte av en kontrollert overflate som støtter stabil kontakt og montering uten unødvendig ruhet. Noen publiserte maskineringsveiledninger siterer omtrent Ra 0.4–1.6 µm for visse lagerflater, men den riktige verdien bør til syvende og sist følge lager-, tetnings-, material-, belastnings- og applikasjonsspesifikasjonen i stedet for å bli behandlet som et universelt mål.
Tetningsflater kan ha sine egne krav fordi feil ruhet eller overflatemønster kan akselerere slitasje eller lekkasje av tetningene. Når en overflate har en tydelig tribologisk eller tettende funksjon, bør derfor overflaten spesifiseres uavhengig av vanlige ikke-kontaktområder.
Materialer brukt til akselmaskinering
Materialvalg har en direkte effekt på akselstyrke, utmattingsmotstand, vekt, korrosjonsegenskaper, maskinbarhet, varmebehandling og sluttkostnad. Et materiale som er lett å maskinbearbeide er ikke nødvendigvis det beste valget for en roterende del med høy belastning.
Det mest praktiske valget starter med last og miljø, og vurderer deretter produksjonskrav.
| Materiale | Hovedfordel | Typisk bruk av skaft |
| Karbonstål | Kostnad og praktisk maskinbarhet | Generelle mekaniske aksler |
| Alloy Steel | Styrke, utmattings- og slitestyrke | Drivaksler med høy belastning |
| Rustfritt stål | korrosjon | Mat-, medisinsk og marint utstyr |
| Aluminum | Lav vekt og god maskinbearbeidbarhet | Lette roterende komponenter |
| Titanium | Høyt styrke / vekt-forhold | Luftfart og høyytelsesdeler |
| Nikkel legering | Varme- og korrosjonsbestandighet | Utstyr for ekstreme temperaturer |
Karbonstål, legert stål, rustfritt stål, aluminium, titan, nikkellegeringer, messing og andre tekniske materialer brukes alle i akselproduksjon, og riktig valg avhenger av funksjonelle krav.
Karbon- og legeringsstålaksler
Karbonstål er mye brukt til generelle aksler fordi de tilbyr en praktisk balanse mellom styrke, tilgjengelighet, maskinbarhet og kostnad. Karakterer i middels karbonområde, som 1045, er vanlige eksempler der moderate belastninger og slitestyrke er nødvendig.
Legeringsstål vurderes vanligvis når akselen utsettes for høyere dreiemoment, syklisk belastning, slitasje eller mer krevende utmattingsforhold. Materialer som 4140 eller sammenlignbare krom-molybdenstål kan også reagere godt på varmebehandling.
Avveiningen er produksjonsvansker. Større hardhet og styrke kan øke skjærekrefter, verktøyslitasje og krav til etterbehandling, så materialytelse og produksjonskostnader må vurderes sammen.
Skaft i rustfritt stål
Aksler i rustfritt stål velges primært når korrosjonsbestandighet er viktig. Vanlige eksempler er matvareutstyr, marine systemer, medisinsk utstyr, kjemiske miljøer og eksponerte maskiner.
Den spesifikke kvaliteten er viktig. Austenittiske, martensittiske og utskillingsherdende rustfrie ståltyper tilbyr ulike kombinasjoner av korrosjonsbestandighet, styrke, hardhet, varmebehandlingsrespons og maskinbarhet.
Sammenlignet med mange karbonståltyper er noen rustfrie kvaliteter mer utsatt for deformasjonsherding og kan være mindre tilgivende under maskinering. Dette kan påvirke verktøy, syklustid og oppnåelig overflatefinish.
Aksler i aluminium, titan og spesiallegeringer
Aluminium er attraktivt der det er viktig å redusere roterende masse, og belastningene er moderate nok til lavere stivhet. Den gode maskinbearbeidbarheten gjør det også praktisk for mange lette prototyper, instrumenter, automatiseringskomponenter og utvalgte høyhastighetssystemer.
Titan har et mye høyere styrke-til-vekt-forhold og sterk korrosjonsbestandighet, noe som gjør det nyttig for luftfart og krevende ytelsesapplikasjoner. Disse fordelene kommer med vanskeligere maskinering og høyere materialkostnader.
Nikkelbaserte legeringer brukes der varme- og korrosjonsforhold overstiger kapasiteten til mer konvensjonelle akselmaterialer. De kan gi utmerket ytelse, men maskineringsvansker og verktøyslitasje gjør dem vanligvis til et spesialisert snarere enn et standardvalg.
Varmebehandling og overflatebehandling for sjakter
Egenskapene til en aksel bestemmes ikke bare av basismaterialet. Varmebehandling kan endre hardhet og utmattingsegenskaper, mens overflatebehandling kan forbedre korrosjon, slitasje, utseende eller friksjonsegenskaper.
Disse sekundære prosessene må planlegges sammen med endelige dimensjoner fordi noen behandlinger kan endre akselen etter første maskinering.
Varmebehandling og overflateherding
Herding og anløping kan brukes på stålaksler som trenger høyere styrke eller slitestyrke, mens induksjonsherding selektivt kan herde funksjonelle overflater uten å behandle hele tverrsnittet på samme måte. Spenningsavlastningsbehandlinger kan også brukes der restspenning er et problem.
En viktig faktor i produksjonen er forvrengning. Varmebehandling kan endre retthet, rundhet eller endelig diameter, og det er derfor høypresisjonsaksler ofte grovbearbeides først og deretter finbearbeides eller slipes etter varmebehandling.
Denne sekvensen gjør det mulig å fastslå materialegenskapene før de mest kritiske sluttoverflatene bringes i riktig størrelse.
Vanlige overflatebehandlinger på akselen
Overflatebehandling avhenger sterkt av akselmaterialet og driftsmiljøet. Aksler i rustfritt stål kan passiveres der det kreves forbedret overflaterenhet og korrosjonsbestandighet, mens aluminiumskomponenter kan anodiseres for korrosjons- og overflatebeskyttelse.
Plating kan brukes på utvalgte stål- eller andre metallaksler når slitasje, korrosjonsbestandighet eller en bestemt overflateegenskap er nødvendig. Polering og sliping er derimot primært mekaniske etterbehandlingsmetoder som brukes for å forbedre glatthet og dimensjonskontroll.
Finishen bør alltid tilpasses den funksjonelle overflaten. En dekorativ behandling på et ikke-berørende område og en presisjonslager- eller tetningsflate kan kreve helt andre spesifikasjoner.
Utfordringer innen presisjonsakselmaskinering
Skaftbearbeiding blir vanskeligere etter hvert som lengden øker, materialene blir hardere, eller flere presisjonselementer må forbli justert. Disse utfordringene handler mindre om å produsere en sylindrisk form og mer om å opprettholde stabilitet gjennom hele maskineringssekvensen.
Å forstå hvor feil oppstår gjør det enklere å tildele toleranser realistisk og planlegge riktig etterbehandling.
Lang akselavbøyning og vibrasjon
Lange, slanke aksler oppfører seg mindre som stive stenger og mer som fleksible bjelker under skjærekrefter. Etter hvert som forholdet mellom lengde og diameter øker, blir nedbøyning, vibrasjon og dimensjonal ustabilitet stadig viktigere.
Avbøyning kan føre til diametervariasjon eller konisk form fordi arbeidsstykket beveger seg bort fra skjæreverktøyet. Vibrasjon kan etterlate vibrasjonsmerker, redusere overflatekvaliteten og gjøre dimensjonskontroll mindre forutsigbar.
Bakdokker, stabile hvilepunkter, kontrollerte skjærekrefter og trinnvis grov- og finbearbeiding kan forbedre stabiliteten. Målet er å forhindre at akselen bøyer seg under maskinering, i stedet for å stole på sluttinspeksjon for å oppdage feilen etterpå.
Opprettholde justering på tvers av flere funksjoner
En kompleks aksel kan inneholde flere diametre, gjenger, skuldre, hull og kilespor produsert i forskjellige operasjoner. Hvert nytt oppsett skaper en ny mulighet for justeringsfeil.
Når det er mulig, kan maskinering av relaterte roterende funksjoner fra en felles referanse redusere toleranseopphopning. Når delen må omplasseres, bidrar konsistente referanser og kontrollert fiksturering til å bevare forholdet mellom tidligere og senere funksjoner.
Dette er spesielt viktig for trinnaksler og høyhastighetskomponenter. Individuelle dimensjoner kan bestå inspeksjon, mens hele akselen fortsatt utvikler for stort utkast hvis aksene ikke står i riktig forhold.
Maskinering av herdede og vanskelige materialer
Hardlegerte stål, rustfritt stål, titan og nikkellegeringer stiller større krav til verktøy og prosessstabilitet enn lettbearbeidbare mildt stål eller aluminium.
Høyere skjærekrefter og verktøyslitasje kan påvirke diameterkonsistensen og overflatefinishen i en produksjonsbatch. Noen materialer genererer eller beholder også mer varme under skjæring, noe som kan bidra til termisk bevegelse eller verktøyforringelse.
Det mest passende akselmaterialet er derfor ikke bare det sterkeste tilgjengelige alternativet. Det bør levere den nødvendige ytelsen uten å øke produksjonsvanskelighetene som ikke gir noen funksjonell fordel.
Kvalitetsinspeksjon av akselbearbeiding
Inspeksjon lukker sløyfen mellom ingeniørtegningen og den faktiske roterende komponenten. Fordi akselytelsen avhenger av flere relaterte dimensjoner og overflater, er det sjelden nok å sjekke bare én utvendig diameter for presisjonsapplikasjoner.
Inspeksjonsplanen bør fokusere på egenskaper som direkte påvirker passform, rotasjon, tetting og lastoverføring.
Dimensjonal og geometrisk inspeksjon
Mikrometre brukes ofte til å verifisere akseldiametre og lagerseter fordi de gir direkte størrelsesmåling med høy oppløsning.
Runout kan kontrolleres ved å rotere akselen mot en indikator eller med mer spesialisert måleutstyr. Retthet, aksiale forhold og mer kompleks geometri kan kreve dedikerte festeanordninger, rundhetsutstyr eller CMM-inspeksjon avhengig av tegningskravene. Presisjonssliping og kontrollert inspeksjon brukes ofte sammen når det kreves stramme akseltoleranser.
Målemetoden bør gjenspeile spesifikasjonen. En funksjon som kontrolleres for utkast, for eksempel, bør inspiseres på en måte som evaluerer rotasjonsvariasjon i stedet for bare å kontrollere diameteren.
Verifisering av overflater og materialer
Måling av overflateruhet blir viktig på lager-, tetnings- eller glideområder der teksturen påvirker den faktiske driften.
Når aksler varmebehandles, kan det også være nødvendig med hardhetstesting for å bekrefte at den spesifiserte materialtilstanden er oppnådd. Materialsertifikater eller annen verifisering kan være viktig når legeringsidentitet og sporbarhet er en del av prosjektkravene.
Sammen gir dimensjons-, geometri-, overflate- og materialkontroller en mye mer meningsfull indikasjon på akselkvaliteten enn grunnleggende dimensjonsinspeksjon alene.
Anvendelser av maskinerte aksler
Maskinbearbeidede aksler brukes overalt hvor kontrollert rotasjon, momentoverføring eller lineær føring er nødvendig. Den grunnleggende geometrien kan være lik på tvers av bransjer, men prioriteringene kan endre seg vesentlig avhengig av hastighet, belastning, korrosjon, renslighet og pålitelighetskrav.
En vellykket sjakt må derfor utformes for sitt faktiske driftsmiljø i stedet for kun for en bransjeetikett.
Biler
Bilaksler inkluderer driv-, girkasse-, motor- og andre roterende kraftkomponenter. Disse applikasjonene legger ofte stor vekt på momentkapasitet, utmattingsmotstand, slitasje, balanse og langsiktig dimensjonsstabilitet.
En roterende drivaksel opplever sykliske belastninger i stedet for én statisk belastning, noe som gjør materialvalg og spenningskonsentrasjon spesielt viktig.
Elektriske drivsystemer kan også stille strenge krav til motoraksler, der rundløp og balanse påvirker rotasjonsatferden ved høy hastighet.
Industriellt utstyr
Pumper, girkasser, elektriske motorer, transportbånd, kompressorer, ruller og prosessutstyr er alle avhengige av maskinerte aksler.
Lagertilpasning og justering er spesielt viktig fordi disse maskinene kan operere kontinuerlig over lange perioder. En feil som virker liten under montering kan bli til kontinuerlig vibrasjon, slitasje, støy eller tetningsfeil i løpet av tusenvis av driftstimer.
Industriell sjaktdesign prioriterer derfor ofte holdbarhet og vedlikeholdbarhet sammen med grunnleggende dimensjonsnøyaktighet.
Medisinsk
Medisinsk utstyr kan bruke presisjonssjakter i bevegelseskontrollsystemer, pumper, instrumenter, laboratorieutstyr og andre mekaniske sammenstillinger.
Materialkrav kan legge vekt på korrosjonsbestandighet og rengjørbarhet, mens dimensjonskrav avhenger av bevegelsen og monteringen som er involvert.
Ikke alle rustfrie stål- eller presisjonsskaft er automatisk egnet for medisinsk bruk. Spesifikke materialer, overflateforhold, myndighetskrav og rengjørings- eller steriliseringsmiljøer må vurderes for det aktuelle produktet.
Luftfart og automatisering
Luftfartsapplikasjoner prioriterer ofte utmattingsytelse, vektreduksjon, pålitelighet og materialsporbarhet. Titan, legert stål, rustfritt stål eller andre spesialiserte materialer kan velges avhengig av belastning og miljø.
Automatisering og robotikk kan involvere motoraksler, lineære aksler, ruller, aktuatorkomponenter og andre bevegelsesdeler. Her kan retthet, rundløp, justering og repeterbarhet direkte påvirke posisjoneringsnøyaktighet og jevn bevegelse.
Begge sektorene demonstrerer hvorfor akselytelsen avhenger av mer enn nominelle dimensjoner: komponenten må forbli nøyaktig under bevegelse under reelle belastninger.
Hva påvirker kostnaden for akselmaskinering?
Kostnaden for akselbearbeiding avhenger av det totale produksjonskravet snarere enn bare akselens lengde og diameter. Materiale, geometri, toleranser, varmebehandling, sliping, inspeksjon og produksjonsvolum kan alle endre mengden arbeid som kreves.
Den mest økonomiske akseltegningen er derfor ikke den med færrest dimensjoner, men den som tydelig skiller kritiske trekk fra vanlig geometri.
Materiale og akselstørrelse
Materialet påvirker både råvareprisen og maskineringstid. En relativt maskinbearbeidbar karbonstålskaft kan kreve mindre verktøy- og maskineringstid enn en herdet legering eller nikkelbasert materiale med samme form.
Diameter og lengde spiller også rolle. Større aksler bruker mer materiale og krever mer materialfjerning, mens lange, slanke komponenter kan trenge ekstra støtte, reduserte skjærekrefter og mer oppmerksomhet på retthet.
Disse faktorene blir spesielt viktige når en enkelt utseende skaft er stor nok eller fleksibel nok til å kreve spesialisert arbeidsfeste.
Toleranse og overflatefinish
Små toleranser krever generelt mer kontrollert etterbehandling og mer inspeksjon. Når dreiing alene ikke kan oppfylle kravet på en pålitelig måte, kan sylindrisk sliping legge til et ekstra produksjonstrinn.
Det samme gjelder overflatefinish. En generell dreid overflate og et presisjonslagersete bør ikke automatisk få samme krav.
Å begrense svært små toleranser for lagerseter, tetninger, paringsdiametre eller andre funksjonelle funksjoner kan redusere unødvendige produksjonskostnader uten å ofre produktets ytelse.
Geometri og produksjonsvolum
En enkel rett aksel er relativt effektiv å maskinere. Kilespor, splines, tverrhull, flere gjenger, dype spor og nøye kontrollerte trinn øker operasjoner og oppsetttid.
Produksjonsvolum endrer også økonomien. Programmering, verktøy, arbeidsfeste og oppsettarbeid representerer en større andel av prisen for én prototype enn for et gjentatt parti.
For produksjonssjakter kan designstabilitet og repeterbarhet gjøre det mulig å optimalisere produksjonsprosessen over flere deler, noe som forbedrer den totale effektiviteten.
Hvordan designe en aksel for CNC-maskinering
God akseldesign begynner med mekanisk funksjon, men produksjonsevnen avgjør hvor effektivt denne funksjonen kan oppnås. En design trenger ikke å forenkles før den slutter å virke, den må unngå kompleksitet som ikke gir noen nyttig ytelse.
Tre områder fortjener spesiell oppmerksomhet: materiale og diameter, spenningskonsentrasjon og toleranseallokering.
Tilpass diameter og materiale til lasten
Akseldiameter og materiale bør velges i henhold til krav til dreiemoment, bøying, hastighet, utmatting, miljø og stivhet.
Økt styrke gjennom materialvalg kan noen ganger redusere nødvendig seksjonsstørrelse, men materialegenskaper bør ikke vurderes uavhengig av stivhet eller produksjonsatferd. For eksempel kan det å erstatte stål med aluminium redusere vekten, men det endrer også den elastiske stivheten betydelig.
Riktig design balanserer geometri og materiale i stedet for å forvente at én egenskap skal løse alle krav.
Unngå unødvendige stresskonsentrasjoner
Skuldre, spor, gjenger, kilespor og tverrhull avbryter alle en ellers kontinuerlig akselseksjon og kan øke lokal belastning.
Glatte overganger og passende fileter kan redusere spenningskonsentrasjonen rundt trinnvise diametre, spesielt på aksler utsatt for syklisk bøying eller torsjon. Den nøyaktige radiusen må fortsatt være kompatibel med tilhørende komponenter som lagre eller skuldre.
Kilespor og andre momentoverføringsfunksjoner bør på samme måte dimensjoneres og plasseres med både belastning og maskinbarhet i tankene, i stedet for bare å legges til etter at akseldiameteren er ferdigbestemt.
Bruk kun stramme toleranser der det er nødvendig
Presisjon koster penger når det krever ytterligere maskinering, sliping, kontrollert fiksering eller inspeksjon. Ikke alle overflater på en aksel trenger samme toleranse.
Kritiske lagerseter, tetningsflater, referanser og sammenkoblingsfunksjoner kan rettferdiggjøre nøye kontroll, mens klaringområder og ikke-funksjonelle diametre ofte kan akseptere bredere grenser.
Denne tilnærmingen gjør tegningen enklere å produsere og inspisere, samtidig som den konsentrerer prosesskapasiteten der den direkte påvirker akselytelsen.
Hvordan velge riktig akselbearbeidingsmetode
Den mest effektive maskineringsstrategien følger vanligvis akselens funksjonelle hierarki. Først opprettes rotasjonsgeometrien, deretter legges ikke-roterende funksjoner til, og til slutt brukes høyere presisjonsfinish kun der det gir målbar verdi.
I praksis kan avgjørelsen ofte oppsummeres som dreiing for geometri, fresing eller boring for funksjoner, og sliping for presisjon.
Bruk dreiing for hovedakselgeometri
CNC-dreiing bør normalt håndtere primærdiametre, skuldre, koner, spor og rotasjonsfunksjoner fordi det gir en effektiv og stabil måte å generere konsentrisk geometri på.
For enkle aksler med moderate toleranser og overflatekrav kan dreiing produsere mesteparten av den ferdige delen uten å kreve sliping.
Legg til fresing eller boring for funksjonelle funksjoner
Fresing eller boring blir nødvendig når akselen har kilespor, flate hull, tverrhull, spor eller annen geometri som ikke følger rotasjonsprofilen.
Disse operasjonene bør planlegges rundt akselens referanser og kritiske dreide funksjoner, slik at posisjonen deres forblir konsistent med den endelige monteringen.
Med passende utstyr kan det å kombinere dreiing og fresing i færre oppsett forbedre arbeidsflyten og redusere unødvendig omposisjonering.
Bruk sliping for kritiske tilpasninger og finisher
Sliping bør legges til der funksjonskravet berettiger det, ikke bare fordi komponenten kalles en presisjonsaksel.
Lagerseter, tetningsdiametre, områder med høy hastighet, herdede overflater og deler som krever forbedret rundhet eller retthet er vanlige kandidater.
Denne målrettede tilnærmingen unngår å legge til et dyrt etterbehandlingsstadium på overflater som allerede oppfyller kravene etter dreiing, samtidig som den gir den ekstra kontrollen som trengs på virkelig kritiske områder.
Spørsmål og svar
Hvilket materiale er best for aksler?
Det finnes ikke noe enkelt beste akselmateriale. 1045 karbonstål er et praktisk valg for generelle aksler fordi det balanserer styrke, maskinbarhet og kostnad. 4140 legeringsstål er bedre for høyere belastninger, utmatting og slitasje, mens rustfritt stål foretrekkes for korrosjonsbestandighet. Aluminium eller titan kan velges når det er viktigere å redusere vekt.
Hvordan maskinere et kilespor i en aksel?
En akselkilespor maskineres vanligvis med CNC-fresing ved hjelp av en endefres eller kilefestekutter. Akselen posisjoneres fra et kontrollert nullpunkt, og sporet maskineres til den spesifiserte bredden, dybden og plasseringen. Etter maskinering bør kilesporet avgrades og inspiseres fordi dens passform og posisjon direkte påvirker momentoverføring og montering.
Hvordan maskinere splines på en aksel?
Utvendige akselspliner kan produseres ved fresing, splinefresing, forming eller valsing, avhengig av splinegeometrien, materialet, nøyaktigheten og produksjonsvolumet. For herdede eller høypresisjonsspliner kan sliping legges til etter varmebehandling for å forbedre tannnøyaktighet og overflatefinish. Den valgte prosessen bør samsvare med nødvendig momentkapasitet og passform.
Konklusjon
Pålitelig akselbearbeiding avhenger av å koordinere materiale, CNC-dreiing, maskinering av egenskaper, sliping, toleranser, rundløp, retthet og overflatefinish med akselens faktiske driftsforhold. En vellykket aksel er ikke bare en som samsvarer med den nominelle diameteren, dens kritiske overflater må forbli korrekt justert og behandlet slik at lagre, tetninger, gir og andre sammenkoblede komponenter kan fungere problemfritt under reelle rotasjonsbelastninger.
Hos TiRapid tilbyr vi presisjons-CNC-maskinering og produksjonstjenester for spesialtilpassede aksler og andre roterende komponenter. Våre muligheter støtter CNC-dreiing, kompleks maskinering av detaljer, materialvalg, dimensjonsinspeksjon og presisjonsbehandling av prototyper og lavvolumproduksjon.
















