
TiRapids galleri for standard finish
TiRapids finish
TiRapids nettbaserte tilbudssystem lar brukere tilpasse materiale, funksjoner, overflatebehandling og prosjektnotater for spesialtilpassede produksjonsdeler. Vi tilbyr et bredt utvalg av standard etterbehandlingsalternativer på tvers av flere prosesser, med tydelig støtte for ulike utseende- og funksjonsbehov. For prosjekter som krever mer fleksibilitet, kan flere finisher også ordnes basert på delkrav, noe som gjør TiRapid til en praktisk løsning fra én kilde for både produksjon og etterbehandling.
Hvis det er behov for et spesifikt alternativ for etterbehandling eller etterbehandling, men det ikke vises på tilbudssiden, kan TiRapid fortsatt hjelpe. Brukere kan kontakte teamet vårt direkte eller velge alternativet «Annet» under tilbudsprosessen for å beskrive spesielle krav og be om ytterligere gjennomgang.
Populære overflater for metall
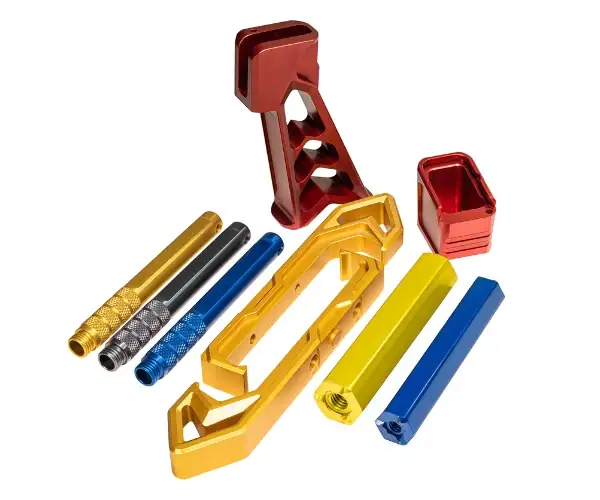
standard
Delene leveres rengjorte og avgradede, uten ytterligere overflatebehandling. Dette alternativet er egnet når det ikke kreves noen kosmetisk eller beskyttende finish, og delen vil forbli i sin maskinerte tilstand.
Type II anodisering
Type II-anodisering forbedrer korrosjonsmotstanden og kan også tjene som base for maling eller andre sekundære overflater. Beleggtykkelsen varierer vanligvis fra 0.0002 til 0.0012 tommer og er generelt i samsvar med MIL-A-8625 / MIL-PRF-8625 type II, klasse 2.
Fargeanodisering bruker fargestoffer for å endre utseendet på deloverflaten. På grunn av prosessvariasjoner kan ikke anodiserte farger matches nøyaktig med spesifikke Pantone- eller RAL-standarder. Type II-anodiserte belegg kan også slites over tid og kan gradvis falme eller blekes når de utsettes for langvarig direkte sollys.
Type III hardlakk anodisering
Type III hardstrøksanodisering skaper et tykkere og mer slitesterkt belegg enn standard anodisering. Det velges ofte når det er behov for ekstra holdbarhet og overflatebeskyttelse, og det kan også brukes som base for maling eller andre overflater. Beleggtykkelsen er vanligvis rundt 0.002 tommer og er vanligvis i samsvar med MIL-A-8625 / MIL-PRF-8625 type III, klasse 1 eller klasse 2.
Fordi belegget er tykkere, virker den ferdige fargen ofte mørkere enn standard anodisering. Selv klar eller upigmentert hardstrøksanodisering kan gjøre deloverflaten mørkere. Avhengig av legering, overflatetilstand og prosessvariabler, kan det naturlige utseendet variere fra lys grå til mørkegrå eller brun. Som med andre anodiserte overflater er nøyaktig Pantone- eller RAL-fargetilpasning ikke mulig.
Kromatkonvertering (kjemifilm)
Kromatkonverteringsbelegg, også kjent som kjemisk film, forbedrer korrosjonsmotstanden samtidig som det opprettholder overflateledningsevnen, noe som gjør det til et vanlig valg for deler som også trenger elektrisk ytelse. Det kan også brukes som base for maling. Denne overflaten gir svært liten tykkelse, vanligvis rundt 0.00001″ til 0.00004″, og er vanligvis i samsvar med MIL-DTL-5541 type I eller II, klasse 1A eller klasse 3, avhengig av spesifikasjon. Hvis andre krav, som MIL-DTL-81706, er nødvendige, bør de tydelig identifiseres i deletegningen.
Type I kromatkonvertering inneholder seksverdig krom og gir vanligvis delen et gyllent eller brunt utseende. Type II inneholder ikke seksverdig krom og er generelt klar, så den har liten effekt på den opprinnelige overflatefargen.
Pulverlakkering
Pulverlakkering gir en kontinuerlig, slitesterk og beskyttende finish ved å påføre tørt pulver jevnt på deloverflaten og deretter herde det med varme. Det brukes ofte når både overflatebeskyttelse og dekorativt utseende er viktig. Typisk beleggtykkelse varierer fra 0.006" til 0.012" og er generelt i samsvar med ASTM D7803 samt ulike MIL- og FDE-spesifikasjoner.
Pulverlakkering er tilgjengelig i et bredt spekter av farger og glansgrader, noe som gjør den egnet for både funksjonelle og kosmetiske bruksområder. Den velges ofte for metalldeler som trenger forbedret holdbarhet, bedre overflatedekning og et mer ferdig utseende.
Andre metalloverflater vi tilbyr
Svart oksid
Svart oksid er et konverteringsbelegg som brukes på jernholdige metaller som stål og rustfritt stål. Det mørkner den ytre overflaten av materialet og velges ofte for å redusere gjenskinn og forbedre utseendet. Det kan også gi en beskjeden økning i korrosjonsmotstand samtidig som det har minimal effekt på delens dimensjoner.
Elektropolering
Elektropolering er en elektrokjemisk etterbehandlingsprosess som brukes til å glatte og lysne metalloverflater, spesielt rustfritt stål. Den bidrar til å forbedre utseendet samtidig som den reduserer risikoen for korrosjon ved å fjerne et tynt overflatelag. Typisk materialfjerning er omtrent 0.0001″ til 0.0025″, og prosessen er generelt i samsvar med ASTM B912-02.
Varmebehandling
Varmebehandling brukes for å forbedre de mekaniske egenskapene til metalldeler. Avhengig av materiale og bruksområde kan dette omfatte varmebehandling, gløding, spenningsavlastning eller andre termiske prosesser. Den nødvendige behandlingen bør spesifiseres i merknadsdelen eller på den medfølgende tegningen. Gjeldende standarder kan inkludere ASTM B917 for aluminiumslegeringer og AMS-H-6875 / AMS 2759 for stål.
passivisering
Passivering er en klar kjemisk behandling som hovedsakelig brukes til korrosjonsbestandige rustfrie ståltyper i 200-serien, 300-serien og utfellingsherdet stål. Den fjerner fritt jern fra overflaten for å forbedre korrosjonsmotstanden uten merkbart å endre dimensjonene. Beleggtykkelsen er ekstremt liten, vanligvis rundt 0.0000001 tommer, og kan være i samsvar med standarder som ASTM A967, AMS-QQ-P-35, MIL-STD-171, ASTM A380 eller AMS 2700.
Elektroløs nikkelbelegg
Elektrofri nikkelbelegg påfører et jevnt nikkellag på deloverflaten, inkludert komplekse eller uregelmessige geometrier. Det brukes ofte til å forbedre korrosjonsmotstand, oksidasjonsmotstand og slitasjeytelse. Den ferdige overflaten fremstår vanligvis lysere og mer jevn. Beleggtykkelsen starter vanligvis på 0.0001 tommer og kan være i samsvar med ASTM B733, type IV, SC1, klasse 1 som standard, eller AMS 2404 når det er spesifisert. For andre krav til nikkelbelegg kan overflatealternativet «Annet» velges for manuell gjennomgang.
Gullbelegg
Gullbelegg gir sterk korrosjons- og anløpingsbestandighet sammen med lav kontaktmotstand, utmerket konduktivitet og god loddbarhet. Det brukes ofte til elektriske og høyytelsesapplikasjoner der overflatepålitelighet er viktig. Visuelt gir det delen et gullfarget utseende. Standardspesifikasjonen er vanligvis MIL-G-45204 og ASTM B488, med vanlig tykkelse fra 0.00002" til 0.00005". Gullbelegg tykkere enn 0.00005" krever vanligvis manuelt tilbud og gjennomgang.
Sølvbelegg
Sølvbelegg er en elektroplettert overflate som gir svært høy elektrisk ledningsevne og god loddbarhet. Den gir også korrosjonsbestandighet, selv om overflaten kan bli anløpt over tid. Denne overflaten gir delen et sølvfarget utseende og brukes ofte til ledende applikasjoner. Typisk beleggtykkelse varierer fra 0.00002" til 0.0003", og prosessen er generelt i samsvar med AMS QQ-S-365D.
Sinkplating
Sinkbelegg brukes ofte på karbonstål og andre rustutsatte legeringer for å forbedre korrosjonsmotstanden. Det er et ledende metallisk belegg og velges ofte som en standard beskyttende overflate for stålkomponenter. Sinkbelegg er vanligvis i samsvar med ASTM B633-15 Service Class 1 (SC1), med en typisk beleggtykkelse på omtrent 0.0002 tommer. Det ferdige utseendet har vanligvis en lys sølvglans.
Media falt sammen
Medietrumling er en batch-etterbehandlingsprosess som bruker vibrerende medier for å fjerne grader, myke opp skarpe kanter og forbedre den generelle overflateuniformiteten. Det kan også redusere synlige maskinmerker på utvendige overflater, noe som resulterer i et renere og mer konsistent utseende. Deler større enn 8 cm kan kreve manuell gjennomgang avhengig av geometri og håndteringsforhold.
Pulverlakkering
Pulverlakkering skaper en kontinuerlig beskyttende overflate ved å påføre tørt pulver jevnt på deloverflaten og herde det med varme. Det brukes mye når både holdbarhet og utseende er viktig. Typisk beleggtykkelse er rundt 0.006″ til 0.012″, og overflaten er vanligvis i samsvar med ASTM D7803 sammen med ulike MIL- og FDE-spesifikasjoner. Et bredt utvalg av farger og glansgrader er tilgjengelig. Ytterligere pulverlakkeringsalternativer kan sees i vårt galleri med pulverlakkeringsoverflater.
Våtmaling
Våtmaling gir en kontinuerlig beskyttende fargefinish ved bruk av sprøytemaling eller manuelt påført flytende maling. Vannbaserte eller løsemiddelbaserte belegg kan brukes avhengig av bruksområdet. Denne finishen velges ofte når det er behov for fargetilpasning, visuelt utseende eller ekstra overflatebeskyttelse.
Annen tilpasset etterbehandling
For prosjekter som krever spesiell etterbehandling utover standardalternativene, kan det også ordnes tilpassede etterbehandlingstjenester. Avhengig av prosess og delkrav kan dette inkludere beskyttende, dekorative eller applikasjonsspesifikke behandlinger. Hvis ønsket finish ikke er oppført, kan den spesifiseres via alternativet «Annet» for ytterligere gjennomgang og tilbud.
TiRapid kan også støtte et bredt spekter av tilpassede etterbehandlingsbehov gjennom det elektroniske tilbudssystemet ved å velge «Annet» fra rullegardinmenyen for etterbehandling. Dette alternativet lar kunder be om ytterligere etterbehandlingsløsninger utover våre standardtilbud. Vanlige tilpassede etterbehandlinger og relaterte tjenester inkluderer:
- Tinnbelegg
- Kobberbelegg
- Limprimere / BR-127 / CARC
- Tynnfilmsmøremidler
- Sinkfosfatbelegg
- Presisjons-/ultralyd-/oksygenrengjøring
- Magnetisk partikkelinspeksjon
- Inspeksjon av fluorescerende penetrant
- Ultralyd inspeksjon
- Kadmiumbelegg
- Hard krombelegg
- Fullfør maskering
- Og mer
Se flere eksempler på våre metalloverflater
Populære 3D-utskriftsfinisher
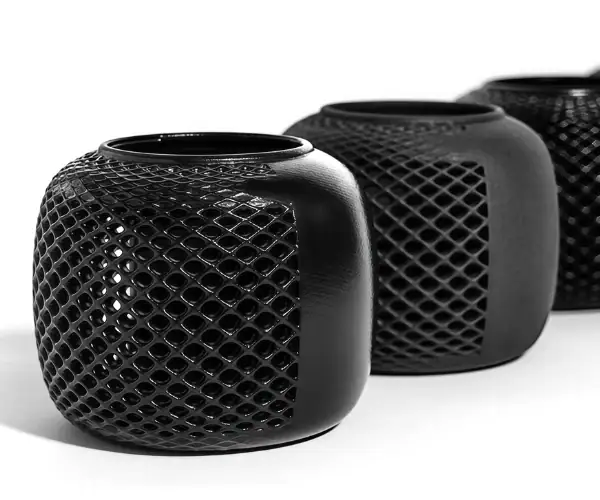
Damputjevning
Damputjevning gir 3D-printede deler en mer ensartet og forseglet overflate med en glatt, halvblank overflate. Det brukes ofte for å forbedre overflatens utseende og kan også kombineres med fargefarging for ytterligere visuell forbedring.
Tilgjengelig som standardalternativ for:
- Selektiv lasersintering (SLS)
- HP Multi Jet Fusion (MJF)
Fargefarging
Fargefarging endrer delens ytre utseende ved å senke den ned i en fargeløsning som trenger omtrent 0.010 tommer inn i overflaten. Små variasjoner i farge kan forekomme fra ett parti til et annet på grunn av prosess- og materialforskjeller.
Tilgjengelig som standardalternativ for:
- Selektiv lasersintering (SLS)
- HP Multi Jet Fusion (MJF) – kun svart
Nikkelbelegg
Nikkelbelegg tilbys som en sekundær kobber- og nikkelbeleggprosess som påfører et 0.004″ til 0.006″ nikkellag på deloverflaten. Det brukes ofte for å forbedre holdbarhet, stivhet og slitestyrke. Denne finishen er hovedsakelig funksjonell snarere enn dekorativ, og det endelige utseendet er vanligvis grov nikkel.
Tilgjengelig som standardalternativ for:
- Selektiv lasersintering (SLS)
3D-utskriftsfinisher etter prosess
Selektiv lasersintring (SLS) overflatebehandling
standard
Delene rengjøres ved avpulvering, inkludert sandblåsing og manuell fjerning av pulver. Standard SLS-finishen har et hvitt matt utseende med en lett strukturert overflate.
Media falt sammen
Denne finishen starter med standard SLS-overflate og legger til tromling av slipende medier. Tromlingen bidrar til å redusere synlige vekstlinjer og kan myke opp skarpe kanter, slik at delen får en mer jevn eggeskalllignende finish.
Fargefarging
Delene er nedsenket i en fargeløsning som trenger omtrent 0.010 tommer inn i den ytre overflaten, og endrer fargen på delen. Som med de fleste fargede overflater kan det forekomme små variasjoner fra parti til parti, inkludert svart.
Trommelformet media, farget svart
Dette alternativet kombinerer svartfarging med tromling av slipemiddel. Det bidrar til å redusere synlige vekstlinjer, samtidig som det myker opp kantene og gir delen et mørkere utseende.
Damputjevning
Dampglatting er en automatisert etterbehandlingsmetode som forbedrer overflatekvaliteten ved å endre de fleste områder fra matt til halvblank. Den bidrar også til å forsegle overflaten, forbedre kosmetisk konsistens og støtte produksjonsklart utseende. Dampglattede SLS-deler kan også farges.
Nikkelbelegg
Nikkelbelegg er tilgjengelig som en sekundær kobber- + nikkelbeleggprosess som legger til et 0.004″–0.006″ nikkelbelegg. Denne overflaten brukes hovedsakelig for å forbedre stivhet, holdbarhet og slitestyrke snarere enn kosmetisk utseende. Sluttresultatet er en grov nikkeloverflate.
Annet
Ytterligere SLS-etterbehandlingsalternativer kan også være tilgjengelige avhengig av prosjektets behov. Disse kan inkludere tilpasset etterbehandling som sliping, maling eller plating. Spesielle forespørsler kan sendes inn for manuell gjennomgang.
HP Multi Jet Fusion (MJF)-overflater
standard
MJF-deler avpulveres ved hjelp av sandblåsing og manuell pulverfjerning. Standardfinishen er vanligvis grå matt med en fin teksturert overflate.
Farget svart
Delene plasseres i en fargeløsning som mørkner den ytre overflaten. Den endelige fargen er generelt ensartet, men det kan fortsatt forekomme små variasjoner mellom partiene.
Damputjevning
Dampglatting for MJF-deler forbedrer overflaten fra matt til en renere halvblank finish. Det bidrar også til å forsegle overflaten, forbedre konsistensen og gi et mer raffinert utseende for produksjonsapplikasjoner. Dampglattede deler kan også farges.
Annet
Ytterligere MJF-etterbehandlingsalternativer som sliping, maling eller plating kan være tilgjengelige på forespørsel. Tilpassede krav kan sendes inn for manuell gjennomgang.
PolyJet-overflater
standard
Støttematerialet fjernes og delene rengjøres etter utskrift. Den ferdige overflaten er generelt glatt, med et matt til halvblankt utseende.
Overflate, blank
Etter fjerning og rengjøring av støtten får oppovervendte overflater en blank overflate, mens de resterende områdene beholder et matt til halvblankt utseende.
Annet
Ekstra PolyJet-etterbehandlingsalternativer, som sliping eller annen tilpasset bearbeiding, kan også være tilgjengelige avhengig av prosjektets krav.
Stereolitografiske (SLA) overflater
Matte
Støttede overflater slipes lett med sandpapir med korning 220 eller 320 og blåses deretter medieblåst for å skape en jevnere matt finish.
Naturlig
Støttede overflater slipes lett med sandpapir med korning 220 eller 320 for å forbedre overflatekvaliteten. Noen slipemerker kan forbli synlige på støttede områder.
Stripp og skip
Støttede områder kan vise små merker etter fjerning av støtte, inkludert lyse rutenettlignende prikker eller mindre overflatefeil.
Rask klar
Kun støttede overflater slipes, så noe synlig lag kan bli igjen. Deretter påføres et høyglanset klarlakklag for å forbedre den generelle glansen.
Annet
Ytterligere SLA-etterbehandlingstjenester kan omfatte sliping, polering, lakkering, plating eller ettertermisk prosessering, avhengig av delens krav.
Fused Deposition Modeling (FDM)-overflater
standard
FDM-deler produseres med støttestrukturer som fjernes under etterbehandling. De ferdige delene beholder vanligvis fine, synlige laglinjer på overflaten.
Annet
Ytterligere etterbehandlingsalternativer som sliping eller lakkering kan være tilgjengelige for FDM-deler når et annet overflateutseende er nødvendig.
Karbon DLS™-overflater
standard
Karbon DLS-deler har vanligvis en matt til halvblank overflate, avhengig av retningen på overflaten. Etter trykking fjernes støttene og delene rengjøres. Støttede områder slipes lett med sandpapir med korning 220 eller 320 for å forbedre overflatekvaliteten, selv om slipemerker fortsatt kan være synlige.
Annet
Andre etterbehandlingsalternativer kan også være tilgjengelige avhengig av bruksområde og kosmetiske krav.
Direkte metalllasersintring (DMLS) overflatebehandlinger
standard
Støttestrukturer fjernes, og delen medieblåses for å oppnå en mer jevn overflate. Typisk overflateruhet er rundt 150–400 µin Ra.
Annet
Ytterligere DMLS-etterbehandlingsalternativer, som CNC-maskinering av utvalgte funksjoner eller polering, kan tilbys basert på delgeometri og prosjektkrav.
Metallbindemiddel-strykeoverflater
Zirblast
Denne standardfinishen gir et lyst, matt metallisk utseende som spenner fra bronse til grått. Utseendet kommer fra en keramisk kuleblåsingsprosess med zirkoniumsilikatmedium.
Antikk bronse
Etter polering i tromling påføres en varmepatina for å skape en kobberlignende overflate med mørkere grå områder i områder som er mindre tilgjengelige for mediet. Delene forsegles før forsendelse.
Damaskus stål
En varmepatina påføres en medieblåst overflate, noe som resulterer i et jevnt mørkegrått matt utseende. Delene forsegles før forsendelse.
Middelaldersk tinn
Denne finishen kombinerer varmepatina og polering med tørketrommel for å skape en mørkegrå overflate med noen bronsedetaljer på hevede detaljer. Delene forsegles før forsendelse.
Trommel polert
Delene tromles for å gi en halvblank polert overflate. Fargen fremstår som lys bronse, med mørkere grå områder i fordypninger eller områder som er vanskeligere å nå. Små hull kan fortsatt inneholde spor av poleringsmedium.
Wheat Penny
En varmepatina etterfulgt av medieblåsing skaper en jevn, matt, kobberlignende overflate. Delene forsegles før forsendelse.
Se våre 3D-printingsmaterialer og -overflater
Sprøytestøpingsoverflater
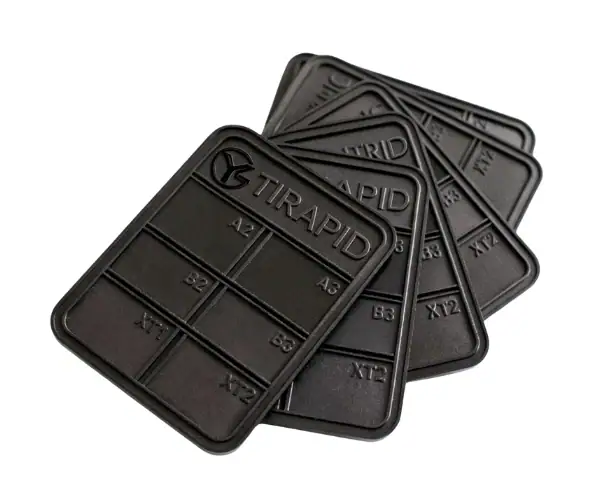
TiRapid tilbyr standard støpebehandlingsalternativer for sprøytestøping av plast, alt fra blanke og glatte til matte og teksturerte overflater. Fordi overflaten påføres støpehulrommet, overføres den direkte til den støpte delen under produksjonen.
Våre standardalternativer for formfinish inkluderer:
- Plastindustriforeningens (SPI) formbehandlinger
- Mold-Tech-teksturer
- VDI-teksturer
Sprøytestøping i detalj
SPI A-overflater
SPI A-1
SPI A-1 er en førsteklasses støpefinish produsert ved diamantpolering med korning 3 og 6000. Den skaper en svært høyglanspolert overflate og brukes ofte til deler som krever maksimal glans eller optisk klarhet. Den gjennomsnittlige overflateruheten er omtrent 0.012–0.025 µm Ra.
SPI A-2
SPI A-2 er laget med diamantpolering av grad 6 og 3000 grit for å oppnå en høyglanspolert finish. Den brukes ofte til støpte deler som trenger et glatt og raffinert utseende, og kan også brukes til transparente applikasjoner. Gjennomsnittlig overflateruhet er omtrent 0.025–0.050 µm Ra.
SPI A-3
SPI A-3 bruker diamantpolering med grad 15 og 1200 grit for å produsere en høy- til middels polert overflate. Den er egnet for deler som krever en renere visuell finish, men som ikke trenger den høyeste optiske kvaliteten. Gjennomsnittlig overflateruhet er vanligvis 0.050–0.100 µm Ra.
SPI B-overflater
SPI B-1
SPI B-1 er en slipt formfinish med 600 grit som gir en medium polert overflate. Den gir et glattere utseende enn lavere SPI-kvaliteter, samtidig som den forblir mindre reflekterende enn en diamantpolert overflate. Den gjennomsnittlige overflateruheten er omtrent 0.05–0.10 µm Ra.
SPI B-2
SPI B-2 er en slipt overflate med 400-korns korn som brukes til å lage en medium polering. Den velges ofte for støpte deler som trenger et kontrollert og konsistent overflateutseende uten høyglanseffekt. Den gjennomsnittlige overflateruheten er rundt 0.10–0.15 µm Ra.
SPI B-3
SPI B-3 er en slipt overflate med 320 korn som gir en middels til lav poleringsgrad på overflaten. Den brukes ofte når et lavere poleringsnivå er akseptabelt, samtidig som den opprettholder et relativt jevnt støpt utseende. Den gjennomsnittlige overflateruheten er omtrent 0.28–0.32 µm Ra.
SPI C-overflater
SPI C-1
SPI C-1 er en 600-steins finish som skaper en lavglansoverflate. Den velges ofte for støpte deler som krever en mer funksjonell finish med begrenset overflateglans. Den gjennomsnittlige overflateruheten er omtrent 0.35–0.40 µm Ra.
SPI C-2
SPI C-2 er en 400-steins finish som resulterer i en lavglanset overflate med et mer dempet utseende. Den brukes ofte til generelle deler der kosmetisk polering er mindre kritisk. Den gjennomsnittlige overflateruheten er rundt 0.45–0.55 µm Ra.
SPI C-3
SPI C-3 er en 320-stens finish som gir en overflate med lavere polering og en synlig ruere tekstur enn høyere SPI-kvaliteter. Den er egnet for bruksområder der en enkel funksjonell finish foretrekkes. Den gjennomsnittlige overflateruheten er vanligvis 0.63–0.70 µm Ra.
SPI D-overflater
SPI D-1
SPI D-1 er en tørrblåst overflate som bruker glassperler for å skape en satenglignende overflate. Den brukes ofte når det er behov for en ikke-blank overflate med lett tekstur. Den gjennomsnittlige overflateruheten er omtrent 0.80–1.00 µm Ra.
SPI D-2
SPI D-2 er en tørrblåst overflate som bruker #240 oksid for å skape en mattere og mer teksturert overflate. Den velges vanligvis når et matt utseende foretrekkes fremfor polerte overflater. Den gjennomsnittlige overflateruheten er omtrent 1.00–2.80 µm Ra.
SPI D-3
SPI D-3 er en tørrblåst overflate som bruker #24 oksid for å produsere en ruere, matt overflate. Den velges vanligvis for støpte deler som krever en grov, matt tekstur. Den gjennomsnittlige overflateruheten varierer fra 3.20–18.00 µm Ra.
Populære Mold-Tech-overflater
Standex Engraving Mold-Tech er et standardisert støptekstureringssystem som ofte brukes til kommersielle og produksjonsmessige plastdeler. Det velges ofte når et støpt produkt trenger en kontrollert matt tekstur i stedet for en polert overflate. Mold-Tech-teksturer er organisert i flere serier og identifiseres etter teksturnummer og teksturdybde. I mange prosjekter er serie A-teksturer spesielt populære fordi de tilbyr fine til grove matte overflater uten å kreve mer spesialiserte konstruerte tekstureringsmetoder.
Nedenfor finner du flere vanlige Mold-Tech-overflater som er tilgjengelige gjennom TiRapid:
MT-11010
MT-11010 gir en matt finish med en teksturdybde på omtrent 0.001 tommer.
MT-11020
MT-11020 skaper en grov matt finish med en teksturdybde på omtrent 0.0015 tommer.
MT-11030
MT-11030 produserer en grovere matt overflate med en teksturdybde på omtrent 0.002 tommer.
VDI (EDM)-overflater
VDI 3400 overflatefinish, ofte kjent som VDI-finish, er en standard for støpeformtekstur utviklet av Society of German Engineers (Verein Deutscher Ingenieure). Den er mye brukt til å definere matte støpeformteksturer produsert gjennom elektrisk utladningsmaskinering (EDM). VDI-finisher kan variere fra relativt fine teksturer til mye grovere matt korn, avhengig av valgt kvalitet, noe som gjør dem til et vanlig valg for støpte deler som trenger konsistente teksturerte overflater.
VDI 12
En 600-stens lavglansfinish med en gjennomsnittlig overflateruhet på 0.40 µm Ra.
VDI 15
En 400-stens lavglansfinish med en gjennomsnittlig overflateruhet på 0.56 µm Ra.
VDI 18
En glassperleblåst satengfinish med en gjennomsnittlig overflateruhet på 0.80 µm Ra.
VDI 21
En tørrblåst matt overflatebehandling med oksid nr. 240 og en gjennomsnittlig overflateruhet på 1.12 µm Ra.
VDI 24
En tørrblåst matt overflatebehandling med oksid nr. 240 og en gjennomsnittlig overflateruhet på 1.60 µm Ra.
VDI 27
En tørrblåst matt overflatebehandling med oksid nr. 240 og en gjennomsnittlig overflateruhet på 2.24 µm Ra.
VDI 30
En tørrblåst matt overflatebehandling med oksid nr. 24 og en gjennomsnittlig overflateruhet på 3.15 µm Ra.
VDI 33
En tørrblåst matt overflatebehandling med oksid nr. 24 og en gjennomsnittlig overflateruhet på 4.50 µm Ra.
VDI 36
En tørrblåst matt overflatebehandling med oksid nr. 24 og en gjennomsnittlig overflateruhet på 6.30 µm Ra.
VDI 39
En tørrblåst matt overflatebehandling med oksid nr. 24 og en gjennomsnittlig overflateruhet på 9.00 µm Ra.
VDI 42
En tørrblåst matt overflatebehandling med oksid nr. 24 og en gjennomsnittlig overflateruhet på 12.50 µm Ra.
VDI 45
En tørrblåst matt overflatebehandling med oksid nr. 24 og en gjennomsnittlig overflateruhet på 18.00 µm Ra.
Lær mer om overflatebehandlinger for sprøytestøping av plast
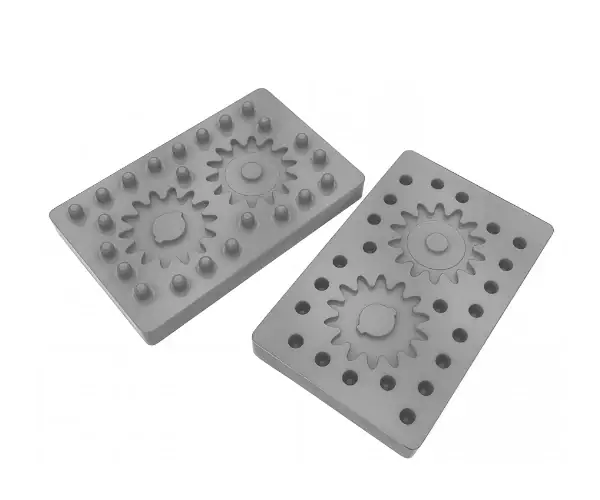
Uretan- og silikonstøpeoverflater
Hos TiRapid kan støpte uretandeler produseres i stive, fleksible eller gummilignende former, avhengig av det valgte uretanmaterialet. Vi tilbyr en rekke fargealternativer, inkludert transparent som standardvalg, sammen med svart og tilpasset fargematching. Deler kan også leveres med en standard glatt finish eller oppgraderes med tilpassede etterbehandlingstjenester som lakkering og montering av maskinvare for å bedre oppfylle prosjektets krav.
Alternativer for støpt uretan og silikonfinish
Matt/frostet
Dette er en standard finish der mastermønsteret er lett forberedt for å skape et matt eller frostet utseende på de endelige støpedelene. Effekten kan variere noe avhengig av om materialet er ugjennomsiktig eller gjennomskinnelig.
Halvblank
For en halvblank overflate får mastermønsteret ekstra overflatebehandling for å gi et glattere resultat. Dette skaper støpte deler med en renere overflate og et mer raffinert visuelt utseende.
Høyglans
En høyglansfinish krever mer omfattende bearbeiding av mastermønsteret for å oppnå en veldig glatt overflate. Når den støpes, kan denne finishen produsere blanke deler og er spesielt egnet for applikasjoner som krever et klarere eller mer polert utseende.
Textured
TiRapid kan også tilby teksturerte overflater for støpte uretan- og silikondeler ved bruk av utvalgte SPI- og Mold-Tech-standarder. Disse teksturene er utformet for å skape et støpt utseende som ligner på sprøytestøpte komponenter.
Custom
For prosjekter som krever ytterligere etterbehandling eller sekundære operasjoner, kan TiRapid også støtte tilpassede alternativer som montering av maskinvare, overstøping og lakkering. Hvis en spesifikk overflate er nødvendig, kan den forespørres for manuell gjennomgang under tilbudsprosessen.
