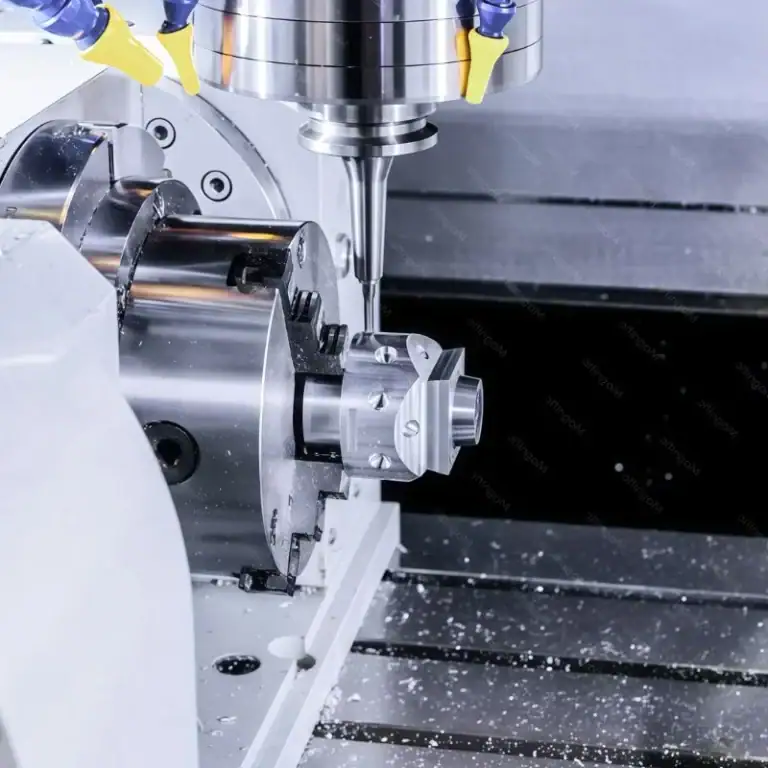
Bij precisiebewerking is het niet zozeer een eenmalige prestatie om de vereiste afmetingen te bereiken, maar eerder een constante handhaving van die afmetingen in de loop der tijd. Veel onderdelen doorstaan de eerste inspectie perfect, maar tijdens de massaproductie ontstaan vaak maatafwijkingen, schommelingen of tolerantieproblemen. Dit is een typisch probleem met maatstabiliteit. Het beïnvloedt niet alleen de productieopbrengst, maar ook de consistentie van de assemblage en de betrouwbaarheid van het product op de lange termijn. Om de maatstabiliteit daadwerkelijk te verbeteren, moeten fabrikanten materialen, processen, apparatuur en omgevingsomstandigheden gezamenlijk beheersen in plaats van uitsluitend te vertrouwen op de nauwkeurigheid van de machine.
Verbeter de fundamentele stabiliteit door middel van materiaal- en constructieontwerp.
Veel problemen met de maatstabiliteit zijn al in het onderdeel ingebouwd voordat de bewerking zelfs maar begint.
Beheers de interne materiaalspanning
Restspanning in materialen is een van de belangrijkste oorzaken van dimensionale instabiliteit.
- Gewalste, gesmede of gegoten materialen bevatten doorgaans ongelijkmatige interne spanningen.
- Door materiaal te verwijderen tijdens de bewerking wordt het oorspronkelijke spanningsevenwicht verstoord.
- Spanningsontlasting kan leiden tot buigen, kromtrekken of terugveren van de vorm.
- Dunwandige en grote constructies zijn gevoeliger voor spanningsvariaties.
Processen zoals verouderingsbehandeling en gloeien helpen spanningen vooraf te verminderen en de bewerkingsstabiliteit te verbeteren.
Optimaliseer structureel ontwerp
Een gebrekkig constructief ontwerp versterkt bewerkingsfouten gedurende het hele productieproces.
- Dunwandige constructies missen stijfheid en vervormen gemakkelijk tijdens het snijden.
- Lange, vrijdragende constructies hebben de neiging door te buigen onder snijkracht.
- Asymmetrische ontwerpen zorgen voor een ongelijkmatige spanningsafgifte.
- Complexe gebogen oppervlakken verhogen de complexiteit van het gereedschapspad en de cumulatieve fout.
- De juiste verstevigingsribben kunnen de structurele stijfheid aanzienlijk verbeteren.
Hoe stabieler de constructie, hoe gemakkelijker het is om de maatvastheid te behouden.
Kies geschikte bewerkingsmaterialen.
Verschillende materialen gedragen zich heel verschillend wat betreft dimensionale stabiliteit.
- Aluminiumlegeringen zijn gemakkelijker te bewerken en de afmetingen zijn eenvoudiger te controleren.
- Roestvrij staal is zeer sterk, maar is gevoeliger voor thermische vervorming.
- Titaniumlegeringen houden gemakkelijk warmte vast en vereisen een nauwkeurigere procescontrole.
De materiaalkeuze bepaalt de basis voor de stabiliteit van de bewerking.
Procesbeheersing vormt de kern van stabiliteit.
Zelfs met goede materialen en een degelijke constructie is de bewerking zelf nog steeds de fase waarin de meeste maatafwijkingen optreden.
Optimaliseer de bewerkingsprocesroutes
De bewerkingsvolgorde heeft een directe invloed op de spanningsvermindering en de dimensionale veranderingen.
- Voorbewerking gevolgd door nabewerking vermindert het risico op vervorming.
- Door materiaal geleidelijk te verwijderen, wordt de interne spanning stap voor stap verlicht.
- Door langdurige eenzijdige bewerking te vermijden, wordt krachtonbalans voorkomen.
- Door herhaaldelijk klemmen te verminderen, wordt de ophoping van positioneringsfouten geminimaliseerd.
- Het aanhouden van voldoende afwerkingsmarge verbetert de uiteindelijke maatnauwkeurigheid.
Een goed ontworpen proces verbetert de dimensionale consistentie aanzienlijk.
Regel de snijkracht en de bewerkingsparameters.
Krachtvariaties tijdens de bewerking hebben een directe invloed op de dimensionale stabiliteit.
- Overmatige snijkracht veroorzaakt tijdelijke vervorming in dunwandige onderdelen.
- Hoge aanvoersnelheden kunnen impactgerelateerde fouten veroorzaken.
- Gereedschapsslijtage verandert geleidelijk de snijomstandigheden.
- Onstabiel snijden leidt tot dimensionale schommelingen tussen verschillende batches.
Stabiele bewerkingsparameters zijn essentieel voor stabiele resultaten.
Verbeter de nauwkeurigheid van de bevestiging en positionering.
Opspansystemen hebben een directe invloed op de stabiliteit van de bewerkingsreferenties.
- Een te grote klemkracht kan de structuur van het onderdeel vervormen.
- Instabiele positioneringsreferenties introduceren herhaalde fouten.
- Meerdere instellingen verhogen de geaccumuleerde afwijking.
Zeer nauwkeurige mallen verbeteren niet alleen de afmetingen, maar ook de algehele consistentie.
Omgevings- en apparatuurfactoren beïnvloeden de stabiliteit op lange termijn.
Veel dimensionale problemen worden niet veroorzaakt door de bewerking zelf, maar door veranderingen in het omringende systeem en de omgeving.
Beheers de temperatuurvariatie
Temperatuur is een van de meest over het hoofd geziene bronnen van precisiefouten.
- Thermische vervorming van de machine verandert de werkelijke positie van het gereedschap.
- Werkstukken zetten uit wanneer ze tijdens het bewerken worden verhit.
- Verschillen in omgevingstemperatuur beïnvloeden de consistentie van metingen.
- Lange bewerkingscycli leiden tot accumulatie van thermische fouten.
Een temperatuurgecontroleerde omgeving verbetert de stabiliteit aanzienlijk.
Verbeter de stijfheid en stabiliteit van de machine.
De staat van de machine bepaalt de bovengrens van de bewerkingsstabiliteit.
- Onvoldoende stijfheid versterkt trillingsgerelateerde fouten.
- De nauwkeurigheid van de spindel heeft een directe invloed op de dimensionale precisie.
- De veroudering van de machine leidt geleidelijk tot een grotere systeemafwijking.
Hoe stabieler de machine, hoe kleiner de dimensionale fluctuatie.
Versterk de inspectie en de feedbackcontrole.
Realtime inspectie helpt bij het vroegtijdig opsporen van maatafwijkingen.
- Eerste-stukinspectie detecteert systeemafwijkingen vooraf.
- Tussentijdse bemonstering helpt de consistentie van de batches te waarborgen.
- Online compensatie corrigeert dimensionale verschuivingen.
- Gegevensregistratie ondersteunt continue procesoptimalisatie.
- Gesloten-lusregeling verbetert de stabiliteit van de productie op lange termijn.
Inspectie dient niet alleen ter bevestiging van de kwaliteit, maar is een essentieel onderdeel van stabiliteitsbeheer.
Het verbeteren van de dimensionale stabiliteit bij precisiebewerking is in essentie een systematisch controleproces waarbij materialen, bewerkingsmethoden, apparatuur en omgevingsomstandigheden samenwerken. Alleen wanneer elke fase stabiel blijft, kunnen fabrikanten een werkelijk consistente, uiterst nauwkeurige massaproductie realiseren. In de hoogwaardige productie bieden bedrijven zoals Tirapid, gespecialiseerd in complexe en uiterst nauwkeurige bewerkingen, een betrouwbaardere dimensionale consistentie en productiestabiliteit op lange termijn door middel van volwassen processystemen en stabiele productiecontrole.