
Endoscopische instrumenten moeten doorgaans observatie-, positionerings-, grijp-, snij-, transport- en andere handelingen uitvoeren binnen een relatief kleine ruimte. Daarom moeten de afmetingen, de onderlinge verbindingen en de oppervlaktecondities van de interne componenten stabiel blijven. In vergelijking met algemene mechanische onderdelen hebben chirurgische onderdelen voor endoscopische instrumenten vaak kleine afmetingen, fijne structuren, meerdere gaten en relatief dunne wanden. Sommige onderdelen moeten ook worden geassembleerd met lenzen, katheters, grijpcomponenten of andere precisieonderdelen. CNC-bewerking kan metalen of technische kunststoffen nauwkeurig snijden op basis van 3D-tekeningen en technische specificaties, en de productie van op maat gemaakte onderdelen voltooien door middel van draaien, frezen, boren, tappen, microbewerking en andere processen.
Wat zijn de bewerkingseigenschappen van endoscopische chirurgische onderdelen?
De interne ruimte van endoscopische instrumenten is beperkt, waardoor componenten over het algemeen kleiner moeten worden gemaakt met behoud van voldoende sterkte en stabiliteit. Een klein component kan tegelijkertijd gaten, groeven, schroefdraad, treden en contactoppervlakken bevatten. Daarom moet de bewerkingsvolgorde vooraf worden bepaald om maatafwijkingen als gevolg van herhaaldelijk klemmen te minimaliseren.
Stabiele bewerking van kleine structuren
Veelvoorkomende structuren van endoscopische chirurgische onderdelen zijn onder andere connectoren, hulzen, positioneringscomponenten, grijpcomponenten, lensbevestigingsstructuren, geleidingscomponenten en diverse niet-standaard kleine metalen onderdelen. Sommige componenten hebben een kleine buitendiameter, maar vereisen toch interne gaten of trappen. Het kan voor conventionele bewerkingsmethoden lastig zijn om een balans te vinden tussen dimensionale nauwkeurigheid en oppervlaktekwaliteit. CNC-draaien is geschikt voor as-, huls- en cilindrische onderdelen en kan continu structuren zoals buitendiameters, interne gaten, eindvlakken, groeven en schroefdraad realiseren. Voor onderdelen met vlakke oppervlakken, onregelmatige contouren en gaten in meerdere richtingen kan CNC-frezen of meerassig bewerken worden gecombineerd om het proces te voltooien.
Het beheersen van bewerkingskrachten voor dunne wanden, fijne groeven en microgaten
Sommige endoscopische componenten hebben dunnere wanden om de totale afmetingen te verkleinen. Als de snijkracht tijdens het bewerken te hoog is, kan de component licht vervormen, wat uiteindelijk de montage kan beïnvloeden. Daarom moet vóór de productie een geschikte klemmethode en bewerkingsvolgorde worden gekozen, afhankelijk van de componentstructuur. Zo kunnen bijvoorbeeld eerst de belangrijkste positioneringsvlakken worden bewerkt, gevolgd door fijnere structuren; voor dunwandige gedeelten kan de hoeveelheid materiaal per bewerking worden verminderd, waarbij tijdens de volgende processen een dimensionale controle wordt uitgevoerd. Voor fijne groeven, microgaten en andere details moeten ook kleine gereedschappen met de juiste afmetingen worden gebruikt, waarbij de snijomstandigheden nauwkeurig worden gecontroleerd.
Afmetingen montage
Endoscopische chirurgische onderdelen worden zelden onafhankelijk van elkaar gebruikt. Een huls moet met een ander onderdeel verbonden worden, een positioneringscomponent moet nauwkeurig in de juiste positie komen en een grijpstructuur moet soepel bewegen. Daarom kunnen de gatdiameters, asdiameters, spelingen, coaxiale verhoudingen en positioneringsmaten die op de tekeningen zijn weergegeven, allemaal van invloed zijn op de uiteindelijke assemblage. Het identificeren van deze kritische afmetingen vóór de bewerking kan het productieproces stabieler maken.
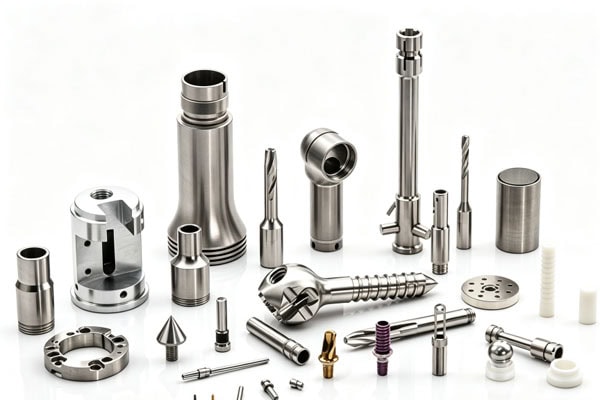
Hoe ontwikkel je een CNC-bewerkingsoplossing voor endoscopische onderdelen?
Ingenieurs moeten eerst de structurele kenmerken, het materiaal, de toleranties, de oppervlaktebehandeling en de montage-eisen van het onderdeel vaststellen, en vervolgens bepalen of draaien, frezen, boren, tappen of meerassig bewerken geschikt is. Endoscopische componenten zijn doorgaans relatief compact van structuur. Als de bewerkingsvolgorde niet goed is gepland, kan dit leiden tot een hoger gereedschapsverbruik, meer klemmingshandelingen en meer nabewerking. Het kan ook vervorming in dunwandige gebieden, afwijkingen in de gatpositie of een instabiele oppervlaktekwaliteit veroorzaken. Daarom kan het vooraf ontwikkelen van een redelijke bewerkingsroute de productie-efficiëntie verbeteren, nabewerking verminderen en ervoor zorgen dat de onderdelen voldoen aan de latere montage- en toepassingseisen.
Controleer de tekeningen en kritische afmetingen.
Na ontvangst van 3D-bestanden zoals STEP, STP en IGES, en technische tekeningen zoals PDF, DWG en DXF, kunnen eerst de structuur, het materiaal, de afmetingen, toleranties, oppervlakte-eisen en speciale markeringen van het onderdeel worden gecontroleerd. Bijzondere aandacht moet worden besteed aan montageposities en kritische afmetingen. Voor algemene buitenafmetingen kan de productie volgens de tekeningen worden uitgevoerd; gaten, groeven, schroefdraad en positioneringsvlakken die van invloed zijn op de montage, moeten apart in het productieplan worden gemarkeerd, met bijbehorende inspectiemethoden.
Kies de bewerkingsmethode op basis van de structuur.
Verschillende onderdelen zijn geschikt voor verschillende bewerkingsmachines. Cilindrische onderdelen kunnen over het algemeen het beste eerst met CNC-draaien worden bewerkt; onderdelen met complexe vlakke oppervlakken en ruimtelijke contouren kunnen met CNC-frezen worden bewerkt; als de structuur complexe kenmerken in meerdere richtingen bevat, kan 5-assige CNC-bewerking worden gebruikt om het aantal opspanhandelingen te verminderen. De website van TiRapid biedt CNC-frezen, CNC-draaien, 5-assige CNC-bewerking en microbewerking aan, waardoor het bewerkingsproces kan worden gekozen op basis van de structuur van het onderdeel.
| Gangbare bewerkingsmethoden voor onderdeelstructuren en belangrijke besturingselementen | ||
| Hulzen, asonderdelen | CNC Draaien | Buitendiameter, binnengat, concentriciteit |
| Kleine woningen | CNC frezen | Gatposities, vlakke oppervlakken, wanddikte |
| Onregelmatige connectoren | 3-assig/5-assig frezen | Contour, positionele afmetingen |
| Fijne groef- en gatonderdelen | Micro-CNC-bewerking | Groefbreedte, gatdiameter, bramen |
| Schroefdraadverbindingen | Draaien/Frezen/Tappen | Draadafmetingen, koppelingsprestaties |
Integreer inspectie in het bewerkingsproces.
Endoscopische componenten zijn niet alleen geschikt voor inspectie nadat alle bewerkingen zijn voltooid. Kritische afmetingen kunnen al in de halffabricaatfase worden gecontroleerd om maatafwijkingen tijdig te identificeren en materiaal- en tijdverspilling door voortzetting van het bewerkingsproces te voorkomen. Gangbare inspecties omvatten maatmeting, inspectie van de gatdiameter, schroefdraadinspectie, visuele inspectie en CMM-inspectie. De website van TiRapid beschrijft de CMM-inspectiemogelijkheden en het gebruik ervan in kwaliteitscontrole voor precisie-CNC-onderdelen. Voor projecten met hogere eisen kunnen ook overeenkomstige maatinspectierapporten worden verstrekt op basis van klanttekeningen, waardoor het voor engineering- en inkoopteams gemakkelijker wordt om te controleren of de onderdelen aan de tekeningvereisten voldoen.
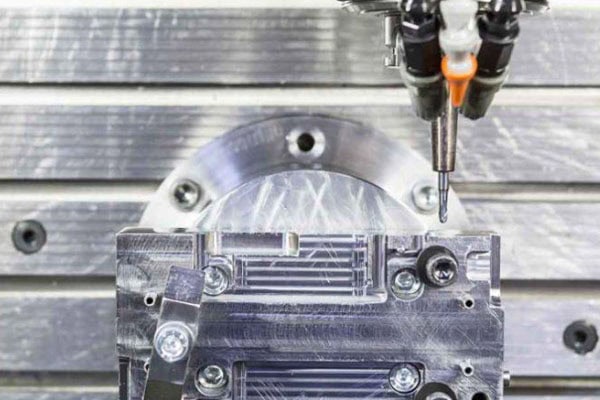
Hoe selecteer je materialen en oppervlaktebehandelingen voor endoscopische chirurgische onderdelen?
Materiaalkeuze heeft direct invloed op de bewerkingsmoeilijkheid, componentsterkte, corrosiebestendigheid en de daaropvolgende verwerkingsmethoden. De daadwerkelijke materiaalkeuze moet worden bepaald op basis van de toepassing van het component, de contactomgeving, de montage-eisen en de technische specificaties van de klant. De selectie mag niet uitsluitend op de prijs gebaseerd zijn. Voor endoscopische chirurgische onderdelen moet ook rekening worden gehouden met de biocompatibiliteit van het materiaal, de hoge temperatuurbestendigheid, de reinigings- en sterilisatiebestendigheid en de dimensionale stabiliteit bij langdurig gebruik. Verschillende materialen stellen verschillende eisen aan snijsnelheid, gereedschapslijtage, oppervlakteruwheid en vervormingsbeheersing, dus deze moeten in de ontwerpfase vooraf worden geëvalueerd. De juiste materiaalkeuze kan niet alleen de bewerkingsefficiëntie verbeteren, maar ook problemen tijdens de daaropvolgende montage, oppervlaktebehandeling en kwaliteitscontrole verminderen.
Roestvrij staal is geschikt voor precisieconstructieonderdelen.
Roestvrij staal, zoals 316L, wordt veel gebruikt voor componenten van medische apparaten en biedt een goede corrosiebestendigheid en mechanische eigenschappen. Roestvrij staal kan worden overwogen voor hulzen, connectoren, grijpcomponenten, structurele steunen en andere onderdelen, afhankelijk van het specifieke ontwerp. Roestvrij staal heeft echter over het algemeen een hogere hardheid en is moeilijker te bewerken dan gewoon aluminium. Gereedschapslijtage, snijwarmte en bewerkingsvervorming moeten daarom tijdens de bewerking worden beheerst.
Titaniumlegeringen en technische kunststoffen voor speciale constructies
Titaniumlegeringen bieden een hoge sterkte en een relatief laag gewicht en zijn waardevol voor toepassingen in bepaalde structuren van medische hulpmiddelen. Technische kunststoffen zoals PEEK bieden eigenschappen zoals hittebestendigheid en weerstand tegen chemische stoffen en kunnen worden gebruikt voor specifieke isolerende, ondersteunende of structurele componenten. Het is belangrijk om te benadrukken dat de materiaalnaam op zich niet garandeert dat een component klinisch gebruikt kan worden. De uiteindelijke materiaalkwaliteit, oppervlaktebehandeling, reinigingsvereisten en toepassingsomgeving moeten worden afgestemd op de ontwerp- en wettelijke eisen van het medische hulpmiddel.
De oppervlaktekwaliteit moet worden bepaald aan de hand van de toepassing.
Na de bewerking kunnen onderdelen ontbraamd, gepolijst, gepassiveerd, elektrolytisch gepolijst of andere specifieke behandelingen nodig hebben. Bij endoscopische chirurgische onderdelen kunnen resterende bramen aan de randen de montage en het gebruik beïnvloeden, waardoor het verwijderen van scherpe randen doorgaans in de bewerkingseisen moet worden opgenomen. Oppervlaktebehandeling kan ook de afmetingen beïnvloeden. Als de afmetingen van een gat of een aansluitend oppervlak na de nabewerking veranderen, kan ook de montagespeling veranderen. Daarom moeten de eisen voor oppervlaktebehandeling vóór de productie worden bevestigd en moeten de bijbehorende dimensionale veranderingen worden meegenomen in de maatcontrole.
TiRapid productieproces voor op maat gemaakte endoscopische onderdelen
De op maat gemaakte productie van endoscopische chirurgische onderdelen kan beginnen met een technisch bestand en vervolgens doorlopen worden procesevaluatie, prototypebewerking, inspectie en serieproductie. Het engineeringteam analyseert eerst het 3D-model, de 2D-tekeningen, het materiaal, de toleranties en de eisen voor de oppervlaktebehandeling om te bepalen of het onderdeel geschikt is voor bewerking en om potentiële problemen te identificeren die kunnen ontstaan door dunne wanden, diepe gaten, fijne groeven of complexe assemblagestructuren. Vervolgens wordt een prototype bewerkt om de afmetingen, het uiterlijk en de assemblageprestaties te controleren. Op basis van de inspectieresultaten kunnen de bewerkingsparameters worden geoptimaliseerd voordat de kleine of grote serieproductie van start gaat. Dit proces kan het risico op herwerk verminderen en klanten in staat stellen de prestaties van het onderdeel en de toepassingsresultaten te bevestigen vóór de officiële massaproductie.
Evaluatie van tekeningen en aanbevelingen voor DFM
Nadat klanten CAD-bestanden en technische tekeningen hebben aangeleverd, kan TiRapid DFM-controles uitvoeren op basis van de onderdeelstructuur, inclusief gatposities, wanddikte, toegankelijkheid van gereedschap, bewerkingsvolgorde en materiaalkeuze. Als een bepaalde eigenschap de bewerking kan bemoeilijken, kunnen er vóór de productie suggesties voor aanpassingen worden gedaan in plaats van te wachten tot de bewerking is voltooid. Voor medische projecten die een snelle ontwikkeling vereisen, kan deze vroege communicatie het aantal herhaalde prototypes verminderen.
Prototypebewerking en dimensionale verificatie
Nadat het proces is goedgekeurd, gaat het project de prototypefase in. Het doel van prototypes is niet alleen om het uiterlijk te controleren, maar ook om de montage, beweging, afmetingen en ontwerpprestaties te testen. Nadat bijvoorbeeld een connector voor een endoscopische grijper is gefreesd, moet deze worden gemonteerd met de bijbehorende structuur om te controleren of de gaten correct gepositioneerd zijn, of de schroefdraad soepel loopt en of er wrijving is tussen de bewegende onderdelen. Na goedkeuring van het prototype kunnen de productieparameters worden aangepast op basis van de feedback uit de praktijk.
Productie in kleine series en kwaliteitscontrole
Nadat de prototypes de inspectie hebben doorstaan, kan de productie in kleine series worden opgezet volgens de projectvereisten. Het belangrijkste doel tijdens de kleine-seriefase is het waarborgen van de dimensionale consistentie van elk onderdeel, in plaats van simpelweg de bewerkingssnelheid te verhogen. Voor onderdelen uit dezelfde batch kan een steekproefsgewijze inspectie of een volledige inspectie worden uitgevoerd volgens de tekeningvereisten, met bijzondere aandacht voor gatdiameters, buitendiameters, schroefdraad, kritische positioneringsmaten en oppervlaktecondities. Voor structureel complexe onderdelen kan apparatuur zoals een CMM (coördinatenmeetmachine) worden gebruikt ter ondersteuning van de dimensionale verificatie.
Verpakking en ondersteuning bij de daaropvolgende productie
Precisieonderdelen kunnen tijdens transport gevoelig zijn voor stoten, krassen of verwisseling, waardoor verpakking ook in het productieplan moet worden opgenomen. Na inspectie kunnen de onderdelen worden gesorteerd en verpakt op basis van artikelnummers, aantallen en klantvereisten. TiRapid biedt niet alleen CNC-bewerking, maar ook plaatbewerking en 3D-printdiensten, waarmee productie van prototypes en kleine series tot grootschalige productie wordt ondersteund. De website beschrijft tevens diensten met toegevoegde waarde, zoals CAD-bestandsondersteuning, assemblage, inkoop en verpakkingsontwerp, die herhaalde communicatie tussen klanten en verschillende leveranciers kunnen verminderen.
Veelgestelde Vragen / FAQ
Kunnen endoscopische chirurgische onderdelen in kleine hoeveelheden machinaal worden geproduceerd?
Ja. Bij de ontwikkeling van nieuwe producten kunnen eerst prototypes van één stuk of in kleine series worden gefabriceerd om de afmetingen en de assemblageprestaties te controleren voordat met de serieproductie wordt begonnen. Dit kan grote investeringen voorkomen voordat het ontwerp volledig is bevestigd.
Kan CNC-bewerking zeer kleine endoscopische onderdelen verwerken?
De specifieke tekening kan worden geëvalueerd om de haalbaarheid te bepalen. Onderdelenafmetingen, gatdiameter, groefbreedte, wanddikte, materiaal en toleranties kunnen allemaal van invloed zijn op de bewerkingsmethode. Voor relatief kleine onderdelen is een technische evaluatie vereist voordat een offerte wordt uitgebracht, om geschikte gereedschappen, apparatuur en bewerkingsoplossingen te bepalen.
Welke informatie is doorgaans nodig voor endoscopische onderdelen?
Het is over het algemeen aan te raden om 3D-bestanden zoals STEP en STP aan te leveren, samen met technische tekeningen met maat- en tolerantie-eisen. Indien er ook materiaalcertificaten, eisen voor oppervlaktebehandeling, inspectierapporten of verpakkingseisen zijn, kunnen deze eveneens worden aangeleverd. Hoe completer de informatie, hoe nauwkeuriger de technische beoordeling en offerte.
Kunnen prototypes worden gemaakt vóór de serieproductie?
Ja. Prototypeverificatie is een veelgebruikte productiemethode tijdens de ontwikkeling van componenten voor medische apparaten. Prototypes kunnen helpen om dimensionale, assemblage- of structurele problemen vroegtijdig te identificeren voordat met de productie in kleine series wordt begonnen, waardoor herwerk na de serieproductie wordt verminderd.
Het voordeel van CNC-bewerking is dat niet-standaard onderdelen volgens specifieke tekeningen kunnen worden vervaardigd, zonder dat klanten hun ontwerpen hoeven aan te passen aan bestaande producten. Voor producten die zich nog in een vroeg ontwikkelingsstadium bevinden, kan eerst een klein aantal prototypes worden geproduceerd om te bevestigen dat de componenten correct kunnen worden geïnstalleerd voordat de productie wordt opgeschaald. Voor projecten die al in productie zijn, kan de bewerking in kleine series of in grote series worden geregeld, afhankelijk van de actuele behoeften. Als u al STEP-, STP-, PDF- of andere technische bestanden voor endoscopische componenten heeft, kunt u deze direct naar TiRapid sturen. Ingenieurs kunnen eerst de structuur van het onderdeel en de bewerkingsvereisten beoordelen en vervolgens passende productieadviezen en een offerte opstellen. Dit maakt het proces van tekening tot eindproduct overzichtelijker en maakt het ook gemakkelijker om potentiële bewerkingsproblemen vroegtijdig te identificeren. Voor projecten met endoscopische instrumenten die precisie-CNC-onderdelen vereisen, kan de keuze voor een fabrikant die de technische communicatie, bewerking, inspectie en levering kan verzorgen, tussenstappen verminderen en de projectuitvoering efficiënter maken.
E-mail: projecten@tirapid.com
Telefoon: +86 760 8999 8536
















