
Slijpen is een precisiebewerkingstechniek waarbij materiaal van een werkstuk wordt verwijderd met behulp van een roterende slijpschijf. In tegenstelling tot conventionele snijgereedschappen, die materiaal verwijderen met scherpe snijkanten, gebruikt slijpen veel verschillende slijpkorrels om kleine hoeveelheden materiaal te verwijderen. Dit proces wordt veelvuldig gebruikt om de maatnauwkeurigheid te verbeteren, gladde oppervlakken te creëren en geharde of moeilijk te bewerken onderdelen af te werken.
Deze handleiding legt uit wat slijpen is, hoe het slijpproces werkt, de belangrijkste soorten slijpen, machines, materialen, technische parameters, voordelen, beperkingen en veelvoorkomende CNC-toepassingen.
Wat is slijpen?
Slijpen is een schurend bewerkingsproces waarbij kleine hoeveelheden materiaal van een werkstuk worden verwijderd met behulp van een roterende slijpschijf. Het wordt voornamelijk gebruikt om nauwkeurige afmetingen, gecontroleerde geometrie en een fijne oppervlakteafwerking te bereiken. In de precisieproductie wordt slijpen vaak uitgevoerd na CNC-frezen, -draaien of warmtebehandeling wanneer het onderdeel nauwere toleranties of een verbeterde oppervlaktekwaliteit vereist.
Slijpen versus CNC-frezen en -draaien
Slijpen verschilt van CNC-frezen en -draaien voornamelijk in het snijmechanisme, de materiaalafvoersnelheid en het afwerkingsdoel. Frezen en draaien zijn over het algemeen efficiënt voor het creëren van de geometrie van onderdelen en het verwijderen van grotere hoeveelheden materiaal, terwijl slijpen vaak wordt gebruikt voor fijne maatcorrectie en oppervlakteafwerking.
| Kenmerk | Malen | CNC frezen | CNC Draaien |
| Snijgereedschap | Schuurwiel | Roterende frees | Enkelpunts- of meerpuntsgereedschap |
| Materiaalverwijdering | Meestal kleine, gecontroleerde hoeveelheden | Matig tot hoog | Matig tot hoog |
| Typische geometrie | Plat, cilindrisch, intern profiel | Zakken, gleuven, contouren | Assen, boringen, ronde onderdelen |
| Grootste voordeel | Hoge nauwkeurigheid en fijne afwerking | Complexe vormgeneratie | Efficiënte cilindrische bewerking |
| Geharde materialen | Vaak geschikt | Vereist geschikt gereedschap. | Vereist geschikt gereedschap. |
| Typische productierol | Precieze afwerking | Voorbewerken en afwerken | Voorbewerken en afwerken |
Slijpen kan daarom het beste worden gezien als een aanvullend productieproces, en niet als een universele vervanging voor CNC-snijden.
Hoe werkt het maalproces?
Het slijpproces werkt als volgt: een geschikte slijpschijf wordt geselecteerd, het werkstuk wordt vastgezet, de slijpparameters worden ingesteld, materiaal wordt verwijderd door gecontroleerd contact met de slijpschijf, de warmte wordt beheerst en de uiteindelijke afmetingen en oppervlakteafwerking worden gecontroleerd. Elke fase moet nauwkeurig worden gecontroleerd, omdat de conditie van de slijpschijf, de snijkracht, de temperatuur en de stabiliteit van de machine direct van invloed zijn op de slijpnauwkeurigheid.
| Stap voor | Slijpbewerking | Kwaliteitsdoelstelling |
| 1 | Selecteer wiel en parameters | Stem het schuurmiddel af op het materiaal. |
| 2 | Monteer en lijn het werkstuk uit. | Voorkom beweging en vervorming |
| 3 | Voer slijpbewerkingen uit. | Verwijder gecontroleerd afwerkingsmateriaal |
| 4 | Regel de warmte en koeling. | Voorkom thermische schade |
| 5 | Meten en inspecteren | Controleer de afmetingen, geometrie en afwerking. |
Stap 1: Selecteer de slijpschijf en stel de snijparameters in.
De eerste stap is het selecteren van een slijpschijf die geschikt is voor het werkstukmateriaal, de vereiste nauwkeurigheid, de oppervlakteafwerking en de afnamesnelheid. Het schuurmiddel, de korrelgrootte, de binding, de hardheidsgraad en de structuur van de slijpschijf hebben allemaal invloed op de snijprestaties.
Een slijpschijf van aluminiumoxide is geschikt voor veel staalsoorten, terwijl CBN-schijven vaak de voorkeur genieten voor geharde ijzerhoudende materialen. Diamantschijven worden doorgaans gekozen voor hardmetaal en keramiek. De machine-instellingen moeten bovendien binnen de goedgekeurde bedrijfssnelheid van de slijpschijf blijven en overeenkomen met de beoogde slijpbewerking.
Stap 2: Het werkstuk voorbereiden en vastzetten
Voordat het slijpen begint, moet het werkstuk nauwkeurig worden ondersteund en gepositioneerd. Bij vlakslijpen worden doorgaans magnetische spankoppen gebruikt voor geschikte ferro-materialen, terwijl voor niet-magnetische werkstukken mechanische opspaninrichtingen of vacuümklemmen nodig kunnen zijn. Bij cilindrisch slijpen kunnen centers, spankoppen of centerloze ondersteuning worden gebruikt.
Het klemmen moet stevig gebeuren zonder vervorming te veroorzaken. Dunne platen, lange assen en precisieonderdelen kunnen buigen onder te hoge klemkracht. Als een onderdeel wordt geslepen terwijl het vervormd is, kan het na het loslaten van vorm veranderen en niet meer voldoen aan de eisen ten aanzien van vlakheid, rondheid of afmetingen.
Stap 3: Begin met slijpen en controleer de materiaalafvoer.
Tijdens het slijpen komt de slijpschijf in contact met het werkstuk en verwijdert materiaal door herhaalde slijpbewegingen of gecontroleerde aanvoer. De snelheid van de slijpschijf, de beweging van de tafel, de rotatie van het werkstuk en de slijpdiepte bepalen het materiaalverwijderingsgedrag.
Slijpbewerkingen vereisen doorgaans kleinere sneden dan voorfrezen of draaien, met name bij precisie-afwerking. Er moet een geschikte nabewerkingsmarge overblijven van de vorige bewerking. Het verwijderen van te veel materiaal tijdens het naslijpen kan leiden tot meer warmteontwikkeling, slijtage van de slijpschijf en maatafwijkingen.
Stap 4: Koelvloeistof aanbrengen en de slijpwarmte beheersen
Koelvloeistof regelt de slijptemperatuur, smeert waar nodig het contactoppervlak en helpt bij het verwijderen van slijpsel en metaaldeeltjes. Temperatuurbeheersing is essentieel, omdat overmatige temperatuur kan leiden tot thermische uitzetting, oppervlakteverbranding, restspanning en dimensionale veranderingen.
Koelvloeistof moet de eigenlijke slijpzone bereiken. Het simpelweg verhogen van het vloeistofvolume lost een probleem mogelijk niet op als de rotatie van de slijpschijf voorkomt dat de koelvloeistof de contactzone bereikt. De juiste sproeierpositie, vloeistofconditie, filtratie en slijpschijfkeuze dragen bij aan stabiele slijpprestaties.
Stap 5: Controleer de afmetingen en de oppervlakteafwerking.
De laatste stap is controleren of het geslepen onderdeel voldoet aan de maat- en oppervlakte-eisen. De inspectie kan betrekking hebben op dikte, diameter, rondheid, vlakheid, paralleliteit, oppervlakteruwheid en andere specificaties uit de tekening.
Afhankelijk van het te meten onderdeel kunnen micrometers, boringmeters, hoogtemeters, oppervlakteruwheidsmeters en coördinatenmeetmachines worden gebruikt. Onderdelen met zeer nauwe toleranties moeten onder gecontroleerde temperatuursomstandigheden worden gemeten, omdat thermische uitzetting de nauwkeurigheid op micronniveau kan beïnvloeden.
Welke machines en apparatuur worden gebruikt voor het slijpen?
Bij het slijpen wordt gebruikgemaakt van gespecialiseerde apparatuur, zoals vlakslijpmachines, cilindrische slijpmachines, centerloze slijpmachines, inwendige slijpmachines, CNC-slijpmachines, slijpschijven, opspaninrichtingen, slijpschijfafrichters en koelsystemen. De juiste slijpmachine wordt gekozen op basis van de geometrie van het werkstuk, het materiaal, de tolerantie, de gewenste afwerking en de productiehoeveelheid.
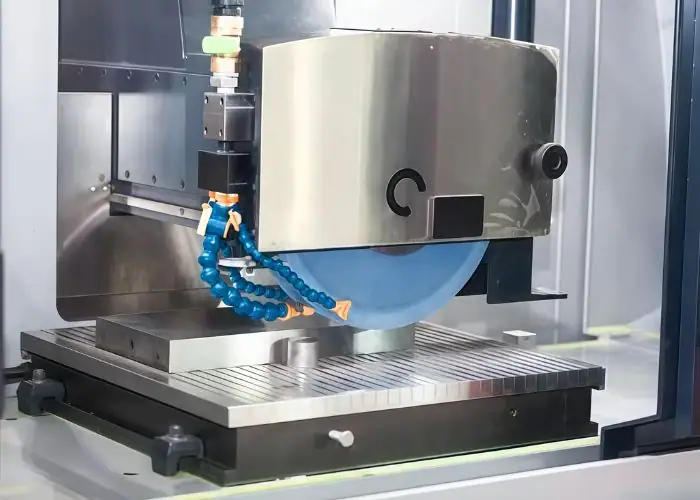
Belangrijkste typen slijpmachines
Slijpmachines worden hoofdzakelijk ingedeeld op basis van de geometrie van het werkstuk en de slijpbewerking die ze uitvoeren. Een vlakslijpmachine produceert nauwkeurige, vlakke oppervlakken, terwijl een cilindrische slijpmachine werkt aan ronde uitwendige onderdelen. Andere machines zijn gespecialiseerd in inwendige boringen, centerloos slijpen, gereedschapsslijpen of tandwielafwerking.
| slijpmachine | Belangrijkste functie | Typische componenten |
| Oppervlakteslijpmachine | Produceert vlakke en parallelle oppervlakken | Platen, opspanblokken, matrijsbodems |
| Cilindrische slijpmachine | Buitendiameters van de afwerking | Assen, pinnen, rollen |
| Centerless slijpmachine | Slijpt cilindrische onderdelen zonder centreerpunt. | Pinnen, stangen, productieassen |
| Interne slijpmachine | Afwerkingen binnendiameters | Lagerboringen, bussen |
| Gereedschaps- en snijgereedschapslijpmachine | Vormt of slijpt snijgereedschap | Vingerfrezen, boren, ruimers |
| CNC-slijpmachine | Regelt complexe maalbewegingen | Precisieprofielen, productieonderdelen |
Bij de keuze van de machine moet rekening worden gehouden met de afmetingen van het werkstuk en de vereiste meetnauwkeurigheid. Een lange as heeft mogelijk ondersteuning nodig om doorbuiging te voorkomen, terwijl een brede plaat een machine vereist met voldoende tafelverplaatsing en een stabiel thermisch gedrag.
Belangrijkste onderdelen van een slijpmachine
Een slijpmachine bevat verschillende systemen die moeten samenwerken om de nauwkeurigheid te garanderen. De spindel drijft de slijpschijf aan, terwijl de tafel of werkkop de positie en beweging van het werkstuk regelt. Aanvoermechanismen zorgen voor een gecontroleerde aanvoer en de machineconstructie weerstaat de snijkrachten.
Belangrijke onderdelen zijn:
- Slijpspindel en slijpkop voor stabiele rotatie van de slijpschijf.
- Machinebed, geleidingen en aanvoersysteem voor nauwkeurige beweging.
- Werktafel, klauwplaat, centers of opspaninrichtingen voor het ondersteunen van het werkstuk.
- Koelvloeistofaanvoer- en filtersysteem voor thermische regeling.
- Apparatuur voor het africhten en balanceren van slijpschijven voor consistente snede.
- CNC-controller of handmatige bediening voor het regelen van de machinebeweging.
Slijpschijven en schuurmaterialen
Slijpschijven bevatten schuurkorrels die door een bindmiddel bij elkaar worden gehouden. Hun prestaties zijn afhankelijk van het type schuurmiddel, de korrelgrootte, het bindmiddel, de kwaliteit van de slijpschijf en de structuur. Verschillende combinaties zorgen voor verschillende snijeigenschappen, oppervlakteafwerking en levensduur van de slijpschijf.
| Schuurmateriaal | Gemeenschappelijke toepassingen | Belangrijkste overweging |
| Aluminiumoxide | Koolstofstaal en veel gelegeerde staalsoorten | Universeel slijpen |
| Keramisch aluminiumoxide | Sterke staalsoorten en veeleisende toepassingen | Gecontroleerde korrelbreuk |
| siliciumcarbide | Gietijzer, sommige non-ferromaterialen, keramiek | Materiële compatibiliteit |
| Kubiek boornitride (CBN) | Gehard staal en bepaalde hittebestendige legeringen | Slijpen van harde materialen |
| Diamant | Hardmetaal, glas en technische keramiek | Over het algemeen niet de voorkeursmethode voor conventioneel staalslijpen. |
Een slijpschijf is een bredere term die kan verwijzen naar schuurschijven die worden gebruikt in handbediende haakse slijpmachines of andere apparatuur. Precisieslijpschijven moeten niet worden verward met universele slijpschijven, omdat de constructie, snelheidsclassificatie, geometrie en eisen aan de maatnauwkeurigheid van de schijf kunnen verschillen.
Slijpschijf africhten en richten
Het africhten van de slijpschijf herstelt de snij-efficiëntie door verse schuurkorrels bloot te leggen en de conditie van het schijfoppervlak te controleren. Het richten van de slijpschijf corrigeert de geometrie, concentriciteit of het profiel, zodat deze roteert en contact maakt met het werkstuk zoals bedoeld.
Dit zijn verwante, maar toch verschillende onderhoudswerkzaamheden. Een slijpschijf kan de juiste vorm hebben, maar toch slecht snijden als de korrels bot zijn of vol zitten met materiaal. Omgekeerd kan een scherpe slijpschijf met een slechte geometrische vorm onnauwkeurige oppervlakken produceren.
Het africhten en centreren van de slijpschijf is noodzakelijk wanneer de slijpkracht toeneemt, de oppervlakteafwerking verslechtert, er slijpschijfbelasting optreedt of de maatnauwkeurigheid verandert. Het in goede conditie houden van de slijpschijf is met name belangrijk voor precisieproductie en herhaalde slijpcycli.
Wat zijn de belangrijkste soorten slijpen?
De belangrijkste slijpmethoden zijn vlakslijpen, cilindrisch slijpen, centerloos slijpen, inwendig slijpen, kruipslijpen, profielslijpen, vormslijpen, gereedschaps- en snijgereedschapslijpen, malslijpen, tandwielslijpen, draadslijpen en diepteslijpen. Elk proces is ontworpen voor specifieke onderdeelgeometrieën, maateisen of productieomstandigheden.
| Slijptype | Hoofd Toepassing | Typische vereisten |
| Oppervlakte slijpen | Platte vlakken en platen | Vlakheid en parallelliteit |
| Cilindrisch slijpen | Buitenste ronde oppervlakken | Diameter en rondheid |
| Centrumloos slijpen | Ronde onderdelen met een hoog volume | Herhaalbaarheid en productiviteit |
| Inwendig slijpen | Gaten en lagerboringen | Boringnauwkeurigheid |
| Langzame toevoer van maalmateriaal | Diepe profielen in moeilijk te bewerken materialen | Gecontroleerde hoge voorraadafvoer |
| Profiel- en vormslijpen | Complexe vormen | Profielnauwkeurigheid |
| Gereedschap- en freesslijpen | Snijgereedschappen | Rand- en gereedschapsgeometrie |
| Slijpen met een mal | Nauwkeurige gaten en locaties | Nauwkeurige positionering van kenmerken |
| Tandwiel- en draadslijpen | Tandwielen en schroefdraad | Tand- of schroefdraadgeometrie |
| Invalslijpen | Gelokaliseerde cilindrische kenmerken | Diameter, schouders en profielen |
Oppervlakteslijpen
Oppervlakteslijpen produceert nauwkeurige, vlakke oppervlakken door een werkstuk ten opzichte van een roterende slijpschijf te bewegen. Het wordt veel gebruikt voor opspanplaten, machineonderdelen, matrijsbodems, afdichtingsoppervlakken en vlakke precisieonderdelen.
Een vlakslijpmachine kan, afhankelijk van de configuratie, gebruikmaken van een heen-en-weer bewegende tafel of een roterende tafel. Het proces regelt de materiaalafvoer over het te bewerken oppervlak om de vlakheid, paralleliteit, dikteconsistentie of oppervlakteafwerking te verbeteren.
Oppervlakteslijpen is met name waardevol na CNC-frezen wanneer een vlak oppervlak een nauwkeurige geometrische controle vereist. Dunne onderdelen moeten echter zorgvuldig worden ondersteund, omdat magnetische klemming, slijpwarmte en resterende materiaalspanning de uiteindelijke vlakheid kunnen beïnvloeden.
Cilindrisch slijpen
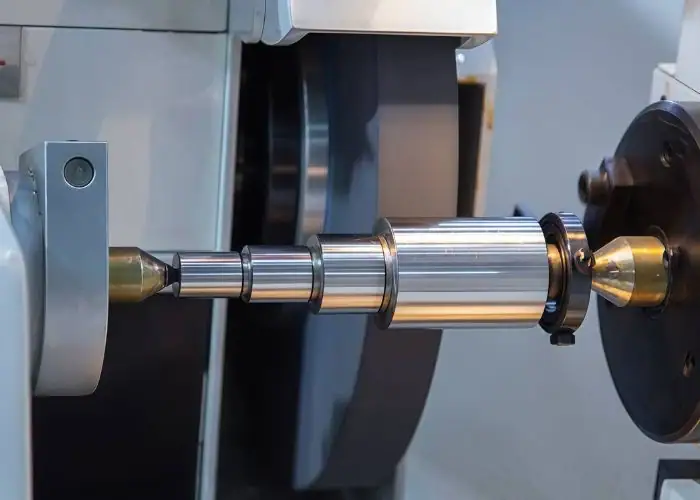
Cilindrisch slijpen is een techniek voor het afwerken van ronde buitenoppervlakken. Hierbij roteert het werkstuk terwijl een slijpschijf materiaal van de buitendiameter verwijdert. Het wordt veel gebruikt voor assen, rollen, lagertappen, pinnen en precisieonderdelen.
Bij dit proces kan gebruik worden gemaakt van centreerpunten, een spankop of een andere ondersteunende constructie. Een nauwkeurige uitlijning tussen het werkstuk en de slijpschijf is noodzakelijk om de rondheid, conische vorm en diameterconsistentie te waarborgen.
Cilindrisch slijpen wordt vaak uitgevoerd na CNC-draaien. Draaien creëert het grootste deel van de asgeometrie, terwijl slijpen een gecontroleerde afwerkingsmarge verwijdert om de vereiste diameter en oppervlakteconditie te bereiken.
Centerless slijpen
Centerloos slijpen produceert nauwkeurige cilindrische oppervlakken zonder het werkstuk tussen centers te klemmen. In plaats daarvan wordt het werkstuk ondersteund door een steunblad tussen een slijpschijf en een regelschijf.
Het regelwiel regelt de rotatie van het werkstuk en, bij doorvoerbewerkingen, de axiale beweging. Dit maakt centerloos slijpen efficiënt voor de productie van grote hoeveelheden pinnen, staven en andere ronde onderdelen.
Centerloos slijpen vereist echter een correcte ondersteuningsgeometrie en -instelling. Een slechte uitlijning van de slijpschijf, een verkeerde hoogte van de werksteun of onjuiste regelingsomstandigheden kunnen leiden tot lobvorming, conische vormen of inconsistente afmetingen. Het is het meest effectief wanneer de geometrie van het werkstuk en het productievolume geschikt zijn voor het proces.
Intern slijpen
Bij het inwendig slijpen wordt de binnendiameter van een gat bewerkt met een kleinere slijpschijf. Het wordt gebruikt voor precisieboringen, lagerbanen, bussen, hydraulische componenten en andere onderdelen die nauwkeurige binnenoppervlakken vereisen.
Inwendig slijpen kan lastiger zijn dan uitwendig slijpen, omdat de diameter van de slijpschijf beperkt wordt door de boring. Kleine slijpschijven en lange spindels kunnen een lagere stijfheid hebben, waardoor ze gevoeliger zijn voor trillingen en doorbuiging.
Het proces vereist controle over de wielsnelheid, de stijfheid van de spindel, de koelvloeistofaanvoer en de boringmeting. Inwendig slijpen wordt vaak gekozen wanneer boren of ruimen niet consistent aan de vereiste maat- of oppervlaktespecificaties voldoet.
Kruipvoermalen
Bij kruipslijpen wordt een relatief diepe snede gecombineerd met een langzame aanvoer van het werkstuk om op gecontroleerde wijze aanzienlijk materiaal te verwijderen. Deze techniek wordt vaak toegepast op moeilijk te bewerken legeringen, turbineonderdelen en complexe profielen.
In tegenstelling tot conventioneel vlakslijpen, waarbij doorgaans ondiepe slijpgangen worden gebruikt, kan kruipslijpen meer materiaal in één enkele beweging verwijderen. Dit vereist een geschikt machinevermogen, een geschikt slijpschijfontwerp, een adequate koelvloeistofaanvoer en processtabiliteit.
De methode kan de productiviteit bij geschikte toepassingen verhogen, maar thermische schade blijft een belangrijk aandachtspunt. Een hoge materiaalafvoer vereist effectieve koeling en een gecontroleerde wielconditie.
Profiel- en vormslijpen
Profielslijpen produceert een gedefinieerde contour door gecontroleerde beweging van de slijpschijf of een geschikte slijpschijfvorm. Bij vormslijpen wordt een slijpschijf gebruikt die is afgedraaid of vervaardigd tot een specifiek profiel, dat vervolgens op het werkstuk wordt overgebracht.
Deze methoden worden gebruikt voor matrijzen, precisiegroeven, gevormde mechanische componenten, snijgereedschappen en gespecialiseerde oppervlakken. Ze zijn waardevol wanneer het uiteindelijke product een herhaalbare contour vereist in plaats van een eenvoudige vlakke of cilindrische vorm.
De grootste uitdaging is het behouden van de profielnauwkeurigheid naarmate de slijpschijf slijt. Door de juiste tussenpozen voor het africhten van de slijpschijf en dimensionale inspectie blijft de uiteindelijke contour binnen de toleranties.
Gereedschap- en freesslijpen
Het slijpen van gereedschappen en snijgereedschappen creëert, verscherpt of herstelt de geometrie van het snijgereedschap. Het wordt gebruikt voor boren, vingerfrezen, ruimers en andere precisiesnijgereedschappen die specifieke snijhoeken, reliëfoppervlakken en spiraalgeometrie vereisen.
Een gereedschapslijpmachine kan meerdere gestuurde assen gebruiken om de slijpschijf tegen het snijgereedschap te positioneren. CNC-gereedschapslijpen is met name nuttig voor complexe frezen die een herhaalbare snijkantgeometrie vereisen.
Het proces beïnvloedt de daaropvolgende bewerkingsprestaties, omdat de scherpte, symmetrie en randconditie van het gereedschap de snijkracht, de oppervlakteafwerking, de spaanafvoer en de levensduur van het gereedschap beïnvloeden.
Jig slijpen
Slijpen met een mal is een precisieproces dat wordt gebruikt voor het afwerken van gaten en interne contouren waarbij nauwkeurige positionering en geometrie belangrijk zijn. Het wordt vaak toegepast bij gereedschappen, matrijzen, matrijsonderdelen en precisie-mechanische assemblages.
De machine zorgt voor een nauwkeurige positionering, terwijl een kleine slijpschijf de gewenste afwerking verzorgt. Dit is handig wanneer de verhouding tussen meerdere gaten of profielen zeer nauwkeurig moet worden gecontroleerd.
Slijpen met een mal wordt meestal gekozen voor zeer nauwkeurige bewerkingen in plaats van voor algemene materiaalverwijdering. De kosten en de procestijd moeten worden gerechtvaardigd door de functionele eisen van het onderdeel.
Tandwiel- en schroefdraadslijpen
Tandwielslijpen verbetert de nauwkeurigheid van de tandwielen, de oppervlakteafwerking en de geometrische consistentie. Het wordt gebruikt voor precisietandwielen waar profielfouten, spoedfouten en oppervlaktedefecten de geluidsproductie, trillingen en transmissieprestaties kunnen beïnvloeden.
Met behulp van een slijpschijf en gecontroleerde relatieve beweging worden nauwkeurige uitwendige of inwendige schroefdraadvormen geproduceerd. Deze techniek is met name geschikt voor geharde componenten of schroefdraad die een nauwkeurige spoed en profielgeometrie vereist.
Beide processen volgen vaak op eerdere productiestappen. De initiële geometrie wordt verkregen door te snijden of te vormen, terwijl slijpen zorgt voor de vereiste uiteindelijke maatvoering en oppervlaktecontrole.
Invalslijpen
Bij insteekslijpen wordt materiaal verwijderd door de slijpschijf direct in het werkstuk te voeren in plaats van deze continu over de lengte ervan te bewegen. Het wordt vaak gebruikt voor het afwerken van specifieke cilindrische diameters, schouders, groeven en korte, getrapte vormen.
Het wiel kan een profiel hebben dat overeenkomt met de gewenste vorm, waardoor meerdere gerelateerde kenmerken tijdens een gecontroleerde radiale aanvoer kunnen worden geslepen.
Diepslijpen kan de productie-efficiëntie voor geschikte onderdelen verbeteren, maar de vorm van de slijpschijf, de radiale kracht, de africhtingsnauwkeurigheid en de werkstukondersteuning moeten stabiel blijven om trillingen of maatafwijkingen te voorkomen.
Wat zijn de verschillende slijptechnieken?
Slijptechnieken verschillen voornamelijk in het gebruik van koelvloeistof, de materiaalafvoerstrategie, de bewerkingssnelheid, de keuze van het schuurmiddel en de vereiste precisie. Gangbare methoden zijn nat slijpen, droog slijpen, grof slijpen, precisieslijpen, hogesnelheidsslijpen, Blanchard-slijpen en superabrasief slijpen. Elke techniek wordt gekozen om een balans te vinden tussen materiaalafvoer, temperatuur, oppervlaktekwaliteit en productiekosten.
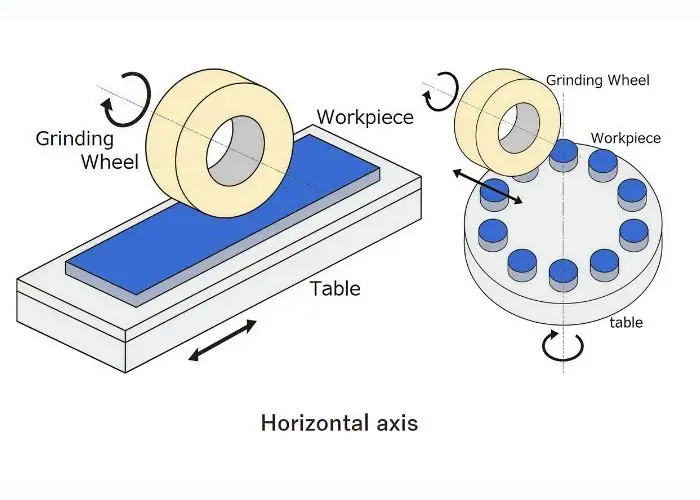
Nat slijpen versus droog slijpen
Bij nat slijpen wordt een koelvloeistof of slijpmiddel gebruikt om de warmte te reguleren, waar nodig te smeren en deeltjes uit de snijzone af te voeren. Het wordt veel gebruikt voor precisieslijpen van metaal, omdat de temperatuur en de conditie van de slijpschijf direct van invloed zijn op de dimensionale consistentie.
Droogslijpen gebeurt zonder vloeibaar koelmiddel. Het kan geschikt zijn voor bepaalde materialen of bewerkingen waarbij de slijpschijf, machine, stofafzuiging en thermische omstandigheden zijn ontworpen voor droogslijpen.
De keuze hangt af van materiaaleigenschappen, slijpschijfspecificaties, milieueisen en hittegevoeligheid. Droog slijpen moet niet automatisch als eenvoudiger of goedkoper worden beschouwd, omdat stofafzuiging en beheersing van thermische schade extra kosten met zich mee kunnen brengen.
Grof slijpen versus precisieslijpen
Grof slijpen is gericht op het verwijderen van grotere hoeveelheden materiaal, het wegwerken van oneffenheden in het oppervlak of het voorbereiden van een onderdeel voor latere nabewerking. Hierbij ligt de prioriteit over het algemeen bij de materiaalafvoersnelheid, in plaats van bij extreem fijne afmetingen of oppervlaktestructuur.
Precisieslijpen richt zich op gecontroleerde afwerking van het materiaal en nauwkeurige geometrie. Het maakt doorgaans gebruik van geschikte slijpschijfconditionering, kleinere afwerkingsstappen, stabiele machinebeweging en zorgvuldige inspectie.
Een onderdeel kan beide bewerkingsfasen vereisen wanneer er aanzienlijk materiaal moet worden verwijderd. Echter, overmatig grof slijpen vlak voor de uiteindelijke afwerking kan warmteontwikkeling of vervorming veroorzaken, waardoor precisiecontrole moeilijker wordt.
Hogesnelheidsslijpen
Bij hogesnelheidsslijpen worden de slijpsnelheden verhoogd met machines en slijpschijven die specifiek voor die bedrijfsomstandigheden zijn ontworpen. Het kan de productiviteit in geschikte toepassingen verhogen door hogere materiaalafvoersnelheden en een ander slijpgedrag mogelijk te maken.
Een hogere snelheid leidt niet automatisch tot een betere oppervlakteafwerking. De sterkte van de slijpschijf, de capaciteit van de spindel, de slijpkrachten, de koelvloeistofaanvoer en de balans van de slijpschijf moeten allemaal in overweging worden genomen.
De maximaal toegestane wielsnelheid mag nooit worden overschreden. Bij slijpen op hoge snelheid zijn compatibele apparatuur en procesvalidatie vereist, in plaats van simpelweg het toerental van de spindel te verhogen.
Blanchard Grinding
Blanchard-slijpen wordt vaak geassocieerd met roterend vlakslijpen met een verticale spindel. Het wordt gebruikt om efficiënt materiaal te verwijderen van brede, vlakke oppervlakken, met name grote platen, machinefundamenten en industriële componenten.
Een roterende werktafel beweegt het werkstuk onder de slijpschijf. Door dit proces kan materiaal over een aanzienlijk oppervlak worden verwijderd, wat vaak een herkenbaar cirkelvormig slijppatroon achterlaat.
Blanchard-slijpen is nuttig voor de voorbereiding van materiaal en de bewerking van grote oppervlakken, maar de haalbare afwerking en geometrische nauwkeurigheid zijn afhankelijk van de staat en instelling van de machine. Voor veeleisendere specificaties kan een aparte precisie-afwerking nodig zijn.
Superabrasief en ultraprecisieslijpen
Superabrasief slijpen maakt gebruik van materialen zoals CBN of diamant om harde en slijtvaste werkstukken te bewerken. CBN is doorgaans geschikt voor geharde ijzerhoudende materialen, terwijl diamant veel gebruikt wordt voor hardmetaal en geavanceerde keramiek.
Ultraprecisieslijpen richt zich op extreem kleine maatafwijkingen en een fijne oppervlakteafwerking. Het vereist zeer stabiele machines, gecontroleerde temperatuur, nauwkeurige slijpschijfconditionering en geschikte meetmethoden.
Deze benaderingen zijn verwant, maar niet identiek. Een superabrasieve slijpschijf zorgt niet automatisch voor een uiterst nauwkeurig resultaat; de gehele machine, het proces, de opspanning en het inspectiesysteem moeten de vereiste nauwkeurigheid ondersteunen.
Wat zijn de belangrijkste parameters bij het slijpen?
De belangrijkste slijpparameters zijn onder andere de wielsnelheid, de werkstuksnelheid, de voeding, de snijdiepte, de slijpdruk, de koelvloeistofaanvoer, de wielspecificaties, de machine-stijfheid en de africhtingsconditie. Deze variabelen bepalen de snijkracht, de warmteontwikkeling, de materiaalafvoersnelheid, de slijtage van het slijpwiel, de maatnauwkeurigheid en de oppervlakteafwerking.
De slijpparameters moeten als een compleet systeem worden gekozen. Het verhogen van de voeding of de slijpdiepte kan de productiviteit verbeteren, maar verhoogt ook de kracht en de thermische belasting. Het wijzigen van de slijpsnelheid beïnvloedt de interactie van het slijpmiddel met het schuurmiddel en het slijtagegedrag.
De optimale instellingen zijn afhankelijk van de wieldiameter, het schuurmateriaal, de hardheid van het werkstuk, de slijpmethode en de eisen van het onderdeel. Precisieslijpen vereist stabiele parameters in plaats van simpelweg de laagste voeding of de hoogste beschikbare snelheid te gebruiken.
| Parameter | Belangrijkste invloed | Risico bij onjuiste invoer |
| Wielsnelheid | Schurende snijomstandigheden | Wielslijtage, thermische schade of veiligheidsrisico |
| Werkstuk snelheid | Contacttijd en voorraadverwijdering | Verbranding, golvingen of een slechte afwerking |
| Voedingssnelheid | Productiviteit en maalbelasting | Overmatig geweld of inefficiëntie |
| Diepte van de snede | Materiaal verwijderd per doorgang | Hitte, vervorming, slijtage van de wielen |
| Koelmiddel | Temperatuur- en vuilbeheersing | Oppervlakteschade of wielbelasting |
| Wieldressing | Scherpte en wielgeometrie | Beglazing, slechte afwerking, vormfout |
| Machine stijfheid | Weerstand tegen trillingen | Trillingen en dimensionale variatie |
Welke materialen kunnen worden vermalen?
Slijpen kan worden toegepast op veel technische materialen, waaronder koolstofstaal, roestvrij staal, gehard staal, gereedschapsstaal, geavanceerde legeringen, keramiek, hardmetaal en bepaalde technische kunststoffen of composieten. De hardheid, het thermische gedrag, de ductiliteit, de brosheid en de compatibiliteit met het schuurmiddel van het materiaal bepalen de geschikte slijpschijf en slijpparameters.
| Materiaal | Slijpgedrag | Belangrijkste zorg: |
| Koolstofstaal | Meestal gemalen met aluminiumoxide | Hitte en slijtage van de wielen |
| RVS | Sterk en wellicht hardwerkend. | Verbranden en wielladen |
| gehard staal | Vereist een geschikte schuurwerking. | Thermische schade en verandering van hardheid |
| Aluminium | Zacht, buigzaam en gevoelig voor wielbelasting. | Smeersel en een verstopt wiel |
| Carbide | Zeer hard en slijtvast | Wielselectie en randbewerking |
| Keramiek | Hard en broos | Scheuren en schade onder het oppervlak |
| Kunststoffen | Warmtegevoelig en vervormbaar | Smelten of vervorming |
Staal, roestvrij staal en aluminium
Staal wordt vaak geslepen voor assen, machineonderdelen, lageroppervlakken en gereedschapscomponenten. Slijpschijven van aluminiumoxide worden veel gebruikt voor diverse staalsoorten, waarbij het specifieke ontwerp van de slijpschijf wordt gekozen op basis van de hardheid en de slijpomstandigheden.
Roestvrij staal kan lastiger te bewerken zijn omdat het materiaal kan uitharden en daarbij aanzienlijke hitte kan genereren. Een geschikt schuurmiddel, gecontroleerde contactomstandigheden en een effectieve koelvloeistof helpen verbranding en oppervlakteschade te voorkomen.
Aluminium kan voor specifieke precisietoepassingen geslepen worden, maar de buigzaamheid ervan kan leiden tot slijtage en uitstrijken. Voor veel CNC-onderdelen van aluminium is fijnfrezen of een ander nabewerkingsproces wellicht voordeliger dan conventioneel slijpen.
Geharde metalen en geavanceerde legeringen
Gehard staal en geavanceerde legeringen zijn belangrijke slijpmaterialen, omdat conventioneel snijden steeds veeleisender wordt naarmate de hardheid en slijtvastheid toenemen. Slijpen kan worden gebruikt voor de afwerking van lageroppervlakken, geharde assen, matrijzen en precisiegereedschap na warmtebehandeling.
CBN-schuurmiddelen worden vaak gebruikt voor geharde ijzerhoudende materialen vanwege hun slijtvastheid en geschiktheid voor deze toepassingen.
Geharde materialen zijn echter ook kwetsbaar voor thermische schade die door slijpen wordt veroorzaakt. Het proces moet overmatige verhitting, oppervlakteverweking, resterende trekspanning en scheurvorming voorkomen die de prestaties van het onderdeel kunnen verminderen.
Keramiek en breekbare materialen
Keramiek en andere breekbare materialen kunnen worden geslepen met behulp van geschikte slijpschijven, vaak inclusief diamantgereedschap. Slijpen is nuttig voor het controleren van de dikte, vlakheid en geometrie van technische keramische componenten.
De grootste uitdaging is het voorkomen van scheuren en schade onder het oppervlak. Broze materialen kunnen breken in plaats van plastisch te vervormen wanneer de schurende krachten te groot zijn.
De specificaties van de slijpschijf, de slijpdiepte, de stabiliteit van de machine en de koelvloeistofregeling moeten daarom zorgvuldig worden gekozen. Bij kwetsbare onderdelen kan het slijpen worden gevolgd door een nabewerking of inspectie.
Technische kunststoffen en composieten
Sommige technische kunststoffen en composieten kunnen worden geslepen, maar hun gedrag verschilt aanzienlijk van dat van metalen. Kunststoffen kunnen onder invloed van hitte zachter worden of vervormen, terwijl composieten vezels of vulstoffen kunnen bevatten die anders reageren op slijtage.
Slijpen kan nuttig zijn voor bepaalde eisen met betrekking tot vlakheid, dikte of oppervlaktevoorbereiding. Conventioneel slijpen is echter niet automatisch de beste keuze voor elk polymeer.
Bij veel CNC-bewerkte kunststofonderdelen leveren scherpe snijgereedschappen, gecontroleerde voedingen en geschikte opspanning betere resultaten op. Slijpen moet alleen worden overwogen als het materiaal en de oppervlakte-eisen dit rechtvaardigen.
Wat zijn de voordelen en beperkingen van slijpen?
Slijpen biedt een hoge dimensionale nauwkeurigheid, fijne oppervlakteafwerkingen, goede prestaties op veel geharde materialen en precieze controle over vlakke, ronde of geprofileerde oppervlakken. De belangrijkste beperkingen zijn de relatief lage materiaalafvoerefficiëntie bij veel afwerkingstoepassingen, hogere apparatuurkosten, onderhoud van de slijpschijf, risico op thermische schade en de noodzaak van deskundige procesbeheersing.
Slijpen is vooral waardevol wanneer het eindproduct aan strenge dimensionale of functionele eisen moet voldoen. Lagerzittingen, precisiematrijzen, glijvlakken en geharde componenten kunnen baat hebben bij een gecontroleerd schurend afwerkingsproces.
Slijpen is echter niet altijd de meest efficiënte productiemethode. Als CNC-frezen of -draaien al voldoet aan de specificaties van de tekening, kan een extra slijpbewerking de kosten en doorlooptijd verhogen zonder de prestaties van het onderdeel te verbeteren.
| Aspect | Voordelen | Beperkingen |
| Nauwkeurigheid | Ondersteunt krappe afmetingen | Gevoelig voor warmte en installatie. |
| Oppervlak | Kan fijne texturen produceren. | Afhankelijk van de staat van de wielen. |
| Materiële capaciteit | Effectief voor geharde materialen. | Vereist geschikte schuurmiddelen. |
| Geometrie | Nauwkeurige vlakke en cilindrische kenmerken | Beperkt voor sommige complexe vormen |
| Productiviteit | Herhaalbare precisieproductie | Kan trager verlopen bij een te grote voorraad. |
| Kosten | Kan het uiteindelijke herwerk verminderen. | Extra kosten voor bediening en gereedschap |
Voordelen van slijpen
Slijpen biedt diverse belangrijke voordelen voor precisieproductie. Het maakt het mogelijk om kleine hoeveelheden materiaal met een gecontroleerde geometrie te verwijderen, waardoor het waardevol is voor de uiteindelijke afwerking na CNC-bewerking of warmtebehandeling.
De belangrijkste voordelen zijn:
- Het realiseren van nauwe maattoleranties op geschikte componenten.
- Verbetering van vlakheid, rondheid, parallelliteit en oppervlakteafwerking.
- Het afwerken van gehard staal en andere moeilijk te bewerken materialen.
- Het produceren van reproduceerbare oppervlakken voor precisieassemblage.
- Het corrigeren van kleine dimensionale of geometrische afwijkingen die door eerdere bewerkingen zijn ontstaan.
Slijpen is met name effectief wanneer de prestaties van een onderdeel afhangen van de kwaliteit van het contact. Lagerpennen, afdichtingsvlakken, aansluitvlakken en precisiegereedschapsonderdelen vereisen vaak meer dan een visueel glad oppervlak.
Beperkingen van slijpen
Slijpen kent beperkingen met betrekking tot processnelheid, thermisch gedrag, slijtage van de slijpschijf en apparatuurvereisten. In veel precisietoepassingen is slijpen het meest geschikt voor het verwijderen van afwerkingsmateriaal in plaats van het produceren van een volledig onderdeel uit ruw materiaal.
Overmatige materiaalafname kan warmte genereren en de slijptijd verlengen. Ook het africhten van de slijpschijf, het beheer van de koelvloeistof, de kalibratie van de machine en de inspectie verhogen de complexiteit van het productieproces.
Slijpen is mogelijk niet geschikt wanneer het onderdeel moeilijk bereikbaar is met een slijpschijf of wanneer een eenvoudiger bewerkingsproces al aan de specificaties voldoet. Onnodig kiezen voor slijpen kan de kosten verhogen zonder functionele waarde toe te voegen.
Maalkosten en productie-efficiëntie
De kosten van slijpen zijn afhankelijk van het machinetype, het materiaal van het werkstuk, de specificaties van de slijpschijf, de vereiste toleranties, de oppervlakteafwerking, de insteltijd en het productievolume. Nauwe toleranties en fijne afwerkingen vereisen over het algemeen een strengere procescontrole en inspectie.
Bij kleine series kunnen de instel- en programmeerkosten een aanzienlijk deel van de totale kosten uitmaken. In de productie worden cyclustijd, levensduur van de slijpschijf, afdraaifrequentie en herhaalbaarheid belangrijker.
De totale kosten moeten het volgende omvatten:
- Voorbereiding van het werkstuk en resterende slijpmarge.
- Machine-instelling, ontwerp van opspaninrichtingen en programmering.
- Slijtage en afstelling van de slijpschijf.
- Maaltijdduur en koelvloeistofbeheer.
- Inspectie, behandeling en eventuele herwerking.
Het doel is om de gewenste functie te realiseren tegen praktische productiekosten, niet om op elk oppervlak de best mogelijke afwerking te specificeren.
Milieu- en veiligheidsoverwegingen
De veiligheid bij het slijpen hangt af van de juiste keuze van de slijpschijf, afscherming, veilige werkstukbevestiging, correcte montage, stof- of koelvloeistofbeheer en getrainde bediening van de machine. Slijpschijven draaien met hoge snelheden en kunnen ernstige gevaren opleveren als ze beschadigd raken of buiten hun goedgekeurde limieten worden gebruikt.
Gebruikers dienen de geldende veiligheidsprocedures te volgen met betrekking tot wielinspectie, snelheidslimieten, machinebeveiliging, persoonlijke beschermingsmiddelen en veilig onderhoud. Slijpschijven mogen nooit boven hun nominale maximumsnelheid worden gebruikt.
Milieubeheersing is ook belangrijk. Bij het slijpen kunnen metaaldeeltjes, schuurstof, koelvloeistofnevel en gebruikte vloeistoffen vrijkomen. Passende filtratie-, opvang- en afvalverwerkingsmethoden helpen werknemers te beschermen en een stabiele productieomgeving te behouden.
Wat zijn veelvoorkomende problemen bij het slijpen en hoe kunnen ze worden voorkomen?
Veelvoorkomende slijpproblemen zijn onder andere slijpverbranding, overmatige hitte, trillingen, een slechte oppervlakteafwerking, verglazing van de slijpschijf, abrasieve ophoping, maatafwijkingen, conische vorm en vervorming van het werkstuk. Deze defecten worden meestal veroorzaakt door ongeschikte slijpschijfspecificaties, onjuiste snijparameters, slechte koeling, instabiele werkstukbevestiging, slijtage van de slijpschijf of de conditie van de machine.
Bij het oplossen van problemen moet eerst de werkelijke oorzaak van het defect worden vastgesteld. Een ruw oppervlak kan bijvoorbeeld het gevolg zijn van trillingen, onjuiste afstelling van de slijpschijf of verkeerde belasting van het werkstuk, in plaats van simpelweg een te hoge aanvoer.
Een procescorrectie moet betrekking hebben op het gehele slijpsysteem. Het wijzigen van één parameter zonder de conditie van de slijpschijf, de koelvloeistof, de machinestabiliteit en het materiaalgedrag te controleren, kan weliswaar een tijdelijke verbetering opleveren, maar de onderliggende oorzaak niet wegnemen.
| probleem | waarschijnlijke oorzaak | Praktische preventie |
| Slijpen branden | Overmatige hitte of wrijving van de wielen | Verbeter de koeling en de scherpte van de wielen. |
| Chatter-markeringen | Trillingen of een instabiele opstelling | Verbeter de stijfheid en de wielbalans. |
| Slechte oppervlakteafwerking | Onjuiste wielafwerking of wielafwerking | Optimaliseer de wielconditie en voer de wielen aan. |
| Wielbelasting | Materiaalophoping in de poriën van het wiel | Kies de juiste slijpschijf en afstelling. |
| Dimensionale drift | Thermische uitzetting of slijtage van de wielen | Temperatuurregeling en inspectie |
| Vervorming van het werkstuk | Klemspanning of hitte | Verbeter de ondersteuning en de voorraadafvoer. |
Slijpbrandwonden en overmatige hitte
Slijpverbranding treedt op wanneer overmatige hitte de oppervlakteconditie van een werkstuk verandert. Gehard staal is hier bijzonder gevoelig voor, omdat blootstelling aan hitte de oppervlaktehardheid, restspanning of microstructuur kan veranderen.
Brandschade kan zich bij sommige materialen uiten als verkleuring, maar zichtbare kleur is geen betrouwbare indicator voor alle slijpschade. Een oppervlak kan metallurgische veranderingen ondergaan zonder dat er duidelijke sporen van zichtbaar zijn.
Preventie vereist een geschikte scherpte van de slijpschijf, de juiste snijparameters, een effectieve koelvloeistofaanvoer en gecontroleerde slijpkrachten. Kritische geharde componenten vereisen mogelijk aanvullende controle wanneer slijpverbranding een significant functioneel risico vormt.
Trillingen en een slechte oppervlakteafwerking
Trillingen veroorzaken herhaalde strepen of golvende lijnen als gevolg van instabiele vibraties tussen de slijpschijf en het werkstuk. Dit kan het gevolg zijn van een onbalans in de slijpschijf, een zwakke opspanning, problemen met de spindel, een ongeschikte slijpschijfspecificatie of instabiele snijomstandigheden.
Een slechte oppervlakteafwerking kan ook ontstaan zonder dat er duidelijke trillingen te zien zijn. Verglazing van de slijpschijf, een ongeschikte korrelgrootte van het schuurmiddel, de staat van de afdraaiing of ophoping van vuil kunnen ruwheid en krassen veroorzaken.
De oplossing moet aansluiten bij de oorzaak. Het verbeteren van de wielbalans, het herstellen van de scherpte, het controleren van de opspaninrichting en het aanpassen van de slijpparameters kunnen de stabiliteit verbeteren. Vervolgens moet de oppervlakteafwerking worden gemeten om de correctie te bevestigen.
Slijtage en belasting van de slijpschijf
Slijtage van de slijpschijf treedt op doordat de schuurkorrels tijdens het slijpen breken, bot worden of loslaten. Enige slijtage is noodzakelijk omdat er steeds nieuwe snijkanten beschikbaar moeten komen voor een stabiele slijpbewerking.
Wielverstopping treedt op wanneer werkstukmateriaal zich ophoopt tussen de schuurkorrels. Dit vermindert de snij-efficiëntie en verhoogt wrijving, warmteontwikkeling en het risico op oppervlaktebeschadiging.
De juiste keuze van schuurmiddel en het africhten van de slijpschijf helpen deze problemen te beheersen. De juiste africhtfrequentie hangt af van het materiaal, de specificaties van de slijpschijf, de gewenste oppervlakteafwerking en de productieomstandigheden.
Maatfouten en werkstukvervorming
Maatafwijkingen bij het slijpen kunnen het gevolg zijn van thermische uitzetting, slijtage van de slijpschijf, beweging van de spindel, vervorming van de opspaninrichting of onjuiste machine-offsets. Dunne componenten en lange assen zijn bijzonder gevoelig omdat ze tijdens het slijpen kunnen buigen of bewegen.
Een te grote klemkracht kan bijvoorbeeld een dunne plaat tijdelijk platdrukken. Na het slijpen en losmaken van de klem kan de plaat terugkeren naar zijn oorspronkelijke vorm en de vlakheidstest niet doorstaan.
Preventie vereist geschikte ondersteuning, een stabiele temperatuur, gecontroleerde nabewerkingsstappen en meting nadat het onderdeel de juiste inspectieconditie heeft bereikt.
Waar wordt slijpen gebruikt bij CNC-productie?
Slijpen wordt in de CNC-productie gebruikt voor het afwerken van precisieonderdelen die nauwkeurige afmetingen, een gecontroleerde oppervlaktestructuur, vlakheid, rondheid of gehard materiaal vereisen. Belangrijke toepassingsgebieden zijn onder andere de automobielindustrie, industriële apparatuur, medische apparaten, de lucht- en ruimtevaart, gereedschappen en matrijzen, elektronica en de halfgeleiderindustrie.
Slijpen maakt vaak deel uit van een groter productieproces. CNC-frezen of -draaien creëert de basisvorm, warmtebehandeling kan de vereiste hardheid opleveren en slijpen zorgt voor de afwerking van bepaalde kritische oppervlakken.
Dit proces is met name waardevol wanneer de oppervlakteconditie de mechanische werking beïnvloedt. Nauwkeurige glijvlakken, afdichtingsoppervlakken, lagerzittingen en aansluitende componenten vereisen mogelijk een gecontroleerde geometrie en afwerking voor een betrouwbare werking.
| Toepassing | Typische onderdelen | Waarom wordt slijpen gebruikt? |
| Automobielsector | Assen, tandwielen, lageronderdelen | Rondheid en oppervlaktecontrole |
| Industrieel materiaal | Geleidingsoppervlakken, precisiehulzen | Dimensionale consistentie |
| MEDISCHE | Chirurgische instrumenten, precisie-inzetstukken | Nauwkeurigheid en oppervlaktekwaliteit |
| LUCHT- EN RUIMTEVAART | Geharde assen, precisie-mechanismen | Gecontroleerde toleranties |
| Gereedschappen en mallen | Vormplaten, inzetstukken, matrijzen | Vlakheid en gereedschapsgeometrie |
| Elektronica | Precisie-opspaninrichtingen en keramische onderdelen | Vlakheid en oppervlaktevoorbereiding |
Auto-onderdelen
In de automobielindustrie wordt slijpen veelvuldig gebruikt voor assen, lageroppervlakken, tandwielen, nokkenassen, krukassen en andere componenten die nauwkeurige ronde of gevormde oppervlakken vereisen.
Bij roterende onderdelen beïnvloeden diameter, rondheid en oppervlakteafwerking wrijving, slijtage, geluid en passing. Slijpen is waardevol omdat het deze eigenschappen kan verbeteren na draaien, warmtebehandeling of andere productieprocessen.
In de productie is herhaalbaarheid bijzonder belangrijk. Wielslijtage, afstelintervallen, tussentijdse metingen en een stabiele opspanning dragen bij aan consistente resultaten bij grote series.
Industriële apparatuur en precisiemachines
In de industriële machinebouw wordt slijpen gebruikt voor het bewerken van geleidingen, machineonderdelen, lagertappen, hydraulische bussen, precisieplaten en nauwkeurig afgewerkte contactoppervlakken.
Deze onderdelen zijn vaak afhankelijk van vlakheid, parallelliteit of rondheid voor een correcte montage en werking. Een slechte geometrie kan leiden tot ongelijkmatig contact, uitlijningsproblemen, verhoogde slijtage of een kortere levensduur.
Vlak slijpen is gebruikelijk voor vlakke mechanische onderdelen, terwijl cilindrisch en inwendig slijpen worden gebruikt voor roterende onderdelen en boringen. De keuze hangt af van de functionele geometrie en niet zozeer van de industrie.
Medische apparaten en instrumenten
Medische apparaten en instrumenten vereisen mogelijk precisieslijpen voor geharde roestvrijstalen componenten, kleine mechanische onderdelen, chirurgische instrumenten en bepaalde implantaatgerelateerde onderdelen.
Oppervlaktekwaliteit is van bijzonder belang. Maatnauwkeurigheid alleen is mogelijk niet voldoende als het slijpproces brandplekken, bramen, verontreinigingen of een ongeschikte oppervlaktestructuur achterlaat.
Het proces moet afgestemd zijn op het materiaal en de beoogde functie. Een grondige inspectie en reiniging helpen bevestigen dat het afgewerkte oppervlak voldoet aan de noodzakelijke technische eisen.
Lucht- en ruimtevaartcomponenten
In de lucht- en ruimtevaart kan slijpen worden gebruikt voor precisieassen, onderdelen van landingsgestellen, geharde mechanische interfaces en andere hoogwaardige onderdelen die een gecontroleerde geometrie vereisen.
Deze componenten kunnen veeleisende legeringen, strenge inspectie-eisen en hoogwaardige materialen bevatten. De slijpomstandigheden moeten daarom zorgvuldig worden gekozen om de oppervlaktekwaliteit te beschermen en thermische schade te voorkomen.
Het proces kan worden toegepast na draaien, frezen of warmtebehandeling. In deze gevallen zijn een gecontroleerde slijpmarge en een gedocumenteerde inspectie belangrijk voor dimensionale consistentie.
Gereedschap, mallen en stempels
Slijpen wordt veel gebruikt voor matrijsbodems, stempelplaten, precisie-inzetstukken, stempels, snijgereedschap en geharde gereedschapsonderdelen.
Gereedschapsoppervlakken vereisen vaak vlakheid, parallelliteit, nauwkeurige profielen en gecontroleerde afmetingen, omdat kleine fouten direct kunnen worden doorgegeven aan de geproduceerde producten.
Oppervlakteslijpen kan worden gebruikt voor het afwerken van matrijsplaten en referentievlakken. Vorm- of profielslijpen kan worden toegepast op gevormde inzetstukken, terwijl gereedschapslijpen de geometrie van de snijkant behoudt. Deze bewerkingen dragen bij aan de nauwkeurigheid, assemblage en levensduur van het gereedschap.
Elektronica en halfgeleidercomponenten
Bij de productie van elektronica en halfgeleiders worden vaak gespecialiseerde slijpprocessen gebruikt voor keramische componenten, precisie-armaturen, waferverwerking en andere onderdelen die een fijne geometrie of gecontroleerde dikte vereisen.
Deze toepassingen kunnen betrekking hebben op harde of broze materialen die zorgvuldig geselecteerde schuurmiddelen en snijomstandigheden met minimale schade vereisen. Vlakheid, dikteuniformiteit, reinheid en de integriteit van de ondergrond kunnen belangrijker zijn dan het algemene uiterlijk.
De slijpmethode moet afgestemd zijn op het materiaal en de toepassing. Conventionele slijpinstellingen voor metaal mogen niet zonder voorafgaande validatie rechtstreeks worden toegepast op halfgeleider- of geavanceerde keramische componenten.
Hoe kies je het juiste maalproces??
Het juiste slijpproces moet worden gekozen op basis van de geometrie van het onderdeel, de hardheid van het materiaal, de toleranties, de oppervlakteafwerking, de resterende bewerkingsmarge, de productiehoeveelheid en de totale productiekosten. Het gekozen proces moet aan de functionele eisen voldoen zonder onnodige slijpbewerkingen, een te hoog thermisch risico of vermijdbare productiekosten.
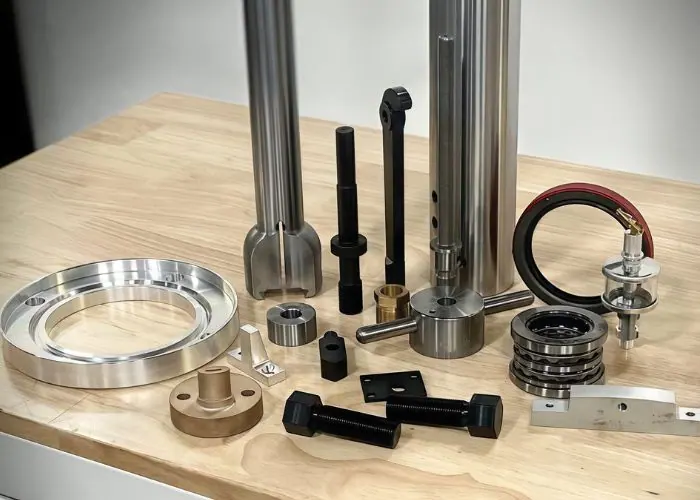
De keuze voor het slijpproces begint met de technische tekening. Kritische oppervlakken moeten eerst worden geïdentificeerd, gevolgd door de vereiste afmetingen, geometrische toleranties, materiaalconditie en oppervlaktestructuur.
Vervolgens moet het productieproces worden herzien. Een onderdeel kan draaien gevolgd door cilindrisch slijpen, frezen gevolgd door vlakslijpen, of warmtebehandeling gevolgd door precisieafwerking vereisen. De juiste volgorde hangt af van de materiaalstabiliteit en de uiteindelijke functie van het onderdeel.
| Selectiefactor | Technische vraag | Waarschijnlijke richting |
| Vlakheid | Moet het onderdeel een exact vlak oppervlak hebben? | Oppervlakte slijpen |
| buitendiameter | Is nauwkeurige rondheid vereist? | Cilindrisch slijpen |
| Productie hoeveelheid | Zijn er veel vergelijkbare assen nodig? | Centrumloos slijpen |
| Boringnauwkeurigheid | Moet een binnendiameter nog afgewerkt worden? | Inwendig slijpen |
| Complex profiel | Is een gevormd oppervlak vereist? | Vorm- of profielslijpen |
| Materiële hardheid | Is het onderdeel gehard? | Geschikt precisie-schuurproces |
| Kosten | Kunnen frezen of draaien aan de eis voldoen? | Vermijd onnodig malen. |
Stem het proces af op de geometrie van het onderdeel.
De geometrie van het onderdeel is het eerste aandachtspunt, omdat verschillende slijpprocessen zijn ontworpen voor verschillende oppervlakken.
Vlakke platen en precisie-referentievlakken zijn over het algemeen geschikt voor vlakslijpen. Ronde assen vereisen mogelijk cilindrisch of centerloos slijpen. Inwendige boringen vereisen geschikte inwendige slijpapparatuur.
Complexere vormen vereisen mogelijk vormslijpen, profielslijpen of een ander gespecialiseerd proces. Kies niet alleen voor een bepaald proces omdat een leverancier een specifieke slijpmachine beschikbaar heeft.
Houd rekening met de hardheid en bewerkbaarheid van het materiaal.
De hardheid en bewerkbaarheid van het materiaal beïnvloeden de keuze van het schuurmiddel, de slijtage van de slijpschijf, de warmteontwikkeling en de uitvoerbaarheid van het slijpproces.
Gehard staal vereist mogelijk een andere slijpschijf en slijpstrategie dan aluminium of roestvrij staal. Brosse keramische materialen vereisen bijzondere aandacht voor scheurvorming, terwijl kneedbare materialen de slijpschijf kunnen belasten.
Ook de conditie van het materiaal is van belang. Een warmtebehandeld onderdeel kan zich anders gedragen dan hetzelfde legeringstype vóór de harding. De materiaalkeuze moet daarom worden afgestemd op de eisen voor slijpen en inspectie.
Evalueer de tolerantie- en oppervlakteafwerkingseisen.
Tolerantie en oppervlakteafwerking bepalen of slijpen nodig is en hoe veeleisend het proces moet zijn.
Een onderdeel met standaardafmetingen en een gemiddelde oppervlakteafwerking kan worden vervaardigd door middel van CNC-frezen of -draaien. Een precisielagerzitting of een vlak referentieoppervlak vereist mogelijk een extra slijpbewerking.
Bij strenge eisen moet de tekening duidelijk onderscheid maken tussen maattolerantie, geometrische tolerantie en oppervlakteruwheid. Een opgegeven Ra-waarde garandeert niet automatisch vlakheid, rondheid of nauwkeurige positionering van kenmerken.
Balans tussen maalkosten en productievolume
De slijpkosten zijn afhankelijk van de instelling, programmering, machinecapaciteit, schuurmiddelen, afwerking, inspectie en cyclustijd.
Bij prototypes en kleine series kunnen de instelkosten het grootste deel van de kosten uitmaken. Bij grotere productieaantallen worden stabiele werkstukbevestiging, levensduur van de slijpschijf, geautomatiseerde meting en herhaalbaarheid steeds belangrijker.
Een lagere machinesnelheid leidt niet altijd tot de laagste totale kosten. Een geschiktere slijpmachine kan de verwerkingstijd, herwerk en variatie in inspectieresultaten verminderen.
De beste beslissing houdt rekening met de totale productiekosten en het risico dat niet aan de vereiste specificaties van het onderdeel wordt voldaan.
Bepaal wanneer slijpen nodig is na CNC-bewerking.
Slijpen moet na CNC-bewerking worden toegevoegd wanneer de vereiste geometrie, nauwkeurigheid, oppervlakteafwerking of materiaaleigenschappen niet betrouwbaar kunnen worden bereikt door alleen te frezen of te draaien.
Typische situaties zijn onder andere:
- Een gehard stalen as die een lager met een precieze diameter vereist.
- Een gefreesde plaat die een hogere vlakheid of paralleliteit vereist.
- Een precisieboring die een laatste geometrische correctie vereist.
- Een matrijsinzetstuk dat nauwkeurig passende oppervlakken vereist.
- Een onderdeel dat na de warmtebehandeling een fijne afwerking vereist.
Slijpen is niet automatisch nodig voor elk precisieonderdeel. Ingenieurs moeten de uiteindelijke eisen vergelijken met de haalbare mogelijkheden van het initiële bewerkingsproces voordat ze een secundaire bewerking toevoegen.
Veelgestelde vragen
Welke toleranties kan precisieslijpen bereiken?
Precisieslijpen kan maattoleranties van circa ±0.005–0.01 mm bereiken op geschikte onderdelen en met gecontroleerde apparatuur, terwijl gespecialiseerde processen nauwkeurigheid op micronniveau kunnen bereiken. De werkelijke mogelijkheden hangen af van de afmetingen, geometrie, het materiaal, de machineconditie, de temperatuur en de inspectiemethoden van het onderdeel. Maattolerantie moet ook worden onderscheiden van vlakheid, rondheid en oppervlakteruwheid. Een geslepen onderdeel kan bijvoorbeeld voldoen aan een maattolerantie van ±0.005 mm, maar toch een aparte controle van de geometrische toleranties vereisen. Deze waarden zijn voorbeelden, geen universele garanties.
Hoe verhoudt slijpen zich tot CNC-frezen voor de uiteindelijke afwerking?
Slijpen verwijdert over het algemeen kleinere hoeveelheden materiaal met behulp van schurende korrels, terwijl CNC-frezen gebruikmaakt van gedefinieerde snijkanten om geometrie en afgewerkte oppervlakken te creëren. Slijpen kan voordelig zijn voor geharde materialen, fijne oppervlakteafwerkingen en veeleisende vlakheids- of rondheidseisen. CNC-frezen is meestal efficiënter voor complexe uitsparingen, contouren en grotere materiaalafnames. Als frezen al de gespecificeerde tolerantie en oppervlakteafwerking oplevert, kan slijpen onnodige kosten met zich meebrengen. De juiste keuze hangt af van de geometrie van het werkstuk en de functionele eisen.
Kan slijpen worden toegepast op gehard staal en roestvrij staal?
Ja. Slijpen wordt veel gebruikt voor gehard staal en roestvrij staal, maar de keuze van de slijpschijf en de temperatuurregeling zijn cruciaal. Gehard staal kan worden geslepen met geschikte aluminiumoxide- of CBN-slijpschijven, terwijl bij roestvrij staal aandacht moet worden besteed aan de belasting van de slijpschijf, wrijving en warmteontwikkeling. Slijpen kan worden gebruikt om precisieassen, lageroppervlakken en gereedschappen na harding af te werken. Onjuiste slijpomstandigheden kunnen echter leiden tot oppervlakteverbranding, veranderingen in hardheid of restspanningen. De materiaalkwaliteit en de warmtebehandeling moeten bepalend zijn voor de proceskeuze.
Wat veroorzaakt slijpbrandwonden en hoe kunnen ze worden voorkomen?
Slijpbrandwonden ontstaan door overmatige hitte in het contactgebied tussen de slijpschijf en het werkstuk. Veelvoorkomende oorzaken zijn botte slijpkorrels, te hoge slijpkrachten, ongeschikte parameters, slechte koelvloeistofaanvoer en verglazing van de slijpschijf. Bij gehard staal kan thermische schade de oppervlaktehardheid verminderen of schadelijke restspanningen veroorzaken. Preventie omvat het kiezen van een geschikte slijpschijf, het behouden van scherpe slijpkorrels, het optimaliseren van de slijpomstandigheden en een effectieve koelvloeistofaanvoer. Visuele inspectie alleen detecteert mogelijk niet alle soorten brandwonden, daarom kan het nodig zijn om kritische onderdelen aanvullend te testen op oppervlakte-integriteit.
Wanneer moet een CNC-gefreesd onderdeel worden afgewerkt door te slijpen?
Een CNC-gefreesd onderdeel moet worden nabewerkt door te slijpen wanneer frezen of draaien niet consistent aan de vereiste tolerantie, vlakheid, rondheid, oppervlakteafwerking of hardingsconditie kan voldoen. Een gedraaide lagerpen kan bijvoorbeeld cilindrisch slijpen nodig hebben om de diameter en rondheid te verbeteren, terwijl een gefreesde gereedschapsplaat vlakslijpen nodig kan hebben voor een betere vlakheid. Het slijpen moet worden gepland vóór de laatste bewerkingsfase, zodat er voldoende nabewerkingsmarge overblijft. Het onnodig toevoegen van slijpwerk verhoogt de kosten, de handling en de doorlooptijd zonder noodzakelijkerwijs de prestaties te verbeteren.
Conclusie
Slijpen is een belangrijk precisieproductieproces voor het verkrijgen van nauwkeurige afmetingen, gecontroleerde oppervlakteafwerkingen en betrouwbare functionele oppervlakken. De effectiviteit ervan hangt af van de keuze van de juiste slijpmethode, slijpschijf, machine, snijparameters, koelsysteem en inspectiemethode. Vlakslijpen, cilindrisch slijpen, inwendig slijpen en andere methoden zijn elk geschikt voor verschillende toepassingen. De beste productiestrategie maakt gebruik van slijpen wanneer de geometrie, het materiaal, de tolerantie of de oppervlakteconditie van het onderdeel een precisie vereisen die verder gaat dan conventionele snijbewerkingen.
Bij TiRapid bieden we precisie-CNC-bewerking en -productiediensten voor op maat gemaakte metalen en kunststof componenten. Ons team ondersteunt CNC-frezen, draaien, DFM-analyse, materiaalselectie, oppervlaktebehandeling en kwaliteitscontrole om klanten te helpen nauwkeurige, stabiele en produceerbare onderdelen te produceren voor concrete technische toepassingen.
















