
Een beugel heeft mogelijk een gebogen rand nodig om ruimte te maken voor een aangrenzend onderdeel. Een behuizing vereist wellicht een nauwkeurig gevormde binnenwand, terwijl een mal een doorlopend oppervlak nodig heeft dat het eindproduct definieert. Profielfrezen produceert deze kenmerken door een roterende frees langs een geprogrammeerde contour te leiden.
Voor productingenieurs en inkopers helpt inzicht in het proces om een tekening te koppelen aan een werkbaar productieplan. Deze handleiding beschrijft de belangrijkste methoden, gereedschappen, toepassingen en ontwerpbeslissingen, inclusief factoren die de nauwkeurigheid beïnvloeden en wat u moet specificeren bij het aanvragen van een offerte.
Wat is profielfrezen?
Profielfrezen is een bewerkingstechniek waarbij materiaal langs een gedefinieerde contour wordt verwijderd om de vorm van een onderdeel te creëren of af te werken. Hiermee kunnen buitenranden, binnenwanden en gebogen oppervlakken worden geproduceerd. Bij CNC-bewerking positioneren gecoördineerde machinebewegingen de frees zo dat de snijkanten de gewenste geometrie genereren.
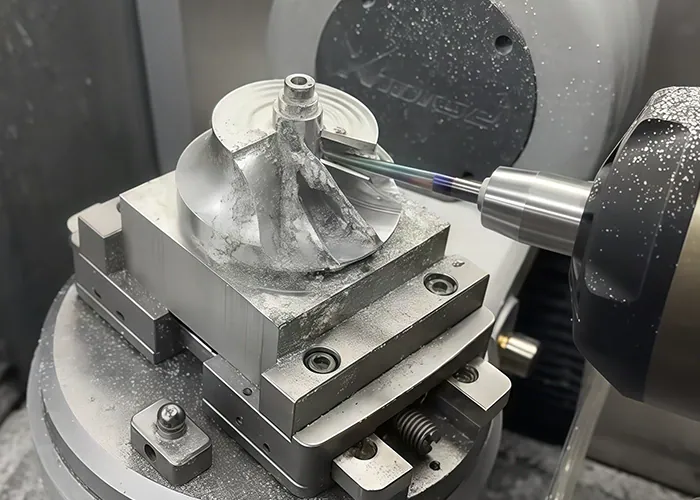
Hoe de snijder de geometrie volgt
CAM-software berekent de positie van de frees ten opzichte van de gewenste vorm, rekening houdend met de diameter en de snijgeometrie. Tijdens het zijdelings frezen volgt het gereedschapscentrum een pad dat is verschoven ten opzichte van de afgewerkte rand. Het CAM-systeem of de machinebesturing past de juiste freescompensatie toe.
Die offset zorgt ervoor dat de snijkant het gewenste profiel kan genereren. Een onjuiste gereedschapsdiameter of compensatie-instelling kan ervoor zorgen dat de afgewerkte wand van de beoogde positie afwijkt.
Profielfrezen is een bewerking die wordt uitgevoerd op een geschikte freesmachine. Het vereist niet altijd een speciale machine die een profielfrees wordt genoemd.
Profielfrezen versus zakfrezen en vlakfrezen
Deze bewerkingen hebben betrekking op verschillende kenmerken en komen vaak voor in hetzelfde bewerkingsprogramma.
| Werking | Hoofddoel | Typisch kenmerk |
| Profielfrezen | Een gedefinieerde contour genereren of voltooien. | Gebogen buitenrand, binnenwand of gebeeldhouwd oppervlak |
| Zak frezen | Doorzichtig materiaal binnen een afgebakend gebied | Uitsparing of holte |
| Vlakfrezen | Produceer een breed vlak oppervlak | Bovenvlak of referentievlak |
Bij een behuizing kan de werkplaats eerst het werkstuk vlakken, de holte uitfrezen en vervolgens de wanden afwerken met een contourfrees. Het feit dat een onderdeel als intern wordt beschreven, betekent niet automatisch dat elke bewerking erop een pocketfrezen is.
Wat zijn de belangrijkste soorten profielfrezen?
Een nuttig onderscheid wordt gemaakt tussen vlakke contouren, contouren die op verschillende diepten zijn gefreesd en continu variërende oppervlakken. Deze worden doorgaans aangeduid als 2D-, 2.5D- en 3D-bewerkingen. Het aantal machine-assen is een aparte factor die afhangt van de gereedschapstoegang en de vereiste oriëntaties.
2D- en 2.5D-profielfrezen
Bij een typische 2D-contourbewerking volgt de frees een vlakke omtrek op een geselecteerde diepte. Door die contour op opeenvolgende diepten te herhalen, kan de machine een hogere wand afwerken of rond een plaat frezen.
De term 2.5D wordt doorgaans gebruikt om onderdelen en strategieën met vlakke kenmerken op verschillende niveaus te beschrijven. Montageplaten, getrapte beugels en veel behuizingsonderdelen vallen in deze categorie. Hun contouren kunnen rondingen bevatten zonder dat een freesbewerking nodig is.
3D Profiel Frezen
Driedimensionale profilering genereert oppervlakken waarvan de vorm varieert over het onderdeel, zoals een matrijsinzetstuk of een vloeiende overgang. Het gereedschapspad moet rekening houden met de helling van het oppervlak, de lokale kromming en het contactpunt van de frees.
CAM-strategieën kunnen opeenvolgende hoogteniveaus volgen of het oppervlak op andere manieren doorkruisen. Steile en vlakke gebieden kunnen baat hebben bij verschillende routes, omdat een uniforme afstand tussen de elementen in het programma niet noodzakelijkerwijs een uniforme oppervlaktestructuur oplevert over wisselende hellingen.
Wanneer meerassige bewerking nodig is
Een 3-assige machine kan veel gebogen oppervlakken produceren wanneer het gereedschap deze vanuit een vaste positie kan bereiken. Extra roterende assen zijn handig wanneer de frees toegang moet hebben tot schuine vlakken of wanneer kantelen de speling verbetert.
Bij geïndexeerd bewerken wordt het werkstuk tussen de bewerkingsstappen opnieuw georiënteerd. Bij simultaan bewerken met meerdere assen verandert de relatieve oriëntatie tijdens het bewerken. Beide methoden kunnen herpositionering verminderen, maar de keuze moet afhangen van de geometrie en de instelvereisten.
Hoe werkt het profielfreesproces?
Het proces begint met de geometrie en acceptatie-eisen van het onderdeel, waarna programmering, instelling, materiaalverwijdering en inspectie volgen. Voorbewerken bepaalt de vorm, terwijl de daaropvolgende bewerkingen het gewenste profiel voorbereiden en afwerken. Het aantal bewerkingsfasen is afhankelijk van de staat van het materiaal en de te vervaardigen kenmerken.

Bekijk het CAD-model en plan de gereedschapspaden.
Het model definieert de nominale geometrie. De tekening geeft afmetingen, referentiepunten, toleranties en oppervlakte-eisen aan. Door beide te bekijken, kan de fabrikant functionele interfaces onderscheiden van oppervlakken die meer ontwerpvrijheid bieden.
De programmeur kiest de bewerkingsgrenzen, in- en uitgangspunten en gebieden waar kleinere gereedschappen nodig zijn. Simulatie helpt bij het identificeren van botsingen, niet-gesneden materiaal en onverwachte bewegingen voordat het programma de machine bereikt.
Als er na het voorbewerken een nabewerking plaatsvindt, moet het programma voldoende materiaal overhouden voor de nabewerking, zonder dat er zware, oneffen stukken achterblijven voor de nabewerkingsfrees.
Selecteer het gereedschap en stel het werkstuk in.
De keuze van gereedschap en opspaninrichting wordt gezamenlijk ontwikkeld. De frees moet voldoende ruimte hebben rond de gewenste contour, terwijl het werkstuk tijdens de gehele bewerking ondersteund moet blijven.
Bij het extern profileren is bijzondere aandacht vereist, met name wanneer een onderdeel van het omringende materiaal wordt gescheiden. De opstelling kan gebruikmaken van lipjes, opofferingsmateriaal of een andere bevestiging om het onderdeel veilig vast te houden totdat de snede is voltooid. Bij latere bewerkingen moet rekening worden gehouden met het resterende bevestigingsmateriaal.
Ruw, halfafgewerkt en afgewerkt profiel
Voorbewerken verwijdert efficiënt overtollig materiaal. Bij het semi-afwerken, indien nodig, wordt de vorm verfijnd en de resterende speling geëgaliseerd. Bij de nabewerking wordt een geschikt, kleiner gereedschap gebruikt om materiaal te verwijderen dat met een grotere frees niet bereikbaar is.
Nabewerking zorgt ervoor dat het profiel de gewenste afmetingen en oppervlakteconditie krijgt. Eenvoudige profielen hebben mogelijk alleen een voorbewerking nodig, gevolgd door een nabewerking, terwijl complexe oppervlakken extra bewerkingsstappen vereisen. Polijsten of andere nabewerkingen worden apart gespecificeerd wanneer het gefreesde oppervlak niet aan de toepassingseisen voldoet.
Ontbraam het afgewerkte onderdeel en inspecteer het.
Na de bewerking worden bramen verwijderd zonder de functionele randen te beschadigen. Het onderdeel wordt gereinigd en gecontroleerd aan de hand van de tekening.
De inspectie moet plaatsvinden volgens de gespecificeerde referentiepunten en acceptatiecriteria. Een visueel glad oppervlak kan nog steeds een verkeerde vorm hebben, dus uiterlijk alleen is geen maatstaf voor de aanvaardbaarheid van een profiel.
Welke snijgereedschappen en -materialen worden gebruikt?
Vlakke vingerfrezen, kogelkopfrezen en hoekfreesjes zijn geschikt voor diverse profileringstaken in metalen en technische kunststoffen. Veelgebruikte werkstukmaterialen zijn onder andere aluminium, staal, roestvrij staal en titanium. Het juiste gereedschap hangt af van de materiaalsoort, de lokale geometrie en het benodigde bereik.
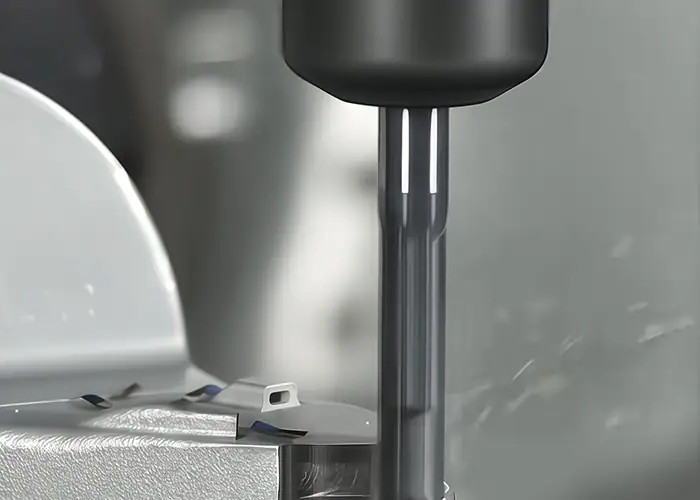
Vlakke vingerfrezen, kogelkopfrezen en hoekfreesjes.
| Gereedschap | Normaal gebruik | Selectieoverwegingen |
| Platte frees | Rechte muren, vlakke contouren en toegankelijke trappen. | De diameter moet passen bij de interne radii en de beschikbare ruimte. |
| Kogelkopfrees | Gecombineerde oppervlakken en gebogen profielen | De contactpositie en de afstand tussen de passes beïnvloeden de afwerking. |
| Hoekradius vingerfrees | Geschikte oppervlakken voor ruwen en afwerken | De radius van de gereedschapshoek moet overeenkomen met de gemodelleerde geometrie. |
| Gespecialiseerde ondersnijfrees | Verzonken gedeelten die ontoegankelijk zijn voor standaardgereedschap. | De speling tussen hals, schacht en houder moet worden gecontroleerd. |
Bij een kogelvormige frees is de snijsnelheid nabij het gereedschapscentrum zeer laag. De gereedschapsoriëntatie en het contactpunt zijn daarom van belang, vooral bij fijne oppervlakteafwerking. De keuze voor een kogelvormige frees alleen garandeert geen glad resultaat.
Diameter, bereik en snijgeometrie van het gereedschap
Een groter gereedschap biedt mogelijk meer stijfheid, maar moet wel passen op het kleinste onderdeel dat ermee bewerkt moet worden. Een kleiner gereedschap bereikt krappere gebieden, maar dit gaat ten koste van de stijfheid en de materiaalafvoercapaciteit.
Gebruik alleen het bereik dat nodig is voor toegang. Lange gereedschappen en onnodig lange snijkanten kunnen het snijsysteem flexibeler maken. Ook de speling van de houder moet in overweging worden genomen. Een snijkant die het werkstuk bereikt, is onvoldoende als de houder ertegenaan botst.
Materiaaloverwegingen voor metalen en kunststoffen
Aluminiumlegeringen lenen zich vaak voor productief frezen, hoewel aandacht nodig is voor spaanhechting en -afvoer. Staal en roestvrij staal vereisen gereedschap en snijomstandigheden die zijn afgestemd op hun kwaliteit en conditie. Titaniumlegeringen stellen bijzondere eisen aan warmtebeheer en duurzaamheid van de snijkant.
Technische kunststoffen brengen andere aandachtspunten met zich mee, zoals vervorming door klemmen, warmteontwikkeling en dimensionale stabiliteit. Gevulde varianten kunnen bovendien schurend zijn. De materiaalkeuze moet beginnen met de gebruikseisen van het onderdeel, gevolgd door een bewerkingsplan dat geschikt is voor het betreffende materiaal. Koeling, smering en spaanafvoer moeten afgestemd zijn op het materiaal en het gereedschap. Eén koelvloeistof is niet geschikt voor elke toepassing.
Wat beïnvloedt de nauwkeurigheid en de oppervlakteafwerking van profielfrezen?
De nauwkeurigheid hangt af van het gecombineerde gedrag van de machine, de frees, de opspaninrichting en het werkstuk. De oppervlakteafwerking is ook afhankelijk van de snijomstandigheden en de afstand en richting van de gereedschapsbewegingen. Betrouwbare resultaten vereisen controle over deze factoren en een meetmethode die is afgestemd op de tekening.
Gereedschapsafbuiging, trillingen en machinebeweging
Snijkrachten kunnen het gereedschap uit zijn beoogde positie buigen. Langs een hoge wand kan dit leiden tot een taps toelopende vorm of een veranderende maatafwijking. Rondloopnauwkeurigheid zorgt voor een ongelijke belasting tussen de snijkanten, terwijl trillingen zichtbare patronen kunnen achterlaten en slijtage kunnen versnellen.
In een binnenhoek neemt de inschakeling van het gereedschap vaak toe. Een snede die soepel verloopt over een recht stuk kan instabiel worden wanneer het gereedschap de radius nadert. Door de aanloop, de inschakeling of de lokale voeding aan te passen, kan deze verandering in belasting worden verholpen.
Ook bij richtingsveranderingen speelt de beweging van de machine een belangrijke rol. Positioneringsfouten van de assen en beperkingen bij het volgen van een voorgeschreven pad kunnen de contour beïnvloeden, met name bij krappe overgangen. Door het gereedschapspad te optimaliseren en de voeding nauwkeurig aan te passen, kan de machine de geometrie volgen zonder abrupte veranderingen.
Werkstukbevestiging, stijfheid van het onderdeel en thermische effecten
Een dunne wand kan tijdens het snijden doorbuigen en daarna weer terugveren. Een onderdeel kan ook de juiste afmetingen hebben wanneer het vastgeklemd is, maar verschuiven wanneer het wordt losgelaten als het door de opspaninrichting is vervormd.
De bewerkingsvolgorde is belangrijk omdat het verwijderen van materiaal de stijfheid verandert en restspanningen kan vrijkomen. Temperatuurschommelingen tijdens de productie en meting kunnen de afmetingen verder beïnvloeden. De inspectieopstelling moet de gespecificeerde acceptatieconditie vertegenwoordigen, inclusief eventuele vereiste beperkingen.
Snijparameters en afwerkingsgereedschapspaden
Aanvoer, snijsnelheid en inschakeling moeten afgestemd zijn op het gereedschap en het materiaal. Te licht snijden kan wrijving veroorzaken, terwijl te hoge belasting de krachten vergroot en het risico op beschadiging verhoogt.
Tijdens de oppervlakteafwerking laten opeenvolgende bewerkingsgangen kleine ribbels achter, ook wel kartels genoemd. De grootte hiervan hangt af van de gereedschapsgeometrie, de kromming van het oppervlak en de afstand tussen de bewerkingsgangen. Het verkleinen van de afstand kan de geometrische afwerking verbeteren, maar verlengt ook de bewerkingstijd en kan trillingen als gevolg van een instabiele opstelling niet verhelpen.
Bij meebewegend frezen en conventioneel frezen is er een verschil in spaanvorming en krachtrichting. Meebewegend frezen wordt veel gebruikt in geschikte CNC-opstellingen, maar de keuze hangt ook af van de machineconditie, de opspanning en de snijomstandigheden.
Controleren van afmetingen, profielen en oppervlaktekwaliteit
Dimensionale metingen bepalen afmetingen en afstanden. Profielinspectie beoordeelt de vorm ten opzichte van de gespecificeerde eisen, inclusief referentiepunten waar van toepassing. Oppervlakteruwheid beschrijft de textuur op een andere schaal. Deze controles beantwoorden verschillende vragen.
Toegankelijke afmetingen kunnen worden gecontroleerd met geschikte meetinstrumenten. Complexe profielen vereisen mogelijk coördinatenmeting of optische methoden, terwijl ruwheid een geschikte oppervlaktemeetmethode nodig heeft. De meetonzekerheid moet passend zijn voor de te beoordelen eis.
TiRapid kan bewerkingsfouten tot op 0.01 mm nauwkeurig beheersen op geschikte onderdelen, mits de toepasselijke geometrie en acceptatie-eisen tijdens de tekeningbeoordeling worden vastgesteld. Voor een profielkritisch onderdeel dient u de oppervlakken te identificeren die deze controle vereisen en te definiëren hoe deze zullen worden gemeten.
Waar wordt profielfrezen gebruikt?
Profielfrezen wordt gebruikt wanneer een onderdeel een gecontroleerde omtrek of een gevormd oppervlak nodig heeft. Typische toepassingen zijn matrijzen, constructiebeugels, behuizingen voor apparatuur en precisiegereedschappen. De waarde ervan ligt in het produceren van geometrie die een specifieke passing, speling of vormfunctie ondersteunt.
Vorm- en stempeloppervlakken
Inzetstukken voor mallen en matrijsonderdelen kunnen gebogen wanden, vloeiende overgangen en gevormde oppervlakken bevatten die de geometrie overbrengen op een ander product. Frezen brengt deze kenmerken aan, waarna verdere nabewerking wordt gekozen op basis van de vereiste oppervlakteconditie.
Een belangrijk planningsaspect is hoe aangrenzende gebieden op elkaar aansluiten. Een vloeiende overgang tussen oppervlakken kan net zo belangrijk zijn als het uiterlijk van een individueel gereedschapspadgebied.
Lucht- en ruimtevaart- en auto-onderdelen
Constructiebeugels en -behuizingen combineren vaak gevormde randen met bevestigings- of positioneringselementen. Door profilering ontstaat er ruimte rondom aangrenzende componenten en worden contouren gevormd die in het constructieontwerp zijn gespecificeerd.
Bij lichtgewicht onderdelen kan materiaalverwijdering dunne secties achterlaten die zorgvuldige ondersteuning vereisen. Het productieproces moet de verhoudingen tussen de uiteindelijke vorm en de interfaces die tijdens de assemblage worden gebruikt, behouden.
Onderdelen voor automatisering, medische apparatuur en precisieapparatuur
Automatiseringsapparatuur maakt gebruik van op maat gemaakte platen, grijpers en hulpstukken waarvan de contouren overeenkomen met het werkstuk of het omringende mechanisme. Bij precisie-instrumenten en medische apparatuur kunnen gevormde behuizingen en componentinterfaces vergelijkbare functies vervullen op het gebied van pasvorm en speling.
De aanvraag bepaalt aanvullende eisen, zoals materiaaldocumentatie, reiniging of oppervlaktebehandeling. Deze eisen moeten in de offerte worden opgenomen, aangezien het opstellen van het ontwerp slechts een onderdeel is van de levering van het uiteindelijke product.
Wat zijn de voordelen en beperkingen van profielfrezen?
Profielfrezen biedt flexibele vormgeneratie en een herhaalbaar, geprogrammeerd proces. De praktische beperkingen liggen in de toegankelijkheid van de frees, de lokale geometrie, de stabiliteit van de instelling en de benodigde arbeid om aan de specificaties te voldoen. Het evalueren van deze factoren helpt bepalen of het een economisch haalbare productiemethode is.
Flexibele geometrie en herhaalbare productie
Gereedschapspaden kunnen worden bijgewerkt wanneer het ontwerp verandert, wat de ontwikkeling van prototypes en maatwerkcomponenten ondersteunt. Bestaande programma's en mallen kunnen ook worden hergebruikt voor herhaalde productie wanneer de revisie- en productievereisten ongewijzigd blijven.
Herhaalbaarheid is nog steeds afhankelijk van het beheersen van de gereedschapsconditie, afwijkingen, materiaalvariatie en inspectie. Het hergebruiken van een programma elimineert niet de procescontroles tussen batches.
Toegang tot gereedschap, binnenhoeken en diepe details
Een standaard roterende vingerfrees laat een radius achter in een binnenhoek van het snijvlak. Om de radius te verkleinen is een kleinere frees nodig, wat het bewerken van een diepe structuur lastiger kan maken.
Sommige ondersnijdingen kunnen worden bereikt met gespecialiseerd gereedschap of een andere oriëntatie. Volledig geblokkeerde gebieden vereisen mogelijk een ontwerpwijziging of een ander proces. Een functioneel noodzakelijke scherpe binnenhoek kan bijvoorbeeld vonkerosie (EDM) op een geschikt geleidend materiaal vereisen, afhankelijk van de toegankelijkheid en de geometrie.
Programmering, bewerkingstijd en kosten
De kosten lopen op wanneer functies uitgebreide gereedschapsontwikkeling, extra instellingen of een langere nabewerking vereisen. Kleine gereedschappen, moeilijk bereikbare oppervlakken en gedetailleerde inspectie kunnen ook extra werk met zich meebrengen, bovenop wat de totale afmetingen van het onderdeel doen vermoeden.
Voor een eenvoudig vlak profiel kan laser- of waterstraalsnijden het overwegen waard zijn als de randkwaliteit en dimensionale mogelijkheden aan de eisen voldoen. Frezen wordt relevanter wanneer het onderdeel ook gecontroleerde wanden, trappen, bewerkte randen of gebogen oppervlakken vereist.
Hoe kunt u onderdelen ontwerpen en specificeren voor profielfrezen?
Ontwerp het product zodanig dat het gemakkelijk te bewerken is, een stabiele ondersteuning biedt en duidelijk gedefinieerde functionele eisen stelt. Geef de leverancier voldoende informatie om het complete onderdeel te beoordelen, inclusief afwerking en inspectie. Vroegtijdige verduidelijking van complexe kenmerken helpt onnodige bewerkingen en herzieningen van offertes te voorkomen.
Verbeter de toegang tot gereedschap en ondersteun dunne onderdelen.
Zorg voor ruime interne radii waar de constructie dit toelaat. Bij een binnenhoek kan het aanhouden van ruimte buiten de gekozen freesradius de aanpassing van de inschakeling vergemakkelijken. Bepaal de uiteindelijke radius tijdens de maakbaarheidsbeoordeling in plaats van deze op zichzelf te kiezen.
Verminder onnodige diepte in smalle onderdelen en creëer gebieden die vastgehouden kunnen worden zonder de afgewerkte oppervlakken te beschadigen. Als dunne secties essentieel zijn, bespreek dan tijdelijke ondersteuning of een bewerkingsvolgorde waarbij het omliggende materiaal behouden blijft tot latere bewerkingen.
Neem bijvoorbeeld een afdekplaat die in een behuizing moet passen. Een kleine uitsparing in een niet-functionele hoek kan ruimte creëren voor het aansluitende onderdeel en tegelijkertijd een praktischer snijgereedschap mogelijk maken. De ontwerper moet controleren of de aanpassing het positioneringscontact, de afdichting en de sterkte van de omringende wand behoudt.
Specificeer functionele toleranties en oppervlakte-eisen.
Bepaal welke contouren een aansluitend onderdeel positioneren, speling bieden of een afdichtingsgrens definiëren. Pas de eisen toe op basis van deze functies, gebruikmakend van duidelijke referentiepunten en geschikte algemene toleranties elders.
Als een coating of andere behandeling een kritische passing beïnvloedt, geef dan aan of de acceptatiematen gelden vóór of na dat proces. Specificeer randafwerkingen waar nodig, zodat het ontbramen geen functionele grens aantast.
Bij een zichtbaar oppervlak is het belangrijk om onderscheid te maken tussen cosmetische verwachtingen en gemeten ruwheid. Een numerieke textuureis alleen beschrijft mogelijk niet de acceptabele gereedschapssporen of hun richting.
Stel een duidelijke offerteaanvraag op voor TiRapid.
Een nuttige offerteaanvraag bevat onder andere:
- Het huidige CAD-model en de herziening van de tekening.
- Materiaalkwaliteit en eventuele vereiste voorraadcondities.
- Prototype, batch of verwachte herhaalbestelling.
- Kritische afmetingen, referentiepunten en oppervlakte-eisen.
- Oppervlaktebehandeling, inspectieverslagen en leveringsverwachtingen.
Markeer de gebieden waar ontwerpwijzigingen acceptabel zijn. TiRapid kan vervolgens de voorgestelde bewerkingsmethode bespreken in het licht van de eisen die ongewijzigd moeten blijven. Controleer bij het vergelijken van offertes of elke offerte dezelfde revisie van de tekening, afwerking en verificatie omvat.
Veelgestelde vragen
Is profielfrezen hetzelfde als contourfrezen?
De termen overlappen elkaar vaak bij het beschrijven van bewerkingen langs een gedefinieerde vorm. In CAM-software geeft een commando zoals 2D Contour of 3D Contour echter een specifieke strategie aan. Controleer de geometrie en het gereedschapspad waarover gesproken wordt, in plaats van alleen op de naam af te gaan.
Kun je met profielfrezen scherpe binnenhoeken creëren?
Met een standaard vingerfrees kunt u geen perfect scherpe binnenhoek in het snijvlak creëren. Specificeer de grootste radius die de constructie toelaat, of bespreek een hoekontlasting of een geschikte nabewerking wanneer het ontwerp een scherpere afwerking vereist.
Is voor profielfrezen altijd een 5-assige machine nodig?
Nee. Een 3-assige machine kan veel vlakke contouren en toegankelijke gebogen oppervlakken produceren. Extra assen worden nuttig wanneer ze de toegang tot het gereedschap, de oriëntatie of het aantal benodigde instellingen voor het onderdeel verbeteren.
Conclusie
Profielfrezen creëert de randen en gevormde oppervlakken die ervoor zorgen dat onderdelen passen, bewegen of andere producten vormen. Succesvolle resultaten zijn afhankelijk van de keuze van gereedschappen en bewerkingsstrategieën die passen bij de geometrie, en vervolgens van de controle en verificatie van de eigenschappen die van belang zijn voor de toepassing.
Stuur TiRapid voor uw volgende project het model, de tekening en de productie-eisen. Een gerichte beoordeling van kritische contouren, oppervlakte-eisen en inspectiebehoeften biedt een helder uitgangspunt voor de bewerkingsplanning en een bruikbare offerte.
















