
Batterijen, motoren, elektronische besturingssystemen, laadmodules en hoogspanningsverdeelunits van elektrische voertuigen zijn afhankelijk van talloze connectoren voor de overdracht van elektrische energie en signalen. Hoewel connectoren relatief kleine componenten zijn, kunnen hun maatnauwkeurigheid, de onderlinge positie van de gaten, de contactpunten, de oppervlakteconditie en de stabiliteit van de montage allemaal van invloed zijn op de prestaties van de gehele verbindingsstructuur. Naarmate elektrische voertuigen zich ontwikkelen naar hogere spanningen, een hoger vermogen en compactere ontwerpen, nemen ook de eisen aan de bewerking van connectorcomponenten toe.
CNC-bewerking kan metalen materialen direct snijden volgens 3D-tekeningen en kan worden gebruikt voor de productie van op maat gemaakte componenten zoals terminals, connectorbehuizingen, positioneringshulzen, contacten, bevestigingsmiddelen, afschermingsstructuren en montagevoeten voor connectoren van elektrische voertuigen. Voor prototypes die snelle validatie vereisen tijdens de R&D-fase, proefproducties in kleine series en componenten voor grote volumes die de productiefase ingaan, kan CNC-bewerking de investering in gereedschap verminderen en tegelijkertijd een relatief stabiele maatvoering garanderen. TiRapid biedt CNC-draaien, CNC-frezen, 5-assige CNC-bewerking, microbewerking en andere diensten, met bewerkingsoplossingen die zijn ontwikkeld op basis van de structuur, het materiaal en de hoeveelheid van het onderdeel.
Connectorstructuur en CNC-bewerkingsvereisten
Welke CNC-gefreesde onderdelen worden gebruikt in connectoren voor elektrische voertuigen?
Connectoren voor elektrische voertuigen bevatten doorgaans meerdere componenten die nauwkeurig op elkaar aansluiten. Hoewel de structuur van connectoren varieert, kunnen veelvoorkomende machinaal bewerkte componenten als volgt worden ingedeeld:
| OnderdeeltypeVeelvoorkomende bewerkte structurenBelangrijkste bewerkingsaspectenTypische toepassingen | |||
| Connectorbehuizing | Gaten, sleuven, montageoppervlakken, schroefgaten | Afmetingen, positie van de gaten, vlakheid | Batterijpakketten, elektronische besturingssystemen |
| Contact Terminal | Buitendiameter, groeven, treden, gaten | Afmetingen, concentriciteit, bramen | Hoogspanningsconnectoren |
| Positioneringshuls | Binnengat, buitendiameter, groeven | Passende afmetingen, rondheid | Positionering van de connector |
| Fastener | Schroefdraad, verzonken gaten, montagegaten | Schroefdraadnauwkeurigheid, gatenafstand | Kabelboom en modulebevestiging |
| Afschermingscomponent | Dunne wanden, sleuven, montagegaten | Wanddikte, vervormingscontrole | Elektromagnetische afschermingsstructuren |
| Sensorinterfacecomponent | Kleine gaatjes, schroefdraad, positioneringsstructuren | Kleinschalige bewerking | Batterij en elektronische besturingssensoren |
Deze componenten moeten doorgaans worden geassembleerd met kunststof onderdelen, afdichtingen, aansluitingen of andere metalen componenten. Daarom kan de bewerking zich niet alleen richten op de individuele afmetingen. Ook de positionele verhoudingen tussen de verschillende onderdelen moeten worden gecontroleerd.
Waarom vereisen connectoren een hoge bewerkingsnauwkeurigheid?
Connectoren zijn verantwoordelijk voor de overdracht van elektrische stroom of signalen, en hun interne componenten hebben doorgaans gedefinieerde montageverhoudingen. Als de afmetingen van de aansluitingen te sterk afwijken, kan de inbreng- en uittrekkracht veranderen. Als het positioneringsgat niet goed is uitgelijnd, kunnen er montageproblemen ontstaan. Als er duidelijke bramen rond gaten of randen achterblijven, kunnen deze het inbrengen, afdichten of de daaropvolgende montage belemmeren. Connectorcomponenten zijn over het algemeen klein, maar bevatten een hoge concentratie aan structurele details. Een klein component kan tegelijkertijd een buitendiameter, een binnengat, een groef, een stap, schroefdraad en een zijgat bevatten. De bewerkingsapparatuur moet meerdere afmetingen binnen een beperkte ruimte kunnen beheersen, waardoor programmering, gereedschapskeuze, opspanmethoden en inspectieprocedures allemaal vooraf moeten worden gepland.
Welke productiestadia zijn geschikt voor CNC-bewerking?
Projecten voor elektrische voertuigen doorlopen doorgaans verschillende fasen: ontwerpvalidatie, prototypetesten, proefproductie in kleine series en massaproductie. De verschillende fasen stellen verschillende eisen aan de bewerkingstechnieken. Tijdens de R&D-fase zijn snelheid en ontwerpvalidatie het belangrijkst. CNC-machines kunnen prototypes rechtstreeks vanuit 3D-tekeningen produceren, waardoor het voor ingenieurs gemakkelijker is om afmetingen, assemblage en structuur te controleren. Tijdens de fase van kleine series kunnen stabiele CNC-bewerkingsprocessen de investering in gereedschap verminderen en tegelijkertijd ontwerpaanpassingen mogelijk maken op basis van testresultaten. Zodra de productie stabiel is, kunnen de bewerkingstijd, de levensduur van het gereedschap en de inspectieprocessen verder worden geoptimaliseerd om een consistente batchkwaliteit te garanderen. Dit servicemodel van prototype tot productie is ook een belangrijk onderdeel van de bestaande productiediensten van TiRapid. De officiële website biedt ondersteuning voor prototypes, kleine series en grootschalige productie.
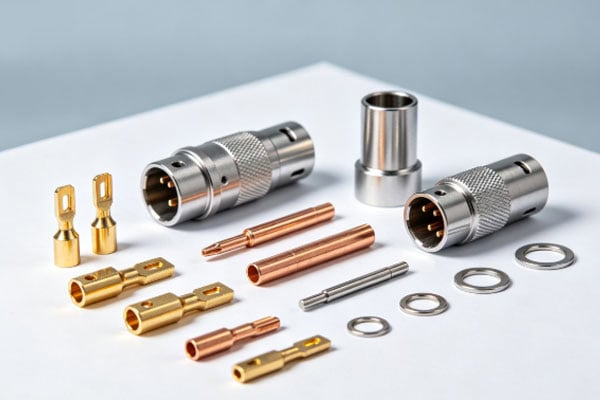
CNC-bewerkingsproces voor connectoren voor elektrische voertuigen
Begin met een tekeninganalyse om de bewerkingsmethode te bepalen.
Connectoronderdelen worden niet zomaar direct na ontvangst van de tekeningen op een machine geplaatst. Ingenieurs moeten de afmetingen, het materiaal, de positie van de gaten, de schroefdraad, groeven, afschuiningen en de vereisten voor de oppervlaktebehandeling van het onderdeel beoordelen voordat ze bepalen of CNC-draaien, -frezen, 5-assig bewerken of een combinatie van beide geschikt is. Cilindrische terminals zijn bijvoorbeeld over het algemeen beter geschikt om te draaien. Behuizingen met meerdere montageoppervlakken en zijgaten zijn beter geschikt voor CNC-frezen. Als een onderdeel meerdere complexe schuine oppervlakken bevat die vanuit verschillende richtingen bewerkt moeten worden, kan 5-assig bewerken worden overwogen om herhaaldelijk opspannen te verminderen. TiRapid biedt mogelijkheden voor CNC-draaien, CNC-frezen en 5-assig bewerken en kan de bijbehorende productiemethode selecteren op basis van de structuur van het onderdeel.
De materiaalkeuze heeft invloed op de bewerkingsoplossing.
Veelgebruikte bewerkingsmaterialen voor connectoren in elektrische voertuigen zijn aluminiumlegeringen, koper en koperlegeringen, en roestvrij staal. De verschillende materialen verschillen in elektrische geleidbaarheid, sterkte, corrosiebestendigheid en bewerkbaarheid. Koper en koperlegeringen worden vaak gebruikt in verbindingsstructuren die een goede elektrische geleidbaarheid vereisen. Messing, fosforbrons en andere materialen worden ook veel gebruikt voor connectorcomponenten. Aluminiumlegeringen bieden voordelen zoals een laag gewicht en een relatief hoge bewerkingsefficiëntie en kunnen worden gebruikt voor bepaalde behuizingen en structurele componenten. Roestvrij staal is geschikt voor onderdelen die een hogere sterkte en corrosiebestendigheid vereisen.
| Materiaal, algemene kenmerken, geschikte verbindingsonderdelen | ||
| Messing | Goede elektrische geleidbaarheid en bewerkbaarheid | Terminals, contacten |
| Koperlegeringen | Goede elektrische geleidbaarheid | Geleidende verbindingscomponenten |
| Aluminiumlegeringen | Lichtgewicht, gemakkelijk te bewerken | Behuizingen, montageonderdelen |
| Roestvast staal | Goede sterkte en corrosiebestendigheid | Bevestigingsmiddelen, constructieonderdelen |
| Technische kunststoffen | Isolerend, lichtgewicht | Sommige niet-geleidende structuren |
Nadat het materiaal is bepaald, moet ook rekening worden gehouden met de oppervlaktebehandeling. Sommige metalen componenten van connectoren vereisen galvaniseren, passiveren, anodiseren of andere nabewerkingen. Daarom kunnen de bewerkingsafmetingen niet zomaar worden overgenomen van de uiteindelijke tekeningafmetingen zonder hiermee rekening te houden. Mogelijk moeten er ook passende marges voor de oppervlaktebehandeling worden ingecalculeerd.
Afwerking en braamverwijdering
Gaten, groeven, schroefdraad en randen vereisen bijzondere aandacht tijdens de bewerking van connectoren. Voorbewerken wordt voornamelijk gebruikt om materiaal efficiënt te verwijderen, terwijl nabewerken verantwoordelijk is voor het bereiken van kritische afmetingen. Voor binnengaten, contactvlakken en positioneringsstructuren zijn stabielere bewerkingsparameters vereist om maatafwijkingen te minimaliseren. Braamvorming is ook een belangrijke factor die tijdens de bewerking van connectoren moet worden beheerst. Connectorcomponenten komen tijdens het inbrengen en aansluiten vaak met elkaar in contact. Als er duidelijke bramen rond gaten of randen achterblijven, kunnen deze de montage belemmeren en mogelijk aangrenzende componenten beschadigen. Daarom moeten na CNC-bewerking ontbramen, afschuinen en reinigen worden uitgevoerd, afhankelijk van de structuur van het onderdeel. Voor zeer nauwkeurige connectorcomponenten gebruiken sommige industriële leveranciers CMM en optische inspectie om kritische afmetingen te controleren en inspectierapporten te leveren volgens de projectvereisten.
TiRapid-oplossing voor het bewerken van connectoren voor elektrische voertuigen
Nauwkeurige CNC-bewerking voor kleine terminals
Aansluitingen behoren tot de belangrijkste componenten in connectoren en hebben doorgaans een kleine diameter en talrijke gedetailleerde kenmerken. Bewerking vereist nauwkeurige controle van de buitendiameter, het binnengat, de stappen, groeven en de geometrie van het uiteinde. Voor cilindrische aansluitingen kan CNC-draaien worden gebruikt om de buitendiameter, het eindvlak, de groeven, gaten, schroefdraad en andere kenmerken te voltooien. Als het onderdeel zijgaten of complexe oppervlakken bevat, kunnen aanvullende freesbewerkingen worden gebruikt om de resterende structuren af te werken. Het verminderen van onnodige herhaalde opspanningen kan positionele afwijkingen tussen verschillende bewerkingen minimaliseren.
CNC-frezen of 5-assig bewerken voor connectorbehuizingen
De behuizingen van connectoren voor elektrische voertuigen vereisen doorgaans montagegaten, positioneringsgaten, sleuven, stappen en verbindingsvlakken. Hoewel de behuizing relatief klein kan zijn, moeten nauwkeurige positioneringsrelaties tussen de verschillende gaten worden gehandhaafd. Conventionele structuren kunnen worden vervaardigd met behulp van 3-assige of 4-assige CNC-frezen. Voor onderdelen met complexe schuine oppervlakken, gebogen oppervlakken en gaten in meerdere richtingen kan 5-assige bewerking het aantal opspanbewerkingen verminderen. TiRapid biedt momenteel 5-assige CNC-bewerkingsdiensten aan voor de bewerking van complexe componenten met meerdere vlakken.
Pas de productiemethode aan op basis van de hoeveelheid.
CNC-bewerking is niet beperkt tot prototypes van één stuk. Verschillende aantallen kunnen worden verwerkt via verschillende productieprocessen.
| ProjectfaseAanbevolen productiemethodeHoofddoel | ||
| Ontwerpvalidatie | Snelle CNC-bewerking | Verkrijg snel fysieke onderdelen. |
| Prototype testen | Precisie CNC-bewerking: | Controleer de montage en afmetingen. |
| Kleine partij | Stabiel CNC-proces | Beheers de kosten en doorlooptijd. |
| Massaproductie | Geoptimaliseerde bewerkingsprogramma's | Zorg voor consistentie in de batches. |
| Structurele wijzigingen | Snel herbewerken | Verkort de modificatiecycli |
Voor onderdelen van elektrische voertuigen die regelmatig ontwerpwijzigingen vereisen, kan CNC-bewerking de tijd en kosten die gepaard gaan met matrijsaanpassingen aanzienlijk verlagen. De website van TiRapid biedt snelle offertes, DFM-ontwerpevaluatie en productieondersteuning van prototype tot serieproductie, waardoor de verbinding tussen technische evaluatie en productie wordt versterkt.
Verminder bewerkingsproblemen vooraf door middel van DFM.
Sommige ontwerpen in connectortekeningen lijken misschien eenvoudig, maar kunnen problemen veroorzaken tijdens de bewerking, zoals ontoegankelijke gereedschapspaden, te smalle groeven, onvoldoende wanddikte, moeilijke diepgatbewerking of instabiele opspanning. TiRapid kan DFM-controles uitvoeren vóór de productie en suggesties voor aanpassingen geven op basis van de structuur, het materiaal en de bewerkingsmethode van het onderdeel. Voor componenten die galvaniseren of andere oppervlaktebehandelingen vereisen, kunnen de maattoleranties ook vooraf worden bevestigd om het risico op dimensionale afwijkingen na de bewerking te minimaliseren.
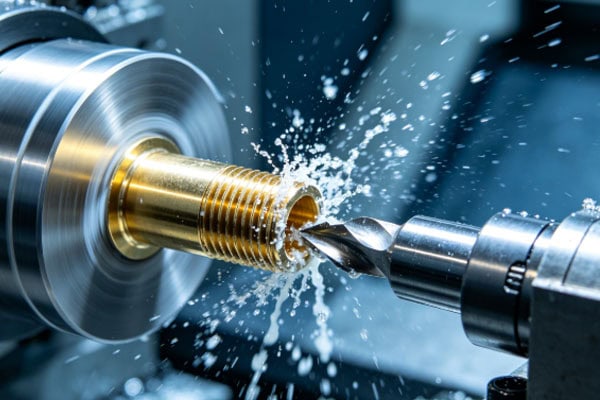
Kwaliteitscontrole en projectuitvoering
Focus op het inspecteren van kritische afmetingen
Connectoren voor elektrische voertuigen vereisen niet per se dezelfde controle-eisen voor elke afmeting. Gatdiameters, asdiameters, gatafstand, schroefdraad, positioneringsvlakken en contactoppervlakken die direct van invloed zijn op de montage, moeten als kritische afmetingen worden beschouwd en zorgvuldig worden geïnspecteerd. Maatafwijkingen kunnen stapsgewijs worden gecontroleerd door middel van eerste-artikelinspectie, tussentijdse inspectie en eindinspectie. Bij kleine componenten moet ook aandacht worden besteed aan reiniging en hantering om vervorming of oppervlakteschade door botsingen na de bewerking te voorkomen.
De inspectieresultaten moeten overeenkomen met de tekeningen.
Bij de inspectie van connectoren gaat het niet alleen om het bepalen of een component "gekwalificeerd" of "niet gekwalificeerd" is. Belangrijker nog is dat de inspectieresultaten moeten overeenkomen met de technische tekeningen. Afhankelijk van de projectvereisten kunnen kritische afmetingen worden geïnspecteerd met behulp van schuifmaten, micrometers, hoogtemeters, penmeters, schroefdraadmeters, CMM's en andere meetapparatuur. De website van TiRapid demonstreert de mogelijkheden van CMM-inspectie en integreert bewerking, oppervlaktebehandeling en inspectie in haar complete productiediensten.
Behoud bewerkingsstabiliteit van prototypes tot massaproductie.
Stabiele massaproductie vereist gecoördineerde controle van processen, apparatuur en inspectie. Vóór de massaproductie voert TiRapid programmaverificatie, bevestiging van gereedschapsparameters en optimalisatie van de opspanning uit. Vervolgens worden eerste artikelinspectie, steekproefinspectie tijdens het proces en eindinspectie gebruikt om kritische afmetingen te bewaken. Het handhaven van consistente apparatuurparameters, bewerkingsprocedures en kwaliteitsnormen tijdens de productie, in combinatie met het tijdig vervangen van versleten gereedschap, helpt variatie tussen batches te verminderen en zorgt voor een stabiele dimensionale nauwkeurigheid en consistentie in de assemblage van connectorcomponenten voor elektrische voertuigen tijdens grootschalige productie.
Veelgestelde Vragen / FAQ
Zijn de connectoren voor elektrische voertuigen geschikt voor CNC-bewerking?
Ja. CNC-bewerking is bijzonder geschikt voor prototypes, kleine series, zeer nauwkeurige metalen verbindingsonderdelen en op maat gemaakte onderdelen met complexe structuren. CNC kan onderdelen direct volgens tekeningen produceren zonder eerst complexe mallen te hoeven maken. Voor projecten waarbij snelle controle van afmetingen en montageverhoudingen vereist is, biedt CNC over het algemeen een goede flexibiliteit.
Welke materialen kunnen worden gebruikt voor CNC-gefreesde connectoraansluitingen?
Veelgebruikte materialen zijn messing, koperlegeringen, aluminiumlegeringen en roestvrij staal. Het specifieke materiaal moet worden bepaald op basis van elektrische geleidbaarheid, mechanische sterkte, corrosiebestendigheid, oppervlaktebehandeling en de feitelijke gebruiksomgeving.
Kan een CNC-machine zeer kleine connectorcomponenten produceren?
Ja. Connectoronderdelen zoals terminals, positioneringsonderdelen en kleine hulzen kunnen relatief kleine afmetingen hebben. Geschikte bewerkingsapparatuur en gereedschappen moeten worden geselecteerd op basis van de diameter, lengte, structurele complexiteit en precisie-eisen van het onderdeel. Voor microcomponenten zijn opspanning en inspectie eveneens van groot belang.
Kan ik een offerte krijgen met alleen een 3D-tekening en zonder formele technische tekening?
Ja. Een 3D CAD-bestand kan worden aangeleverd voor een eerste beoordeling. Als het project kritische afmetingen, materiaaleisen, oppervlaktebehandelingen of speciale inspectievereisten met zich meebrengt, maakt het aanleveren van een technische tekening het gemakkelijker om de uiteindelijke offerte en productievereisten te bevestigen. De TiRapid-website ondersteunt het uploaden van 3D CAD-bestanden om offertes en DFM-aanbevelingen te ontvangen.
Hoewel connectoren voor elektrische voertuigen misschien niet bijzonder groot zijn, stellen ze hoge eisen aan maatnauwkeurigheid, montage en operationele stabiliteit. Een afwijking in de positie van een gat, een onjuist verwijderde braam of een instabiele aansluiting kunnen allemaal problemen veroorzaken tijdens de daaropvolgende montage. Daarom is het bij de keuze van een CNC-leverancier belangrijk om meer te overwegen dan alleen de bewerkingskosten van een afzonderlijk onderdeel. Het is ook essentieel om te bepalen of de leverancier technische tekeningen kan interpreteren, DFM-aanbevelingen kan doen, geschikte processen kan selecteren op basis van het materiaal en een soepele overgang van prototypes naar massaproductie kan garanderen.
TiRapid kan CNC-draaien, CNC-frezen, 5-assige bewerking en microbewerking verzorgen, afhankelijk van de connectorstructuur, het materiaal, de hoeveelheid en de levertijd, inclusief inspectie en oppervlaktebehandeling. Of het nu gaat om een nieuw ontwerp dat validatie vereist of een kleine serie met een definitieve structuur, de evaluatie kan beginnen met de tekeningen en projectvereisten. Ontwikkelt u hoogspanningsconnectoren voor elektrische voertuigen, laadconnectoren, accuconnectoren of andere elektrische componenten voor auto's? Stuur dan de 3D-tekeningen, technische tekeningen, materiaalspecificaties en de gewenste hoeveelheid naar TiRapid ter evaluatie. Na een eerste overleg en bevestiging van het bewerkingsproces kan het project overgaan tot een formele offerte en productie, waardoor latere aanpassingen en herwerkzaamheden worden beperkt.
E-mailadres: projects@tirapid.com
Telefoonnummer: + 86 760 8999 8536















