
Verchromen is een galvaniseerproces waarbij een dunne laag chroom wordt aangebracht op een metalen of speciaal geprepareerd kunststofoppervlak. De coating kan de slijtvastheid, oppervlaktehardheid, corrosiebestendigheid, wrijvingseigenschappen en het uiterlijk verbeteren. Afhankelijk van de toepassing kan chroom worden aangebracht als een dunne decoratieve afwerking of als een dikkere functionele coating voor industriële componenten.
Deze handleiding legt uit wat verchromen is, hoe het verchromingsproces werkt, de verschillen tussen hard en decoratief chroom, geschikte basismaterialen, coatingparameters, voordelen, nadelen, kosten, verwijderingsmethoden en veelvoorkomende toepassingen in de industrie.
Wat is verchromen?
Verchromen is een oppervlaktebehandelingsproces waarbij door middel van elektroplating chroom op een ander materiaal wordt aangebracht. In plaats van een onderdeel volledig van chroom te maken, brengen fabrikanten een gecontroleerde chroomlaag aan om de slijtvastheid, corrosiebestendigheid, oppervlaktehardheid, wrijvingseigenschappen of het uiterlijk te verbeteren.
Het werkstuk wordt in een elektrolyt geplaatst en aangesloten op een elektrisch circuit. Stroom drijft een elektrochemische reactie aan die chroom afzet op het voorbereide oppervlak. Dikte, hechting, hardheid en uiterlijk zijn afhankelijk van de samenstelling van het bad, de stroomdichtheid, de temperatuur, de galvaniseertijd en de voorbereiding van het substraat.
Verchromen moet niet als één universele afwerking worden beschouwd. Decoratief verchromen legt de nadruk op uiterlijk en corrosiebescherming, terwijl hardverchromen voornamelijk een technische coating is die wordt gebruikt om de werkoppervlakken van cilinders, stangen, mallen, gereedschappen en andere slijtagegevoelige onderdelen te verbeteren.
Hoe werkt verchromen?
Verchromen werkt door middel van gelijkstroom, waarbij chroom uit een elektrolyt op een geleidend oppervlak wordt afgezet. Het werkstuk maakt deel uit van het elektrochemische circuit, waardoor het chroom een gecontroleerde laag vormt op het voorbereide substraat.
Voordat de laag wordt aangebracht, moeten olie, oxide, roest, oude coatings en andere verontreinigingen worden verwijderd. Afhankelijk van het substraat kan activering, etsen, koper-, nikkel- of een andere tussenbehandeling nodig zijn om een betrouwbare hechting te verkrijgen.
De afzettingssnelheid en uiteindelijke dikte zijn deels afhankelijk van de elektrische stroomsterkte en de verwerkingstijd. Dit betekent dat ingenieurs rekening moeten houden met de chroomdikte voordat ze kritische diameters, boringen, afdichtingsoppervlakken of nauwe passingen bewerken.
Waaruit bestaat verchroomd materiaal?
Verchromen bestaat uit een aangebrachte chroomlaag, maar het complete coatingsysteem kan ook koper- of nikkelonderlagen bevatten. De exacte laagstructuur hangt af van het substraat, de vereiste hechting, corrosiebestendigheid, het uiterlijk en of de coating decoratief of functioneel is.
Traditionele zeswaardige processen gebruiken chroom in de oxidatietoestand Cr⁶⁺, terwijl driewaardige systemen gebruikmaken van Cr³⁺-chemie. Decoratieve systemen gebruiken vaak een onderliggende nikkellaag voor gladheid, glans en corrosiebescherming voordat de dunne chroomtoplaag wordt aangebracht.
Voor technische tekeningen is het daarom mogelijk niet voldoende om alleen "verchromen" te vermelden. De tekening moet wellicht ook het chroomtype, de laagdikte, de verchroomde oppervlakken, de afgedekte oppervlakken, de afmetingen na het verchromen, de oppervlakteafwerking en de toepasselijke specificaties specificeren.
Wat is het verchromingsproces?
Het verchromingsproces omvat doorgaans oppervlaktereiniging, activering of voorbehandeling, optionele onderlaag, elektrolytisch verchromen, spoelen, afwerking en inspectie. Elke fase beïnvloedt de hechting en de kwaliteit van de coating, waardoor een goed gecontroleerd galvaniseerbad een slechte oppervlaktevoorbereiding niet kan compenseren.
Een typisch proces doorloopt de volgende stappen:
- Ontvet en reinig het onderdeel.
- Verwijder oxiden, roest en bestaande oppervlakteverontreiniging.
- Activeer of ets het substraat.
- Breng indien nodig een koperen of nikkelen onderlaag aan.
- Breng een chroomlaag aan via elektrodepositie.
- Spoel de resterende chemicaliën af en neutraliseer ze.
- Schuren, polijsten of afwerken indien nodig.
- Controleer de dikte, het uiterlijk, de hechting en de afmetingen.
De exacte volgorde verschilt per basismateriaal. Staal, roestvrij staal, aluminium, messing en kunststof kunnen niet zomaar in dezelfde galvaniseerlijn met identieke voorbehandeling worden geplaatst.
Oppervlaktereiniging en -voorbereiding
Oppervlaktereiniging en -voorbereiding verwijderen verontreinigingen die een goede hechting van de chroomlaag zouden belemmeren. Olie, vet, oxide, roest, polijstmiddelen, vingerafdrukken en bewerkingsresten kunnen allemaal bijdragen aan een slechte hechting.
Chemische ontvetting, alkalische reiniging, zuurbehandeling, ultrasone reiniging, schurende voorbereiding, polijsten of combinaties van deze methoden kunnen worden gebruikt. De vereiste methode hangt af van het substraat en de bestaande oppervlakteconditie.
Bij CNC-precisieonderdelen heeft ook de voorbereiding invloed op de uiteindelijke geometrie. Overmatig polijsten of slijpen kan basismateriaal verwijderen, terwijl onvoldoende voorbereiding kan leiden tot afbladderen, blaasjes, putjes en een ongelijkmatige chroomlaagdikte.
Activering en voorbehandeling
Activering en voorbehandeling bereiden het gereinigde substraat chemisch voor, zodat de daaropvolgende metaallaag betrouwbaar kan hechten. Deze fase is met name belangrijk voor metalen die snel passieve oxidelagen vormen.
Staal kan geactiveerd worden door middel van zuur, terwijl roestvrij staal een behandeling vereist die het passieve oppervlak kan overwinnen. Aluminium heeft een meer gespecialiseerde voorbehandeling nodig, omdat de natuurlijke oxidefilm zich snel vormt en direct galvaniseren bemoeilijkt.
De voorbehandeling moet daarom afgestemd zijn op de legering en niet alleen op de uiteindelijke chroomlaag. Een slechte activering is een van de redenen waarom een visueel acceptabele coating later tijdens gebruik blaasjes kan vertonen of kan afbladderen.
Nikkel- of grondlaagapplicatie
Een nikkel- of andere grondlaag wordt aangebracht wanneer de chroomlaag een betere hechting, gladheid, corrosiebescherming of een fraaier uiterlijk nodig heeft. Nikkel wordt met name veel gebruikt onder decoratief chroom.
Bij decoratieve systemen is de gladde, reflecterende uitstraling grotendeels te danken aan de oppervlaktebehandeling en de nikkellaag onder het chroom. De chroomtoplaag is relatief dun en zorgt voor de karakteristieke uitstraling en extra oppervlaktebescherming.
Koper kan ook worden gebruikt in meerlaagse systemen, met name wanneer egalisatie of compatibiliteit met het substraat belangrijk is. De exacte koper-nikkel-chroomstructuur moet daarom worden gekozen op basis van het basismateriaal en de prestatie-eisen.
Chroom galvaniseren
Bij chroomgalvanisatie wordt de chroomlaag aangebracht door het voorbereide werkstuk onder te dompelen in een gecontroleerd galvaniseerbad en er gelijkstroom op toe te passen. Chroom wordt afgezet op blootgestelde geleidende oppervlakken, terwijl afgedekte gebieden onbedekt blijven.
Stroomdichtheid, badtemperatuur, chemische samenstelling, elektrodegeometrie, oriëntatie van het onderdeel en tijd beïnvloeden de afzetting. Scherpe randen kunnen een hogere stroomdichtheid ontvangen, terwijl uitsparingen, diepe boringen en afgeschermde gebieden een lagere stroomdichtheid kunnen ontvangen.
Dit stroomverdelingseffect is vooral belangrijk voor precisieonderdelen, omdat chroom zich niet automatisch met een perfect uniforme dikte afzet over complexe geometrieën.
Spoelen, afwerken en inspectie
Door te spoelen, af te werken en te inspecteren worden procesresten verwijderd, wordt het geplateerde oppervlak in de gewenste conditie gebracht en wordt gecontroleerd of de coating voldoet aan de eisen van de tekening. Decoratieve onderdelen kunnen worden gepolijst, terwijl hardverchroomde componenten mogelijk geslepen of gelapt moeten worden.
De inspectie kan het volgende omvatten:
- Bekledingsdikte
- Eindafmetingen
- Oppervlakteruwheid
- Visuele verschijning
- adhesie
- Scheuren en putjes
- Dekking
- Hardheid
- Kritische diameters en passingen
Bij precisieonderdelen moet de inspectie de uiteindelijke afmeting na het galvaniseren beoordelen, in plaats van alleen de afmeting vóór het galvaniseren in overweging te nemen.
Wat zijn de belangrijkste verchromingsmethoden?
De twee gangbare verchromingsmethoden zijn verchromen met zeswaardig chroom en verchromen met driewaardig chroom. Zeswaardig chroom blijft belangrijk voor veeleisende, functionele hardchroomtoepassingen, terwijl driewaardig chroom veelvuldig wordt gebruikt waar decoratieve prestaties en een lagere blootstelling aan schadelijke stoffen voor het milieu en de beroepsbevolking prioriteit hebben.
| Methode | Chroomtoestand | Belangrijkste kracht | Typische Toepassing |
| Hexavalent chroom | Cr⁶⁺ | Hardheid en slijtvastheid | Hard industrieel chroom |
| Driewaardig chroom | Cr³⁺ | Decoratieve afwerking en lagere milieubelasting | Autolakken en afwerkingen voor consumenten |
| Tweewaardig chroom | Cr²⁺ | Opkomende technologie | Beperkt/gespecialiseerd onderzoeksgebruik |
Zeswaardig chroomplating
Bij het plateren met zeswaardig chroom wordt chroom in de oxidatietoestand Cr⁶⁺ gebruikt. Dit is het traditionele systeem dat geassocieerd wordt met industrieel hardchroom. Het kan harde, slijtvaste coatings opleveren die geschikt zijn voor mechanische onderdelen die worden blootgesteld aan wrijving, slijtage en herhaald contact.
Toepassingen zijn onder andere hydraulische stangen, cilinders, gereedschap, mallen, assen, zuigeronderdelen en industriële machines. Het proces is met name nuttig wanneer de prestaties van de coating belangrijker zijn dan het decoratieve uiterlijk.
Het grootste nadeel is het milieu- en arbeidsrisico. Hexavalent chroom vereist strikte controle op blootstelling van werknemers, ventilatie, nevelvorming, afvalwater, chemische hantering en afvalverwerking.
Driewaardig chroomplating
Bij het plateren met driewaardig chroom wordt Cr³⁺ gebruikt, een chemische reactie die vaak wordt gekozen als alternatief voor traditioneel decoratief chroom met zeswaardig chroom. Het kan een helder, corrosiebestendig oppervlak opleveren en tegelijkertijd een aantal milieu- en arbeidsrisico's verminderen die gepaard gaan met de Cr⁶⁺-chemie.
Het wordt algemeen geassocieerd met auto-onderdelen, hardware, consumentenproducten, armaturen en andere toepassingen waarbij het uiterlijk belangrijk is.
Trivalente en hexavalente processen mogen echter niet automatisch als uitwisselbaar worden beschouwd. Vereiste hardheid, kleur, coatingstructuur, specificaties, corrosietests en industriële goedkeuring moeten nog steeds worden gecontroleerd.
Plating met tweewaardig chroom
Bij het plateren met tweewaardig chroom wordt chroom in de Cr²⁺-toestand gebruikt. Deze aanpak is eerder een opkomende methode dan een gangbare vervanging voor de gevestigde industriële chroomprocessen.
Onderzoek en ontwikkeling naar alternatieve chroomchemieën is gericht op het verbeteren van de afzettingsefficiëntie en het verminderen van de milieubelasting. De industriële toepassing en de gegevens over de prestaties op lange termijn zijn echter veel beperkter dan voor Cr³⁺- en Cr⁶⁺-systemen.
Bij standaard productietekeningen komen ingenieurs veel vaker specificaties tegen voor zeswaardig of driewaardig chroom. Tweewaardig chroom moet daarom worden beschouwd als een specialistische of zich ontwikkelende technologie, in plaats van een standaard galvaniseeroptie.
Hexavalente versus trivalente chroomplating
Hexavalent chroom heeft over het algemeen de voorkeur voor gevestigde, hoogwaardige hardverchromingstoepassingen, terwijl trivalent chroom vaak de voorkeur krijgt voor decoratieve afwerkingen en toepassingen waarbij een lagere milieubelasting gewenst is.
| Factor | Hexavalent chroom | Driewaardig chroom |
| Chromium | Cr⁶⁺ | Cr³⁺ |
| Hard Chrome-gebruik | Uitstekend | Beperkter/procesafhankelijker |
| Decoratief gebruik | Ja | Heel gewoon |
| Slijtvastheid | Uitstekend | Toepassingsafhankelijk |
| Bezorgdheid over het milieu | Hoge | Lagere |
| procescontrole en | Volwassen | Geschikt voor decoratieve toepassingen |
| Typische selectie | Industriële slijtoppervlakken | Decoratieve componenten |
De uiteindelijke keuze moet gebaseerd zijn op de vereiste technische specificaties, in plaats van simpelweg te kiezen voor het proces dat als veiliger of moeilijker wordt beschreven.
Wat zijn de belangrijkste soorten verchroming?
De belangrijkste soorten verchroming zijn hardchroom, decoratief chroom, dun, dicht chroom, flitschroom, zwart chroom, satijnchroom, microgebarsten of microporeus chroom en speciale composietcoatings. Hardchroom en decoratief chroom zijn de twee belangrijkste categorieën voor de meeste productieprojecten.
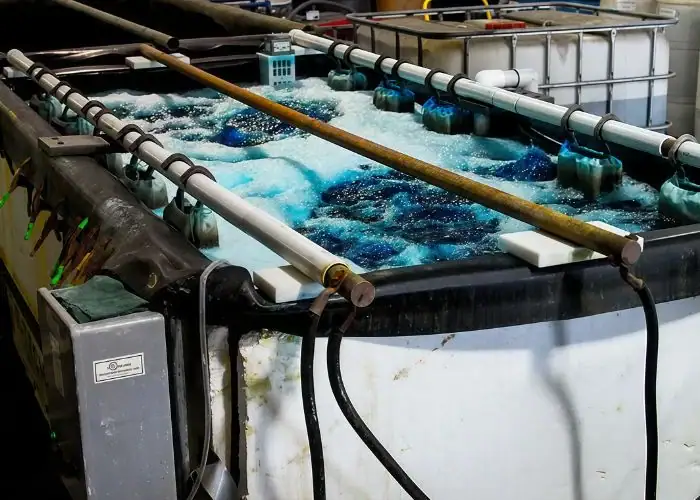
Hard verchromen
Hardverchromen is een functionele coating die primair is ontworpen om de hardheid, slijtvastheid, corrosiebestendigheid en levensduur te verhogen. Het wordt ook wel industrieel of technisch verchromen genoemd.
Hardchroom is veel dikker dan gewoon decoratief chroom. Een bron die wordt geraadpleegd, vermeldt dat industrieel hardchroom in sommige toepassingen tot ongeveer 0.025 inch (0.635 mm) dik kan worden aangebracht, hoewel de daadwerkelijke dikte altijd moet overeenkomen met de tekening en de processpecificaties.
Typische onderdelen zijn onder meer:
- Hydraulische stangen
- Assen
- Cilinders
- Zuigerveren
- Vormen
- Dies
- rollers
- Lageroppervlakken
- Slijtagecomponenten
Omdat de dikte de geometrie beïnvloedt, vereist hardverchromen vaak een naadtoeslag tijdens CNC-bewerking en kan het na het galvaniseren tot de uiteindelijke afmeting worden teruggeslepen.
Decoratief verchromen
Decoratieve verchroming wordt voornamelijk gekozen om een heldere, gladde en reflecterende uitstraling te creëren en tegelijkertijd oppervlaktebescherming te bieden. De chroomlaag is over het algemeen veel dunner dan een functionele hardverchroming.
Decoratieve systemen maken doorgaans gebruik van nikkel onder het chroom voor egalisatie, glans en corrosiebescherming. Afhankelijk van de ondergrond en de gewenste afwerking kan ook koper worden toegevoegd.
Typische toepassingen zijn onder andere auto-interieurafwerking, handgrepen, armaturen, consumentenhardware, meubelonderdelen en decoratieve producten, waar visuele consistentie net zo belangrijk is als functionele prestaties.
Dunne dichte verchroming
Bij dunne, dichte chroomplating wordt een relatief dunne maar dichte chroomlaag aangebracht om hardheid, slijtvastheid, lage wrijving en corrosiebescherming te bieden met minder volumetoename dan bij conventionele, dikke hardchroomlagen.
Het is met name aantrekkelijk voor precisieonderdelen, omdat ingenieurs functionele oppervlakteprestaties willen zonder een grote coatingdikte aan te brengen.
Toepassingen zijn onder andere ruimtevaartcomponenten, precisiegereedschap, medische apparatuur, hydraulische componenten en andere oppervlakken met nauwe toleranties.
Flash-chromen plating
Bij flashchromen wordt een extreem dunne chroomlaag aangebracht wanneer minimale opbouw van de laagdikte vereist is. In een geraadpleegde handleiding wordt een flashchromlaag beschreven als vaak dunner dan 0.1 mil, oftewel ongeveer 2.5 μm.
De dunne coating kan het uiterlijk of een beperkte oppervlakteverbetering opleveren, terwijl de dimensionale veranderingen minimaal blijven.
Het moet niet worden verward met dik, hard verchroomd chroom. Bij ernstige slijtage, het herstellen van versleten oppervlakken of langdurig glijdend contact, biedt een dunne coating mogelijk niet voldoende dikte.
Zwart chroom plating
Zwart verchromen resulteert in een donkergrijs tot zwart oppervlak in plaats van de gebruikelijke heldere zilverkleur. Het wordt vooral gekozen wanneer een bepaalde uitstraling, lichtabsorptie of een specifieke visuele afwerking vereist is.
Afhankelijk van de chemische processen en de voorbereiding kan het oppervlak variëren van glanzend tot mat. Toepassingen zijn onder andere auto-interieurafwerking, optische componenten, hardware en decoratieve artikelen.
Omdat het uiterlijk sterk afhankelijk is van het productieproces, moeten het kleurenbereik, de glans, de textuur en de acceptatiecriteria worden vastgelegd wanneer cosmetische consistentie cruciaal is.
Satijn chroom plating
Satijnchroom zorgt voor een zachtere, matte of weinig reflecterende uitstraling in plaats van een spiegelglad chroomoppervlak.
Het uiteindelijke uiterlijk is sterk afhankelijk van de onderliggende oppervlaktestructuur en de voorbereiding ervan. Het wordt vaak gebruikt voor handgrepen, beslag, auto-interieuronderdelen, armaturen en consumentenproducten.
Bij satijnchroom is het raadzaam een visuele standaard of goedgekeurd voorbeeld te specificeren wanneer het uiterlijk belangrijk is, omdat termen zoals satijn, mat en geborsteld door verschillende leveranciers verschillend kunnen worden geïnterpreteerd.
Microgebarsten en microporeus chroom
Microgebarsten en microporeuze chroomlagen zijn speciaal ontworpen coatingstructuren die opzettelijk gecontroleerde microscopische kenmerken in het geplateerde systeem creëren.
Deze structuren kunnen de smeringseigenschappen en het corrosiegedrag beïnvloeden. Microgebarsten hardchroom wordt met name aangetroffen op mechanische slijtageoppervlakken zoals stangen en cilinders.
De vereiste scheurdichtheid, porositeit, onderlaag, dikte en corrosiebestendigheid moeten voldoen aan een vastgestelde technische specificatie en niet alleen worden gekozen op basis van de coatingnaam.
Samengestelde chroomplating
Composietverchroming combineert een chroommatrix met harde deeltjes of andere speciaal ontworpen bestanddelen om de slijtage- en wrijvingseigenschappen te verbeteren.
Deeltjes zoals siliciumcarbide, aluminiumoxide of diamant kunnen in speciale systemen worden verwerkt om de weerstand tegen ernstige slijtage te verhogen.
Deze coatings zijn specialistischer dan conventioneel hardchroom. Ze zijn een geschikte optie wanneer standaard chroom onvoldoende tribologische prestaties levert en de extra verwerkingskosten gerechtvaardigd zijn.
Welke materialen kunnen verchroomd worden?
Verchromen kan worden toegepast op staal, roestvrij staal, aluminium, messing, koper, zinkspuitgietwerk en speciaal bewerkte kunststoffen zoals ABS. Elk substraat vereist echter een andere reinigings-, activerings- en grondlaagstrategie om een betrouwbare hechting te verkrijgen.
| Basis materiaal | Typische voorbehandeling | Belangrijkste zorg: |
| Staal | Reiniging + activering | Roest en oppervlakteverontreiniging |
| Roestvast staal | Activering/aanval | Passieve oxidefilm |
| Aluminium | Ontoxidatie + zinkaat + grondlaag | Snelle oxidevorming |
| Messing | Reinigen + polijsten | Oppervlak uiterlijk |
| Kunststof | Etsen + geleidende laag | Niet-geleidend substraat |
Verchroomd staal
Staal kan effectief verchroomd worden en is een van de meest gebruikte materialen voor hardverchroming. Het wordt veel gebruikt voor assen, hydraulische stangen, cilinders, gereedschap, mallen en slijtageoppervlakken.
Voordat het staal gegalvaniseerd wordt, moet het ontvet, gereinigd en geactiveerd worden. Roest, walshuid, snijvloeistof, polijstmiddel en oxideverontreiniging moeten verwijderd worden.
Ook bij de productie van hoogsterkte staal is een zorgvuldige procescontrole vereist, omdat galvaniseren waterstof kan introduceren. Voor componenten die hier gevoelig voor zijn, moeten de eisen met betrekking tot waterstofbrosheid en het uitharden na het galvaniseren voldoen aan de geldende specificaties.
Verchroomd roestvrij staal
Roestvrij staal kan verchroomd worden, maar door het passieve, chroomrijke oxideoppervlak is de hechting lastiger dan bij gewoon koolstofstaal.
Oppervlakteactivering of een geschikte voorbehandelingslaag is vaak nodig vóór het aanbrengen van de hoofdlaag. Als de passiveringslaag niet correct wordt verwijderd, kan de aangebrachte laag loslaten van het substraat.
Voor precisieonderdelen van roestvrij staal moeten de legeringskwaliteit, de oppervlakteconditie, de warmtebehandeling, de maskering en de afmetingen na het galvaniseren worden vastgelegd voordat de afwerkingsmethode definitief wordt bepaald.
Verchroomd aluminium
Aluminium kan verchroomd worden, maar dit vereist een speciale voorbehandeling omdat er op aluminium snel een stabiele oxidefilm ontstaat die directe hechting verhindert.
Een typische procedure omvat reinigen, etsen of deoxideren, zinkbehandeling en een tussenliggende nikkel- of koper/nikkellaag vóór de chroomafzetting. De exacte volgorde varieert per legering en specificatie.
Bij CNC-gefreesde aluminium componenten moet de galvanisatie worden gepland vóór de definitieve dimensionering. Randen, schroefdraad, boringen, passingen, afdekoppervlakken en de opbouw van de coating moeten allemaal in de productietekening worden meegenomen.
Verchroomd messing
Verchroomd messing combineert de bewerkbaarheid en vormbaarheid van messing met het uiterlijk en de oppervlaktebescherming van een chroomlaag.
Messing onderdelen worden normaal gesproken zorgvuldig gepolijst en gereinigd voordat de grondlaag en de chroomlaag worden aangebracht. Decoratieve koper-nikkel-chroomsystemen worden vaak gebruikt voor visueel belangrijke onderdelen.
Typische toepassingen zijn onder andere fittingen, kleppen, handgrepen, sanitair, instrumenten en decoratieve mechanische onderdelen.
Kunststof verchromen
Het verchromen van kunststof is mogelijk wanneer het kunststofoppervlak eerst geschikt wordt gemaakt voor galvaniseren. ABS is een van de meest gebruikte kunststoffen om te verchromen, omdat het oppervlak chemisch geëtst en gemetalliseerd kan worden.
Bij dit proces wordt doorgaans eerst een geleidende metaallaag aangebracht voordat nikkel en chroom worden gegalvaniseerd. Hierdoor krijgt een niet-geleidend, gegoten kunststofonderdeel een metaalachtig oppervlak.
Het verchromen van kunststof onderdelen wordt veel gebruikt in auto-interieurs, componenten van huishoudelijke apparaten, handgrepen, bedieningselementen en consumentenproducten. Bij het ontwerp van onderdelen moet rekening worden gehouden met de kwaliteit van het spuitgieten, oppervlaktedefecten, ribben, hoeken en de dekking van de verchroming.
Wat zijn de belangrijkste parameters voor verchromen?
De belangrijkste parameters voor verchromen zijn laagdikte, stroomdichtheid, badsamenstelling, badtemperatuur, galvaniseertijd, oppervlakteconditie, elektrodegeometrie en substraatvoorbereiding. Samen bepalen deze variabelen de afzettingssnelheid, hardheid, hechting, uniformiteit, uiterlijk en uiteindelijke afmetingen.
Bij precisieproductie is het belangrijkste dat galvaniseren materiaal toevoegt. Een coating van 20 μm op een cilindrisch oppervlak kan de buitendiameter met ongeveer 40 μm veranderen als er aan beide zijden radiaal 20 μm wordt aangebracht.
Belangrijke parameters zijn onder meer:
- Chroom dikte
- Stroomdichtheid
- Badtemperatuur
- Badchemie
- Platingtijd
- Gedeeltelijke oriëntatie
- Anode-naar-onderdeel geometrie
- Oppervlakteruwheid
- Maskeren
- Basis materiaal
- Kwaliteit van de voorbehandeling
Hoe wordt de dikte van een chroomlaag gemeten?
De dikte van de chroomlaag kan worden gemeten met behulp van methoden zoals röntgenfluorescentie, magnetische of wervelstroominstrumenten (indien van toepassing), microscopische dwarsdoorsneden of andere gestandaardiseerde methoden voor het bepalen van de laagdikte.
De juiste methode hangt af van het substraatmateriaal, de laagdikte, de geometrie, de nauwkeurigheidseisen en de toepasselijke norm.
Bij componenten met hoge precisie moet de dikte worden gecontroleerd op functioneel belangrijke plaatsen, in plaats van ervan uit te gaan dat één meting representatief is voor het hele onderdeel.
Welke invloed heeft de dikte op de tolerantie en de pasvorm?
De dikte van de chroomlaag beïnvloedt de tolerantie en de pasvorm, omdat het aangebrachte materiaal de afmetingen van elk verchroomd oppervlak verandert.
Bij een buitendiameter zorgt galvanisatie voor een grotere afmeting. Bij een gegalvaniseerde boring vermindert de afzetting de beschikbare binnendiameter. Schroefdraad, lagerpassing, afdichtingsdiameters, glijpassing en precisie-aansluitvlakken kunnen daardoor buiten de tolerantie vallen als de coatingtoeslag wordt genegeerd.
Een praktische tekening moet onderscheid maken tussen de afmetingen die gelden vóór het galvaniseren en de afmetingen die nodig zijn ná het galvaniseren. Kritische onderdelen kunnen vervolgens naar behoefte kleiner of groter worden gefreesd en na het coaten op de uiteindelijke afmetingen worden gebracht.
Welke apparatuur wordt gebruikt voor verchromen?
Voor verchromen zijn reinigings- en spoeltanks, activeringstanks, galvaniseertanks, gelijkrichters, anodes, rekken of armaturen, temperatuur- en chemische regelaars, ventilatie, filtratie, afvalwaterzuivering en inspectieapparatuur nodig. Industriële systemen vereisen bovendien milieu- en werknemersbeschermingsmaatregelen.
Galvaniseertanks en stroomvoorziening
In galvaniseertanks worden de chemische oplossingen bewaard die nodig zijn voor reiniging, activering, grondlaag, chroomafzetting en spoelen.
Een gelijkrichter levert een gecontroleerde stroom aan het galvaniseercircuit. Een stabiele stroom is belangrijk omdat de stroomdichtheid de afzettingssnelheid en de coatingverdeling beïnvloedt.
Industriële systemen kunnen ook verwarmingselementen, koelinstallaties, roerwerken, filtratie, chemische dosering en geautomatiseerde procesbewaking omvatten.
Rekken, armaturen en afscherming
Rekken en armaturen houden het onderdeel stevig vast, zorgen voor elektrisch contact en positioneren het correct ten opzichte van de anodes.
Het ontwerp van de armatuur beïnvloedt de stroomverdeling en daarmee de laagdikte. Complexe vormen, diepe uitsparingen en lange cilindrische componenten kunnen extra anodes of een speciale armatuur vereisen.
Maskering beschermt schroefdraad, gaten, referentieoppervlakken, lagerzittingen, elektrische contacten en andere gebieden waar chroom niet nodig is.
Reinigings-, spoel- en ventilatieapparatuur
Reinigings- en spoelapparatuur voorkomt dat verontreiniging tussen procestanks wordt overgebracht en bereidt het oppervlak voor op een betrouwbare afzetting.
Ventilatie en afzuiging van dampen zijn met name belangrijk bij het gebruik van gevaarlijke galvaniseerchemicaliën. Ook afvalwater- en chemische zuiveringssystemen zijn nodig om chroomhoudende processtromen te beheersen.
Deze systemen zijn geen bijkomstigheid, maar essentieel voor een stabiele proceskwaliteit, naleving van milieuregelgeving en de veiligheid van werknemers.
Wat zijn de voordelen van verchromen?
De belangrijkste voordelen van verchromen zijn een hogere slijtvastheid, een grotere oppervlaktehardheid, betere corrosiebestendigheid, minder wrijving, een mooier uiterlijk, gemakkelijker schoonmaken en een langere levensduur. De precieze voordelen hangen sterk af van het type chroom (hard chroom) of decoratief chroom.
Slijtvastheid
Verchromen verbetert de slijtvastheid door een hard oppervlak te creëren dat beter bestand is tegen glijden, wrijven en schurend contact dan veel onbehandelde ondergronden.
Dit is met name handig voor hydraulische stangen, assen, rollen, zuigeronderdelen, mallen en machineonderdelen.
De slijtvastheid is nog steeds afhankelijk van de laagdikte, oppervlakteafwerking, smering, het materiaal van het contactoppervlak, contactdruk, uitlijning en de bedrijfsomgeving.
Corrosiebestendigheid
Verchromen kan de corrosiebestendigheid verbeteren door een beschermende laag te vormen tussen het substraat en de omgeving.
Decoratieve meerlaagse systemen zijn vaak sterk afhankelijk van onderliggende nikkel- of koper/nikkellagen voor corrosiebescherming. Hardchroom kan ook technische oppervlakken beschermen, hoewel scheuren of beschadigingen aan de coating ervoor kunnen zorgen dat corrosieve stoffen het substraat bereiken.
Voor veeleisende omgevingen moet de corrosiebestendigheid daarom worden gevalideerd door het complete coatingsysteem en niet alleen door chroom.
Oppervlakte hardheid
Hardverchromen verhoogt de oppervlaktehardheid aanzienlijk, zonder dat het gehele onderdeel van een zeer gehard materiaal hoeft te worden gemaakt.
Dit stelt ingenieurs in staat om een taai of bewerkbaar substraat te combineren met een slijtvast oppervlak.
Het is nuttig voor onderdelen waarbij het oppervlak slijtage ondervindt, maar de kern nog steeds taaiheid, vormvastheid of economische bewerkbaarheid nodig heeft.
Lagere wrijving
Hardchroom kan wrijving en vreten verminderen wanneer de coating correct is aangebracht en afgestemd op het tegenmateriaal.
Gladde chroomoppervlakken zijn daarom geschikt voor glijdende stangen, cilinders, afdichtingen, geleiders en andere bewegende onderdelen.
De wrijving is echter afhankelijk van de oppervlakteruwheid, smering, belasting, snelheid, temperatuur en het materiaal van het tegenoppervlak. Chroom alleen garandeert geen wrijvingsarm systeem.
Verbeterd uiterlijk
Decoratief verchromen zorgt voor een heldere, reflecterende metaalachtige uitstraling die moeilijk te reproduceren is met een onbehandeld basismetaal.
Door zijn uiterlijk komt het veel voor op auto-onderdelen, handgrepen, armaturen, huishoudelijke apparaten, meubelbeslag en consumentenproducten.
De uiteindelijke kwaliteit van het chroom hangt sterk af van het polijsten en het onderliggende oppervlak, omdat een dunne decoratieve chroomlaag grote oneffenheden in het substraat niet zal verbergen.
Eenvoudiger schoonmaken en onderhoud
Verchroomde oppervlakken zijn vaak gemakkelijker schoon te maken omdat een gladde, harde afwerking minder plekken biedt waar vuil en resten zich kunnen ophopen.
Dit is handig voor consumentenarmaturen en bepaalde industriële componenten die regelmatig moeten worden afgeveegd of gereinigd.
Bij onderhoud moeten nog steeds schurende methoden of agressieve chemicaliën die de coating kunnen beschadigen, aantasten of ondermijnen, worden vermeden.
Welke invloed heeft hardverchromen op precisieonderdelen?
Hardverchromen heeft gevolgen voor precisieonderdelen doordat het een meetbare laagdikte toevoegt, diameters en passingen verandert, de oppervlakteruwheid beïnvloedt en potentiële variaties in dikte creëert bij complexe geometrieën. Precisieonderdelen vereisen daarom bewerkingsmarge, maskering, gecontroleerde afzetting en vaak nabewerking door middel van slijpen.
Maatverandering en tolerantiecontrole
Hardchroom verandert de afmetingen van onderdelen doordat chroom fysiek op het oppervlak wordt afgezet.
Voor CNC-componenten met nauwe toleranties moet de afmeting vóór het galvaniseren daarom worden berekend op basis van de vereiste eindafmeting en de verwachte laagdikte.
Als de coating later geslepen moet worden, moet er extra materiaal worden meegeleverd zodat de oneffenheden tijdens het slijpen verwijderd kunnen worden en de uiteindelijke vorm kan worden bepaald zonder de functionele chroomlaag te beschadigen.
Concentriciteit en cilindrische onderdelen
Concentriciteit is belangrijk voor verchroomde assen, stangen, rollen en hydraulische componenten, omdat ongelijkmatige afzetting of onjuist slijpen radiale variatie kan veroorzaken.
Een cilindrisch onderdeel kan daarom worden bewerkt, overmaats geplateerd en vervolgens cilindrisch geslepen tot de uiteindelijke diameter en rondheid.
Deze route is nuttig wanneer zowel slijtvastheid als precieze geometrie vereist zijn.
Het maskeren van kritieke kenmerken
Maskering beschermt oppervlakken die vrij moeten blijven van chroom, waaronder schroefdraad, precisiegaten, elektrische contacten, afdichtingsvlakken, referentieoppervlakken en montagepassing.
Goede maskering vermindert onnodige nabewerking na het galvaniseren en voorkomt dimensionale interferentie.
Bij complexe CNC-componenten moet de tekening voor de galvanisatie duidelijk de gegalvaniseerde en niet-gegalvaniseerde gebieden aangeven, in plaats van de beslissingen over de maskering volledig aan de galvaniseerleverancier over te laten.
Oppervlaktestructuur en wrijving
De oppervlaktestructuur beïnvloedt de wrijving, omdat een harde coating nog steeds slecht kan presteren als de ruwheid niet geschikt is voor het tegenliggende onderdeel.
Verchroomde hydraulische stangen en glijdende componenten vereisen vaak gecontroleerd slijpen of polijsten na het verchromen om de vereiste Ra-waarde en lagereigenschappen te verkrijgen.
De oppervlakteafwerking moet daarom apart van de laagdikte worden gespecificeerd.
Risico op waterstofbrosheid
Waterstofbrosheid is een potentieel probleem wanneer hoogsterkte staal elektrochemische reinigings- en galvaniseerprocessen ondergaat waarbij waterstof in het materiaal terechtkomt.
Geabsorbeerd waterstof kan de ductiliteit verminderen en het risico op vertraagde scheurvorming in gevoelige staalsoorten vergroten.
Voor kritische, zeer sterke componenten moeten de materiaalsterkte, voorbehandeling, galvaniseerproces, baktijd en -temperatuur, en de toepasselijke luchtvaart- of industriële specificaties vóór de productie worden beoordeeld.
Kunnen verchroomde onderdelen na het verchromen nog bewerkt worden?
Verchroomde onderdelen kunnen na het verchromen worden afgewerkt, meestal door te slijpen, te lappen of te polijsten. Nabewerking is vooral nuttig voor hardverchroomde onderdelen die een nauwkeurige diameter, rondheid, vlakheid, oppervlakteruwheid of maatnauwkeurigheid vereisen.
CNC Machining
CNC-bewerking wordt vaak gecombineerd met verchromen wanneer onderdelen zowel een precieze geometrie als een verbeterde slijtage- of corrosiebestendigheid vereisen. Het grootste deel van het materiaal wordt verwijderd vóór het verchromen, zodat de laagdikte in de maattolerantie kan worden meegenomen.
CNC-frezen is geschikt voor vlakke oppervlakken, sleuven, uitsparingen, montagepunten, matrijsonderdelen en andere prismatische geometrieën. Kritische gebieden die niet verchroomd mogen worden, kunnen tijdens het bewerken worden geïdentificeerd en tijdens het verchromingsproces worden afgedekt.
CNC-draaien is bijzonder geschikt voor assen, stangen, bussen, rollen, zuigers en andere roterende componenten. Deze onderdelen kunnen vóór het hardverchromen iets onder de gewenste diameter worden gedraaid, waardoor het coatingproces en het daaropvolgende slijpen de diameter tot de gespecificeerde uiteindelijke tolerantie kunnen brengen.
5-assige CNC-bewerking is nuttig voor complexe componenten met gebogen oppervlakken, meerdere hoeken, diepe groeven of precisieoppervlakken aan verschillende zijden. Door deze geometrieën met minder instellingen te voltooien vóór het verchromen, blijven de onderlinge verhoudingen beter behouden en worden de opgelopen instelfouten verminderd.
Direct CNC-snijden van een afgewerkte chroomlaag is in bepaalde situaties mogelijk, maar moet zorgvuldig worden uitgevoerd omdat agressief snijden kan leiden tot scheuren, afbrokkeling of plaatselijke verwijdering van de coating. Voor kritische hardverchroomde oppervlakken heeft precisieslijpen over het algemeen de voorkeur voor de uiteindelijke maatcorrectie.
Malen
Slijpen is de meest gebruikelijke precisie-afwerkingsmethode voor dikke hardverchroomde coatings.
Cilindrisch slijpen kan assen, stangen en rollen op de gewenste diameter en rondheid brengen, terwijl vlakslijpen vlakke oppervlakken kan perfectioneren.
Bij het slijpen moet overmatige hitte of agressieve verwijdering worden vermeden, omdat dit kan leiden tot scheuren, verbranding of plaatselijke afschilfering van het chroom.
Lappen
Lappen wordt gebruikt wanneer na het galvaniseren een zeer fijne oppervlakteafwerking, vlakheid of maatnauwkeurigheid vereist is.
Het verwijdert een veel kleinere hoeveelheid materiaal dan traditioneel slijpen en is nuttig voor het nauwkeurig afdichten of verbinden van oppervlakken.
Omdat chroom hard is, moeten de keuze van het schuurmiddel, de druk en de slijptijd zorgvuldig worden gecontroleerd.
Polijsten
Polijsten verbetert de gladheid en het uiterlijk van een verchroomd oppervlak, zonder dat het de belangrijkste methode is voor grote maatcorrecties.
Decoratief chroom kan worden gepolijst om een hoge visuele kwaliteit te bereiken, terwijl functionele oppervlakken gecontroleerd kunnen worden gepolijst om ruwheid te verminderen.
Overmatig polijsten moet worden vermeden, omdat dunne coatings plaatselijk kunnen worden verwijderd.
Wanneer nabewerking na het galvaniseren noodzakelijk is
Nabewerking na het galvaniseren is noodzakelijk wanneer de vereiste eindtolerantie of oppervlakteafwerking niet betrouwbaar kan worden bereikt door alleen galvaniseren.
Het is vooral nuttig voor:
- Hydraulische stangen
- Precisieschachten
- rollers
- Lageroppervlakken
- Mold componenten
- Diameter van de afdichting
- Gerepareerde versleten onderdelen
De bewerkings- en galvaniseervolgorde moet daarom als één productieproces worden gepland, in plaats van als twee afzonderlijke bewerkingen.
Wat zijn de meest voorkomende toepassingen van verchromen?
Verchromen wordt veelvuldig gebruikt in auto-onderdelen, industriële apparatuur, ruimtevaartonderdelen, robotica en automatisering, mallen en gereedschappen, hydraulische componenten en decoratieve consumentenproducten. Voor functionele toepassingen wordt voornamelijk hard chroom gebruikt, terwijl voor esthetische toepassingen over het algemeen decoratief chroom wordt toegepast.
Automobielsector
Verchromen wordt in auto-onderdelen gebruikt voor zowel esthetische als functionele doeleinden.
Decoratieve toepassingen zijn onder andere sierlijsten, handgrepen, wielen en exterieuronderdelen. Functioneel hardchroom kan worden gebruikt op slijtagegevoelige mechanische oppervlakken waar wrijving en duurzaamheid belangrijk zijn.
De afwerking moet worden gekozen op basis van de vereiste visuele aantrekkingskracht, slijtvastheid, corrosiebescherming of een combinatie hiervan.
industriële apparatuur
Industriële apparatuur maakt gebruik van hardverchroming op componenten die worden blootgesteld aan glijdend contact, slijtage, herhaalde bewegingen en zware bedrijfsomstandigheden.
Typische onderdelen zijn onder andere stangen, assen, rollen, cilinders, plunjers, geleiders en machineonderdelen.
Hardverchromen kan ook slijtageplekken herstellen, waardoor de levensduur van dure onderdelen mogelijk wordt verlengd in plaats van het hele onderdeel te vervangen.
LUCHT- EN RUIMTEVAART
In de lucht- en ruimtevaart worden speciaal ontwikkelde chroomcoatings gebruikt op bepaalde onderdelen die slijtvastheid, gecontroleerde wrijving en vormvastheid vereisen.
Oppervlakken, actuatoren, assen en andere mechanische onderdelen die verband houden met het landingsgestel mogen van hardchroom zijn gemaakt, indien dit is toegestaan volgens de toepasselijke specificatie.
Omdat onderdelen voor de lucht- en ruimtevaart van cruciaal belang zijn voor de veiligheid, zijn de chemische samenstelling van de galvanische laag, de beheersing van waterstofbrosheid, de traceerbaarheid, de inspectie en de goedgekeurde verwerkingsvereisten van bijzonder belang.
Robotica En Automatisering
Robotica- en automatiseringscomponenten kunnen gebruikmaken van hardchroom, omdat herhaaldelijk schuiven, positioneren en mechanisch contact slijtage veroorzaken.
Mogelijke onderdelen zijn onder andere aandrijfstangen, geleidingsassen, pinnen, rollen, opspaninrichtingen en precisiebewegende componenten.
Lage wrijving en dimensionale consistentie kunnen slijtage in geautomatiseerde processen met een hoge cyclusfrequentie helpen verminderen, maar de laagdikte moet wel in de toleranties worden meegenomen.
Matrijzen en gereedschappen
Matrijzen en gereedschappen worden voorzien van hard chroom om de slijtvastheid te verbeteren, aanhechting te verminderen en de levensduur te verlengen.
Chroom kan worden aangebracht op vormoppervlakken, matrijzen, vormgereedschappen, meetinstrumenten en slijtagegevoelige onderdelen die herhaaldelijk aan contact worden blootgesteld.
Voor precisiegereedschap kan polijsten en naslijpen na het galvaniseren nodig zijn om de exacte geometrie en oppervlakteafwerking te herstellen.
Hydraulische en cilindrische componenten
Hydraulische en cilindrische componenten behoren tot de meest gangbare toepassingen van hardverchroming, omdat hun oppervlakken continu in glijdend contact staan met afdichtingen en lagers.
Hydraulische stangen, zuigerstangen, cilinders en plunjers profiteren van hardheid, slijtvastheid, corrosiebescherming en een gecontroleerde oppervlakteafwerking.
Rondheid, rechtheid, laagdikte, oppervlakteruwheid en hechting zijn cruciaal omdat ze direct van invloed zijn op de levensduur van de afdichting en lekkage.
Consumenten- en decoratieve onderdelen
Consumentenproducten maken voornamelijk gebruik van decoratief chroom vanwege de glanzende, metallic uitstraling en het gemakkelijke schoonmaken.
Toepassingen zijn onder andere kranen, handgrepen, onderdelen van huishoudelijke apparaten, meubelbeslag, auto-interieurafwerking en decoratieve armaturen.
Bij deze toepassingen zijn de oppervlaktevoorbereiding en de onderlagen bijzonder belangrijk, omdat zelfs kleine krasjes of polijstdefecten zichtbaar kunnen blijven door de uiteindelijke chroomlaag heen.
Wat zijn veelvoorkomende defecten bij verchromen?
Veelvoorkomende defecten bij verchromen zijn onder andere afbladderen, slechte hechting, putjes, gaatjes, scheuren, ongelijke dikte, verbranding, verkleuring, blaasvorming en waterstofgerelateerde problemen. De meeste defecten ontstaan door een slechte oppervlaktevoorbereiding, een onjuiste badsamenstelling, een instabiele stroomdichtheid, een ongeschikte geometrie of een onjuiste procesbeheersing.
| Defect | Gemeenschappelijke oorzaak: | Mogelijk resultaat |
| Schillen | Slechte reiniging of activering | Scheiding van de coating |
| Putcorrosie | Verontreiniging of gas | Ruw oppervlak |
| kraken | Stress- of procesomstandigheden | Verminderde bescherming |
| Ongelijke dikte | Huidige verdeling | Dimensionale fout |
| Brandend | Overmatige stroomdichtheid | Donkere/ruwe gebieden |
| Blaarvorming | Slechte hechting/gas | Plaatselijke coatingdefect |
Afbladderen en slechte hechting
Afbladderen treedt op wanneer het chroom of de onderliggende coating niet goed hecht aan het substraat.
Veelvoorkomende oorzaken zijn onder andere olieverontreiniging, oxidefilms, slechte activering, incompatibele voorbehandeling of onvoldoende onderlaag.
De beste preventie is een goede voorbereiding van de ondergrond, in plaats van simpelweg de chroomlaag te vergroten.
Putjes en gaatjes
Putjes en gaatjes zijn kleine holtes of onregelmatigheden in de galvanische laag.
Ze kunnen het gevolg zijn van verontreiniging, gasbellen, defecten in het basismateriaal, slechte reiniging of instabiele badomstandigheden.
Bij afdichtingen en precisieglijvlakken kunnen zelfs kleine putjes slijtage, lekkage en de oppervlakteafwerking beïnvloeden.
kraken
Scheurvorming treedt op wanneer de spanningen binnen de chroomlaag de weerstand van de coating overschrijden.
Hardchroom vertoont van nature een karakteristieke scheurstructuur bij veel processen, maar ongecontroleerde macro-scheurvorming kan de prestaties verminderen.
Dikte, badcondities, slijptemperatuur, substraatgeometrie en bedrijfsbelasting kunnen allemaal van invloed zijn op het scheurvormingsgedrag.
Ongelijke dikte
Ongelijkmatige dikte ontstaat doordat de stroom tijdens het galvaniseren niet gelijkmatig over alle onderdelen wordt verdeeld.
Randen en uitstekende delen kunnen sneller een coating opbouwen, terwijl uitsparingen, diepe gaten en afgeschermde gebieden mogelijk minder coating ontvangen.
Hulp-anodes, afscherming, het ontwerp van de mal, de oriëntatie van het onderdeel en het slijpen na het galvaniseren kunnen helpen bij het beheersen van de dikteverdeling.
Verbranding en verkleuring
Verbranding en verkleuring duiden over het algemeen op een ongeschikte stroomdichtheid, badchemie, temperatuur of oppervlaktecondities.
Verbrande plekken kunnen er donker, ruw of ongelijkmatig uitzien ten opzichte van het omringende chroom.
Omdat het defect zowel het uiterlijk als de integriteit van de coating kan beïnvloeden, lost het simpelweg polijsten van het oppervlak het onderliggende probleem mogelijk niet op.
Waterstofbrosheid
Waterstofbrosheid kan optreden wanneer waterstof, dat vrijkomt tijdens het reinigen of galvaniseren, in het gevoelige, zeer sterke staal terechtkomt.
Het onderdeel kan in eerste instantie de dimensionale inspectie doorstaan, maar later alsnog scheurtjes vertonen.
Kritische componenten moeten daarom voldoen aan de vastgestelde eisen voor waterstofontlasting en procesbeheersing, gebaseerd op materiaaleigenschappen en toepasselijke normen.
Hoe kan chroomlaag verwijderd worden?
Verchroming kan worden verwijderd door mechanisch strippen, chemisch strippen of omgekeerd galvaniseren. De beste methode hangt af van het basismateriaal, de dikte van de chroomlaag, de geometrie van het onderdeel, de maateisen en of het onderdeel opnieuw verchroomd zal worden.
Mechanische verwijdering
Bij mechanische verwijdering wordt gebruikgemaakt van slijpen, stralen, polijsten of een ander schurend proces om de chroomlaag fysiek te verwijderen.
Het is praktisch voor toegankelijke oppervlakken en dikke coatings, vooral wanneer het substraat achteraf opnieuw bewerkt zal worden.
Het nadeel is het verlies van afmetingen. Overmatige verwijdering kan randen beschadigen, de geometrie veranderen of te veel basismateriaal verwijderen.
Chemisch strippen
Chemisch strippen verwijdert chroom met behulp van een gecontroleerde chemische oplossing die is geselecteerd op basis van de coating en het substraat.
Het kan geometrieën bereiken die moeilijk te slijpen zijn en kan mechanische schade aan het onderdeel verminderen.
De chemische samenstelling van het afschilferingsproces moet echter compatibel zijn met het onderliggende materiaal en eventuele tussenliggende nikkel- of koperlagen.
Omgekeerd galvaniseren
Bij omgekeerd galvaniseren wordt chroom verwijderd door de elektrochemische richting van het galvaniseerproces om te keren.
Het geplateerde onderdeel is zo geconfigureerd dat chroom vanaf het oppervlak in de verwerkingsvloeistof oplost.
Deze methode maakt gecontroleerd strippen mogelijk, maar vereist professionele chemische en elektrische procesbeheersing.
Wanneer kan een onderdeel opnieuw worden verchroomd?
Een onderdeel kan opnieuw worden geplateerd wanneer de oude coating kan worden verwijderd zonder het substraat aan te tasten en het resterende onderdeel nog steeds voldoet aan de dimensionale en structurele eisen.
Na het verwijderen van de oude laag moet het oppervlak worden gecontroleerd op corrosie, scheuren, slijtage, putjes en vormverlies.
Versleten onderdelen moeten mogelijk worden bewerkt, geslepen of gerepareerd voordat een nieuwe chroomlaag wordt aangebracht en de onderdelen weer op de gewenste afmeting worden afgewerkt.
Wat kost verchromen?
De kosten voor verchromen zijn afhankelijk van de afmetingen en geometrie van het onderdeel, het basismateriaal, het type chroom, de laagdikte, de oppervlaktevoorbereiding, het maskeren, de afwerking, de inspectie, de batchgrootte en de milieueisen. Om deze reden wordt de prijs voor verchromen doorgaans gebaseerd op de tekening en specificaties, en niet alleen op het oppervlak.
Wat beïnvloedt de prijs van verchromen?
De prijs van verchromen wordt beïnvloed door alle bewerkingen die vóór en na het verchromen nodig zijn, niet alleen door de hoeveelheid gebruikt chroom.
De belangrijkste kostenfactoren zijn:
- Onderdeelafmetingen
- Oppervlakte
- Hard versus decoratief chroom
- Benodigde dikte
- Verwijdering van bestaande coating
- Polijsten
- Maskeren
- Slijpen na het galvaniseren
- Inspectie
- Seriegrootte
- Basis materiaal
- Naleving van de milieuwetgeving
Een eenvoudig decoratief onderdeel kan daarom veel minder kosten dan een precisie-hydraulische stang die een dikke, hardverchroomde laag en een uiteindelijke cilindrische slijping vereist.
Hoe dikte en onderdeelgrootte de kosten beïnvloeden
De dikte en de afmetingen van het onderdeel beïnvloeden de kosten, omdat grotere oppervlakken en dikkere coatings meer galvaniseercapaciteit en verwerkingstijd vereisen.
Hardchroom is over het algemeen duurder dan een dunne decoratieve laag wanneer een aanzienlijke dikte vereist is.
Grote of lange onderdelen vereisen mogelijk ook gespecialiseerde tanks, rekken, anodes, handlingapparatuur en slijpmachines, wat de productiekosten verhoogt.
Hoe precisiemaskering en afwerking de kosten beïnvloeden
Precisiemaskering en -afwerking verhogen de kosten omdat ze extra arbeid, mallen, inspectie en nabewerkingen met zich meebrengen.
Een onderdeel met diverse niet-geplateerde schroefdraden, boringen, referentiepunten en nauwe passingen vereist meer procesplanning dan een volledig geplateerd, eenvoudig onderdeel.
Nabewerking door middel van slijpen of lappen brengt extra kosten met zich mee, maar kan noodzakelijk zijn om de uiteindelijke tolerantie en oppervlakteafwerking te bereiken.
Hoe lang gaat chroom mee?
Verchromen kan enkele jaren tot tientallen jaren meegaan, afhankelijk van het chroomtype, de laagdikte, de hechting, het substraat, slijtage, blootstelling aan corrosie, smering, onderhoud en bedrijfsomstandigheden. Er is geen eenduidige levensduur die voor elk verchroomd onderdeel geldt.
Factoren die de levensduur beïnvloeden
De levensduur van een chroomlaag wordt bepaald door zowel de coating als de werkomgeving.
Belangrijke factoren zijn onder meer:
- Bekledingsdikte
- Voorbereiding van het oppervlak
- adhesie
- Laden
- Glijdende snelheid
- schuring
- Smering
- Vocht
- Chemische blootstelling
- Temperatuur
- Onderhoud
Een decoratief element dat slechts licht wordt gebruikt binnenshuis en een hydraulische stang die continu in- en uitschakelt, kunnen daarom een totaal verschillende levensduur hebben.
Duurzaamheid van hard chroom versus decoratief chroom
Hardchroom is over het algemeen beter bestand tegen mechanische slijtage, omdat het is ontworpen als een functionele technische coating en meestal veel dikker is.
Decoratief chroom is voornamelijk geoptimaliseerd voor een fraai uiterlijk en bescherming tegen corrosie door middel van een meerlaags coatingsysteem.
Als slijtage en wrijving de belangrijkste overwegingen zijn, is hard chroom doorgaans de betere keuze. Als het uiterlijk prioriteit heeft, is decoratief chroom meestal geschikter.
Wat zijn de milieu- en veiligheidsrisico's van verchromen?
De belangrijkste milieu- en veiligheidsrisico's van verchromen hebben betrekking op blootstelling aan gevaarlijke chroomverbindingen, met name zeswaardig chroom, evenals galvaniseernevel, verontreinigd afvalwater, de omgang met chemicaliën en gevaarlijk afval. Industrieel verchromen vereist daarom een gecontroleerde ventilatie, persoonlijke beschermingsmiddelen (PBM's), procesbeheersing en een adequate afvalverwerking.
Risico's van zeswaardig chroom
Hexavalente chroomverbindingen die worden gebruikt in traditionele Cr⁶⁺-galvaniseerprocessen, vormen aanzienlijke risico's voor de gezondheid en het milieu.
Blootstelling kan plaatsvinden via nevel, verontreinigde oppervlakken, proceschemicaliën of afvalstromen.
Om deze reden vereisen industriële installaties die hexavalent chroom gebruiken strikte blootstellingscontrole en naleving van de geldende lokale milieu- en arbeidsvoorschriften.
Ventilatie, afvalwater en persoonlijke beschermingsmiddelen
Ventilatie beperkt de hoeveelheid nevel die rondom galvaniseertanks ontstaat, terwijl persoonlijke beschermingsmiddelen het directe contact van werknemers met proceschemicaliën verminderen.
Afvalwaterzuivering is noodzakelijk omdat spoelwater en gebruikte chemicaliën chroom en andere metalen kunnen bevatten.
Faciliteiten vereisen ook gecontroleerde opslag van chemicaliën, procedures voor het geval er gemorst wordt, monitoring, onderhoud en beheer van gevaarlijk afval.
Driewaardig chroom als alternatief
Trivalent chroom is een alternatief voor hexavalent chroom voor veel decoratieve toepassingen en kan een aantal milieu- en arbeidsrisico's verminderen die verbonden zijn aan Cr⁶⁺-chemie.
Het kan een heldere uitstraling en een goede corrosiebestendigheid bieden door Cr³⁺ in plaats van Cr⁶⁺ te gebruiken.
Het is echter niet de bedoeling dat het in elke technische toepassing automatisch hard zeswaardig chroom vervangt. De vereiste coatingprestaties en industriële specificaties bepalen nog steeds of vervanging geschikt is.
Verchromen versus andere oppervlakteafwerkingen
Verchromen verschilt van vernikkelen, verzinken, chemisch vernikkelen en PVD doordat het een bijzonder hoge oppervlaktehardheid, slijtvastheid, wrijvingsarme functionele oppervlakken en een heldere decoratieve uitstraling biedt. Andere afwerkingen zijn mogelijk beter geschikt wanneer een uniforme dikte, opofferende corrosiebescherming, complexe geometrie, kleur of zeer dunne coatings prioriteit hebben.
| Finish | Grootste voordeel | Typische selectiereden |
| Verchromen | Hardheid en slijtage | Glij-/slijtageoppervlakken |
| Nikkel Plating | Corrosie + uiterlijk | Algemene bescherming |
| Zinkplaten | Opofferende corrosiebescherming | Stalen bevestigingsmiddelen |
| Stroomloos nikkel | Uniforme coating | Complexe geometrie |
| PVD | Dunne, harde decoratieve coating | Precisie-/cosmetische oppervlakken |
Verchromen versus vernikkelen
Verchromen zorgt over het algemeen voor een harder en slijtvaster buitenoppervlak, terwijl vernikkelen vaak wordt gekozen voor corrosiebescherming, egalisatie, uiterlijk en als onderlaag onder chroom.
Bij decoratieve chroom-nikkelsystemen vullen de twee processen elkaar aan in plaats van met elkaar te concurreren.
Als het onderdeel bestand moet zijn tegen zware wrijving en slijtage, kan hardchroom de voorkeur hebben. Als een uniforme decoratieve bescherming belangrijker is, kunnen nikkelgebaseerde afwerkingen volstaan.
Verchromen versus verzinken
Verchromen zorgt voor hardheid en slijtvastheid, terwijl verzinken staal voornamelijk beschermt door middel van opofferende corrosie.
Zink wordt veel gebruikt voor bouten, beugels, bevestigingsmiddelen en algemeen stalen hang- en sluitwerk, omdat het economisch is en effectief beschermt tegen corrosie.
Hardchroom is geschikter voor precisiewerkoppervlakken die worden blootgesteld aan wrijving en slijtage.
Verchromen versus chemisch vernikkelen
Chemisch nikkel wordt afgezet zonder externe elektrische stroom en staat bekend om het produceren van een relatief uniforme dikte over complexe geometrieën.
Chroomgalvanisatie is gevoeliger voor stroomverdeling, wat kan leiden tot grotere diktevariaties rond randen en uitsparingen.
Chemisch nikkel is daarom wellicht beter geschikt voor complexe vormen die een uniforme dekking vereisen, terwijl hardchroom aantrekkelijk blijft voor oppervlakken die aan veel slijtage onderhevig zijn.
Verchromen versus PVD-coating
Verchromen is een elektrochemisch nat proces, terwijl PVD dunne films afzet in een vacuümomgeving.
Met PVD kunnen zeer dunne, harde coatings in verschillende kleuren en samenstellingen worden geproduceerd, terwijl er minder dimensionale opbouw optreedt dan bij dik hard chroom.
Hardchroom blijft nuttig voor dikkere functionele coatings, dimensionale restauratie en onderdelen die na het galvaniseren mogelijk geslepen worden.
Hoe kies je het juiste verchromingsproces?
De juiste verchromingsprocedure moet worden gekozen op basis van slijtvastheid, corrosiebestendigheid, uiterlijk, vereiste laagdikte, maattolerantie, basismateriaal, milieueisen, kosten en productievolume. Hardchroom wordt over het algemeen gekozen voor functionele slijtagegevoelige oppervlakken, terwijl decoratief chroom vooral voor esthetische doeleinden wordt gebruikt.
Kies op basis van slijtvastheid
Kies voor hardchroom wanneer het onderdeel onderhevig is aan glijden, slijtage, wrijving of herhaald mechanisch contact.
Assen, stangen, rollen, mallen, cilinders en gereedschappen zijn typische voorbeelden.
De laagdikte, de uiteindelijke oppervlakteruwheid, de smering, het contactmateriaal en de contactbelasting moeten gezamenlijk worden beoordeeld, in plaats van chroom alleen op basis van hardheid te selecteren.
Kies op basis van corrosiebestendigheid.
Kies het coatingsysteem op basis van de daadwerkelijke corrosieve omgeving, in plaats van ervan uit te gaan dat alle chroomafwerkingen roestvrij zijn.
Vochtigheid, zout, chemicaliën, temperatuur, scheuren, porositeit en beschadiging van de coating kunnen de corrosiebestendigheid beïnvloeden.
Bij decoratieve systemen kunnen nikkel en andere onderlagen aanzienlijk bijdragen aan de corrosiebestendigheid.
Kies op basis van uiterlijk
Kies voor decoratief chroom wanneer helderheid, reflectie, kleur en visuele consistentie de belangrijkste vereisten zijn.
Glanzend chroom, satijnchroom en zwart chroom kunnen zeer verschillende visuele effecten opleveren.
Bij cosmetische onderdelen kunnen goedgekeurde monsters en uiterlijke normen geschillen over glans, textuur, krassen en kleur verminderen.
Kies op basis van tolerantie en dikte.
Kies de laagdikte in combinatie met de maattolerantie, omdat de galvanisatie de afmetingen van het onderdeel verandert.
Een as met nauwe toleranties moet mogelijk eerst onder de juiste diameter worden gefreesd, vervolgens over de juiste diameter worden verchroomd en daarna tot de uiteindelijke diameter worden geslepen.
Voor schroefdraad, boringen, lagerpassing en aansluitvlakken kan maskeren voordeliger zijn dan het corrigeren van de afmetingen na het galvaniseren.
Kies op basis van het basismateriaal.
Kies het verchromingsproces op basis van de compatibiliteit met het substraat, aangezien staal, roestvrij staal, aluminium, messing en kunststof verschillende voorbehandelingen vereisen.
Aluminium vereist mogelijk zinkoxide en tussenlagen, roestvrij staal moet worden geactiveerd en kunststof moet worden gemetalliseerd voordat conventioneel galvaniseren kan plaatsvinden.
Het basismateriaal moet daarom, waar mogelijk, met een exacte kwaliteitsaanduiding worden geïdentificeerd.
Kies op basis van kosten en productievolume.
Kies voor verchroming op basis van de totale productiekosten in plaats van alleen de coatingprijs.
Een goedkope coating kan uiteindelijk duur uitvallen als er veel gepolijst, afgeplakt, nabewerkt, geslepen, geïnspecteerd of afgekeurde onderdelen nodig zijn.
Bij CNC-projecten kan het controleren van de bewerkingsmarge, afplakking, coatingdikte en eindinspectie-eisen vóór de productie zowel de kosten als het dimensionale risico verlagen.
Veelgestelde vragen
Kun je plastic verchromen?
Ja, kunststof kan verchroomd worden, maar het moet eerst elektrisch geleidend gemaakt worden. ABS is een van de meest gebruikte materialen. Het oppervlak wordt chemisch geëtst, geactiveerd en voorzien van een geleidende koper- of nikkellaag voordat het chroom wordt aangebracht. De dikte van decoratief chroom is doorgaans veel kleiner dan die van industrieel hard chroom. Verchromen van kunststof wordt veel gebruikt voor auto-onderdelen, bedieningselementen van apparaten, handgrepen en consumentenproducten waar een laag gewicht en een metallic uitstraling gewenst zijn.
Hoe verchroom je staal?
Staal wordt verchroomd door het oppervlak te reinigen en te ontvetten, oxiden te verwijderen, het staal te activeren, niet-verchroomde delen af te dekken en vervolgens chroom te galvaniseren onder gecontroleerde stroom- en badomstandigheden. De dikte van de hardverchroming varieert sterk per toepassing en kan honderden micrometers bedragen voor revisie- of zwaarbelaste oppervlakken. Precisieassen worden vaak overmaats verchroomd en vervolgens teruggeslepen tot de uiteindelijke diameter. Hoogsterkte staalsoorten vereisen mogelijk ook een behandeling tegen waterstofbrosheid, afhankelijk van de toepasselijke specificaties.
Is verchroomd roestvrij?
Nee, verchroomde onderdelen zijn niet volledig roestvrij. Chroom kan de corrosiebestendigheid verbeteren, maar poriën, scheuren, krassen, dunne plekken of beschadigingen aan de coating kunnen het onderliggende staal blootstellen aan vocht. Decoratieve systemen gebruiken vaak koper en nikkel onder de dunne chroomlaag om de corrosiebescherming te verbeteren. Hardchroom bevat bovendien karakteristieke microscheurtjes die in veel processen ontstaan. De levensduur is daarom afhankelijk van de coatingstructuur, de dikte, het substraat, de omgeving, het onderhoud en de blootstelling aan zout, chemicaliën of slijtage.
Hoe verchroom je aluminium?
Aluminium wordt verchroomd door eerst verontreinigingen en oxiden te verwijderen en vervolgens een speciale voorbehandeling zoals zinkering toe te passen, omdat chroom niet betrouwbaar rechtstreeks hecht aan het natuurlijke aluminiumoxideoppervlak. Een tussenlaag van koper of nikkel wordt vaak aangebracht vóór de uiteindelijke chroomlaag. Bij CNC-gefreesde aluminium onderdelen moeten ingenieurs rekening houden met de laagdikte op diameters, boringen, schroefdraad en passingen, en duidelijk de oppervlakken identificeren die vóór het verchromen moeten worden afgedekt.
Is verchromen giftig?
Bij verchromen kunnen giftige stoffen betrokken zijn, met name bij processen waarbij zeswaardig chroom (Cr⁶⁺) wordt gebruikt. Industriële faciliteiten vereisen daarom gecontroleerde ventilatie, persoonlijke beschermingsmiddelen (PBM's), zorgvuldige omgang met chemicaliën, afvalwaterzuivering en blootstellingsbeheer. Driewaardig chroom (Cr³⁺) wordt over het algemeen beschouwd als een minder risicovol alternatief en wordt veel gebruikt voor decoratief verchromen, maar ook hier zijn adequate industriële beheersmaatregelen vereist. Het veiligheidsrisico heeft voornamelijk betrekking op de chemische samenstelling van het verchromingsproces en de blootstelling op de werkplek. Een afgewerkt verchroomd onderdeel moet worden beoordeeld op basis van het specifieke coatingsysteem en de beoogde toepassing.
Conclusie
Verchromen is een veelzijdig oppervlaktebehandelingsproces dat wordt gebruikt om de slijtvastheid, oppervlaktehardheid, corrosiebestendigheid, wrijvingseigenschappen, het uiterlijk en de levensduur van componenten te verbeteren. Hardverchromen is het meest geschikt voor veeleisende mechanische oppervlakken, terwijl decoratief verchromen zich richt op het uiterlijk en de oppervlaktebescherming. Voor precisieonderdelen moet rekening worden gehouden met de voorbereiding van het substraat, de laagdikte, maskering, maattolerantie, beheersing van waterstofbrosheid, slijpen en eindinspectie voordat het onderdeel in productie gaat.
Bij TiRapid bieden we precisie-CNC-bewerking en -productiediensten voor op maat gemaakte metalen en kunststof componenten die nauwkeurige afmetingen en een professionele oppervlakteafwerking vereisen. Van CNC-frezen en -draaien tot complexe precisieonderdelen die verchromen, slijpen, polijsten of andere nabewerkingen nodig hebben, ons team kan u ondersteunen bij materiaalselectie, DFM-analyse, tolerantieplanning, productie en eindkwaliteitscontrole.
















