
선반 절삭 공구는 선반 제조 공정에서 중요한 역할을 합니다. 최종 시제품 부품의 정확도, 품질, 그리고 마감을 결정합니다. 고품질 절삭 공구는 초경이나 다이아몬드 소재로 제작하는 것이 좋습니다.
선삭 공구는 CNC 가공에서 가장 널리 사용되는 공구 중 하나입니다. 뛰어난 CNC 가공 엔지니어라면 선삭 공구에 대한 심층적인 이해가 필수적입니다.
이 글에서는 다양한 선반 절삭 공구 유형과 그 실제 적용 분야에 대해 살펴보겠습니다.
선반 절삭 공구 유형 - 가공 방법에 따른 분류
1. 터닝 도구
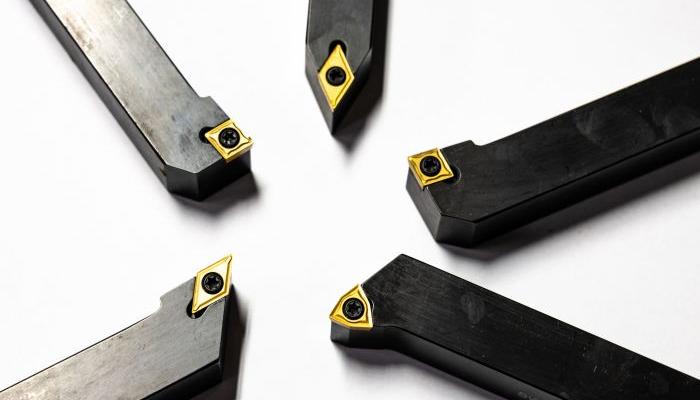
선삭 공구는 가장 일반적으로 사용되는 선반 절삭 공구입니다. 선삭 작업은 공작물(보통 원통형)을 특정 직경, 표면 조도, 길이로 가공하는 선삭 작업에 사용됩니다.
선삭 공구는 원형, 사각, 절단, 나사산 가공 등 다양한 디자인으로 제공됩니다. 공구의 모양과 크기는 가공물의 크기, 재질, 그리고 원하는 표면 조도에 따라 달라집니다. 용도에 따라 선삭 공구는 일반적으로 고속도강(HSS) 또는 초경합금으로 제작됩니다.
2. 보링 툴
둔 공구는 가공물의 내부 원통 표면을 확대하거나 생성하는 작업에 사용됩니다. 둔 공구는 가공물 내부의 재료를 제거하여 높은 정밀도와 표면 조도를 가진 원통형 구멍을 만들도록 설계되었습니다. 직경 확장 속도를 가속화하며 크거나 깊은 구멍을 가공하는 데 적합합니다.
둔한 공구는 황삭, 정삭, 직선, 각진 등 다양한 디자인으로 제공됩니다. 사용되는 둔한 공구의 종류는 가공물의 크기, 재질, 그리고 필요한 구멍의 길이와 마무리에 따라 달라집니다. 둔한 공구는 일반적으로 고속도강이나 초경합금으로 제작됩니다.
3. 홈 파기 및 절단 도구
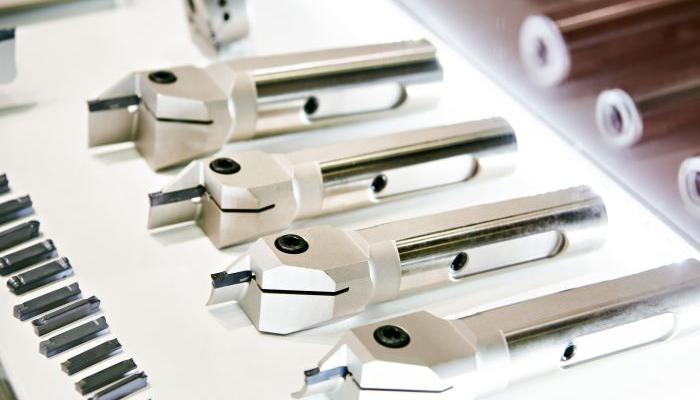
홈 가공 및 절단 공구는 홈을 만들거나 가공물을 분리하여 두 부분으로 만드는 작업을 포함합니다. 홈 가공 공구는 가공물 표면에 홈을 만드는 반면, 절단 공구는 가공물을 두 부분으로 나누는 절삭 작업에 사용됩니다.
홈을 파는 칼과 절단용 칼은 직선형, 각진형, 둥근형 홈을 파는 칼은 물론, 정사각형과 마름모꼴 홈을 파는 칼 등 다양한 디자인으로 나옵니다.
홈 가공 또는 절단 공구의 크기와 모양은 가공물에 만들어야 하는 홈이나 절삭의 크기와 모양에 따라 달라집니다. 이러한 공구는 일반적으로 고속도강이나 초경합금으로 제작됩니다.
4. 나사 절삭 공구
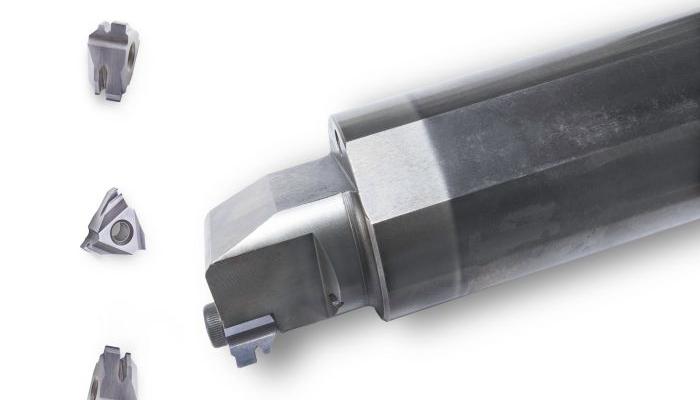
나사 선삭 공구에는 암나사 공구와 수나사 공구가 있습니다. 공구 홀더와 날로 구성됩니다. 날 표면은 독특한 모양을 가지고 있어 다양한 유형의 시제품 부품의 나사 가공에 적합합니다.
나사 선삭 공구는 기계 가공에 많이 사용되며 절삭 효율이 높습니다. 나사 선삭 공구는 조작이 간편하고 반복 사용이 매우 용이합니다.
5. 널링 도구
널링은 부품 표면에 널링을 추가하는 공정입니다. 널링 도구는 부품 표면을 따라 다양한 유형의 오목 및 볼록 패턴을 생성하여 그립감이 더 좋은 표면을 만듭니다.
널링 공구는 다이아몬드 널링과 스트레이트 널링 등 다양한 크기로 제공됩니다. 널링 공구의 디자인 부분의 크기에 따라 널링의 모양이 결정됩니다. 일반적으로 널링 공구는 고속도강이나 초경합금으로 제작됩니다.
6. 엔드 커팅 도구
끝단 절단 도구는 원통형 및 사각형 끝단 구조를 가진 부품의 끝단 절단에 사용됩니다.
단일 포인트 및 다중 포인트 엔드 페이스 커터를 포함한 엔드 페이스 커터의 설계. 페이스 툴의 크기와 모양은 부품 접촉면의 크기, 표면 조도, 그리고 부품 재질에 따라 달라집니다. 엔드 절삭 공구의 재질은 일반적으로 고속도강 또는 초경강입니다.
7. 챔퍼링 도구
모따기 공구는 볼트의 베벨이나 홈 가공에 적합합니다. 부품의 오른쪽이나 날카로운 모서리를 모따기합니다. 대량 생산 시 모따기가 필요한 경우, 측면 모따기가 있는 특수 모따기 공구가 필요합니다.
8. 성형 도구
성형 공구는 다양한 유형의 부품 형상을 가공하는 데 사용되는 공구입니다. 사용 시에는 특수 커버나 브래킷을 사용하여 성형 공구를 고정합니다. 이는 내경, 외경 및 기타 부품을 절단하는 데 자주 사용됩니다.
9. 뒤로 둔해진 도구
백 보링 도구에는 두 개의 반경이 있습니다. 1) 사전 드릴링된 구멍을 만들고 2) 부품에 구멍을 만듭니다.
10. 리밍 도구
리밍 도구는 구멍을 마무리하는 데 사용되며 더 높은 구멍 정밀도가 요구되는 부품에 적합합니다.
11. 드릴링 도구
드릴링 공구는 가공에 필수적입니다. 이름에서 알 수 있듯이 드릴링 공구는 구멍을 가공하는 데 필요합니다.
12. 디버링 도구
다양한 종류의 디버링 도구가 있습니다. 일반적으로 사용되는 도구로는 줄, 코너 나이프, 필렛 나이프, 메스 등이 있습니다. 필요에 따라 다양한 디버링 도구를 선택하세요.
선반 절삭 공구 유형 - 재료별 분류
CNC 선삭 공구에는 다양한 소재가 있으며, 제품 구조와 선삭 부품의 재질에 따라 선택됩니다. 일반적으로 사용되는 공구 소재는 다음과 같습니다.
PCD 선삭 공구
다결정 다이아몬드 공구라고 불리는 PCD 공구는 열전도도가 우수하여 구리, 알루미늄, 탄소 섬유 복합 소재 가공에 적합합니다. PCD는 드릴링에 가장 적합한 공구이지만, 철을 함유한 금속은 가공할 수 없습니다.
CBN 선삭 공구
CBN 나이프는 경도가 매우 높고 내마모성이 가장 뛰어난 소재 중 하나입니다. CBN 공구의 열전도도는 순수 구리의 3.2배, 세라믹 공구의 25배, 초경합금 공구의 20배에 달합니다. 경화강, 냉간 주철, 고속도강의 절단에 적합합니다.
고속철(HSS)
고속도강은 높은 경도, 내마모성, 내열성을 가지고 있습니다. 알루미늄, 플라스틱(ABS, POM, PEEK), 합금강, 구리 등 HRC30 경도의 소재에 적합합니다.
카바이드
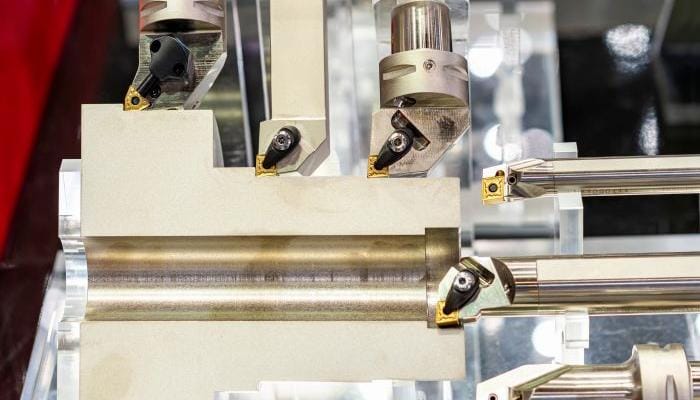
초경 절삭 공구는 텅스텐, 코발트 및 기타 금속 분말을 고온에서 소결하여 제작됩니다. 매우 높은 경도와 내마모성을 갖추고 있으며, 탭핑 작업에 가장 많이 사용됩니다.
이 소재는 스테인리스강, 연성 주철, 티타늄 합금 등 HRC45 경도의 소재에 적합합니다. 초합금.
세라믹 터닝 도구
세라믹 선삭 공구는 고온 경도와 내마모성이 뛰어나고, 고속, 고온 가공에 적합하며, 일반적으로 주철, 고온 합금 및 열 분사 재료에 사용됩니다.
선반 절삭 공구 유형– 구조에 따른 분류
일체형 터닝 툴
솔리드 터닝 공구는 일반적으로 고속도강으로 제작됩니다. 장치의 양쪽 끝을 가공할 수 있습니다. V자형 성형 공구는 외경 원, 단면, 모따기를 가공할 수 있습니다. 이러한 유형의 공구는 저속 터닝에 더 적합합니다.
용접 선삭 공구
용접 선삭 공구는 초경 용접 공구라고도 합니다. 이 공구는 구리로 접합된 손잡이와 날, 그리고 외부 나사산 커터와 커터로 구성됩니다.
인덱서블 기계식 클램프 터닝 도구
이 유형의 선삭 공구는 공구 홀더, 날, 공구 입자, 그리고 클램핑 요소로 구성됩니다. 절삭 입자와 날을 유연하게 교체할 수 있으며, 다양한 구조의 부품 가공에 적합합니다.
홈 가공 도구, 내부 나사 가공 도구, 내부 구멍 가공 도구, 마무리 도구, 내부 홈 가공 도구, 단면 홈 가공 도구 등이 포함됩니다.
선반 절삭 공구 유형 - 이송 방향별 분류
다양한 공급 방향은 세 가지 유형으로 나눌 수 있습니다.
왼손 도구
왼손잡이 공구는 왼쪽에서 오른쪽으로 재료를 제거합니다. 왼손잡이 공구의 절삭날은 공구의 오른쪽에 있습니다. 막대 소재의 외경 가공에 적합합니다. 왼손잡이 공구는 시계 방향으로 회전하는 기계에 적합합니다.
오른손 도구
오른손잡이 공구는 오른쪽에서 왼쪽으로 재료를 제거합니다. 오른손잡이 공구의 절삭날은 공구의 왼쪽에 있습니다. 오른손잡이 공구는 스핀들이 시계 반대 방향으로 회전하는 공작 기계에 적합합니다.
둥근 노즈 선반 도구
이 공구는 좌우로 움직여 절단할 수 있으며, 표준 표면 가공에 적합합니다. 가공된 부품의 표면은 매끄럽습니다.
주로 몰드 베이스의 황삭 가공, 평면 정삭, 측면 정삭에 사용되며, 재료 경도가 높은 몰드의 황삭 가공에 더욱 적합합니다.
선반 도구 선택 방법
선반 공구에는 다양한 종류가 있으며, 숙련된 엔지니어는 다양한 요소를 고려하여 적합한 공구를 선택합니다. 공구를 선택할 때 고려해야 할 몇 가지 요소는 다음과 같습니다.
재료의 종류
절삭되는 소재에 따라 선반 공구의 종류가 결정됩니다. 선삭 공구를 선택하기 전에 소재의 경도, 내마모성, 탄성, 두께 등 부품의 소재를 분석해야 합니다. 이러한 특성은 선삭 작업에 필수적인 요소입니다.
가공할 부품의 소재가 단단한 경우, 초경 공구나 다이아몬드 공구를 선택해야 합니다.
도구 모양
부품의 구조는 선반 공구의 모양을 결정합니다. 절삭날의 위치 또한 공구의 절삭 방향을 결정합니다.
부품의 특징
다양한 종류의 선반 공구는 각기 다른 크기와 모양을 생성합니다. 따라서 적합한 공구를 선택하려면 각 선반 공구의 매개변수를 잘 알고 있어야 합니다. CNC 가공에서는 복잡한 부품의 경우 더 다양한 공구 조합이 필요합니다.
일반적으로 사용되는 재료에 대한 선삭 매개변수
절삭의 세 가지 요소는 이송, 절삭 속도, 절삭 깊이입니다.
절삭량을 선택할 때 가공 효율을 고려한다면 먼저 최대 절삭 깊이를 사용하고, 그 다음에 큰 이송량을 선택한 후, 공구의 내구성에 따라 절삭 속도를 선택해야 합니다.
가공 품질의 관점에서 보면 절삭 깊이와 이송 속도를 줄이고 절삭 속도를 높여야 합니다.
일반적으로 사용되는 재료에 대한 선삭 매개변수:
알류미늄: 7075, 6061, 5082, 2024
라인 속도 100~150m/분
회전당 이송량 0.15~0.26mm/r
한쪽면의 절단 깊이는 1.5mm 이내입니다.
강철: 1018, 4140, A36 강철, A2 강철, 45 강철
라인 속도 80~150m/분
회전당 이송량 0.1~0.4mm/r
한 면의 절단 깊이는 3mm 이내입니다.
스테인리스 강: 303, 304, 316/L
라인 속도 80~130m/분
회전당 이송량 0.1~0.2mm/r
한쪽면의 절단 깊이는 2mm 이내입니다.
구리: C360, 구리 260, C110
라인 속도 100~150m/분
회전당 이송량 0.15~0.26mm/r
한쪽면의 절단 깊이는 1.5mm 이내입니다.
플라스틱: POM, PTFE, PEEK, 나일론, UHMW PE, PC
라인 속도 65~100m/분
회전당 이송량 0.3~0.43mm/r
단면 절단 깊이 3~5mm
티타늄 합금
라인 속도 50~80m/분
회전당 이송량 0.05~0.15mm/r
한쪽면의 절단 깊이는 0.8mm 이내입니다.
자주 묻는 질문
1. 선반 절삭 공구 인서트의 일반적인 표면 코팅은 무엇입니까?
절삭 공구용 코팅에는 질화티타늄 코팅, 질화티타늄 카바이드 코팅, 질화티타늄 알루미늄 코팅 또는 티타늄 질소 알루미늄 코팅, 니트로크롬 알루미늄 코팅, 다이아몬드 코팅의 5가지 유형이 있습니다.
2. 선반 절삭 공구 홀더에 대한 일반적인 표면 처리 방법은 어떻게 선택합니까?
공구 표면은 일반적으로 무전해 니켈 도금 또는 흑화 처리됩니다. 무전해 니켈 도금은 내마모성이 뛰어나고 두께가 균일하여 최고의 정밀도를 보장합니다. 이는 이상적인 표면 처리 공정입니다.
3. 선반 절삭 공구가 부품의 표면 마감에 영향을 미칩니까?
네, 확실합니다. 부품 표면에 대한 요구 사항이 너무 높으면 적절한 재질의 공구를 선택해야 합니다. 예를 들어, 표면 마감이 0.4μm까지 요구된다면 Tirapid는 보석 블레이드를 선택합니다.
맺음말
선반 절삭 공구는 선삭 가공에 필수적인 도구입니다. 기계 엔지니어는 시제품의 형상과 재질에 따라 적절한 공구 유형을 선택합니다. 따라서 절삭 공구의 다양성과 품질이 제품의 품질을 결정합니다.
티라피드는 쉽게 변형되는 PTFE&Delrin 150부터 티타늄 합금까지 다양한 소재로 가공됩니다. 풍부한 실무 경험을 바탕으로 더욱 다양한 가공 기술을 제공합니다.
















