
主軸回転速度は、プラスチックCNC加工において最も基本的なパラメータの一つであり、同時に初心者が間違えやすいパラメータの一つでもあります。金属加工の経験はプラスチック加工にはそのまま適用できません。プラスチックは熱伝導率が低く、融点も低いためです。主軸回転速度が少しでも高すぎると、切削が溶融に変わり、表面の汚れ、工具への材料の付着、寸法ずれなどが瞬時に発生する可能性があります。同時に、回転速度が低いほど安全というわけでもありません。回転速度が低すぎると、切削抵抗が大きくなり、表面仕上げが粗くなり、工具の摩耗が早まります。プラスチックCNC加工における適切な主軸回転速度は、材料の種類、工具径、加工目的、機械の性能を総合的に考慮して決定する必要があります。あらゆる状況に当てはまる単一の数値はありませんが、有用な参考範囲と診断原則は存在します。
表面速度は回転数よりも重要である
RPMと表面速度の変換
回転数(RPM)は独立したパラメータではありません。工具径とともに、切削面速度、つまり工具刃先が材料表面に対して移動する実際の速度(メートル/分(m/min)で表される)を決定します。同じ回転数では、工具径が大きいほど切削面速度は高くなります。同じ切削面速度では、工具径が小さいほど回転数を高くする必要があります。
変換式は、RPM = 表面速度 (m/分) × 1000 / (円周率 × 工具径 (mm)) です。6 mm の工具から 3 mm の工具に切り替える場合、同じ表面速度を維持するには RPM を 2 倍にする必要があります。これは、小径工具が通常より高いスピンドル速度を必要とする理由でもあります。つまり、切削速度を速くするためではなく、適切な表面速度を達成するためです。
プラスチックの表面速度基準範囲
金属加工は確立された切削データ集の恩恵を受けられるのに対し、プラスチック加工における表面速度の推奨値は、主に実務経験に基づいて決定されます。プラスチックの推奨表面速度範囲はアルミニウムよりも低く、鋼よりも高く、ほとんどのエンジニアリングプラスチックは100~400m/分の範囲で良好な性能を発揮します。熱に弱い材料はこの範囲の下限で加工する必要がありますが、自己潤滑性に優れた材料は上限で加工できます。
推奨範囲外では、2つのシナリオが発生します。表面速度が高すぎると、切削ゾーンの摩擦熱が切りくずによって十分に速やかに除去されず、プラスチック表面温度がガラス転移温度または融点を超え、溶融、変色、または工具への材料の付着を引き起こします。表面速度が低すぎると、切削刃が材料に効果的に食い込むことができず、代わりに材料を擦り付けて圧縮するため、表面が粗くなり、工具の摩耗が速くなり、加工効率が低下します。
一般的なプラスチックに対する推奨スピンドル回転速度範囲
以下の数値は、直径3mmと6mmの2枚刃エンドミルを使用し、切削深さが中程度(軸方向の切削深さが工具直径の50%以下)であることを前提としています。
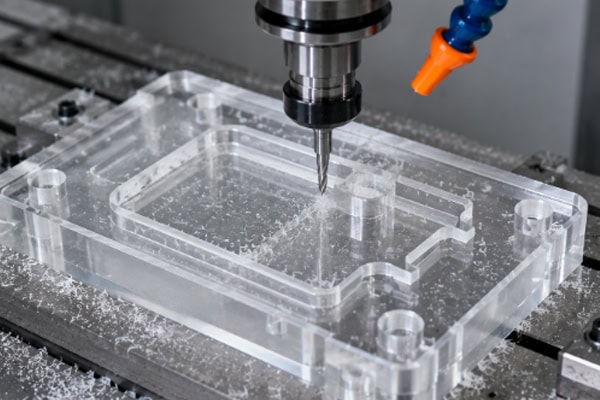
アクリル(PMMA)—推奨加工速度:100~250m/分。3mm工具の場合、約10,000~26,000RPM、6mm工具の場合、約5,000~13,000RPMに相当します。アクリルは比較的脆く、高速加工ではエッジが欠けやすい性質があります。圧縮空気冷却を使用する場合は、推奨範囲の上限に近い速度で加工できます。
POM(ポリオキシメチレン)—推奨加工速度:150~400m/分。3mm工具の場合、回転速度は約16,000~42,000rpm、6mm工具の場合は約8,000~21,000rpmに相当します。POMは、幅広い加工速度に対応し、高回転速度でも安定した表面品質を実現する、最も加工性に優れたプラスチックの一つです。小型部品の仕上げ加工には、高回転速度も使用できます。
ポリカーボネート(PC)の場合、推奨加工速度は80~200m/分です。3mm工具は8,500~21,000rpm、6mm工具は4,200~10,500rpmに相当します。PCは熱に弱いため、加工速度は控えめに設定してください。推奨範囲を超えると、応力による白化やエッジの曇りが発生しやすくなります。
ナイロン(PA)—推奨切削速度:100~250m/分。3mm工具の場合、約10,000~26,000RPM、6mm工具の場合、約5,000~13,000RPMに相当します。ナイロンは比較的柔らかく、高速切削時に工具に巻き付く糸状の切りくずが発生しやすい性質があります。切削速度範囲の低~中速域で送り速度を大きくすると、切りくずの分断に役立ちます。
PEEKの場合、推奨切削速度は50~150m/分です。3mm工具は5,300~16,000rpm、6mm工具は2,600~8,000rpmに相当します。PEEKは硬く、切削力が大きいため、高速切削では工具の摩耗が著しく加速します。低速切削と浅い切削深さの組み合わせが推奨されます。
PTFE ― 推奨加工速度:200~500 m/分。3 mm の工具は、約 21,000~53,000 RPM に相当します。6 mm の工具は、約 10,500~26,500 RPM に相当します。PTFE は非常に柔らかく、摩擦係数が非常に低いため、高速加工でも通常は溶融の問題は発生しませんが、切削力による材料の弾性変形が寸法精度に及ぼす影響を考慮する必要があります。
工具径に基づいた速度調整
工具径は、速度選択に最も直接的に影響を与える変数です。以下は、POM加工時の一般的な工具径における参考回転数(RPM)です(表面速度は250m/分とします)。
- 工具径1mmの場合、回転数は約79,600RPM(通常、ほとんどのスピンドルの最大回転数を超えるため、表面速度の期待値は下げる必要がある)
- 工具径2mm、回転数約39,800RPM
- 工具径3mm、回転数約26,500RPM
- 工具径4mm、回転数約19,900RPM
- 工具径6mm、回転数約13,300RPM
- 工具径8mm、回転数約9,900RPM
- 工具径10mm、回転数約8,000RPM
小径工具(1~2 mm)の場合、プラスチック加工における一般的な問題は速度不足ではなく、スピンドルの最大回転数によって達成可能な表面速度が制限されることです。たとえば、1 mmの工具を24,000 RPM(ほとんどの従来型CNCスピンドルの上限)で回転させた場合、表面速度は約75 m/分にしかならず、POMの理想的な範囲を大きく下回ります。これは、小径工具で得られる表面仕上げが、より大きな工具で得られる表面仕上げに匹敵しない可能性があることを意味します。回避策として、送り速度を下げて表面速度の低下を補うことができます。大径工具(8 mm以上)の場合は状況が逆で、控えめな回転数でも表面速度が推奨上限を容易に超えてしまいます。このような場合は、一般的に引用されている範囲に従うのではなく、スピンドル速度を積極的に下げる必要があります。10 mmの工具を10,000 RPMで回転させた場合、表面速度はすでに314 m/分となり、ほとんどのプラスチックにとって高速です。
スピンドル速度が不適切な場合の一般的な兆候
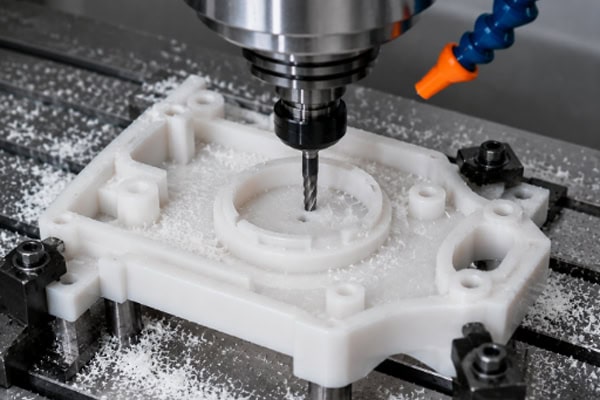
スピンドル回転速度が高すぎる場合、プラスチックの表面に溶融、光沢のムラ、または変色が見られる。切削屑が均一な薄片から不規則な粘着性の塊に変化する。工具に溶融したプラスチックのコーティングが付着する。加工領域から過熱したプラスチックの臭いがする。アクリルの端が白くなったり、微細なひび割れが発生したりする。
スピンドル回転速度が低すぎると、表面粗さが悪化し、工具痕が顕著で不均一になります。切削音は低く鈍く、時にはノック音のような音になります。工具の摩耗は予想よりも早く進行します(低速では切削力が高くなるため)。切りくずは大きく不規則な破片となり、特に脆いプラスチックでは粉々に砕けた切りくずが発生する場合があります。小径工具は、切削力が工具の耐荷重を超えるため、低速では破損しやすくなります。
加工中にこれらの兆候が現れた場合、スピンドル回転速度の調整が検討すべき一つの方向性ですが、必ずしも唯一の方法ではありません。送り速度、切削深さ、工具の状態もこれらの結果に影響を与えます。
主軸回転速度と送り速度の調整
主軸回転速度は送り速度と切り離して考えることはできません。主軸回転速度は切削刃が材料に接触する頻度を決定し、送り速度は接触ごとに除去される材料の量を決定します。これら2つを合わせると、1回転あたりの送り量、つまり工具が1回転あたりに切削刃1枚あたりで進む距離が算出されます。プラスチックのCNC加工では、一般的な1歯あたりの送り量は0.03~0.15mmの範囲で、熱に弱い材料は低い値、切削抵抗の少ない材料は高い値となります。
実用的なアプローチ:推奨される材料範囲に基づいてスピンドル速度を設定したら、送り速度は1歯あたりの送り量から計算できます。式は次のとおりです。送り速度(mm/分)=回転数×フルート数×1歯あたりの送り量(mm)。例として、6 mmの2枚刃エンドミルでPOMを加工する場合を考えてみましょう。12,000 RPMで1歯あたりの送り量が0.08 mmの場合、送り速度は12,000×2×0.08=1,920 mm/分となります。
主軸回転速度と送り速度の比率は、加工面の品質に影響を与えます。一定の主軸回転速度において、送り速度が高いほど、刃当たりの切削量が増え、加工面に工具痕が目立ちやすくなりますが、同時に加工効率も向上し、切削屑によってより多くの熱が放出されます。送り速度が低いほど、より滑らかな表面が得られますが、送り速度が低すぎて刃当たりの送り量が0.02mmを下回ると、工具は切削から摩擦へと移行し、加工面はかえって劣化します。回転速度と送り速度の最適なバランスを見つけるには、実際の機械で、特定の材料と工具を用いて試し切りを行う必要があります。
よくある質問
スピンドルを最高速度で回転させると、最高の生産性が得られるのでしょうか?
必ずしもそうとは限りません。スピンドル回転数を高くすれば送り速度を上げることができ、加工時間を短縮できますが、それは加工対象物がその速度で発生する追加の切削熱に耐えられる場合に限ります。POMなどの材料では、高速回転と高送り速度を組み合わせることで、効率と表面品質の両方を実現できます。しかし、PCやアクリルでは、過剰な回転速度による熱損傷のリスクと、それに伴う再加工コストが、時間短縮効果を上回る可能性があります。効率を最大化するための前提条件は、まず加工品質が許容範囲内であることを確認することです。
同じプラスチックでも、メーカーによって必要なスピンドル回転速度は異なりますか?
場合によっては、その通りです。POMやアクリルといった同じ材質であっても、メーカーによって配合、分子量分布、添加剤パッケージが異なる場合があり、切削特性にばらつきが生じる可能性があります。最も顕著な例はアクリルで、鋳造シートと押出シートでは加工速度が20%以上異なることがあります。材料の供給元やロットが変更された場合は、既存のパラメータが引き続き適用できるかどうかを確認するために、試し切りを行うことをお勧めします。
小径工具の場合、スピンドル回転速度が不十分な場合はどうすればよいでしょうか?
従来のCNCスピンドルの回転速度制限は通常18,000~24,000RPMですが、直径2mm以下の工具にとっては確かに低めです。対策としては、シングルフルート工具の使用(同じ回転速度と送り速度の場合、シングルフルート工具は2フルート工具の2倍の送り速度を1歯あたりに提供し、切削条件を改善します)、スピンドルスピーダーを使用してスピンドル出力速度を3~5倍にする、または、部品の形状が許せば、より大径の工具に切り替える、といった方法があります。
結論
プラスチックCNC加工において、あらゆる状況を網羅する単一のスピンドル速度値表は存在しません。表面速度は回転数(RPM)そのものよりも重要な指標であり、ほとんどのエンジニアリングプラスチックは100~400m/分の表面速度範囲内で良好に加工できます。特定の部品の場合、速度の選択には工具径、送り速度、切削深さ、冷却条件も考慮する必要があります。実際には、最も確実な方法は、材料の推奨表面速度範囲から始め、工具径を使用して開始回転数(RPM)に変換し、その後、試し切りを行い、表面仕上げ、切りくず形状、工具の状態に基づいて徐々に最適値に調整していくことです。このアプローチは、事前に作成された表の値を盲目的に適用するよりも常に優れた結果をもたらします。















