
ブレード加工では、ブレードがアセンブリに適合し、作動流体と相互作用するために必要な翼型、取り付け部、およびエッジを形成または改良します。課題は、材料除去によってワークピースの剛性が変化する中で、これらの形状を制御することです。表面が滑らかに見えても、その形状、厚み、または根元との関係が適切でなければ不十分です。
このガイドは、金属製タービンブレードおよびコンプレッサーブレードの機械加工に焦点を当てています。出発素材と材質が加工プロセスにどのように影響するか、同時5軸フライス加工が有効な場合、その他の加工が必要な場合、および検査要件をどのように定義するかについて説明します。エンジニアと購買担当者は、これらの原則を活用して、より分かりやすい図面を作成し、製造提案を比較検討することができます。
刃物加工とは?
ブレード加工とは、ブレードの空力特性や取り付け部の形状を形成または仕上げるために用いられる、制御された材料除去加工のことです。これには、無垢材から翼型を削り出す加工や、鋳造または鍛造されたブランク材を選択的に仕上げる加工などが含まれます。必要な工程は、ブレードの設計、材質、および初期状態によって異なります。

ソリッド素材およびニアネットブランクからの機械加工
ソリッド材からの機械加工は、形状や材料要件がこの方法に適した特定の開発部品、コンプレッサー部品、ブレード設計にとって実用的な手段となる。このプロセスでは、支持されたブランク材の周囲の材料を除去することで翼型を形成する。
ほぼ最終形状に近いブランクには、ブレード形状の大部分が既に含まれています。そのため、すべての表面を一から生成するのではなく、ブレードの根元、プラットフォーム、先端、シール部、および選択された翼型領域に機械加工を集中させることができます。ブランクは公称CADモデルの正確なコピーではないため、入力形状と機械加工代が重要になります。
高圧段のジェットエンジンタービンブレードの多くは、精密鋳造(インベストメント鋳造)によって製造され、指定に応じて方向性凝固法や単結晶法が用いられる。通常の棒材から同様の外形を削り出しても、その材料構造は再現されない。セラミックコアを用いた鋳造では、複雑な内部冷却通路を形成し、その後、機械加工などの仕上げ工程を経る。
個々のブレードおよび一体型ブレード部品
個々のブレードは、根元、仮設構造、または適切な固定具によって保持できます。ブリスクはブレードをディスクに一体化しているため、隣接するブレードがカッターのアクセスを制限します。インペラも間隔の狭い流路を備えていますが、その形状と機能には独自のプロセス計画が必要です。
このガイドでは、個々のブレードと、関連するターボ機械部品と共通する加工原理に焦点を当てています。タービンブレードは、互換性のある単一のファミリーとして扱うのではなく、実際の構成部品の種類ごとに指定する必要があります。
形状と材料は、プロセスにどのような影響を与えるのか?
刃の形状は、アクセス性、支持性、および機能面間の関係を決定します。材料は、切削特性と適切な加工経路を決定します。アクセスしやすいアルミニウム製のデモ部品で機能するツールパスが、薄いニッケル合金製の量産用刃には適さない可能性があるため、両方を合わせて検討する必要があります。
翼型、翼根、および翼縁の要件
翼型は、翼幅に沿って曲率と断面形状が変化します。圧力面、吸引面、ねじれ、翼弦長、厚み分布は、設計どおりに維持されなければなりません。全長と全幅を測定するだけでは、意図した翼型が製造されたかどうかを判断することはできません。
翼根部とプラットフォームは、アセンブリとの機械的および幾何学的な関係を確立します。翼型に対するそれらの位置は、個々の寸法と同様に重要です。前縁と後縁についても、すべてのエッジをできるだけ鋭くするという指示ではなく、明確な形状を定義する必要があります。
| ブレード領域 | 製造会社 | 明確化の必要性 |
| 翼型表面 | 曲率とカッターの接触状態の変化 | プロファイル、断面定義、および表面テクスチャ |
| 薄片 | 在庫が取り除かれる際のたわみ | 厚さおよび許容検査条件 |
| ルートとプラットフォーム | 取り付け適合性と基準関係 | 形状、位置、向き |
| 前縁と後縁 | バリ、過剰切削、丸め | エッジの厚さ、半径、および許容されるブレンド |
| 先端部または覆い部(存在する場合) | 隣接するフィーチャへのアクセスと関係 | 完成した形状と組立要件 |
材料選定と被削性
材料仕様は、部品の動作要件に基づいて決定する必要があります。チタン合金は多くの圧縮機やファン用途で重要であり、ニッケル基超合金は高温のタービン領域で使用されます。蒸気タービンブレードには、設計や使用条件に応じて、適切なステンレス鋼または合金鋼を使用できます。
| マテリアルファミリー | 関連するアプリケーションコンテキスト | 加工上の考慮事項 |
| ニッケル基超合金 | 指定された合金と構造が適している高温部部品 | 熱集中、加工硬化、工具摩耗 |
| チタン合金 | 多くのコンプレッサーとファンの部品 | 切削ゾーンの熱、工具の密着性、およびワークピースの柔軟性 |
| ステンレス鋼および合金鋼 | 適切な蒸気タービンおよび産業用ブレードの設計 | グレード、硬度、切削力、および工具の選択 |
| アルミニウム合金 | 選択された開発モデルと適切な低温用途 | バリ取りと薄片の変形 |
合金の種類だけでは完全な仕様とは言えません。正確なグレード、素材の形状、熱処理条件、および適用される材料要件を含めてください。合金の種類や加工方法を変更すると、被削性や部品の耐用性に変化が生じる可能性があります。
刃物の加工プロセスはどのように行われるのですか?
ブレード加工計画は通常、モデルと図面の確認から始まり、基準点の準備、制御された荒加工、中間仕上げ、仕上げへと続きます。この手順では、翼形と取り付け部の間の必要な位置関係を確立しながら、サポートを維持する必要があります。鋳造ブランクとソリッドビレットでは、必ずしも同じ工程を経るとは限りません。
モデルをレビューし、参照を確立する
CADモデルと図面が同じ改訂版であることを確認してください。制御対象の翼面、断面位置、ルートインターフェース、加工境界、および変更してはならないフィーチャを特定してください。プログラミングを行う前に、欠落しているエッジ定義を解決してください。
コンピュータ支援製造(CAM)システムは、製品の形状を計画された切削加工に変換します。パスを生成する前に、モデル単位、表面の連続性、工具定義、および残りの材料を確認してください。見た目がきれいなツールパスのプレビューであっても、プログラムされた形状や加工公差が図面と一致しているとは限りません。
製造基準と検査基準をどのように関連付けるかを計画してください。一時的なクランプ機能は、設計基準とならなくても生産に役立つ場合があります。逆に、完成したルートを保持することは、治具が損傷や歪みなく一貫して位置決めできる場合にのみ有効です。
治具の設計においては、後工程へのアクセスも確保する必要があります。ブランクをしっかりと固定するクランプは、翼形が完成した後に作業台の邪魔になる可能性があります。部品を治具間で移動させる必要がある場合は、再現性のある基準移動を確立し、完成した接触面を保護してください。クランプされた形状だけでなく、解放された部品自体が規定の合格条件を満たしていることを確認してください。
ニアネットブランクの場合、仕上げ予定領域に十分な材料が存在することを確認してください。入荷時の形状チェックを行うことで、高額な加工が始まる前に、材料の配置ミスや局所的な不足を特定できます。加工代を改善するためにブランクを移動させる場合でも、機能的な特徴との指定された関係を維持する必要があります。
支持を失わずに荒削りに
荒削り加工では、後続の加工に必要な材料量と剛性を維持しながら、大量の材料を除去します。その目的は、切削工具の噛み合いを予測可能にし、切りくずを効果的に排出し、断面形状が変化してもワークピースの安定性を保つことです。
片側を薄く仕上げ、もう片側に厚い材料を残すような加工手順では、力と剛性のバランスが崩れる可能性があります。設計によっては、反対側から段階的に材料を除去したり、ブレードに沿って少しずつ加工したりすることで、より優れた支持力を得ることができます。
初期段階でより多くの材料を除去すれば、必ずしも加工サイクル全体が短縮されるとは限りません。過剰な振動、表面損傷、または歪みによって、仕上げ加工や検査作業が増える可能性があります。重要なのは、粗削り速度だけではなく、信頼性の高い完成部品の品質です。
最終カットを予測するためのセミフィニッシュ
半仕上げ加工は、ワークピースを最終形状に近づけ、残りの材料の分布を制御するのに役立ちます。均一な仕上げ代は、翼型全体にわたる切削荷重の急激な変化を回避するのに役立ちます。
この段階は、表面の修復が困難になる前に、材料、工具の状態、寸法変化の傾向を確認する機会でもあります。クランプ解除後または前回の加工後にブレードが動いている場合は、一律の工具オフセットを適用する前に原因を調査してください。
材料除去によって残留応力が再分布する可能性があり、切削加工によって表面近傍に新たな影響が生じる可能性があります。半仕上げ加工ではこれらの応力が自動的に除去されるわけではありません。熱処理や安定化処理は、材料仕様および承認された製造工程に適合している必要があります。
翼型を仕上げ、エッジを保護する
仕上げ加工では、切削工具の接触を制御することで、指定された形状と質感を実現します。工具がデリケートな領域に長時間留まったり、急激な方向転換をしたりしないよう、アプローチ、エグジット、ステップオーバー、およびトランジションを計画してください。
先端部と後端部は、工具の食い込み具合や局所的な剛性が急激に変化する可能性があるため、特に注意が必要です。加工時およびその後のバリ取りにおいて、指定された厚さと半径を維持してください。見た目にはきれいなエッジでも、研磨によって材料が過剰に除去されると、許容できない場合があります。
後工程で隠れたり変化したりする可能性のある箇所を検査する。例えば、塗装前に表面を検査することで工程管理に役立つ一方、最終的な受入検査では、塗装後やエッジ処理後に追加の検査が必要となる場合がある。
刃物加工に5軸CNCが必要なのはどのような場合か?
同時5軸CNC加工は、ねじれた刃の表面に到達して追従するために工具の向きを連続的に変更する必要がある場合に有効です。アクセス可能な形状は、固定軸またはインデックス方式で加工できます。軸数を品質保証の基準とするのではなく、形状、到達範囲、剛性、および検証要件に基づいて機械構成を選択してください。

インデックス位置決めと同時動作
インデックス加工、または3+2軸加工では、回転位置決めによって固定方向の切削加工の前に位置決めが行われます。一方、同時5軸加工では、切削中に工具とワークピースの相対的な向きを変えることができます。
連続的な姿勢制御は、翼型周辺へのアクセス性を向上させ、長い工具の使用や繰り返し位置調整を行う必要性を低減します。しかし、同時に、プログラミングで対処しなければならない機械動作上の制約も生じます。回転移動の制限、急速な姿勢変化、および利用可能なクリアランスはすべて、実際の作業経路に影響を与える可能性があります。
段取り回数を減らすことで、フィーチャー間の関係性を維持しやすくなりますが、5軸加工機であっても、ブレード全体を一度のクランプで仕上げられるとは限りません。ワーク保持フィーチャーの除去が必要になる場合があり、特殊な加工には別の装置が必要になることもあります。
機械全体の動作を確認する
カッター、ホルダー、治具、ワークピース、および関連する機械部品を確認してください。ホルダーがプラットフォームに近づいたり、回転アセンブリが移動限界に近づいたりすると、工具の先端が加工対象の表面に沿って動く可能性があります。
後処理された数値制御(NC)プログラムをシミュレーションすることで、後処理中に導入される動作を含め、実際の機械向けに設計されたコードを評価することができます。シミュレーションでは、代表的な工具長、ホルダ、材料、治具、および機械構成を使用する必要があります。
シミュレーションは計画立案を支援するものであり、実際の切削力を測定したり、完成した形状を証明したりするものではありません。物理的なプロセスが計画通りに進んでいることを確認するには、セットアップ検証と管理された初回部品検査が依然として必要です。
刃の表面に適した工具とツールパスはどれですか?
工具の選定は、局所的な曲率、到達範囲、材質、および要求される表面仕上げに合わせて行う必要があります。ボールノーズ、ブルノーズ、側面フライス加工、円弧加工といったアプローチは、それぞれ異なる形状に対応します。適切な戦略は、過度のたわみ、衝突、または制御不能な接触変化を起こすことなく、有効な切削接触を維持します。
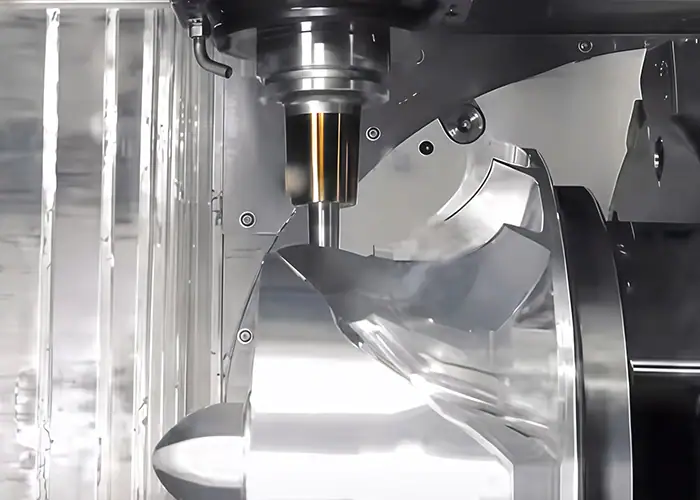
カッターの接触部をローカルジオメトリに合わせる
ボールノーズカッターとブルノーズカッターは、彫刻面加工において柔軟性を発揮します。ボールノーズカッターの場合、中心付近の接触面では切削速度が非常に遅いため、工具の向きによって切削特性やクリアランスに影響を与えることができます。
側面フライス加工は、切削面の形状が適切な接触を可能にする側面を使用します。効率的に材料を除去できるからといって、すべてのねじれた面に適用すべきではありません。幾何学的適合性と、それによって生じる偏差を確認してください。
円弧状または樽型のカッターは、適合する仕上げ面に対してより大きな有効接触半径を提供します。これらのカッターを使用するには、実際の切削形状を表すツール定義とCAM戦略が必要です。そのため、加工速度の向上という一般的な謳い文句ではなく、アクセス性や形状要件との関連でその使用を評価する必要があります。
ステップオーバーとサーフェス遷移を選択する
ステップオーバーは隣接するパス間の残留スカラップに影響を与えるが、結果はカッターの形状と局所的な表面曲率にも依存する。ブレード全体で同じ間隔値を使用しても、異なる領域で異なる表面パターンが生じる可能性がある。
主翼、エッジ領域、プラットフォーム境界間の移行を計画します。これらの境界は、個々のツールパスが許容範囲内に見えても、不整合痕跡を明らかにする可能性があります。結合された残材モデルを確認し、切削後の実際の移行を検査します。
CAM計算の許容誤差を厳しくするだけでは、工具のたわみや治具の動きは修正されません。エラーの原因と図面の許容基準を完全に理解した上で、プログラミングパラメータを設定してください。
熱、接触、振動を制御する
工具のグレード、形状、コーティング、切削データ、クーラント供給は、材料と加工条件に合わせて調整する必要があります。アルミニウム開発モデルのパラメータを耐熱合金に直接適用することは避けてください。
工具アセンブリは、アクセスが許す限り剛性を高く保ってください。オーバーハングが長すぎたり、局所的な支持が弱かったり、力が加わる方向が不適切だったりすると、たわみやビビリ振動が発生する可能性があります。スピンドル回転速度や送り速度を変更することで特定の状況が改善される場合もありますが、支持やリーチの問題が続く場合は、通常、より広範なセットアップの見直しが必要です。
工具の摩耗は、加工後の形状にも影響します。工具が目に見えて損傷するまで加工を続けるのではなく、重要な部分を中心に点検と交換基準を設定してください。補正を使用する場合は、1つのオフセットで全ての領域が補正されると想定するのではなく、結果として得られる形状を検証してください。
研削加工、放電加工、レーザー加工は、どのような位置づけになるのか?
ブレード加工では、特定の形状が必要な場合、フライス加工と研削加工、放電加工(EDM)、レーザー加工を組み合わせることができます。最適な組み合わせは、ブレードの根元の設計、冷却形状、材料、コーティングの状態、表面の完全性に関する要件によって異なります。これらの加工は、単一の普遍的な手順を形成するのではなく、フライス加工を補完するものです。
根元研磨および表面仕上げ制御
クリープフィード研削は、モミの木形状を含む、タービンブレードの根元形状に適した加工方法として確立されています。設計、材料、生産量、および承認されたプロセスによっては、他の加工方法が適切な場合もあります。
研削加工では、砥石の状態、ドレッシング、クーラントの供給、および熱の影響を制御する必要があります。幾何学的に正確な表面であっても、加工工程で許容できない熱損傷が生じた場合は、調査が必要となる場合があります。
研磨およびエッジ調整にも明確な制限を設けるべきです。これらの作業は材料を除去し、翼型、エッジ半径、または薄肉部の形状を変化させる可能性があります。納品状態を確立する作業の後、重要な形状を検査してください。鏡面仕上げは、規定された表面テクスチャや健全な材料状態の代わりにはなりません。
冷却孔および内部通路
高温部ブレードの中には、フィルム冷却用の穴、成形された排気口、またはその他の冷却機能を必要とするものがあります。放電加工(EDM)による穴あけは導電性材料に用いられ、レーザー加工は適切な穴あけやコーティング用途のための他の選択肢を提供します。
穴の位置、方向、形状、貫通挙動、および局所的な壁面状態はすべて重要です。中空ブレードを貫通する際には、反対側の内壁を損傷しないように加工する必要があります。熱処理によって再鋳造材料やその他の表面効果が生じる可能性があるため、選択した加工方法に応じて、受入基準とそれに続く処理を明確に定義する必要があります。
ドリル加工された冷却構造と、複雑な密閉型内部通路を区別する必要があります。従来のフライス加工では、すべての密閉型内部通路に届くことはできません。これらの通路は、鋳造工程またはその他の適切な製造工程で形成される場合があります。
コーティングの手順も計画上の重要な決定事項です。コーティング前に掘削を行うルートもあれば、コーティングを段階的に除去してから掘削を行うルートもあります。機器の選定や見積もりを行う前に、予定している手順と最終的な穴の状態を必ず確認してください。
刃物加工の品質はどのように検証されるのですか?
検証では、翼型形状、取り付け関係、エッジ状態、表面テクスチャ、および指定された材料または内部構造の要件を網羅する必要があります。三次元測定機(CMM)、光学スキャン、および特殊な試験は、それぞれ異なる疑問に答えます。完全な計画では、測定対象、部品の位置合わせ方法、およびどの製造段階での受入が定義されます。
正しい参照データに対して形状を検証する
ブレード検査では、断面形状、厚み、ねじれ、翼弦長、前縁または後縁の特性を評価できます。翼根部とプラットフォーム部の形状については、翼型との規定された関係性を維持したまま検査を行う必要があります。
座標測定機は、定義された特徴や断面から触覚データを収集できます。光学システムは、特に翼型全体の偏差を視覚化する際に役立つ、高密度の表面情報を提供できます。測定点数が多いという理由だけで機器を選択するのではなく、要求される測定範囲と不確実性に基づいて機器を選択してください。
位置合わせは評価の一部です。拘束のない面合わせでは、ブレードを根元から取り付ける際に問題となる位置関係の誤差が隠蔽される可能性があります。図面の参照図を使用し、許可されている取り付け方法をすべて文書化してください。
表面の質感と材料の状態を分離する
プロファイル誤差、うねり、粗さは、仕上げ面のさまざまな側面を表します。ブレードは、局所的に滑らかな仕上がりであっても、全体の翼型形状が間違っている場合があります。また、粗さの測定値だけでは、考えられるすべての亀裂や表面下の欠陥を特定することはできません。
必要に応じて、指定された非破壊検査または内部検査を実施してください。コンピュータ断層撮影(CT)やX線撮影法は、特定の内部評価に役立ちますが、その適合性は、材料、形状、解像度、および評価対象の欠陥または寸法によって異なります。
したがって、検査パッケージは各要求事項と適切な検査方法を結びつけるべきである。表面スキャン、寸法レポート、または研磨された外観を、他のすべての品質特性の証拠として扱うことは避けるべきである。
配送状態を確認する
図面の改訂内容、材料の種類、評価対象の特徴、位置合わせ、測定方法、および結果を記録してください。報告書が機械加工、熱処理、コーティング、または完全仕上げの状態のいずれを記述しているかを明記してください。
機械上でのプロービングは、セットアップとプロセス制御を支援することができますが、受入検査は合意された測定計画を満たす必要があります。中間検査を受入の証拠として使用する場合は、その範囲と妥当性を明確に定める必要があります。
繰り返し注文の場合は、工具交換、治具交換、工程変更の評価方法について合意しておく必要があります。初回製品が合格すれば、検査対象製品の状態が良好であることが証明されます。生産の一貫性を確保するには、適切な継続的な管理と記録が必要です。
刃物加工の見積依頼書には何を含めるべきか?
刃物加工の見積依頼書(RFQ)には、CADモデル、管理図面、材質とブランクの状態、重要な形状、仕上げ要件、および受入書類を含めることが重要です。サプライヤーが具体的な製造範囲を評価できるよう、対象となる部品と生産状況を明確にしてください。そうすることで、仕様が不明瞭な刃物形状の見積もりを提示してしまうことを防ぐことができます。
タービンエンジン部品の精密加工においては、開発モデルと実機との違いによって、必要な材料、工程、および承認証拠が変わってきます。そのため、開発開始時にその状況を明確にしておくことが重要です。
| 見積依頼品目 | 提供すべき情報 |
| 製品の定義 | CADモデル、図面改訂版、部品の種類、および用途 |
| 出発原料 | 正確なグレード、状態、在庫形態、およびブランクの供給元 |
| 臨界幾何学 | 翼型プロファイル、基準面、根元界面、エッジ、薄肉部 |
| 特別な機能 | 冷却孔、内部通路、アクセス不能な領域、および既存のコーティング |
| 仕上げ範囲 | 研削、研磨、刃先調整、処理、およびコーティングの要件 |
| 受け入れ | 必要な報告書、測定条件、特別試験、および顧客の承認 |
| 注文範囲 | 数量、リピート注文の期待、配送ニーズ、および供給部品の責任 |
提案内容を同一の要件に照らし合わせて比較検討する。どの工程が含まれているか、どの工程に専門的な処理が必要か、納品される部品にはどのような証拠書類が添付されているかを確認する。生産開始前に、提案された公差や工程変更を解決し、必要に応じて承認済みの製品定義を更新する。
よくあるご質問
タービンブレードの製造において、CNC加工は鋳造に取って代わることができるか?
設計および材料要件が許す場合に限ります。通常の棒材を機械加工しても、一部のタービンブレードに必要な単結晶構造や方向凝固構造を再現することはできません。CNC加工は、ブレードの根元、先端、および特定の表面を仕上げることで、鋳造を補完することがよくあります。
刃物加工で達成できる公差はどの程度ですか?
達成可能な公差は、材料、形状、ワーク保持方法、および工程管理によって異なります。翼型形状、厚み、翼根寸法、および翼端形状は、それぞれ個別の仕様が必要です。加工精度は、機械の位置決め精度だけでなく、図面および検査計画に基づいて確認する必要があります。
刃物加工のコストは何によって決まるのか?
主なコスト要因には、材料、素材の状態、削り取り量、形状、工具、注文数量、検査が含まれます。研削、冷却穴加工、コーティングなどの追加工程も必要となります。見積もりは、同じ図面改訂版、材料要件、仕上げ範囲、および受入基準に基づいて比較してください。
結論
ブレード加工には、出発原料となるブランク材から完成した翼形形状と取り付け形状へと繋がる工程が必要です。材料の選定、段階的な材料除去、工具の向き、適切な仕上げ方法など、すべてが部品が要求仕様を満たすかどうかに影響します。
エンジニアや購買担当者にとって、最も確実な出発点は、製品の完全な定義と合意された検査計画です。これらがあれば、製造提案の比較が容易になり、外観や軸数を品質の証明と誤解することを防ぐことができます。
TiRapidは、カスタム部品のCNC加工サービスを提供しています。図面とCADモデル、材質、ブランク状態、重要なブレード形状、数量、仕上げ要件、検査に関するご要望をお送りいただければ、プロジェクト固有の評価を行います。ご注文前に製造および検証範囲についてご相談できるよう、必要なプロセス認定情報も併せてご提供ください。
















