
通信機器には、部品の寸法精度、信号伝送、放熱に関して高い要求が課せられます。RFキャビティ、シールド筐体、取付ブラケット、熱部品は、寸法、材質、表面処理に関してそれぞれ異なる要求があり、標準部品ではあらゆるカスタム機器に対応できません。高周波通信機器に使用される部品は、電磁シールド、接地連続性、誘電性能の要件も満たす必要があります。加工ソリューションを開発する際には、メーカーは機器の用途、動作周波数、構造レイアウトを考慮し、適切な材料を選定し、CNC加工プロセスを計画し、品質検査手順を確立する必要があります。これにより、部品と機器全体の互換性が向上し、組み立てや生産上の問題が軽減されます。
非標準通信部品の主な機械加工要件
通信機器はコンパクトな内部構造を持つ。様々な部品が支持、接続、遮蔽、放熱といった機能を担っているため、それぞれの用途に応じて加工要件を決定する必要がある。
非標準部品の一般的な種類
カスタマイズされた通信機器部品は、主に機械構造と機能アセンブリから構成され、それぞれ加工の優先順位が異なります。
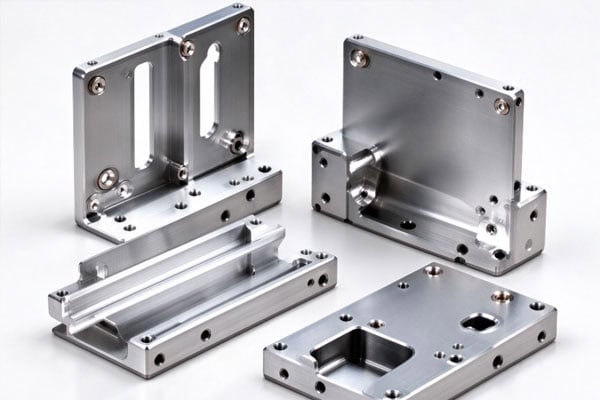
- 構造支持部品:これには、機器のベースプレート、取り付けブラケット、接続プレート、固定ブロックなどが含まれます。主な要件は、取り付け穴の位置、平面度、および組み立て寸法です。
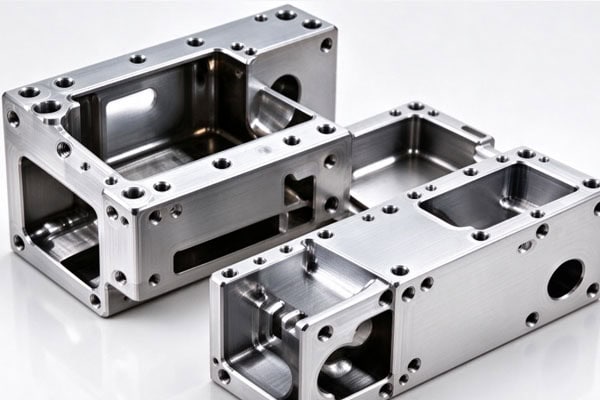
- RFおよびシールド部品:これには、RFキャビティ、シールドカバー、モジュール筐体などが含まれます。キャビティの寸法、接触面、電気的導通性には特に注意が必要です。
- 熱関連部品:これには、ヒートシンクベース、サーマルプレート、および特注の放熱構造が含まれます。これらの設計は、熱分布、接触面積、および利用可能な設置スペースを考慮する必要があります。
- 保護筐体:これには、機器筐体、エンドカバー、および接続構造が含まれます。これらは、内部レイアウトに対応しつつ、保護要件を満たす必要があります。
各部品の機能を明確に定義することで、その部品固有の機械的および電気的要件を確立するのに役立ちます。
精度および電磁両立性に関する要件
通信機器部品の寸法誤差は、モジュールの取り付け、回路レイアウト、およびRF性能に影響を与える可能性があります。機械加工では、位置決め穴、取り付け基準面、キャビティ寸法、およびカバーの嵌合を正確に制御する必要があります。RFシールド構造では、表面処理や組み立て時の隙間によって電気的連続性が損なわれないよう、カバーの接触面と接地位置にも細心の注意を払う必要があります。高周波信号に関連する部品については、幾何学的寸法、表面状態、および誘電特性が設計要件を満たしている必要があります。機械的な寸法精度だけでは、部品が意図された用途に適しているかどうかを判断するには不十分です。
非標準通信部品向けCNC加工ソリューション
構造設計と技術要件を確認した後、製造業者は材料の状態、部品の形状、加工精度に基づいて適切なプロセス経路を開発する必要がある。
CNC加工プロセスと変形制御
CNCフライス加工、旋削加工、穴あけ加工、精密仕上げ加工は、様々なタイプの非標準通信機器部品に適しています。深空洞のアルミニウム製筐体や薄肉構造物も、加工応力や寸法変化を慎重に制御する必要があります。
- フライス加工:取付板、RFキャビティ、シールド筐体、ヒートシンクベースなどに適しています。平面、空洞、スロット、複雑な輪郭形状を加工できます。
- 旋削加工および穴あけ加工:ブッシング、円筒形コネクタ、精密取付穴の加工に適しています。主な寸法は、外径、内径、穴間隔、同心度です。
- 段階的な材料除去:厚板から作られる深穴部品の場合、荒加工と仕上げ加工を分離し、対称的な材料除去と層状加工を用いることで、材料除去の不均一性によって生じる変形を低減できます。
- 応力制御:変形リスクの高いアルミニウム部品の場合、粗加工後の時効処理または安定化処理は、材料の状態と精度要件に応じて検討されます。二次仕上げが必要となる場合もあります。
綿密に計画された材料除去順序と機械加工プロセスは、深穴部品や薄肉部品の寸法安定性を向上させるのに役立ちます。
材料の選択と表面処理
材料は、部品の強度、重量、熱伝導率、誘電特性、および電磁シールド要件に基づいて選定する必要があります。機能領域によって、必要な材料や表面処理方法が異なる場合もあります。
| コンポーネントアプリケーション | 入手可能な材料または溶液 | 主な考慮事項 |
| 機器取り付け用ブラケット | アルミニウム合金、鋼 | 構造強度、重量、および取り付け安定性 |
| RF空洞および遮蔽構造 | アルミニウム合金および適切な金属 | 空洞寸法、遮蔽性能、および電気的接触 |
| 高周波誘電体支持体 | PTFEおよび高周波改質材料 | 誘電率、誘電損失、および寸法安定性 |
| 一般的な断熱支持材 | POM、PA、PEEK | 絶縁性能、耐摩耗性、および動作温度 |
| 熱部品 | アルミニウム合金、銅、銅象嵌構造、または蒸気室 | 熱流束密度、重量、利用可能なスペース、およびコスト |
部品の電気的機能に応じて、表面処理を選択する必要があります。RF接点面、接地点、およびシールド接続部は、導電性を維持しなければなりません。設計によっては、局所的なマスキング、導電性化学変換処理、または金属めっきなどの適切な方法が考えられます。熱構造に関しては、熱流束密度と設置スペースに応じて、銅インサートまたはベーパーチャンバーをアルミニウムベースと組み合わせることができます。
非標準通信機器の品質管理と納入
通信機器部品は、回路モジュール、シールド構造、および熱管理システムと連携して動作する必要があります。したがって、検査では機械的寸法と主要な機能要件の両方を網羅する必要があります。
重要な寸法および機能検査
受入基準は、部品の用途によって異なります。具体的な検査項目は、図面および技術要件に準拠する必要があります。
- 寸法および形状検査:全体寸法、穴径、穴間隔、スロット位置、平面度、同心度をチェックし、重要な特徴が要求事項を満たしていることを確認します。
- 電気伝導性検査:RFシールドおよび接地接点領域については、設計要件に従って、電気的導通、接触抵抗、および表面処理状態を検査します。
- 表面品質検査:機械加工時のバリ、傷、めっきまたは化成皮膜の状態を確認し、表面欠陥が組み立てや動作に影響を与えないようにします。
- 組立検証:仮組立を行い、カバー、インターフェース、および固定構造の適合性を検査します。必要に応じて、関連するRF性能のテストも実施できます。
機械的な寸法検査と重要な電気的性能検査を組み合わせることで、納品後の組み立ておよび機能上のリスクを低減できます。
プロトタイプの検証とバッチ納品
通信機器製品の開発は、一般的に試作品の製作と組み立て検証から成ります。試作品段階では、構造寸法、材料の状態、表面処理、および機能的な互換性を確認する必要があります。RFキャビティやシールドアセンブリについては、プロジェクト要件に応じて接地接続と関連するRF性能の検証も必要となる場合があります。量産段階では、材料仕様、加工基準点、および表面処理工程の一貫性を維持する必要があります。材料調達、加工、後処理、および検査のスケジュールを事前に調整することで、安定した生産スケジュールを維持することができます。
非標準通信部品向けCNC加工サービスプロバイダーの選び方
通信機器部品には、精密な機械加工、特殊材料、および機能的な表面処理が必要となる場合があります。サプライヤーを選定する際には、技術連携能力と製造能力を評価する必要があります。
プロセス分析およびカスタマイズ機能の評価
非標準部品は通常、顧客の図面や設備構造に基づいて製造されます。機械加工サービスプロバイダーは、重要な技術要件を理解し、適切なプロセス計画を策定できる必要があります。
- 図面評価:提供者は、寸法公差、材料仕様、空洞構造、および組立関係を特定できるとともに、曖昧な設計要件を速やかに明確にできる必要があります。
- 加工計画:深い空洞、薄肉部、複雑な構造物の場合、加工業者は適切なワーク保持方法、材料除去順序、および変形制御対策を講じる必要があります。
- 特別な工程調整:供給業者は、プロジェクトの要件に応じて、導電性表面処理、絶縁材料の加工、および熱構造の製造を調整できる必要があります。
徹底的な工程評価は、設計仕様と実際の加工結果との間の差異を低減するのに役立ちます。
見積もりと配送要件を明確にする
発注前に、購入者は部品図面、材料仕様、注文数量、表面処理要件を提示し、見積りに含まれる加工工程を確認する必要があります。RF構造部品については、導電性接触領域と特殊検査項目も明確に指定する必要があります。熱部品については、構造要件と組立要件を事前に伝える必要があります。調達コストとプロジェクトスケジュールを管理するために、納期、梱包方法、品質関連文書も確認しておく必要があります。
非標準通信機器部品のCNC加工では、機械的精度、RFシールド性能、電気的導通性、誘電特性、放熱性のバランスを取る必要があります。深い空洞を持つアルミニウム部品は、慎重な応力制御が求められ、RF機能領域には適切な表面処理が必要です。TiRapidは、お客様の図面、材料仕様、カスタマイズ要件に基づいた高精度CNC加工サービスを提供し、通信機器部品の開発と製造を支援します。















